ซื้อเครื่องพิมพ์โลหะ 1 เครื่อง + เครื่องกัด CNC 1 เครื่อง แล้ววิ่งระหว่างสองแผนก — นี่คือภาพที่เกิดขึ้นจริงในหลายโรงงานที่เริ่มต้น Additive Manufacturing แต่ปี 2026 คำถามเปลี่ยนไปแล้ว: ถ้าทั้งสองกระบวนการอยู่ในเครื่องเดียว ตำแหน่งเดียวกัน โดยชิ้นงานไม่ต้องย้ายที่ คุณค่าทางเทคนิคจะเปลี่ยนไปแค่ไหน? บทความนี้วิเคราะห์ Hybrid Manufacturing ในฐานะกลยุทธ์การผลิต ไม่ใช่แค่สเปกเครื่องจักร
Hybrid หมายถึงอะไรในทางปฏิบัติ
Hybrid Additive Manufacturing คือการรวม การเพิ่มวัสดุ (DED — Directed Energy Deposition) เข้ากับ การตัดออก (CNC Milling/Turning) ในฐานเดียวกัน: หัวฉีดผงโลหะพร้อมเลเซอร์วางเนื้อวัสดุทีละลูกปืนเชื่อม (Bead) แล้วหัวกัดเข้ามาสีผิวให้ได้ความละเอียดที่ AM ทำเองไม่ได้ สลับกันไปจนชิ้นงานจบ — ไม่มีการ Refixture ไม่มีการส่งต่อระหว่างแผนก
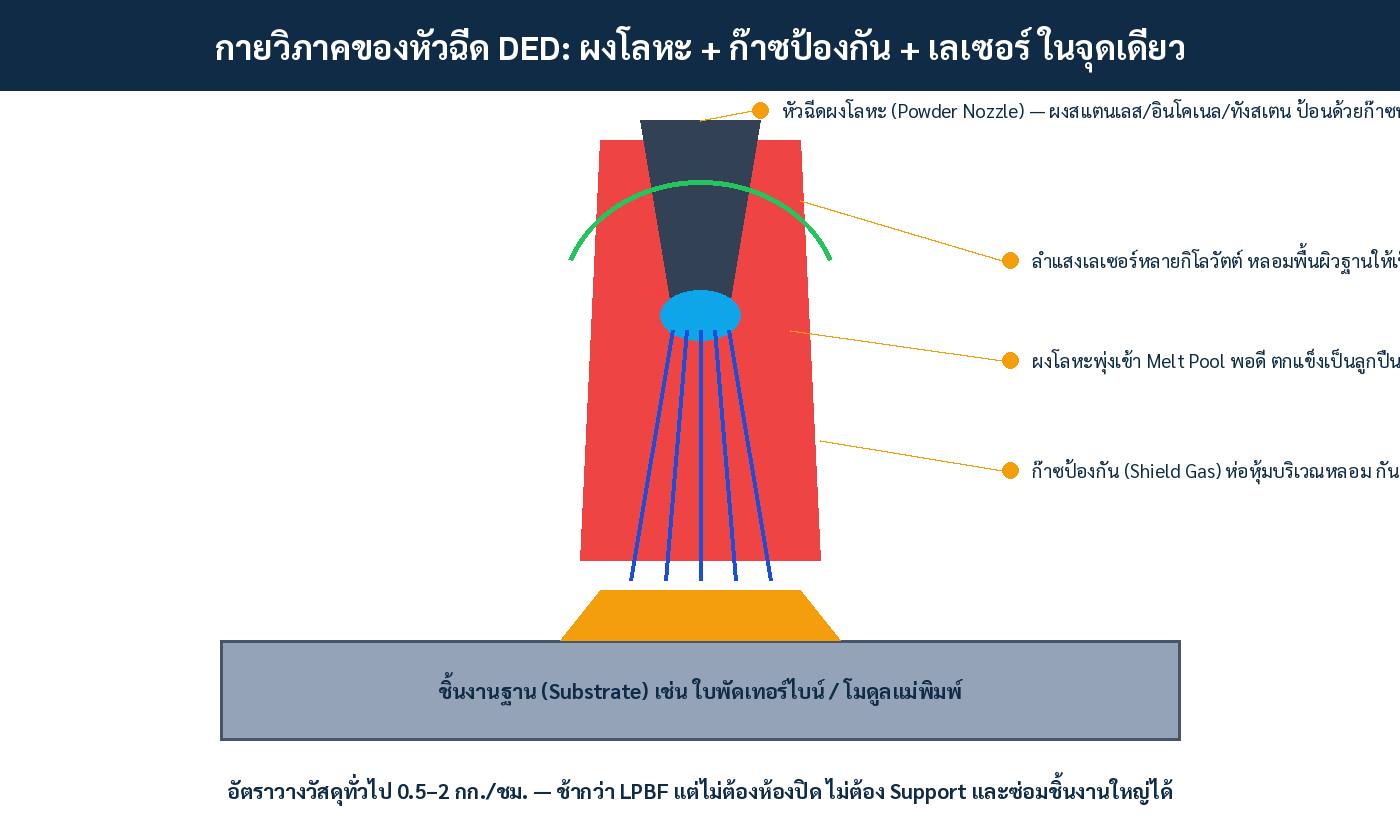
ตารางเปรียบเทียบ 3 แนวทาง: ซ่อมเดิม vs DED อย่างเดียว vs Hybrid
| มิติ | เชื่อมซ่อมแบบเดิม (Weld Build-up) | DED อย่างเดียว | Hybrid (DED + CNC ในเครื่องเดียว) |
|---|---|---|---|
| ความละเอียดผิว | หยาบ ต้องเจียรกัดต่อที่อื่น | ±0.5 มม. ต้องจบด้วย CNC แยก | Ra < 0.8 µm จบในชุดเดียว |
| Heat Input ต่อชิ้นงาน | สูงมาก เสี่ยงบิดเบี้ยวฐานเดิม | ต่ำกว่าเชื่อม 20–50 เท่า | ต่ำเท่า DED + ตรวจจับบิดตัวด้วย in-process probing |
| รอบการซ่อม | วันถึงสัปดาห์ (ต่อคิวหลายแผนก) | วันเดียว แต่ผิวยังไม่ใช่งาน | 1–3 วัน รวมจบผิวและตรวจ |
| ความซับซ้อน Geometry ที่ทำได้ | ต่ำ — ทำได้เฉพาะพื้นผิวหนา | ปานกลาง ผนังบางไม่ต่ำกว่า 1 มม. | สูง — วางวัสดุแบบ Near-Net แล้วกัดละเอียด |
| สูญเปล่าวัสดุ | สูง (กัดทิ้งส่วนใหญ่) | ต่ำ | ต่ำสุดในสามแนวทาง |
| เหมาะกับงาน | ซ่อมทั่วไปความละเอียดต่ำ | เคลือบผิวต้านการสึกหรอ (Cladding) | ซ่อมแม่พิมพ์/ใบพัดเทอร์ไบน์/ปลายเครื่องมือ + ผลิต Near-Net |
จุดที่คนมองข้าม: Heat Input คือตัวตั้งค่าโจทย์ทั้งหมด
เหตุผลที่เชื่อมซ่อมแบบเดิมทำให้แม่พิมพ์เกรดดี “เสีย” หลังซ่อม 2–3 ครั้ง คือ Heat Input สูงถึงระดับที่โครงสร้างผิวหน้าเปลี่ยน (HAZ — Heat Affected Zone หนาเป็นมิลลิเมตร) และความเค้นสะสมบิดตัวฐานเดิม DED ด้วยเลเซอร์ส่งความร้อนต่ำกว่าหลายเท่าตัว HAZ บางเหลือระดับ 0.1–0.5 มม. โอกาสที่แม่พิมพ์ตัวเดิมจะรับการซ่อมซ้ำได้จึงสูงขึ้นหลายเท่า — นี่คือจุดที่ทำให้ “Remanufacturing” กลายเป็นคำที่มีตัวเลขเศรษฐศาสตร์จริง ไม่ใช่สโลแกนกรีน
มุม Honey Corporation: เครื่อง Hybrid คือแหล่งข้อมูล IIoT ชั้นดี
เมื่อเครื่อง hybrid ทำงาน มันผลิตข้อมูลระดับกระบวนการจริงออกมาตลอดเวลา: กำลังเลเซอร์ อัตราป้อนผง ตำแหน่งหัวกัด อุณหภูมิ melt pool และผล probing หลังทุก pass ทีมวิศวกรรมของ Honey Corporation มีประสบการณ์ติดตั้งระบบเก็บข้อมูลเครื่องจักรและเชื่อมเข้าแพลตฟอร์ม IIoT/SCADA ในโรงงานจริง — การดึงพารามิเตอร์เหล่านี้ออกจากเครื่อง hybrid มาเก็บเป็นฐานข้อมูล time-series พร้อม alarm และ trend ไม่เพียงแต่เป็นเรื่องคุณภาพ แต่เป็นหลักฐาน traceability ของทุกการซ่อมที่ลูกค้าเรียกดูย้อนหลังได้ ซึ่งกำลังกลายเป็นข้อกำหนดในห่วงโซ่อุปทานยานยนต์และอากาศยาน
ข้อควรระวังก่อนเดินเข้าสู่เส้นทาง Hybrid
- อย่าเทียบกับ LPBF ตรงๆ — ความละเอียดของ DED (±0.5 มม.) ต่ำกว่า LPBF (±0.05 มม.) มาก hybrid เก่งเรื่อง near-net ขนาดใหญ่และงานซ่อม ไม่ใช่ผนังบาง 0.3 มม.
- อัตราวางวัสดุไม่ใช่ตัวชี้วัดเดียว — 0.5–2 กก./ชม. ฟังดูเร็ว แต่ต้องคิดรวมเวลากัดจบและเวลาเปลี่ยนหัว
- คนเป่นระดับต้องเก่งสองโลก — โปรแกรมเมอร์ต้องเข้าใจทั้งพารามิเตอร์หลอมและ toolpath กัด ต้นทุนฝึกจริงและไม่ควรประเมินต่ำ
- ผงวัสดุมีข้อจำกัด — อัลลอยที่ใช้ได้กว้าง (สแตนเลส, ทังสเตนคาร์ไบด์, อินโคเนลเกรดสึกหรอ) แต่บางอัลลอยยังต้อง development เฉพาะ
- ต้องมีแผนข้อมูลก่อนซื้อเครื่อง — เครื่อง hybrid ที่ข้อมูลถูกทิ้งคือเครื่องจักรที่ลงทุนสูงที่ทำงานเหมือนเครื่องเชื่อมธรรมดา
มองไปข้างหน้า: จาก Toolroom สู่ Production
แนวโน้มที่ชัดในปี 2026 คือ hybrid ขยับจากห้องเครื่องมือ (Toolroom) สู่สายการผลิตโดยตรง: การซ่อม in-line ของ die ที่สึก การเคลือบผิวบางต้านการสึกหรอบนลูกกลิ้ง และการ print-on-demand ของชิ้นส่วนอะไหล่เพื่อลด inventory — ทั้งหมดต้องการระบบข้อมูลที่แน่นอนข้างหลัง เพราะทุกชิ้นงานที่ “พิมพ์ซ่อม” ต้องมีประวัติกระบวนการครบถ้วนเทียบเท่าชิ้นงานใหม่
Key Takeaways
- Hybrid (DED + CNC ในเครื่องเดียว) จบงานซ่อมทั้งวางวัสดุและผิวสวย Ra < 0.8 µm โดยชิ้นงานไม่ต้องย้าย fixture
- Heat Input ของ DED ต่ำกว่าเชื่อม build-up แบบเดิม 20–50 เท่า HAZ บางแค่ 0.1–0.5 มม. ทำให้ซ่อมซ้ำได้หลายรอบโดยฐานไม่เสีย
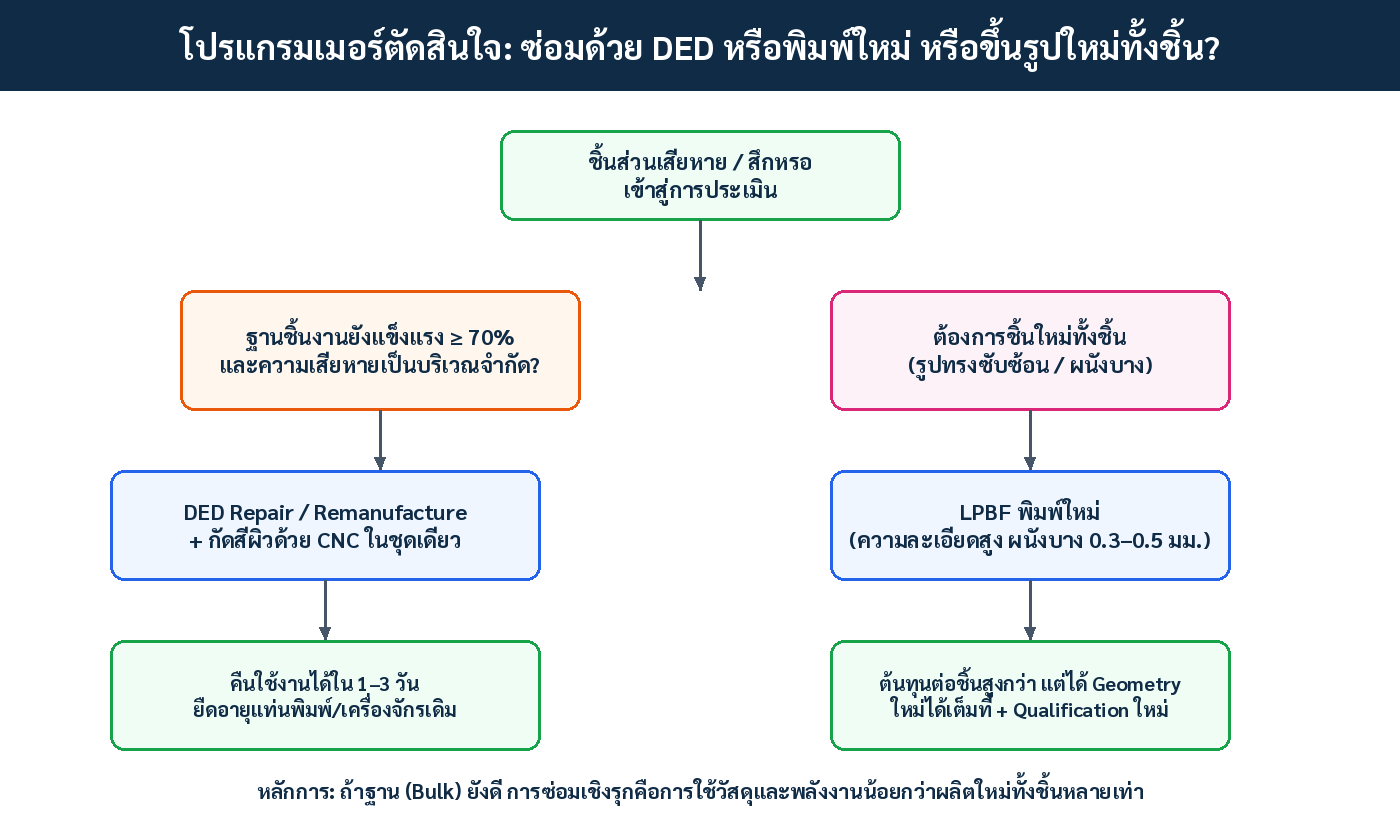
- เลือกใช้ตามโจทย์: ฐานยังดี → DED repair ใน 1–3 วัน, ต้อง geometry ใหม่ซับซ้อน → LPBF ใหม่ทั้งชิ้น
- จุดคุ้มค่าที่ถูกมองข้ามคือข้อมูล: พารามิเตอร์ทุก pass ของเครื่อง hybrid คือหลักฐาน traceability ที่ห่วงโซ่อุปทานยานยนต์/อากาศยานเริ่มเรียกดู
- อย่าเทียบความละเอียด DED กับ LPBF — hybrid เล่นเกม near-net ขนาดใหญ่และงาน remanufacturing
- ก่อนลงทุน ต้องมีแผนเชื่อมข้อมูลเครื่องเข้าระบบ IIoT/SCADA ไว้ก่อน ไม่เช่นนั้นคุณได้แค่เครื่องเชื่อมที่แพงขึ้น
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านการเชื่อมต่อข้อมูลเครื่องจักรและระบบ IIoT/SCADA พร้อมออกแบบโซลูชันเก็บพารามิเตอร์กระบวนการผลิตและงานซ่อมขึ้นสู่แพลตฟอร์มกลางพร้อม traceability ให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th