
ทำไม “ออกแบบใหม่” สำคัญกว่า “หาเครื่องพิมพ์มาวางไว้”
ความผิดพลาดที่พบบ่อยที่สุดของโรงงานที่เริ่มเข้าสู่ Additive Manufacturing คือการคิดว่าเอาชิ้นส่วนเดิมที่ออกแบบสำหรับ CNC หรือการหล่อ ส่งเข้าเครื่องพิมพ์โลหะ แล้วจะได้ประโยชน์เต็มที่ ความจริงคือชิ้นส่วนที่ออกแบบภายใต้ข้อจำกัดของกระบวนการเดิม จะไม่มีวันเกิดประโยชน์สูงสุดเมื่อผลิตด้วย AM เพราะ AM ให้อิสระทางเรขาคณิตที่มากกว่าเดิมหลายเท่า แต่คุณต้องออกแบบใหม่เพื่อใช้ประโยชน์จากอิสระนั้น
นี่คือที่มาของ DfAM (Design for Additive Manufacturing) — ศาสตร์การออกแบบชิ้นส่วนให้สอดคล้องกับข้อจำกัดและความสามารถเฉพาะของ AM ไม่ใช่แค่ “ทำชิ้นเดิมให้ได้” แต่คือ “ออกแบบชิ้นใหม่ที่ดีกว่าเดิม”
DfAM ไม่ใช่แค่การเปลี่ยนวิธีผลิตจาก Subtractive เป็น Additive แต่คือการออกแบบชิ้นส่วนหรือชุดประกอบทั้งหมดใหม่ โดยมองว่าเรา “ทำอะไรได้บ้าง” ที่เดิมทำไม่ได้
5 แนวทางหลักของ DfAM
จากการสังเคราะห์ความรู้ด้าน DfAM ปัจจุบัน มีแนวทางการออกแบบที่ใช้กันแพร่หลาย 5 กลุ่มหลัก ซึ่งแต่ละกลุ่มตอบโจทย์ต่างกัน:
| แนวทาง DfAM | หลักการ | ประโยชน์ที่ได้ |
|---|---|---|
| Topology Optimization | อัลกอริทึมหาการกระจายวัสดุที่ดีที่สุดใน Design Space ตามโหลดและข้อจำกัด | ลดน้ำหนักชิ้นส่วนโดยคงความแข็งแรง รูปทรงอินทรีย์ที่ CNC ทำไม่ได้ |
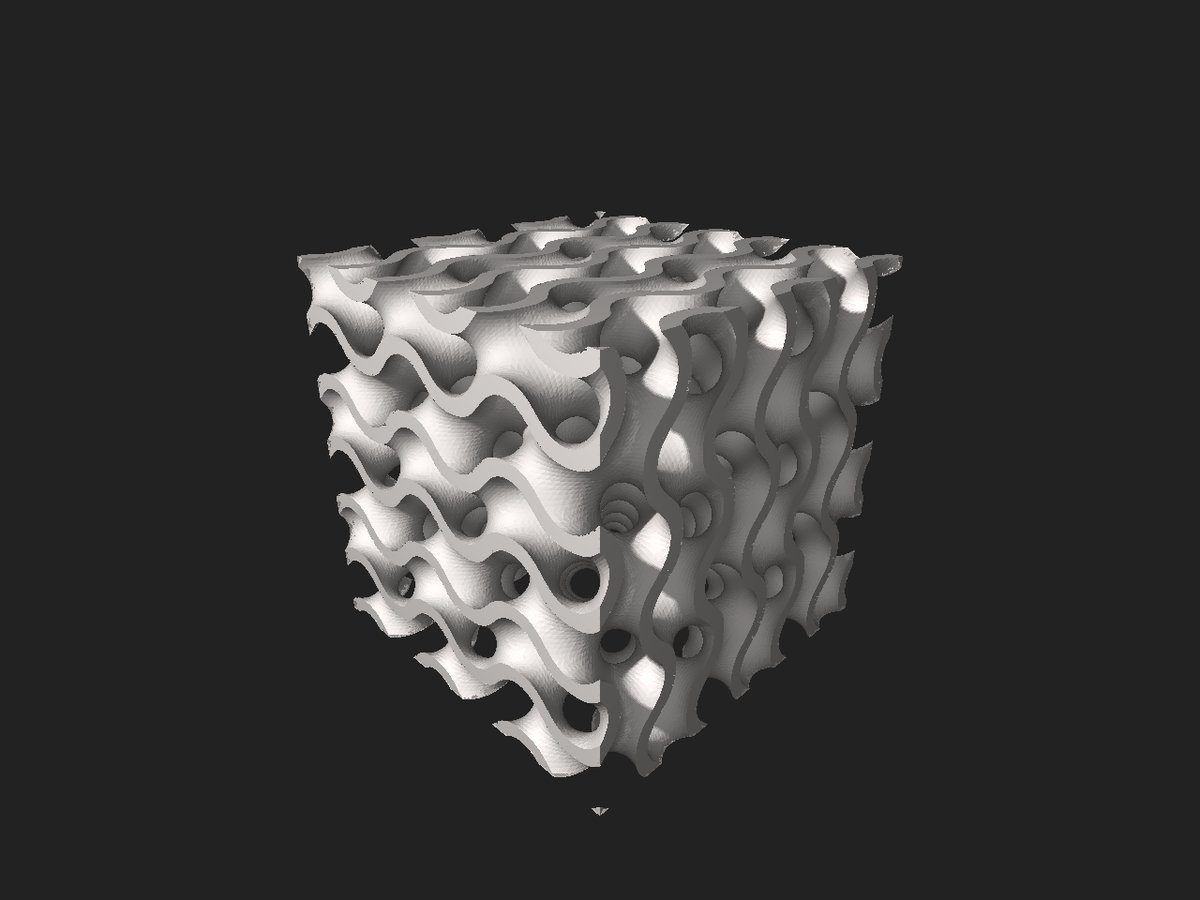
| Lattice / Cellular Structure | เติมเนื้อชิ้นส่วนด้วยโครงข่ายจุลภาค (เช่น Gyroid, TPMS) แทนเนื้อทึบ | อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ดูดซับพลังงาน กระจายความร้อน |
| Part Consolidation | รวมหลายชิ้นที่เคยต้องประกอบกัน (มีสกรู/เชื่อม/ซีล) ให้เป็นชิ้นเดียว | ลดจำนวนชิ้นส่วน ลดจุดรั่ว ลดขั้นตอนประกอบ เพิ่มความน่าเชื่อถือ |
| Multi-material Design | ออกแบบให้ชิ้นส่วนหนึ่งมีวัสดุหลายชนิดในตัว (แข็ง/นุ่ม ส่วนร้อน/ส่วนเย็น) | รวมฟังก์ชันหลายอย่างในชิ้นเดียว ลดอุปกรณ์เสริม |
| Thermal-aware Design | จำลองประวัติความร้อน (Temperature History) ระหว่างพิมพ์เพื่อหลีกเลี่ยงความเสียหาย | ลดความเครียดสะสม (Residual Stress) และการบิดตัว (Distortion) |
How-to: เส้นทางเริ่ม DfAM ในโรงงาน 6 ขั้นตอน
สำหรับทีมวิศวกรรมที่ต้องการนำ DfAM มาใช้จริง แนะนำลำดับการทำงานดังนี้
ขั้นที่ 1 — คัดเลือกชิ้นส่วนเป้าหมาย (Part Screening)
ไม่ใช่ทุกชิ้นคุ้มค่ากับ AM คัดเลือกชิ้นที่มีสามเหลี่ยมของคุณค่า: ซับซ้อนสูง + ปริมาณน้อย + มูลค่าสูง เช่น ชิ้นส่วนที่ต้องใช้ 5-axis CNC หลายรอบ หรือชิ้นที่ต้องประกอบหลายส่วนเข้าด้วยกัน ตัวชี้วัดเบื้องต้นคือถ้าชิ้นงาน “เข้าทรงกล่อง” ได้ด้วยการแล็ธธรรมดา AM มักไม่ใช่คำตอบ
ขั้นที่ 2 — นิยามฟังก์ชันและโหลดจริง
เก็บข้อมูลโหลด (Load Case) ทั้งแรง แรงบิด ความร้อน และแรงสั่นสะเทือนที่ชิ้นส่วนเจอจริง รวมถึงสภาพแวดล้อมเช่นสารกัดกร่อน ข้อมูลชุดนี้คือวัตถุดิบของการ Optimize ถ้าข้อมูลโหลดผิด ผลลัพธ์ที่ได้ก็สวยแต่ใช้งานไม่ได้
ขั้นที่ 3 — Topology Optimization รอบแรก
ใส่ Design Space (ปริมาตรสูงสุดที่ชิ้นส่วนอนุญาตให้ยื่นได้) และโหลดเข้าเครื่องมือ Optimize ให้อัลกอริทึมกำจัดวัสดุส่วนที่ไม่รับแรงออก ผลลัพธ์รอบแรกมักดูแปลกตา — รูปทรงอินทรีย์คล้ายกระดูก ซึ่งเป็นสัญญาณว่าอัลกอริทึมทำงานถูกทาง
ขั้นที่ 4 — แปลงผลลัพธ์เป็น CAD ที่ผลิตได้จริง
ผล Topology Optimization ดิบมักมีผิวขรุขระและผนังบางเกินไป ต้องนำเข้า CAD รีโมเดลให้เรียบและเสริมผนังให้ได้ความหนาขั้นต่ำตามกระบวนการ (เช่น ผนังบางสุดของ LPBF มักอยู่ราว 0.4–1.0 mm ขึ้นกับวัสดุและเครื่อง) พร้อมตรวจ Overhang — พื้นผิวที่เอียงน้อยกว่า ~45 องศาจากแนวนอนมักต้องมี Support Structure รองรับ
ขั้นที่ 5 — จำลอง Build Simulation ก่อนพิมพ์จริง
ก่อนสั่งพิมพ์ ให้จำลองกระบวนการ (Process Simulation) เพื่อทำนายความเครียดสะสมและการบิดตัว แล้วปรับ Orientation หรือเพิ่ม Support ตามจุดเสี่ยง การพิมพ์โลหะโดยไม่จำลองก่อน เปรียบเสมือนการเดิมพันด้วยผงโลหะราคาแพง
ขั้นที่ 6 — ตรวจสอบ ทดสอบ และวนซ้ำ
ชิ้นที่พิมพ์เสร็จต้องผ่าน Heat Treatment คลายความเครียด ตัด Support และตรวจ CT Scan หารูพรุนภายใน ก่อนส่งทดสอบแรงจริง แล้วนำผลกลับไปปรับโมเดล — DfAM เป็นวงจรวนซ้ำ ไม่ใช่เส้นตรง
Key Takeaways — สรุปประเด็นสำคัญ
- อย่าพิมพ์ชิ้นเดิม — ชิ้นส่วนที่ออกแบบด้วยกระบวนการเดิมจะไม่เกิดประโยชน์เต็มที่กับ AM เสมอไป
- DfAM = คิดใหม่ตั้งแต่ต้น — ออกแบบชุดประกอบใหม่ทั้งหมด ไม่ใช่แค่แปลงไฟล์ CAD เดิม
- เลือกชิ้นให้ถูก — สามเหลี่ยม “ซับซ้อน + จำนวนน้อย + มูลค่าสูง” คือจุดเริ่มที่ดีที่สุด
- Lattice ไม่ใช่แค่สวย — Gyroid/TPMS ให้อัตราส่วนความแข็งแรงต่อน้ำหนักสูงและหลากหลายฟังก์ชัน
- Overhang 45° คือกฎทองของการไม่ใช้ Support เกินจำเป็น — ออกแบบมุมเอียงพื้นผิวให้เกิน 45 องศาเพื่อลด Support
- จำลองก่อนพิมพ์เสมอ — Build Simulation ช่วยกันความเสียหายจากความเครียดสะสมและการบิดตัว
- ทิศทางพิมพ์มีผลต่อสมบัติ — ชิ้นพิมพ์ LPBF มีสมบัติแตกต่างตามแนวพิมพ์ (Anisotropy) ต้องออกแบบโหลดให้เหมาะกับทิศทางเกรน
Honey Corporation กับงาน Additive Manufacturing
ทีมวิศวกรรมของ Honey Corporation มีประสบการณ์ทำงานร่วมกับโรงงานอุตสาหกรรมในการประเมินชิ้นส่วนและวางแผนเส้นทางสู่ Additive Manufacturing ตั้งแต่ขั้น Part Screening จนถึงการเชื่อมต่อข้อมูลกระบวนการผลิตเข้ากับระบบ Digital Thread ของโรงงาน เราเชื่อว่า AM จะเกิดประโยชน์สูงสุดเมื่อถูกบูรณาการเข้ากับระบบอัตโนมัติและข้อมูลการผลิตทั้งหมด ไม่ใช่ตั้งอยู่โดดๆ
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านการออกแบบวิศวกรรม Additive Manufacturing (DfAM) และ System Integration พร้อมช่วยประเมินว่าชิ้นส่วนใดของคุณเหมาะกับการออกแบบใหม่เพื่อพิมพ์โลหะ และวางแผนเส้นทางการนำ AM เข้าสู่สายการผลิตจริง
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th