
ปัญหา: เมื่อ “อุปกรณ์ช่วยผลิต” กลายเป็นคอขวดที่ไม่มีใครเห็น
ในโรงงานประกอบอุตสาหกรรมส่วนใหญ่ มีกลุ่มชิ้นส่วนที่ไม่ได้อยู่ใน BOM ของสินค้าสำเร็จรูป แต่ขาดไม่ได้ทุกวัน — Jigs และ Fixtures ที่ยึดชิ้นงานบนสายประกอบ จัดตำแหน่งชิ้นส่วนก่อนเจาะรู ทดสอบการทำงานของชุดอิเล็กทรอนิกส์ หรือถ่วงน้ำหนักชิ้นงานระหว่างพ่นสี อุปกรณ์กลุ่มนี้มักถูกสั่งผลิตด้วยการกัด CNC จากอะลูมิเนียมหรือเหล็ก ซึ่งมีต้นทุนแฝงที่โรงงานจำนวนมากยอมรับกันมานานโดยไม่ทันสังเกต
คอขวดที่พบซ้ำๆ ในโรงงานที่ยังผลิต Tooling ด้วยวิธีดั้งเดิมมี 4 ข้อหลัก:
- Lead Time ยาว — งาน Jig อะลูมิเนียมชิ้นเดียวผ่านหน้า CNC มักใช้เวลารอคิวหลายวันถึงหลายสัปดาห์ ทั้งที่สายการผลิตรออยู่
- แก้ไขยากเมื่อสินค้าเปลี่ยนรุ่น — ลูกค้าเปลี่ยน Geometry ของชิ้นงานเพียงเล็กน้อย Jig เดิมก็ใช้ไม่ได้ ต้องสั่งทำใหม่ทั้งชิ้น
- หนักและล้ากล้ามเนื้อ — Jig โลหะขนาดใหญ่ที่พนักงานต้องยกขึ้น-วางซ้ำทั้งกะ เพิ่มความเสี่ยงอุบัติเหตุสะสม
- ต้นทุนต่อชิ้นสูงเมื่อต้องการหลายแบบ — โรงงานที่มี SKU มากต้องเก็บ Jig หลายสิบแบบ ทั้งที่บางแบบใช้ปีละไม่กี่ครั้ง
ทางออก: ย้าย Tooling ไปสู่การพิมพ์สามมิติด้วยวัสดุวิศวกรรม
แนวทางที่โรงงานทั่วโลกใช้กันอย่างแพร่หลายในรอบหลายปีคือการพิมพ์ Jigs และ Fixtures ด้วยเทคโนโลยี Material Extrusion และวัสดุวิศวกรรมเกรดอุตสาหกรรม เช่น พลาสติกวิศวกรรมเสริมเส้นใยคาร์บอน (Carbon-fiber Reinforced Polymer) ที่ให้ความแข็งแรงเพียงพอกับงานยึดชิ้นงานทั่วไป พร้อมน้ำหนักเบากว่าอะลูมิเนียมอย่างมีนัยสำคัญ
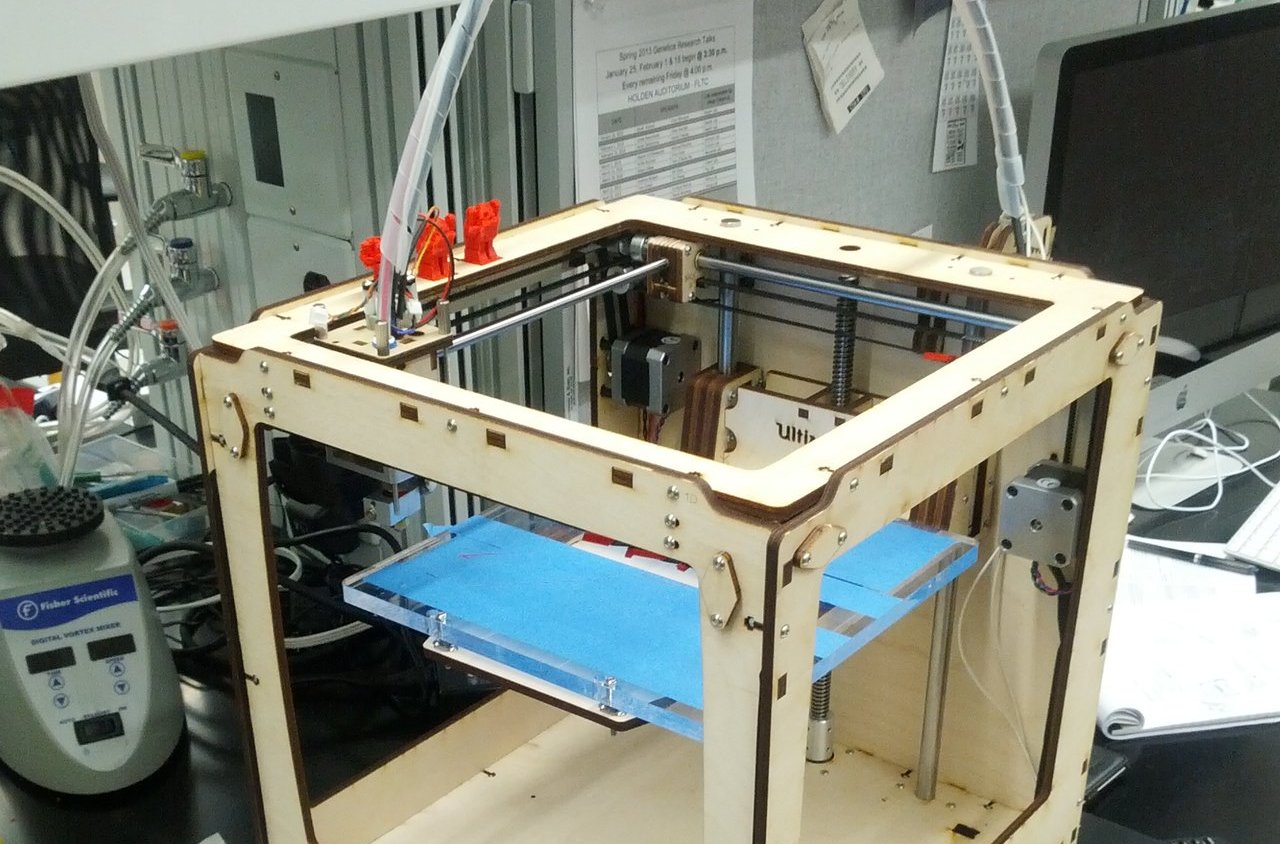
กลไกที่ทำให้แนวทางนี้คุ้มค่ามาจากธรรมชาติของเทคโนโลยี Additive โดยตรง: ต้นทุนต่อชิ้นเกือบคงที่ไม่ว่าจะผลิต 1 ชิ้นหรือ 100 ชิ้น และความซับซ้อนของรูปทรงแทบไม่มีผลต่อต้นทุน ตรงข้ามกับ CNC ที่รูปทรงซับซ้อนเท่าไหร่ ยิ่งต้องใช้เวลากัดและ Setup มากขึ้นเท่านั้น
ผลลัพธ์: ตัวเลขก่อน-หลังที่โรงงานวัดได้จริง
เมื่อโรงงานประกอบย้าย Jig หลักของสายประกอบมาใช้การพิมพ์สามมิติ มีตัวเลขทิศทาง (Directional Metrics) ที่เกิดขึ้นซ้ำๆ ในรายงานผลการใช้งานจริงของอุตสาหกรรม:
| มิติ | Tooling แบบ CNC ดั้งเดิม | Tooling พิมพ์สามมิติ |
|---|---|---|
| Lead Time ต่อชิ้น | หลายวันถึงหลายสัปดาห์ (รอคิว Workshop) | หลักชั่วโมงถึง 1–2 วัน (สั่งพิมพ์เมื่อไหร่ได้เมื่อนั้น) |
| การแก้ไขเมื่อเปลี่ยนรุ่นสินค้า | ต้องสั่งผลิตใหม่ทั้งชิ้น | แก้ไฟล์ CAD แล้วพิมพ์ใหม่ได้ทันที ไม่ต้องทิ้งของเก่าทั้งชุด |
| น้ำหนักอุปกรณ์ | หนัก (อะลูมิเนียม/เหล็กทึบ) | เบาลงอย่างมีนัยสำคัญ ลดภาระการยกของพนักงานทั้งกะ |
| การเก็บรักษาหลายแบบ | ต้องมีพื้นที่จริงเก็บทุกแบบ | เก็บเป็นไฟล์ดิจิทัล พิมพ์เมื่อต้องใช้ (Digital Tooling Inventory) |
| ต้นทุนเมื่อซับซ้อนขึ้น | เพิ่มตามจำนวนฟีเจอร์และแกนการกัด | แทบไม่เปลี่ยน — ความซับซ้อนแทบฟรี |
ข้อควรระวังที่ต้องพูดตรงๆ: Jig พิมพ์ไม่ได้แทนที่โลหะได้ทุกจุด งานที่โหลดบีบอัดสูง อุณหภูมิสูงเกิน 150–200°C ต่อเนื่อง หรือสัมผัสสารเคมีกัดกร่อนบางชนิด ยังต้องใช้โลหะหรือวัสดุพิเศษ หลักการคือพิมพ์ที่พิมพ์ได้ ปล่อยโลหะให้งานที่ต้องใช้โลหะ — โรงงานที่ประสบความสำเร็จใช้ทั้งสองแบบผสมกันตามความเหมาะสมของแต่ละจุดบนสายการผลิต
บทเรียนสำคัญ: เริ่มจากจุดที่เจ็บที่สุด
องค์กรที่วาง Tooling Strategy สำเร็จไม่ได้เริ่มจากการซื้อเครื่องพิมพ์ราคาสูงที่สุด แต่เริ่มจากการสำรวจว่าจุดใดบนสายการผลิตที่การรอ Tooling ทำให้เสียเวลามากที่สุด แล้วทดลองพิมพ์ Jig หนึ่งหรือสองชิ้นวัดผลจริงก่อนขยาย วิธีนี้ทำให้ทีมงานเห็นคุณค่าด้วยตัวเลขของตัวเอง ไม่ใช่จากโบรชัวร์
Key Takeaways — สรุปประเด็นสำคัญ
- Jig/Fixture คือจุดเริ่ม AM ที่คุ้มค่าที่สุด — ความเสี่ยงต่ำ เห็นผลไว และไม่กระทบความปลอดภัยของสินค้า
- Lead Time หดจากหลักสัปดาห์เป็นหลักชั่วโมง — ขจัดคอขวดการรอคิว Workshop
- เปลี่ยนรุ่นสินค้าเท่ากับแก้ไฟล์ — Digital Tooling Inventory ลดการเก็บของจริงหลายสิบแบบ
- น้ำหนักเบาลง = ลดความเสี่ยงอุบัติเหตุสะสม — ประโยชน์ต่อสุขภาพพนักงานที่มักถูกลืมในการคำนวณ ROI
- วัสดุวิศวกรรมเสริมคาร์บอนไฟเบอร์คือตัวเลือกหลัก — แข็งแรงพอสำหรับงานยึดชิ้นงานส่วนใหญ่บนสายประกอบ
- รู้จุดจำกัด — งานความร้อนสูงและโหลดหนักยังเป็นของโลหะ อย่าฝืนพิมพ์ทุกอย่าง
Honey Corporation กับงาน Tooling อัจฉริยะ
ทีมงาน Honey Corporation มีประสบการณ์ติดตั้งระบบอัตโนมัติและระบบ IoT Monitoring ในโรงงานอุตสาหกรรมหลากหลายประเภท เรามองเห็นว่า Jig และ Fixture ที่พิมพ์ขึ้นใหม่ไม่ใช่แค่ชิ้นส่วนกลไก แต่คือโอกาสในการฝัง Sensor ตรวจจับการวางชิ้นงานผิดตำแหน่ง (Poka-Yoke อัจฉริยะ) ที่เชื่อมต่อเข้าสู่ระบบ MES ของโรงงานได้ทันที — งานประเภทนี้คือจุดที่ Additive Manufacturing และ System Integration มาบรรจบกัน
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านการผลิต Jigs และ Fixtures ด้วยการพิมพ์สามมิติ และการผนวกเข้ากับสายการผลิตอัตโนมัติ พร้อมช่วยสำรวจจุดที่ Tooling เป็นคอขวดของคุณ และออกแบบอุปกรณ์ช่วยผลิตให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th