
บทนำ: เมื่อ “เดือนดาว” เริ่มจากขวดน้ำมันเพียงขวดเดียว
โรงงานผลิตชิ้นส่วนยนต์แห่งหนึ่งใน ระยะคุมภัย 1 ปี พบว่าเครื่องจักรไฮดรอลิคหยุดกะทันหันบ่อยครั้งขึ้นเรื่อยๆ จนกระทั่งช่างเทคนิคเริ่มชินกับคำว่า “อีกแล้ว” ทุกครั้งที่ไฟสัญญาณเตือนเครื่องตัดกำลังบนเครื่อง Press ขนาดใหญ่กะพริบ ฝ่ายบำรุงรักษาใช้แนวทาง Run-to-Failure มาตลอด เพราะ “เครื่องอื่นก็เป็นแบบนี้” และการหยุดเพื่อตรวจสภาพถือเป็นการรบกวนสายการผลิต
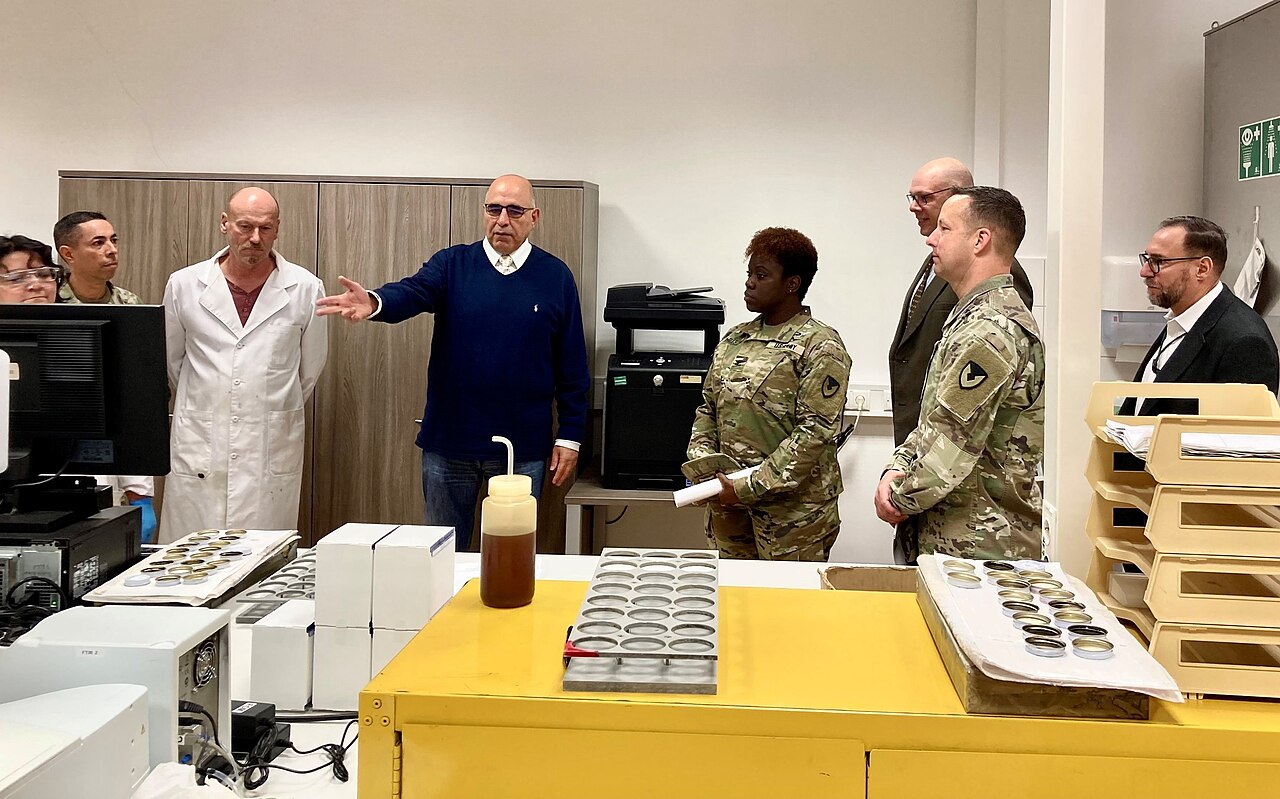
จุดเปลี่ยนมาถึงเมื่อทีมวิศวกรเสนอแผนนำร่องที่แทบไม่ต้องลงทุนอะไรเลย: เก็บตัวอย่างน้ำมันส่งตรวจแล็บ ตามรอบเวลาที่กำหนด และติดตามผลเป็นตัวเลข ไม่ใช่ความรู้สึก
ปัญหา: ทำไมการเปลี่ยนน้ำมันตามเวลาจึงไม่พอ
โรงงานส่วนใหญ่เปลี่ยนน้ำมันตามรอบเวลา (Time-Based) เช่น ทุก 4,000 ชั่วโมงการทำงาน ซึ่งเป็นวิธีที่ง่ายและถูกต้องตามคู่มือ แต่มีข้อจำกัดสองด้าน ด้านแรกคือน้ำมันที่ยังใช้งานได้ดีถูกทิ้งก่อนวัยอันควร ด้านที่สองและอันตรายกว่าคือน้ำมันที่ “เสียก่อนเวลา” จากการปนเปื้อนน้ำ ความร้อนสูง หรืออนุภาคโลหะ ไม่ได้ถูกพบจนกว่าความเสียหายจะเกิดขึ้นแล้ว
ในกรณีของโรงงานชิ้นส่วนยนต์นี้ ผลวิเคราะห์รอบแรกจากเครื่อง Press ตัวหลักพบค่าความสะอาดตามมาตรฐาน ISO 4406 อยู่ที่ 21/19/16 ในขณะที่ค่าเป้าหมายของระบบไฮดรอลิคแรงดันสูงควรอยู่ที่ 18/16/13 หรือดีกว่า ตัวเลขสามชั้นนี้แทนจำนวนอนุภาคต่อมิลลิลิตร ที่ขนาดมากกว่า 4 ไมครอน, 6 ไมครอน และ 14 ไมครอนตามลำดับ — โดยแต่ละเลขคือลอการิทึมของจำนวนอนุภาค (เลขเพิ่ม 1 = อนุภาคเพิ่มประมาณ 2 เท่า)
ทางแก้: โปรแกรม Oil Analysis 4 ขั้นตอน
ทีมวิศวกรร่วมกับห้องแล็บออกแบบโปรแกรมตรวจสอบน้ำมันเชิงรุก 4 ขั้นตอน:
- จัดทำรายการเครื่องจักรและ Baseline — เก็บตัวอย่างน้ำมันจากทุกถังสำคัญ พร้อมระบุจุดเก็บตัวอย่างมาตรฐานให้ช่างทุกคนใช้จุดเดียวกันเพื่อความเปรียบเทียบได้
- กำหนดเกณฑ์เป้าหมาย (Target Cleanliness) — ระบบไฮดรอลิคแรงดันสูงกำหนดที่ 18/16/13, Gearbox ที่ 17/15/12, น้ำมันหล่อลื่นแบริ่งที่ 16/14/11
- เก็บตัวอย่างตามรอบสม่ำเสมอ — เครื่องวิกฤตทุกเดือน, เครื่องสำคัญทุก 3 เดือน โดยเก็บขณะเครื่องกำลังทำงานหรือหลังหยุดไม่เกิน 15 นาที
- ปฏิบัติตามผล (Act on Data) — ถ้าค่าเกินเกณฑ์ ให้ทำการกรองน้ำมันแบบออนไลน์ (Online Filtration) หรือเปลี่ยนไส้กรองแบบ Ultra-Fine แทนการเปลี่ยนน้ำมันทั้งถังทันที
ผลลัพธ์: ตัวเลขที่เปลี่ยนไปใน 6 เดือน
| ตัวชี้วัด | ก่อนเริ่มโปรแกรม | หลัง 6 เดือน | การตีความ |
|---|---|---|---|
| ค่าความสะอาด ISO 4406 (Press หลัก) | 21/19/16 | 17/15/12 | ดีกว่าเกณฑ์เป้าหมาย 18/16/13 |
| ปริมาณน้ำในน้ำมัน | 480 ppm | 85 ppm | ต่ำกว่าเกณฑ์ 100 ppm ที่เริ่มมีผลต่อสมบัติน้ำมัน |
| ธาตุเหล็กอสังหาริมทรัพย์ (Fe) ใน Gearbox | แนวโน้มขึ้นต่อเนื่อง 3 รอบ | นิ่งและลดลง | การสึกหรอชะลอตัวหลังควบคุมอนุภาคและน้ำ |
| ความถี่การเปลี่ยนน้ำมันทั้งถัง | ทุก 4,000 ชม. ตามเวลา | ยืดเป็น 8,000+ ชม. ตามสภาพ | น้ำมันที่สะอาดอายุยาวขึ้นจริง เปลี่ยนเมื่อผลแล็บบอกว่าควรเปลี่ยน |
| การหยุดฉุกเฉินจากระบบไฮดรอลิค | เฉลี่ยเดือนละ 2–3 ครั้ง | 0 ครั้งใน 3 เดือนสุดท้าย | ความเสียหายถูกตรวจพบที่ระยะ “บ่งชี้” ไม่ใช่ระยะ “พัง” |
บทเรียน: น้ำมันไม่ได้ “หมดอายุ” — แต่ “ปนเปื้อน”
สิ่งที่โปรแกรมนี้พิสูจน์คือคำกล่าวที่วิศวกร Tribology ชอบพูดกัน: น้ำมันหล่อลื่นส่วนใหญ่ไม่ได้เสื่อมสภาพเพราะอายุ แต่เสื่อมเพราะการปนเปื้อน อนุภาคแข็งขนาด 1–5 ไมครอนซึ่งมองไม่เห็นด้วยตาเปล่าคือตัวการหลักของการสึกหรอแบบ Abrasive Wear ในวาล์วไฮดรอลิคที่มีช่องว่างภายในเล็กมาก ส่วนน้ำเป็นตัวเร่งปฏิกิริยาออกซิเดชันและทำลายฟิล์มน้ำมันโดยตรง
“อย่าเปลี่ยนน้ำมันเพราะมันถึงเวลา เปลี่ยนเพราะผลวิเคราะห์บอกว่าถึงเวลา — ตัวเลขจากห้องแล็บไม่เคยโกหก ต่างจากความรู้สึกของเรา”
Honey Corporation มีบริการออกแบบโปรแกรม Oil Analysis และ Condition Monitoring ครบวงจร ตั้งแต่การกำหนดจุดเก็บตัวอย่าง การเลือกเกณฑ์ความสะอาดตามมาตรฐาน ISO 4406 ไปจนถึงการติดตั้งเซ็นเซอร์นับอนุภาคออนไลน์ที่ส่งค่าขึ้น IIoT Platform ให้ทีมบำรุงรักษาเห็นค่า Contamination Level แบบ Real-time โดยไม่ต้องรอผลแล็บ
Key Takeaways
- เก็บตัวอย่างอย่างถูกวิธีก่อนอื่น — จุดเก็บตัวอย่างที่สอดคล้องกันขณะเครื่องทำงาน สำคัญกว่าความถี่ในการเก็บ ตัวอย่างที่เก็บผิดวิธีให้ข้อมูลที่ทำให้ตัดสินใจผิด
- ตั้งเกณฑ์ Target Cleanliness ให้เครื่องจักรแต่ละประเภท — ไฮดรอลิคแรงดันสูง 18/16/13, Gearbox 17/15/12, น้ำมันแบริ่ง 16/14/11 ตามหลัก ISO 4406
- เลข ISO 4406 แต่ละหลักคือลอการิทึม — เลขขยับขึ้น 1 = อนุภาคเพิ่มขึ้นเกือบ 2 เท่า การเปลี่ยนจาก 18 เป็น 21 ไม่ใช่เรื่องเล็ก
- ธาตุโลหะในผลวิเคราะห์คือ “เครื่องเจาะ” บอกชิ้นส่วนที่สึก — เหล็กบอก Gear/แบริ่งเหล็ก, ทองแดงบอกบุช/Bushing ทองเหลือง, อะลูมิเนียมบอกชิ้นส่วนเคสภายนอก
- เปลี่ยนจาก Time-Based เป็น Condition-Based — ผลแล็บที่ดีอนุญาตให้ยืดรอบเปลี่ยนน้ำมันได้จริง โดยไม่เสี่ยงเพิ่ม
- Online Particle Counter คือก้าวต่อไป — เมื่อโปรแกรมเก็บตัวอย่างเดินมั่นคงแล้ว เซ็นเซอร์นับอนุภาคแบบต่อเนื่องช่วยปิดช่องว่าง 30 วันระหว่างการส่งแล็บ
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านโปรแกรมวิเคราะห์น้ำมันหล่อลื่นและ Condition Monitoring พร้อมออกแบบและติดตั้งระบบให้เหมาะกับธุรกิจของคุณ ทั้งการวางแผนจุดเก็บตัวอย่าง การตั้งเกณฑ์ความสะอาด และการติดตั้งเซ็นเซอร์นับอนุภาคออนไลน์เชื่อมต่อ IIoT Platform
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th