
ในครอบคลุกเทคโนโลยีพิมพ์สามมิติสำหรับงานผลิตจริง นอกเหนือจาก FDM ที่ทุกโรงงานคุ้นเคยแล้ว ยังมีอีกหนึ่งตัวเลือกที่วิศวกรต่างประเทศเรียกว่า “workhorse ของงานโพลิเมอร์” นั่นคือ SLS (Selective Laser Sintering) เทคโนโลยีที่ใช้เลเซอร์ CO2 หลอมผงโพลิเมอร์ทีละชั้นจนกลายเป็นชิ้นงาน โดยไม่ต้องสร้าง Support Structure แม้แต่ชิ้นเดียว
รายงานของ Mordor Intelligence ประเมินตลาด SLS ทั้งระบบไว้ที่ราว 4.8 พันล้านดอลลาร์ในปี 2025 และโตเป็น 5.7 พันล้านดอลลาร์ในปี 2026 ขณะที่ตลาดบริการพิมพ์ SLS แบบ outsource ก็เติบโตที่ CAGR ราว 11-12% ต่อปี ตัวเลขเหล่านี้บอกว่า SLS ไม่ใช่เทคโนโลยีห้องแล็บอีกต่อไป แต่เป็นเครื่องมือการผลิตที่วิศวกรโรงงานควรเข้าใจกลไกของมันจริง ๆ
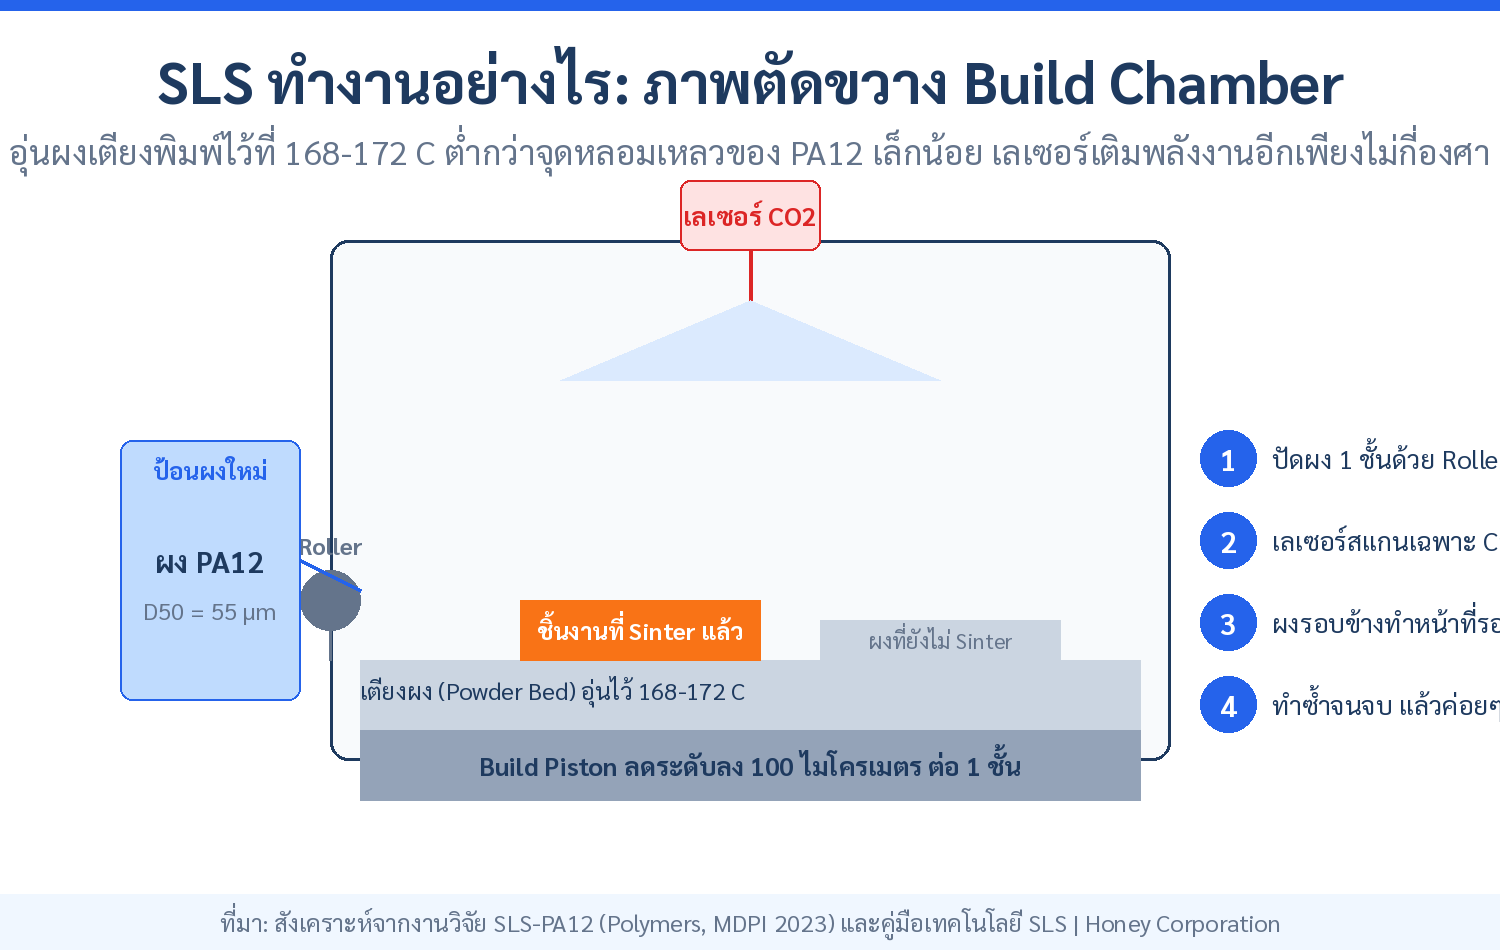
หลักการทำงาน: อุ่นผงก่อน แล้วให้เลเซอร์เติมอีกไม่กี่องศา
หัวใจของ SLS อยู่ที่การควบคุมอุณหภูมิแบบ “เฉียบพลันณ์” ระบบจะอุ่นเตียงผงทั้งห้องพิมพ์ไว้ที่ราว 168-172 องศาเซลเซียส สำหรับผง PA12 ซึ่งต่ำกว่าจุดเริ่มหลอมเหลวเพียงเล็กน้อย เลเซอร์จึงต้องเติมพลังงานเพิ่มอีกแค่ไม่กี่องศาเท่านั้นก็พอให้ผงหลอมตัวเข้าด้วยกัน วิธีนี้ลดพลังงานที่ต้องใช้ ลดความเครียดสะสมในชิ้นงาน และป้องกันการบิดงอได้พร้อมกัน
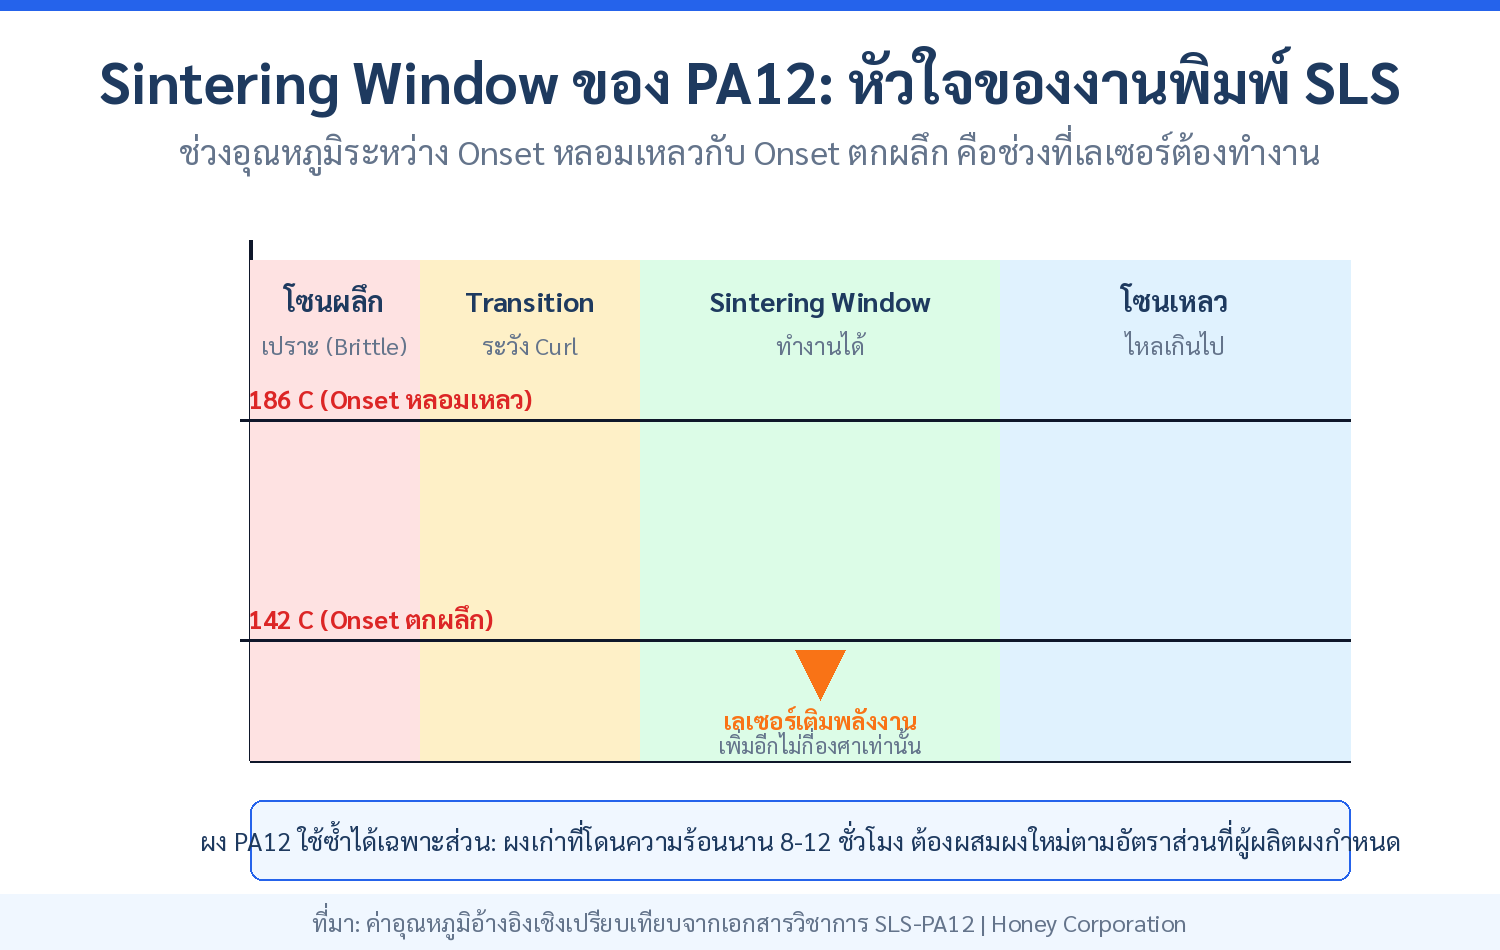
Sintering Window: ช่วงอุณหภูมิที่กำหนดความสำเร็จของงานพิมพ์
งานวิจัยในวาระ Polymers (MDPI, 2023) อธิบายว่า PA12 ที่ใช้ใน SLS จะต้องมี “sintering window” คือช่วงห่างระหว่างอุณหภูมิเริ่มหลอมเหลวกับอุณหภูมิเริ่มตกผลึกที่กว้างพอ ถ้าช่วงนี้แคบเกินไป ผงจะตกผลึกก่อนเลเซอร์สแกนเสร็จ ทำให้ชิ้นงาน curl และบิดเบี้ยว นี่คือเหตุผลที่ไม่สามารถเอาพลาสติกทั่วไปมาพิมพ์ SLS ได้ แต่ต้องเป็นเกรดผงที่ออกแบบมาเฉพาะ
วัสดุหลักในตลาด SLS
| วัสดุ | จุดเด่น | งานที่เหมาะ |
|---|---|---|
| PA12 (Nylon 12) | แข็งแรงสมดุล ทนสารเคมี ครองส่วนแบ่งมากที่สุด | ชิ้นส่วนฟังก์ชันนัล, Housing, Duct |
| PA11 | ทนแรงกระแทกสูง ผลิตจากน้ำมันละหุ่ง (Bio-based) | ชิ้นส่วนที่ต้องเน้นความยั่งยืน, Snap-fit |
| PA12 + แก้ว (Glass-filled) | แข็ง ทนความร้อนสูงขึ้น 30-40% | Jig, Fixture, ชิ้นส่วนโครงสร้าง |
| TPU ผง | ยืดหยุ่น ทนการพับ 100,000 ครั้งขึ้นไป | Seal, Gasket พิเศษ, บุพอร์ตเครื่องจักร |
SLS เทียบกับ FDM และ SLA: เลือกใช้ยังไงให้ถูกงาน
| เกณฑ์ | SLS | FDM | SLA |
|---|---|---|---|
| Support | ไม่ต้องใช้เลย (ผงรองรับ) | ต้องมี ต้องเลาะทิ้ง | ต้องมี บางชนิดเป็นพิษ |
| ความหนาชั้น | 80-120 µm | 100-300 µm | 25-100 µm |
| ผิวชิ้นงาน (Ra) | 8-15 µm (ผงเม็ดใหญ่กว่า SLA) | 20-40 µm เห็นเส้นชั้นชัด | เรียบที่สุด 1-5 µm |
| กลไกพิเศษ | Living Hinge + Snap-fit ได้ | ทำได้แต่เปราะ | เปราะ ไม่เหมาะพับ |
| Batch ต่อรอบ | วางซ้อนกันในผงได้ทั้งก้อน | ทีละชิ้นบน Build Plate | จำกัดเพราะ Support |
| งานเหมาะสม | End-use Part ปริมาณน้อย-กลาง | Prototype เร็ว ต้นทุนต่ำ | แม่พิมพ์หลัก งานละเอียดสูง |
จุดที่วิศวกรมักลืม: การบริหารจัดการผง
ทุกครั้งที่พิมพ์เสร็จ ผงที่ไม่ถูกหลอมจะสัมผัสความร้อน 8-12 ชั่วโมง ทำให้คุณสมบัติเชิงกลเสื่อมลง จึงต้องผสมผงเก่ากับผงใหม่ตามอัตราส่วน Refresh Ratio ที่ผู้ผลิตผงกำหนด (มักอยู่ราว 30-50% ต่อรอบ) ถ้าโรงงานละเลยเรื่องนี้ ชิ้นงานรอบแรกจะสวย แต่รอบที่สาม-สี่จะเริ่มพังโดยไม่รู้สาเหตุ ประเด็นนี้เราเคยเขียนละเอียดไว้ในบทความ Powder Lifecycle Management สำหรับงานผงโลหะ ซึ่งหลักการเดียวกันใช้ได้กับผงโพลิเมอร์
Honey Connection: ทีมวิศวกรรมของ Honey Corporation ใช้กระบวนการพิมพ์สามมิติผลิต Jig, Fixture และชิ้นส่วนทดแทนสำหรับงานติดตั้งระบบ IoT และระบบตรวจวัดในโรงงานอุตสาหกรรมมาแล้วหลายโครงการ รวมถึงงาน Bracket ติดตั้งเซนเซอร์บนสายพานเดิมที่ต้องแข็งแรงและทนแรงสั่น เราจึงเข้าใจว่าเลือกเทคโนโลยีพิมพ์แบบไหนให้เหมาะกับภาระงานจริงของแต่ละจุดติดตั้ง
Key Takeaways
- SLS ไม่ต้องใช้ Support เพราะผงที่ไม่ถูกหลอมทำหน้าที่รองรับชิ้นงานเอง ทำให้ออกแบบ Geometry อิสระกว่า FDM/SLA อย่างเห็นได้ชัด
- Sintering Window คือหัวใจ — พอลิเมอร์ที่ใช้ได้ต้องมีช่วงห่างระหว่างจุดหลอมเหลวกับจุดตกผลึกกว้างพอ มิฉะนั้นชิ้นงานจะ Curl
- PA12 คือมาตรฐานอุตสาหกรรม ส่วน PA11 จากน้ำมันละหุ่งเป็นทางเลือก Bio-based ที่เริ่มถูกพูดถึงในงานที่เน้นความยั่งยืน
- Living Hinge และ Snap-fit ทำได้จริง จุดที่ FDM และ SLA แพ้ SLS ขาดลอยในงานชิ้นส่วนประกอบพลาสติก
- ผสมผงใหม่ทุกรอบ ตาม Refresh Ratio ที่กำหนด มิฉะนั้นคุณภาพจะไถลถอยหลังโดยไม่มีใครเห็น warning ใด ๆ
- ปริมาณผลิตที่คุ้มที่สุด คือชุดต้นทุนต่อชิ้นต่ำกว่าการตั้งเบ้าฉีด เมื่อจำนวนชิ้นอยู่หลักร้อยถึงหลักพันต้น ๆ และมีหลายรุ่นผสมกันใน Build เดียว
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านเทคโนโลยีพิมพ์สามมิติและการผลิตชิ้นส่วนอุตสาหกรรม พร้อมช่วยประเมินว่าชิ้นส่วนของคุณเหมาะกับ SLS, FDM หรือกระบวนการดั้งเดิม พร้อมออกแบบและติดตั้งระบบให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th