
หลายโรงงานเริ่มต้นเส้นทางโลหะพิมพ์สามมิติด้วยคำถามเดียว: “ทำไมชิ้นงานพิมพ์ด้วยเลเซอร์ถึงหนาแน่นได้เกิน 99.5% ทั้งที่โลหะหลอมและแข็งตัวในเสี้ยววินาที?” คำตอบไม่ได้อยู่ที่เครื่องพิมพ์ แต่อยู่ที่ ฟิสิกส์ของ Melt Pool และวินัยในการควบคุม Process Window — สองเรื่องที่บทความนี้จะเจาะลึกถึงระดับพารามิเตอร์จริงที่ใช้บนสายการผลิต
LPBF ทำงานอย่างไรใน 4 ขั้นตอน
Laser Powder Bed Fusion (LPBF) คือกระบวนการพิมพ์โลหะที่แพร่หลายที่สุดในงานอุตสาหกรรมปัจจุบัน วงจรการทำงานต่อ 1 ชั้นมีดังนี้
- กางผง — ใบกวาด (Recoater) spread ผงโลหะเป็นชั้นบาง 20–60 ไมโครเมตร บนแท่นวัสดุ
- ยิงเลเซอร์ — ลำแสงเลเซอร์ไฟเบอร์กำลัง 200–400 W จุดโฟกัสเส้นผ่านศูนย์กลางราว 80–100 ไมโครเมตร หลอมผงตามภาพตัดขวางของชิ้นงาน
- ลดแท่น — แท่นลงหนึ่งชั้น แล้วกางผงใหม่
- วนซ้ำ — ชิ้นงานจริงหลายพันชั้นจึงเสร็จใน 10–40 ชั่วโมงต่อชิ้น
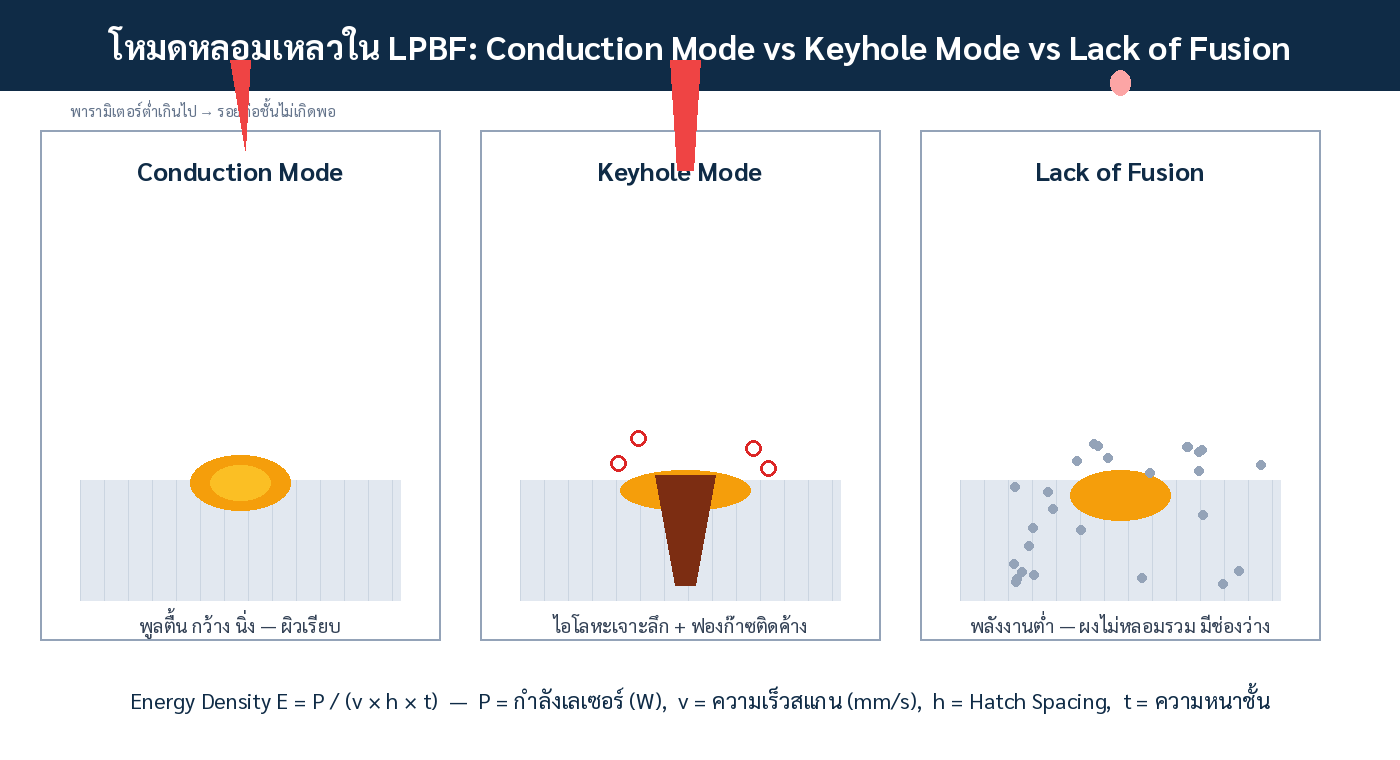
Melt Pool: จุดที่ชี้ขาดคุณภาพทั้งหมด
Melt Pool คือบ่อหลอมขนาดจิ๋วที่เลเซอร์สร้างขึ้นบนผงโลหะ ขนาดเท่าเมล็ดทราย แต่อุณหภูมิสูงกว่า 1,500°C และมีอายุเพียง 1–2 มิลลิวินาที พฤติกรรมของบ่อหลอมนี้แบ่งเป็นสองโหมด
Conduction Mode — ความร้อนแผ่จากผิวลงลึกอย่างสงบ บ่อหลอมกว้างและตื้น ผิวชิ้นงานเรียบ เป็นโหมดที่ต้องการในงานทั่วไป
Keyhole Mode — เมื่อพลังงานหนาแน่นเกินไป โลหะระเหยเป็นไอ เจาะอุโมงค์ไอลงลึก หลังลำแสงเลื่อนผ่าน อุโมงค์พังทลายแล้วดูดก๊าซเข้าไปกลายเป็นรูพรุนกลมๆ (Keyhole Porosity) ขนาด 50–200 ไมโครเมตร ซึ่งทำลายความล้า fatigue ของชิ้นงานรุนแรงที่สุดในบรรดา defect ทั้งหมด
สมการที่วิศวกร AM ต้องจำ: Energy Density
พารามิเตอร์สี่ตัวถูกร้อยเข้าด้วยกันในสมการ Volumetric Energy Density:
E = P / (v × h × t) โดย P = กำลังเลเซอร์ (W), v = ความเร็วสแกน (mm/s), h = Hatch Spacing ระยะห่างแนวสแกน (mm), t = ความหนาชั้น (mm)
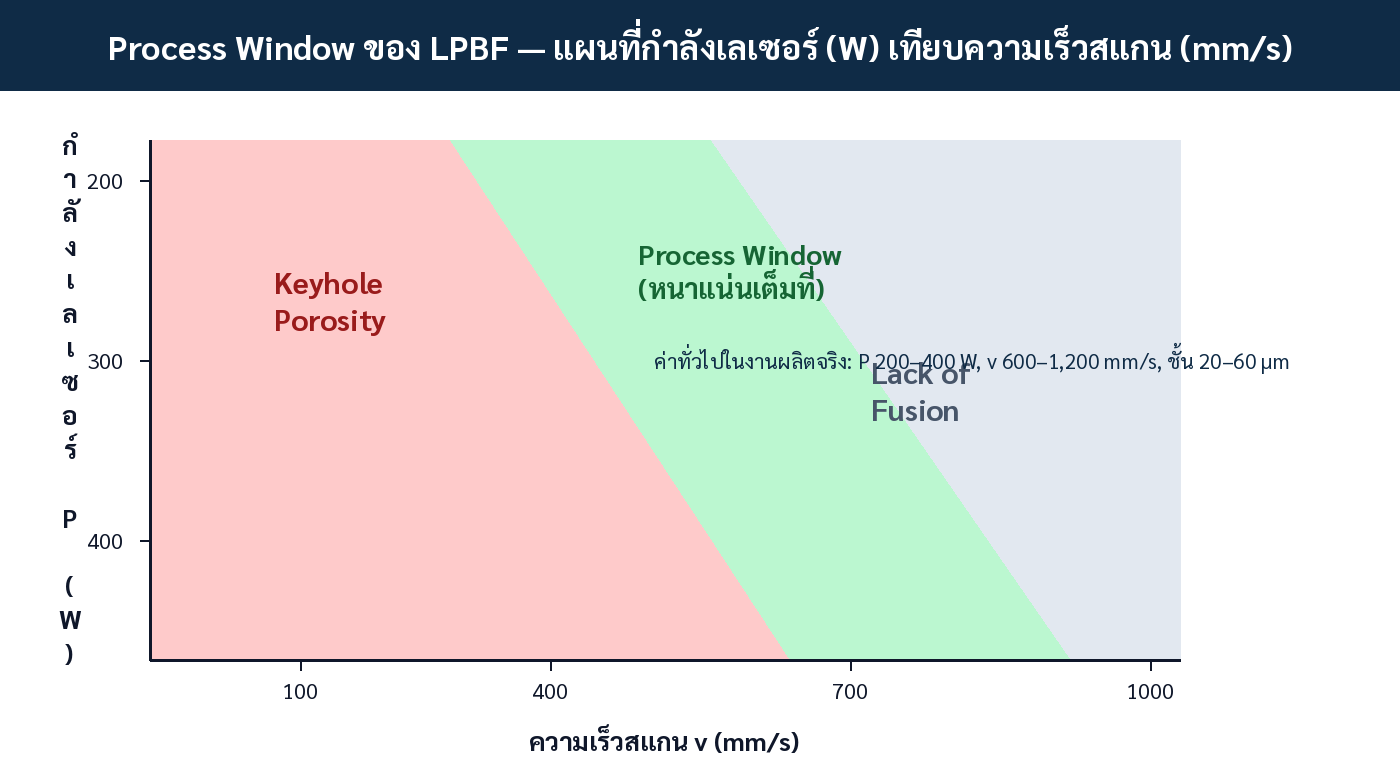
ค่า E ที่ใช้จริงในงาน production ของสแตนเลสออสเทนนิติกอยู่ราว 50–80 J/mm³ ต่ำกว่านั้นจะเจอ Lack of Fusion — ชั้นผงไม่หลอมรวมกัน เหลือช่องว่างรูปร่างไม่แน่นอนเต็มไปด้วยผงที่ไม่หลอม สูงกว่านั้นจะเข้าโซน Keyhole ทันที
ตารางเปรียบเทียบ Defect หลัก: สาเหตุและวิธีแก้ที่ระดับพารามิเตอร์
| Defect | กลไกเกิด | สัญญาณบนชิ้นงาน | แก้ที่พารามิเตอร์อย่างไร |
|---|---|---|---|
| Keyhole Porosity | ไอโลหะเจาะลึกแล้วพังทลาย ดูดก๊าซติดค้าง | รูกลม 50–200 µm ใกล้กลางแนวสแกน | ลดกำลัง P หรือเพิ่มความเร็ว v ให้ออกจากขอบโซน Keyhole |
| Lack of Fusion | พลังงานต่ำ ชั้นต่อชั้นเชื่อมกันไม่ครบ | ช่องว่างแบนๆ มีผงไม่หลอมอุดอยู่ | เพิ่ม P, ลด v, ลด hatch h หรือลดความหนาชั้น t |
| Balling | หยดหลอมหดตัวเป็นเม็ดกลม (Rayleigh instability) | ผิวชั้นขรุขระ ใบกวาดผงกระแทกเม็ดโลหะ | ปรับ oxygen ในห้องพิมพ์ให้ต่ำกว่า 0.1% และเลือกช่วง v ที่เหมาะสม |
| Hot Cracking | อัลลอยเกรดความแข็งแรงสูงแตกตอนเย็นตัวเร็ว | รอยแตกบางตามขอบเกรน | เปลี่ยนไปอัลลอยเฉพาะ AM หรือเพิ่มขั้น preheat แท่นวัสดุ |
| Residual Stress → Distortion | หลอม-แข็งวนซ้ำหลายพันรอบ ความเค้นสะสม | ชิ้นงานโก่ง หรือหลุดจากแท่นระหว่างพิมพ์ | ออกแบบ orientation และ support อย่างจริงจัง + Stress Relief ก่อนตัดออกจากแท่น |
Scan Strategy: เกมส์มุม 67 องศา
ทิศทางการสแกนถูกหมุนทุกชั้น โดยทั่วไป 67 องศา เพื่อไม่ให้ความร้อนสะสมซ้ำทางเดิม นอกจากนี้ยังมีกลยุทธ์เกาะ (Island/Checkerboard) ที่แบ่งพื้นที่เป็นบล็อกย่อย 3–5 มม. สลับยิง เพื่อกระจายความเค้น และแนว Contour ที่ยิงรอบขอบก่อนเพื่อคุมความเรียบผิวด้าน — ผู้ผลิตเครื่องพิมพ์แต่ละรุ่นมีสูตรต่างกัน แต่หลักการเหมือนกันคือ จัดการกราฟิกของความร้อนให้สม่ำเสมอ
ตรวจคุณภาพอย่างไรว่าหนาแน่นจริง
- CT สแกน — Industrial CT ความละเอียด voxel ต่ำกว่า 50 µm มองเห็นรูพรุนภายในทั้งชิ้นโดยไม่ทำลาย เป็นวิธีมาตรฐานตามแนวทาง ISO/ASTM 52900 ซีรีส์
- วิธี Archimedes — ชั่งน้ำหนักในอากาศและในน้ำ คำนวณความหนาแน่นเทียบวัสดุทึบ 100% — เร็ว ถูก เหมาะเป็นด่านคัดกรองล็อต
- ตรวจหน้าตัด — ตัดตัวอย่างขัดผิว ดูลาเวอร์รูพรุนภายใต้กล้องจุลทรรศน์ ใช้ยืนยัน root cause
- ห้องปฏิบัติการสมรรถนะ — ทดสอบ tensile และ fatigue เทียบมาตรฐานวัสดุหล่อ/ตีขึ้นรูป เพราะโครงสร้างเกรนของ LPBF มีลักษณะเฉพาะ (Columnar Grain) ที่ทำให้สมบัติทิศทาง Z ต่างจาก XY ได้ 5–15%
In-situ Monitoring: หน้าต่างใหม่ของควบคุมคุณภาพ
เครื่องพิมพ์รุ่นใหม่ติด photodiode และกล้อง coaxial จับแสงจาก melt pool ทุกชั้น สัญญาณถูกวิเคราะห์หา anomaly เช่น ความสว่างเกินโซน Keyhole — ข้อมูลเหล่านี้คือที่ซึ่ง IIoT เข้ามาเกี่ยวข้องโดยตรง ทีมงาน Honey Corporation มีประสบการณ์เชื่อมข้อมูลเครื่องจักรบนสายการผลิตเข้าสู่ระบบ SCADA และแพลตฟอร์ม IIoT การดึง log พารามิเตอร์และสัญญาณ melt pool ของเซลล์ AM ขึ้น dashboard กลาง พร้อม alarm ตามเกณฑ์ SPC ทำให้คุณภาพของทุกชิ้นงานพิมพ์ตรวจสอบย้อนกลับได้ทั้ง lot โดยไม่ต้องรอ CT ทีละชิ้น
Key Takeaways
- คุณภาพ LPBF ถูกกำหนดที่ melt pool ขนาดเมล็ดทราย — ควบคุม E = P/(v×h×t) ให้อยู่หน้าต่าง 50–80 J/mm³ (สำหรับสแตนเลส) คือหัวใจ
- Keyhole Porosity กับ Lack of Fusion คือศัตรูคู่ที่อยู่คนละฟากของหน้าต่างพารามิเตอร์ — ต้อง tune ให้พอดีกลาง ไม่ใช่ยิงแรงหรือเบาสุดโต่ง
- พิมพ์เสร็จไม่เท่ากับใช้งานได้ — Stress Relief, Heat Treatment และ HIP ลดรูพรุนภายในลงได้อีกระดับก่อนเข้างานวิกฤต
- สมบัติกลไกมีทิศทาง (Anisotropy) 5–15% ระหว่างแนว XY กับ Z — ต้องกำหนดทิศพิมพ์ตามทิศรับโหลดของชิ้นงานจริง
- In-situ melt pool monitoring + ข้อมูลขึ้น IIoT platform เปลี่ยนการควบคุมคุณภาพจาก “ตรวจหลังพิมพ์” เป็น “เฝ้าระวังระหว่างพิมพ์” ทุกชั้นทุกชิ้น
- มาตรฐานตระกูล ISO/ASTM 52900 คือภาษากลางที่ใช้คุยกับลูกค้าและผู้ตรวจสอบเมื่อต้อง qualification ชิ้นส่วน AM จริงบนสายการผลิต
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบติดตามและเชื่อมข้อมูลเครื่องจักรการผลิต (IIoT Monitoring, SCADA) พร้อมออกแบบระบบเก็บพารามิเตอร์และสัญญาณคุณภาพจากเซลล์ Additive Manufacturing เข้าสู่แพลตฟอร์มกลางให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th