ทุกครั้งที่เปิดพัดลมตั้งพื้น 16 นิ้วสักตัว มีโจทย์วิศวกรรมซ่อนอยู่ในแม่พิมพ์ที่ขึ้นรูปใบพัดพลาสติกนั้น: ทำอย่างไรให้พลาสติกเย็นเร็วขึ้นโดยชิ้นงานไม่บิดเบี้ยว บทความนี้เล่ากรณีศึกษาจริงจากงานวิจัยของทีม MTEC (ศูนย์เทคโนโลยีโลหะและวัสดุแห่งชาติ สวทช.) ที่นำช่องทางเย็บแบบ Conformal Cooling — ซึ่งผลิตได้ด้วยการพิมพ์โลหะ — ไปแก้ปัญหาแม่พิมพ์ใบพัดพัดลมที่ค้างอยู่หลายปี
ปัญหา: แม่พิมพ์ 8 ตัวที่เย็นไม่ทั่วถึง
โรงงานผู้ผลิตพัดลมรายใหญ่ใช้แม่พิมพ์ฉีดแบบเดิม 8 ตัวสำหรับใบพัด 16 นิ้ว ตัวเลขจากรายงานวิจัยบอกอาการไว้ชัดเจน:
- เวลาทำความเย็นเฉลี่ย 24.7 วินาที ต่อไซเคิล และ cycle time รวมราว 36 วินาที — คิดเป็นผลผลิตเพียง 100 ชิ้น/ชั่วโมงต่อแม่พิมพ์
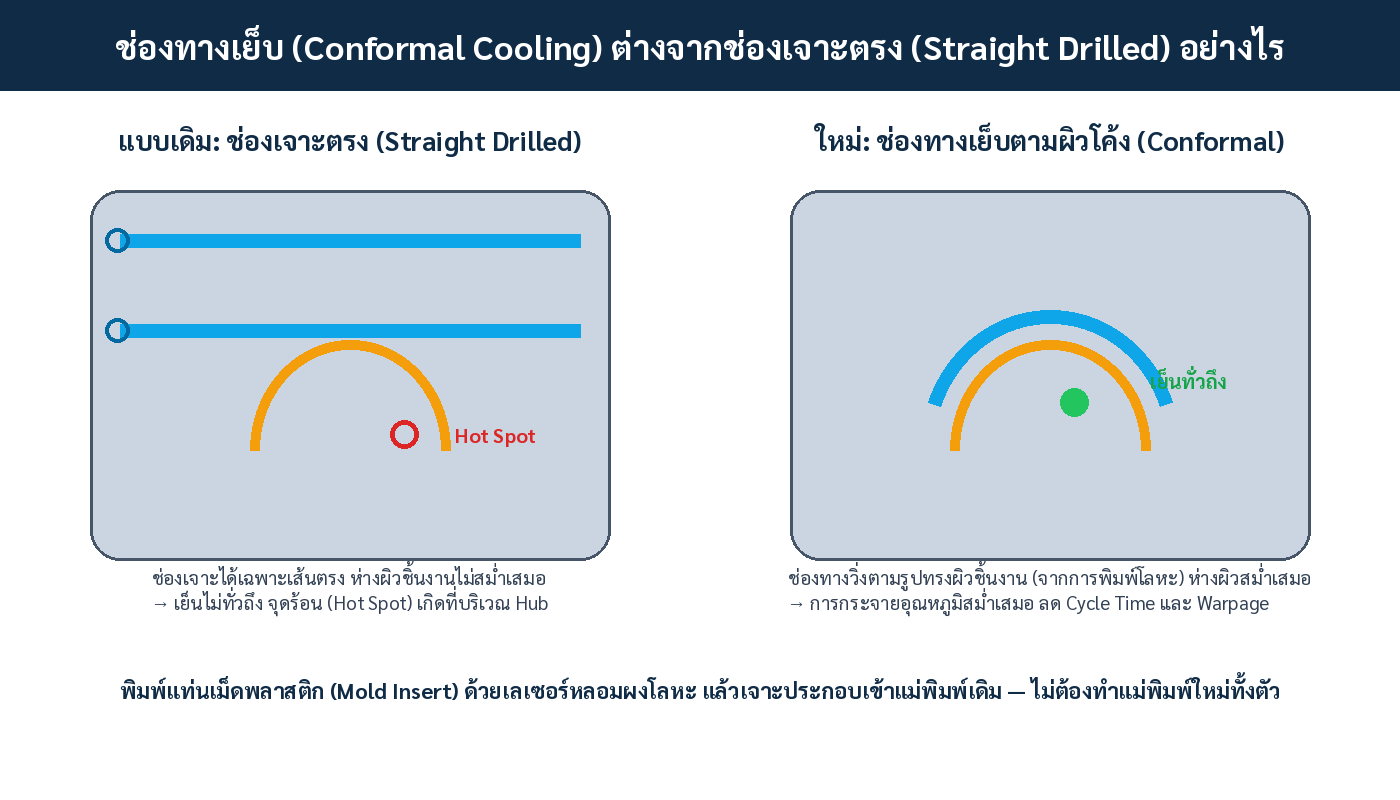
- ช่องน้ำเย็นแบบเจาะตรงมีเพียงเส้นเดียวในฝั่ง cavity และเส้นเดียวในฝั่ง core ครอบคลุมบริเวณ hub ได้ไม่ทั่วถึง ทำให้แต่ละใบเย็นไม่เท่ากัน
- ผลคือชิ้นงาน ไม่สมดุล (Imbalance) จากการไหลเติมไม่สม่ำเสมอ ต้องมีคนงานตัดกระทงและเศษปีก (Rework) ทุกชิ้น
- เพื่อบีบเวลาเย็น ต้องใช้น้ำเย็นจัดเพียง 15–18°C — อุณหภูมิต่ำขนาดนั้นทำให้พลาสติกเปราะ ชิ้นงานแตกหักง่าย
ทางออก: พิมพ์แท่น Insert ด้วยเลเซอร์หลอมผงโลหะ
ทีมวิจัยออกแบบระบบทางเย็บใหม่ในบริเวณ hub โดยไม่ทำแม่พิมพ์ใหม่ทั้งตัว แต่ผลิตเฉพาะ แท่น Insert ที่มีช่องทางเย็บวิ่งตามผิวโค้งของ hub ด้วยกระบวนการพิมพ์โลหะแบบเลเซอร์หลอมผง (LPBF) แล้วนำมาประกอบแทนของเดิม — จุดเปลี่ยนสำคัญคือช่องทางน้ำเย็นไม่ถูกจำกัดด้วยสว่านที่เจาะได้แค่เส้นตรงอีกต่อไป ห่างจากผิวชิ้นงานเท่ากันตลอดแนว ทำให้ความร้อนถ่ายเทออกเร็วและสม่ำเสมอทั้งบริเวณ
ก่อนตัดเหล็กจริง ทีมวิจัยจำลองการไหลและถ่ายเทความร้อน (Moldflow Simulation) เพื่อพิสูจน์ตำแหน่ง Hot Spot และออกแบบเส้นทางน้ำเย็นให้เหมาะสม จากนั้นจึงพิมพ์ insert และนำไปทดสอบบนเครื่องฉีดจริง พร้อมวัดสมดุลและความแข็งแรงของใบพัดที่ได้
ผลลัพธ์ที่วัดได้จริง
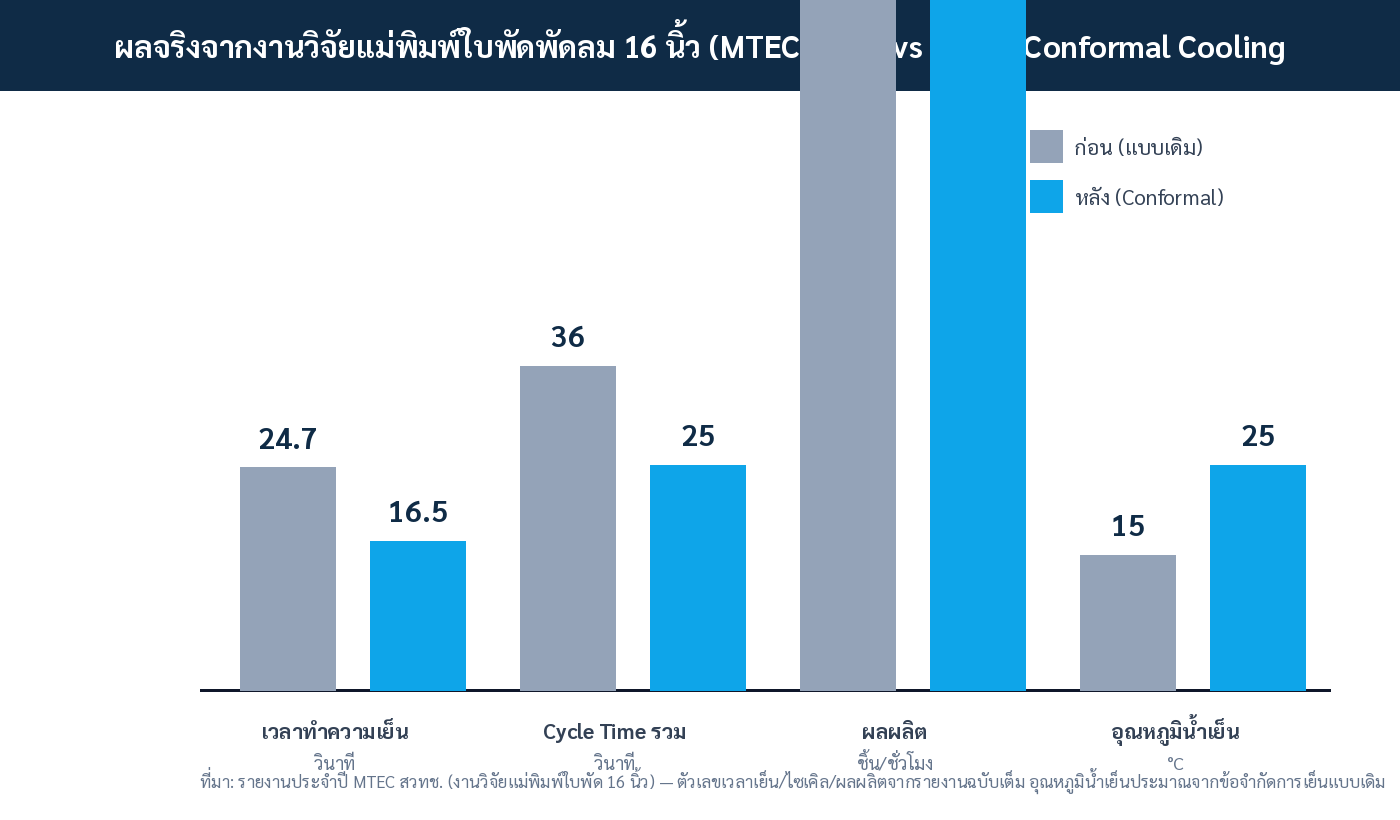
สรุปตัวเลขจากรายงานฉบับเต็ม: เวลาทำความเย็นลดจาก 24.7 วินาทีเหลือประมาณ 16.5 วินาที, cycle time รวมลดจาก 36 เหลือราว 25 วินาที และผลผลิตเพิ่มจาก 100 เป็นราว 144 ชิ้น/ชั่วโมง — โดยไม่ต้องซื้อเครื่องฉีดเพิ่มแม้แต่ตัวเดียว ที่สำคัญกว่านั้นคือน้ำเย็นไม่ต้องเย็นจัดอีกต่อไป ใช้ราว 25°C ได้ ชิ้นงานจึงไม่เปราะ ลดปัญหาแตกหักระหว่างใช้งาน และลดภาระงาน rework ของคนงานลงอย่างมีนัยสำคัญ
ตารางสรุปก่อน-หลัง
| ตัวชี้วัด | แบบเดิม | หลัง Conformal Cooling |
|---|---|---|
| เวลาทำความเย็น | 24.7 วินาที | ≈ 16.5 วินาที (−33%) |
| Cycle time รวม | 36 วินาที | ≈ 25 วินาที (−31%) |
| ผลผลิตต่อแม่พิมพ์ | 100 ชิ้น/ชม. | ≈ 144 ชิ้น/ชม. (+44%) |
| อุณหภูมิน้ำเย็นที่ต้องใช้ | 15–18°C | ≈ 25°C (ไม่เปราะ) |
| คุณภาพชิ้นงาน | Imbalance + ต้อง rework ทุกชิ้น | สมดุลดีขึ้น แข็งแรงขึ้น |
บทเรียนสำหรับโรงงานไทย
- อย่าเปลี่ยนทั้งแม่พิมพ์ — เปลี่ยนเฉพาะจุดคอขวด งานนี้แก้เฉพาะ insert บริเวณ hub ที่เป็น Hot Spot ไม่ใช่ลงทุนแม่พิมพ์ชุดใหม่ทั้งตัว
- จำลองก่อนพิมพ์เสมอ การ simulation ถ่ายเทความร้อนยืนยันตำแหน่ง Hot Spot ก่อน ช่วยไม่ให้ออกแบบช่องน้ำเย็นผิดที่แล้วต้องพิมพ์ insert ใหม่
- พิมพ์โลหะไม่ใช่แค่ต้นแบบ — คือเครื่องมือแก้คอขวดการผลิต อุตสาหกรรมพลาสติกไทยมีแม่พิมพ์หลายหมื่นตัวที่จุกจำกัดด้วยช่องน้ำเย็นแบบเจาะตรง
- วัดผลจริง อย่าเชื่อโบรชัวร์ ทีมวิจัยทดสอบสมดุลและความแข็งแรงของใบพัดจริง ไม่ใช่แค่ดู cycle time ลดลง
- คู่ขนานกับธุรกิจพลาสติกไทย ผู้ผลิตพลาสติกที่เริ่มใช้ AM ทำ tooling จะได้เปรียบการแข่งขันด้าน lead time อย่างมาก
มุมมองจากผู้เชี่ยวชาญ: กรณีนี้แสดงให้เห็นว่า Additive Manufacturing ในอุตสาหกรรมไทยไม่จำเป็นต้องเริ่มจากชิ้นส่วนบิน แต่เริ่มจากแม่พิมพ์และ tooling ที่ค้างชำระจากการออกแบบยุคเจาะตรง — ซึ่งมีอยู่ทุกโรงงานพลาสติก
ในมุมของระบบอัตโนมัติ ทีมวิศวกรรมของ Honey Corporation มีประสบการณ์เชื่อมต่อข้อมูลกระบวนการผลิตเข้าสู่ระบบเฝ้าระวัง IIoT — จินตนาการถึง dashboard ที่ดึงอุณหภูมิผิวแม่พิมพ์จากเทอร์โมคัปเปิลและเซ็นเซอร์จริง มาประกอบกับ cycle time จากเครื่องฉีดทุกช็อต เพื่อการันตีว่า insert แบบ conformal ทำงานได้ตามดีไซน์ทุกวัน ไม่ใช่แค่วันทดสอบ — แนวทางเดียวกับงาน IoT ตู้แช่และระบบมอนิเตอริ่งที่เราเคยติดตั้งในโรงงานอุตสาหกรรมจริง
Key Takeaways
- ช่องทางเย็บ Conformal Cooling ผลิตด้วย LPBF ลดเวลาเย็นได้ราว 33% และเพิ่มผลผลิตต่อแม่พิมพ์ราว 44% ในงานวิจัยแม่พิมพ์ใบพัด 16 นิ้วของ MTEC
- แก้เฉพาะ insert บริเวณ Hot Spot ประหยัดกว่าทำแม่พิมพ์ใหม่ทั้งตัว และยังใช้เครื่องฉีดเดิมได้ทันที
- เมื่อการถ่ายเทความร้อนสม่ำเสมอ ไม่ต้องใช้น้ำเย็นจัด 15–18°C อีกต่อไป — ชิ้นงานเปราะน้อยลง rework ลดลง
- Simulation ถ่ายเทความร้อนก่อนพิมพ์ insert คือขั้นตอนที่ข้ามไม่ได้ เพราะช่องทางเย็บที่ผิดตำแหน่งแก้ยากกว่าเดิม
- โรงงานพลาสติกไทยมีแม่พิมพ์ legacy จำนวนมากที่รอการอัพเกรดแบบนี้ — เป็นจุดเริ่มต้น AM ที่คืนทุนชัดเจน
- ต่อยอดด้วย IIoT monitoring อุณหภูมิแม่พิมพ์และ cycle จริง เพื่อยืนยันสมรรถนะของ insert ตลอดอายุการใช้งาน
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบติดตามและมอนิเตอริ่งกระบวนการผลิต (IIoT Monitoring, SCADA) พร้อมออกแบบระบบเก็บข้อมูลอุณหภูมิ แรงดัน และ cycle ของแม่พิมพ์และเครื่องจักรขึ้นสู่แพลตฟอร์มกลางให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th