“โรงงานในนิคมอุตสาหกรรมต้องลดการใช้น้ำลง 10-15% และต้องนำน้ำเสียกลับมาบำบัดหมุนเวียนใช้ใหม่ไม่น้อยกว่า 15% ของปริมาณน้ำที่ใช้” — นี่ไม่ใช่คำแนะนำ แต่คือเป้าหมายบังคับที่หน่วยงานบริหารทรัพยากรน้ำแห่งชาติ (สทนช.) ประกาศผ่านแผนรับมือสภาวะเอลนีโญ ปี 2569-2570 สำหรับพื้นที่เขตเศรษฐกิจพิเศษภาคตะวันออก (EEC) อันประกอบด้วยฉะเชิงเทรา ชลบุรี และระยอง
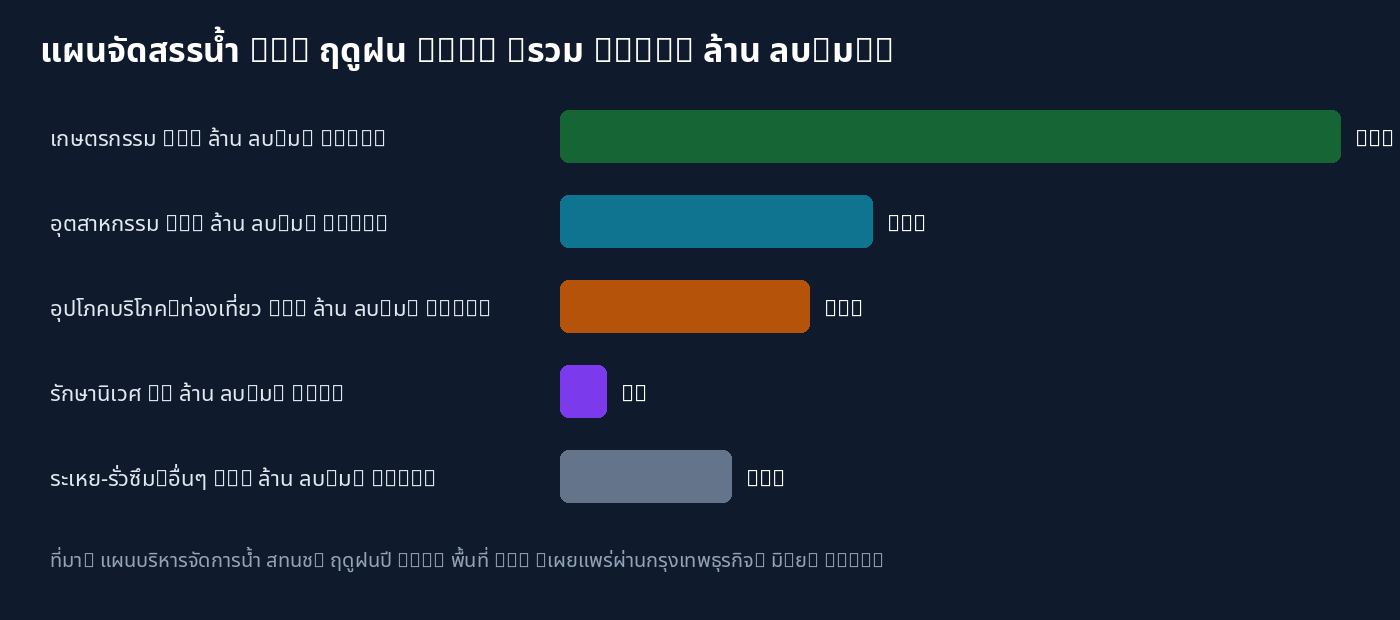
ทำไมถึงเข้มงวดขนาดนี้? เพราะตัวเลขของแท้เล่าเรื่องเดียวกันทั้งหมด: สถานการณ์เอลนีโญปีนี้ถูกประเมินว่ารุนแรงที่สุดในรอบ 140 ปี อ่างเก็บน้ำหลักของ EEC ทั้ง 16 แห่ง (ใหญ่ 4 + กลาง 12) มีน้ำรวมกันเพียง 534 ล้านลูกบาศก์เมตร หรือ 44% ของความจุกักเก็บ ขณะที่ความต้องการใช้น้ำทั้งปี 2570 ของพื้นที่ EEC คาดการณ์ที่ 2,888 ล้าน ลบ.ม. ช่องว่างนี้ไม่มีทางปิดด้วยการรอฝนเพียงอย่างเดียว
Problem: เมื่อ “น้ำ” กลายเป็นความเสี่ยงด้านกำลังผลิต
สำหรับโรงงานจำนวนมาก น้ำคือ input ที่ถูกประเมินต่ำเกินไปตลอดหลายสิบปี มันปรากฏในกระบวนการผลิตแทบทุกขั้น — ล้างชิ้นงาน หล่อเย็น boiler ระบบปรับอากาศ และคลังสินค้าควบคุมอุณหภูมิ เมื่อนโยบายส่วนกลางสั่งลดการใช้ 10-15% ภายในกรอบเวลาไม่กี่ปี โรงงานส่วนใหญ่เผชิญ 3 ปัญหาคลาสสิก:
- ไม่รู้ว่าน้ำหายไปตรงไหน — ไม่มี meter ย่อยรายจุด รู้แค่ยอดรวมจากใบแจ้งหนี้ประปาต้นเดือน
- ไม่รู้ baseline ต่อหน่วยผลิต — ไม่เคยคำนวณว่าผลิต 1 หน่วยใช้น้ำกี่ลิตร จึงตั้งเป้า “ลด 10%” ไม่ได้จริง
- น้ำเสียถูกมองเป็นต้นทุนกำจัด — ทั้งที่หลายกระบวนการ น้ำ used ยังผ่าน treatment กลับมาใช้ในงานที่ต้องการคุณภาพต่ำกว่าได้
Solution: Smart Water Loop ด้วย IIoT ใน 4 ขั้น
กรณีศึกษาจากโครงการประหยัดน้ำในนิคมอุตสาหกรรมหลายแห่งชี้ว่า เส้นทางที่ได้ผลจริงมี 4 ขั้นตอนต่อเนื่องกัน:
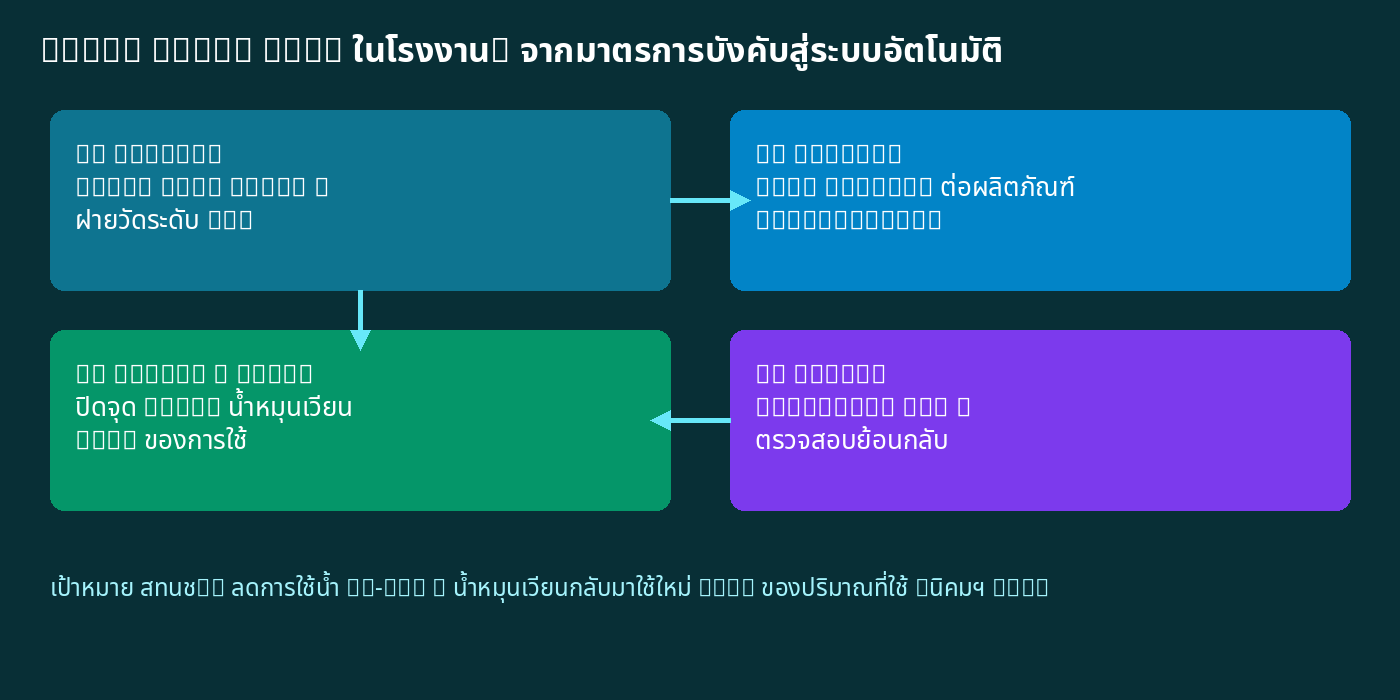
ขั้นที่ 1: Measure — ติด meter ให้ครบก่อนคิดอะไรอื่น
หัวใจคือการติด smart flow meter (แบบ ultrasonic หรือ electromagnetic) ณ จุดสำคัญ: ท่อเข้าโรงงาน ท่อแยกไปแต่ละกระบวนการ และท่อน้ำทิ้ง พร้อมส่งข้อมูลผ่านโปรโตคอลอุตสาหกรรม เช่น Modbus RTU หรือ LoRaWAN ขึ้น platform กลาง ประสบการณ์จริงจากโครงการลักษณะนี้พบว่า การติด meter อย่างเดียวมักพบ water loss จาก leak 10-20% ของยอดใช้รวม — คือรอยธรรมดาที่ซ่อนอยู่ใต้ดินหรือในระบบหล่อเย็นที่ไม่มีใครเฝ้าดู
ขั้นที่ 2: Analyze — แปลงลิตรเป็นตัวเลขต่อหน่วยผลิต
เมื่อข้อมูลไหลเข้า time-series database ขั้นถัดไปคือการผูกกับ production volume เพื่อให้ได้ water intensity (ลิตร/หน่วยผลิต) ตัวชี้วัดนี้เปลี่ยนบทสนทนาจาก “ประหยัดน้ำ” ที่ลอยๆ ให้เป็นตัวเลขที่ผู้บริหารตัดสินใจได้ เช่น ถ้า batch ละ 1,000 หน่วยใช้น้ำ 45,000 ลิตร การลด 12% หมายถึงการกู้คืน 5,400 ลิตรต่อ batch — ตัวเลขที่เทียบกับ capacity รายเดือนได้ทันที
ขั้นที่ 3: Reduce & Reuse — จาก meter สู่การปิดจุดสูญเสีย
เมื่อรู้จุดสูญเสียแล้ว มาตรการที่ตามมาแบ่งเป็นสองแนวทาง:
- Reduce: ซ่อมรอยรั่ว ปรับ setpoint ระบบหล่อเย็น (blowdown control ด้วยการวัด conductivity อัตโนมัติ) เปลี่ยน nozzle ล้างชิ้นงานแบบ low-flow และ schedule การล้างแบบ risk-based แทนตามปฏิทิน
- Reuse: ติดตั้งระบบ membrane bioreactor (MBR) หรือ reverse osmosis (RO) เพื่อดึงน้ำบำบัดกลับมาใช้ในงานหล่อเย็น ล้างพื้น หรือรดต้นไม้ — นี่คือกลไกหลักที่จะทำให้บรรลุเป้า “น้ำหมุนเวียน ≥15%” ของ สทนช.
ขั้นที่ 4: Report — ต่อยอดเป็นหลักฐาน ESG
ข้อมูลน้ำอัตโนมัติไม่ได้มีค่าแค่การดำเนินงาน แต่กลายเป็นหลักฐาน audit ได้สำหรับ reporting ความยั่งยืน เช่น GRI 303 (Water and Effluents) หรือ CDP Water Security — สิ่งที่ลูกค้า brand ต่างประเทศเริ่มร้องขอจาก supplier อย่างจริงจังในรอบหลายปีมานี้
Results: สิ่งที่เกิดขึ้นจริงเมื่อระบบลงมือทำ
| มาตรการ | ผลลัพธ์ที่พบในโครงการจริง* | ระยะเวลาคืนทุนโดยทั่วไป |
|---|---|---|
| ติด smart meter + แก้รอยรั่วที่ตรวจพบ | ลดยอดใช้รวมได้ทันที 8-15% โดยแทบไม่ต้องลงทุนเชิงโครงสร้าง | เร็ว — มักภายในปีเดียว |
| Blowdown automation บน cooling tower | ลดน้ำทิ้งของระบบหล่อเย็น 20-40% พร้อมลดสารเคมี | ปานกลาง — 1-2 ปี |
| ระบบ MBR/RO รีไซเคิลน้ำ | อัตราการหมุนเวียน 20-50% ขึ้นกับคุณภาพน้ำที่ต้องการ | ยาว — 2-4 ปี แต่จำเป็นต่อเป้า 15% บังคับ |
*ตัวเลขอ้างอิงจากช่วงที่พบทั่วไปในรายงานประสิทธิภาพน้ำอุตสาหกรรม (industrial water efficiency) — ผลจริงขึ้นกับสภาพโรงงานแต่ละแห่ง
มุมมองของเรา: เป้าบังคับ “ลด 10-15% + รีไซเคิล ≥15%” ของ สทนช. ไม่ใช่ภาระ แต่เป็นใบเบิกทางให้โรงงานไทยสร้างระบบวัดข้อมูลอัตโนมัติที่จ่ายตัวเองได้ เพราะ infrastructure เดียวกันนี้ใช้ต่อยอดกับพลังงานและ ESG ได้ทั้งชุด
ทีมงาน Honey Corporation มีประสบการณ์ติดตั้งระบบ IoT Monitoring ที่ครอบคลุมทั้งการเฝ้าระวังอุณหภูมิ ความชื้น และ utility ของโรงงานอุตสาหกรรม รวมถึงงานระบบ monitor ตู้แช่แข็งสำหรับโรงงานอาหารที่ต้องเก็บ log อุณหภูมิตามมาตรฐาน HACCP — หลักการเดียวกันกับ Smart Water Loop: วัดให้ได้ วิเคราะห์ให้เป็น แล้วปิดจุดสูญเสียด้วยข้อมูลจริง
Key Takeaways
- สทนช. กำหนดเป้าบังคับโรงงาน EEC: ลดการใช้น้ำ 10-15% และรีไซเคิลน้ำ ≥15% ของปริมาณใช้ เพื่อรองรับเอลนีโญที่รุนแรงรอบ 140 ปี
- อ่างเก็บน้ำ EEC 16 แห่งเหลือน้ำเพียง 44% ของความจุ ขณะความต้องการปี 2570 อยู่ที่ 2,888 ล้าน ลบ.ม. — โรงงานต้องพึ่งตัวเองด้านประสิทธิภาพน้ำ
- ขั้นแรกที่ได้ผลที่สุดคือการติด smart flow meter รายจุด ซึ่งมักพบ water loss จากรอยรั่ว 10-20% ที่ซ่อนอยู่
- ตัวชี้วัดสำคัญคือ water intensity (ลิตร/หน่วยผลิต) — ไม่ใช่ยอดใบแจ้งหนี้รวม
- ระบบ MBR/RO คือกลไกหลักเพื่อบรรลุเป้ารีไซเคิล 15% พร้อมสร้างหลักฐาน audit สำหรับ GRI 303 / CDP Water
- เอลนีโญคือเหตุผลเร่งด่วน แต่โครงสร้างพื้นฐานข้อมูลน้ำที่สร้างวันนี้ใช้ต่อกับ ESG และการรายงานคาร์บอนในอนาคตได้ทั้งหมด
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ IoT Monitoring และ Smart Utility Management สำหรับโรงงานอุตสาหกรรม พร้อมสำรวจจุดติดตั้ง meter ออกแบบระบบเก็บข้อมูล และสร้าง dashboard ที่ใช้ตัดสินใจได้จริง
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th