
โรงงานฉีดพลาสติกจำนวนมากในประเทศไทยกำลังเผชิญความจริงข้อเดียวกัน — ไม่ว่าเครื่องจักรจะทันสมัยแค่ไหน cycle time ก็ยังถูกจำกัดด้วย “ช่วงหล่อเย็น” (cooling phase) ซึ่งงานวิเคราะห์จากอุตสาหกรรมเครื่องมือฉีดชี้ว่าช่วงนี้กินเวลาถึง 60–80% ของรอบการฉีดทั้งหมด บทความนี้เจาะลึกวิธีที่ Additive Manufacturing แก้ปัญหาคอขวดนี้ด้วยเทคนิค Conformal Cooling Channels
คอขวดที่อยู่ในเหล็กแม่พิมพ์
แม่พิมพ์ฉีดแบบดั้งเดิมสร้างช่องทางเดินน้ำหล่อเย็นด้วยการเจาะตรง (straight drilled) ทำให้ช่องทางมีแต่เส้นตรงที่ขนานกับผิวชิ้นงานเท่านั้น ปัญหาคือผิวชิ้นงานจริงมักมีความโค้ง ซอกลึก หรือรูปทรงซับซ้อน ช่องเจาะตรงจึงเข้าไม่ถึงจุดที่ต้องการความเย็นที่สุด เกิดเป็น thermal bottleneck — บางจุดเย็นเร็ว บางจุดเย็นช้า และวิศวกรต้องยืดเวลาหล่อเย็นทั้งแม่พิมพ์เพื่อรอให้จุดที่ช้าที่สุดแข็งตัวพอดี
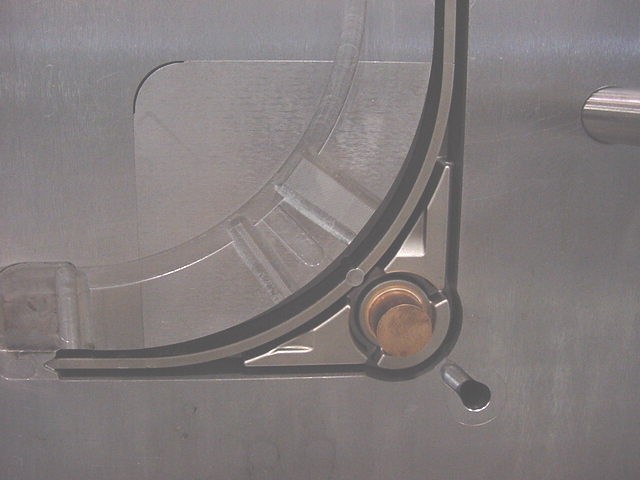
ผลข้างเคียงของความเย็นไม่สม่ำเสมอไม่ได้มีแค่เวลาที่ยาวขึ้น แต่รวมถึงความเสียหายของชิ้นงานด้วย — warpage (ชิ้นงานบิดตัว), sink marks (รอยบุ๋ม), differential shrinkage (หดตัวไม่เท่ากัน) และมิติที่ไม่นิ่ง ล้วนเกิดจากความต่างอุณหภูมิระหว่างพื้นที่ของชิ้นงานที่หล่อเย็นไม่สม่ำเสมอ
Conformal Cooling แก้ปัญหาที่ต้นตออย่างไร
หัวใจของเทคนิคคือการออกแบบช่องทางเดินของเหลวหล่อเย็นให้ “โอบตามรูปทรง” (conformal) ของผิวชิ้นงาน ห่างจากผิว cavity เป็นระยะคงที่ตลอดแนว ด้วยรูปทรงอิสระที่เจาะไม่ได้ แต่พิมพ์ได้ — ช่องทางสามารถบิดโค้งเข้าไปในซอก ขึ้นเนิน ลงหุบ และวางตัวใกล้ผิวชิ้นงานมากกว่าการเจาะตรงอย่างมีนัยสำคัญ ความเย็นจึงกระจายสม่ำเสมอทั้งแม่พิมพ์
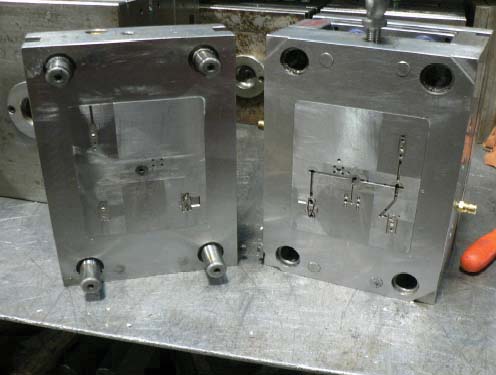
เปรียบเทียบช่องเจาะตรง vs ช่อง Conformal
| ประเด็น | ช่องเจาะตรง (Drilled) | ช่อง Conformal (พิมพ์ด้วย AM) |
|---|---|---|
| รูปทรงช่องทาง | เส้นตรง ตัดเป็นท่อน ประกบกันด้วย baffle | โค้งอิสระตามผิวชิ้นงาน ต่อเนื่องชิ้นเดียว |
| ระยะห่างจากผิวชิ้นงาน | ไม่คงที่ บางจุดไกลมาก | คงที่ตลอดแนว ควบคุมได้ในระดับมิลลิเมตร |
| ความสม่ำเสมอของอุณหภูมิ | มี hot spot ตามซอกลึก | กระจายความเย็นสม่ำเสมอ ลด hot spot |
| Cooling time | ฐานเปรียบเทียบ (100%) | ลดลง 30–63% จากการรวบรวมหลักฐานกว่า 40 งานวิจัย |
| ปัญหาคุณภาพชิ้นงาน | warpage, sink marks, หดตัวไม่เท่ากัน | ลดความต่างอุณหภูมิระหว่างพื้นที่ คุมมิติชิ้นงานได้ดีขึ้น |
| วิธีผลิต | กัดและเจาะจากเหล็กแท่ง | พิมพ์เหล็กผงด้วย Laser Powder Bed Fusion (LPBF) แล้วเจียรนัยผิวทำงาน |
ผลิตแม่พิมพ์ Conformal ด้วย Metal AM อย่างไร
กระบวนการหลักคือ Laser Powder Bed Fusion (LPBF) — หัวเลเซอร์หลอมผงโลหะ (มาราจิงสตีลหรือเหล็กกล้าทูลโบวัสดุสำหรับแม่พิมพ์) ทีละชั้นบางราว 20–60 ไมโครเมตร จนได้แท่งไส้ (core insert) ที่มีช่องทางหล่อเย็นฝังอยู่ข้างในตั้งแต่กระบวนการพิมพ์ จากนั้นจึงนำไป heat treatment คลายความเค้น และเจียรนัยผิวที่สัมผัสชิ้นงานให้เรียบระดับที่การฉีดต้องการ
ข้อควรเข้าใจคือ Conformal Cooling ไม่ได้แทนที่แม่พิมพ์ทั้งชุด แต่ใช้เฉพาะ insert บริเวณที่มีปัญหาความร้อนสะสม เท่านั้น แผ่นแม่พิมพ์หลัก ระบบไร่เนอร์ และโครงสร้างทั่วไปยังผลิตด้วยวิธีดั้งเดิม ทำให้โรงงานเลือกลงทุนเฉพาะจุดที่คุ้มค่าที่สุดก่อน
ตัวเลขที่วิศวกรควรจดจำ
- 60–80% ของ cycle time การฉีดพลาสติกคือช่วงหล่อเย็น — ตัดช่วงนี้ได้เท่าไร กำไรต่อชิ้นเพิ่มทันที
- 30–63% คือช่วงลดของ cooling time ที่หลักฐานจากงานวิจัยกว่า 40 ชิ้นยืนยัน ขึ้นกับความซับซ้อนของชิ้นงาน
- ชิ้นงานที่ได้รับประโยชน์มากสุดคือกลุ่ม wall thickness ไม่สม่ำเสมอ และชิ้นที่ต้องคุมมิติเข้มงวด เช่น ชิ้นส่วนยานยนต์ และกล้อง-เลนส์พลาสติก
- อุณหภูมิน้ำหล่อเย็นที่ใช้ได้จริงใน insert พิมพ์โลหะมักสูงกว่าแบบเจาะ เพราะคุมอุณหภูมิผิวแม่พิมพ์ได้แม่นยำกว่า
ข้อควรระวังก่อนตัดสินใจ
- การจำลอง (mold flow / thermal simulation) คือขั้นที่ข้ามไม่ได้ — ช่อง conformal ที่ออกแบบผิดจุดให้ผลแย่กว่าช่องเจาะตรง
- ผงโลหะและพารามิเตอร์การพิมพ์กำหนดความหนาแน่นและการนำความร้อนของ insert โดยตรง ต้องเลือกบริการพิมพ์ที่มี qualification ชัดเจน
- การเจียรนัยผิวหลังพิมพ์ต้องวางแผนล่วงหน้า เพราะการลบเนื้อเหล็กมากเกินไปอาจเข้าใกล้ช่องทางหล่อเย็นที่ฝังอยู่
- ควรเริ่มจาก insert เดียวที่มีปัญหาร้อนสะสมชัดเจน วัดผลจริงด้วยเซ็นเซอร์อุณหภูมิผิวแม่พิมพ์ แล้วค่อยขยาย
ประสบการณ์จากทีมงาน Honey Corporation ในงาน System Integration พบว่าโรงงานที่ได้ผลดีที่สุดไม่ใช่โรงงานที่ลงทุนเครื่องพิมพ์โลหะเอง แต่คือโรงงานที่ ต่อยอดข้อมูลจาก IoT Monitoring เข้ากับการปรับปรุงแม่พิมพ์ — เซ็นเซอร์อุณหภูมิและ cycle data ที่เก็บต่อเนื่องบอกได้เป๊ะว่า insert จุดไหนร้อนสะสม และหลังเปลี่ยนเป็น conformal insert แล้ว cycle time ลดลงจริงเท่าไร นี่คือจุดที่ Additive Manufacturing กับ IIoT มาบรรจบกัน
Key Takeaways
- ช่วงหล่อเย็นคิดเป็น 60–80% ของ cycle time การฉีด — เป็นโอกาสปรับปรุงที่ใหญ่ที่สุดของโรงงานฉีดพลาสติก
- Conformal Cooling Channels ลด cooling time ได้ 30–63% ตามหลักฐานจากงานวิจัยกว่า 40 ชิ้น
- ผลิตด้วย LPBF เฉพาะ insert ที่มีปัญหา ไม่ใช่ทั้งแม่พิมพ์ — เริ่มจุดเดียววัดผลก่อนขยาย
- นอกจากเร็วขึ้น ยังแก้ warpage, sink marks และการหดตัวไม่เท่ากัน ช่วยคุมมิติชิ้นงาน
- ต้องผ่าน thermal simulation เสมอ — ช่อง conformal ผิดดีไซน์ให้ผลแย่กว่าช่องเจาะตรง
- เชื่อมกับ IoT Monitoring เพื่อวัดผล before/after อย่างเป็นระบบ ก่อนขยายการลงทุน
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ IoT Monitoring และ Industrial Automation พร้อมช่วยเชื่อมข้อมูลอุณหภูมิแม่พิมพ์และ cycle time เข้ากับการวางแผนปรับปรุง Tooling ด้วย Additive Manufacturing ให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th