
Industrial Computed Tomography (Industrial CT) คือเทคโนโลยีถ่ายภาพ 3 มิติด้วยรังสีเอกซ์ที่ก้าวขึ้นมาเป็น “มาตรฐานใหม่” ของการตรวจสอบชิ้นส่วน Additive Manufacturing ในช่วงหลายปีที่ผ่านมา เพราะมันตอบโจทย์ที่ NDT วิธีอื่นตอบไม่ได้: มองเห็นภายในชิ้นงานทั้งชิ้นโดยไม่ต้องทำลาย จากภายนอกจนถึงแกนกลาง ในหนึ่งการสแกน ทั้งยังได้ไฟล์โมเดล 3 มิติครบถ้วนที่นำไปเทียบกับไฟล์ CAD ต้นฉบับได้เลย
หลักการทำงานสรุปได้ง่าย: หลอดเอกซ์เรย์หมุนรอบชิ้นงาน (หรือชิ้นงานหมุนรอบแหล่งกำเนิด) ตรวจจับด้วย flat panel detector นับพันภาพ 2 มิติจากมุมต่างๆ แล้วสร้างแบบจำลอง 3 มิติคืนกลับด้วยอัลกอริทึม reconstruction ผลลัพธ์คือ voxel model — คือพิกเซลที่มีความหนา จุดข้อมูลที่เล็กที่สุดของภาพ ซึ่งขนาด voxel กำหนดว่าเราจะมองเห็นรู (porosity) เล็กแค่ไหนได้
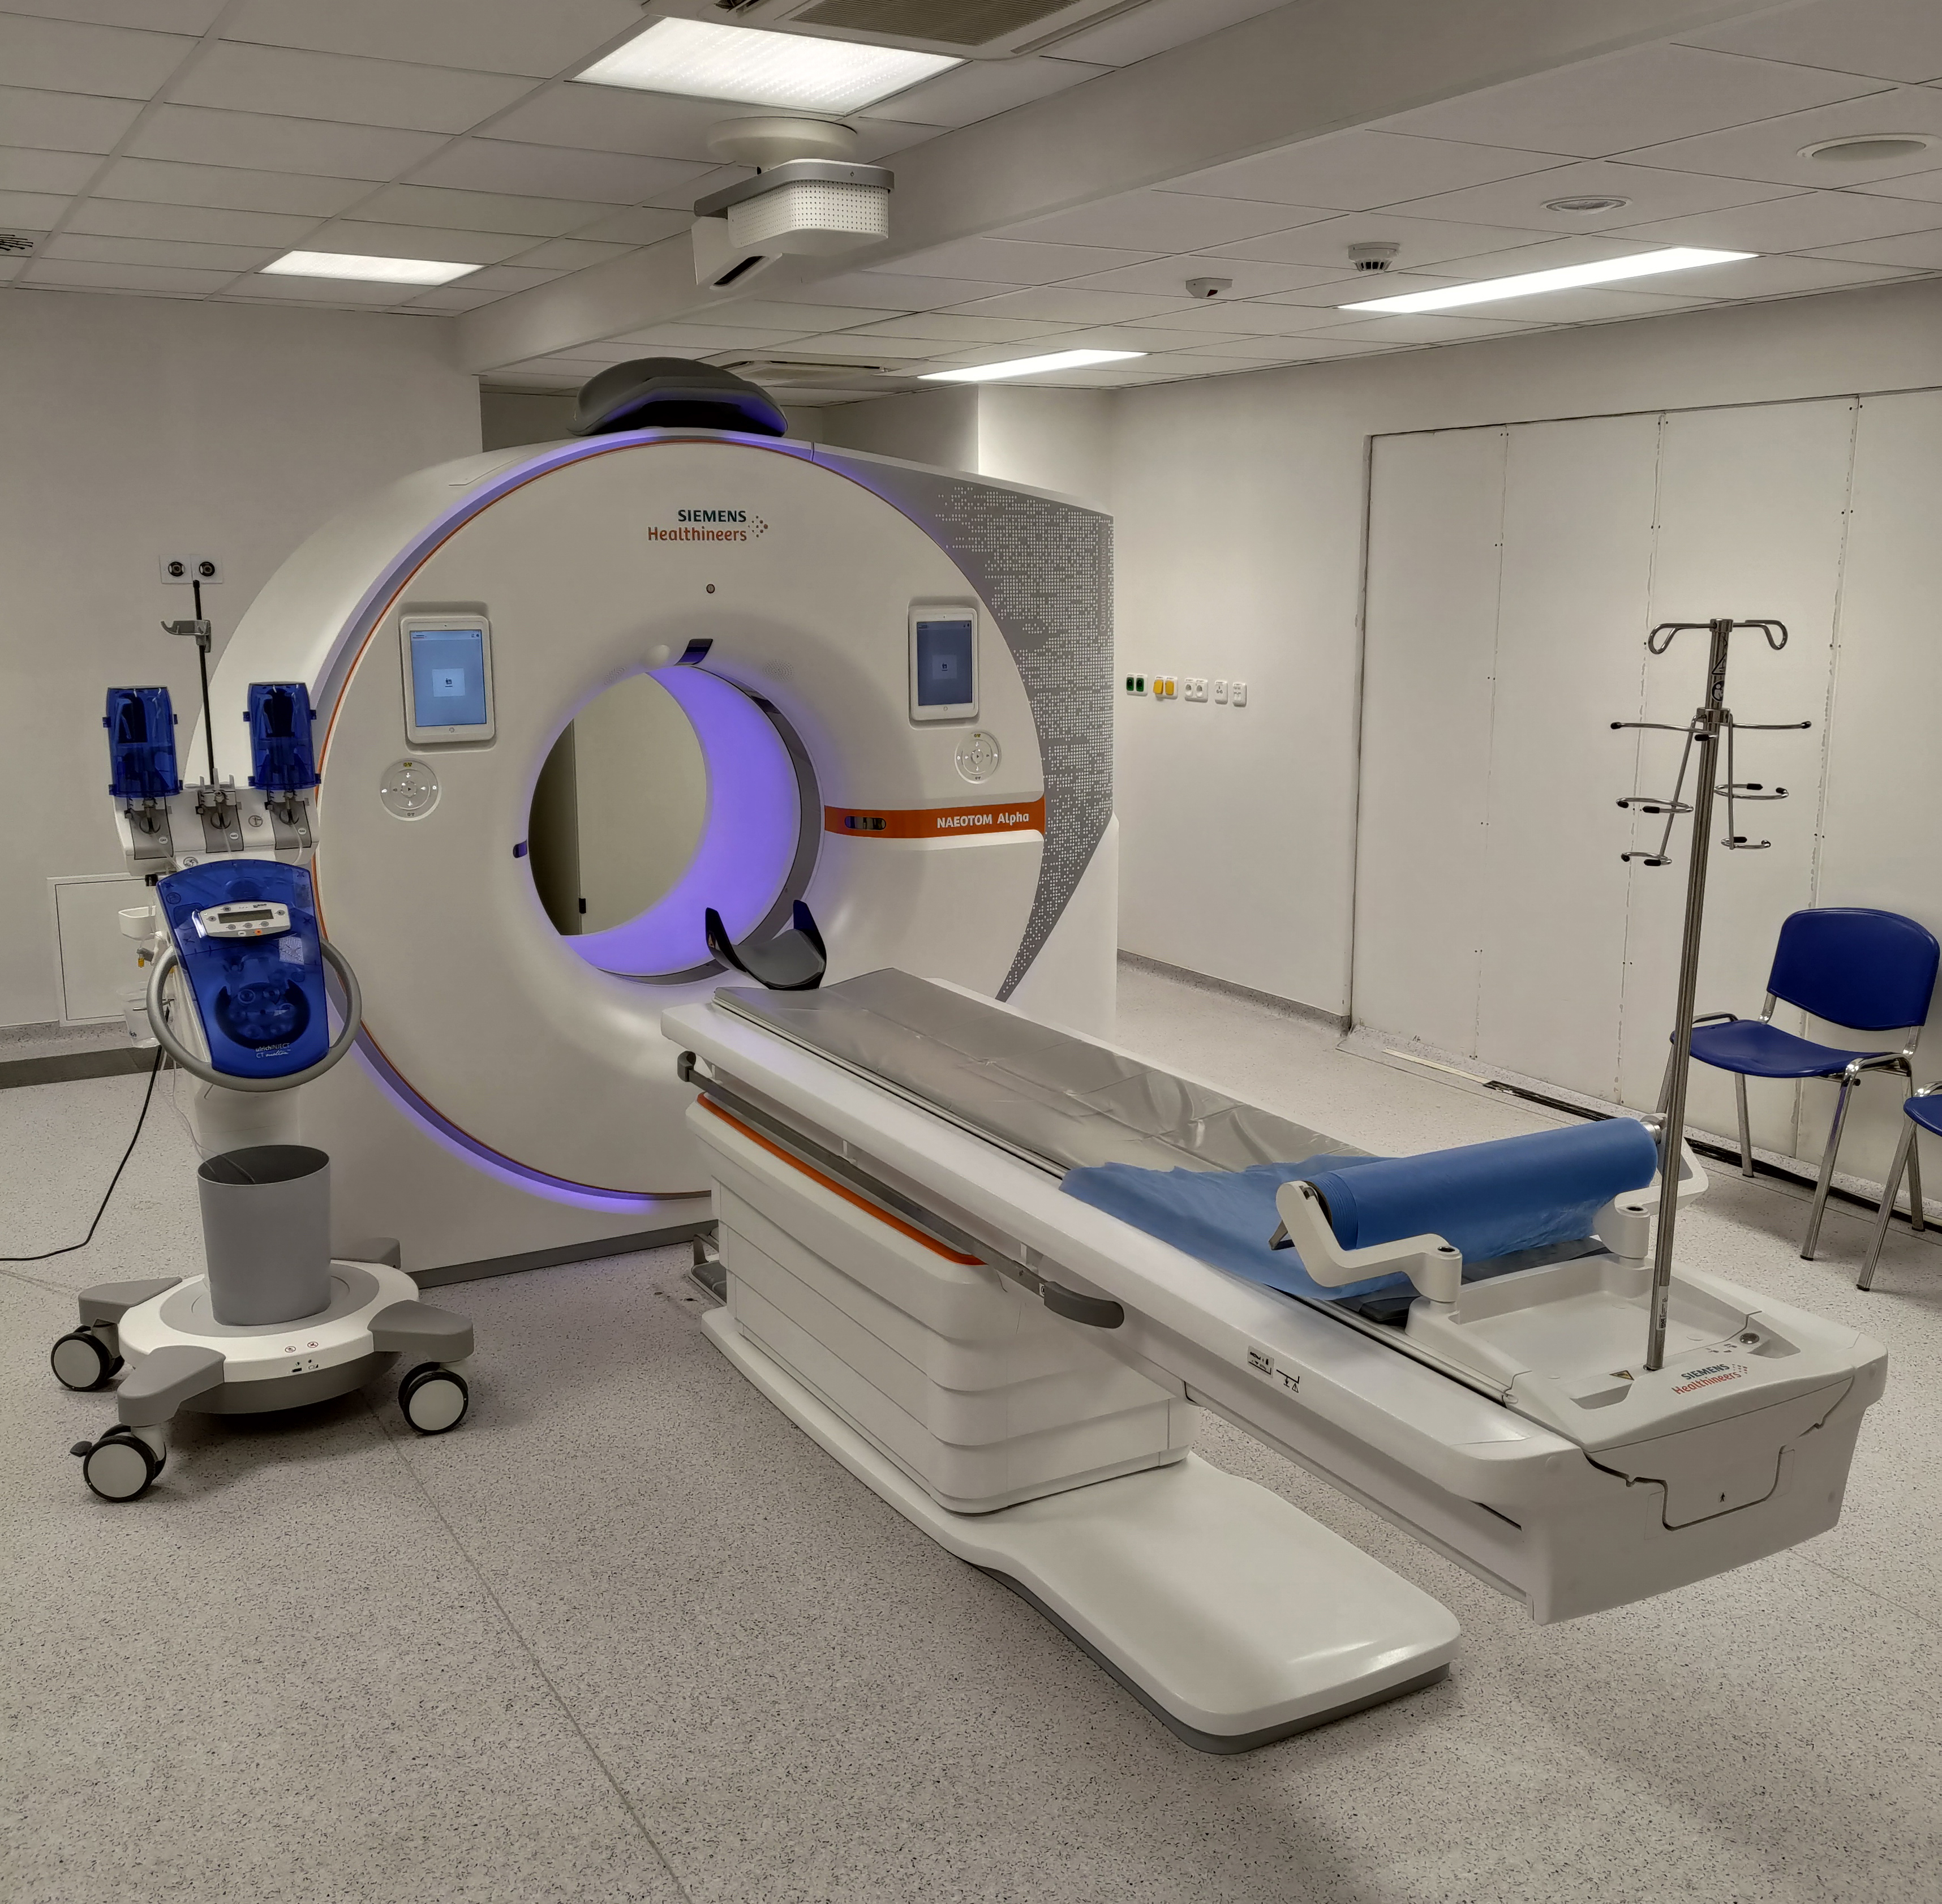
เจ็บปวดที่ CT มาแก้: Defect ที่ซ่อนอยู่ใต้พื้นผิว
ชิ้นงาน AM มี defect จำเพาะที่โปรเซสแบบดั้งเดิมไม่มี — lack of fusion (หลอมไม่ติดกันเพราะพลังงานต่ำเกิน) กลายเป็นรูเปล่ายืดยาวพร้อมขอบแหลม, keyhole porosity (เปิดโพรงไอโลหะแล้วพังทลายกลายเป็นรูกลม), และ trapped powder ในช่องภายในที่ออกแบบให้เป็น channel หรือ lattice สิ่งเหล่านี้อยู่ “ใต้ผิว” การตรวจด้วยตา (VT) มองไม่เห็น Penetrant Testing (PT) ก็จับไม่ได้เพราะรูไม่เปิดออกผิว และ Ultrasonic Testing (UT) แบบดั้งเดิมเจอปัญหาพื้นผิวหยาบของ AM ที่ทำให้ coupling แย่ — CT จึงเป็นคำตอบที่เหลืออยู่เพียงคำตอบเดียวสำหรับชิ้นงาน AM ที่มีความซับซ้อนสูง

How-to: ขั้นตอนตรวจชิ้นงาน AM ด้วย CT ตั้งแต่ต้นจนจบ
- กำหนดสิ่งที่ต้องการเห็นก่อนสแกน — ขนาด defect ที่ต้องตรวจจับกำหนด voxel size โดยตรง กฎนิ้วโป้งคือ defect ที่เล็กกว่า 2–3 เท่าของ voxel จะมองเห็นไม่ชัด ถ้าต้องการจับ porosity ขนาด 50 µm ต้องสแกนที่ voxel ~15–25 µm ซึ่งจำกัดขนาดชิ้นงานที่พอดิบพอดี
- จัดวางชิ้นงานบน stage ให้เหมาะสม — ชิ้นงาน AM มักมีรูปทรงซับซ้อน การวางแนวตั้งฉากกับแกนหมุนและการใช้ low-density holder ช่วยลด artifact
- เลือกพารามิเตอร์: แรงดัน (kV) และกรอง (filtering) — โลหะหนาแน่นสูงเช่น Inconel ต้องใช้ kV สูงและ pre-filtering ลด beam hardening ซึ่งทำให้ขอบชิ้นงานดูหนาแน่นผิดจริง
- สแกนและ reconstruct — จำนวน projection ปกติ 1,000–3,600 ภาพต่อรอบ ขึ้นกับความละเอียดที่ต้องการ เครื่องยุคใหม่ reconstruct ได้ระดับนาที
- วิเคราะห์ porosity ด้วยซอฟต์แวร์ — threshold segmentation แยกวัสดุ/รู นับจำนวน ขนาด และตำแหน่งของรูทุกจุด พร้อม porosity % รวมทั้งชิ้น
- Dimensional Measurement (แถมฟรี) — จุดเด่นที่มักถูกมองข้าม: CT ได้ทั้ง defect + การวัดมิติ 3 มิติเทียบ CAD (nominal/actual comparison) ในการสแกนครั้งเดียว ช่วยประหยัดขั้นตอน CMM แบบดั้งเดิม
- บันทึกผลเข้าระบบ traceability — ภาพ CT + รายงาน porosity % ควรถูกเก็บเป็น digital record ผูกกับหมายเลขล็อตผงโลหะและเครื่องพิมพ์ เพื่อใช้ย้อนกลับเมื่อมีปัญหาภาคสนาม
เกณฑ์ตัดสินใจ: เมื่อไหร่ควรใช้ CT
| สถานการณ์ | วิธี NDT ที่เหมาะ |
|---|---|
| ชิ้นงาน AM มูลค่าสูง ปริมาตรน้อย (aerospace, medical) | CT ทุกชิ้น — 100% inspection เป็นมาตรฐานอุตสาหกรรม |
| ชิ้นงานเนื้อโลหะหนา >100 mm | UT/RT เป็นตัวเลือก — ต้องประเมินเป็นรายกรณี เพราะ CT อาจทะลุไม่ถึง |
| ผลิตจำนวนมาก ต้องการ sampling | CT ตัวอย่างสุ่ม + in-process monitoring (melt pool camera) ประกอบ |
| งานวิจัยพัฒนาพารามิเตอร์พิมพ์ | CT สิ่งที่ดีที่สุด — เห็น defect ตามแนวลึกและความสัมพันธ์กับพารามิเตอร์ |
ข้อจำกัดที่ควรรู้
- ขนาด vs ความละเอียดเป็น trade-off ตรงไปตรงมา — voxel เล็กลงเท่าไหร่ field of view ก็แคบลงเท่านั้น ชิ้นงานใหญ่ต้องแลกกับความละเอียดต่ำ
- เวลาสแกน — งานละเอียดสูงอาจใช้เวลา 30 นาทีถึงหลายชั่วโมง ทำ in-line ในไลน์ผลิตได้ยาก นิยมเป็น off-line lab
- ต้นทุนเครื่องสูง — เครื่อง CT อุตสาหกรรมระดับ micron ถือเป็นการลงทุนที่สูงมาก โรงงานส่วนใหญ่ในไทยจึงใช้บริการของห้องแล็บภายนอก (เช่น สถาบันในเครือ สวทช.) ก่อน
- Artifact ต้องเข้าใจก่อนแปลผล — beam hardening, scatter, ring artifact ล้วนทำให้เข้าใจผิดหากไม่มีผู้เชี่ยวชาญแปลผล
Key Takeaways
- Industrial CT คือ NDT เดียวที่เห็น defect ภายในชิ้นงาน AM ทั้งชิ้นแบบ non-destructive — lack of fusion, keyhole porosity, trapped powder
- Voxel size กำหนดขีดจำกัดการมองเห็น: จับรู 50 µm ต้องสแกนที่ voxel ~15–25 µm (กฎ 2–3 เท่าของ voxel)
- CT ให้ bonus ที่ CMM ทำไม่ได้: วัดมิติเทียบ CAD ในส่วนที่เข้าถึงไม่ได้ (internal channel) ได้ในการสแกนเดียว
- ชิ้นงาน AM มี defect จำเพาะที่ VT/PT จับไม่ได้เพราะไม่เปิดออกผิว — เหตุผลหลักที่ CT กลายเป็นมาตรฐาน aerospace/medical
- Trade-off หลักคือ ขนาดชิ้นงาน vs ความละเอียด และเวลาสแกน จึงเหมาะกับงาน high-value/low-volume มากกว่า mass production
- โรงงานไทยเริ่มต้นได้ด้วยบริการ CT lab ภายนอกก่อน โดยไม่ต้องลงทุนเครื่องเองในปีแรก
- ข้อมูล CT ควรถูกดึงเข้าระบบ traceability ผูกกับล็อตผงและพารามิเตอร์พิมพ์ — จุดที่ทีม Honey Corporation เห็นคุณค่าและทำให้ลูกค้าจริง
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ Non-destructive Testing Data Management และการเชื่อมต่อข้อมูลตรวจสอบคุณภาพเข้ากับระบบ IIoT/MES พร้อมออกแบบและติดตั้งระบบให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th