
หม้อไอน้ำที่ทำงานปกติดีพ่นความร้อนออกทางปล่องทิ้งไปทุกวันโดยไม่มีใครเห็นค่า ไอเสียที่อุณหภูมิ 180–350°C ของหม้อไอน้ำไฟน้ำมันหรือก๊าซ คือพลังงานที่จ่ายเงินซื้อมาแล้วทั้งดอก แต่ถูกปล่อยทิ้งเพราะ “ไม่มีเครื่องมือเก็บ” บทความนี้เดินตาม 7 ขั้นตอนที่วิศวกรใช้จริงในการวางระบบ Waste Heat Recovery (WHR) ตั้งแต่ Heat Audit จนถึงการประเมินความคุ้มค่า — เพราะโครงการ WHR ที่ล้มเหลวส่วนใหญ่ไม่ได้ล้มที่เทคโนโลยี แต่ล้มที่ขั้นตอนที่ข้ามไป
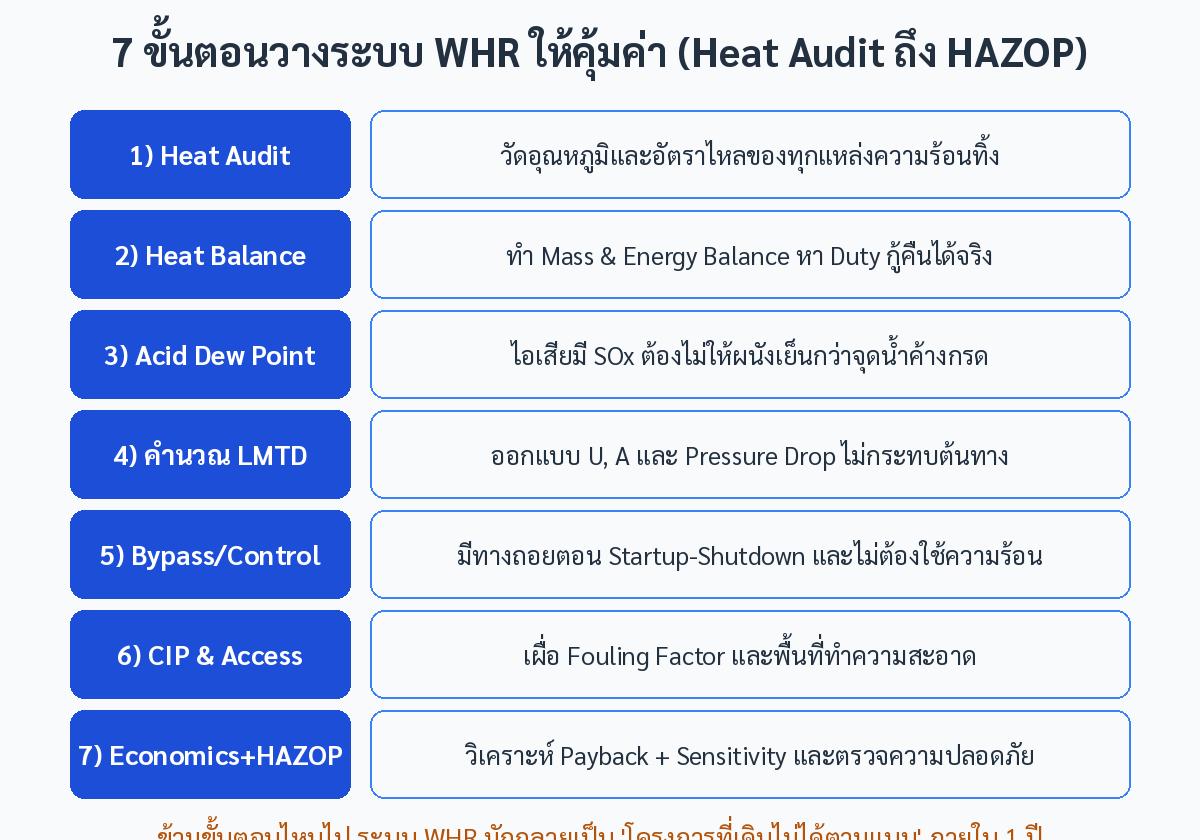
ขั้นที่ 1: Heat Audit — เดินสำรวจแหล่งความร้อนทิ้งทั้งหมด
เริ่มจากลงพื้นที่วัดอุณหภูมิและอัตราการไหลของทุกแหล่งทิ้งความร้อน: ไอเสียหม้อไอน้ำ, คูลลิ่งวอเตอร์ของคอมเพรสเซอร์ลมอัด, ไอเสียเครื่องยนต์กำเนิดไฟฟ้า, น้ำควบแน่นที่ทิ้งจากระบบไอน้ำ และอากาศระบายจากสายการผลิตที่มีอุณหภูมิสูง เคล็ดลับคือวัดต่อเนื่องอย่างน้อย 1 สัปดาห์ด้วย data logger เพราะ “อุณหภูมิเฉลี่ย” ที่อ่านจากจอ HMI หนึ่งครั้งมักทำให้ประเมินพลังงานกู้คืนได้สูงเกินจริง 20–40%
ขั้นที่ 2: Heat Balance — หา Duty ที่กู้คืนได้จริง
จากข้อมูล Audit ให้ทำ Mass & Energy Balance ของทั้งโรงงาน แล้วแปลงเป็นตัวเลข Duty (kW หรือ kCal/h) ของแต่ละแหล่ง จุดนี้ต้องตอบให้ได้ว่าโรงงานมี “ความต้องการความร้อนเย็น” (cold demand) รองรับพลังงานที่จะกู้คืนมาหรือไม่ — ความร้อนที่กู้ได้แต่ไม่มีใครใช้ ไม่ใช่พลังงานที่ประหยัดได้
ขั้นที่ 3: ตรวจ Acid Dew Point ก่อนออกแบบขนาดเครื่อง
ถ้าไอเสียมีกำมะถัน (SOx) การรีดความร้อนจนผนังเครื่องแลกเปลี่ยนเย็นกว่าจุดน้ำค้างกรดจะทำให้เกิดกรดกัดกร่อนท่อและทำให้อุปกรณ์พังก่อนคืนทุน ต้องคำนวณอุณหภูมิต่ำสุดที่ผนังด้านก๊าซจะยอมให้ลงไปได้ แล้วออกแบบให้ปล่อยไอเสียออกที่อุณหภูมิสูงกว่าจุดนั้นเสมอ
ขั้นที่ 4: คำนวณ LMTD, U, A และ Pressure Drop
หัวใจของการออกแบบคือสมการ Q = U × A × ΔT_lm โดย ΔT_lm (Log Mean Temperature Difference) คือแรงขับทางความร้อนเฉลี่ย การจัดวางทางไหลแบบสวนทาง (counterflow) จะให้ ΔT_lm สูงสุดทำให้พื้นที่แลกเปลี่ยน A เล็กลง แต่ต้องเช็คความเสียแรงดัน (pressure drop) ของฝั่งไอเสียด้วย เพราะถ้าเพิ่ม back pressure ให้หม้อไอน้ำ อาจทำให้ประสิทธิภาพการเผาไหม้แย่ลงจนกลายเป็นขาดทุนแทนที่จะกำไร
ขั้นที่ 5: ออกแบบ Bypass และ Control Scheme
ระบบ WHR ที่ดีต้องถอดออกจากวงจรได้โดยกระบวนการผลิตไม่หยุด ต้องมี bypass damper สำหรับช่วง startup/shutdown และระบบควบคุมที่รู้ว่าเมื่อไรไม่ควรดึงความร้อนออก เช่น ตอนโหลดหม้อไอน้ำต่ำมาก และควรเชื่อมสัญญาณเข้าระบบ SCADA ของโรงงานเพื่อให้ทีมควบคุมมองเห็นสถานะเดียวกัน
ขั้นที่ 6: เผื่อ Fouling Factor และทางทำความสะอาด
ฝุ่นและเขม่าในไอเสียจะเกาะผนังเครื่องแลกเปลี่ยนและลดค่า U ลงเรื่อยๆ การออกแบบที่ดีต้องใส่ fouling factor ตั้งแต่แรก และออกแบบทางเข้าถึงสำหรับ CIP (clean-in-place) หรือการเป่าลม/ซักท่อตามรอบ ไม่เช่นนั้นประสิทธิภาพจะตกจากที่ออกแบบไว้ภายในปีแรก
ขั้นที่ 7: Economics + HAZOP — ตัวเลขต้องปิดจริง
ปิดท้ายด้วยการวิเคราะห์ payback ร่วมกับ sensitivity ต่อราคาเชื้อเพลิงและชั่วโมงเดินเครื่องจริง และตรวจความปลอดภัยตามมาตรฐาน pressure vessel, piping และ instrumentation รวมถึง HAZOP ถ้าระบบซับซ้อน — ขั้นตอนนี้คือเส้นแบ่งระหว่างโครงการที่เดินได้ยาวกับโครงการที่ต้องถอดออกใน 1 ปี
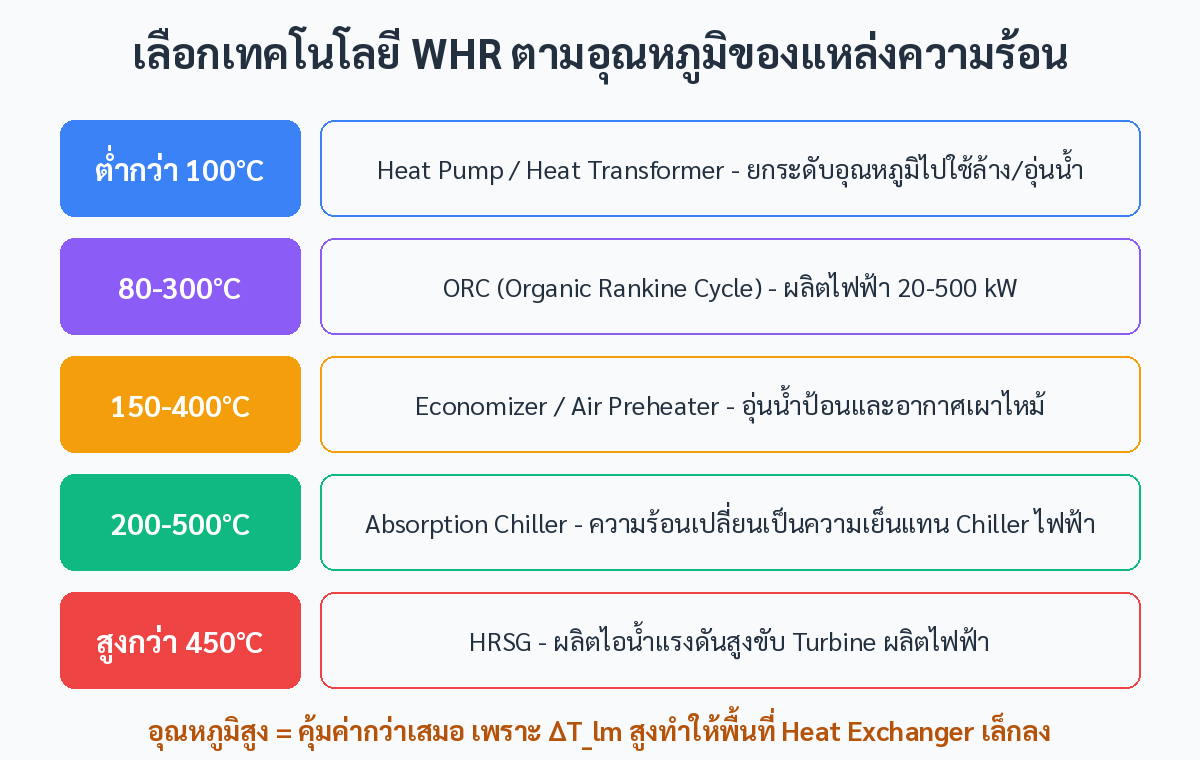
เลือกเทคโนโลยีให้ตรงช่วงอุณหภูมิ
| อุณหภูมิแหล่งความร้อน | เทคโนโลยีที่เหมาะ | สิ่งที่ได้คืน |
|---|---|---|
| ต่ำกว่า 100°C | Industrial Heat Pump / Heat Transformer | น้ำร้อนล้าง/อุ่นกระบวนการ |
| 80–300°C | ORC (Organic Rankine Cycle) | ไฟฟ้า 20–500 kW |
| 150–400°C | Economizer / Air Preheater | อุ่นน้ำป้อนและอากาศเผาไหม้ |
| 200–500°C | Absorption Chiller | Chilled water แทน Chiller ไฟฟ้า |
| สูงกว่า 450°C | HRSG + Steam Turbine | ไอน้ำแรงดันสูง + ไฟฟ้า |
สำหรับโรงงานไทยที่มีหม้อไอน้ำอยู่แล้ว จุดเริ่มที่คุ้มที่สุดมักเป็นสองอย่าง: Condensate Recovery (คืนน้ำควบแน่นกลับถังน้ำป้อน ลด heat duty ของหม้อ) และ Economizer (อุ่นน้ำป้อนด้วยไอเสียก่อนเข้าหม้อ) เพราะเป็นอุปกรณ์ที่แลกเปลี่ยนความร้อนเชิงกายภาพล้วนๆ ความเสี่ยงต่ำ และผลลัพธ์วัดได้จากการลดการใช้เชื้อเพลิงโดยตรง ทีมวิศวกรรมของ Honey Corporation แนะทางที่ทำได้จริงเสมอ: ให้ติดระบบวัดพลังงาน (ไฟฟ้า + เชื้อเพลิง + ไอน้ำ) แบบ IIoT ไว้ก่อน 1–2 เดือนเพื่อสร้าง baseline ที่เชื่อถือได้ แล้วค่อยตัดสินใจลงทุน WHR บนตัวเลขจริง ไม่ใช่บนโบรชัวร์
Key Takeaways
- เริ่มจาก Heat Audit + Heat Balance เสมอ — อุณหภูมิจากจอ HMI หนึ่งครั้งทำให้ประเมินสูงเกินจริง 20–40%
- เช็ค Acid Dew Point ก่อนกำหนดอุณหภูมิไอเสียออก — เป็นตัวกำหนดขนาดและวัสดุของทั้งระบบ
- Q = U × A × ΔT_lm คือแกนการออกแบบ — วางทางไหลสวนทาง (counterflow) เพื่อลดพื้นที่ A
- Pressure Drop ของฝั่งไอเสีย ต้องไม่รบกวนการเผาไหม้ของหม้อไอน้ำต้นทาง
- ต้องมี Bypass + Control รองรับ startup/shutdown และเชื่อมสัญญาณเข้า SCADA
- Condensate Recovery และ Economizer คือจุดเริ่มที่คุ้มที่สุดของโรงงานที่มีหม้อไอน้ำอยู่แล้ว
- ติด IIoT Energy Monitoring สร้าง baseline ก่อนลงทุน — วัดผลกู้คืนได้จริงเป็นตัวเลข
แหล่งอ้างอิง
- สื่อวิศวกรรมไทย Modern Manufacturing / นายช่างมาแชร์ — Waste Heat Recovery จากระบบหม้อไอน้ำ (ธันวาคม 2025)
- มาตรฐาน ISO 50001:2018 ระบบบริหารพลังงาน (EnMS)
- มาตรฐาน ASME PTC 4.1 — Steam Generating Units Performance Test Code
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ Waste Heat Recovery และ IIoT Energy Monitoring พร้อมออกแบบและติดตั้งระบบให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th