
ทำไม LPBF คือหัวใจของ Metal Additive Manufacturing
ถ้าพูดถึงการพิมพ์โลหะด้วยเลเซอร์ในระดับผลิตจริง (Production-grade Metal AM) เทคโนโลยีที่ถูกพูดถึงมากที่สุดคือ Laser Powder Bed Fusion หรือ LPBF — กระบวนการที่เลเซอร์กำลังสูงหลอมผงโลหะบาง ๆ ทีละชั้นจนเป็นชิ้นส่วนที่แน่นเนือนเกือบ 100% ตามมาตรฐาน ASTM F42 นั้น LPBF ถูกจัดอยู่ในกลุ่ม Powder Bed Fusion และเป็นเทคโนโลยีที่ครองส่วนแบ่งตลาดหลักของงาน Metal AM ทั่วโลกในปัจจุบัน
ตัวเลขจากรายงานของ Mordor Intelligence ระบุว่าตลาด 3D Printer ประเภท Powder Bed Fusion ทั่วโลกมีมูลค่าราว 2.14 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดว่าจะโตเป็น 5.13 พันล้านดอลลาร์ในปี 2030 หรือ CAGR ราว 19% โดยภูมิภาคเอเชียแปซิฟิกเป็นตลาดที่เติบโตเร็วที่สุด — สัญญาณที่โรงงานผลิตชิ้นส่วนโลหะในไทยไม่ควรมองข้าม
LPBF ทำงานอย่างไร — 4 ขั้นตอนที่เกิดขึ้นซ้ำๆ หลายพันรอบ
หลักการของ LPBF ไม่ซับซ้อนอย่างที่คิด แต่สิ่งที่ยากคือการควบคุมให้ทุกรอบของกระบวนการเหมือนกันทุกครั้ง กลไกหลักมี 4 ขั้นตอนที่วนซ้ำกันไปจนชิ้นงานเสร็จ:
- Coating — ใบมีด Recoater ปาดผงโลหะให้เป็นชั้นบาง ๆ สม่ำเสมอทั่ว Build Plate โดยทั่วไปความหนาอยู่ที่ 20–60 ไมโครเมตรต่อชั้น (ข้อมูล: MetalTek)
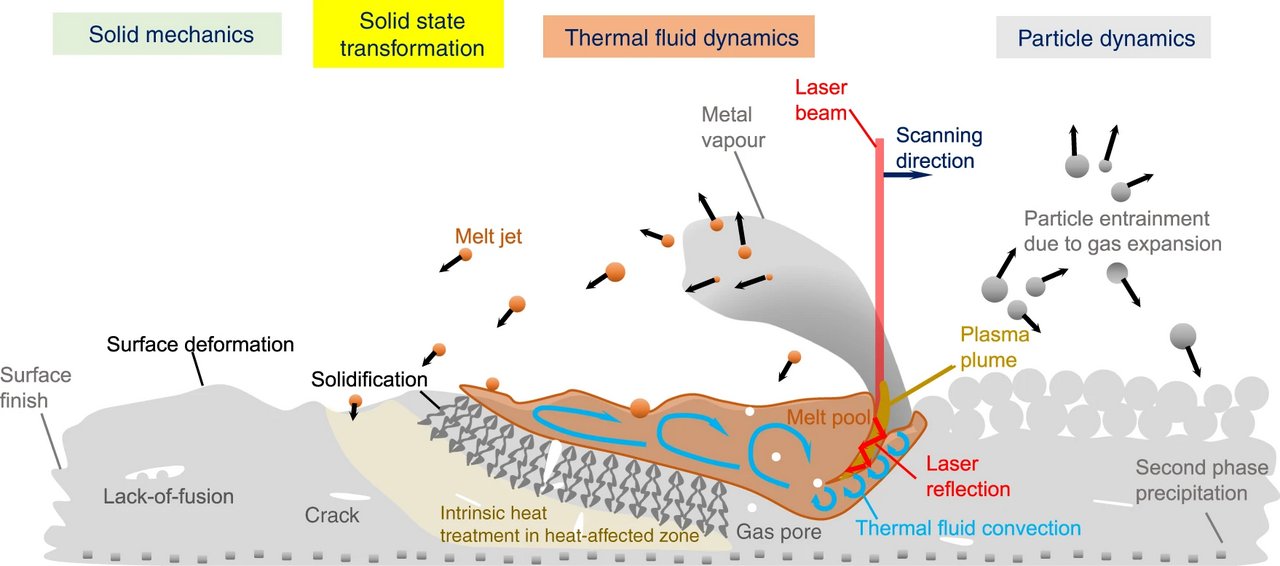
- Exposure — เลเซอร์กำลังสูงสแกนหน้าตัด (Cross-section) ของชิ้นงานตามไฟล์ CAD หลอมผงให้หลอมรวมกับชั้นก่อนหน้า
- Lowering — แท่น Build Platform เลื่อนลงเล็กน้อยเท่ากับความหนาหนึ่งชั้น
- Recoating — ปาดผงชั้นใหม่ทับ แล้วเลเซอร์สแกนรอบต่อไป วนซ้ำจนจบชิ้นงาน
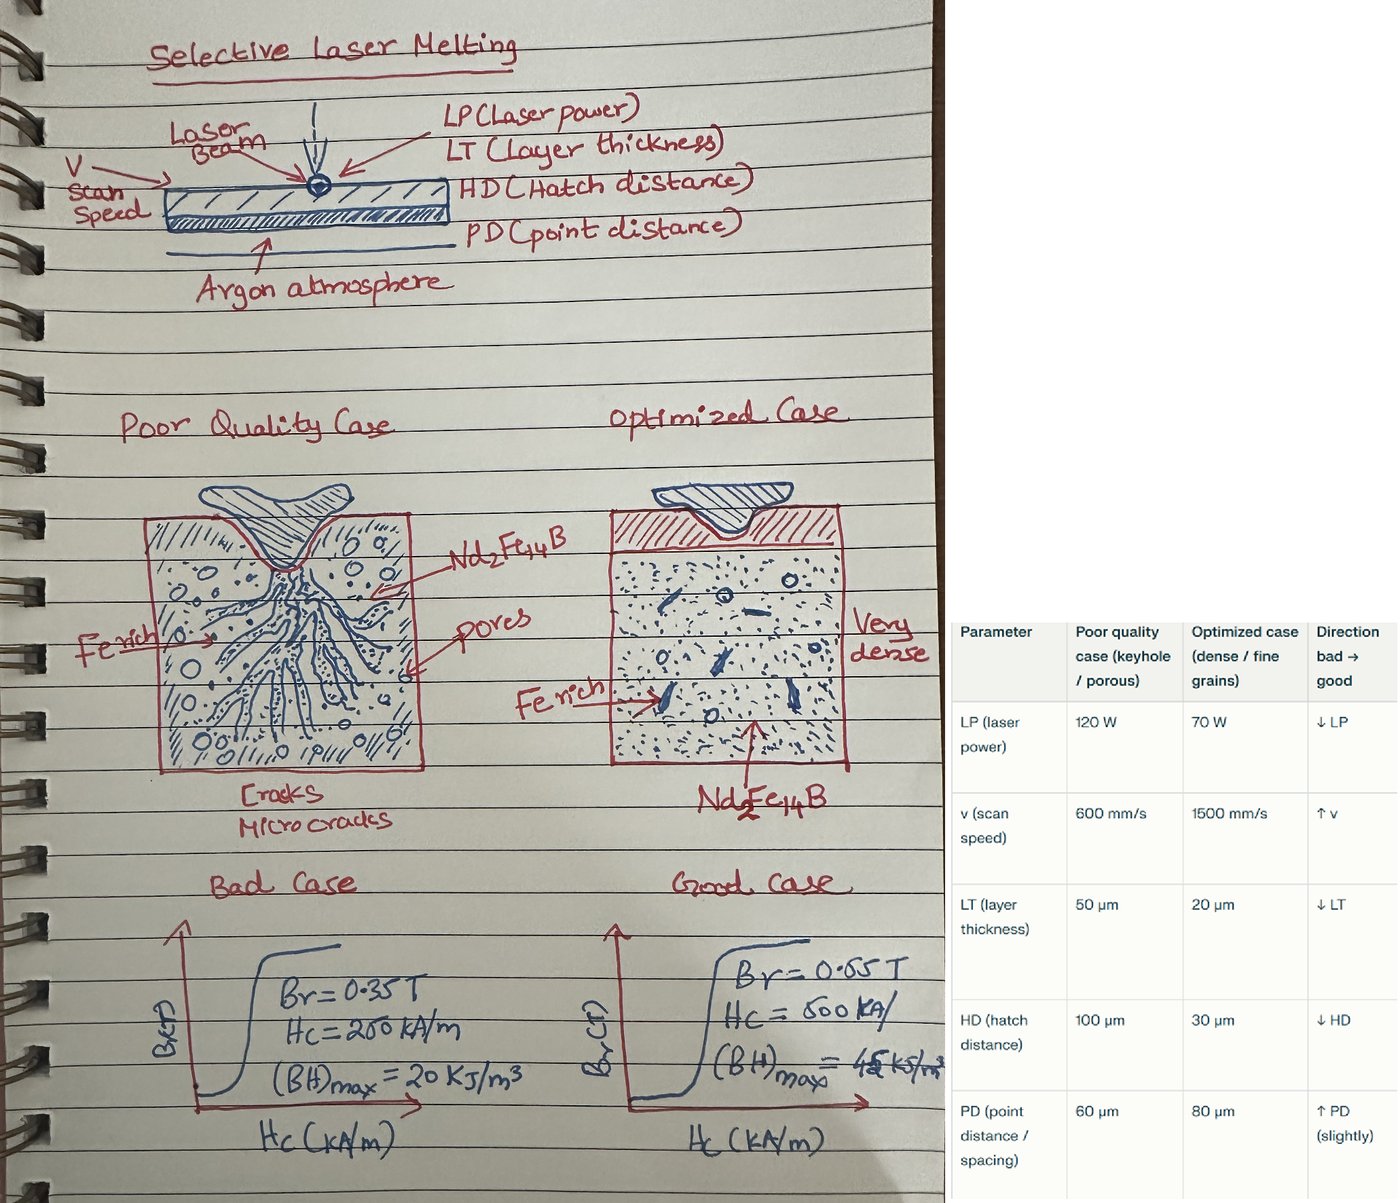
ทั้งกระบวนการเกิดขึ้นภายในห้องปิดที่เติมแก๊สเฉื่อย (Argon หรือ Nitrogen ขึ้นกับวัสดุ) เพื่อป้องกันออกซิเจนทำปฏิกิริยากับผงโลหะร้อนจัด ซึ่งจะทำให้เกิดออกไซด์และรอยต่อไม่แน่น
เส้นแบ่งสำคัญ: หลอมละลาย (Melting) ไม่ใช่การเซอร์ริ่ง (Sintering)
หลายคนสับสนระหว่าง LPBF กับ SLS จุดต่างสำคัญคือ LPBF หลอมผงโลหะจนเป็นของเหลวแล้วตกผลึกเป็นโลหะเนื้อแน่นเต็มรูปแบบ ไม่ใช่แค่ผสานเม็ดผงเข้าด้วยกันแบบ Sintering ที่ยังมีรูพรุน ผลลัพธ์คือชิ้นส่วนที่ได้ความหนาแน่นสูงมาก และมีสมบัติทางกลใกล้เคียงโลหะหล่อหรือตีขึ้นรูป นี่คือเหตุผลที่ LPBF ใช้ผลิตชิ้นส่วนโครงสร้างและชิ้นส่วนยอดแรงได้จริงในอุตสาหกรรมการบินอวกาศ
ตารางเปรียบเทียบ: LPBF vs DED vs Binder Jetting
| ปัจจัย | LPBF (Laser Powder Bed Fusion) | DED (Directed Energy Deposition) | Binder Jetting |
|---|---|---|---|
| กลไกหลัก | เลเซอร์หลอมผงบน Powder Bed ทีละชั้น | เลเซอร์/พลาสมาหลอมลวดหรือผงที่พ่นออกจากหัวฉีด | พิมพ์กาวยึดผง แล้วเผา/อบ Sinter ภายหลัง |
| ความละเอียด/ความละเอียดผิว | สูงมาก (ชั้น 20–60 µm, ผิวละเอียด) | ต่ำกว่า (เน้นชิ้นใหญ่ ต้องแต่งผิวหลังผลิต) | ปานกลาง ผิวขึ้นกับการ Sinter |
| ขนาดชิ้นงาน | จำกัดขนาด Build Chamber (ระดับ ~30 cm ถึง ~1 m) | ใหญ่มากได้ (ระดับเมตร เหมาะซ่อมแซม/โครงสร้างใหญ่) | ใหญ่ได้และทำ Batch หลายชิ้นพร้อมกัน |
| ความเร็ว/ปริมาณผลิต | ช้ากว่า ต้นทุนต่อชิ้นสูง เหมาะชิ้นมูลค่าสูง | อัตราสะสม (Deposition Rate) สูงกว่า | เร็วในการพิมพ์ แต่ต้องมีขั้นเผา Sinter เพิ่ม |
| จุดเด่นด้านวัสดุ | Ti-6Al-4V, นิกเกิลซูเปอร์อัลลอย, สแตนเลส, อะลูมิเนียม, ทังสเตน | เน้นลวดโลหะ/ผงโลหะหลากชนิด เหมาะงานซ่อมแซมและเคลือบพื้นผิว | ผงโลหะผสมทั่วไปและผงที่เผา Sinter ได้ง่าย (สแตนเลส, เหล็กกล้า tool steel) |
| งานที่เหมาะ | ชิ้นส่วนซับซ้อนมูลค่าสูง เช่น แบร็กเก็ตการบิน, ช่องทางเดินของไหลภายใน, Tooling ที่มี Conformal Cooling Channel | งานซ่อมแซมใบพัด/เพลา เคลือบพื้นผิว และชิ้นส่วนขนาดใหญ่ | ผลิตจำนวนมากของชิ้นเล็ก-กลาง และงานหล่อแบบใหม่ |
ที่มา: สังเคราะห์จาก Wikipedia (Selective Laser Melting), MetalTek และ Mordor Intelligence (2025)
Key Takeaways — สรุปประเด็นสำคัญ
- LPBF = หลอมจริง ไม่ใช่เซอร์ริ่ง — ได้ชิ้นส่วนเนื้อแน่นสูง สมบัติทางกลใกล้โลหะดั้งเดิม
- ตลาดโตแรง — Powder Bed Fusion 3D Printer Market มุ่งจาก 2.14 เป็น 5.13 พันล้านดอลลาร์ (2025→2030, CAGR ~19%) และเอเชียแปซิฟิกโตเร็วที่สุด
- ความหนาชั้น 20–60 µm — คือช่วงมาตรฐานอุตสาหกรรม ยิ่งบางยิ่งละเอียดแต่ยิ่งใช้เวลามากขึ้น
- ต้องควบคุม Defect — Lack of Fusion, Keyhole Porosity และ Balling เป็นศัตรูหลักที่ต้องจัดการด้วยพารามิเตอร์เลเซอร์
- เลือกเทคโนโลยีตามงาน — ชิ้นซับซ้อนมูลค่าสูงเลือก LPBF, งานซ่อมใหญ่เลือก DED, ผลิตจำนวนมากเลือก Binder Jetting
- เอเชียคือแนวรุกใหม่ — โรงงานไทยที่ทำชิ้นส่วนโลหะควรเริ่มศึกษา DfAM เตรียมรับงาน Metal AM ที่กำลังย้ายเข้าภูมิภาค
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ Additive Manufacturing และ System Integration สำหรับโรงงานอุตสาหกรรม พร้อมช่วยประเมินว่าชิ้นส่วนใดของคุณเหมาะกับการพิมพ์โลหะ และออกแบบขั้นตอนการผลิตให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th