
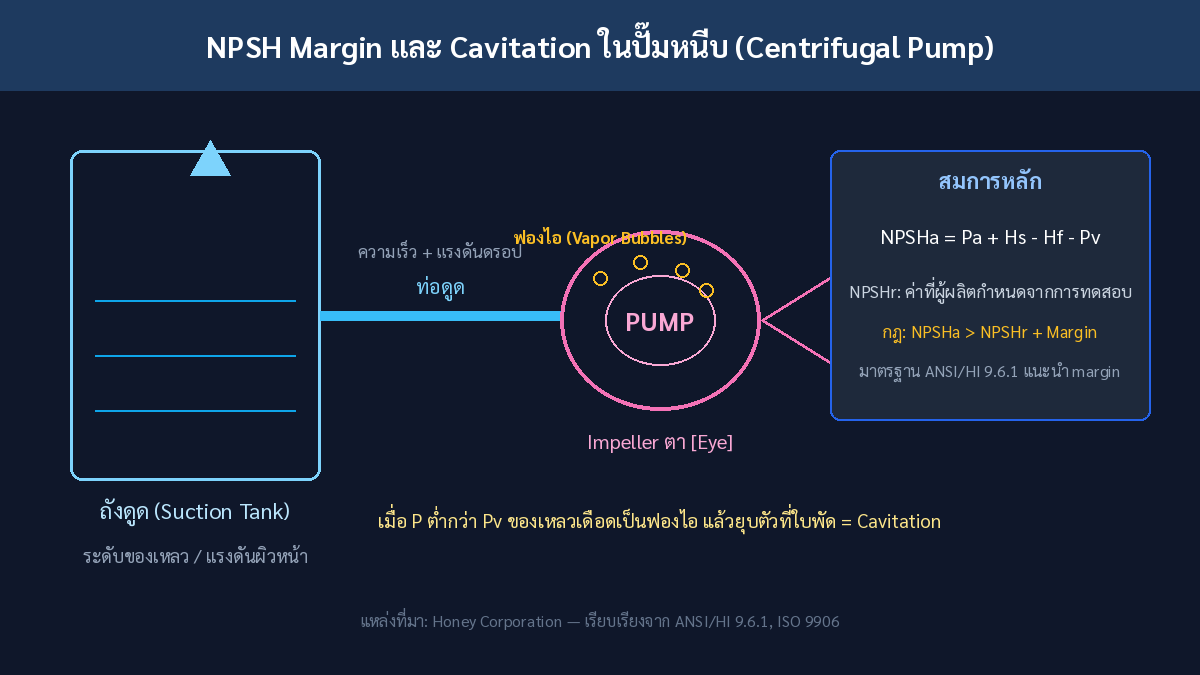
ปั๊มหนีบ (Centrifugal Pump) คือหัวใจของโรงงานส่วนใหญ่ แต่ปัญหาที่พบบ่อยที่สุดอย่าง Cavitation มักถูกมองข้ามจนกระทั่งใบพัดพัง เสียงดังเหมือน “กรวดในปั๊ม” ที่ช่างบางคนเข้าใจว่าเป็นเรื่องปกติ แท้จริงคือสัญญาณของความเสียหายที่สะสมอยู่แล้ว บทความนี้เจาะลึกตั้งแต่ฟิสิกส์ของฟองไอ การคำนวณ NPSH อย่างถูกต้อง ไปจนถึงการตรวจจับด้วย Condition Monitoring สมัยใหม่
ฟิสิกส์ของฟองไอ: ของเหลวเดือดที่อุณหภูมิห้องได้อย่างไร
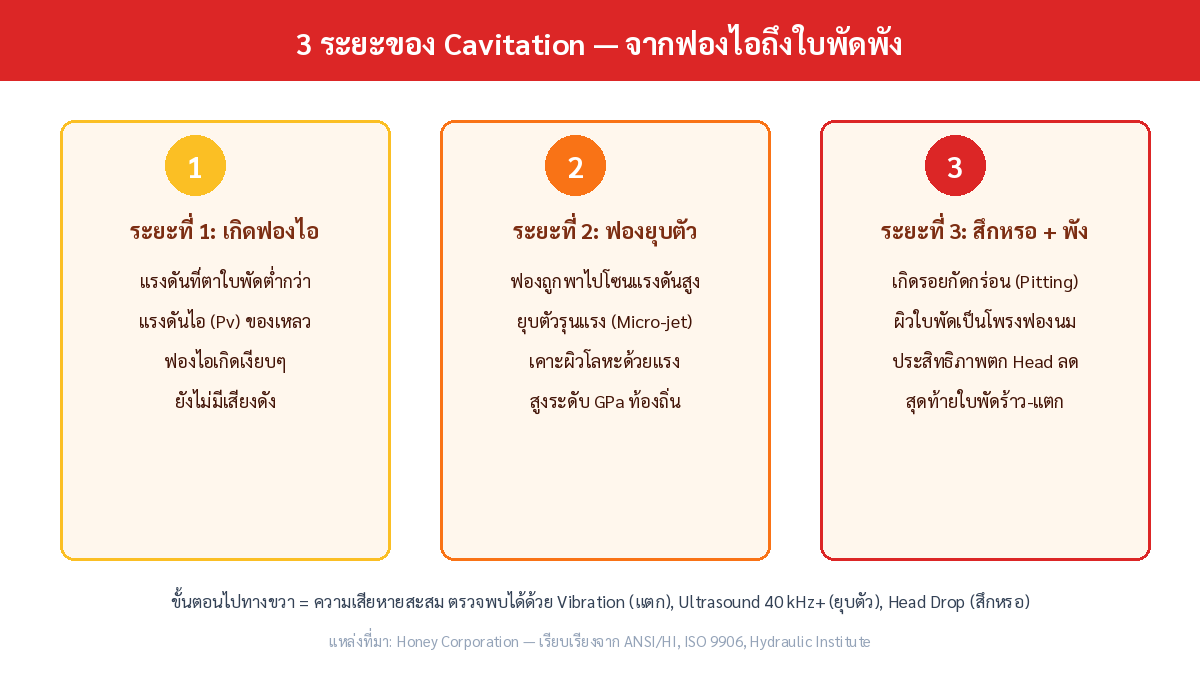
Cavitation เกิดเมื่อแรงดันท้องถิ่นในปั๊มต่ำกว่าแรงดันไอ (Vapor Pressure) ของของเหลว ณ อุณหภูมิทำงาน น้ำที่ 25 องศาเซลเซียสมีแรงดันไอประมาณ 3.2 kPa ดังนั้นถ้าแรงดันที่ตาใบพัด (Impeller Eye) ต่ำกว่าค่านี้ น้ำจะเดือดกลายเป็นฟองไอทันที ปรากฏการณ์นี้คือ “การเดือดเพราะแรงดันตก” ไม่ใช่ความร้อน และเป็นคำอธิบายที่ตรงกว่าคำว่า “ปั๊มดูดไม่พอ” ที่เข้าใจกันผิดในสนาม
จุดที่ทำลายเครื่องจักรไม่ใช่การเกิดฟอง แต่คือ การยุบตัว เมื่อฟองไอไหลเข้าสู่โซนแรงดันสูงด้านส่งของใบพัด ฟองจะยุบตัวภายในไม่กี่ไมโครวินาที เกิด Micro-jet ของเหลวพุ่งชนผิวโลหะด้วยแรงดันท้องถิ่นระดับกิกะปาสกาล (GPa) มากพอจะดึงเนื้อโลหะออกทีละน้อย รอยที่เกิดจึงเป็น “โพรงฟองนม” ขนาดสม่ำเสมอ ต่างจากรอยขีดข่วนจากอนุภาคแข็ง
NPSH: ตัวเลขที่ต้องเข้าใจก่อนติดเซ็นเซอร์ตัวแรก
NPSH Available (NPSHa) คือพลังงานแรงดันที่ระบบท่อจัดให้ ณ ตาใบพัด:
NPSHa = (Pa − Pv) / (ρg) + Hs − Hf
Pa = แรงดันผิวหน้าของเหลว, Pv = แรงดันไอ, ρ = ความหนาแน่น, g = ความเร่งโน้มถ่วง, Hs = ระดับดูด (บวกเมื่อของเหลวท่วมตาใบพัด), Hf = แรงเสียดทานในท่อดูด
NPSH Required (NPSHr) คือค่าที่ผู้ผลิตปั๊มกำหนดจากการทดสอบตาม ISO 9906 โดยทั่วไประบุที่จุด Head ตก 3% (NPSH3) ที่อัตราไหลนั้นๆ กฎเหล็กคือ NPSHa ต้องมากกว่า NPSHr เสมอ แต่ “มากกว่าเท่าไร” คือคำถามที่แยกโรงงานที่ใบพัดอยู่ครบ 10 ปี ออกจากโรงงานที่เปลี่ยนใบพัดทุกปี
NPSH Margin Ratio: ตารางอ้างอิงเร็ว
| สภาพของเหลว / ปั๊ม | NPSH Margin Ratio (NPSHa/NPSHr) | หมายเหตุ |
|---|---|---|
| ของเหลวร้อน / ไฮโดรคาร์บอน | 1.1 – 1.3 | ฟองไอเล็ก ยุบตัวไม่รุนแรง |
| น้ำอุณหภูมิแวดล้อม | 1.3 – 1.5 | เกณฑ์ทั่วไปที่นิยมใช้ |
| สารละลายเข้มข้น / มีแก๊สละลาย | 1.5 – 2.5 | แก๊สแยกตัวก่อนฟองไอเกิด |
| ปั๊มพลังงานดูดสูง (High Suction Energy) | ประเมินตามระดับพลังงานดูด | ตามแนวทาง ANSI/HI 9.6.1 |
แนวทางอ้างอิง: ANSI/HI 9.6.1 — Guideline for NPSH Margin (Rotodynamic Pumps)
4 วิธีตรวจจับ Cavitation เรียงตามความไว
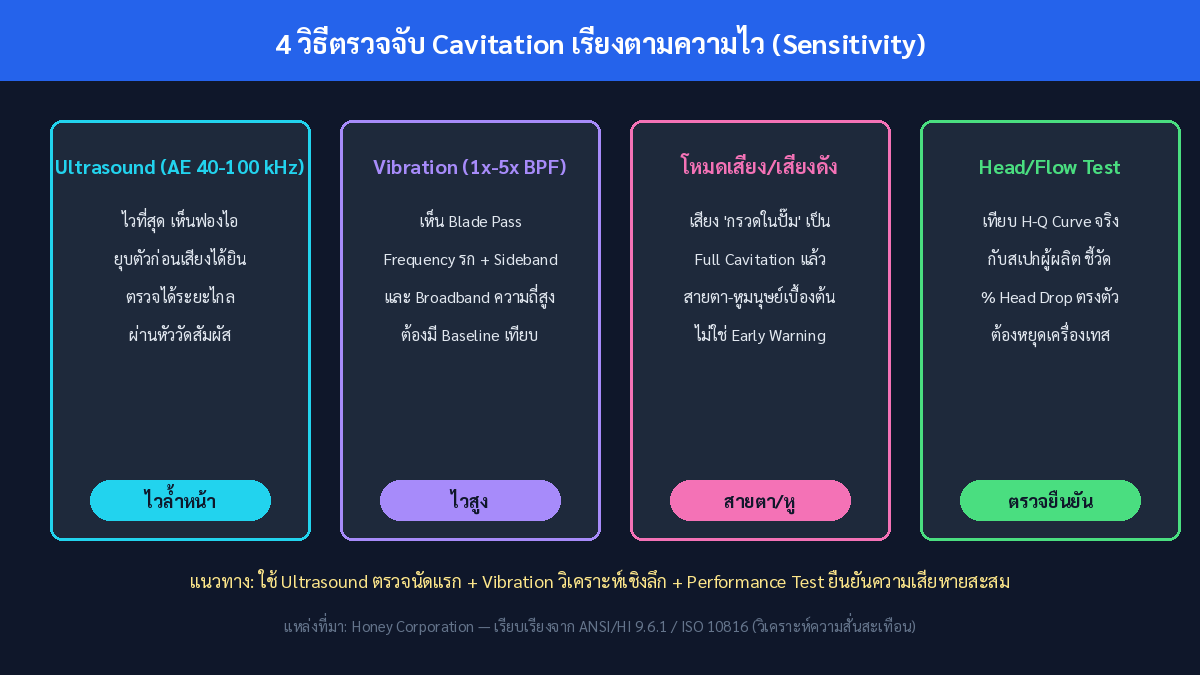
สัญญาณ Cavitation ไม่ได้อยู่ในย่านความถี่เดียว การเลือกเครื่องมือต้องเข้าใจ “หน้าต่างความถี่” ของแต่ละเทคนิค:
1. Ultrasound / Acoustic Emission (40–100 kHz)
ไวที่สุดสำหรับระยะเริ่มต้น การยุบตัวของฟองไอสร้างคลื่นเสียงย่านอัลตราโซนิกซึ่งหูมนุษย์ไม่ได้ยิน หัววัดแบบสัมผัสหรือ Airborne ตรวจจับกิจกรรมการยุบตัวได้ก่อนสเปกตรัมความสั่นเปลี่ยน ค่าที่นิยมเฝ้าคือ RMS dB ย่าน 40 kHz ขึ้นไปเทียบกับ Baseline
2. Vibration Analysis (1x–5x Blade Pass Frequency)
เมื่อรุนแรงขึ้น สเปกตรัมจะแสดง Blade Pass Frequency (BPF = จำนวนใบพัด × รอบเครื่อง) มี Sideband หนาแน่นรอบๆ พร้อมพลังงาน Broadband ย่านความถี่สูง ต่างจาก Flow Turbulence ที่พลังงานกระจุกย่านต่ำ
3. เสียงดังที่หูได้ยิน
เสียง “กรวดในปั๊ม” คือ Full Cavitation แล้ว ไม่ใช่ Early Warning ถ้าเสียงหายไปเฉยๆ อย่าดีใจ — บางกรณีฟองไอจำนวนมากบังคับให้ปั๊มเข้าสู่สภาวะที่เสียงเบาลงแต่ความเสียหายเร็วขึ้น
4. Performance Test (H–Q Curve)
การยืนยันขั้นสุดท้าย เทียบ H–Q Curve จริงกับสเปกผู้ผลิต ถ้า Head ที่ Flow เดียวกันต่ำกว่าสเปกเกิน 3% แปลว่าใบพัดสึกจาก Cavitation สะสมแล้วจริง ควรวางแผนเปลี่ยนก่อนร้าว
จากทฤษฎีสู่การเฝ้าระวังต่อเนื่อง
ทีมวิศวกรรมของ Honey Corporation มีประสบการณ์ติดตั้งระบบ IoT Monitoring ในโรงงานอุตสาหกรรมจริง เช่น งานติดตั้งเซ็นเซอร์วัดอุณหภูมิและความดันในโรงงานอาหารและคลังควบคุมอุณหภูมิ หลักการเดียวกันนี้ใช้กับปั๊มได้เต็มรูปแบบ: เซ็นเซอร์แรงดันที่ท่อดูดและท่อส่งบวก Flow Meter ทำให้คำนวณตำแหน่งจริงบน H–Q Curve ได้แบบ Real-time พร้อมแจ้งเตือนเมื่อจุดทำงานเลื่อนเข้าใกล้เขต NPSH ไม่พอ — ก่อนที่ฟองไอจะกัดใบพัดจนพัง
Key Takeaways
- Cavitation คือการเดือดเพราะแรงดันตก ไม่ใช่เรื่องความร้อน — น้ำ 25 องศาเซลเซียสเดือดได้ถ้าแรงดันต่ำกว่า 3.2 kPa
- ตัวทำลายคือการยุบตัวของฟอง ไม่ใช่การเกิดฟอง — Micro-jet แรงดันระดับ GPa กัดผิวโลหะเป็นโพรงฟองนม
- NPSH Margin 1.3–1.5 เป็นเกณฑ์เริ่มต้นสำหรับน้ำเย็น ของเหลวมีแก๊สละลายต้องการสูงถึง 2.5 ตามแนวทาง ANSI/HI 9.6.1
- เสียงกรวด = ระยะสุดท้าย ใช้ Ultrasound ย่าน 40 kHz ตรวจจับก่อนหน้านั้นหลายสัปดาห์
- Vibration ชี้ BPF + Sideband ส่วน Head Drop เกิน 3% ยืนยันความเสียหายสะสม
- เฝ้าระวังต่อเนื่องด้วยแรงดันดูด-ส่ง + Flow ทำให้เห็นตำแหน่งจริงบน H–Q Curve แบบ Real-time ก่อนสายเกินแก้
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ IoT Monitoring สำหรับปั๊มและเครื่องจักรหมุนตัว พร้อมออกแบบและติดตั้งระบบเฝ้าระวัง Cavitation ให้เหมาะกับธุรกิจของคุณ
โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th