Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Article
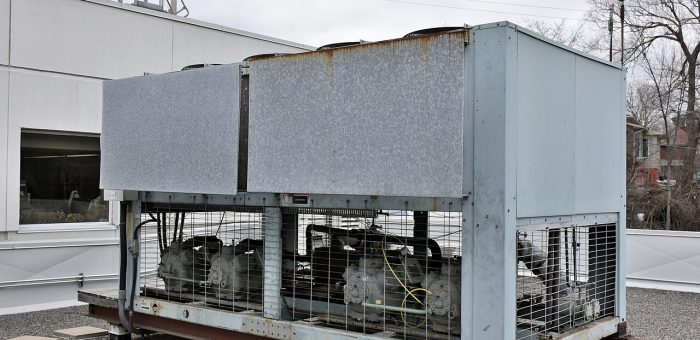
โรงงานผลิตชิ้นส่วนแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออกมี Chiller Plant ขนาด 2,000 ตันเย็น (RT) ให้บริการทั้งระบบปรับอากาศและน้ำเย็นกระบวนการผลิต ทุกคนในทีมซ่อมบำรุงรู้ดีว่า "ค่าไฟห้อง Chillers สูงผิดปกติ" มาหลายปี แต่ไม่มีใครตอบได้ว่าสูงเพราะอะไร เพราะข้อมูลที่มีคือยอด kWh รวมต่อเดือนจากมิเตอร์เดียว และค่าการตั้งค่าที่ "ถูกปรับครั้งสุดท้ายเมื่อคนเก่ายังอยู่" กรณีศึกษานี้ถอดบทเรียนจากโครงการปรับปรุงประสิทธิภาพระบบน้ำเย็นด้วยการติดตั้ง IIoT Monitoring และการวิเคราะห์ข้อมูลแบบ Fault Detection ตั้งแต่วันแรกจนถึงการเปลี่ยนแปลงที่วัดผลได้ — แบบเดียวกับที่โรงงานอื่นต่างประเทศทำและได้ผลยืนยันจากงานวิจัยระดับชาติสหรัฐฯ ปัญหา: เครื่องจักรปกติ แต่ระบบไม่ปกติ สิ่งที่ทีมวิศวกรพบหลังติดตั้งเซ็นเซอร์วัดอุณหภูมิน้ำเข้า/ออกทุกเครื่อง วัดกำลังไฟฟ้าของคอมเพรสเซอร์แยกทีละตัว และดึงค่าจาก BMS มาวิเคราะห์ร่วมกัน คือภาพที่ต่างจากความเชื่อเดิมโดยสิ้นเชิง: เครื่อง Chiller เดิน 3 เครื่องพร้อมกันทั้งวัน ทั้งที่โหลดจริงเฉลี่ยเพียง 58% ของกำลังติดตั้ง — ปัญหา Staging Logic ผิดพลาด อุณหภูมิน้ำเย็นออกถูกตั้งไว้ 6.0°C ทั้งที่กระบวนการผลิตรับ 7.2°C ได้ — ทุก 1°C ที่ลดลงเกินจำเป็น กินพลังงานเพิ่มราว 2-3% Condenser Approach ของเครื่องที่ 2 สูงผิดปกติ (เกิน 3°C) — สัญญาณท่อคอนเดนเซอร์มีตะกอน ปั๊มน้ำเดินที่ความเร็วเต็ม (100%) ตลอดเวลาแม้โหลดต่ำ — ไม่มี VFD ควบคุมตามความต้องการจริง ระบบท่อน้ำเย็นของ Chiller Plant อุตสาหกรรม — จุดวัดอุณหภูมิและความดันทุกจุดคือข้อมูลที่เปลี่ยนวิธีดูแลทั้งระบบ (ภาพ: Wikimedia Commons) โซลูชัน: มองเห็นก่อน แล้วค่อยแก้ หลักการของโครงการคือ "ไม่เดา ไม่ลองผิดลองถูก ใช้ข้อมูลตัดสิน" โดยแบ่งเป็น 3 เส้นทาง: 1. ติดตั้งชั้นข้อมูล (Instrumentation Layer) เพิ่มเซ็นเซอร์อุณหภูมิแม่นยำ ±0.1°C ที่ท่อน้ำเข้า/ออกทุกเครื่อง มิเตอร์วัดกำลังไฟฟ้าทุกตัวขับหลัก (คอมเพรสเซอร์ ปั๊ม พัดลมหอ้นเย็น) และเกตเวย์ IIoT เก็บข้อมูลทุก 1 นาที ส่งขึ้นแพลตฟอร์มวิเคราะห์แบบเรียลไทม์ ตัวชี้วัดหลักที่คำนวณอัตโนมัติคือ kW/RT (กิโลวัตต์ต่อตันเย็น) — ตัวเลขเดียวที่บอกสุขภาพทั้งระบบ 2. วิเคราะห์หาความผิดปกติ (Fault Detection) แพลตฟอร์มเทียบพฤติกรรมจริงกับ Baseline ทางเทคนิค เช่น ความสัมพันธ์ระหว่างโหลด-อุณหภูมิ-กำลังไฟที่ควรเป็นตามหลักอุณหพลศาสตร์ ความผิดปกติที่ตรวจพบถูกจัดคิวตามผลกระทบด้านพลังงาน ไม่ใช่ตามลำดับที่คนเห็นเป็นเรื่องเป็นราวก่อน วิธีนี้เป็นแนวทางเดียวกับ…
Read More
IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

Article
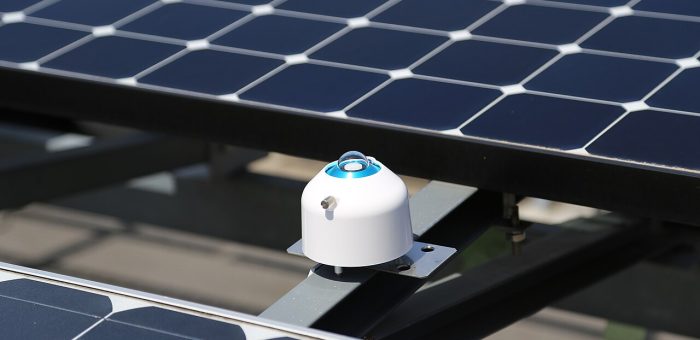
โรงงานจำนวนมากติดตั้งโซล่าร์บนหลังคาด้วยความคาดหวังว่าจะประหยัดค่าไฟ 10-20% แต่พอผ่านไป 2-3 ปี กลับตอบไม่ได้ว่าระบบ "ยังทำงานได้ดีเท่าวันแรกหรือไม่" เพราะข้อมูลที่มีคือตัวเลขผลผลิตรวมจากหน้าจออินเวอร์เตอร์ ซึ่งความผิดพลาดของเครื่องวัดอาจสูงถึง ±3-5% — ไม่พอสำหรับการอ้างสิทธิ์ความเสียหายตามสัญญารับประกันผลผลิต (Performance Guarantee) มาตรฐานสากล IEC 61724 คือคำตอบของปัญหานี้ มันกำหนดว่าจะ "วัดอะไร แม่นยำแค่ไหน ถี่แค่ไหน" เพื่อให้ค่า Performance Ratio (PR) ที่คำนวณออกมาสามารถใช้โต้แย้งทางกฎหมายและการเงินได้ บทความนี้ถอดรหัสมาตรฐานฉบับนี้สำหรับวิศวกรที่ดูแลโซล่าร์ในโรงงานอุตสาหกรรม เซ็นเซอร์วัดรังสีอาทิตย์ (Pyranometer) คือหัวใจของระบบมอนิเตอริ่งตาม IEC 61724 — ความแม่นยำของมันคำนวณเป็นค่า PR ทั้งระบบ (ภาพ: Wikimedia Commons) โครงสร้างมาตรฐาน 3 ส่วน IEC 61724 แบ่งเป็น 3 ส่วน โดยส่วนที่วิศวกรโรงงานต้องรู้จักดีที่สุดคือข้อ 1: IEC 61724-1 — ข้อกำหนดการติดตั้งระบบวัด (Monitoring): เซ็นเซอร์ ความแม่นยำ ความถี่การเก็บข้อมูล IEC 61724-2 — วิธีการประเมินกำลังผลิต (Capacity Evaluation) จากข้อมูลจริง IEC 61724-3 — วิธีการประเมินพลังงาน (Energy Evaluation) เทียบกับค่าอ้างอิง Class A / B / C — เลือกระดับความแม่นยำให้เหมาะกับงาน หัวใจของ IEC 61724-1 คือการจัดระดับระบบวัดเป็น 3 คลาส ตามความแม่นยำของเซ็นเซอร์และความละเอียดข้อมูล: องค์ประกอบ Class A (Bankable) Class B (Operational) Class C (Basic) เซ็นเซอร์วัดรังสี Thermopile Pyranometer มาตรฐาน ISO 9060 Class A (ความคลาดเคลื่อนรายวัน ±1.0-1.5%) Pyranometer ISO 9060 Class B หรือ Reference Cell สอบเทียบแล้ว (±2-3%) Reference Cell ไม่สอบเทียบ หรือค่าจากสถานีอุตุนิยมวิทยา (±5-10%) มิเตอร์พลังงาน IEC 62053 Class 0.2S (±0.2%) IEC 62053…
Read More
How-to เลือกวิธีสตาร์ทมอเตอร์ DOL / Star-Delta / Soft Starter / VFD: คู่มือวิศวกรจัดการ Inrush Current 6-8 เท่า

How-to เลือกวิธีสตาร์ทมอเตอร์ DOL / Star-Delta / Soft Starter / VFD: คู่มือวิศวกรจัดการ Inrush Current 6-8 เท่า

Article
กระแสไฟฟ้าที่ "พุ่ง" เข้าใส่มอเตอร์ตอนสตาร์ทคือหนึ่งในปัญหาคลาสสิกที่วิศวกรไฟฟ้าทุกคนเจอ มอเตอร์เหนี่ยวนำสามเฟสที่รับโหลดปกติ 10 แอมป์ อาจดึงกระแสถึง 6-8 เท่าตัว (DOL) ในช่วง 2-3 วินาทีแรกของการสตาร์ท กระแสนี้ทำให้แรงดันตกชั่วคราว ไฟกระพริบ เครื่องจักรลอ็อก และคอนแทคเตอร์ของวงจรอื่นสั่น บทความนี้เป็นคู่มือ How-to ฉบับวิศวกร พาไล่ตั้งแต่สาเหตุ วิธีเลือก 4 วิธีสตาร์ทหลัก ไปจนถึงกฎเหล็กที่ห้ามละเลย ทำไมมอเตอร์ถึงดึงกระแสสูงตอนสตาร์ท มอเตอร์เหนี่ยวนำคือเครื่องจักรที่ torque แปรผันกับกำลังสองของแรงดัน และกระแสโรเตอร์ขึ้นกับ slip ตอนสตาร์ท rotor ยังหยุดนิ่ง (slip = 1) ความต้านทานโรเตอร์ที่สะท้อนกลับมาที่สเตเตอร์ต่ำมาก เทียบได้กับหม้อแปลงที่ขั้วทุติยภูมิถูกลัดวงจร ผลคือกระแส inrush พุ่งสูงถึง 6-8 เท่าของกระแสพิกัด จนกว่ามอเตอร์จะเร่งความเร็วจน slip ลดลงสู่ระดับปกติ 2-3% ตราบใดที่แรงดันเต็มที่ถูกจ่ายให้มอเตอร์ตั้งแต่วินาทีแรก ปรากฏการณ์นี้จะเกิดขึ้นทุกครั้ง มอเตอร์เหนี่ยวนำสามเฟสในโรงงานอุตสาหกรรม ตัวดึงกระแส inrush 6-8 เท่าตอนสตาร์ทแบบ DOL (ภาพ: Wikimedia Commons) 4 วิธีสตาร์ทหลัก และตัวเลขที่ต้องจำ วิธีแก้ปัญหา inrush มี 4 แนวทางหลัก แต่ละวิธีลดกระแสและ torque ต่างกัน ซึ่งส่งผลโดยตรงถึงเครื่องจักรและกริดไฟฟ้าของโรงงาน: วิธีสตาร์ท กระแสสตาร์ท Torque สตาร์ท เหมาะกับ DOL (Direct-On-Line)6-8 x In0.5-1.5 x Tnมอเตอร์เล็ก กริดแข็งแรง โหลดทนแรงกระชาก Star-Delta1.8-2.6 x In0.25-0.33 x DOL torqueโหลด inertial ต่ำ-ปานกลาง ปั๊ม พัดลม Soft Starter2-5 x In (ปรับได้)เล็กน้อย-ปานกลางปั๊ม พัดลม สายพานลำเลียง ต้องการ soft stop VFD1-1.5 x Inสูงสุด 1.5 x Tn ตลอดช่วงความเร็วต้องการควบคุมความเร็ว ประหยัดพลังงาน โหลดแปรผัน ผังวงจรสตาร์ทแบบ Star-Delta: สวิตช์จากคอนแทคเตอร์ดาว (KM1) ไปยังสามเหลี่ยม (KM2) เมื่อมอเตอร์เร่งถึง ~80% ความเร็วพิกัด (ภาพ: Wikimedia Commons) How-to: เลือกวิธีสตาร์ทใน 5 ขั้นตอน คำนวณกระแส…
Read More
Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Article
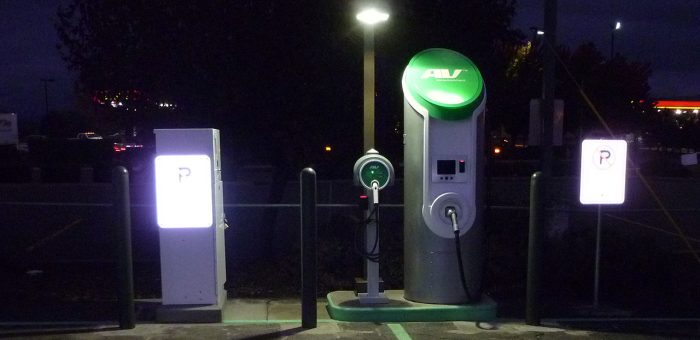
เมื่อพนักงานเริ่มขับ EV มาทำงาน — ค่าไฟก้อนใหม่ที่โรงงานยังไม่ได้เตรียมรับ ตัวเลขจากข้อมูลจดทะเบียนยานยนต์ Q1 ปี 2026 ของไทยบอกเรื่องเดียวกันอย่างชัดเจน: การเปลี่ยนผ่านสู่ยานยนต์ไฟฟ้าไม่ใช่ scenario อีกต่อไป — การจดทะเบียน EV ไตรมาสแรกโตขึ้น 120.5% เพิ่มเป็น 57,108 คัน เทียบปีก่อน และเมื่อรวมกับ HEV ที่โต 29.8% แล้ว กลุ่มขับเคลื่อนไฟฟ้าทุกชนิดครองส่วนแบ่งตลาดรถยนต์นั่งใหม่ถึง 52.0% แล้ว (ที่มา: Proliance, ข้อมูลจดทะเบียน Q1/2026) ขณะที่ EVAT คาดการณ์ตลาด BEV ทั้งปีจะทะลุ 120,000 คัน สำหรับโรงงานอุตสาหกรรม ตัวเลขเหล่านี้แปลว่าอะไร? มันแปลว่า ลานจอดรถของคุณกำลังกลายเป็นโหลดไฟฟ้าใหม่ที่ใหญ่ที่สุดที่โรงงานเคยเจอในรอบหลายสิบปี — และเป็นโหลดที่เข้ามาโดยที่ฝ่ายวิศวกรรมไม่ได้เป็นคนตัดสินใจ แต่มาจากการเลือกรถของพนักงานทีละคัน จุดชาร์จ EV ยามค่ำคืน — เมื่อจำนวนคันเพิ่มขึ้นเป็นสิบ ลานจอดโรงงานจะกลายเป็นโหลดไฟฟ้าขนาดมหาศาลที่ต้องบริหารจัดการ (ภาพ: Wikimedia Commons) คณิตศาสตร์ที่ทำให้วิศวกรนอนไม่หลับ มาคำนวณแบบหยาบ ๆ: ที่ชาร์จ AC ระดับ 7.4 kW หนึ่งตัวเทียบเท่าโหลดของครัวเรือน 2-3 หลัง ทำนายของผู้เชี่ยวชาญด้าน charging infrastructure ชี้ว่า อาคารจอดรถ 50 ช่องที่ติดที่ชาร์จระดับนี้ทุกช่องโดยไม่มีระบบบริหารจัดการ จะต้องการกำลังเข้า (grid connection) ถึง 370 kW — เทียบเท่าโรงงานขนาดเล็กหนึ่งแห่ง เพียงเพื่อลานจอด ปัญหาไม่ได้จบที่ค่าไฟ แต่อยู่ที่ demand charge — ค่าว่าจ้างกำลังไฟฟ้าที่คิดจากค่ากำลังโหลดสูงสุดในรอบบิล (มักเป็นค่าเฉลี่ย 15 นาทีที่สูงที่สุด) พนักงาน 30 คนเสียบปลั๊กพร้อมกันตอน 08:30 ตอนเครื่องจักรกำลังรันเต็มระบบ = ตัวตั้งค่า peak ใหม่ที่คิดเงินทั้งเดือน แม้เหตุการณ์จะเกิดครั้งเดียว คำตอบมีอยู่แล้ว: Smart Charging บนมาตรฐานเปิด ข่าวดีคือนี่ไม่ใช่ปัญหาใหม่ อุตสาหกรรม EV charging มีมาตรฐานเปิดที่โรงงานใช้ประโยชน์ได้ทันที โดยไม่ต้อง lock-in กับผู้ขายรายใด: OCPP (Open Charge Point Protocol) — ภาษากลางระหว่างที่ชาร์จกับระบบบริหารจัดการ (CSMS) กำหนดกลไก Charging Profiles ที่สั่งลด-เพิ่มกำลังชาร์จตามเวลาได้ ตั้งแต่ OCPP 1.6…
Read More
Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Article
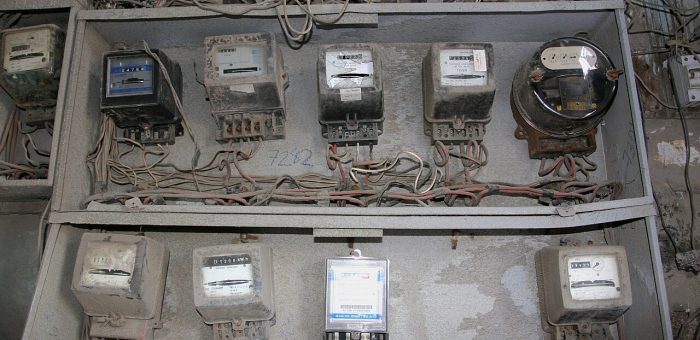
บทเรียนจากโรงงานที่ "ประหยัดไฟได้ 20% แต่พิสูจน์ไม่ได้" นี่คือเรื่องจริงที่เกิดซ้ำ ๆ ในวงการพลังงานโรงงาน: ทีมวิศวกรลงมือปรับปรุงระบบอากาศอัด ปรับ setpoint ชิลเลอร์ และติดตั้ง VFD ที่ปั๊มหล่อเย็น จนค่าไฟรวมทั้งโรงงานลดลงจริง แต่เมื่อถึงวันประชุมขออนุมัติงบรอบถัดไป ฝ่ายบัญชีถามคำถามเดียวที่ทุกคนตอบไม่ได้ — "ตัวเลขที่ลดลงนั้นมาจากโครงการของพวกคุณ หรือมาจากการที่ยอดสั่งผลิตเดือนนั้นตกลง?" คำถามนี้คือเหตุผลที่มาตรฐาน ISO 50006 มีอยู่ และเป็นสาเหตุที่ทีมงาน Honey Corporation ย้ำเสมอว่า โครงการพลังงานที่ดีต้องเริ่มจาก "ตัวชี้วัดที่ตั้งข้อสงสัยได้" ก่อนติดตั้งอุปกรณ์สักชิ้น มิเตอร์ย่อยหลายตัวตามแนวระบบ — โครงสร้างพื้นฐานของการวัด EnPI ที่สามารถตรวจสอบย้อนกลับได้ (ภาพ: Wikimedia Commons) ปัญหา: Energy Data ที่โกหกตัวเองเงียบ ๆ ตัวชี้วัดพลังงานแบบดิบ (kWh ต่อเดือน) ผสมสัญญาณจริงกับ "noise" เชิงปฏิบัติการเข้าด้วยกัน ตัวอย่างจากคู่มือ ISO 50006 ฉบับปฏิบัติ: สายการผลิตหนึ่งเพิ่ม throughput 20% ขณะที่ kWh รวมคงที่ ผู้จัดการที่ดูตัวเลขดิบจะสรุปว่า "สถานะคงเดิม" แต่เมื่อ normalize ด้วยสมการถดถัยแล้ว ผลคือ ประสิทธิภาพพลังงานดีขึ้นจริง 17% — เรื่องราวที่ตัวเลขดิบลบทิ้งไปทั้งหมด ความแตกต่างระหว่าง "ค่าไฟลด" กับ "ประสิทธิภาพดีขึ้น" คือความแตกต่างระหว่างโครงการที่เล็งระยะสั้น กับโครงการที่ผ่านการตรวจสอบ (audit-proof) วิธีแก้: EnPI ตามกรอบ ISO 50006 ทำงานอย่างไร ISO 50006 (ฉบับปรับปรุงล่าสุด 2023) คือมาตรฐานที่กำหนดวิธีสร้าง EnPI (Energy Performance Indicator) ที่ "ตั้งข้อสงสัยได้และพิสูจน์ได้" ภายในกรอบ ISO 50001 โดยแนวคิดแกนกลางคือ EnPI ที่ไม่มี baseline คืออัตราส่วนที่ไร้ความหมาย องค์ประกอบสำคัญมี 3 ส่วน: Relevant Variables — ปัจจัยนอกเหนือการควบคุมที่กระทบการใช้พลังงานอย่างชอบธรรม เช่น ปริมาณการผลิต (production volume) อุณหภูมิ ambient หรือความชื้นสัมพัทธ์ ระบบอากาศอัด track กับอัตราการผลิต ส่วนชิลเลอร์ track กับ wet-bulb temperature — การเลือกผิดตัวแปร ณ จุดนี้ทำให้ EnPI ทั้งระบบเพี้ยน…
Read More
NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

Article
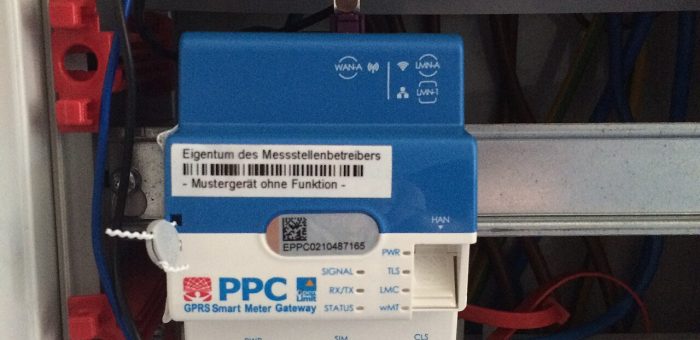
โรงงานของคุณมีมิเตอร์ไฟฟ้ากี่ตัว? คำถามนี้กำลังเปลี่ยนคำตอบด้วย AI คำถามฟังดูง่าย แต่แทบทุกโรงงานในไทยตอบเหมือนกัน — มิเตอร์หลักจากการไฟฟ้าหนึ่งตัว แล้วก็จบ เวลาใบแจ้งค่าไฟขึ้นเลข ฝ่ายวิศวกรรมก็นั่งเทียนหาสาเหตุกันแบบเดา ๆ ว่าเดือนนี้เครื่องจักรตัวไหนกินไฟมากขึ้น คอมเพรสเซอร์? ชิลเลอร์? หรือเตาอบที่ช่วงนี้รันเวลาเพิ่ม? คำตอบที่แท้จริงมักถูกฝังอยู่ในรูปคลื่นของข้อมูลที่เราไม่เคยแยกแยะ NILM (Non-Intrusive Load Monitoring) หรือ Energy Disaggregation คือเทคโนโลยีที่ตอบคำถามนี้โดยไม่ต้องติดมิเตอร์ย่อยทุกเครื่องจักร หลักการคือ อ่านสัญญาณกำลังไฟฟ้ารวมจากจุดเดียว แล้วใช้อัลกอริทึม "แยกสลาย" กลับเป็นโหลดย่อยของแต่ละอุปกรณ์ — เหมือนฟังเพลงประสานเสียงแล้วบอกได้ว่าตอนนี้ใครกำลังร้องเสียงดังเกินใคร Smart Meter Gateway — ประตูข้อมูลพลังงานระดับอุปกรณ์ที่ NILM ใช้เป็นแหล่งสัญญาณ (ภาพ: Wikimedia Commons) ต้นกำเนิดจากงานวิจัยปี 1992 ที่กลับมาฮอตในยุค IIoT แนวคิด NILM เริ่มจากงานวิจัยคลาสสิกของ George Hart แห่ง MIT ในปี 1992 ซึ่งพิสูจน์ว่า "ลายเซ็นไฟฟ้า" (load signature) ของอุปกรณ์แต่ละชนิด — รูปแบบการเปลี่ยนขึ้น-ลงของกำลังจริง (kW) และกำลังปฏิกิริยา (kVAR) ตอนเปิด-ปิด — นั้นแตกต่างกันเพียงพอที่จะใช้ระบุตัวอุปกรณ์ได้ มอเตอร์อินดักชันมี surge สูงตอนสตาร์ท ส่วนเตาความร้อนมีรูปคลื่นแบนราบเป็นขั้นบันได งานวิจัยทบทวนวรรณกรรมชั้นนำ (Kaselimi และคณะ, 2022) แบ่งวิวัฒนาการของ NILM เป็น 3 ยุค: ยุคแรก คือการคิดคณิตศาสตร์พื้นฐานด้วย combinatorial optimization และ factorial hidden Markov model (FHMM), ยุคกลาง คือการทดลอง deep learning อย่าง sequence-to-sequence และ CNN ที่แม่นยำขึ้นบนชุดข้อมูลสาธารณะ และ ยุคปัจจุบัน ที่งานวิจัยหันมาเน้นความ "น่าเชื่อถือได้จริง" (trustworthiness) — ความสามารถถ่ายโอนโมเดลข้ามสถานที่ (transferability) และความซับซ้อนที่ต้องลดลงเพื่อให้รันได้จริงในสภาพแวดล้อมโรงงาน หลักการทำงาน: จากสัญญาณเดียวสู่ N โหลด pipework ของ NILM มี 4 ขั้นตอนหลัก: เก็บสัญญาณ — อ่านค่ากำลังรวมจากมิเตอร์อัจฉริยะหรือ power quality analyzer ที่จุดจ่ายหลัก ความถี่ตั้งแต่ 1 ครั้ง/วินาที (1 Hz)…
Read More
Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Article
ทำไมคลื่นเสียงความถี่สูงถึงเป็น "สัญญาณเตือนภัยล่วงหน้า" ที่โรงงานมักมองข้าม ในโลกของ Predictive Maintenance หลายคนนึกถึง Vibration Analysis และ Infrared Thermography เป็นอันดับแรก แต่มีเทคโนโลยีหนึ่งที่ถูกใช้งานในโรงงานอุตสาหกรรมมานานกว่า 40 ปี กลับถูกใช้ต่ำกว่าศักยภาพจริงอย่างมาก นั่นคือ Airborne Ultrasound Inspection หรือการตรวจวัดคลื่นเสียงความถี่สูง หลักการทำงานเรียบง่ายแต่ทรงพลัง: ทุกปรากฏการณ์ที่เกิดขึ้นก่อนการเสียหายของเครื่องจักร — ไม่ว่าจะเป็น แรงเสียดทาน (friction), ความปั่นป่วนของก๊าซ (turbulence), การกระแทก (impact) หรือ ปรากฏการณ์ไฟฟ้าผิดปกติ — ล้วนปล่อยพลังงานคลื่นเสียงความถี่สูงออกมาในช่วง 20 kHz ขึ้นไป ซึ่งหูมนุษย์ได้ยินไม่ได้ แต่เซ็นเซอร์อัลตร้าโซนิกได้ยิน "ชัดเจน" ระบบแอร์คอมเพรสเซอร์แบบโรตารีสกรูในโรงงาน — จุดที่ระบบอัลตร้าโซนิกล็อกหาจุดรั่วได้เร็วที่สุด เพราะการรั่วของอากาศอัดเกิด "ความปั่นป่วน" ที่ปล่อยคลื่นเสียง 20-100 kHz ออกมา (ภาพ: Wikimedia Commons / public domain) จุดเด่นที่ทำให้อัลตร้าโซนิกแตกต่างจากเทคโนโลยี PdM อื่นคือ ความไวในระยะเริ่มต้นของความเสียหาย หลาย failure mode ปล่อยพลังงานอัลตร้าโซนิกออกมา ก่อนที่ระดับการสั่นสะเทือนจะเพิ่มขึ้น หรือก่อนที่อุณหภูมิพื้นผิวจะร้อนจนมองเห็นด้วยกล้อง Thermography ทำให้เป็นเทคโนโลยี early warning ที่แท้จริง เทคโนโลยี PdM หลักเปรียบเทียบกันแบบมืออาชีพ เทคโนโลยี สัญญาณที่ตรวจจับ จุดแข็ง ข้อจำกัด Ultrasoundคลื่นเสียง 20-100 kHzตรวจจับได้เร็วที่สุดในระยะเริ่มต้น, หาจุดรั่วแม่นยำ, ทำงานขณะเดินเครื่องบอกตำแหน่งเก่งกว่าบอกความรุนแรง Vibrationการสั่นสะเทือน 0-20 kHzวิเคราะห์ failure mode เชิงลึกได้ ( imbalance, misalignment, bearing defect )ต้องติดตั้งเซ็นเซอร์, ต้องมีข้อมูลเชิงลึก Thermographyอุณหภูมิผิว -20 ถึง 1,500°Cเห็นภาพรวมทั้งบริเวณ, non-contactพบปัญหาหลังความร้อนสะสมแล้ว ( ช้ากว่า ) Oil Analysisอนุภาคสึกหรอในน้ำมันยืนยันสาเหตุการสึกหรอได้ชัดเจนต้องเก็บตัวอย่างส่งแล็บ, ไม่ real-time จะเห็นได้ว่าไม่มีเทคโนโลยีใดชนะขาด แต่ Ultrasound โดดเด่นที่สุดในมิติของ ความเร็วในการตรวจจับ และ ความคุ้มค่า — การสำรวจอัลตร้าโซนิกไม่ต้องหยุดเครื่อง ไม่ต้องติดตั้งเซ็นเซอร์ถาวร และให้ผลตอบแทน (ROI) เร็วที่สุดในบรรดาเทคโนโลยี PdM ทั้งหมด จนหลายโรงงานใช้เป็น "จุดเริ่มต้น" ที่สร้างงบประมาณให้โปรแกรม PdM ทั้งหมด 5…
Read More
ISO 50001 ในยุค IIoT: ทำไมมาตรฐานจัดการพลังงานกลายเป็นเครื่องมือแข่งขันของโรงงานไทย

ISO 50001 ในยุค IIoT: ทำไมมาตรฐานจัดการพลังงานกลายเป็นเครื่องมือแข่งขันของโรงงานไทย

Article
เมื่อพูดถึงมาตรฐาน ISO หลายคนนึกถึงเอกสารหนาๆ ที่ต้องเตรียมเพื่อผ่านการ Audit แต่ ISO 50001 ไม่ใช่แค่เรื่องของกระดาษ ในยุคที่พลังงานมีราคาแพงขึ้น ลูกค้าระดับโลกเรียกร้อง Carbon Disclosure และภาครัฐบังคับกฎหมายพลังงาน ISO 50001 กลายเป็นเครื่องมือแข่งขันที่จริงจัง โดยเฉพาะเมื่อผสานกับเทคโนโลยี IIoT ที่ทำให้ทุกอย่างวัดได้และเห็นได้แบบเรียลไทม์ วงจร PDCA (Plan-Do-Check-Act) ที่เป็นรากฐานของ ISO 50001 (ภาพ: Wikimedia Commons, CC0) ISO 50001 คืออะไร? ทำไมจึงสำคัญในปี 2026? ISO 50001 เป็นมาตรฐานสากลว่าด้วย Energy Management System (EnMS) ตีพิมพ์ครั้งแรกในปี 2011 และปรับปรุงเป็นเวอร์ชัน 2018 (ISO 50001:2018) เพื่อให้สอดคล้องกับ High-Level Structure ของ ISO รุ่นใหม่ แก่นของมาตรฐานคือการใช้วงจร PDCA (Plan-Do-Check-Act) มาจัดการพลังงานอย่างเป็นระบบและต่อเนื่อง สิ่งที่ทำให้ ISO 50001 แตกต่างจากมาตรฐานอื่นคือ มันไม่ได้กำหนด "ผลลัพธ์" แต่กำหนด "กระบวนการ" โรงงานที่ใช้พลังงานมากก็สามารถได้รับการรับรองได้ หากแสดงให้เห็นว่ามีระบบบริหารจัดการพลังงานที่ดีขึ้นอย่างต่อเนื่อง 💡 ความเชื่อมโยงกับประเทศไทย: กฎหมายส่งเสริมการอนุรักษ์พลังงานของไทยกำหนดให้ "โรงงานควบคุม" ต้องแต่งตั้งผู้จัดการพลังงานและรายงานการใช้พลังงาน การนำ ISO 50001 มาใช้ช่วยให้การปฏิบัติตามกฎหมายนี้เป็นไปอย่างเป็นระบบและมีประสิทธิภาพมากขึ้น นี่คือเหตุผลที่บริษัทชั้นนำของไทย เช่น SCG และ PTT GC ต่างนำ ISO 50001 ไปใช้ โครงสร้าง ISO 50001: 7 องค์ประกอบหลัก องค์ประกอบ คำอธิบาย บทบาทของ IIoT 1. Context วิเคราะห์บริบท ความเสี่ยง และโอกาสด้านพลังงาน ข้อมูล IIoT ช่วยวิเคราะห์รูปแบบการใช้พลังงาน 2. Leadership ผู้บริหารกำหนดนโยบายพลังงานและสนับสนุน Dashboard สรุปผลให้ผู้บริหารเห็นได้ง่าย 3. Planning กำหนด EnPIs, เป้าหมาย, และแผนปฏิบัติ Baseline ข้อมูลจาก IIoT = พื้นฐานการวางแผน 4. Support ทรัพยากร, การฝึกอบรม, การสื่อสาร การแจ้งเตือนอัตโนมัติเข้าถึงทีมงาน 5. Operation ควบคุมการใช้พลังงานในกระบวนการผลิต การควบคุมอัตโนมัติผ่าน…
Read More
Waste Heat Recovery แบบ Step-by-Step: คู่มือปฏิบัติการกู้คืนความร้อนเหลือทิ้งในโรงงานอุตสาหกรรม

Waste Heat Recovery แบบ Step-by-Step: คู่มือปฏิบัติการกู้คืนความร้อนเหลือทิ้งในโรงงานอุตสาหกรรม

Article
ในโรงงานอุตสาหกรรมส่วนใหญ่ ความร้อนที่เกิดจากกระบวนการผลิตถูกปล่อยทิ้งสู่บรรยากาศผ่านปล่องระบายอากาศ น้ำหล่อเย็น และก๊าซเสีย ความร้อนเหล่านี้คือพลังงานที่ถูกซื้อมา (เช่น เชื้อเพลิง ไฟฟ้า) แต่ไม่ได้ถูกใช้ประโยชน์ การกู้คืนความร้อนเหลือทิ้ง (Waste Heat Recovery หรือ WHR) จึงเป็นหนึ่งในกลยุทธ์ประหยัดพลังงานที่ให้ผลตอบแทนสูงที่สุด บทความนี้จะพาคุณเดินทางผ่านขั้นตอนตั้งแต่การสำรวจจนถึงการติดตั้งระบบ แผนภาพแสดงการแลกเปลี่ยนความร้อนเหลือทิ้งในระบบ Industrial Symbiosis (ภาพ: Wikimedia Commons, Public Domain) ทำความเข้าใจ: ความร้อนเหลือทิ้งแบ่งเป็นกี่ระดับ? ก่อนจะวางแผนกู้คืน ต้องเข้าใจก่อนว่าความร้อนเหลือทิ้งในโรงงานมีอุณหภูมิต่างกัน และเทคโนโลยีที่ใช้กู้คืนก็ต่างกัน ระดับอุณหภูมิ ช่วงอุณหภูมิ แหล่งที่มักพบ เทคโนโลยีกู้คืน อุณหภูมิสูง (High Grade) > 650°C เตาเผาปูนซีเมนต์, เตาหลอมเหล็ก, เตาเผาแก้ว Steam Rankine Cycle, Steam Turbine อุณหภูมิปานกลาง (Medium Grade) 230-650°C ก๊าซไอเสียเครื่องยนต์, น้ำหล่อเย็นเตา Organic Rankine Cycle (ORC), Heat Exchanger อุณหภูมิต่ำ (Low Grade) < 230°C น้ำหล่อเย็น, ลมระบายอากาศ, คอนเดนเซต Heat Pump, Thermoelectric Generator (TEG) 📊 ตัวเลขตลาด: ตลาด Organic Rankine Cycle (ORC) สำหรับ Waste Heat Recovery ทั่วโลกมีมูลค่า 0.7 พันล้านดอลลาร์ในปี 2025 และคาดการณ์ว่าจะเติบโตเป็น 1.81 พันล้านดอลลาร์ภายในปี 2034 ด้วย CAGR 11.2% สะท้อนการเติบโตของอุตสาหกรรม WHR อย่างรวดเร็ว Step 1: สำรวจแหล่งความร้อนเหลือทิ้ง (Audit) เริ่มจากการทำ Thermal Audit ของทั้งโรงงาน ใช้เซ็นเซอร์วัดอุณหภูมิแบบ IIoT ติดตั้ง ณ จุดต่างๆ: ปล่องระบายอากาศ (Exhaust Stack): วัดอุณหภูมิก๊าซไอเสียจากเตาเผา, เครื่องกำเนิดไฟฟ้า, หม้อไอน้ำ ระบบน้ำหล่อเย็น (Cooling Water): วัดอุณหภูมิน้ำออกจากเครื่องจักร ระบบระบายอากาศ (Ventilation): วัดอุณหภูมิอากาศที่ระบายออกจากพื้นที่ผลิต บันทึกข้อมูลต่อเนื่องอย่างน้อย 2-4 สัปดาห์ เพื่อให้เห็นรูปแบบการใช้งานจริง รวมถึงช่วงที่โหลดสูงและต่ำ ข้อมูลที่ต้องเก็บคือ อุณหภูมิ…
Read More
Compressed Air System Optimization: เพิ่มประสิทธิภาพพลังงานอากาศอัดในโรงงานอุตสาหกรรมด้วย IIoT

Compressed Air System Optimization: เพิ่มประสิทธิภาพพลังงานอากาศอัดในโรงงานอุตสาหกรรมด้วย IIoT

Article
อากาศอัด (Compressed Air) ถูกขนานนามว่าเป็น "โสหุ้ยที่แพงที่สุดอันดับสี่" ของโรงงานอุตสาหกรรม รองจากพลังงานไฟฟ้า ก๊าซ และไอน้ำ สำหรับหลายโรงงาน ระบบอากาศอัดกินพลังงานไฟฟ้าถึง 10-30% ของปริมาณไฟฟ้าทั้งหมดที่ใช้ และที่น่าตกใจคือพลังงานส่วนใหญ่สูญเสียไปกับความร้อนและการรั่วไหล ไม่ได้แปลงเป็นพลังงานลมที่ใช้งานจริง ระบบอากาศอัดในโรงงานอุตสาหกรรม — แหล่งพลังงานที่มักถูกมองข้าม (ภาพ: Wikimedia Commons, CC BY-SA 4.0) ทำไม Compressed Air จึงสิ้นเปลืองพลังงานมาก? การอัดอากาศเป็นกระบวนการที่มีประสิทธิภาพต่ำโดยธรรมชาติ จากข้อมูลของกระทรวงพลังงานสหรัฐฯ (DOE) เครื่องอัดอากาศทั่วไปใช้พลังงานไฟฟ้าเพียง 10-20% ที่แปลงเป็นพลังงานอัดที่ใช้งานได้ ส่วนที่เหลือ 80-90% สูญเสียไปกับความร้อน การรั่วไหลของระบบท่อ และแรงเสียดทานในระบบ 💡 ข้อเท็จจริง: ในโรงงานที่ดูแลระบบไม่ดี การรั่วไหลของอากาศอัด (Air Leaks) สูญเสียพลังงานถึง 20-30% ของผลผลิตเครื่องอัด ในขณะที่โรงงานที่บำรุงรักษาดีควรควบคุมการรั่วไหลไว้ต่ำกว่า 10% การประเมินระบบอากาศอัดด้วย IIoT: 5 จุดวัดสำคัญ การเพิ่มเซ็นเซอร์ IIoT เข้าไปในระบบอากาศอัดช่วยให้เราเห็นภาพรวมแบบเรียลไทม์ และระบุจุดสูญเสียได้อย่างแม่นยำ จุดวัดที่สำคัญมีดังนี้: พารามิเตอร์ ตำแหน่งเซ็นเซอร์ ช่วงค่าปกติ การกระทำต่อประสิทธิภาพ แรงดัน (Pressure) ท่อส่งหลัก, จุดใช้งาน 6-8 bar เพิ่มทุก 1 bar = เพิ่มพลังงาน ~7% อัตราการไหล (Flow Rate) ท่อออกเครื่องอัด แปรผันตามโหลด วัดความต้องการจริง vs การจ่าย กำลังไฟฟ้า (kW) แผงจ่ายไฟเครื่องอัด ดู Spec เครื่อง คำนวณ Specific Energy (kWh/m³) อุณหภูมิ (Temperature) ทางออกเครื่องอัด, หลัง Dryer 35-45°C (หลัง Dryer) อุณหภูมิสูง = มีความชื้นเข้าระบบ จุดน้ำค้าง (Dew Point) หลังระบบทำแห้ง +2°C ถึง -40°C ป้องกันการก่อตัวของน้ำในท่อ เครื่องอัดอากาศแบบอุตสาหกรรม — ใช้พลังงานไฟฟ้าสูงเป็นอันดับต้นของโรงงาน (ภาพ: Wikimedia Commons, CC BY-SA 2.0) กลยุทธ์การปรับปรุง 5 ขั้นตอน 1. ตรวจจับและซ่อมแซมการรั่วไหล (Leak Detection & Repair)…
Read More