How-to: วางระบบ Waste Heat Recovery ใน 7 ขั้นตอน — จาก Heat Audit ถึง HAZOP ก่อนกู้ความร้อนเหลือทิ้ง
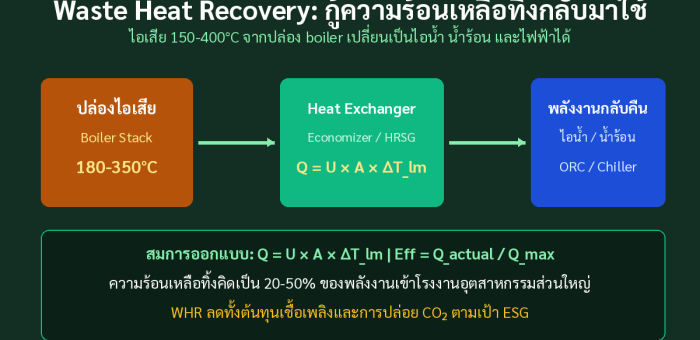
หม้อไอน้ำที่ทำงานปกติดีพ่นความร้อนออกทางปล่องทิ้งไปทุกวันโดยไม่มีใครเห็นค่า ไอเสียที่อุณหภูมิ 180–350°C ของหม้อไอน้ำไฟน้ำมันหรือก๊าซ คือพลังงานที่จ่ายเงินซื้อมาแล้วทั้งดอก แต่ถูกปล่อยทิ้งเพราะ "ไม่มีเครื่องมือเก็บ" บทความนี้เดินตาม 7 ขั้นตอนที่วิศวกรใช้จริงในการวางระบบ Waste Heat Recovery (WHR) ตั้งแต่ Heat Audit จนถึงการประเมินความคุ้มค่า — เพราะโครงการ WHR ที่ล้มเหลวส่วนใหญ่ไม่ได้ล้มที่เทคโนโลยี แต่ล้มที่ขั้นตอนที่ข้ามไป ขั้นที่ 1: Heat Audit — เดินสำรวจแหล่งความร้อนทิ้งทั้งหมด เริ่มจากลงพื้นที่วัดอุณหภูมิและอัตราการไหลของทุกแหล่งทิ้งความร้อน: ไอเสียหม้อไอน้ำ, คูลลิ่งวอเตอร์ของคอมเพรสเซอร์ลมอัด, ไอเสียเครื่องยนต์กำเนิดไฟฟ้า, น้ำควบแน่นที่ทิ้งจากระบบไอน้ำ และอากาศระบายจากสายการผลิตที่มีอุณหภูมิสูง เคล็ดลับคือวัดต่อเนื่องอย่างน้อย 1 สัปดาห์ด้วย data logger เพราะ "อุณหภูมิเฉลี่ย" ที่อ่านจากจอ HMI หนึ่งครั้งมักทำให้ประเมินพลังงานกู้คืนได้สูงเกินจริง 20–40% ขั้นที่ 2: Heat Balance — หา Duty ที่กู้คืนได้จริง จากข้อมูล Audit ให้ทำ Mass & Energy Balance ของทั้งโรงงาน แล้วแปลงเป็นตัวเลข Duty (kW หรือ kCal/h) ของแต่ละแหล่ง จุดนี้ต้องตอบให้ได้ว่าโรงงานมี "ความต้องการความร้อนเย็น" (cold demand) รองรับพลังงานที่จะกู้คืนมาหรือไม่ — ความร้อนที่กู้ได้แต่ไม่มีใครใช้ ไม่ใช่พลังงานที่ประหยัดได้ ขั้นที่ 3: ตรวจ Acid Dew Point ก่อนออกแบบขนาดเครื่อง ถ้าไอเสียมีกำมะถัน (SOx) การรีดความร้อนจนผนังเครื่องแลกเปลี่ยนเย็นกว่าจุดน้ำค้างกรดจะทำให้เกิดกรดกัดกร่อนท่อและทำให้อุปกรณ์พังก่อนคืนทุน ต้องคำนวณอุณหภูมิต่ำสุดที่ผนังด้านก๊าซจะยอมให้ลงไปได้ แล้วออกแบบให้ปล่อยไอเสียออกที่อุณหภูมิสูงกว่าจุดนั้นเสมอ ขั้นที่ 4: คำนวณ LMTD, U, A และ Pressure Drop หัวใจของการออกแบบคือสมการ Q = U × A × ΔT_lm โดย ΔT_lm (Log Mean Temperature Difference) คือแรงขับทางความร้อนเฉลี่ย การจัดวางทางไหลแบบสวนทาง (counterflow) จะให้ ΔT_lm สูงสุดทำให้พื้นที่แลกเปลี่ยน A เล็กลง แต่ต้องเช็คความเสียแรงดัน (pressure drop) ของฝั่งไอเสียด้วย เพราะถ้าเพิ่ม back pressure ให้หม้อไอน้ำ อาจทำให้ประสิทธิภาพการเผาไหม้แย่ลงจนกลายเป็นขาดทุนแทนที่จะกำไร ขั้นที่ 5:…