IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

Article
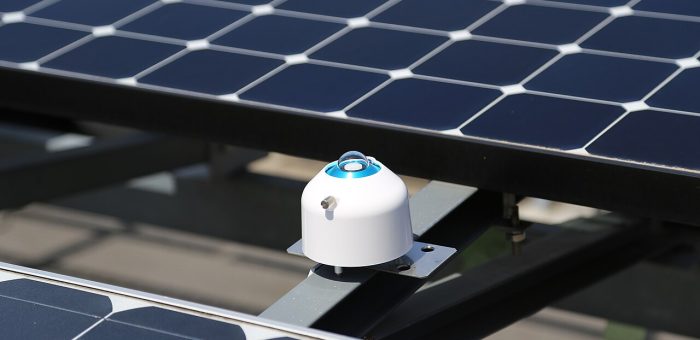
โรงงานจำนวนมากติดตั้งโซล่าร์บนหลังคาด้วยความคาดหวังว่าจะประหยัดค่าไฟ 10-20% แต่พอผ่านไป 2-3 ปี กลับตอบไม่ได้ว่าระบบ "ยังทำงานได้ดีเท่าวันแรกหรือไม่" เพราะข้อมูลที่มีคือตัวเลขผลผลิตรวมจากหน้าจออินเวอร์เตอร์ ซึ่งความผิดพลาดของเครื่องวัดอาจสูงถึง ±3-5% — ไม่พอสำหรับการอ้างสิทธิ์ความเสียหายตามสัญญารับประกันผลผลิต (Performance Guarantee) มาตรฐานสากล IEC 61724 คือคำตอบของปัญหานี้ มันกำหนดว่าจะ "วัดอะไร แม่นยำแค่ไหน ถี่แค่ไหน" เพื่อให้ค่า Performance Ratio (PR) ที่คำนวณออกมาสามารถใช้โต้แย้งทางกฎหมายและการเงินได้ บทความนี้ถอดรหัสมาตรฐานฉบับนี้สำหรับวิศวกรที่ดูแลโซล่าร์ในโรงงานอุตสาหกรรม เซ็นเซอร์วัดรังสีอาทิตย์ (Pyranometer) คือหัวใจของระบบมอนิเตอริ่งตาม IEC 61724 — ความแม่นยำของมันคำนวณเป็นค่า PR ทั้งระบบ (ภาพ: Wikimedia Commons) โครงสร้างมาตรฐาน 3 ส่วน IEC 61724 แบ่งเป็น 3 ส่วน โดยส่วนที่วิศวกรโรงงานต้องรู้จักดีที่สุดคือข้อ 1: IEC 61724-1 — ข้อกำหนดการติดตั้งระบบวัด (Monitoring): เซ็นเซอร์ ความแม่นยำ ความถี่การเก็บข้อมูล IEC 61724-2 — วิธีการประเมินกำลังผลิต (Capacity Evaluation) จากข้อมูลจริง IEC 61724-3 — วิธีการประเมินพลังงาน (Energy Evaluation) เทียบกับค่าอ้างอิง Class A / B / C — เลือกระดับความแม่นยำให้เหมาะกับงาน หัวใจของ IEC 61724-1 คือการจัดระดับระบบวัดเป็น 3 คลาส ตามความแม่นยำของเซ็นเซอร์และความละเอียดข้อมูล: องค์ประกอบ Class A (Bankable) Class B (Operational) Class C (Basic) เซ็นเซอร์วัดรังสี Thermopile Pyranometer มาตรฐาน ISO 9060 Class A (ความคลาดเคลื่อนรายวัน ±1.0-1.5%) Pyranometer ISO 9060 Class B หรือ Reference Cell สอบเทียบแล้ว (±2-3%) Reference Cell ไม่สอบเทียบ หรือค่าจากสถานีอุตุนิยมวิทยา (±5-10%) มิเตอร์พลังงาน IEC 62053 Class 0.2S (±0.2%) IEC 62053…
Read More
How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

Article
ปัญหาเดิมที่โรงงานทุกแห่งเจอ: ใครควรเป็นคนสั่งสินค้าเสริม? ลองนึกภาพตู้เก็บชิ้นส่วนอะไหล่ในโรงงาน มีสินค้ากว่า 2,000 รายการ ผู้สั่งซื้อ 3 คน และผู้ขาย 40 ราย ทุกเช้ามีคนเดินจดยอดคงเหลือในตู้ ส่งอีเมลแนบไฟล์ Excel ให้ผู้ขายแต่ละราย แล้วรอ บางรายตอบภายในวันเดียว บางรายหายไปสามวัน เมื่อชิ้นส่วนสำคัญหมดตู้กลางดึก สายการผลิตก็หยุด นี่คือปัญหาคลาสสิกที่ Vendor Managed Inventory (VMI) ถูกออกแบบมาแก้ โดยยก "การตัดสินใจสั่งเสริม" จากฝ่ายซื้อของโรงงาน ไปเป็นความรับผิดชอบของผู้ขายเอง แต่ VMI แบบดั้งเดิมมีจุดอ่อนใหญ่คือ ความเชื่อใจในข้อมูล — ถ้าผู้ขายมองไม่เห็นยอดคงเหลือจริง เขาก็ต้องเผื่อสต๊อกเยอะ ซึ่งแพง หรือเชื่อคำบอกของพนักงาน ซึ่งเสี่ยง ช่องว่างนี้เองที่ IIoT เข้ามาปิดให้ ด้วยเซ็นเซอร์วัดระดับสินค้าที่ส่งข้อมูลจริงจากตู้ไปยังผู้ขายโดยตรงแบบ real-time ศูนย์กระจายสินค้าที่จัดการอาหารสด — งานที่สมดุลระหว่าง "หมดตู้" กับ "สต๊อกล้น" สำคัญที่สุด คือ use case คลาสสิกของ VMI (ภาพ: USDA/Flickr, CC BY) แนวคิดหลัก: ย้ายจุดตัดสินใจ แล้วให้ข้อมูลเป็นผู้พิสูจน์ VMI ไม่ใช่เรื่องซอฟต์แวร์ แต่เป็น การเปลี่ยนแปลงสัญญาและความรับผิดชอบ ระหว่างโรงงานกับผู้ขาย โดยทั่วไปมี 3 รูปแบบ: Supplier-managed — ผู้ขายดูแลระดับสต๊อกเองทั้งหมด โรงงานแค่กำหนด min-max และจ่ายเมื่อใช้จริง (consume-based) Consignment — สินค้าอยู่ในโรงงานแต่ยังเป็นกรรมสิทธิ์ของผู้ขาย จนถึงจุดการใช้งาน Hybrid — ผสมทั้งสองแบบ ของหมุนเร็วให้ผู้ขายจัดการ ของหมุนช้าโรงงานสั่งเอง สิ่งที่ต้องมีเหมือนกันทุกรูปแบบคือ ความสามารถในการมองเห็นระดับสต๊อกแบบเรียลไทม์ที่ทั้งสองฝ่ายเชื่อ และนี่คือจุดที่เทคโนโลยีเข้ามา: เทคโนโลยี หลักการ เหมาะกับ ข้อจำกัด Ultrasonic level sensorส่งคลื่นเสียงวัดระดับ คำนวณ % ความจุถังผง ถังน้ำ ตู้ที่เป็นช่องเปิดฝุ่นและโฟมทำให้ค่าคลาดเคลื่อน Weight sensor / Load cellวัดน้ำหนักรวมของชั้นวางหรือตู้ทั้งใบชิ้นส่วนเล็กน้ำหนักน้อยหลายพันรายการต้องปรับเทียบเมื่อเปลี่ยนขนาดกล่อง ToF / LiDAR sensorแสงวัดระดับความลึกแม่นยำสูงตู้ปิดที่ต้องการความแม่นยำสูงราคาสูงกว่า ultrasonic RFIDอ่านแท็กทุกครั้งที่หยิบ/คืนเครื่องมือ อะไหล่ที่ต้อง track รายชิ้นโลหะรบกวนการอ่าน ต้องออกแบบติดตั้ง Smart camera / Visionถ่ายภาพช่องเก็บแล้วนับด้วย AIชิ้นส่วนมาตรฐานเรียงแถวได้ต้องมีแสงและมุมกล้องควบคุมได้ ชั้นวางสินค้าหลายพันรายการในคลังอุตสาหกรรม — งานที่ load cell และเซ็นเซอร์วัดระดับเข้ามาแทนการจดมือเพื่อให้ผู้ขายเห็นข้อมูลเดียวกันแบบ…
Read More
Single Pair Ethernet (10BASE-T1L): เทคโนโลยีสาย 2 เส้นที่ส่ง Ethernet ไกล 1 กิโลเมตร ถึงเซ็นเซอร์ระดับฟิลด์

Single Pair Ethernet (10BASE-T1L): เทคโนโลยีสาย 2 เส้นที่ส่ง Ethernet ไกล 1 กิโลเมตร ถึงเซ็นเซอร์ระดับฟิลด์

Article
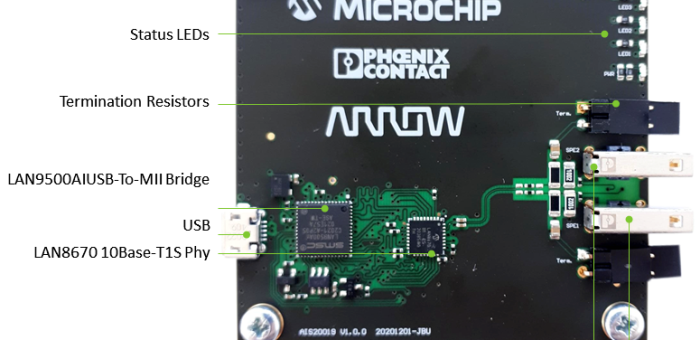
ทำไมสาย 2 เส้นกำลังเปลี่ยนโฉมหน้าการเดินสายในโรงงาน ตลอดสิบกว่าปีที่ผ่านมา วิศวกรอุตสาหกรรมต้องออกแบบเครือข่ายโรงงานโดยยอมรับข้อจำกัดข้อหนึ่งเสมอมา นั่นคือ Ethernet แบบดั้งเดิมวิ่งได้แค่ 100 เมตร พอเกินระยะนั้นต้องพึ่งสายไฟเบอร์ พร้อมสวิตช์ขยายสัญญาณ หรือไม่ก็ยอมใช้ระบบ analog 4–20 mA ที่ส่งได้ทีละค่า เก็บข้อมูลการวินิจฉัยไม่ได้เลย Single Pair Ethernet (SPE) คือคำตอบที่ IEEE ตอบโจทย์นี้ด้วยมาตรฐาน IEEE 802.3cg-2019 ซึ่งกำหนด Ethernet ความเร็ว 10 Mbps บนสาย twisted pair เพียง คู่เดียว (2 เส้น) โดยตัวที่โรงงานอุตสาหกรรมสนใจมากที่สุดคือ 10BASE-T1L ที่รองรับระยะส่งสูงสุดถึง 1,000 เมตร — ยาวกว่า Ethernet ปกติถึง 10 เท่า และยังส่งไฟเลี้ยงผ่านสายเดียวกันได้ด้วยเทคโนโลยี PoDL (Power over Data Lines) ที่จ่ายไฟให้อุปกรณ์ปลายทางได้สูงสุดราว 50 วัตต์ Media Converter สำหรับ SPE รุ่น 10BASE-T1S — อุปกรณ์แปลงสัญญาณ Ethernet คู่เดียวให้เชื่อมกับคอมพิวเตอร์ผ่าน USB (ที่มา: Wikimedia Commons) จุดเปลี่ยนสำคัญ: จาก Fieldbus Island สู่เครือข่ายเดียวจากเซ็นเซอร์ถึงคลาวด์ ปัญหาใหญ่ที่สุดของโรงงานไทยหลายแห่งไม่ใช่การขาดเซ็นเซอร์ แต่คือ เซ็นเซอร์ที่มีอยู่พูดภาษาต่างกันหมด ยกตัวอย่างโรงงานอาหารทั่วไป: มิเตอร์วัดการไหลใช้ระบบ 4–20 mA, เซ็นเซอร์วัดอุณหภูมิตู้แช่ใช้ RS-485, สายพานผลิตวิ่งบน Industrial Ethernet แล้วพอจะเก็บข้อมูลขึ้นคลาวด์ ต้องผ่าน Protocol Gateway หลายชั้น ข้อมูลหายและหน่วงตามทาง SPE ตัดปัญหานี้ด้วยการทำให้ เซ็นเซอร์ระดับฟิลด์เข้าสู่โลก Ethernet ได้โดยตรง เพราะสายคู่เดียวราคาถูกกว่าสาย 4 คู่แบบ Cat 5e/6 ทั้งยังเบากว่า เดินผ่านท่อร้อยสายเดิมที่มีขนาดเล็กได้ ทีมงาน Honey Corporation มีประสบการณ์ติดตั้งระบบเก็บข้อมูล IoT ในโรงงานอุตสาหกรรมที่เจอข้อจำกัดแบบเดียวกันนี้ เช่น งานติดตั้งระบบ Monitoring ตู้แช่แข็งที่ต้องดึงสัญญาณจากจุดที่อยู่ไกลจากตู้คอนโทรลกลาง การวางแผนชนิดสายและระยะทางตั้งแต่ต้นจึงเป็นงานที่เราให้ความสำคัญเป็นพิเศษ โครงสร้างสาย Twisted Pair แบบ F-UTP — SPE ใช้เพียงคู่สายเดียวในลักษณะนี้ ลดปริมาณทองแดงและน้ำหนักสายได้มาก (ที่มา: Wikimedia…
Read More
บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

Article
กระแสที่ไหลสวนทาง — และถูกมองข้ามมานานเกินไป ทุกครั้งที่พูดถึง supply chain ของโรงงาน ภาพที่เราถูกฝึกให้เห็นคือลูกศรเดียว: วัตถุดิบเข้า → ผลิต → ส่งออก แต่ความจริงของปี 2026 คือ กระแสที่สองที่ไหลย้อนกลับ — สินค้าส่งกลับ บรรจุภัณฑ์ใช้ซ้ำ ชิ้นส่วนเพื่อ remanufacture และเศษวัสดุเพื่อรีไซเคิล — กำลังโตเร็วกว่าที่องค์กรส่วนใหญ่เตรียมรับไว้ โดยเฉพาะอย่างยิ่งเมื่อ e-commerce ทำให้การคืนสินค้าเป็นเรื่องปกติ และ COD (เก็บเงินปลายทาง) ในตลาดหลายประเทศสร้างปริมาณ "สินค้าถูกปฏิเสธ ณ ประตูบ้าน" ที่ต้องไหลกลับเข้าระบบเช่นกัน Reverse logistics ตามนิยามครอบคลุมทุกกิจกรรมที่เกี่ยวกับการไหลกลับของสินค้าและวัสดุเพื่อการเก็บคุณค่าหรือกำจัดอย่างเหมาะสม — ไม่ใช่แค่ "คลังสินค้าคืน" แต่รวมถึงการหลีกเลี่ยงการคืน (returns avoidance) การคัดกรองที่จุดรับ (gatekeeping) การ remanufacture และการ dispose ที่ถูกต้อง งานวิจัยเชิงวิชาการชี้ตรงกันว่า reverse logistics เชื่อมโยงกับ Service Lifecycle Management (SLM) และกลายเป็นเวทีแข่งขันด้านความพึงพอใจของลูกค้าโดยตรง สนามจริงของ reverse logistics: การคัดแยกวัสดุที่ไหลกลับมา — งานที่ยังอยู่ในมือคนเกือบทั้งหมด และคือจุดที่ข้อมูลหายไปมากที่สุด (ภาพ: Wikimedia Commons) มุมมองของเรา: ปัญหาไม่ใช่ "ของไหลกลับ" แต่คือ "ข้อมูลหายไปตอนไหลกลับ" จากประสบการณ์ของทีม Honey Corporation ในการติดตั้งระบบ IoT Monitoring และ system integration ในโรงงานอุตสาหกรรม เราสังเกตรูปแบบเดียวกันซ้ำๆ: ข้อมูลของกระแสไหลออก (forward) ถูกดูแลอย่างดี — มี WMS, มี TMS, มี tracking — แต่ทันทีที่สินค้าคืนหรือบรรจุภัณฑ์ไหลกลับ ข้อมูลจะกลายเป็น "โซนรก" ที่พึ่งพาการจดบันทึกด้วยมือและความจำของพนักงานคลัง ผลลัพธ์คือสามช่องโหว่ที่โรงงานจ่ายแพงโดยไม่รู้ตัว: มูลค่าคงค้างที่มองไม่เห็น — พาเลท กล่อง และตัวถังที่ใช้ซ้ำได้ (เช่น ถังแก๊ส ถังเบียร์) หายไปเงียบๆ เพราะไม่มีระบบติดตามสถานะการยืม-คืน โอกาส remanufacture ที่ถูกทิ้ง — ชิ้นส่วนที่คืนมาถูกจัดเป็น "เศษ" ทั้งที่สภาพยังใช้งานได้ เพราะไม่มีข้อมูลสภาพและประวัติของชิ้นนั้น ความเสี่ยงประเทศนำเข้าขยะ — กฎระเบียบด้านสิ่งแวดล้อมของปลายทางเข้มขึ้นทุกปี การพิสูจน์แหล่งที่มาและเส้นทางของวัสดุที่ไหลกลับจึงกลายเป็นข้อกำหนด ไม่ใช่ทางเลือก บทวิเคราะห์: ถ้าเทคโนโลยี IIoT ถูกนำมาใช้กับกระแสย้อนกลับจะเกิดอะไรขึ้น…
Read More
Smart Materials ในโรงงานอุตสาหกรรม: เมื่อวัสดุกลายเป็นเซ็นเซอร์และ Actuator ไปพร้อมกัน

Smart Materials ในโรงงานอุตสาหกรรม: เมื่อวัสดุกลายเป็นเซ็นเซอร์และ Actuator ไปพร้อมกัน

Article
ถ้ามองย้อนไปสิบปีที่แล้ว "วัสดุ" ในโรงงานคือสิ่งที่ถูกซื้อมา ถูกใช้ และถูกเปลี่ยนเมื่อเสีย — ไม่มีส่วนร่วมในระบบดิจิทัลเลย แต่ในปี 2026 แนวคิดกำลังพลิกไปจากเดิม: วัสดุอัจฉริยะ (Smart Materials) กลายเป็น "โหนดข้อมูลชิ้นหนึ่งของระบบ IIoT" ที่รู้สภาพตัวเอง สื่อสารได้ และตอบสนองต่อสภาพแวดล้อมโดยไม่ต้องรอคำสั่งจากภายนอก รายงานเทรนด์อุตสาหกรรมล่าสุดถึงกับจัดให้ Smart Materials เป็นหนึ่งใน 6 เทรนด์หลักของการผลิตปี 2026 พร้อมคาดการณ์มูลค่าตลาดระดับ 1.33 แสนล้านดอลลาร์ภายในปี 2030 บทความนี้เจาะลึกกลไกทางฟิสิกส์ของวัสดุอัจฉริยะ 4 ตระกูลหลักที่เริ่มใช้งานจริงในภาคอุตสาหกรรม พร้อมชี้จุดที่วิศวกรโรงงานควรประเมินก่อนตัดสินใจนำไปใช้ วัสดุอัจฉริยะต่างจากวัสดุทั่วไปอย่างไร วัสดุทั่วไปมีสมบัติคงที่ (Passive) — แข็งแรงเท่าเดิม นำความร้อนเท่าเดิมไม่ว่าสภาวะรอบตัวจะเปลี่ยนไปแค่ไหน วัสดุอัจฉริยะต่างออกไปตรงที่มีสมบัติที่ ตอบสนองต่อสิ่งเร้า (Stimuli-Responsive) อย่างตั้งใจ ไม่ว่าจะเป็นความร้อน แรงสั่น สนามไฟฟ้า หรือความชื้น เมื่อสิ่งเร้าเปลี่ยน โครงสร้างระดับโมเลกุลของวัสดุจัดตัวใหม่ ทำให้เกิดการเปลี่ยนรูป สร้างประจุไฟฟ้า หรือเปลี่ยนสีอย่างย้อนกลับได้ จุดที่ทำให้เรื่องนี้สำคัญกับคนทำ IIoT คือ เมื่อวัสดุ "ตอบสนอง" ได้เอง เราสามารถอ่านค่าการตอบสนองนั้นออกมาเป็นข้อมูล หรือใช้มันเป็นตัวขับ (Actuator) ได้โดยตรง — วัสดุจึงกลายเป็นทั้งเซ็นเซอร์และอินสตรูเมนต์ในชิ้นเดียว ลดจำนวนอุปกรณ์เสริมที่ต้องติดตั้งบนเครื่องจักร เซ็นเซอร์เพียโซอิเล็กทริกแบบแผ่น — หนึ่งในรูปแบบที่พบมากที่สุดของวัสดุอัจฉริยะในงาน Monitor แรงสั่นสะเทือนเครื่องจักร (ภาพ: Wikimedia Commons) 4 ตระกูลวัสดุอัจฉริยะที่ใช้งานจริงในโรงงาน 1. Piezoelectric — วัสดุที่แปลงแรงกดเป็นไฟฟ้า ผลึกเพียโซอิเล็กทริกเช่น PZT (Lead Zirconate Titanate) จะเกิดประจุไฟฟ้าบนผิวเมื่อถูกกดหรือสั่น หลักการนี้ถูกใช้สองทางคู่ขนานกัน: ทางแรกคือเป็นเซ็นเซอร์วัดแรงสั่นความถี่สูง (เหมาะกับงาน Vibration Analysis ของลูกสูบ ปั๊ม และแบริ่งความเร็วสูงที่สัญญาณอยู่ในย่าน kHz) ทางที่สองคือ Energy Harvesting — ใช้แรงสั่นเหลือทิ้งจากเครื่องจักรสร้างไฟฟ้าระดับมิลลิวัตต์เลี้ยงเซ็นเซอร์ไร้สายแบบไม่ต้องเปลี่ยนแบตเตอรี่ ซึ่งเปลี่ยนเกมการติดตั้งเซ็นเซอร์บนเครื่องจักรหมุนที่เดิมต้องวางสายไฟข้ามจุดหมุน 2. Shape Memory Alloy (SMA) — โลหะที่จำรูปและกลับตัวเองได้ โลหะผสมนิกเกิล-ไทเทเนียม (NiTi) สามารถ "จำ" รูปร่างที่ตั้งโปรแกรมไว้ แล้วกลับไปหารูปนั้นเมื่อได้รับความร้อนหรือกระแสไฟฟ้า ในโรงงาน SMA ถูกใช้ทำ Actuator ขนาดเล็กที่มีอัตราส่วนแรงต่อน้ำหนักสูงและกลไกน้อยชิ้นกว่า ตั้งแต่วาล์วนิวแมติกทดแทน คลัตช์แบบอ่อนตัวเมื่อร้อน (ป้องกัน Overload) ไปจนถึงข้อต่อกันสั่นสะเทือนในโครงสร้างอาคารและงานยานยนต์ กลไก Shape Memory Effect: โครงผลึกเปลี่ยนเฟสระหว่างมาร์เทนไซต์ (เย็น)…
Read More
Remaining Useful Life (RUL): คำถามสุดท้ายของ Predictive Maintenance ที่โมเดลใหญ่ตอบไม่ได้

Remaining Useful Life (RUL): คำถามสุดท้ายของ Predictive Maintenance ที่โมเดลใหญ่ตอบไม่ได้

Article
คำถามที่ยากที่สุดของ Predictive Maintenance ไม่ใช่ "เสียหรือยัง" แต่คือ "เหลือเวลาอีกนานเท่าไร" ตลอดหลายปีที่ผ่านมา Predictive Maintenance ในโรงงานส่วนใหญ่หยุดอยู่ที่คำถามแรก: เครื่องจักรตัวนี้ "ผิดปกติหรือไม่" — ซึ่ง Anomaly Detection ตอบได้ค่อนข้างดีแล้ว แต่คำถามที่มีผลต่อการวางแผนจริงๆ คือคำถามที่สอง: "ควรจัดซ่อมเมื่อไร" จัดเร็วเกินไปเสียโอกาสใช้งานชิ้นส่วนเต็มอายุ จัดช้าเกินไปก็กลายเป็น downtime ที่วางแผนไม่ได้ คำตอบของคำถามนี้มีชื่อเฉพาะในวงการวิศวกรรมความน่าเชื่อถือ: Remaining Useful Life (RUL) หรืออายุการใช้งานที่เหลืออยู่ RUL คือหัวใจของสาขา Prognostics and Health Management (PHM) ซึ่งเป็นขั้นสูงสุดของการบำรุงรักษาเชิงพยากรณ์ — ขณะที่ diagnostics บอกว่า "เกิดอะไรขึ้น" prognostics บอกว่า "จะไปต่ออีกนานแค่ไหน" ความต่างนี้คือความต่างระหว่างการรู้ว่าแบริ่งเริ่มมีรอย กับการรู้ว่าแบริ่งนั้นจะทนได้อีก 12 วันหรือ 12 ชั่วโมง ซึ่งนำไปสู่การตัดสินใจที่ต่างกันโดยสิ้นเชิง เครื่องยนต์เทอร์โบแฟน — กลุ่มเครื่องจักรที่งานวิจัย RUL ทำมากที่สุด เพราะความเสียหายระหว่างการใช้งานรุนแรงเกินจะรอให้เกิดขึ้น (ภาพ: Wikimedia Commons) จุดเปลี่ยน 2026: เมื่อ benchmark กลับหน้าไม่เป็นที่คาด เดือนเมษายน 2026 มีงานวิจัยเปรียบเทียบเทคนิค RUL ตีพิมพ์บน arXiv (Goel et al., 2026) ที่ให้ผลลัพธ์ "สะเทือนวงการ" ไม่ใช่เพราะตัวเลขสวย แต่เพราะมันตอกย้ำบทเรียนที่วิศวกรสาย reliability สงสัยกันมานาน งานวิจัยนี้ทดสอบบนชุดข้อมูลมาตรฐาน NASA C-MAPSS turbofan ซึ่งเป็น benchmark ที่ใช้กันทั่วโลกมาเกือบ 20 ปี โดยเปรียบเทียบ 3 ตระกูลวิธีบน subset FD001 และ FD003 ภายใต้ preprocessing เดียวกัน: โมเดล ตระกูล RMSE (FD001) RMSE (FD003) Ridge RegressionClassical (raw features)—— LSTM single-layer (Goel et al. 2026)Deep Learning14.9314.20 Deep LSTM (Zheng et al.)Deep Learning16.1416.18 1D CNNDeep Learning16.9715.68 XGBoostClassical…
Read More
Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Article
ทำไมคลื่นเสียงความถี่สูงถึงเป็น "สัญญาณเตือนภัยล่วงหน้า" ที่โรงงานมักมองข้าม ในโลกของ Predictive Maintenance หลายคนนึกถึง Vibration Analysis และ Infrared Thermography เป็นอันดับแรก แต่มีเทคโนโลยีหนึ่งที่ถูกใช้งานในโรงงานอุตสาหกรรมมานานกว่า 40 ปี กลับถูกใช้ต่ำกว่าศักยภาพจริงอย่างมาก นั่นคือ Airborne Ultrasound Inspection หรือการตรวจวัดคลื่นเสียงความถี่สูง หลักการทำงานเรียบง่ายแต่ทรงพลัง: ทุกปรากฏการณ์ที่เกิดขึ้นก่อนการเสียหายของเครื่องจักร — ไม่ว่าจะเป็น แรงเสียดทาน (friction), ความปั่นป่วนของก๊าซ (turbulence), การกระแทก (impact) หรือ ปรากฏการณ์ไฟฟ้าผิดปกติ — ล้วนปล่อยพลังงานคลื่นเสียงความถี่สูงออกมาในช่วง 20 kHz ขึ้นไป ซึ่งหูมนุษย์ได้ยินไม่ได้ แต่เซ็นเซอร์อัลตร้าโซนิกได้ยิน "ชัดเจน" ระบบแอร์คอมเพรสเซอร์แบบโรตารีสกรูในโรงงาน — จุดที่ระบบอัลตร้าโซนิกล็อกหาจุดรั่วได้เร็วที่สุด เพราะการรั่วของอากาศอัดเกิด "ความปั่นป่วน" ที่ปล่อยคลื่นเสียง 20-100 kHz ออกมา (ภาพ: Wikimedia Commons / public domain) จุดเด่นที่ทำให้อัลตร้าโซนิกแตกต่างจากเทคโนโลยี PdM อื่นคือ ความไวในระยะเริ่มต้นของความเสียหาย หลาย failure mode ปล่อยพลังงานอัลตร้าโซนิกออกมา ก่อนที่ระดับการสั่นสะเทือนจะเพิ่มขึ้น หรือก่อนที่อุณหภูมิพื้นผิวจะร้อนจนมองเห็นด้วยกล้อง Thermography ทำให้เป็นเทคโนโลยี early warning ที่แท้จริง เทคโนโลยี PdM หลักเปรียบเทียบกันแบบมืออาชีพ เทคโนโลยี สัญญาณที่ตรวจจับ จุดแข็ง ข้อจำกัด Ultrasoundคลื่นเสียง 20-100 kHzตรวจจับได้เร็วที่สุดในระยะเริ่มต้น, หาจุดรั่วแม่นยำ, ทำงานขณะเดินเครื่องบอกตำแหน่งเก่งกว่าบอกความรุนแรง Vibrationการสั่นสะเทือน 0-20 kHzวิเคราะห์ failure mode เชิงลึกได้ ( imbalance, misalignment, bearing defect )ต้องติดตั้งเซ็นเซอร์, ต้องมีข้อมูลเชิงลึก Thermographyอุณหภูมิผิว -20 ถึง 1,500°Cเห็นภาพรวมทั้งบริเวณ, non-contactพบปัญหาหลังความร้อนสะสมแล้ว ( ช้ากว่า ) Oil Analysisอนุภาคสึกหรอในน้ำมันยืนยันสาเหตุการสึกหรอได้ชัดเจนต้องเก็บตัวอย่างส่งแล็บ, ไม่ real-time จะเห็นได้ว่าไม่มีเทคโนโลยีใดชนะขาด แต่ Ultrasound โดดเด่นที่สุดในมิติของ ความเร็วในการตรวจจับ และ ความคุ้มค่า — การสำรวจอัลตร้าโซนิกไม่ต้องหยุดเครื่อง ไม่ต้องติดตั้งเซ็นเซอร์ถาวร และให้ผลตอบแทน (ROI) เร็วที่สุดในบรรดาเทคโนโลยี PdM ทั้งหมด จนหลายโรงงานใช้เป็น "จุดเริ่มต้น" ที่สร้างงบประมาณให้โปรแกรม PdM ทั้งหมด 5…
Read More

Case Study: Autonomous Production System จาก Reactive Maintenance สู่ระบบผลิตอัตโนมัติ OEE 79% ใน 13 เดือน

Article
บทความนี้นำเสนอ Case Study การนำ Autonomous Production System ไปใช้ในโรงงานผลิตชิ้นส่วนอุตสาหกรรม โดยวิเคราะห์เส้นทางจากปัญหา การออกแบบระบบ ไปจนถึงผลลัพธ์ที่เกิดขึ้นจริง เป็นแนวทางสำหรับผู้บริหารโรงงานที่กำลังพิจารณาเปลี่ยนจาก Reactive Maintenance สู่ระบบที่เครื่องจักรสามารถปรับตัวเองได้ ปัญหา: เมื่อ "Unplanned Downtime" กลายเป็นความเจ็บปวดประจำวัน โรงงานผลิตชิ้นส่วนโลหะแม่พิมพ์ขนาดกลางแห่งหนึ่ง มีสายการผลิตหลัก 6 สาย ใช้เครื่องจักรกว่า 120 เครื่อง ปัญหาหลักคือ Unplanned Downtime เฉลี่ย 14 ชั่วโมง/สัปดาห์ ส่งผลให้ OEE (Overall Equipment Effectiveness) ต่ำเพียง 58% เทียบกับเป้าหมายอุตสาหกรรมที่ 85% สาเหตุหลักมาจาก: Reactive Maintenance: ซ่อมเฉพาะเมื่อเครื่องเสีย ไม่มีการพยากรณ์ล่วงหน้า Alarm Flood: ระบบ SCADA ส่งการแจ้งเตือนมากกว่า 800 ครั้ง/วัน ช่างไม่สามารถแยกแยะสัญญาณสำคัญได้ Manual Scheduling: เมื่อเครื่องเสีย นักวางแผนต้องใช้เวลา 2-3 ชั่วโมงในการจัดลำดับการผลิตใหม่ โครงสร้างพื้นฐาน Edge Computing และเซิร์ฟเวอร์สำหรับประมวลผลข้อมูลเซ็นเซอร์แบบเรียลไทม์ รากฐานสำคัญของ Autonomous Production System (ภาพ: Wikimedia Commons) การวินิจฉัยและออกแบบระบบ ทีมวิศวกรวิเคราะห์สถาปัตยกรรมที่มีอยู่และออกแบบ Autonomous Production System แบ่งเป็น 3 ระยะ: ระยะ งานหลัก ระยะเวลา ผลลัพธ์ที่คาดหวัง ระยะที่ 1 ติดตั้ง IIoT Sensors + เชื่อม PLC ผ่าน OPC UA + MQTT Broker 3 เดือน Data Visibility: เห็นข้อมูลเครื่องจักรทุกตัวแบบเรียลไทม์ ระยะที่ 2 Deploy Anomaly Detection + Vibration Analysis Model บน Edge Device 4 เดือน Predictive Alerts: เตือนล่วงหน้า 24-72 ชม. ก่อนเครื่องเสีย ระยะที่ 3 Multi-Agent System: Agent บำรุงรักษา +…
Read More
MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

Article
ระบบเครือข่าย IIoT ที่ใช้ MQTT เชื่อมต่อเซ็นเซอร์และอุปกรณ์อุตสาหกรรม (ภาพประกอบ) MQTT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารเซ็นเซอร์หลายล้านตัวในโรงงานอัตโนมัติ MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ lightweight ที่ OASIS กำหนดเป็นมาตรฐานเปิด โดยออกแบบมาเพื่อส่งข้อมูลจากอุปกรณ์ที่มีทรัพยากรจำกัด เช่น เซ็นเซอร์อุณหภูมิ มอเตอร์ หรือ PLC ในโรงงานอุตสาหกรรม ด้วยสถาปัตยกรรม Publish/Subscribe ที่แยกผู้ส่งและผู้รับออกจากกัน ทำให้ MQTT สามารถรองรับการเชื่อมต่ออุปกรณ์นับหมื่นพร้อมกันโดยใช้แบนด์วิดธ์ต่ำเพียง 2 bytes ต่อ header ในปี 2025-2026 MQTT ได้กลายเป็นโปรโตคอลหลักของระบบ IIoT ทั่วโลก โดยเวอร์ชันล่าสุด MQTT 5.0 เพิ่มความสามารถสำคัญ เช่น Reason Codes, Shared Subscriptions, Message Expiry และ Topic Aliases ที่ช่วยแก้ปัญหาด้าน reliability และ scalability ที่เวอร์ชัน 3.1.1 ไม่สามารถรองรับได้ สถาปัตยกรรม Publish/Subscribe: หัวใจของ MQTT ต่างจากโปรโตคอลแบบ Request/Response แบบเดิม MQTT ใช้รูปแบบ Pub/Sub ที่ผู้ส่ง (Publisher) ไม่จำเป็นต้องรู้ว่าผู้รับ (Subscriber) คือใคร ทุกอย่างผ่านศูนย์กลางที่เรียกว่า MQTT Broker ซึ่งทำหน้าที่กรองและส่งต่อข้อความตามหัวข้อ (Topic) ที่กำหนด ตัวอย่าง Topic ในโรงงานอุตสาหกรรม: factory/line-A/temperature/sensor-01 — อุณหภูมิจากเซ็นเซอร์ตัวที่ 1 ของสายการผลิต A factory/line-A/vibration/motor-03 — ค่าการสั่นสะเทือนของมอเตอร์ 3 factory/line-B/energy/meter-main — การใช้พลังงานของสายการผลิต B การใช้ Topic Hierarchy แบบนี้ ทำให้ Subscriber สามารถ subscribe เฉพาะข้อมูลที่ต้องการ เช่น factory/+/temperature/# เพื่อรับทุกค่าอุณหภูมิจากทุกสายการผลิต QoS (Quality of Service): การรับประกันการส่งมอบ MQTT กำหนดระดับ QoS 3 ระดับ เพื่อให้เลือกใช้ตามความสำคัญของข้อมูล: ระดับ QoS การรับประกัน Handshake กรณีใช้งานในโรงงาน…
Read More
MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

Article
MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ lightweight ที่ออกแบบมาเพื่อส่งข้อมูลจากอุปกรณ์ที่มีทรัพยากรจำกัด เช่น เซ็นเซอร์อุณหภูมิ มอเตอร์ หรือ PLC ในโรงงานอุตสาหกรรม โดยใช้สถาปัตยกรรม Publish/Subscribe ที่แยกผู้ส่งและผู้รับออกจากกัน ทำให้ระบบสามารถขยายตัวได้ถึง หลายล้านการเชื่อมต่อพร้อมกัน โดยไม่ต้องเปลี่ยนแปลงโครงสร้าง สถาปัตยกรรม Publish/Subscribe ทำงานอย่างไร? ใน MQTT จะมี Broker ทำหน้าที่เป็นศูนย์กลางกระจายข้อความ อุปกรณ์ที่ต้องการส่งข้อมูล (Publisher) จะส่งข้อความไปยังหัวข้อที่เรียกว่า Topic เช่น factory/line1/temp_sensor_01 ส่วนอุปกรณ์ที่ต้องการรับข้อมูล (Subscriber) จะสมัครรับข้อมูลจาก Topic ที่สนใจ ข้อดีคือ Publisher ไม่จำเป็นต้องรู้ว่าใครจะรับข้อมูล ทำให้การเพิ่ม-ลดอุปกรณ์ไม่กระทบกัน ข้อได้เปรียบหลัก: Publisher และ Subscriber ทำงานแบบ Decoupled ทั้งเชิงพื้นที่ เชิงเวลา และเชิงการซิงโครไนซ์ → ระบบสื่อสารยืดหยุ่นสูง ขยายได้ง่าย ทนต่อการขาดหายของอุปกรณ์บางตัว QoS (Quality of Service) — ระดับคุณภาพการส่งข้อมูล MQTT กำหนดระดับ QoS ไว้ 3 ระดับ เพื่อให้ผู้พัฒนาเลือกสมดุลระหว่างความเชื่อถือได้และประสิทธิภาพ ระดับ QoS ชื่อ การรับประกัน การแลกเปลี่ยนข้อความ 0 At most once ส่งครั้งเดียว ไม่รับประกันถึง (Fire and Forget) 1 ครั้ง (PUBLISH) 1 At least once รับประกันว่าข้อความจะถึงอย่างน้อย 1 ครั้ง (อาจซ้ำ) 2 ครั้ง (PUBLISH + PUBACK) 2 Exactly once รับประกันว่าข้อความจะถึงพอดี 1 ครั้ง ไม่ซ้ำ 4 ครั้ง (PUBLISH + PUBREC + PUBREL + PUBCOMP) ในโรงงานจริง การเลือก QoS ขึ้นอยู่กับชนิดข้อมูล: ข้อมูลอุณหภูมิที่ส่งทุก 5 วินาทีใช้ QoS 0 ได้ (หากหายไปครั้งเดียวไม่วิกฤต) แต่คำสั่งควบคุมเช่น "หยุดมอเตอร์" ต้องใช้ QoS…
Read More