Case Study: ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า — Cold Chain 2026 กับ IoT Temperature Monitoring ที่ช่วยกู้การส่งมอบ

Case Study: ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า — Cold Chain 2026 กับ IoT Temperature Monitoring ที่ช่วยกู้การส่งมอบ

Article
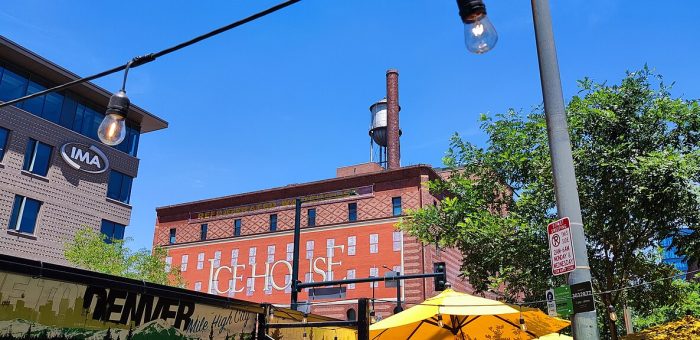
กรณีศึกษาจากสนามจริง: ผู้ประกอบการคลังสินค้าควบคุมอุณหภูมิแห่งหนึ่งในภาคตะวันออกของไทยเคยเจอสถานการณ์ที่ผู้ประกอบการ Cold Chain ทั่วโลกกำลังเผชิญในปี 2026 — ลูกค้าต่างประเทศขอ evidence ว่าสินค้าอยู่ในช่วงอุณหภูมิที่กำหนด ตลอดทั้งการเดินทาง ไม่ใช่แค่ตอนรับ-ส่งของ และเมื่อระบบเก่าแสดง Temperature Log ไม่ได้เพราะข้อมูลถูกเก็บแยกในแต่ละรถ แต่ละคลัง ผลลัพธ์คือการส่งมอบถูกปฏิเสธ พร้อมความเสี่ยงเสียชื่อเสียงที่ใหญ่กว่ามูลค่าสินค้าเสียหายเองหลายเท่า นี่ไม่ใช่เรื่องเฉพาะราย บทวิเคราะห์จาก Cold Chain Exhibition 2026 ชี้ว่ากฎระเบียบด้านการตรวจสอบย้อนกลับ (Traceability) และเอกสารดิจิทัลที่เข้มงวดขึ้น กำลังเปลี่ยนโฉมอุตสาหกรรมทั้งหมด โดยสรุปสถานการณ์ไว้ตรงๆ ว่า "ในยุคนี้ ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า" (No data means no product) คลังสินค้าควบคุมอุณหภูมิ — ศัตรูที่แท้จริงไม่ใช่แค่ความเย็นที่หลุด แต่คือข้อมูลที่พิสูจน์ไม่ได้ว่าความเย็นไม่เคยขาด (ที่มา: Danny Gershoni, CC BY-SA 4.0) Problem: จุดอ่อน 3 ด่านของ Cold Chain แบบเดิม ด่าน สิ่งที่เกิดขึ้นจริง ผลกระทบ ในคลัง อุณหภูมิวัดด้วยเทอร์โมมิเตอร์แบบกระดาษ/ดิจิทัลแยกชิ้น คนเดินจดบันทึกวันละ 2-3 รอบ ช่วงที่ไม่มีคนจด (กลางคืน/ช่วงพักกะ) ไร้หลักฐาน หากคอมเพรสเซอร์ขัดข้อง 30 นาที ไม่มีใครรู้ ระหว่างขนส่ง Data Logger แบบใช้แล้วทิ้ง อ่านค่าได้เฉพาะเมื่อถึงปลายทาง รู้ว่าสินค้าพังตอนรับมอบแล้ว แก้ไขไม่ได้ เรียกคืนไม่ได้ เอกสาร Temperature Report ทำมือจากไฟล์แยกหลายแหล่ง ตอบ Audit ไม่ทันการณ์ ลูกค้า/หน่วยงานกำกับขอเอกสารย้อนหลัง 6 เดือน ต้องใช้คนไล่ทีละไฟล์เป็นวัน Solution: สถาปัตยกรรม Real-Time Monitoring 4 ชั้น แนวทางที่ผู้นำตลาด Cold Chain ใช้ตามบทวิเคราะห์ปี 2026 คือการลงทุนใน 4 องค์ประกอบที่ทำงานร่วมกัน: IoT Sensors ต่อเนื่อง — เซ็นเซอร์อุณหภูมิ/ความชื้นส่งข้อมูลทุก 1-5 นาที ทั้งในคลังและบนรถขนส่ง แทนการจดบันทึกด้วยมือ Cloud Integration — ข้อมูลจากทุกจุดไหลรวมสู่แพลตฟอร์มกลาง เชื่อมกับ WMS (จัดการคลัง), TMS (จัดการขนส่ง) และ ERP ให้เป็นชุดเดียว Exception Alerts — ระบบแจ้งเตือนเฉพาะเมื่อค่าเบี่ยงเบนจากช่วงกำหนด…
Read More
Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Article
โรงงานผลิตชิ้นส่วนแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออกมี Chiller Plant ขนาด 2,000 ตันเย็น (RT) ให้บริการทั้งระบบปรับอากาศและน้ำเย็นกระบวนการผลิต ทุกคนในทีมซ่อมบำรุงรู้ดีว่า "ค่าไฟห้อง Chillers สูงผิดปกติ" มาหลายปี แต่ไม่มีใครตอบได้ว่าสูงเพราะอะไร เพราะข้อมูลที่มีคือยอด kWh รวมต่อเดือนจากมิเตอร์เดียว และค่าการตั้งค่าที่ "ถูกปรับครั้งสุดท้ายเมื่อคนเก่ายังอยู่" กรณีศึกษานี้ถอดบทเรียนจากโครงการปรับปรุงประสิทธิภาพระบบน้ำเย็นด้วยการติดตั้ง IIoT Monitoring และการวิเคราะห์ข้อมูลแบบ Fault Detection ตั้งแต่วันแรกจนถึงการเปลี่ยนแปลงที่วัดผลได้ — แบบเดียวกับที่โรงงานอื่นต่างประเทศทำและได้ผลยืนยันจากงานวิจัยระดับชาติสหรัฐฯ ปัญหา: เครื่องจักรปกติ แต่ระบบไม่ปกติ สิ่งที่ทีมวิศวกรพบหลังติดตั้งเซ็นเซอร์วัดอุณหภูมิน้ำเข้า/ออกทุกเครื่อง วัดกำลังไฟฟ้าของคอมเพรสเซอร์แยกทีละตัว และดึงค่าจาก BMS มาวิเคราะห์ร่วมกัน คือภาพที่ต่างจากความเชื่อเดิมโดยสิ้นเชิง: เครื่อง Chiller เดิน 3 เครื่องพร้อมกันทั้งวัน ทั้งที่โหลดจริงเฉลี่ยเพียง 58% ของกำลังติดตั้ง — ปัญหา Staging Logic ผิดพลาด อุณหภูมิน้ำเย็นออกถูกตั้งไว้ 6.0°C ทั้งที่กระบวนการผลิตรับ 7.2°C ได้ — ทุก 1°C ที่ลดลงเกินจำเป็น กินพลังงานเพิ่มราว 2-3% Condenser Approach ของเครื่องที่ 2 สูงผิดปกติ (เกิน 3°C) — สัญญาณท่อคอนเดนเซอร์มีตะกอน ปั๊มน้ำเดินที่ความเร็วเต็ม (100%) ตลอดเวลาแม้โหลดต่ำ — ไม่มี VFD ควบคุมตามความต้องการจริง ระบบท่อน้ำเย็นของ Chiller Plant อุตสาหกรรม — จุดวัดอุณหภูมิและความดันทุกจุดคือข้อมูลที่เปลี่ยนวิธีดูแลทั้งระบบ (ภาพ: Wikimedia Commons) โซลูชัน: มองเห็นก่อน แล้วค่อยแก้ หลักการของโครงการคือ "ไม่เดา ไม่ลองผิดลองถูก ใช้ข้อมูลตัดสิน" โดยแบ่งเป็น 3 เส้นทาง: 1. ติดตั้งชั้นข้อมูล (Instrumentation Layer) เพิ่มเซ็นเซอร์อุณหภูมิแม่นยำ ±0.1°C ที่ท่อน้ำเข้า/ออกทุกเครื่อง มิเตอร์วัดกำลังไฟฟ้าทุกตัวขับหลัก (คอมเพรสเซอร์ ปั๊ม พัดลมหอ้นเย็น) และเกตเวย์ IIoT เก็บข้อมูลทุก 1 นาที ส่งขึ้นแพลตฟอร์มวิเคราะห์แบบเรียลไทม์ ตัวชี้วัดหลักที่คำนวณอัตโนมัติคือ kW/RT (กิโลวัตต์ต่อตันเย็น) — ตัวเลขเดียวที่บอกสุขภาพทั้งระบบ 2. วิเคราะห์หาความผิดปกติ (Fault Detection) แพลตฟอร์มเทียบพฤติกรรมจริงกับ Baseline ทางเทคนิค เช่น ความสัมพันธ์ระหว่างโหลด-อุณหภูมิ-กำลังไฟที่ควรเป็นตามหลักอุณหพลศาสตร์ ความผิดปกติที่ตรวจพบถูกจัดคิวตามผลกระทบด้านพลังงาน ไม่ใช่ตามลำดับที่คนเห็นเป็นเรื่องเป็นราวก่อน วิธีนี้เป็นแนวทางเดียวกับ…
Read More
IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

Article
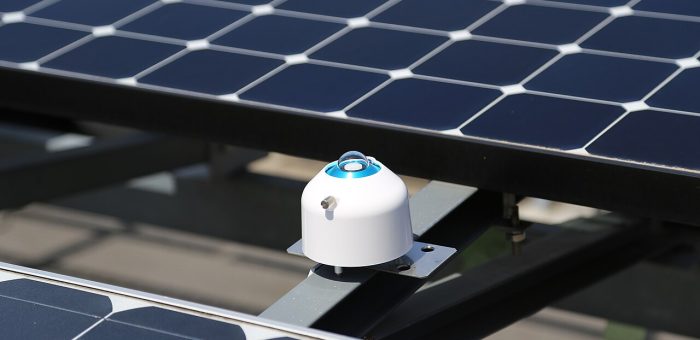
โรงงานจำนวนมากติดตั้งโซล่าร์บนหลังคาด้วยความคาดหวังว่าจะประหยัดค่าไฟ 10-20% แต่พอผ่านไป 2-3 ปี กลับตอบไม่ได้ว่าระบบ "ยังทำงานได้ดีเท่าวันแรกหรือไม่" เพราะข้อมูลที่มีคือตัวเลขผลผลิตรวมจากหน้าจออินเวอร์เตอร์ ซึ่งความผิดพลาดของเครื่องวัดอาจสูงถึง ±3-5% — ไม่พอสำหรับการอ้างสิทธิ์ความเสียหายตามสัญญารับประกันผลผลิต (Performance Guarantee) มาตรฐานสากล IEC 61724 คือคำตอบของปัญหานี้ มันกำหนดว่าจะ "วัดอะไร แม่นยำแค่ไหน ถี่แค่ไหน" เพื่อให้ค่า Performance Ratio (PR) ที่คำนวณออกมาสามารถใช้โต้แย้งทางกฎหมายและการเงินได้ บทความนี้ถอดรหัสมาตรฐานฉบับนี้สำหรับวิศวกรที่ดูแลโซล่าร์ในโรงงานอุตสาหกรรม เซ็นเซอร์วัดรังสีอาทิตย์ (Pyranometer) คือหัวใจของระบบมอนิเตอริ่งตาม IEC 61724 — ความแม่นยำของมันคำนวณเป็นค่า PR ทั้งระบบ (ภาพ: Wikimedia Commons) โครงสร้างมาตรฐาน 3 ส่วน IEC 61724 แบ่งเป็น 3 ส่วน โดยส่วนที่วิศวกรโรงงานต้องรู้จักดีที่สุดคือข้อ 1: IEC 61724-1 — ข้อกำหนดการติดตั้งระบบวัด (Monitoring): เซ็นเซอร์ ความแม่นยำ ความถี่การเก็บข้อมูล IEC 61724-2 — วิธีการประเมินกำลังผลิต (Capacity Evaluation) จากข้อมูลจริง IEC 61724-3 — วิธีการประเมินพลังงาน (Energy Evaluation) เทียบกับค่าอ้างอิง Class A / B / C — เลือกระดับความแม่นยำให้เหมาะกับงาน หัวใจของ IEC 61724-1 คือการจัดระดับระบบวัดเป็น 3 คลาส ตามความแม่นยำของเซ็นเซอร์และความละเอียดข้อมูล: องค์ประกอบ Class A (Bankable) Class B (Operational) Class C (Basic) เซ็นเซอร์วัดรังสี Thermopile Pyranometer มาตรฐาน ISO 9060 Class A (ความคลาดเคลื่อนรายวัน ±1.0-1.5%) Pyranometer ISO 9060 Class B หรือ Reference Cell สอบเทียบแล้ว (±2-3%) Reference Cell ไม่สอบเทียบ หรือค่าจากสถานีอุตุนิยมวิทยา (±5-10%) มิเตอร์พลังงาน IEC 62053 Class 0.2S (±0.2%) IEC 62053…
Read More
Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Article
ตุลาคม 2026 ที่ผ่านมา สภาอุตสาหกรรมโลก (World Economic Forum) ประกาศสถานะ "โรงงานประภาคาร" (Lighthouse Factory) ให้กับโรงงานผลิตเครื่องปรับอากาศแห่งหนึ่งในนิคมอุตสาหกรรมปิ่นทอง จังหวัดชลบุรี นี่คือครั้งแรกของอุตสาหกรรมเครื่องใช้ไฟฟ้าที่โรงงานตั้งอยู่นอกประเทศจีนได้รับการรับรองระดับนี้ และเป็นหมุดหมายสำคัญของภาคการผลิตไทยบนแผนที่โลก กรณีนี้น่าสนใจไม่ใช่แค่เกียรติยศ แต่เพราะมันพิสูจน์ว่าโรงงานขนาดใหญ่ในไทยสามารถทำผลลัพธ์ที่วัดได้จริงจากเทคโนโลยีที่พูดถึงกันมานาน — แล้วตัวเลขที่ออกมาคืออะไร และโรงงานไทยทั่วไปเรียนอะไรได้บ้าง วันนี้เราจะเจาะทีละชั้น ขนาดของสนาม: เคสนี้ใหญ่แค่ไหน โรงงานแห่งนี้ตั้งอยู่บนพื้นที่ 208,000 ตารางเมตร (ราว 130 สนามฟุตบอล) ในเขตพัฒนาพิเศษภาคตะวันออก (EEC) ด้วยงบลงทุนระดับ 5,000 ล้านบาท และกำหนดเป้ากำลังผลิตเครื่องปรับอากาศภายในบ้านถึง 6 ล้านเครื่องภายในปี 2569 — สายการผลิตเครื่องปรับอากาศใหญ่ที่สุดในไทยและอาเซียนของกลุ่มบริษัทแม่ โรงงานยุคใหม่ระดับ "ประภาคาร" ถูกออกแบบให้ข้อมูลไหลได้ทั้งเส้น — จากซัพพลายเออร์ยันคลังสินค้า (ภาพประกอบ: Wikimedia Commons, CC BY-SA 4.0) Problem: ปัญหาที่โรงงานระดับนี้ต้องแก้ การผลิตเครื่องปรับอากาศล้านเครื่องต่อปี คือการจัดการความซับซ้อนมหาศาล: หลายพัน SKU, ชิ้นส่วนจากหลายร้อยซัพพลายเออร์, ความต้องการตามฤดูกาลที่พีคสูงมากในหน้าร้อน และแรงกดดันด้านต้นทุนพลังงานที่สูงขึ้นทุกปี ปัญหาคลาสสิกของโรงงานสายการประกอบขนาดใหญ่คือ: ข้อมูลติดอยู่ในเกาะ — แต่ละสายการผลิตมีข้อมูลของตัวเอง แต่รวมกลางไม่ได้แบบเรียลไทม์ การตรวจสอบคุณภาพตามหลัง — พบของเสียตอนท้ายไลน์ ทั้งที่สัญญาณเตือนมีอยู่ก่อนแล้ว AGV/รถลำเลียงจำนวนมาก ต้องการเครือข่ายที่เสถียรและมีดีเลย์ต่ำสม่ำเสมอ ซึ่ง Wi-Fi แบบเดิมตามไม่ทัน Solution: 5G เครือข่ายเดียว เป็นกระดูกสันหลังของทุกกระบวนการ หัวใจของโรงงานแห่งนี้คือการเป็นโรงงานแรกในอาเซียนที่ประยุกต์ เครือข่าย 5G เข้ากับการผลิตอัจฉริยะอย่างเต็มรูปแบบ จนได้รับรางวัล Best Mobile Technology Breakthrough in Asia จาก Asia Mobile Awards ปี 2567 สิ่งที่ 5G ปลดล็อกได้จริงในโรงงานคือ: Use Case ทำไมต้อง 5G ผลลัพธ์ที่วัดได้ ตรวจสอบคุณภาพด้วย AI Visionส่งภาพความละเอียดสูงจากกล้องหลายสิบตัวขึ้นประมวลผลแบบเรียลไทม์ตรวจจับข้อบกพร่องแบบเรียลไทม์ ลดของเสียได้ 20% ควบคุม AGV และการขนส่งภายในโรงงานดีเลย์ต่ำและเสถียร ทำให้การหลบหลีกและจัดคิวอัจฉริยะปลอดภัยการขนส่งภายในรองรับกำลังผลิต 6 ล้านเครื่อง/ปี สนับสนุนงานที่มีความเสี่ยงสูงระบบเตือนและควบคุมตอบสนองทันที ลดการสัมผัสจุดเสี่ยงของคนงานความปลอดภัยของบุคลากรเพิ่มขึ้น ตัวเลขผลลัพธ์ ESG จากการรับรอง Lighthouse: พลังงาน −40.2%, ของเสีย −20%, น้ำ −23.5% (แผนภูมิ: Honey Corporation) Results:…
Read More
Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Article
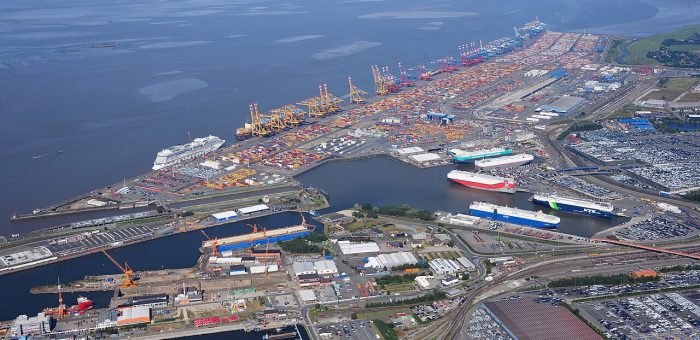
จาก Dashboard บอกเล่าเหตุการณ์ สู่ศูนย์บัญชาการที่ตัดสินใจเอง หลายโรงงานที่ลงทุน "Control Tower" ไปเมื่อ 3-4 ปีก่อน กำลังพบปัญหาเดียวกัน คือระบบสวยงาม ข้อมูลครบ แต่สุดท้ายคนยังต้องนั่งเฝ้าจอ ไล่ดูสถานะรถทุกคัน แล้วโทรไปถามทีมปฏิบัติการเองว่าจะทำอย่างไรต่อ Control Tower รุ่นแรกคือ ชั้นรวบรวมข้อมูล (Data Aggregation Layer) ที่ดึงข้อมูลจาก TMS (ระบบบริหารการขนส่ง) WMS (ระบบบริหารคลังสินค้า) และข้อมูลจากผู้ขนส่งภายนอก มาแสดงบนจอเดียวให้คนตัดสินใจเอง ปี 2026 หน้าที่ของมันกำลังเปลี่ยนไปสู่ AI Control Tower ที่ไม่ใช่แค่รายงานว่าเกิดอะไรขึ้น แต่ประเมินสถานการณ์หลายแบบพร้อมกัน คาดการณ์ผลกระทบ และเสนอหรือลงมือแก้ปัญหาเองภายในไม่กี่นาที แรงผลักดันหลักคือความผันผวนทางภูมิรัฐศาสตร์ การขาดแคลนแรงงาน และต้นทุนที่สูงขึ้น จนองค์กรไม่มีเวลาให้ทีมงานนั่งวิเคราะห์ทุกเหตุการณ์ทีละเคสอีกต่อไป ท่าเรือคอนเทนเนอร์คือจุดที่ความล่าช้าเล็กน้อยถูกขยายเป็นผลกระทบทั้งห่วงโซ่ — AI Control Tower ถูกออกแบบมาเพื่อตัดสินใจ ณ จุดพวกนี้ให้เร็วกว่ามนุษย์ (ภาพ: Wikimedia Commons) ตัวเลขที่อธิบายว่าทำไมทุกคนเร่งตัดสินใจในปี 2026 ข้อมูลจากรายงานอุตสาหกรรมหลายฉบับในปี 2026 ชี้ตรงกันว่า ความไม่แน่นอนทางเศรษฐกิจและภูมิรัฐศาสตร์ เป็นปัจจัยสำคัญที่สุดที่กดดันการตัดสินใจด้าน supply chain ในปีนี้ ขณะที่สัดส่วนองค์กรที่ใช้ AI ในกิจกรรม supply chain เพิ่มจากราว 30% เป็นราว 40% ภายในเวลาเพียงหนึ่งปี — นั่นแปลว่าเกือบครึ่งของคู่แข่งของคุณอาจกำลังให้ AI ช่วยวางแผนสินค้าคงคลังและจัดเส้นทางขนส่งอยู่แล้ว มิติ Control Tower แบบดั้งเดิม AI Control Tower บทบาทหลักรวมข้อมูล แสดงสถานะ (Monitoring)ตัดสินใจและลงมือแก้ปัญหา (Decision + Action) เมื่อรถส่งสินค้าล่าช้าแจ้งเตือนสีแดง รอคนโทรประสานงานระบุเส้นทางทางเลือก จัดสรรสต๊อกระหว่าง DC ใกล้เคียง และจัดลำดับออเดอร์ตาม SLA อัตโนมัติ การตอบสนองชั่วโมงถึงวัน (ผู้เชี่ยวชาญต้องวิเคราะห์)นาที (ระบบประเมินหลายสถานการณ์พร้อมกัน) ข้อมูลที่ใช้TMS + WMS + ผู้ขนส่งเพิ่ม IoT telemetry, สภาพอากาศ, ข่าวภูมิรัฐศาสตร์, ข้อจำกัดท่าเรือแบบ real-time Human-in-the-loopคนตัดสินใจทุกขั้นAI ตัดสินใจชั้นปฏิบัติการ คนกำกับดูแลและยับยั้งได้ คอนเทนเนอร์หลายหมื่นใบในท่าเรือใหญ่ แต่ละใบคือเหตุการณ์ที่ AI Control Tower ต้องติดตามพร้อมกัน — งานที่เกินพิกัดการไล่ด้วยสายตามนุษย์ (ภาพ: Wikimedia Commons) สถาปัตยกรรม 5…
Read More
EPCIS 2.0: มาตรฐาน GS1 สำหรับ Supply Chain Traceability ที่ทำให้ทุกชิ้นส่วนบอกได้ว่า ‘ตัวเองคือใคร อยู่ที่ไหน เมื่อไหร่ และทำไม’

EPCIS 2.0: มาตรฐาน GS1 สำหรับ Supply Chain Traceability ที่ทำให้ทุกชิ้นส่วนบอกได้ว่า ‘ตัวเองคือใคร อยู่ที่ไหน เมื่อไหร่ และทำไม’

Article
ทำไมโรงงานยุค IIoT จำเป็นต้องมี "ภาษากลาง" ของเหตุการณ์สินค้า ลองนึกภาพโรงงานที่ติดตั้งเซ็นเซอร์ IIoT ไปทั่วสายการผลิต ทุกจุดสแกนบาร์โค้ดส่งข้อมูลเข้าระบบ WMS ของตัวเอง หน่วยงาน QA ใช้ฐานข้อมูลแยกของตัวเอง และผู้ขนส่งเก็บ GPS log ในระบบ TMS อีกชุดหนึ่ง — เวลาลูกค้าโทรมาถามว่า "ล็อตที่ 825 ที่เราได้รับเมื่อวาน ผลิตจากวัตถุดิบล็อตไหน ผ่านคิวบัฟเฟอร์ที่สามหรือไม่" คำตอบที่ได้มักคือ "ขอเวลาตรวจสอบ 2-3 วัน" เพราะข้อมูลกระจัดกระจายอยู่ในระบบที่ไม่เคยคุยกัน นี่คือปัญหาที่มาตรฐาน EPCIS (Electronic Product Code Information Services) ของ GS1 ถูกออกแบบมาแก้โดยตรง โดยเวอร์ชันล่าสุด EPCIS 2.0 ได้รับการรับรองจาก GS1 เมื่อเดือนมิถุนายน 2022 (พร้อม Core Business Vocabulary หรือ CBV 2.0) และขณะนี้เวอร์ชัน 2.1 อยู่ระหว่างพัฒนา คาดว่าจะเผยแพร่ภายในสิ้นปี 2026 ซึ่งสะท้อนว่าโลก supply chain กำลังเคลื่อนจาก "ติดตามสินค้าในองค์กร" ไปสู่ "แลกเปลี่ยนเหตุการณ์ข้ามองค์กร" ด้วยโครงสร้างข้อมูลร่วมกันจริงๆ EPCIS คืออะไร — แกะกล่องมาตรฐานให้เห็นชิ้นส่วนจริง EPCIS เริ่มต้นจากความพยายามของ MIT Auto-ID Center ในปี 2001 ที่เสนอแนวคิด PML (Physical Markup Language) เพื่ออธิบายวัตถุทางกายภาพ ก่อนถูกพัฒนาต่อเป็นมาตรฐานสากลภายใต้ GS1 และตีพิมพ์เวอร์ชัน 1.0 ครั้งแรกในปี 2007 จุดร่วมสำคัญคือ EPCIS ไม่ได้ผูกกับ RFID อย่างที่หลายคนเข้าใจ — ตั้งแต่เวอร์ชัน 1.1 ไม่บังคับให้ระบุระดับ instance และใช้กับแอปพลิเคชันที่ใช้บาร์โค้ดล้วนหรือผสม RFID ได้ (ชื่อ EPC ที่ฝังอยู่เป็นเพียงมรดกทางประวัติศาสตร์) หัวใจของ EPCIS คือการแลกเปลี่ยน "visibility event data" — เหตุการณ์ที่บอกว่า อะไร (What), ที่ไหน (Where), เมื่อไหร่ (When) และ ทำไม (Why) ผ่านสถาปัตยกรรม 3 ส่วน: EPCIS Capture…
Read More
บทวิเคราะห์: Wearable Gas Detection และ Lone Worker Protection — เทคโนโลยีสวมใส่ที่พาคนกลับบ้านอย่างปลอดภัย

บทวิเคราะห์: Wearable Gas Detection และ Lone Worker Protection — เทคโนโลยีสวมใส่ที่พาคนกลับบ้านอย่างปลอดภัย

Article
ในบรรดาเทคโนโลยีสวมใส่ (Wearables) ทั้งหมดที่เข้ามาในโรงงาน มีอยู่กลุ่มหนึ่งที่มีสถานะพิเศษ: มันไม่ได้มาเพื่อเพิ่มผลิตภาพ แต่มาเพื่อ พาคนกลับบ้านอย่างปลอดภัย — กลุ่มนั้นคือเครื่องตรวจวัดก๊าซแบบสวมใส่ (Wearable Gas Detection) และระบบคุ้มครองพนักงานที่ทำงานโดดเดี่ยว (Lone Worker Protection) บทความนี้เป็นบทวิเคราะห์มุมมองของผู้ติดตั้งระบบ — ทำไมเราเชื่อว่าสองเทคโนโลยีนี้จะกลายเป็น "มาตรฐานขั้นต่ำ" ของโรงงานไทยในอีกไม่กี่ปีข้างหน้า เงื่อนไขที่ต้องครบก่อน และกับดักที่เราเห็นจากหน้างานจริง ชุดอุปกรณ์ป้องกันสำหรับงานในที่ว่างแคบ (Confined Space) — ที่ซึ่งบรรยากาศอาจเปลี่ยนเป็นอันตรายถึงชีวิตได้ภายในนาที (ภาพ: Wikimedia Commons, CC BY 2.0) ทำไมเรื่องนี้ดึงดันกว่าที่คิด อุบัติเหตุจากบรรยากาศอันตรายมีลักษณะเฉพาะที่ทำให้มัน "ซ่อนตัว" จากการบริหารความเป็นธรรมดา: ก๊าซไม่มีสี ไม่มีกลิ่นบางชนิด — CO, H₂S ในระดับอันตรายอาจไม่มีสัญญาณเตือนธรรมชาติใด ๆ คนงานหมดสติก่อนรู้ตัวว่ามีอะไรผิดปกติ หน้าที่ว่างแคบเปลี่ยนสภาพเร็ว — บรรยากาศในถัง ท่อ หรือบ่อ อาจปลอดภัยตอนเปิดงาน แต่เปลี่ยนภายใน 10 นาทีจากกิจกรรมเช่นการขูดลอก การเชื่อม หรือแม้แต่การหมักของเศษอินทรีย์ Lone worker ไม่มีใครเห็น — พนักงานที่ทำงานกะคนเดียวที่สถานีปั๊ม โรงไฟฟ้าย่อย หรือห้องเครื่องชั้นล่าง ถ้าหมดสติจากก๊าซหรือสะดุดล้ม การค้นพบมักเกิดหลังผ่านไปหลายชั่วโมง — หน้าต่างทองของการช่วยชีวิตคือนาทีแรก ๆ ไม่ใช่ชั่วโมงแรก ๆ สามข้อนี้รวมกันทำให้ปัญหาไม่สามารถแก้ด้วย "การอบรม" เพียงอย่างเดียวได้ เพราะมันคือปัญหาของข้อมูลที่ไม่มีอยู่ ณ จุดที่ต้องตัดสินใจ เทคโนโลยีที่เปลี่ยนเกม เครื่องตรวจวัดก๊าซแบบสวมใส่รุ่นใหม่แตกต่างจากเครื่องตรวจวัดแบบถือคลาสสิกด้วย 3 จุด: ตัวเครื่องเล็กพอจะติดปกติ — ขนาดระดับติดเข็มขัดหรือแขนเสื้อ น้ำหนักไม่กี่ร้อยกรัม ทำให้สวมทั้งกะได้โดยไม่รบกวนการทำงาน จุดนี้สำคัญมาก เพราะเครื่องตรวจวัดที่ถูกฝากไว้ที่โต๊ะคือเครื่องที่ไม่ทำงาน เซ็นเซอร์ 4 ก๊าซมาตรฐาน — โดยทั่วไปครอบคลุม O₂ (ขาด/เกิน), ก๊าซระเหยได้ติดไฟ (LEL), CO และ H₂S ด้วยเซ็นเซอร์แบบ electrochemical, catalytic bead หรือ infrared แล้วแต่ชนิดก๊าซ อายุสองปีขึ้นไปต่อเซ็นเซอร์ เชื่อมต่อขึ้นคลาวด์ได้ — ผ่าน Wi-Fi, LTE-M/NB-IoT หรือ Bluetooth ผ่านโทรศัพท์ ทำให้ค่าวัดไหลไปถึงแดชบอร์ดความปลอดภัยแบบเรียลไทม์ พร้อมการแจ้งเตือนตามลำดับ (local alarm ที่ตัวเครื่อง → หัวหน้างาน → ศูนย์กลาง) สำหรับ lone worker ระบบสมัยใหม่จะเพิ่มชั้น "ตรวจจับคนหมดสติ"…
Read More
Case Study: Smart Earplugs กับ Noise Dosimetry — เมื่อโรงงานย้ายจุดวัดเสียงจากอากาศเข้าไปในหูของคนงาน

Case Study: Smart Earplugs กับ Noise Dosimetry — เมื่อโรงงานย้ายจุดวัดเสียงจากอากาศเข้าไปในหูของคนงาน

Article
โรคประสาทหูเสียจากเสียงดัง (Noise-Induced Hearing Loss) เป็นโรคจากการทำงานที่พบมากที่สุดโรคหนึ่งของโลก แต่กลับเป็นโรคที่ ป้องกันได้เกือบทั้งหมด ถ้าจัดการถูกวิธี ปัญหาคือ "ถูกวิธี" นั้นยากกว่าที่คิด เพราะที่ดังในโรงงานไม่คงที่ ที่อุดหูที่แจกให้คนงานมักใส่ไม่แนบพอ และผู้ดูแลความปลอดภัยไม่มีข้อมูลว่าแต่ละคนสัมผัสเสียงเท่าไรจริง ๆ ในแต่ละวัน บทความนี้เป็น case study เชิงกระบวนการ — ถอดรหัสว่าโรงงานหนึ่งแก้ปัญหานี้ด้วยการผสาน Smart Earplugs แบบวัดโดสเสียง (Noise Dosimetry) เข้ากับโปรแกรมอนุรักษ์การได้ยิน (Hearing Conservation Program) ตั้งแต่วินิจฉัยปัญหา ไปจนถึงผลลัพธ์ที่วัดได้ การใส่ที่อุดหูให้แนบสนิทคือขั้นตอนที่มักทำผิด — งานวิจัยด้านอนุรักษ์การได้ยินพบว่าที่อุดหูที่ใส่ไม่พอดีให้การลดเสียงจริงน้อยกว่าค่า NRR บนฉลากอย่างมาก (ภาพ: Wikimedia Commons, Public Domain) ปัญหา: ฉลากบอกอย่าง ความจริงอย่าง จุดเริ่มของ case นี้คือคำถามสั้น ๆ ที่ผู้จัดการโรงงานตั้งขึ้นหลังได้รับผลตรวจการได้ยินประจำปี: "เราแจกที่อุดหู NRR อย่างดีทุกคน ทำไม % การได้ยินผิดปกติยังเพิ่มขึ้นทุกปี?" เมื่อไล่หาสาเหตุ พบปัญหา 3 ชั้นที่ซ้อนกัน: ค่า NRR บนฉลากไม่ใช่ค่าที่ได้จริง — NRR (Noise Reduction Rating) วัดในห้องทดลองกับผู้ทดสอบที่ใส่อย่างสมบูรณ์แบบ แต่งานวิจัยสาธารณะด้าน fit testing พบว่าคนงานทั่วไปได้การลดเสียงจริงเพียงบางส่วนของค่าฉลาก บางกรณีต่ำกว่าครึ่ง เพราะใส่หลวม ไม่บีบยางก่อนสอด หรือถอดออกคุยโทรศัพท์ระหว่างกะ ค่าเฉลี่ยพื้นที่ปกปิดช่วงพีค — การวัดด้วย sound level meter จุดลอยให้ค่าเฉลี่ย 8 ชั่วโมง แต่งานจริงมีช่วงพีคสั้น ๆ ที่ดังกว่ามาก เช่น การเป่าลมแรง การเคาะตะแกรง หรือช่วงเปลี่ยนดรัมเจียร ซึ่งไม่ปรากฏในค่าเฉลี่ย ไม่มีข้อมูลรายบุคคล — สองคนทำงานแผนกเดียวกันอาจสัมผัสเสียงต่างกัน 3 เท่า ขึ้นกับตำแหน่งจริงและงานที่ได้รับมอบหมายวันนั้น การออกแบบมาตรการด้วยค่าเฉลี่ยจึงปกป้องบางคนเกิน บางคนไม่พอ โซลูชัน: ย้ายจุดวัดเข้าไปในหูของคนงาน แนวทางที่เลือกคือการติดตั้ง Smart Earplugs ที่มีไมโครโฟนวัดโดสติดตัว ในกลุ่มตัวอย่างแรก 30 คนจากแผนกเสียงดังสุด อุปกรณ์ประเภทนี้ทำงาน 3 หน้าที่พร้อมกัน: ป้องกัน — ตัวปิดหูแบบ passive ลดเสียงระดับ 20–27 dB ตามดีไซน์ (ค่า SNR อ้างอิงมาตรฐาน ISO 4869-2) วัด —…
Read More
How-to: ออกแบบ Edge-to-Cloud Data Pipeline สำหรับโรงงาน IIoT ใน 5 ขั้นตอน — จาก Data Source Inventory ถึงกฎการไหลของข้อมูล

How-to: ออกแบบ Edge-to-Cloud Data Pipeline สำหรับโรงงาน IIoT ใน 5 ขั้นตอน — จาก Data Source Inventory ถึงกฎการไหลของข้อมูล

Article
หลายโรงงานที่เริ่มทำ IIoT ติดอยู่ที่เดิม: เซ็นเซอร์ติดแล้ว ข้อมูลเห็นแล้ว แต่พอจะนำไปใช้จริงกลับพบว่าข้อมูลกระจัดกระจายในหลายระบบ รูปแบบไม่ตรงกัน และ dashboard ที่สวยงามนั้น ดูได้อย่างเดียว ไม่เชื่อมกับการตัดสินใจ รากของปัญหามักไม่ใช่เซ็นเซอร์หรือ AI แต่เป็น สายการไหลของข้อมูล (Data Pipeline) ที่ไม่ถูกออกแบบมาตั้งแต่ต้น บทความนี้เป็นคู่มือแบบทีละขั้น สำหรับวิศวกรที่ต้องการวาง pipeline จากเซ็นเซอร์ในสายการผลิต ผ่าน edge gateway ไปจนถึงคลาวด์อย่างเป็นระบบ — โดยไม่ต้องเป็น data engineer เต็มตัว สายการผลิตสมัยใหม่มีจุดเก็บข้อมูลกระจายอยู่ทั้งสาย — pipeline ที่ดีต้องรวมข้อมูลเหล่านี้ให้เป็นภาพเดียวก่อนส่งขึ้นคลาวด์ (ภาพ: Wikimedia Commons) ทำไมต้องเป็น Edge-to-Cloud (ไม่ใช่ส่งตรงขึ้นคลาวด์) ลองคำนวณง่ายๆ: มิเตอร์พลังงาน 200 จุด ส่งค่าทุก 1 วินาที รวมกว่า 17 ล้านค่าต่อวัน เพียงพอจะทำให้ฐานข้อมูลที่ออกแบบมาไม่ดีบวมในไม่กี่เดือน และการส่งข้อมูลดิบทั้งหมดขึ้นคลาวด์เป็นภาระ bandwidth ที่หลีกเลี่ยงได้ การคาดการณ์ของ Gartner ที่ชี้ว่าตลาด edge computing จะเติบโตจาก 131,000 ล้านดอลลาร์ (2023) สู่ 511,000 ล้านดอลลาร์ (2033) สะท้อนว่าโลกกำลังย้ายการประมวลผลกลับมาใกล้โรงงาน ไม่ใช่เพื่อแทนคลาวด์ แต่เพื่อส่งขึ้นคลาวด์เฉพาะ ข้อมูลที่มีคุณค่า Step 1: สำรวจและจัดทำ Inventory ของแหล่งข้อมูล ก่อนซื้ออุปกรณ์ใด ให้ทำ Data Source Inventory ให้ครบก่อน — ทุก PLC, VFD, มิเตอร์, เซ็นเซอร์ และไฟล์ที่คนงานบันทึกด้วยมือ ตัวอย่างตาราง: แหล่งข้อมูล โปรโตคอล อัตราการเก็บข้อมูล ปลายทางที่เหมาะสม PLC สายประกอบOPC UA100 msEdge สรุปผลก่อนส่ง Cloud VFD / มอเตอร์Modbus TCP1 วินาทีEdge (แจ้งเตือนความผิดปกติ) มิเตอร์พลังงานModbus RTU1 วินาทีEdge (สรุปเป็น profile 15 นาที) เซ็นเซอร์อุณหภูมิ/ความชื้นMQTT30 วินาทีEdge ส่งตรงขึ้น Cloud ตารางนี้จะบอกคุณเองว่าจุดรวมข้อมูล (aggregation point) ควรอยู่ที่ไหน และโปรโตคอลใดต้องการตัวแปลง Step 2: เลือก Edge Gateway ให้เหมาะกับงาน…
Read More
Edge Analytics ในโรงงานอุตสาหกรรม: วิเคราะห์ข้อมูลทันใจที่ตู้คอนโทรล ก่อนส่งขึ้นคลาวด์

Edge Analytics ในโรงงานอุตสาหกรรม: วิเคราะห์ข้อมูลทันใจที่ตู้คอนโทรล ก่อนส่งขึ้นคลาวด์

Article
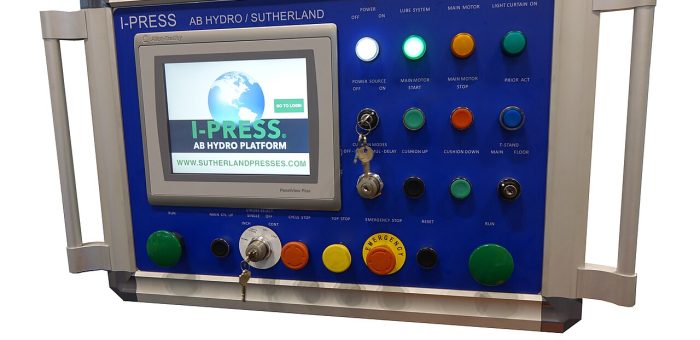
Edge Analytics คืออะไร — ในโรงงานสมัยใหม่ เซ็นเซอร์และเครื่องจักรหนึ่งแห่งสามารถผลิตข้อมูลได้วันละหลายกิกะไบต์ การส่งข้อมูลดิบทั้งหมดขึ้นคลาวด์ก่อนค่อยประมวลผลไม่ใช่คำตอบอีกต่อไป ทั้งจากค่า bandwidth, latency และความเสี่ยงเมื่ออินเทอร์เน็ตขาดหาย Edge Analytics คือการนำกระบวนการวิเคราะห์ข้อมูล — ตั้งแต่การกรองสัญญาณ คำนวณค่าสถิติ ไปจนถึงโมเดล AI — มาวางไว้ที่ edge of the network ใกล้กับแหล่งกำเนิดข้อมูล ไม่ว่าจะเป็น Edge Gateway ในตู้คอนโทรล คอมพิวเตอร์อุตสาหกรรมข้างสายการผลิต หรือเซิร์ฟเวอร์ในโรงงานเอง ผลลัพธ์คือการตัดสินใจเกิดขึ้นภายใน มิลลิวินาที แทนที่จะต้องรอไป-กลับคลาวด์หลายร้อยมิลลิวินาที ซึ่งเป็นความต่างระหว่าง "หยุดเครื่องทันเวลา" กับ "เสียชิ้นงานทั้งล็อต" แผงควบคุมอัตโนมัติที่เก็บ historical data ของเครื่อง press — จุดที่ Edge Analytics ทำงานจริง ก่อนข้อมูลจะถูกส่งขึ้นคลาวด์ (ภาพ: Wikimedia Commons) ทำไมปี 2026 ต้องพูดถึง Edge Analytics อีกครั้ง ตัวเลขสองชุดอธิบายได้ดีที่สุด รายงานของ IoT Analytics (Industry 4.0 & Smart Manufacturing Market Report 2026–2030) ระบุว่าตลาด Smart Manufacturing ทั่วโลกปี 2025 มีมูลค่า 175,000 ล้านดอลลาร์ และจะเติบโตด้วย CAGR 9.3% ไปแตะ 274,000 ล้านดอลลาร์ในปี 2030 ขณะที่ Gartner คาดการณ์ตลาด edge computing โลกจะขยายจาก 131,000 ล้านดอลลาร์ (2023) สู่ 511,000 ล้านดอลลาร์ภายในปี 2033 — เกือบ 4 เท่าใน 10 ปี แรงขับเคลื่อนที่แท้จริงไม่ใช่ตัวเทคโนโลยีเอง แต่เป็นสามแรงกดดันที่โรงงานไทยกำลังเผชิญ: (1) ปริมาณข้อมูลจาก IIoT sensor ที่เพิ่มขึ้นแบบทวีคูณจนส่งขึ้นคลาวด์ทั้งหมดไม่คุ้ม (2) งานที่ต้องการความเร็วระดับมิลลิวินาที เช่น การตรวจจับความผิดปกติของ vibration signature และ (3) นโยบาย data residency ที่บังคับให้ข้อมูลอ่อนไหวบางประเภทอยู่ในประเทศ สถาปัตยกรรม 3 ชั้นของ Edge Analytics Edge…
Read More