4-20mA และ HART Protocol: คู่สัญญาณเก่าแก่ที่ยังครองโรงงาน — และชั้นข้อมูลวินิจฉัยที่ถูกปล่อยให้เงียบมานาน

4-20mA และ HART Protocol: คู่สัญญาณเก่าแก่ที่ยังครองโรงงาน — และชั้นข้อมูลวินิจฉัยที่ถูกปล่อยให้เงียบมานาน

Article
เซ็นเซอร์ตัวหนึ่งบนท่อวัดอัตราการไหลส่งค่าผิดปกติมา 3 สัปดาห์ ก่อนที่ทีมซ่อมบำรุงจะรู้ตัวว่าปัญหาไม่ได้อยู่ที่ตัวเซ็นเซอร์ แต่อยู่ที่ขั้วไฟฟ้าของมาตรวัดแม่เหล็ก (magnetic flowmeter) ที่ถูกเคลือบด้วยตะกอนจากน้ำเสีย ถ้าหน่วยงานนั้นใช้เซ็นเซอร์แบบ Smart Transmitter ที่สื่อสารด้วยโปรโตคอล HART พวกเขาจะเห็นสถานะ "Electrode Coating" ใน Diagnostic Register ตั้งแต่สัปดาห์แรก โดยไม่ต้องรอให้ค่า 4-20mA เพี้ยนจนกระทบกระบวนการผลิต นี่คือเหตุผลที่ลูปกระแส 4-20mA ซึ่งเกิดก่อนหน้า IIoT หลายสิบปี ยังคงเป็นสะพานเชื่อมระหว่างเซ็นเซอร์กับระบบควบคุมมาจนถึงปี 2026 และเหตุผลที่ HART ที่ซ่อนตัวอยู่บนสายคู่นั้น คือกุญแจสำคัญที่จะทำให้โรงงานเก่าส่งข้อมูลสุขภาพอุปกรณ์เข้าสู่ยุค IIoT ได้ โดยไม่ต้องรื้อสายใหม่ทั้งหมด ทำไม 4-20mA ถึงยังไม่ตายในยุค IIoT หลายคนคิดว่าเมื่อมี IO-Link, wireless และ single-pair Ethernet ลูปกระแสแบบแอนะล็อกควรจะเกษียณแล้ว แต่ตัวเลขบอกตรงกันข้าม การวิเคราะห์ตลาดของ ARC Advisory Group พบว่าเครื่องมือวัดที่ติดตั้งใหม่ใน process industry ยังคงมากกว่าครึ่งเป็นแบบ 4-20mA และเมื่อรวมฐานติดตั้งเดิมทั่วโลกแล้ว สัดส่วนนี้สูงกว่า 70% ทำไมถึงเป็นเช่นนั้น: ทนทานต่อสัญญาณรบกวน: สัญญาณเป็นกระแส ไม่ใช่แรงดัน ค่าความต้านทานของสายยาว 500 เมตรจึงไม่ทำให้ค่าเพี้ยน ต่างจากสัญญาณ 0-10V ที่ตกตามระยะทางตรวจสอบสายขาดได้: กระแสต่ำสุดคือ 4mA ไม่ใช่ 0 ถ้าอ่านได้ 0mA แปลว่าลูปขาด ทำให้แยกค่าเซ็นเซอร์ต่ำสุดออกจากสายเสียได้ทันทีจ่ายไฟสองหน้าที่: กระแส 4mA นั้นเองถูกใช้เป็นไฟเลี้ยงเซ็นเซอร์พร้อมกับส่งสัญญาณบนสายคู่เดียว (2-wire loop-powered) ลดการเดินสายลงครึ่งหนึ่งปลอดภัยในโซนอันตราย: เทคนิค intrinsic safety ที่จำกัดพลังงานในสาย ทำให้ใช้ได้ในพื้นที่ Zone 0 โดยไม่ต้องใช้ตู้แรงดันสูง วิศวกรไฟฟ้ากำลังตรวจสอบตู้ควบคุมและการเดินสาย ซึ่งเป็นจุดเชื่อมต่อที่สัญญาณ 4-20mA จากฟีลด์เข้าสู่โมดูลอินพุตแอนะล็อกของ PLC (ภาพ: Wikimedia Commons) HART คืออะไร: ดิจิทัลบนแอนะล็อก HART (Highway Addressable Remote Transducer) วางสัญญาณดิจิทัล FSK (Frequency Shift Keying) ที่ความถี่ 1200 Hz และ 2200 Hz ทับบนสัญญาณแอนะล็อก 4-20mA บนสายเดียวกัน โดยสัญญาณ FSK มีค่าเฉลี่ยเป็นศูนย์ จึงไม่รบกวนค่าแอนะล็อกที่ DCS อ่านอยู่ เท่ากับว่าเราได้สองโลกในสายเดียว…
Read More
Single Pair Ethernet (10BASE-T1L): เทคโนโลยีสาย 2 เส้นที่ส่ง Ethernet ไกล 1 กิโลเมตร ถึงเซ็นเซอร์ระดับฟิลด์

Single Pair Ethernet (10BASE-T1L): เทคโนโลยีสาย 2 เส้นที่ส่ง Ethernet ไกล 1 กิโลเมตร ถึงเซ็นเซอร์ระดับฟิลด์

Article
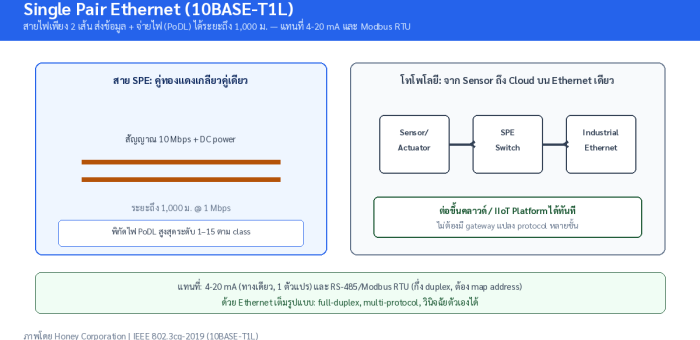
ทำไมสาย 2 เส้นกำลังเปลี่ยนโฉมหน้าการเดินสายในโรงงาน ตลอดสิบกว่าปีที่ผ่านมา วิศวกรอุตสาหกรรมต้องออกแบบเครือข่ายโรงงานโดยยอมรับข้อจำกัดข้อหนึ่งเสมอมา นั่นคือ Ethernet แบบดั้งเดิมวิ่งได้แค่ 100 เมตร พอเกินระยะนั้นต้องพึ่งสายไฟเบอร์ พร้อมสวิตช์ขยายสัญญาณ หรือไม่ก็ยอมใช้ระบบ analog 4–20 mA ที่ส่งได้ทีละค่า เก็บข้อมูลการวินิจฉัยไม่ได้เลย Single Pair Ethernet (SPE) คือคำตอบที่ IEEE ตอบโจทย์นี้ด้วยมาตรฐาน IEEE 802.3cg-2019 ซึ่งกำหนด Ethernet ความเร็ว 10 Mbps บนสาย twisted pair เพียง คู่เดียว (2 เส้น) โดยตัวที่โรงงานอุตสาหกรรมสนใจมากที่สุดคือ 10BASE-T1L ที่รองรับระยะส่งสูงสุดถึง 1,000 เมตร — ยาวกว่า Ethernet ปกติถึง 10 เท่า และยังส่งไฟเลี้ยงผ่านสายเดียวกันได้ด้วยเทคโนโลยี PoDL (Power over Data Lines) ที่จ่ายไฟให้อุปกรณ์ปลายทางได้สูงสุดราว 50 วัตต์ Media Converter สำหรับ SPE รุ่น 10BASE-T1S — อุปกรณ์แปลงสัญญาณ Ethernet คู่เดียวให้เชื่อมกับคอมพิวเตอร์ผ่าน USB (ที่มา: Wikimedia Commons) จุดเปลี่ยนสำคัญ: จาก Fieldbus Island สู่เครือข่ายเดียวจากเซ็นเซอร์ถึงคลาวด์ ปัญหาใหญ่ที่สุดของโรงงานไทยหลายแห่งไม่ใช่การขาดเซ็นเซอร์ แต่คือ เซ็นเซอร์ที่มีอยู่พูดภาษาต่างกันหมด ยกตัวอย่างโรงงานอาหารทั่วไป: มิเตอร์วัดการไหลใช้ระบบ 4–20 mA, เซ็นเซอร์วัดอุณหภูมิตู้แช่ใช้ RS-485, สายพานผลิตวิ่งบน Industrial Ethernet แล้วพอจะเก็บข้อมูลขึ้นคลาวด์ ต้องผ่าน Protocol Gateway หลายชั้น ข้อมูลหายและหน่วงตามทาง SPE ตัดปัญหานี้ด้วยการทำให้ เซ็นเซอร์ระดับฟิลด์เข้าสู่โลก Ethernet ได้โดยตรง เพราะสายคู่เดียวราคาถูกกว่าสาย 4 คู่แบบ Cat 5e/6 ทั้งยังเบากว่า เดินผ่านท่อร้อยสายเดิมที่มีขนาดเล็กได้ ทีมงาน Honey Corporation มีประสบการณ์ติดตั้งระบบเก็บข้อมูล IoT ในโรงงานอุตสาหกรรมที่เจอข้อจำกัดแบบเดียวกันนี้ เช่น งานติดตั้งระบบ Monitoring ตู้แช่แข็งที่ต้องดึงสัญญาณจากจุดที่อยู่ไกลจากตู้คอนโทรลกลาง การวางแผนชนิดสายและระยะทางตั้งแต่ต้นจึงเป็นงานที่เราให้ความสำคัญเป็นพิเศษ โครงสร้างสาย Twisted Pair แบบ F-UTP — SPE ใช้เพียงคู่สายเดียวในลักษณะนี้ ลดปริมาณทองแดงและน้ำหนักสายได้มาก (ที่มา: Wikimedia…
Read More
Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Article
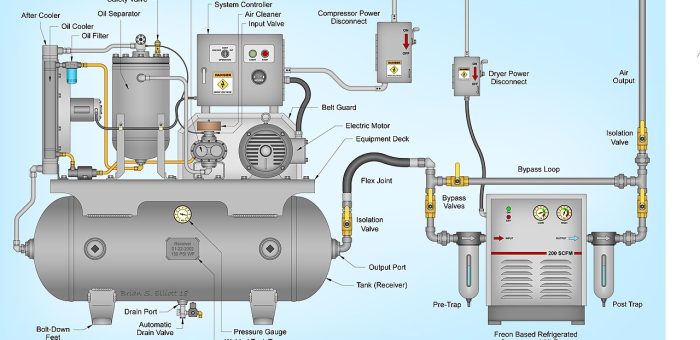
ทำไมคลื่นเสียงความถี่สูงถึงเป็น "สัญญาณเตือนภัยล่วงหน้า" ที่โรงงานมักมองข้าม ในโลกของ Predictive Maintenance หลายคนนึกถึง Vibration Analysis และ Infrared Thermography เป็นอันดับแรก แต่มีเทคโนโลยีหนึ่งที่ถูกใช้งานในโรงงานอุตสาหกรรมมานานกว่า 40 ปี กลับถูกใช้ต่ำกว่าศักยภาพจริงอย่างมาก นั่นคือ Airborne Ultrasound Inspection หรือการตรวจวัดคลื่นเสียงความถี่สูง หลักการทำงานเรียบง่ายแต่ทรงพลัง: ทุกปรากฏการณ์ที่เกิดขึ้นก่อนการเสียหายของเครื่องจักร — ไม่ว่าจะเป็น แรงเสียดทาน (friction), ความปั่นป่วนของก๊าซ (turbulence), การกระแทก (impact) หรือ ปรากฏการณ์ไฟฟ้าผิดปกติ — ล้วนปล่อยพลังงานคลื่นเสียงความถี่สูงออกมาในช่วง 20 kHz ขึ้นไป ซึ่งหูมนุษย์ได้ยินไม่ได้ แต่เซ็นเซอร์อัลตร้าโซนิกได้ยิน "ชัดเจน" ระบบแอร์คอมเพรสเซอร์แบบโรตารีสกรูในโรงงาน — จุดที่ระบบอัลตร้าโซนิกล็อกหาจุดรั่วได้เร็วที่สุด เพราะการรั่วของอากาศอัดเกิด "ความปั่นป่วน" ที่ปล่อยคลื่นเสียง 20-100 kHz ออกมา (ภาพ: Wikimedia Commons / public domain) จุดเด่นที่ทำให้อัลตร้าโซนิกแตกต่างจากเทคโนโลยี PdM อื่นคือ ความไวในระยะเริ่มต้นของความเสียหาย หลาย failure mode ปล่อยพลังงานอัลตร้าโซนิกออกมา ก่อนที่ระดับการสั่นสะเทือนจะเพิ่มขึ้น หรือก่อนที่อุณหภูมิพื้นผิวจะร้อนจนมองเห็นด้วยกล้อง Thermography ทำให้เป็นเทคโนโลยี early warning ที่แท้จริง เทคโนโลยี PdM หลักเปรียบเทียบกันแบบมืออาชีพ เทคโนโลยี สัญญาณที่ตรวจจับ จุดแข็ง ข้อจำกัด Ultrasoundคลื่นเสียง 20-100 kHzตรวจจับได้เร็วที่สุดในระยะเริ่มต้น, หาจุดรั่วแม่นยำ, ทำงานขณะเดินเครื่องบอกตำแหน่งเก่งกว่าบอกความรุนแรง Vibrationการสั่นสะเทือน 0-20 kHzวิเคราะห์ failure mode เชิงลึกได้ ( imbalance, misalignment, bearing defect )ต้องติดตั้งเซ็นเซอร์, ต้องมีข้อมูลเชิงลึก Thermographyอุณหภูมิผิว -20 ถึง 1,500°Cเห็นภาพรวมทั้งบริเวณ, non-contactพบปัญหาหลังความร้อนสะสมแล้ว ( ช้ากว่า ) Oil Analysisอนุภาคสึกหรอในน้ำมันยืนยันสาเหตุการสึกหรอได้ชัดเจนต้องเก็บตัวอย่างส่งแล็บ, ไม่ real-time จะเห็นได้ว่าไม่มีเทคโนโลยีใดชนะขาด แต่ Ultrasound โดดเด่นที่สุดในมิติของ ความเร็วในการตรวจจับ และ ความคุ้มค่า — การสำรวจอัลตร้าโซนิกไม่ต้องหยุดเครื่อง ไม่ต้องติดตั้งเซ็นเซอร์ถาวร และให้ผลตอบแทน (ROI) เร็วที่สุดในบรรดาเทคโนโลยี PdM ทั้งหมด จนหลายโรงงานใช้เป็น "จุดเริ่มต้น" ที่สร้างงบประมาณให้โปรแกรม PdM ทั้งหมด 5…
Read More
Partial Discharge Monitoring: สัญญาณเตือนภัยล่วงหน้าจากฉนวนสินทรัพย์ไฟฟ้ากำลัง

Partial Discharge Monitoring: สัญญาณเตือนภัยล่วงหน้าจากฉนวนสินทรัพย์ไฟฟ้ากำลัง

Article
หม้อแปลงกำลัง หน้าสวิตช์เกียร์ หรือสายเคเบิลแรงสูง ไม่ได้ล้มเหลวกะทันหัน — มันเริ่มตายตั้งแต่วันที่ฉนวนเริ่มมี Partial Discharge (PD) คืนแรก เทคโนโลยี PD Monitoring คือประกาศณีย์แห่งการ "ได้ยินเสียงฟ้าผ่าเล็กๆ" ก่อนที่มันจะกลายเป็นไฟไหม้เครื่องหม้อแปลง — บทความนี้วิเคราะห์ว่าทำไมการเฝ้าระวัง PD แบบต่อเนื่องจึงกลายเป็นมาตรฐานใหม่ของสินทรัพย์ไฟฟ้ากำลังในยุค IIoT หม้อแปลงไฟฟ้ากำลังในสถานีไฟฟ้าย่อย — สินทรัพย์ที่ Partial Discharge เป็นสาเหตุหลักของการเสื่อมสภาพฉนวนและไฟไหม้ (ภาพ: Flickr, CC BY 2.0) Partial Discharge คืออะไร? Partial Discharge (PD) คือการคายประจุไฟฟ้าเฉพาะส่วนที่เกิดขึ้นในหรือบนผิวของระบบฉนวนแรงดันสูง โดยที่การคายประจุนั้น ไม่ได้เชื่อมต่อ (bridge) ระหว่างตัวนำทั้งสองขั้วอย่างสมบูรณ์ แม้จะเป็น "บางส่วน" แต่พลังงานของมันสร้างความเสียหายสะสม — กัดกร่อนฉนวนจากภายใน จนวันหนึ่งฉนวนทะลุทะลวง (breakdown) กลายเป็นไฟอาร์คเต็มตัว PD แบ่งเป็นสามประเภทตามตำแหน่งที่เกิด: Internal/Void Discharge: เกิดในโพรงอากาศ (void) ภายในฉนวนของแข็ง — อันตรายที่สุดเพราะมองไม่เห็นและกัดกร่อนจากข้างใน Surface Discharge: เกิดบนผิวฉนวน มักตามมลพิษ/ความชื้น — พบบนปลายสายเคเบิลและบุชชิง Corona Discharge: เกิดในอากาศรอบตัวนำที่มีสนามไฟฟ้าสูง (รอยบนผิว ปลายแหลม) สัญญาณทิ้งร่องรอย: PD "เผยตัว" ผ่าน 4 รูปแบบพลังงาน ทุกครั้งที่ PD เกิด มันปล่อยพลังงานออกมาพร้อมกัน 4 รูปแบบ — และนี่คือเหตุผลที่เรามี 4 เทคนิคการตรวจจับ ที่แต่ละแบบ "ฟัง" พลังงานคนละชนิดกัน: เทคนิคตรวจจับ สิ่งที่วัด ช่วงความถี่ จุดเด่น Electrical (IEC 60270) ประจุ apparent (pC) ผ่าน coupling capacitor / HFCT ต่ำ-กลาง (เคฮertz) วัดปริมาณได้ตรง ใช้เป็นอ้างอิง calibrate UHF คลื่นแม่เหล็กไฟฟ้าที่ PD แผ่ออก 300 MHz – 3 GHz ความไวสูง ทนต่อสัญญาณรบกวน ดีใน GIS Acoustic Emission คลื่นเสียงเหนือความถี่ยินจาก PD 40 – 300…
Read More
Acoustic Emission Monitoring: ดักฟังคลื่นเงียบจากวัสดุเพื่อพยากรณ์ความเสียหายก่อนเกิด

Acoustic Emission Monitoring: ดักฟังคลื่นเงียบจากวัสดุเพื่อพยากรณ์ความเสียหายก่อนเกิด

Article
เมื่อวัสดุเครื่องจักรเริ่มแตกร้าว ก่อนที่ตาเราจะเห็น หรือก่อนที่เซ็นเซอร์สั่นสะเทือนจะตรวจจับได้ วัสดุนั้นกำลัง "เคยชิน" คลื่นความเค้น (stress wave) ความถี่สูงออกมาเบาๆ เทคนิคที่ดักฟังคลื่นเงียบนี้คือ Acoustic Emission (AE) Monitoring — หนึ่งในเทคโนโลยี Non-Destructive Testing (NDT) ที่ทรงพลังที่สุดของวงการ Predictive Maintenance Acoustic Emission คืออะไร? Acoustic Emission (AE) คือปรากฏการณ์ที่วัสดุปล่อยคลื่นยืดหยุ่นชั่วขณะ (transient elastic wave) ออกมาเมื่อเกิดการเปลี่ยนแปลงโครงสร้างภายใน เช่น การเกิดรอยร้าว (crack initiation/propagation) การหลุดร่อง (delamination) การเสียรูปแบบพลาสติก (plastic deformation) หรือการรั่วของก๊าซ/ของเหลว คลื่นเหล่านี้มีความถี่อยู่ในย่าน 100 kHz ถึง 1 MHz (สูงกว่าเสียงที่หูมนุษย์ได้ยิน) และถูกตรวจจับด้วย เซ็นเซอร์เพียโซอิเล็กทริก (piezoelectric sensor) ที่แปลงคลื่นแรงดันเป็นสัญญาณไฟฟ้า เซ็นเซอร์เพียโซอิเล็กทริกแบบที่ใช้ในงาน Acoustic Emission Monitoring — แกนกลางคือวัสดุเซรามิกที่แปลงคลื่นความเค้นเป็นสัญญาณไฟฟ้า (ภาพ: Wikimedia Commons, CC BY-SA 4.0) สิ่งที่ทำให้ AE แตกต่างจากเทคนิค NDT อื่นอย่าง Ultrasonic Testing คือการที่ AE เป็นระบบ "Passive" — ไม่ปล่อยพลังงานเข้าไปกระตุ้น แต่ ดักฟัง สิ่งที่วัสดุปล่อยออกมาเอง นั่นหมายความว่า AE บอกได้ว่ารอยร้าวนั้น "กำลังเติบโตอยู่จริง" หรือไม่ ซึ่งเป็นข้อมูลสำคัญที่ตรวจการณ์แบบ snapshot มอบไม่ได้ พารามิเตอร์สำคัญที่วิศวกรต้องอ่านออก สัญญาณ AE แต่ละ "Hit" จะถูกสกัดเป็นพารามิเตอร์หลายตัวที่สะท้อนลักษณะของแหล่งกำเนิด: พารามิเตอร์ ความหมาย สื่อถึงอะไร Amplitude (dB) ค่าสูงสุดของสัญญาณ (มักวัด 40–100 dB) ความรุนแรงของเหตุการณ์ — ค่าสูงมักชี้การแตกร้าวรุนแรง Energy พื้นที่ใต้รูปคลื่น (μV²·s) พลังงานรวม — เกี่ยวข้องกับขนาดความเสียหาย Counts จำนวนครั้งที่สัญญาณข้าม threshold ความซับซ้อนของคลื่น — รอยร้าวมักให้ counts สูง Duration / Rise Time ระยะเวลาของสัญญาณ / เวลาขึ้นสู่…
Read More
MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

Article
ระบบเครือข่าย IIoT ที่ใช้ MQTT เชื่อมต่อเซ็นเซอร์และอุปกรณ์อุตสาหกรรม (ภาพประกอบ) MQTT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารเซ็นเซอร์หลายล้านตัวในโรงงานอัตโนมัติ MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ lightweight ที่ OASIS กำหนดเป็นมาตรฐานเปิด โดยออกแบบมาเพื่อส่งข้อมูลจากอุปกรณ์ที่มีทรัพยากรจำกัด เช่น เซ็นเซอร์อุณหภูมิ มอเตอร์ หรือ PLC ในโรงงานอุตสาหกรรม ด้วยสถาปัตยกรรม Publish/Subscribe ที่แยกผู้ส่งและผู้รับออกจากกัน ทำให้ MQTT สามารถรองรับการเชื่อมต่ออุปกรณ์นับหมื่นพร้อมกันโดยใช้แบนด์วิดธ์ต่ำเพียง 2 bytes ต่อ header ในปี 2025-2026 MQTT ได้กลายเป็นโปรโตคอลหลักของระบบ IIoT ทั่วโลก โดยเวอร์ชันล่าสุด MQTT 5.0 เพิ่มความสามารถสำคัญ เช่น Reason Codes, Shared Subscriptions, Message Expiry และ Topic Aliases ที่ช่วยแก้ปัญหาด้าน reliability และ scalability ที่เวอร์ชัน 3.1.1 ไม่สามารถรองรับได้ สถาปัตยกรรม Publish/Subscribe: หัวใจของ MQTT ต่างจากโปรโตคอลแบบ Request/Response แบบเดิม MQTT ใช้รูปแบบ Pub/Sub ที่ผู้ส่ง (Publisher) ไม่จำเป็นต้องรู้ว่าผู้รับ (Subscriber) คือใคร ทุกอย่างผ่านศูนย์กลางที่เรียกว่า MQTT Broker ซึ่งทำหน้าที่กรองและส่งต่อข้อความตามหัวข้อ (Topic) ที่กำหนด ตัวอย่าง Topic ในโรงงานอุตสาหกรรม: factory/line-A/temperature/sensor-01 — อุณหภูมิจากเซ็นเซอร์ตัวที่ 1 ของสายการผลิต A factory/line-A/vibration/motor-03 — ค่าการสั่นสะเทือนของมอเตอร์ 3 factory/line-B/energy/meter-main — การใช้พลังงานของสายการผลิต B การใช้ Topic Hierarchy แบบนี้ ทำให้ Subscriber สามารถ subscribe เฉพาะข้อมูลที่ต้องการ เช่น factory/+/temperature/# เพื่อรับทุกค่าอุณหภูมิจากทุกสายการผลิต QoS (Quality of Service): การรับประกันการส่งมอบ MQTT กำหนดระดับ QoS 3 ระดับ เพื่อให้เลือกใช้ตามความสำคัญของข้อมูล: ระดับ QoS การรับประกัน Handshake กรณีใช้งานในโรงงาน…
Read More
MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

Article
MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ lightweight ที่ออกแบบมาเพื่อส่งข้อมูลจากอุปกรณ์ที่มีทรัพยากรจำกัด เช่น เซ็นเซอร์อุณหภูมิ มอเตอร์ หรือ PLC ในโรงงานอุตสาหกรรม โดยใช้สถาปัตยกรรม Publish/Subscribe ที่แยกผู้ส่งและผู้รับออกจากกัน ทำให้ระบบสามารถขยายตัวได้ถึง หลายล้านการเชื่อมต่อพร้อมกัน โดยไม่ต้องเปลี่ยนแปลงโครงสร้าง สถาปัตยกรรม Publish/Subscribe ทำงานอย่างไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) ใน MQTT จะมี Broker ทำหน้าที่เป็นศูนย์กลางกระจายข้อความ อุปกรณ์ที่ต้องการส่งข้อมูล (Publisher) จะส่งข้อความไปยังหัวข้อที่เรียกว่า Topic เช่น factory/line1/temp_sensor_01 ส่วนอุปกรณ์ที่ต้องการรับข้อมูล (Subscriber) จะสมัครรับข้อมูลจาก Topic ที่สนใจ ข้อดีคือ Publisher ไม่จำเป็นต้องรู้ว่าใครจะรับข้อมูล ทำให้การเพิ่ม-ลดอุปกรณ์ไม่กระทบกัน ข้อได้เปรียบหลัก: Publisher และ Subscriber ทำงานแบบ Decoupled ทั้งเชิงพื้นที่ เชิงเวลา และเชิงการซิงโครไนซ์ → ระบบสื่อสารยืดหยุ่นสูง ขยายได้ง่าย ทนต่อการขาดหายของอุปกรณ์บางตัว QoS (Quality of Service) — ระดับคุณภาพการส่งข้อมูล MQTT กำหนดระดับ QoS ไว้ 3 ระดับ เพื่อให้ผู้พัฒนาเลือกสมดุลระหว่างความเชื่อถือได้และประสิทธิภาพ ระดับ QoS ชื่อ การรับประกัน การแลกเปลี่ยนข้อความ 0 At most once ส่งครั้งเดียว ไม่รับประกันถึง (Fire and Forget) 1 ครั้ง (PUBLISH) 1 At least once รับประกันว่าข้อความจะถึงอย่างน้อย 1 ครั้ง (อาจซ้ำ) 2 ครั้ง (PUBLISH + PUBACK) 2 Exactly once รับประกันว่าข้อความจะถึงพอดี 1 ครั้ง ไม่ซ้ำ 4 ครั้ง (PUBLISH + PUBREC + PUBREL + PUBCOMP) ในโรงงานจริง การเลือก QoS…
Read More
In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

Article
In-Process Monitoring สำหรับ Additive Manufacturing (AM) คือการติดตั้งเซ็นเซอร์และระบบตรวจวัดภายในเครื่องพิมพ์สามมิติเพื่อสังเกตและบันทึกปรากฏการณ์ทางกายภาพที่เกิดขึ้นทุกขณะขณะพิมพ์ ตั้งแต่อุณหภูมิ Melt Pool ขนาดของ HAZ (Heat Affected Zone) ไปจนถึงรูปร่างของแต่ละเลเยอร์ เป้าหมายคือการตรวจจับ Defect ทันทีที่เกิด และปรับพารามิเตอร์การพิมพ์แบบ Closed-Loop เพื่อแก้ไขก่อนที่จะสายเกินไป ทำไม In-Process Monitoring จึงจำเป็นวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) กระบวนการ Laser Powder Bed Fusion (LPBF) และ Directed Energy Deposition (DED) เกิดปรากฏการณ์ทางฟิสิกส์ที่ซับซ้อนในระดับ Microsecond แสงเลเซอร์หลอมผงโลหะที่อุณหภูมิสูงกว่า 2,500 C เป็น Melt Pool ขนาด 50-200 um ความผันแปรเล็กน้อยใน Laser Power, Scan Speed, หรือ Powder Bed Flatness สามารถสร้าง Defect ได้ทันที: Lack of Fusion: พลังงานไม่พอ – เกิดช่องว่างระหว่าง Track (Porosity 10-100 um) Keyholing: พลังงานสูงเกิน – หลอมลึกเกินไป สร้าง Pore กลมจากไอโลหะที่ติดอยู่ Spatter: อนุภาคโลหะกระเด็นไปปนเปื้อนผงในเลเยอร์ถัดไป Delamination: ความเค้นตกค้าง (Residual Stress) ทำให้เลเยอร์หลุดหรือบิดเบี้ยว Elevation/Deformation: ผิวเลเยอร์ไม่เรียบ – ส่งผลต่อเลเยอร์ถัดไป เซ็นเซอร์และเทคโนโลยีตรวจวัด เซ็นเซอร์ วัดอะไร Sampling Rate ตรวจจับ Defect ตำแหน่ง Coaxial Photodiode Melt Pool Emission Intensity 100 kHz+ Keyholing, Lack of Fusion In-Beam (Coaxial) High-Speed Camera Melt Pool…
Read More
Power over Ethernet 90W (IEEE 802.3bt): ปฏิวัติการติดตั้งอุปกรณ์ IIoT ด้วยสายเคเบิลเส้นเดียว

Power over Ethernet 90W (IEEE 802.3bt): ปฏิวัติการติดตั้งอุปกรณ์ IIoT ด้วยสายเคเบิลเส้นเดียว

Article
ในโรงงานอัจฉริยะยุคใหม่ ทุกอุปกรณ์ต้องการทั้งพลังงานไฟฟ้าและการเชื่อมต่อข้อมูล แต่การดึงสายไฟแยกจากสายเครือข่ายเพิ่มความซับซ้อน ต้นทุนการติดตั้ง และจุดเสี่ยงในสภาพแวดล้อมที่ท้าทาย Power over Ethernet (PoE) จึงกลายเป็นเทคโนโลยีที่กำลังเปลี่ยนวิธีติดตั้งอุปกรณ์ IIoT — โดยส่งทั้งไฟและข้อมูลผ่านสายเคเบิลเส้นเดียว ในเดือนกรกฎาคม 2026 ผู้ผลิตเซมิคอนดักเตอร์รายใหญ่ได้เปิดตัว Midspan ระดับอุตสาหกรรมที่รองรับมาตรฐาน IEEE 802.3bt มอบกำลังสูงสุดถึง 90W พร้อมอัตราข้อมูล 10/100/1000 Mbps ผ่านสายอีเทอร์เน็ตเส้นเดียว สัญญาณชัดว่า PoE กำลังก้าวจากออฟฟิศสู่พื้นโรงงานอย่างเต็มตัว วิวัฒนาการของมาตรฐาน PoEDefense in Depth ตามแนวทาง IEC 62443 — ความปลอดภัยระบบ OT ต้องออกแบบเป็นชั้นๆ ตั้งแต่การแบ่งโซนเครือข่ายถึงแผนตอบสนองเหตุการณ์ (ภาพประกอบ: Honey Corporation)Defense in Depth ตามแนวทาง IEC 62443 — ความปลอดภัยระบบ OT ต้องออกแบบเป็นชั้นๆ ตั้งแต่การแบ่งโซนเครือข่ายถึงแผนตอบสนองเหตุการณ์ (ภาพประกอบ: Honey Corporation) PoE พัฒนามาเป็น 4 ระดับตามมาตรฐาน IEEE ตั้งแต่เริ่มมอบไฟเพียง 12.95W จนถึง 90W ในปัจจุบัน การเพิ่มกำลังทำให้สามารถขับอุปกรณ์ที่กินไฟมากขึ้นได้ ทั้งกล้อง PTZ ที่มีมอเตอร์หมุน-ซูม เครื่องอ่านบาร์โค้ดอุตสาหกรรม จอแสดงผล HMI ไปจนถึง Small-cell และเซ็นเซอร์ Edge Gateway มาตรฐาน พลังงานที่ PSE พลังงานที่ PD ปี อุปกรณ์ที่รองรับ 802.3af 15.4W 12.95W 2003 IP Phone, Sensor พื้นฐาน 802.3at (PoE+) 30W 25.5W 2009 กล้อง PTZ, WAP, Thin Client 802.3bt Type 3 60W 51W 2018 จอ HMI, LED Lighting, Reader 802.3bt Type 4 90W 71.3W 2018 Industrial PC, Small-cell, 5G Radio หมายเหตุ: PSE = Power…
Read More
Wearable Safety Devices: อุปกรณ์สวมใส่อัจฉริยะที่ปกป้องชีวิตคนงานและลดอุบัติเหตุในโรงงานด้วยข้อมูลเรียลไทม์

Wearable Safety Devices: อุปกรณ์สวมใส่อัจฉริยะที่ปกป้องชีวิตคนงานและลดอุบัติเหตุในโรงงานด้วยข้อมูลเรียลไทม์

Article
Wearable Safety Devices หรืออุปกรณ์สวมใส่เพื่อความปลอดภัย คือหัวใจสำคัญของการเปลี่ยนโรงงานจากการป้องกันภัยแบบรอให้เกิดเหตุ (Reactive) ไปสู่การป้องกันล่วงหน้า (Proactive) ในยุคที่ความปลอดภัยในที่ทำงานถูกวัดผลเป็นตัวเลขและข้อมูลเรียลไทม์ บทความนี้เจาะลึกประเภทของอุปกรณ์ เทคโนโลยีเซ็นเซอร์ และวิธีการนำไปใช้ในโรงงานอุตสาหกรรม Wearable Safety Devices คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) หมายถึง อุปกรณ์อิเล็กทรอนิกส์ขนาดเล็กที่คนงานสวมใส่ติดตัว เพื่อตรวจจับอันตราย ติดตามสถานะทางกายภาพ และเรียกความช่วยเหลือเมื่อเกิดเหตุฉุกเฉิน ต่างจากอุปกรณ์สวมใส่ทั่วไปเพราะมุ่งเน้น การปกป้องชีวิตและสุขภาพ เป็นสำคัญ ตัวอย่างเช่น ป้ายสะท้อนแสงอัจฉริยะ เข็มขัดนิรภัย IoT กำไลข้อมือตรวจจับก๊าซ และเซ็นเซอร์ฝังในชุดสวมใส่ ประเภทของ Wearable Safety Devices แบ่งตามหน้าที่หลักได้ 6 ประเภท: Man-Down / SOS Alert: ตรวจจับการล้มหรือการหยุดเคลื่อนไหวผิดปกติ แล้วส่งสัญญาณเตือนอัตโนมัติพร้อมพิกัด GPS ใช้ IMU ตรวจจับท่าทางและความเร่ง Proximity Warning (ป้องกันการชน): แจ้งเตือนเมื่อคนงานเข้าใกล้เครื่องจักรหรือยานพาหนะเกินระยะปลอดภัย ใช้ UWB หรือ BLE วัดระยะแบบเรียลไทม์ระยะ 10-50 เซนติเมตร Gas Detection Wearable: เซ็นเซอร์ตรวจจับก๊าซพิษและก๊าซระเบิด เช่น CO, H2S, LEL ติดปกเสื้อหรือหมวกกันน็อก แจ้งเตือนด้วยเสียงและแสงเมื่อค่าเกินขีดจำกัด Fall Detection: อัลกอริทึมวิเคราะห์ความเร่งและความเร่งเชิงมุมเพื่อแยกการล้มจริงจากการเคลื่อนไหวปกติ ลดการแจ้งเตือนผิดพลาด (False Alarm) Environmental Monitor: วัดอุณหภูมิ ความชื้น เสียงดัง และรังสี ในสภาพแวดล้อมเฉพาะ เช่น ห้องเครื่อง โรงหลอมโลหะ Location Tracking: ติดตามตำแหน่งคนงานในโรงงานแบบเรียลไทม์ด้วย UWB, BLE Beacon หรือ RFID เพื่อความปลอดภัยและจัดการเข้าออก เทคโนโลยีเซ็นเซอร์และการเชื่อมต่อ ประสิทธิภาพของ Wearable Safety Devices ขึ้นกับชุดเซ็นเซอร์และระบบสื่อสารที่สมดุลระหว่างความแม่นยำ การใช้พลังงาน และความหน่วงต่ำ ตารางต่อไปนี้สรุปเทคโนโลยีหลัก: เทคโนโลยี หน้าที่ ความแม่นยำ จุดเด่น UWB วัดระยะ/ตำแหน่ง 10-30 ซม. แม่นยำสูง ต้าน interference BLE Beacon ตำแหน่งคร่าวๆ 1-3 เมตร…
Read More