Case Study: ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า — Cold Chain 2026 กับ IoT Temperature Monitoring ที่ช่วยกู้การส่งมอบ

Case Study: ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า — Cold Chain 2026 กับ IoT Temperature Monitoring ที่ช่วยกู้การส่งมอบ

Article
กรณีศึกษาจากสนามจริง: ผู้ประกอบการคลังสินค้าควบคุมอุณหภูมิแห่งหนึ่งในภาคตะวันออกของไทยเคยเจอสถานการณ์ที่ผู้ประกอบการ Cold Chain ทั่วโลกกำลังเผชิญในปี 2026 — ลูกค้าต่างประเทศขอ evidence ว่าสินค้าอยู่ในช่วงอุณหภูมิที่กำหนด ตลอดทั้งการเดินทาง ไม่ใช่แค่ตอนรับ-ส่งของ และเมื่อระบบเก่าแสดง Temperature Log ไม่ได้เพราะข้อมูลถูกเก็บแยกในแต่ละรถ แต่ละคลัง ผลลัพธ์คือการส่งมอบถูกปฏิเสธ พร้อมความเสี่ยงเสียชื่อเสียงที่ใหญ่กว่ามูลค่าสินค้าเสียหายเองหลายเท่า นี่ไม่ใช่เรื่องเฉพาะราย บทวิเคราะห์จาก Cold Chain Exhibition 2026 ชี้ว่ากฎระเบียบด้านการตรวจสอบย้อนกลับ (Traceability) และเอกสารดิจิทัลที่เข้มงวดขึ้น กำลังเปลี่ยนโฉมอุตสาหกรรมทั้งหมด โดยสรุปสถานการณ์ไว้ตรงๆ ว่า "ในยุคนี้ ไม่มีข้อมูล เท่ากับ ไม่มีสินค้า" (No data means no product) คลังสินค้าควบคุมอุณหภูมิ — ศัตรูที่แท้จริงไม่ใช่แค่ความเย็นที่หลุด แต่คือข้อมูลที่พิสูจน์ไม่ได้ว่าความเย็นไม่เคยขาด (ที่มา: Danny Gershoni, CC BY-SA 4.0) Problem: จุดอ่อน 3 ด่านของ Cold Chain แบบเดิม ด่าน สิ่งที่เกิดขึ้นจริง ผลกระทบ ในคลัง อุณหภูมิวัดด้วยเทอร์โมมิเตอร์แบบกระดาษ/ดิจิทัลแยกชิ้น คนเดินจดบันทึกวันละ 2-3 รอบ ช่วงที่ไม่มีคนจด (กลางคืน/ช่วงพักกะ) ไร้หลักฐาน หากคอมเพรสเซอร์ขัดข้อง 30 นาที ไม่มีใครรู้ ระหว่างขนส่ง Data Logger แบบใช้แล้วทิ้ง อ่านค่าได้เฉพาะเมื่อถึงปลายทาง รู้ว่าสินค้าพังตอนรับมอบแล้ว แก้ไขไม่ได้ เรียกคืนไม่ได้ เอกสาร Temperature Report ทำมือจากไฟล์แยกหลายแหล่ง ตอบ Audit ไม่ทันการณ์ ลูกค้า/หน่วยงานกำกับขอเอกสารย้อนหลัง 6 เดือน ต้องใช้คนไล่ทีละไฟล์เป็นวัน Solution: สถาปัตยกรรม Real-Time Monitoring 4 ชั้น แนวทางที่ผู้นำตลาด Cold Chain ใช้ตามบทวิเคราะห์ปี 2026 คือการลงทุนใน 4 องค์ประกอบที่ทำงานร่วมกัน: IoT Sensors ต่อเนื่อง — เซ็นเซอร์อุณหภูมิ/ความชื้นส่งข้อมูลทุก 1-5 นาที ทั้งในคลังและบนรถขนส่ง แทนการจดบันทึกด้วยมือ Cloud Integration — ข้อมูลจากทุกจุดไหลรวมสู่แพลตฟอร์มกลาง เชื่อมกับ WMS (จัดการคลัง), TMS (จัดการขนส่ง) และ ERP ให้เป็นชุดเดียว Exception Alerts — ระบบแจ้งเตือนเฉพาะเมื่อค่าเบี่ยงเบนจากช่วงกำหนด…
Read More
บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

Article
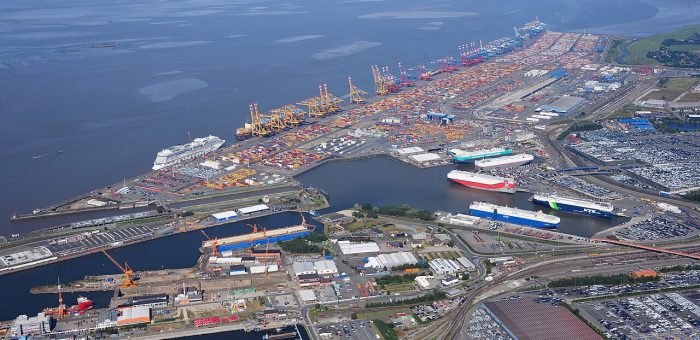
ยี่สิบปีที่แล้ว คำว่า "Lean" และ "Just-in-Time" คือคำตอบสุดท้ายของวงการผลิต — ตัดสต๊อกให้เหลือน้อยที่สุด ตัด Waste ให้หมด บีบ Supplier ให้ส่งของถี่ขึ้นเรื่อยๆ แล้ว COVID-19 ก็มาถึง ตามด้วยสงครามการค้า ความขัดแย้งภูมิรัฐศาสตร์ และวิกฤตพลังงาน โลกของปี 2026 ค้นพบความจริงข้อหนึ่ง: ระบบที่ Optimize สูงสุดคือระบบที่เปราะบางสูงสุด นี่คือบทวิเคราะห์ปรากฏการณ์ที่เราเรียกว่า "กับดักการ Optimize เกินพอดี" (Over-Optimization Trap) — และเหตุใด Industry 5.0 จึงยกเรื่อง Resilience ขึ้นเป็นเสาหลักเทียบเท่าประสิทธิภาพ ท่าเรือคอนเทนเนอร์คือภาพจำของ Global Value Chains — ระบบที่มีประสิทธิภาพสูงที่สุดในประวัติศาสตร์ และก็เปราะบางที่สุดเมื่อโลกหยุดหมุน (ภาพ: Wikimedia Commons, Public Domain) กับดักทำงานอย่างไร — 3 กลไกที่มองไม่เห็นในตาราง Excel 1. Efficiency กับ Resilience คือ Trade-off ที่ซ่อนอยู่ ทุกครั้งที่เราตัดสต๊อก Buffer ลง รวม Supplier จาก 5 รายเหลือ 1 ราย (เพื่อราคาดีกว่า) หรือรวมโรงงานจาก 3 แห่งเหลือ 1 แห่ง (เพื่อ Economies of Scale) — เรากำลังแลก "ความเปราะบาง" ซื้อ "ประสิทธิภาพ" โดยที่ตัวเลขในงบการเงินแสดงเฉพาะครึ่งหลัง เอกสารวิเคราะห์ของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 ชี้ตรงว่าแนวทาง Just-in-Time ที่เน้นประสิทธิภาพสูงสุดของ Industry 4.0 กลายเป็น "ความเปราะบางเมื่อเผชิญเหตุการณ์ไม่ปกติ" — วิกฤตด้านสาธารณสุข เศรษฐกิจ ภูมิรัฐศาสตร์ และการหยุดชะงักของห่วงโซ่อุปทาน 2. Rebound Effect — เทคโนโลยีประหยัดทรัพยากรที่ทำให้ใช้ทรัพยาศเพิ่ม เอกสารเดียวกันอธิบายปรากฏการณ์ที่ถูกมองข้าม: เมื่อเทคโนโลยีทำให้ต้นทุนการผลิตลดลง ความต้องการก็เพิ่มขึ้นจน "หักล้างประสิทธิภาพที่ทำไว้" — โรงงานที่ประหยัดพลังงานต่อหน่วยได้ 20% อาจผลิตเพิ่ม 30% สุทธิคือใช้พลังงานมากขึ้น นี่คือเหตุผลที่เป้าหมาย Sustainability ของ Industry 5.0 ต้องมาพร้อมระบบวัดผลจริง (Carbon Accounting, Energy Submetering…
Read More
How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

Article
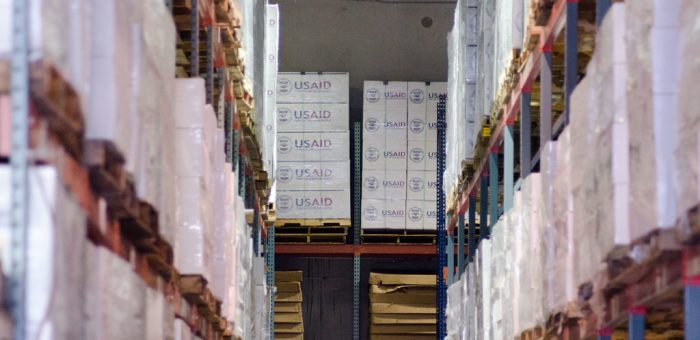
ปัญหาเดิมที่โรงงานทุกแห่งเจอ: ใครควรเป็นคนสั่งสินค้าเสริม? ลองนึกภาพตู้เก็บชิ้นส่วนอะไหล่ในโรงงาน มีสินค้ากว่า 2,000 รายการ ผู้สั่งซื้อ 3 คน และผู้ขาย 40 ราย ทุกเช้ามีคนเดินจดยอดคงเหลือในตู้ ส่งอีเมลแนบไฟล์ Excel ให้ผู้ขายแต่ละราย แล้วรอ บางรายตอบภายในวันเดียว บางรายหายไปสามวัน เมื่อชิ้นส่วนสำคัญหมดตู้กลางดึก สายการผลิตก็หยุด นี่คือปัญหาคลาสสิกที่ Vendor Managed Inventory (VMI) ถูกออกแบบมาแก้ โดยยก "การตัดสินใจสั่งเสริม" จากฝ่ายซื้อของโรงงาน ไปเป็นความรับผิดชอบของผู้ขายเอง แต่ VMI แบบดั้งเดิมมีจุดอ่อนใหญ่คือ ความเชื่อใจในข้อมูล — ถ้าผู้ขายมองไม่เห็นยอดคงเหลือจริง เขาก็ต้องเผื่อสต๊อกเยอะ ซึ่งแพง หรือเชื่อคำบอกของพนักงาน ซึ่งเสี่ยง ช่องว่างนี้เองที่ IIoT เข้ามาปิดให้ ด้วยเซ็นเซอร์วัดระดับสินค้าที่ส่งข้อมูลจริงจากตู้ไปยังผู้ขายโดยตรงแบบ real-time ศูนย์กระจายสินค้าที่จัดการอาหารสด — งานที่สมดุลระหว่าง "หมดตู้" กับ "สต๊อกล้น" สำคัญที่สุด คือ use case คลาสสิกของ VMI (ภาพ: USDA/Flickr, CC BY) แนวคิดหลัก: ย้ายจุดตัดสินใจ แล้วให้ข้อมูลเป็นผู้พิสูจน์ VMI ไม่ใช่เรื่องซอฟต์แวร์ แต่เป็น การเปลี่ยนแปลงสัญญาและความรับผิดชอบ ระหว่างโรงงานกับผู้ขาย โดยทั่วไปมี 3 รูปแบบ: Supplier-managed — ผู้ขายดูแลระดับสต๊อกเองทั้งหมด โรงงานแค่กำหนด min-max และจ่ายเมื่อใช้จริง (consume-based) Consignment — สินค้าอยู่ในโรงงานแต่ยังเป็นกรรมสิทธิ์ของผู้ขาย จนถึงจุดการใช้งาน Hybrid — ผสมทั้งสองแบบ ของหมุนเร็วให้ผู้ขายจัดการ ของหมุนช้าโรงงานสั่งเอง สิ่งที่ต้องมีเหมือนกันทุกรูปแบบคือ ความสามารถในการมองเห็นระดับสต๊อกแบบเรียลไทม์ที่ทั้งสองฝ่ายเชื่อ และนี่คือจุดที่เทคโนโลยีเข้ามา: เทคโนโลยี หลักการ เหมาะกับ ข้อจำกัด Ultrasonic level sensorส่งคลื่นเสียงวัดระดับ คำนวณ % ความจุถังผง ถังน้ำ ตู้ที่เป็นช่องเปิดฝุ่นและโฟมทำให้ค่าคลาดเคลื่อน Weight sensor / Load cellวัดน้ำหนักรวมของชั้นวางหรือตู้ทั้งใบชิ้นส่วนเล็กน้ำหนักน้อยหลายพันรายการต้องปรับเทียบเมื่อเปลี่ยนขนาดกล่อง ToF / LiDAR sensorแสงวัดระดับความลึกแม่นยำสูงตู้ปิดที่ต้องการความแม่นยำสูงราคาสูงกว่า ultrasonic RFIDอ่านแท็กทุกครั้งที่หยิบ/คืนเครื่องมือ อะไหล่ที่ต้อง track รายชิ้นโลหะรบกวนการอ่าน ต้องออกแบบติดตั้ง Smart camera / Visionถ่ายภาพช่องเก็บแล้วนับด้วย AIชิ้นส่วนมาตรฐานเรียงแถวได้ต้องมีแสงและมุมกล้องควบคุมได้ ชั้นวางสินค้าหลายพันรายการในคลังอุตสาหกรรม — งานที่ load cell และเซ็นเซอร์วัดระดับเข้ามาแทนการจดมือเพื่อให้ผู้ขายเห็นข้อมูลเดียวกันแบบ…
Read More
Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Article
เมื่อ "ของเสีย" กลายเป็นสินค้า: มุมมองใหม่ที่โรงงานไทยต้องเรียนรู้ ตลอดหลายทศวรรษ โรงงานอุตสาหกรรมถูกออกแบบให้ "เก่งที่สุดในสิ่งเดียว" — ผลิตสินค้าของตัวเองให้ได้มากที่สุด ส่วนของเสียที่เหลือทิ้งคือปัญหาท้ายสายการผลิตที่จ่ายเงินให้ใครสักคนมากำจัด แต่ในโลกที่ค่าไฟ ค่าวัตถุดิบ และแรงกดดันด้าน ESG ของลูกค้าต่างประเทศพุ่งสูงขึ้นพร้อมกัน มุมมองนี้กำลังกลายเป็นต้นทุนที่โรงงานไทยจ่ายแพงขึ้นเรื่อยๆ Industrial Symbiosis (อุตสาหกรรมเกื้อกูล) คือการนำเอาผลพลอยได้ของโรงงานหนึ่ง — ความร้อนเสีย น้ำเสีย ขี้เถ้า ยิปซัม หรือกากอุตสาหกรรม — ไปใช้เป็นวัตถุดิบของอีกโรงงานหนึ่ง เหมือนระบบนิเวศธรรมชาติที่ของเสียของสิ่งมีชีวิตหนึ่งคืออาหารของอีกสิ่งมีชีวิตหนึ่ง ไม่ใช่แนวคิดใหม่ แต่การผสานกับเทคโนโลยี IIoT และแรงกดดัน CBAM ของสหภาพยุโรปกำลังทำให้มันกลายจาก "โครงการรักษ์โลก" เป็น "กลยุทธ์แข่งขันที่วัดผลได้" แผนภาพการไหลของวัสดุและพลังงานระหว่างโรงงานในเมืองคาลันบอร์ก เดนมาร์ก — ต้นแบบ Industrial Symbiosis ที่เก่าแก่และสำเร็จที่สุดในโลก (ภาพ: Wikimedia Commons) กรณีคาลันบอร์ก: บทเรียนจาก 50 ปีแห่งการเกื้อกูล เมืองคาลันบอร์ก (Kalundborg) ประเทศเดนมาร์ก คือตัวอย่างคลาสสิกที่ถูกอ้างอิงทั่วโลก จุดเริ่มต้นไม่ได้หรูหราอะไรเลย — โรงกลั่นน้ำมันต้องการขยายกำลังผลิตจึงต้องการน้ำเพิ่ม เทศบาลเมืองจึงติดต่อซื้อน้ำจากเทศบาลข้างเคียงมาเสริม แล้วธุรกิจที่ได้ประโยชน์ทั้งสองฝ่ายก็ค่อยๆ ต่อยอดเป็นการแลกเปลี่ยนน้ำ พลังงาน และกากของเสียระหว่างกัน จนกลายเป็นเครือข่าย มากกว่า 35 โครงการแลกเปลี่ยน ระหว่าง 8 บริษัทกับเทศบาลเมือง ที่ดำเนินมายาวนานจนถึงทุกวันนี้ ตัวอย่างการแลกเปลี่ยนจริงในเครือข่าย ได้แก่ ขี้เถ้าถ่านหินจากโรงไฟฟ้าถูกส่งไปผลิตซีเมนต์และคอนกรีตสำเร็จรูป ยิปซัมจากกระบวนการขจัดกำมะถันถูกใช้ผลิตกระเบื้องแผ่นเรียบ และกากจากการผลิตอินซูลินถูกนำไปทำปุ๋ย จุดที่น่าสนใจที่สุดคือ ทั้งหมดนี้ไม่ได้เกิดจากแผนการล่วงหน้าของรัฐ แต่เกิดจากการเจรจาเป็นคู่ๆ ของธุรกิจที่มองเห็นผลตอบแทนร่วมกัน มีการศึกษาความเป็นได้ และมีความจริงใจต่อกัน โรงไฟฟ้าในเครือข่ายคาลันบอร์ก — แหล่งความร้อนเสีย ไอน้ำ และขี้เถ้า ที่กลายเป็น "สินค้า" ให้โรงงานรอบข้างแทนที่จะเป็นภาระการกำจัด (ภาพ: Wikimedia Commons) เหตุใดปี 2026 ถึงเป็นจังหวะของโรงงานไทย เรามองว่ามี 4 แรงผลักดันที่ทำให้ Industrial Symbiosis จาก "น่าทำ" กลายเป็น "ต้องทำ" สำหรับโรงงานไทยในห้วงเวลานี้: กติกา CBAM ของสหภาพยุโรปเข้าสู่ระยะถาวร — คาร์บอนที่ฝังอยู่ในผลิตภัณฑ์กลายเป็นตัวแปรที่วัดได้และมีผลต่อการส่งออก การลดคาร์บอนผ่านการใช้วัสดุหมุนเวียนจึงกลายเป็นงานของฝ่ายขาย ไม่ใช่แค่ฝ่ายสิ่งแวดล้อม ค่าจัดการของเสียสูงขึ้นตามแนวทางเศรษฐกิจหมุนเวียน (BCS) — เมื่อการฝังกลบมีข้อจำกัดมากขึ้น ของเสียที่เคย "กำจัดได้ราคาถูก" กำลังกลายเป็นต้นทุนที่ต้องบริหารจริงจัง เทคโนโลยี IIoT ทำให้ "วัดได้" และ "เชื่อใจได้" — ปัญหาใหญ่ที่สุดของการแลกเปลี่ยนของเสียคือความน่าเชื่อถือของปริมาณและคุณภาพ เซ็นเซอร์…
Read More
Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Article
จาก Dashboard บอกเล่าเหตุการณ์ สู่ศูนย์บัญชาการที่ตัดสินใจเอง หลายโรงงานที่ลงทุน "Control Tower" ไปเมื่อ 3-4 ปีก่อน กำลังพบปัญหาเดียวกัน คือระบบสวยงาม ข้อมูลครบ แต่สุดท้ายคนยังต้องนั่งเฝ้าจอ ไล่ดูสถานะรถทุกคัน แล้วโทรไปถามทีมปฏิบัติการเองว่าจะทำอย่างไรต่อ Control Tower รุ่นแรกคือ ชั้นรวบรวมข้อมูล (Data Aggregation Layer) ที่ดึงข้อมูลจาก TMS (ระบบบริหารการขนส่ง) WMS (ระบบบริหารคลังสินค้า) และข้อมูลจากผู้ขนส่งภายนอก มาแสดงบนจอเดียวให้คนตัดสินใจเอง ปี 2026 หน้าที่ของมันกำลังเปลี่ยนไปสู่ AI Control Tower ที่ไม่ใช่แค่รายงานว่าเกิดอะไรขึ้น แต่ประเมินสถานการณ์หลายแบบพร้อมกัน คาดการณ์ผลกระทบ และเสนอหรือลงมือแก้ปัญหาเองภายในไม่กี่นาที แรงผลักดันหลักคือความผันผวนทางภูมิรัฐศาสตร์ การขาดแคลนแรงงาน และต้นทุนที่สูงขึ้น จนองค์กรไม่มีเวลาให้ทีมงานนั่งวิเคราะห์ทุกเหตุการณ์ทีละเคสอีกต่อไป ท่าเรือคอนเทนเนอร์คือจุดที่ความล่าช้าเล็กน้อยถูกขยายเป็นผลกระทบทั้งห่วงโซ่ — AI Control Tower ถูกออกแบบมาเพื่อตัดสินใจ ณ จุดพวกนี้ให้เร็วกว่ามนุษย์ (ภาพ: Wikimedia Commons) ตัวเลขที่อธิบายว่าทำไมทุกคนเร่งตัดสินใจในปี 2026 ข้อมูลจากรายงานอุตสาหกรรมหลายฉบับในปี 2026 ชี้ตรงกันว่า ความไม่แน่นอนทางเศรษฐกิจและภูมิรัฐศาสตร์ เป็นปัจจัยสำคัญที่สุดที่กดดันการตัดสินใจด้าน supply chain ในปีนี้ ขณะที่สัดส่วนองค์กรที่ใช้ AI ในกิจกรรม supply chain เพิ่มจากราว 30% เป็นราว 40% ภายในเวลาเพียงหนึ่งปี — นั่นแปลว่าเกือบครึ่งของคู่แข่งของคุณอาจกำลังให้ AI ช่วยวางแผนสินค้าคงคลังและจัดเส้นทางขนส่งอยู่แล้ว มิติ Control Tower แบบดั้งเดิม AI Control Tower บทบาทหลักรวมข้อมูล แสดงสถานะ (Monitoring)ตัดสินใจและลงมือแก้ปัญหา (Decision + Action) เมื่อรถส่งสินค้าล่าช้าแจ้งเตือนสีแดง รอคนโทรประสานงานระบุเส้นทางทางเลือก จัดสรรสต๊อกระหว่าง DC ใกล้เคียง และจัดลำดับออเดอร์ตาม SLA อัตโนมัติ การตอบสนองชั่วโมงถึงวัน (ผู้เชี่ยวชาญต้องวิเคราะห์)นาที (ระบบประเมินหลายสถานการณ์พร้อมกัน) ข้อมูลที่ใช้TMS + WMS + ผู้ขนส่งเพิ่ม IoT telemetry, สภาพอากาศ, ข่าวภูมิรัฐศาสตร์, ข้อจำกัดท่าเรือแบบ real-time Human-in-the-loopคนตัดสินใจทุกขั้นAI ตัดสินใจชั้นปฏิบัติการ คนกำกับดูแลและยับยั้งได้ คอนเทนเนอร์หลายหมื่นใบในท่าเรือใหญ่ แต่ละใบคือเหตุการณ์ที่ AI Control Tower ต้องติดตามพร้อมกัน — งานที่เกินพิกัดการไล่ด้วยสายตามนุษย์ (ภาพ: Wikimedia Commons) สถาปัตยกรรม 5…
Read More
Case Study: SBOM กู้วิกฤตซอฟต์แวร์โรงงาน — เมื่อ 4 Supply Chain Attacks ใน 12 วันของเดือนมีนาคม 2026 เปลี่ยนกฎเกมความโปร่งใสของซอฟต์แวร์อุตสาหกรรม

Case Study: SBOM กู้วิกฤตซอฟต์แวร์โรงงาน — เมื่อ 4 Supply Chain Attacks ใน 12 วันของเดือนมีนาคม 2026 เปลี่ยนกฎเกมความโปร่งใสของซอฟต์แวร์อุตสาหกรรม

Article
เดือนมีนาคม 2026 จะถูกบันทึกว่าเป็นหนึ่งในเดือนที่สั่นคลอนวงการพัฒนาซอฟต์แวร์ที่สุด เมื่อเกิด supply chain attacks ถึง 4 เหตุการณ์ภายในเวลาเพียง 12 วัน เป้าหมายไม่ใช่โปรแกรมธรรมดา แต่เป็นเครื่องมือที่ทีมพัฒนาทั่วโลกเชื่อถือ รวมถึงเครื่องมือสแกนช่องโหว่ เครื่องมือสแกนความปลอดภัยโครงสร้างพื้นฐาน AI model gateway และไลบรารี HTTP client ยอดนิยมของระบบ JavaScript จุดร่วมของทุกเหตุการณ์คือ ผู้โจมตีไม่ได้เจาะระบบโรงงานโดยตรง แต่แฝงโค้ดอันตรายเข้าไปใน dependencies ที่ไหลผ่าน CI/CD pipeline ของเหยื่อ ปัญหา: โรงงานมองไม่เห็นสิ่งที่ตัวเองกำลังรันอยู่ ลองนึกภาพโรงงานที่ใช้ซอฟต์แวร์ IIoT platform สำหรับเก็บข้อมูลเซ็นเซอร์และแดชบอร์ด ภายใน platform นั้นมีไลบรารีอิสระซ้อนกันนับสิบชั้น (transitive dependencies) ที่ทีม IT ของโรงงานไม่เคยเห็นรายชื่อ เมื่อข่าวช่องโหว่ของไลบรารีตัวหนึ่งออกมา คำถามแรกที่ทุกโรงงานต้องตอบไม่ได้คือ "ระบบของเราใช้ไลบรารีตัวนี้อยู่หรือไม่ และอยู่ในเครื่องไหน กี่เครื่อง" ตัวเลขจากรายงานวิจัย State of the Software Supply Chain ฉบับปี 2026 ชี้ว่าโค้ดจากบุคคลที่สามและโอเพนซอร์สคิดเป็น 80-90% ของแอปพลิเคชันสมัยใหม่ และใน 95% ของกรณีที่มีการดาวน์โหลด component ที่มีช่องโหว่ มีเวอร์ชันที่แก้ไขแล้วอยู่่ แล้ว — ปัญหาจริงจึงไม่ใช่การไม่มีแพตช์ แต่คือการไม่รู้ว่าตัวเองกำลังรันอะไรอยู่ ทุกอุปกรณ์ IoT ในโรงงานมีเฟิร์มแวร์และไลบรารีซ้อนอยู่ภายใน — SBOM คือรายการส่วนผสมที่ทำให้มองเห็นสิ่งเหล่านี้ได้ ทางออก: SBOM คือ "รายการส่วนผสม" ของซอฟต์แวร์ SBOM (Software Bill of Materials) คือเอกสารระบุรายการ component และไลบรารีทั้งหมดที่ใช้สร้างซอฟต์แวร์หนึ่งชิ้น ในรูปแบบที่เครื่องอ่านได้ แนวคิดไม่ได้ใหม่ แต่ถูกดันขึ้นมาเป็นข้อบังคับหลังเหตุการณ์ supply chain attack ครั้งใหญ่ปี 2020 ที่โค้ดอันตรายถูกแฝงในอัปเดตซอฟต์แวร์ระบบสำนักงานที่องค์กรทั่วโลกเชื่อถือ กระทบองค์กรถึง 18,000 แห่ง ตามด้วยช่องโหว่ในไลบรารี logging ยอดนิยมของระบบ Java ปี 2021 ที่กระทบอุปกรณ์นับร้อยล้านเครื่อง มาตรฐานที่นิยมใช้มี 2 ตัวคือ SPDX (มาตรฐานสากล ISO/IEC 5962:2021) และ CycloneDX (มาตรฐาน Ecma International หมายเลข ECMA-424) ทั้งคู่แลกเปลี่ยนข้อมูลกันได้ด้วยเครื่องมือ open source Case Study:…
Read More
บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

Article
กระแสที่ไหลสวนทาง — และถูกมองข้ามมานานเกินไป ทุกครั้งที่พูดถึง supply chain ของโรงงาน ภาพที่เราถูกฝึกให้เห็นคือลูกศรเดียว: วัตถุดิบเข้า → ผลิต → ส่งออก แต่ความจริงของปี 2026 คือ กระแสที่สองที่ไหลย้อนกลับ — สินค้าส่งกลับ บรรจุภัณฑ์ใช้ซ้ำ ชิ้นส่วนเพื่อ remanufacture และเศษวัสดุเพื่อรีไซเคิล — กำลังโตเร็วกว่าที่องค์กรส่วนใหญ่เตรียมรับไว้ โดยเฉพาะอย่างยิ่งเมื่อ e-commerce ทำให้การคืนสินค้าเป็นเรื่องปกติ และ COD (เก็บเงินปลายทาง) ในตลาดหลายประเทศสร้างปริมาณ "สินค้าถูกปฏิเสธ ณ ประตูบ้าน" ที่ต้องไหลกลับเข้าระบบเช่นกัน Reverse logistics ตามนิยามครอบคลุมทุกกิจกรรมที่เกี่ยวกับการไหลกลับของสินค้าและวัสดุเพื่อการเก็บคุณค่าหรือกำจัดอย่างเหมาะสม — ไม่ใช่แค่ "คลังสินค้าคืน" แต่รวมถึงการหลีกเลี่ยงการคืน (returns avoidance) การคัดกรองที่จุดรับ (gatekeeping) การ remanufacture และการ dispose ที่ถูกต้อง งานวิจัยเชิงวิชาการชี้ตรงกันว่า reverse logistics เชื่อมโยงกับ Service Lifecycle Management (SLM) และกลายเป็นเวทีแข่งขันด้านความพึงพอใจของลูกค้าโดยตรง สนามจริงของ reverse logistics: การคัดแยกวัสดุที่ไหลกลับมา — งานที่ยังอยู่ในมือคนเกือบทั้งหมด และคือจุดที่ข้อมูลหายไปมากที่สุด (ภาพ: Wikimedia Commons) มุมมองของเรา: ปัญหาไม่ใช่ "ของไหลกลับ" แต่คือ "ข้อมูลหายไปตอนไหลกลับ" จากประสบการณ์ของทีม Honey Corporation ในการติดตั้งระบบ IoT Monitoring และ system integration ในโรงงานอุตสาหกรรม เราสังเกตรูปแบบเดียวกันซ้ำๆ: ข้อมูลของกระแสไหลออก (forward) ถูกดูแลอย่างดี — มี WMS, มี TMS, มี tracking — แต่ทันทีที่สินค้าคืนหรือบรรจุภัณฑ์ไหลกลับ ข้อมูลจะกลายเป็น "โซนรก" ที่พึ่งพาการจดบันทึกด้วยมือและความจำของพนักงานคลัง ผลลัพธ์คือสามช่องโหว่ที่โรงงานจ่ายแพงโดยไม่รู้ตัว: มูลค่าคงค้างที่มองไม่เห็น — พาเลท กล่อง และตัวถังที่ใช้ซ้ำได้ (เช่น ถังแก๊ส ถังเบียร์) หายไปเงียบๆ เพราะไม่มีระบบติดตามสถานะการยืม-คืน โอกาส remanufacture ที่ถูกทิ้ง — ชิ้นส่วนที่คืนมาถูกจัดเป็น "เศษ" ทั้งที่สภาพยังใช้งานได้ เพราะไม่มีข้อมูลสภาพและประวัติของชิ้นนั้น ความเสี่ยงประเทศนำเข้าขยะ — กฎระเบียบด้านสิ่งแวดล้อมของปลายทางเข้มขึ้นทุกปี การพิสูจน์แหล่งที่มาและเส้นทางของวัสดุที่ไหลกลับจึงกลายเป็นข้อกำหนด ไม่ใช่ทางเลือก บทวิเคราะห์: ถ้าเทคโนโลยี IIoT ถูกนำมาใช้กับกระแสย้อนกลับจะเกิดอะไรขึ้น…
Read More
Case Study: จากสายพานพลาสติกที่พังกลางดึก สู่ Blockchain Traceability ที่ช่วยเรียกคืนสินค้าเฉพาะจุดใน 2 ชั่วโมง

Case Study: จากสายพานพลาสติกที่พังกลางดึก สู่ Blockchain Traceability ที่ช่วยเรียกคืนสินค้าเฉพาะจุดใน 2 ชั่วโมง

Article
03:40 น. — สายพานลำเลียงหยุด และคำถามที่ตอบไม่ได้ กรณีศึกษาสังเคราะห์นี้ยึดตามรูปแบบปัญหาที่พบซ้ำๆ ในโรงงานอาหารแปรรูปขนาดกลางแห่งหนึ่งในภาคตะวันออก ซึ่งส่งออกผลิตภัณฑ์แช่แข็งให้แบรนด์ใหญ่ในต่างประเทศ คืนวันนั้นสายพานพลาสติก (modular belt) ของตู้แช่แข็ง IQF ราวกลางสายการผลิตหักพับลงกลางดึก เจ้าหน้าที่เปลี่ยนสายพานใหม่และเดินสายการผลิตต่อภายใน 40 นาที ปัญหาไม่ได้อยู่ที่เวลาหยุด — แต่อยู่ที่ว่าเช้าวันรุ่งขึ้น ทีม quality ตอบคำถามแบรนด์เจ้าของไม่ได้ว่า "ช่วง 40 นาทีที่สายพานเก่าแตะสินค้าก่อนหัก มีผลิตภัณฑ์กี่กล่อง และกล่องไหนบ้างที่ต้องกักตัวเพื่อตรวจโลหะหรือเศษพลาสติก" ในระบบกระดาษและ spreadsheet ยุคเก่า คำตอบคือ "ต้องเรียกคืนทั้งล็อตการผลิต 8 ชั่วโมง" — กว่า 12,000 กล่อง เพราะไม่มีทางพิสูจน์ได้ว่ากล่องไหนปลอดภัย นี่คือจุดที่ทุกโรงงานเริ่มตระหนักว่าปัญหา traceability ไม่ใช่เรื่อง "ระบบ IT สวยงาม" แต่คือเรื่องการเงินและชื่อเสียงโดยตรง ปัญหาราก: ข้อมูลอยู่คนละที่ ในคนละภาษา เมื่อทีมงานเข้าไปประเมิน พบภาพเดิมที่คุ้นเคยในโรงงานไทยจำนวนมาก: เครื่องสแกนบาร์โค้ด 14 จุด ส่งข้อมูลเข้าไฟล์ CSV แยกตามจุด ไม่มีการ standardize ข้อมูลการผลิตล็อต (batch record) อยู่ในระบบ MES เก่า ที่ต้อง export ผ่านหน้าจอ เนื่องจากไม่มี API สถานะอุณหภูมิตู้แช่อยู่ในที่เดียวกับข้อมูลพลังงาน ไม่เคยถูกผูกกับล็อตการผลิต ผู้ขนส่งเก็บ GPS และอุณหภูมิระหว่างขนส่งในระบบของตัวเอง เข้าถึงได้เฉพาะผ่านเว็บพอร์ทัล ความท้าทายคือทั้งหมดนี้ต้องกลายเป็น "เรื่องเล่าเดียว" ที่ย้อนได้ทั้งเส้นทาง — จากวัตถุดิบถึงหน้าร้าน — ภายในไม่กี่นาที ไม่ใช่ไม่กี่วัน ทางออก: EPCIS เป็นกระดูกสันหลัง + Blockchain เป็น notary ข้ามองค์กร สถาปัตยกรรมที่เลือกใช้แบ่งเป็น 3 ชั้นตามหน้าที่ ไม่ใช่ตามฮิต: โครงสร้าง Merkle Tree — กลไก cryptographic ที่ blockchain ใช้ตรวจสอบความถูกต้องของข้อมูลทั้งก้อนจาก hash รากเพียงค่าเดียว (ภาพ: Wikimedia Commons) ชั้นเก็บเหตุการณ์ (EPCIS layer) — ทุกจุดสแกนและเหตุการณ์สำคัญถูกแปลงเป็น EPCIS event มาตรฐาน GS1: Object Event เมื่อกล่องผ่านจุดสแกน, Aggregation Event เมื่อกล่องใส่พาเลท, Transformation Event เมื่อวัตถุดิบกลายเป็นล็อตผลิตภัณฑ์ และ…
Read More
EPCIS 2.0: มาตรฐาน GS1 สำหรับ Supply Chain Traceability ที่ทำให้ทุกชิ้นส่วนบอกได้ว่า ‘ตัวเองคือใคร อยู่ที่ไหน เมื่อไหร่ และทำไม’

EPCIS 2.0: มาตรฐาน GS1 สำหรับ Supply Chain Traceability ที่ทำให้ทุกชิ้นส่วนบอกได้ว่า ‘ตัวเองคือใคร อยู่ที่ไหน เมื่อไหร่ และทำไม’

Article
ทำไมโรงงานยุค IIoT จำเป็นต้องมี "ภาษากลาง" ของเหตุการณ์สินค้า ลองนึกภาพโรงงานที่ติดตั้งเซ็นเซอร์ IIoT ไปทั่วสายการผลิต ทุกจุดสแกนบาร์โค้ดส่งข้อมูลเข้าระบบ WMS ของตัวเอง หน่วยงาน QA ใช้ฐานข้อมูลแยกของตัวเอง และผู้ขนส่งเก็บ GPS log ในระบบ TMS อีกชุดหนึ่ง — เวลาลูกค้าโทรมาถามว่า "ล็อตที่ 825 ที่เราได้รับเมื่อวาน ผลิตจากวัตถุดิบล็อตไหน ผ่านคิวบัฟเฟอร์ที่สามหรือไม่" คำตอบที่ได้มักคือ "ขอเวลาตรวจสอบ 2-3 วัน" เพราะข้อมูลกระจัดกระจายอยู่ในระบบที่ไม่เคยคุยกัน นี่คือปัญหาที่มาตรฐาน EPCIS (Electronic Product Code Information Services) ของ GS1 ถูกออกแบบมาแก้โดยตรง โดยเวอร์ชันล่าสุด EPCIS 2.0 ได้รับการรับรองจาก GS1 เมื่อเดือนมิถุนายน 2022 (พร้อม Core Business Vocabulary หรือ CBV 2.0) และขณะนี้เวอร์ชัน 2.1 อยู่ระหว่างพัฒนา คาดว่าจะเผยแพร่ภายในสิ้นปี 2026 ซึ่งสะท้อนว่าโลก supply chain กำลังเคลื่อนจาก "ติดตามสินค้าในองค์กร" ไปสู่ "แลกเปลี่ยนเหตุการณ์ข้ามองค์กร" ด้วยโครงสร้างข้อมูลร่วมกันจริงๆ EPCIS คืออะไร — แกะกล่องมาตรฐานให้เห็นชิ้นส่วนจริง EPCIS เริ่มต้นจากความพยายามของ MIT Auto-ID Center ในปี 2001 ที่เสนอแนวคิด PML (Physical Markup Language) เพื่ออธิบายวัตถุทางกายภาพ ก่อนถูกพัฒนาต่อเป็นมาตรฐานสากลภายใต้ GS1 และตีพิมพ์เวอร์ชัน 1.0 ครั้งแรกในปี 2007 จุดร่วมสำคัญคือ EPCIS ไม่ได้ผูกกับ RFID อย่างที่หลายคนเข้าใจ — ตั้งแต่เวอร์ชัน 1.1 ไม่บังคับให้ระบุระดับ instance และใช้กับแอปพลิเคชันที่ใช้บาร์โค้ดล้วนหรือผสม RFID ได้ (ชื่อ EPC ที่ฝังอยู่เป็นเพียงมรดกทางประวัติศาสตร์) หัวใจของ EPCIS คือการแลกเปลี่ยน "visibility event data" — เหตุการณ์ที่บอกว่า อะไร (What), ที่ไหน (Where), เมื่อไหร่ (When) และ ทำไม (Why) ผ่านสถาปัตยกรรม 3 ส่วน: EPCIS Capture…
Read More
Digital Product Passport: บัตรประจำตัวดิจิทัลของผลิตภัณฑ์ และห้วงเวลาเตรียมตัวของโรงงานไทย

Digital Product Passport: บัตรประจำตัวดิจิทัลของผลิตภัณฑ์ และห้วงเวลาเตรียมตัวของโรงงานไทย

Article
ยุคที่ข้อมูลผลิตภัณฑ์อยู่แค่บนฉลากกระดาษกำลังจะจบลง ภายใต้ Ecodesign for Sustainable Products Regulation (ESPR) หรือ Regulation (EU) 2024/1781 ซึ่งมีผลบังคับใช้ตั้งแต่ 18 กรกฎาคม 2024 สหภาพยุโรปกำลังผลักดันให้ผลิตภัณฑ์ที่จำหน่ายในตลาด EU มี Digital Product Passport (DPP) — บัตรประจำตัวดิจิทัลที่เก็บข้อมูลตั้งแต่องค์ประกอบวัสดุ แหล่งที่มา สัดส่วนวัสดุรีไซเคิล ไปจนถึงแผนผังห่วงโซ่อุปทาน โดยเข้าถึงผ่าน QR Code แท็ก RFID หรือเทคโนโลยีที่สแกนได้อื่นๆ คณะกรรมาธิการยุโรประบุว่า ESPR คือ "รากฐาน" ของแนวทางที่ทำให้ผลิตภัณฑ์ยั่งยืนและหมุนเวียนมากขึ้น และในเดือนเมษายน 2025 ได้ประกาศ Working Plan ฉบับแรกที่ระบุกลุ่มผลิตภัณฑ์ที่จะถูกกำหนดกติกาก่อน โดยงานเตรียมสำหรับ สิ่งทอและเหล็กกล้า เริ่มไปแล้ว สำหรับประเทศไทยซึ่งเป็นฐานผลิตสิ่งทอ เหล็ก อิเล็กทรอนิกส์ และยานยนต์ที่ส่งออกไป EU กฎระเบียบนี้จะส่งผลกระทบเชิงระบบต่อวิธีที่โรงงานเก็บและส่งต่อข้อมูล แท็ก RFID ฝังในป้ายผลิตภัณฑ์ — หนึ่งในพาหะที่ ESPR ระบุสำหรับ Digital Product Passport (ภาพ: Wikimedia Commons) DPP เปลี่ยนอะไรในโรงงาน หลายคนคิดว่า DPP คือ "ฉลากที่ฉลาดขึ้น" แต่มองให้ลึกกว่านั้น: DPP คือการบังคับให้ข้อมูลที่เคยอยู่ในซิโลภายใน (ใบสั่งผลิต ใบ COA สเปกวัสดุ ประวัติการตรวจสอบ) ต้องถูกโครงสร้างใหม่ให้เป็น ข้อมูลที่ค้นได้ตลอดห่วงโซ่อุปทาน เมื่อลูกค้า EU สแกน QR บนเสื้อผ้าหรือแผ่นเหล็ก เบื้องหลังคือระบบข้อมูลที่ไล่ย้อนได้จากผลิตภัณฑ์สุดท้าย ไปยังโรงเอาท์ซอร์ส โรงย้อม โรงปั่นด้าย จนถึงผู้ผลิตเส้นใย นี่คือจุดที่โรงงานไทยส่วนใหญ่ยังมีช่องว่าง เพราะข้อมูลที่ว่านี้กระจายอยู่ในกระดาษ ไฟล์ Excel แยกกัน และระบบ ERP/MES เก่าที่ไม่ได้ออกแบบให้แลกเปลี่ยนข้อมูลกับภายนอก การจะทำ DPP ได้จริง โรงงานต้องมีรากฐาน 3 ชั้น: การระบุตัวตนผลิตภัณฑ์รายชิ้น (Item-Level Identification) การเก็บเหตุการณ์การผลิตเป็นทางการ (Event Data ตามมาตรฐาน EPCIS) และการเชื่อมต่อข้อมูลกับคู่ค้า (Interoperability) บทวิเคราะห์: โอกาสซ่อนอยู่ในภาระผูกพัน มองเชิงกลยุทธ์ DPP ไม่ได้เป็นแค่ภาระ Compliance แต่เป็นแรงกดดันที่บังคับให้โรงงานสร้าง Data Infrastructure ที่แท้จริง โรงงานที่ตอบสนองเร็วจะได้ 3 สิ่ง:…
Read More