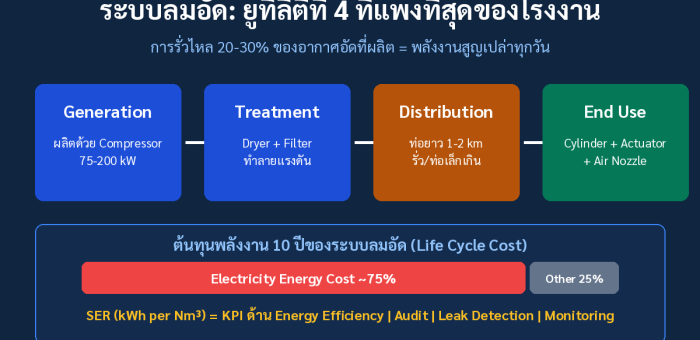
ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

Article
ถ้าถามทีมวิศวกรรมโรงงานว่า "ยูทิลิตี้ตัวไหนแพงที่สุดเทียบต่อหน่วยที่ได้" คำตอบมักไม่ใช่ไฟฟ้าหรือไอน้ำ แต่คือลมอัด (Compressed Air) — ของที่หลายคนมองว่า "ฟรี" เพราะก็แค่ดูดอากาศเข้ามาอัด แต่ในความจริงมันคือยูทิลิตี้ที่แปลงพลังงานได้แย่ที่สุดในโรงงาน ตลอดอายุการใช้งาน 10 ปี ค่าไฟฟ้าคิดเป็นราว 75% ของต้นทุนทั้งหมดของระบบ และการรั่วไหลเงียบๆ 20–30% ของอากาศที่ผลิตได้ คือเงินที่หายไปทุกเดือนโดยไม่มีใบเสร็จ ช่วงค่า SER (kWh/Nm³) ที่ 7 bar(g) จำแนกตามเทคโนโลยี — ค่าอ้างอิงจากแนวทางของ Compressed Air Challenge SER: ตัวเลขเดียวที่บอกความสิ้นเปลืองจริง Specific Energy Requirement (SER) คือจำนวน kWh ที่ใช้ต่อการผลิตอากาศอัด 1 ลูกบาศก์เมตร (Nm³ ที่ 0°C, 1 bar absolute) — เป็น KPI เดียวที่รวมทุกปัจจัย ทั้งสภาพเครื่อง การรั่ว และวิธีควบคุมโหลด ไว้ในตัวเลขเดียว ตัวอย่างการคิด: คอมเพรสเซอร์ 75 kW เดิน 720 ชม./เดือน ผลิต 8,640 Nm³/h ที่ 7 bar(g) จะได้ SER ≈ 0.0087 kWh/Nm³ ที่ระดับเครื่อง แต่ SER ของ "ระบบ" ที่คิดจากอากาศที่ใช้จริงปลายท่อมักสูงกว่ามาก เพราะส่วนต่างคือการรั่วที่หายไปกลางทาง ปัจจัยที่กำหนด SER มี 3 ตัวหลัก: แรงดันส่ง (เพิ่ม 1 bar ที่ระดับ 7 bar เท่ากับพลังงาน +10–12%), โหลดแฟกเตอร์ (เครื่องที่เดิน part-load เสียไฟเปล่าจาก no-load loss สูง) และเทคโนโลยีของเครื่อง ตารางด้านบนแสดงว่าการย้ายจากเครื่องสกรูชั้นเดียวแบบความเร็วคงที่ไปเป็นแบบปรับความเร็วได้ (VSD) หรือสองชั้น ช่วยลด SER ได้ราว 10–15% โดยไม่ต้องแตะการรั่วเลย การรั่ว: ตัวเลขที่โรงงานส่วนใหญ่ไม่เคยวัด แนวทางของ Compressed Air Challenge ระบุว่าโรงงานที่ไม่เคยทำ Audit อย่างเป็นระบบมักพบว่า 20–30% ของอากาศอัดที่ผลิตหายไปกับการรั่วไหล จุดที่เจอบ่อยคือข้อต่อแบบ fast-coupling, วาล์วระบายน้ำ (drain valve) ที่ค้างเปิด,…
Read More
บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

Article
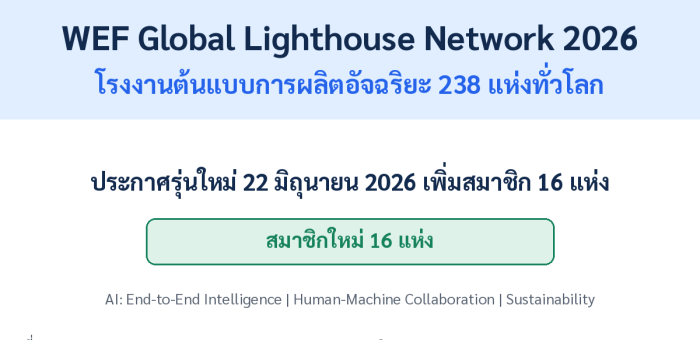
เมื่อวันที่ 22 มิถุนายน 2026 World Economic Forum (WEF) ประกาศรายชื่อโรงงานต้นแบบ Global Lighthouse Network รุ่นล่าสุด โดยเพิ่มสมาชิกใหม่ 16 แห่ง ส่งผลให้เครือข่ายโรงงานต้นแบบด้านการผลิตอัจฉริยะมีจำนวนรวม 238 แห่งทั่วโลก — และสิ่งที่น่าสนใจที่สุดไม่ใช่ตัวเลข แต่คือธรรมชาติของเทคโนโลยีที่ถูกใช้: AI ไม่ได้เป็น "โครงการทดลอง" อีกต่อไป แต่กลายเป็นหัวใจของการบริหารโรงงานและซัพพลายเชนไปแล้ว เครือข่าย Global Lighthouse Network ปี 2026: สมาชิกเดิม 222 แห่ง + รุ่นใหม่ 16 แห่ง = 238 แห่งทั่วโลก (ที่มา: World Economic Forum) AI ก้าวจากโครงการนำร่องสู่ศูนย์กลางการผลิต WEF สรุปว่าโรงงาน Lighthouse รุ่นล่าสุดสะท้อนการเปลี่ยนแปลงสำคัญ 3 ประการ ได้แก่ การใช้ AI และข้อมูลแบบ End-to-End Intelligence เพื่อสนับสนุนการตัดสินใจ การสร้าง Human-Machine Collaboration ผ่านการพัฒนาทักษะแรงงาน และการผสานความยั่งยืน (Sustainability) เข้ากับกลยุทธ์ธุรกิจโดยตรง "โรงงานชั้นนำในปัจจุบันไม่ได้มุ่งเพียงปรับปรุงกระบวนการผลิตทีละส่วน แต่กำลังออกแบบระบบการดำเนินงานใหม่ทั้งหมด โดยมี AI เป็นศูนย์กลางของการเรียนรู้และการเพิ่มประสิทธิภาพอย่างต่อเนื่อง" — Kiva Allgood, กรรมการผู้จัดการ, World Economic Forum 3 การเปลี่ยนแปลงสำคัญจากโรงงาน Lighthouse รุ่นล่าสุด (ที่มา: World Economic Forum, 2026) ถอดรหัส 3 การเปลี่ยนแปลง: มองผ่านมุมของโรงงานไทย การเปลี่ยนแปลง ความหมาย ตัวอย่างการใช้งานจริง ตัวชี้วัดที่ควรมี 1. End-to-End AI Intelligenceรวมข้อมูลจากทั้ง Value Chain มาประมวลผลด้วย AI เพื่อตัดสินใจแบบ real-timeวางแผนการผลิต บริหารคลังสินค้า โลจิสติกส์ และพลังงานในระบบเดียวOEE, On-Time Delivery, พลังงานต่อหน่วยผลผลิต 2. Human-Machine Collaborationพัฒนาทักษะแรงงานให้ทำงานร่วมกับระบบอัจฉริยะ ไม่ใช่ถูกแทนที่ช่างเทคนิคใช้ข้อมูล predictive analytics ตัดสินใจบำรุงรักษาแทนการซ่อมเมื่อพังชั่วโมงอบรมต่อคน/ปี, จำนวน digital skill roles 3. Sustainability Integrationผนวกเป้าหมายความยั่งยืนเข้ากับ KPI การผลิตลด…
Read More
บทวิเคราะห์: Carbon Digital Twin — เมื่อ CBAM ปี 2026 บังคับให้โรงงานไทยรู้ตัวเลข Emission จริงของทุกชิ้นส่วน

บทวิเคราะห์: Carbon Digital Twin — เมื่อ CBAM ปี 2026 บังคับให้โรงงานไทยรู้ตัวเลข Emission จริงของทุกชิ้นส่วน

Article
ตั้งแต่ 1 มกราคม 2026 มาตรการ CBAM (Carbon Border Adjustment Mechanism) ของสหภาพยุโรปเข้าสู่ช่วง Definitive Period — ผู้นำเข้าสินค้ากลุ่มเหล็ก อะลูมิเนียม ซีเมนต์ ปุ๋ย ไฮโดรเจน และไฟฟ้าใน EU ต้องรายงาน embedded emissions (คาร์บอนที่ฝังอยู่ในสินค้า) และซื้อ CBAM certificate ตามปริมาณคาร์บอนของสินค้าที่นำเข้าทุกปี (ที่มา: กรมศุลกากรไทย, PIER) สำหรับผู้ส่งออกไทย ข้อความนี้แปลเป็นภาษาธุรกิจได้ง่ายๆ: ลูกค้าใน EU จะถามหาตัวเลข emission ระดับสินค้า (product-level) จากโรงงานคุณ — และถ้าคุณตอบไม่ได้ เขาจะใช้ default value ของ EU ซึ่งตั้งอย่างอนุรักษ์นิยม มักสูงกว่าค่าจริงของโรงงานที่บริหารพลังงานดี แปลว่าคุณจ่ายคาร์บอนแพงกว่าที่ควรจ่าย โดยไม่มีสิทธิ์แก้ตัว ทำไม "คาร์บอน" กลายเป็นโจทย์วิศวกรรม ไม่ใช่แค่งานเอกสาร ตัวเลข embedded emissions ที่ EU ต้องการไม่ใช่ค่าเฉลี่ยขององค์กร แต่คือ คาร์บอนต่อหน่วยผลิตภัณฑ์ ที่คำนวณจาก mass balance และ energy balance ของกระบวนการผลิตจริง — พลังงานไฟฟ้าที่ใช้, เชื้อเพลิงที่เผา, วัตถุดิบที่ซื้อเข้า (precursor) ทั้งหมดต้องถูกตรึงกับตัวเลข production จริง นี่คืองานที่ spreadsheet รายเดือนทำได้ยาก เพราะข้อมูลกระจัดกระจายใน metering, SCADA, MES และใบสั่งซื้อ จุดนี้เองที่ทำให้ Digital Twin เชิงคาร์บอน (Carbon Twin) กลายเป็นคำตอบที่ผู้ส่งออกทั่วโลกหันมาพูดถึงกันมากขึ้นในปี 2026 Carbon Twin ทำงานอย่างไร หลักการคือสร้างแบบจำลองที่ผูก กระแสวัสดุ (mass flow) เข้ากับ กระแสพลังงาน (energy flow) ของโรงงานแบบ real-time แล้วคำนวณคาร์บอนตาม emission factor ที่ตรวจสอบย้อนกลับได้: ภาพที่ 1: สถาปัตยกรรม Carbon Twin — ข้อมูล meter, SCADA และ MES ไหลเข้าโมเดล mass-energy balance เพื่อคำนวณ emission ระดับสินค้าและออกรายงาน CBAM/ESG…
Read More
Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Article
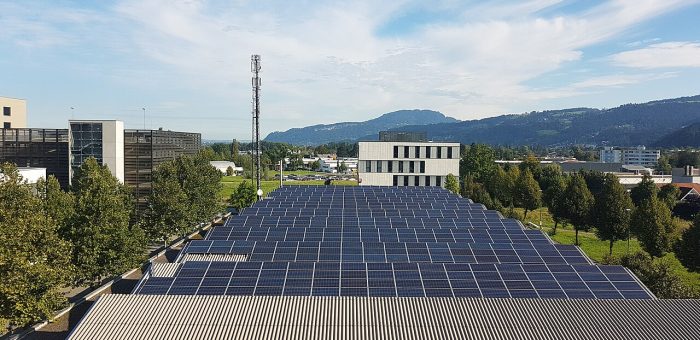
เมื่อ World Economic Forum (WEF) ประกาศรายชื่อ "Global Sustainability Lighthouse" รุ่นใหม่ มีหนึ่งรายชื่อที่ทำให้วงการผลิตของไทยต้องหันมามองกันเป็นพิเศษ — โรงงานเครื่องอุปโภคบริโภคแห่งหนึ่งในกรุงเทพฯ กลายเป็นไซต์แรกของประเทศไทยที่ได้รับการรับรองระดับนี้ จากการใช้เทคโนโลยีการผลิตยุคที่สี่ (4IR) จัดการทรัพยากรอย่างยั่งยืนจนเกิดผลจริงที่วัดได้ กรณีนี้น่าสนใจเพราะไม่ใช่โรงงานใหม่เอี่ยมที่สร้างจากศูนย์ แต่เป็นโรงงานที่เดินเครื่องมายาวนานและค่อยๆ ปรับตัวทีละชั้น — และเป็นไซต์เดียวกันที่ได้รับการรับรอง End-to-End (E2E) Value Chain Lighthouse มาแล้วตั้งแต่ปี 2022 ก่อนจะก้าวขึ้นสู่ระดับ Sustainability ในรอบใหม่ โจทย์: โรงงานส่งออกที่ "ความยั่งยืน" กลายเป็นเงื่อนไขการแข่งขัน โรงงานแห่งนี้ผลิตสินค้าอุปโภคบริโภคด้านสุขภาพและความงามส่งออกไปทั่วเอเชียแปซิฟิก ยุโรป และอเมริกาเหนือ — กลุ่มตลาดที่กฎระเบียบด้านสิ่งแวดล้อมและความคาดหวังของผู้บริโภคเข้มงวดที่สุดในโลก คำถามจึงไม่ใช่ "ควรทำ Sustainability หรือไม่" แต่คือ "จะทำให้เกิดผลจริงโดยไม่เพิ่มต้นทุนการผลิตอย่างไร" คำตอบของทีมงานคือการยกระดับการจัดการทรัพยากรทั้งหมดด้วยเทคโนโลยี 4IR — เซ็นเซอร์ IoT, การวิเคราะห์ข้อมูลเรียลไทม์ และระบบควบคุมอัตโนมัติ ที่หลอมรวมกันเป็นระบบจัดการทรัพยากรที่ "มองเห็นทุกการสูญเสีย" ตลอด 24 ชั่วโมง แนวทาง: 4IR สำหรับทรัพยากร ไม่ใช่แค่ผลิตภาพ สิ่งที่ทำให้กรณีนี้ต่างจากโครงการ Green ทั่วไปคือการใช้โครงสร้างพื้นฐานดิจิทัลเดิมที่สร้างไว้ตอน E2E Lighthouse รอบแรก มาต่อยอดเป็นชั้นวิเคราะห์ด้านทรัพยากร แทนการลงทุนชุดใหม่ทั้งหมด: Instrumentation ให้ครบก่อน — ติดตั้งเซ็นเซอร์วัดการใช้น้ำ พลังงาน และการปล่อยต่ออุปกรณ์หลัก ไม่ใช่แค่มิเตอร์รวมทั้งโรงงาน เพื่อให้อ้างอิงถึง "ผู้รับผิดชอบการสูญเสีย" รายเครื่องได้ Real-time แทนรายงานรายเดือน — ข้อมูลไหลเข้าสู่แดชบอร์ดแบบเรียลไทม์ ทีมหน้างานเห็นความผิดปกติของการใช้ทรัพยากรภายในไม่กี่นาที ไม่ใช่ตอนปิดงบ ปิด Loop ด้วยระบบควบคุม — ไม่หยุดที่การแจ้งเตือน แต่เชื่อมกับระบบควบคุมอัตโนมัติให้ปรับตัวเอง เช่น ลดกำลังการทำงานของอุปกรณ์ช่วงที่ไม่จำเป็น ผูกกับคน ไม่ใช่แค่เทคโนโลยี — สร้างทีมและ workplace ที่พร้อมรับเทคโนโลยี เพราะเป้าหมายสุดท้ายคือวัฒนธรรมการทำงานที่มองเห็นมูลค่าของทรัพยากรทุกหน่วย ระบบผลิตไฟฟ้าพลังงานแสงอาทิตย์บนหลังคาโรงงาน — หนึ่งในชั้นของการจัดการพลังงานที่ต้องมีระบบมอนิเตอร์รองรับ (ภาพ: Wikimedia Commons) ผลลัพธ์: ทำไม WEF ถึงเลือกไซต์นี้ เกณฑ์ของ Global Sustainability Lighthouse ไม่ใช่การมีแผน Environment ที่สวยงาม แต่คือ การลดรอยเท้าทางสิ่งแวดล้อมที่พิสูจน์ได้ด้วยตัวเลขจาก 4IR ที่ใช้งานจริงในทุกวัน ไซต์นี้ผ่านเพราะแสดงให้เห็นว่าเทคโนโลยีที่ติดตั้งไว้เพื่อผลิตภาพ ถูกยกระดับต่อเป็นเครื่องมือจัดการความยั่งยืนได้โดยไม่ต้องเริ่มใหม่ มิติ แนวทางดั้งเดิม แนวทาง Lighthouse (4IR)…
Read More
How-to: เตรียมโรงงานเข้าสู่ยุค DPPA ใน 6 ขั้นตอน — เมื่อไฟฟ้าสะอาดระยะยาวเริ่มต้นที่ข้อมูล ไม่ใช่แผงโซล่าร์

How-to: เตรียมโรงงานเข้าสู่ยุค DPPA ใน 6 ขั้นตอน — เมื่อไฟฟ้าสะอาดระยะยาวเริ่มต้นที่ข้อมูล ไม่ใช่แผงโซล่าร์

Article
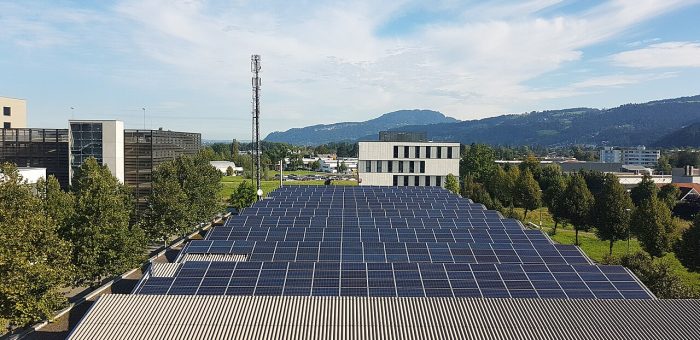
เมื่อกรอบการซื้อขายไฟฟ้าโดยตรง (Direct PPA: DPPA) ขนาด 2,000 เมกะวัตต์ เริ่มมีผลบังคับใช้ตั้งแต่เดือนมกราคม 2569 วงการพลังงานของไทยก้าวเข้าสู่บทใหม่ โรงงานอุตสาหกรรมไม่ได้ถูกจำกัดอยู่แค่ "ติดโซล่าร์บนหลังคาเอง" อีกต่อไป แต่สามารถซื้อไฟฟ้าสะอาดจากโครงการหมุนเวียนภายนอกผ่านสองช่องทางหลัก คือ Utility Green Tariff (UGT) และ Third-Party Access (TPA) ที่อาศัยโครงข่ายส่งของผู้ให้บริการไฟฟ้าในการขนส่ง คำถามที่วิศวกรและผู้บริหารโรงงานต้องตอบให้ได้ไม่ใช่ "จะเข้าร่วมหรือไม่" แต่คือ "โรงงานของเราพร้อมแค่ไหน" — เพราะการเจรจา PPA ระยะยาว 10-20 ปี ต้องการข้อมูลโหลดที่แม่นยำ รูปแบบการใช้ไฟ (Load Profile) ที่พิสูจน์ได้ และระบบวัดมิเตอริ่งที่ผ่านมาตรฐาน ซึ่งทั้งหมดนี้คืองานของ IIoT ที่ควรเริ่มวางตั้งแต่วันนี้ โซล่าร์หลังคาโรงงานคือจุดเริ่มต้นของการเปลี่ยนผ่าน แต่เมื่อศักยภาพพื้นที่ถูกใช้หมด DPPA คือก้าวถัดไป (ภาพ: Wikimedia Commons) ทำไมโรงงานต้องสนใจ DPPA ตั้งแต่ตอนนี้ ข้อมูลจากวงกลมประชุมผู้มีส่วนได้ส่วนเสียภาคพลังงานสะอาดของไทย (พ.ค. 2569) ชี้ภาพที่ชัดเจน ยอดขอใช้อนุมัติโครงการดาต้าเซ็นเตอร์ในเขต EEC มีถึง 17 โครงการที่ยืนยันแล้ว และอีก 47 โครงการรอพิจารณา คิดเป็นความต้องการไฟฟ้ารวมกว่า 17,000 เมกะวัตต์ แม้ตัวเลขนี้จะต้องกรองความน่าเชื่อถือ แต่ก็ส่งสัญญาณว่า โควตา 2,000 เมกะวัตต์รอบแรกอาจถูกจองรวดเร็ว และโรงงานอุตสาหกรรมที่มีโหลดใหญ่ไม่ควรรอให้รอบสองมาถึงก่อนค่อยเตรียมตัว อีกแรงกดดันสำคัญคือ CBAM ของสหภาพยุโรปและข้อกำหนดห่วงโซ่อุปทานของลูกค้าพหุชาติ ผู้ซื้อต้องการให้ผู้ผลิตรายงานคาร์บอนสโคป 2 ที่มาจากไฟฟ้าที่ใช้จริง การอ้างว่า "ใช้ไฟจากกริดเหมือนกันทุกคน" จะไม่เพียงพออีกต่อไป สถานประกอบการที่มีพลังงานสะอาดที่ตรวจสอบย้อนกลับได้จะได้เปรียบในการเจรจาค้าส่ง 6 ขั้นตอนเตรียมโรงงานเข้าสู่ DPPA ขั้นที่ 1: สำรวจ Baseline การใช้ไฟฟ้า 12-24 เดือน เริ่มจากดึงข้อมูลมิเตอร์หลัก (Main Meter) ย้อนหลังอย่างน้อย 1 ปีเต็ม เพื่อจับฤดูกาลการผลิต วันหยุดพักเครื่อง และช่วง Peak ที่เกิดซ้ำ ถ้าโรงงานยังอ่านค่าได้เฉพาะจากใบแจ้งหนี้รายเดือน ให้ติดตั้ง Power Quality Meter ที่บันทึกค่าทุก 15 นาที หรือดีที่สุดคือทุก 1 นาที ตามแนวทาง Time-Synchronized Metering เพราะการเจรจา PPA ต้องการ Load Profile รายชั่วโมง ไม่ใช่ยอดรวมรายเดือน ขั้นที่ 2: แยกโหลดตามกระบวนการผลิตด้วย Submetering…
Read More
Case Study: เมื่อ ‘เอลนีโญ’ บังคับให้โรงงาน EEC ต้องลดการใช้น้ำ 10-15% — Smart Water Management ด้วย IIoT คือคำตอบของปี 2569-2570

Case Study: เมื่อ ‘เอลนีโญ’ บังคับให้โรงงาน EEC ต้องลดการใช้น้ำ 10-15% — Smart Water Management ด้วย IIoT คือคำตอบของปี 2569-2570

Article
"โรงงานในนิคมอุตสาหกรรมต้องลดการใช้น้ำลง 10-15% และต้องนำน้ำเสียกลับมาบำบัดหมุนเวียนใช้ใหม่ไม่น้อยกว่า 15% ของปริมาณน้ำที่ใช้" — นี่ไม่ใช่คำแนะนำ แต่คือเป้าหมายบังคับที่หน่วยงานบริหารทรัพยากรน้ำแห่งชาติ (สทนช.) ประกาศผ่านแผนรับมือสภาวะเอลนีโญ ปี 2569-2570 สำหรับพื้นที่เขตเศรษฐกิจพิเศษภาคตะวันออก (EEC) อันประกอบด้วยฉะเชิงเทรา ชลบุรี และระยอง ทำไมถึงเข้มงวดขนาดนี้? เพราะตัวเลขของแท้เล่าเรื่องเดียวกันทั้งหมด: สถานการณ์เอลนีโญปีนี้ถูกประเมินว่ารุนแรงที่สุดในรอบ 140 ปี อ่างเก็บน้ำหลักของ EEC ทั้ง 16 แห่ง (ใหญ่ 4 + กลาง 12) มีน้ำรวมกันเพียง 534 ล้านลูกบาศก์เมตร หรือ 44% ของความจุกักเก็บ ขณะที่ความต้องการใช้น้ำทั้งปี 2570 ของพื้นที่ EEC คาดการณ์ที่ 2,888 ล้าน ลบ.ม. ช่องว่างนี้ไม่มีทางปิดด้วยการรอฝนเพียงอย่างเดียว Problem: เมื่อ "น้ำ" กลายเป็นความเสี่ยงด้านกำลังผลิต สำหรับโรงงานจำนวนมาก น้ำคือ input ที่ถูกประเมินต่ำเกินไปตลอดหลายสิบปี มันปรากฏในกระบวนการผลิตแทบทุกขั้น — ล้างชิ้นงาน หล่อเย็น boiler ระบบปรับอากาศ และคลังสินค้าควบคุมอุณหภูมิ เมื่อนโยบายส่วนกลางสั่งลดการใช้ 10-15% ภายในกรอบเวลาไม่กี่ปี โรงงานส่วนใหญ่เผชิญ 3 ปัญหาคลาสสิก: ไม่รู้ว่าน้ำหายไปตรงไหน — ไม่มี meter ย่อยรายจุด รู้แค่ยอดรวมจากใบแจ้งหนี้ประปาต้นเดือน ไม่รู้ baseline ต่อหน่วยผลิต — ไม่เคยคำนวณว่าผลิต 1 หน่วยใช้น้ำกี่ลิตร จึงตั้งเป้า "ลด 10%" ไม่ได้จริง น้ำเสียถูกมองเป็นต้นทุนกำจัด — ทั้งที่หลายกระบวนการ น้ำ used ยังผ่าน treatment กลับมาใช้ในงานที่ต้องการคุณภาพต่ำกว่าได้ Solution: Smart Water Loop ด้วย IIoT ใน 4 ขั้น กรณีศึกษาจากโครงการประหยัดน้ำในนิคมอุตสาหกรรมหลายแห่งชี้ว่า เส้นทางที่ได้ผลจริงมี 4 ขั้นตอนต่อเนื่องกัน: แผนภาพ: วงจร Smart Water Management 4 ขั้นตอนจากการวัดค่าจริงสู่การรายงาน ESG (ที่มา: Honey Corporation) ขั้นที่ 1: Measure — ติด meter ให้ครบก่อนคิดอะไรอื่น หัวใจคือการติด smart flow meter (แบบ ultrasonic…
Read More
Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Article
ตุลาคม 2026 ที่ผ่านมา สภาอุตสาหกรรมโลก (World Economic Forum) ประกาศสถานะ "โรงงานประภาคาร" (Lighthouse Factory) ให้กับโรงงานผลิตเครื่องปรับอากาศแห่งหนึ่งในนิคมอุตสาหกรรมปิ่นทอง จังหวัดชลบุรี นี่คือครั้งแรกของอุตสาหกรรมเครื่องใช้ไฟฟ้าที่โรงงานตั้งอยู่นอกประเทศจีนได้รับการรับรองระดับนี้ และเป็นหมุดหมายสำคัญของภาคการผลิตไทยบนแผนที่โลก กรณีนี้น่าสนใจไม่ใช่แค่เกียรติยศ แต่เพราะมันพิสูจน์ว่าโรงงานขนาดใหญ่ในไทยสามารถทำผลลัพธ์ที่วัดได้จริงจากเทคโนโลยีที่พูดถึงกันมานาน — แล้วตัวเลขที่ออกมาคืออะไร และโรงงานไทยทั่วไปเรียนอะไรได้บ้าง วันนี้เราจะเจาะทีละชั้น ขนาดของสนาม: เคสนี้ใหญ่แค่ไหน โรงงานแห่งนี้ตั้งอยู่บนพื้นที่ 208,000 ตารางเมตร (ราว 130 สนามฟุตบอล) ในเขตพัฒนาพิเศษภาคตะวันออก (EEC) ด้วยงบลงทุนระดับ 5,000 ล้านบาท และกำหนดเป้ากำลังผลิตเครื่องปรับอากาศภายในบ้านถึง 6 ล้านเครื่องภายในปี 2569 — สายการผลิตเครื่องปรับอากาศใหญ่ที่สุดในไทยและอาเซียนของกลุ่มบริษัทแม่ โรงงานยุคใหม่ระดับ "ประภาคาร" ถูกออกแบบให้ข้อมูลไหลได้ทั้งเส้น — จากซัพพลายเออร์ยันคลังสินค้า (ภาพประกอบ: Wikimedia Commons, CC BY-SA 4.0) Problem: ปัญหาที่โรงงานระดับนี้ต้องแก้ การผลิตเครื่องปรับอากาศล้านเครื่องต่อปี คือการจัดการความซับซ้อนมหาศาล: หลายพัน SKU, ชิ้นส่วนจากหลายร้อยซัพพลายเออร์, ความต้องการตามฤดูกาลที่พีคสูงมากในหน้าร้อน และแรงกดดันด้านต้นทุนพลังงานที่สูงขึ้นทุกปี ปัญหาคลาสสิกของโรงงานสายการประกอบขนาดใหญ่คือ: ข้อมูลติดอยู่ในเกาะ — แต่ละสายการผลิตมีข้อมูลของตัวเอง แต่รวมกลางไม่ได้แบบเรียลไทม์ การตรวจสอบคุณภาพตามหลัง — พบของเสียตอนท้ายไลน์ ทั้งที่สัญญาณเตือนมีอยู่ก่อนแล้ว AGV/รถลำเลียงจำนวนมาก ต้องการเครือข่ายที่เสถียรและมีดีเลย์ต่ำสม่ำเสมอ ซึ่ง Wi-Fi แบบเดิมตามไม่ทัน Solution: 5G เครือข่ายเดียว เป็นกระดูกสันหลังของทุกกระบวนการ หัวใจของโรงงานแห่งนี้คือการเป็นโรงงานแรกในอาเซียนที่ประยุกต์ เครือข่าย 5G เข้ากับการผลิตอัจฉริยะอย่างเต็มรูปแบบ จนได้รับรางวัล Best Mobile Technology Breakthrough in Asia จาก Asia Mobile Awards ปี 2567 สิ่งที่ 5G ปลดล็อกได้จริงในโรงงานคือ: Use Case ทำไมต้อง 5G ผลลัพธ์ที่วัดได้ ตรวจสอบคุณภาพด้วย AI Visionส่งภาพความละเอียดสูงจากกล้องหลายสิบตัวขึ้นประมวลผลแบบเรียลไทม์ตรวจจับข้อบกพร่องแบบเรียลไทม์ ลดของเสียได้ 20% ควบคุม AGV และการขนส่งภายในโรงงานดีเลย์ต่ำและเสถียร ทำให้การหลบหลีกและจัดคิวอัจฉริยะปลอดภัยการขนส่งภายในรองรับกำลังผลิต 6 ล้านเครื่อง/ปี สนับสนุนงานที่มีความเสี่ยงสูงระบบเตือนและควบคุมตอบสนองทันที ลดการสัมผัสจุดเสี่ยงของคนงานความปลอดภัยของบุคลากรเพิ่มขึ้น ตัวเลขผลลัพธ์ ESG จากการรับรอง Lighthouse: พลังงาน −40.2%, ของเสีย −20%, น้ำ −23.5% (แผนภูมิ: Honey Corporation) Results:…
Read More
Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Article
ในช่วงสิบปีที่ผ่านมา คำว่า Industry 4.0 กลายเป็นคำโฆษณาชวนเชื่อ (Buzzword) ที่โรงงานทั่วโลกใช้เรียกการลงทุนเทคโนโลยีดิจิทัล ตั้งแต่ IoT Platform, Big Data ไปจนถึง AI แต่ปลายปี 2026 นี้ กระแสนโยบายเริ่มเปลี่ยน สหภาพยุโรปผลักดันกรอบแนวคิด Industry 5.0 อย่างจริงจัง โดยไม่ได้หมายถึง "เทคโนโลยีเจเนอเรชันใหม่" แต่คือการเปลี่ยนกระบวนทัศน์ (Paradigm Shift) จากระบบ Techno-economic ไปสู่ Socio-technical System — เทคโนโลยีเป็นเพียงเครื่องมือ ไม่ใช่ปลายทาง บทความนี้ถอดรหัส Industry 5.0 ให้วิศวกรและผู้บริหารโรงงานไทยเข้าใจอย่างเป็นระบบ พร้อมตัวเลขจริงที่อ้างอิงจากเอกสารวิจัยของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 และรายงานระดับโลก Industry 4.0 ติดขัดตรงไหน — 4 ข้อจำกัดที่โลกยอมรับแล้ว ก่อนจะเข้าใจ Industry 5.0 ต้องเข้าใจว่าทำไมโลกถึงต้องการ "อุตสาหกรรม 5.0" ตัวเลขชี้ว่า Industry 4.0 ประสบความสำเร็จด้านประสิทธิภาพ แต่สร้างผลข้างเคียง 4 ข้อที่ยังแก้ไม่ตก: เน้นผลกำไรมากกว่าสังคม — การตัดสินใจลงทุนถูกขับเคลื่อนด้วย ROI และการลดต้นทุน จนแรงงานถูกมองเป็น "ต้นทุนที่ต้องควบคุม" มากกว่าทรัพยากรที่ต้องพัฒนา ความเสี่ยงแทนที่แรงงาน — รายงาน Future of Jobs Report ของ World Economic Forum ระบุว่าภายในปี 2027 จะมีตำแหน่งงานหายไปราว 83 ล้านตำแหน่ง ขณะที่เกิดงานใหม่เพียง 69 ล้านตำแหน่ง เกิด Net Job Loss ประมาณ 14 ล้านตำแหน่งทั่วโลก และแรงงาน 400–800 ล้านคนอาจต้องเปลี่ยนอาชีพภายในปี 2030 ใช้ทรัพยากรเข้มข้นเกินไป — เกิดปรากฏการณ์ Rebound Effect: เทคโนโลยีที่ประหยัดต้นทุนกลับกระตุ้นการผลิตมากขึ้นจนหักล้างประสิทธิภาพที่ทำไว้ รวมถึง AI, Data Center และ Cloud Computing ที่ใช้พลังงานสูง ความเปราะบางของห่วงโซ่อุปทาน — ระบบ Just-in-Time ที่ผองชื่อเรื่องประสิทธิภาพ กลายเป็นจุดอ่อนเมื่อเจอ COVID-19 ความขัดแย้งภูมิรัฐศาสตร์ และการหยุดชะงักของ Global Value Chains Cobot คือสัญลักษณ์ของ Human-Technology…
Read More
Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Article
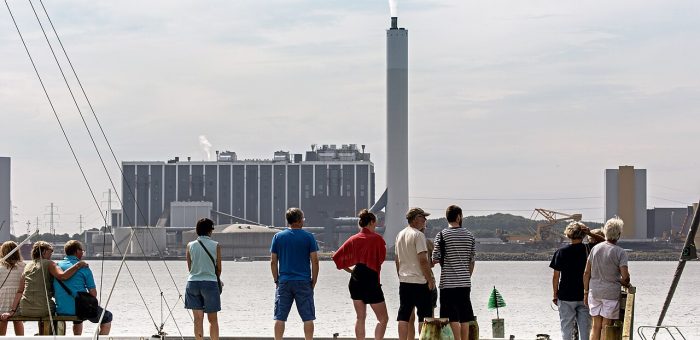
เมื่อ "ของเสีย" กลายเป็นสินค้า: มุมมองใหม่ที่โรงงานไทยต้องเรียนรู้ ตลอดหลายทศวรรษ โรงงานอุตสาหกรรมถูกออกแบบให้ "เก่งที่สุดในสิ่งเดียว" — ผลิตสินค้าของตัวเองให้ได้มากที่สุด ส่วนของเสียที่เหลือทิ้งคือปัญหาท้ายสายการผลิตที่จ่ายเงินให้ใครสักคนมากำจัด แต่ในโลกที่ค่าไฟ ค่าวัตถุดิบ และแรงกดดันด้าน ESG ของลูกค้าต่างประเทศพุ่งสูงขึ้นพร้อมกัน มุมมองนี้กำลังกลายเป็นต้นทุนที่โรงงานไทยจ่ายแพงขึ้นเรื่อยๆ Industrial Symbiosis (อุตสาหกรรมเกื้อกูล) คือการนำเอาผลพลอยได้ของโรงงานหนึ่ง — ความร้อนเสีย น้ำเสีย ขี้เถ้า ยิปซัม หรือกากอุตสาหกรรม — ไปใช้เป็นวัตถุดิบของอีกโรงงานหนึ่ง เหมือนระบบนิเวศธรรมชาติที่ของเสียของสิ่งมีชีวิตหนึ่งคืออาหารของอีกสิ่งมีชีวิตหนึ่ง ไม่ใช่แนวคิดใหม่ แต่การผสานกับเทคโนโลยี IIoT และแรงกดดัน CBAM ของสหภาพยุโรปกำลังทำให้มันกลายจาก "โครงการรักษ์โลก" เป็น "กลยุทธ์แข่งขันที่วัดผลได้" แผนภาพการไหลของวัสดุและพลังงานระหว่างโรงงานในเมืองคาลันบอร์ก เดนมาร์ก — ต้นแบบ Industrial Symbiosis ที่เก่าแก่และสำเร็จที่สุดในโลก (ภาพ: Wikimedia Commons) กรณีคาลันบอร์ก: บทเรียนจาก 50 ปีแห่งการเกื้อกูล เมืองคาลันบอร์ก (Kalundborg) ประเทศเดนมาร์ก คือตัวอย่างคลาสสิกที่ถูกอ้างอิงทั่วโลก จุดเริ่มต้นไม่ได้หรูหราอะไรเลย — โรงกลั่นน้ำมันต้องการขยายกำลังผลิตจึงต้องการน้ำเพิ่ม เทศบาลเมืองจึงติดต่อซื้อน้ำจากเทศบาลข้างเคียงมาเสริม แล้วธุรกิจที่ได้ประโยชน์ทั้งสองฝ่ายก็ค่อยๆ ต่อยอดเป็นการแลกเปลี่ยนน้ำ พลังงาน และกากของเสียระหว่างกัน จนกลายเป็นเครือข่าย มากกว่า 35 โครงการแลกเปลี่ยน ระหว่าง 8 บริษัทกับเทศบาลเมือง ที่ดำเนินมายาวนานจนถึงทุกวันนี้ ตัวอย่างการแลกเปลี่ยนจริงในเครือข่าย ได้แก่ ขี้เถ้าถ่านหินจากโรงไฟฟ้าถูกส่งไปผลิตซีเมนต์และคอนกรีตสำเร็จรูป ยิปซัมจากกระบวนการขจัดกำมะถันถูกใช้ผลิตกระเบื้องแผ่นเรียบ และกากจากการผลิตอินซูลินถูกนำไปทำปุ๋ย จุดที่น่าสนใจที่สุดคือ ทั้งหมดนี้ไม่ได้เกิดจากแผนการล่วงหน้าของรัฐ แต่เกิดจากการเจรจาเป็นคู่ๆ ของธุรกิจที่มองเห็นผลตอบแทนร่วมกัน มีการศึกษาความเป็นได้ และมีความจริงใจต่อกัน โรงไฟฟ้าในเครือข่ายคาลันบอร์ก — แหล่งความร้อนเสีย ไอน้ำ และขี้เถ้า ที่กลายเป็น "สินค้า" ให้โรงงานรอบข้างแทนที่จะเป็นภาระการกำจัด (ภาพ: Wikimedia Commons) เหตุใดปี 2026 ถึงเป็นจังหวะของโรงงานไทย เรามองว่ามี 4 แรงผลักดันที่ทำให้ Industrial Symbiosis จาก "น่าทำ" กลายเป็น "ต้องทำ" สำหรับโรงงานไทยในห้วงเวลานี้: กติกา CBAM ของสหภาพยุโรปเข้าสู่ระยะถาวร — คาร์บอนที่ฝังอยู่ในผลิตภัณฑ์กลายเป็นตัวแปรที่วัดได้และมีผลต่อการส่งออก การลดคาร์บอนผ่านการใช้วัสดุหมุนเวียนจึงกลายเป็นงานของฝ่ายขาย ไม่ใช่แค่ฝ่ายสิ่งแวดล้อม ค่าจัดการของเสียสูงขึ้นตามแนวทางเศรษฐกิจหมุนเวียน (BCS) — เมื่อการฝังกลบมีข้อจำกัดมากขึ้น ของเสียที่เคย "กำจัดได้ราคาถูก" กำลังกลายเป็นต้นทุนที่ต้องบริหารจริงจัง เทคโนโลยี IIoT ทำให้ "วัดได้" และ "เชื่อใจได้" — ปัญหาใหญ่ที่สุดของการแลกเปลี่ยนของเสียคือความน่าเชื่อถือของปริมาณและคุณภาพ เซ็นเซอร์…
Read More
บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

บทวิเคราะห์: Reverse Logistics ยุค IIoT — เมื่อกระแสสินค้าไหลกลับกลายเป็น ‘เหมืองทองข้อมูล’ ที่โรงงานไทยมองข้าม

Article
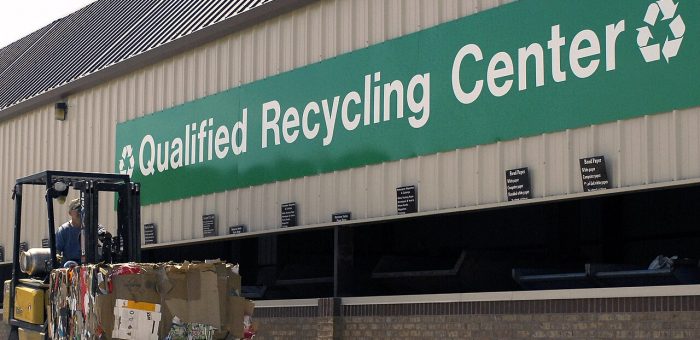
กระแสที่ไหลสวนทาง — และถูกมองข้ามมานานเกินไป ทุกครั้งที่พูดถึง supply chain ของโรงงาน ภาพที่เราถูกฝึกให้เห็นคือลูกศรเดียว: วัตถุดิบเข้า → ผลิต → ส่งออก แต่ความจริงของปี 2026 คือ กระแสที่สองที่ไหลย้อนกลับ — สินค้าส่งกลับ บรรจุภัณฑ์ใช้ซ้ำ ชิ้นส่วนเพื่อ remanufacture และเศษวัสดุเพื่อรีไซเคิล — กำลังโตเร็วกว่าที่องค์กรส่วนใหญ่เตรียมรับไว้ โดยเฉพาะอย่างยิ่งเมื่อ e-commerce ทำให้การคืนสินค้าเป็นเรื่องปกติ และ COD (เก็บเงินปลายทาง) ในตลาดหลายประเทศสร้างปริมาณ "สินค้าถูกปฏิเสธ ณ ประตูบ้าน" ที่ต้องไหลกลับเข้าระบบเช่นกัน Reverse logistics ตามนิยามครอบคลุมทุกกิจกรรมที่เกี่ยวกับการไหลกลับของสินค้าและวัสดุเพื่อการเก็บคุณค่าหรือกำจัดอย่างเหมาะสม — ไม่ใช่แค่ "คลังสินค้าคืน" แต่รวมถึงการหลีกเลี่ยงการคืน (returns avoidance) การคัดกรองที่จุดรับ (gatekeeping) การ remanufacture และการ dispose ที่ถูกต้อง งานวิจัยเชิงวิชาการชี้ตรงกันว่า reverse logistics เชื่อมโยงกับ Service Lifecycle Management (SLM) และกลายเป็นเวทีแข่งขันด้านความพึงพอใจของลูกค้าโดยตรง สนามจริงของ reverse logistics: การคัดแยกวัสดุที่ไหลกลับมา — งานที่ยังอยู่ในมือคนเกือบทั้งหมด และคือจุดที่ข้อมูลหายไปมากที่สุด (ภาพ: Wikimedia Commons) มุมมองของเรา: ปัญหาไม่ใช่ "ของไหลกลับ" แต่คือ "ข้อมูลหายไปตอนไหลกลับ" จากประสบการณ์ของทีม Honey Corporation ในการติดตั้งระบบ IoT Monitoring และ system integration ในโรงงานอุตสาหกรรม เราสังเกตรูปแบบเดียวกันซ้ำๆ: ข้อมูลของกระแสไหลออก (forward) ถูกดูแลอย่างดี — มี WMS, มี TMS, มี tracking — แต่ทันทีที่สินค้าคืนหรือบรรจุภัณฑ์ไหลกลับ ข้อมูลจะกลายเป็น "โซนรก" ที่พึ่งพาการจดบันทึกด้วยมือและความจำของพนักงานคลัง ผลลัพธ์คือสามช่องโหว่ที่โรงงานจ่ายแพงโดยไม่รู้ตัว: มูลค่าคงค้างที่มองไม่เห็น — พาเลท กล่อง และตัวถังที่ใช้ซ้ำได้ (เช่น ถังแก๊ส ถังเบียร์) หายไปเงียบๆ เพราะไม่มีระบบติดตามสถานะการยืม-คืน โอกาส remanufacture ที่ถูกทิ้ง — ชิ้นส่วนที่คืนมาถูกจัดเป็น "เศษ" ทั้งที่สภาพยังใช้งานได้ เพราะไม่มีข้อมูลสภาพและประวัติของชิ้นนั้น ความเสี่ยงประเทศนำเข้าขยะ — กฎระเบียบด้านสิ่งแวดล้อมของปลายทางเข้มขึ้นทุกปี การพิสูจน์แหล่งที่มาและเส้นทางของวัสดุที่ไหลกลับจึงกลายเป็นข้อกำหนด ไม่ใช่ทางเลือก บทวิเคราะห์: ถ้าเทคโนโลยี IIoT ถูกนำมาใช้กับกระแสย้อนกลับจะเกิดอะไรขึ้น…
Read More