
ถ้าถามทีมวิศวกรรมโรงงานว่า “ยูทิลิตี้ตัวไหนแพงที่สุดเทียบต่อหน่วยที่ได้” คำตอบมักไม่ใช่ไฟฟ้าหรือไอน้ำ แต่คือลมอัด (Compressed Air) — ของที่หลายคนมองว่า “ฟรี” เพราะก็แค่ดูดอากาศเข้ามาอัด แต่ในความจริงมันคือยูทิลิตี้ที่แปลงพลังงานได้แย่ที่สุดในโรงงาน ตลอดอายุการใช้งาน 10 ปี ค่าไฟฟ้าคิดเป็นราว 75% ของต้นทุนทั้งหมดของระบบ และการรั่วไหลเงียบๆ 20–30% ของอากาศที่ผลิตได้ คือเงินที่หายไปทุกเดือนโดยไม่มีใบเสร็จ
SER: ตัวเลขเดียวที่บอกความสิ้นเปลืองจริง
Specific Energy Requirement (SER) คือจำนวน kWh ที่ใช้ต่อการผลิตอากาศอัด 1 ลูกบาศก์เมตร (Nm³ ที่ 0°C, 1 bar absolute) — เป็น KPI เดียวที่รวมทุกปัจจัย ทั้งสภาพเครื่อง การรั่ว และวิธีควบคุมโหลด ไว้ในตัวเลขเดียว ตัวอย่างการคิด: คอมเพรสเซอร์ 75 kW เดิน 720 ชม./เดือน ผลิต 8,640 Nm³/h ที่ 7 bar(g) จะได้ SER ≈ 0.0087 kWh/Nm³ ที่ระดับเครื่อง แต่ SER ของ “ระบบ” ที่คิดจากอากาศที่ใช้จริงปลายท่อมักสูงกว่ามาก เพราะส่วนต่างคือการรั่วที่หายไปกลางทาง
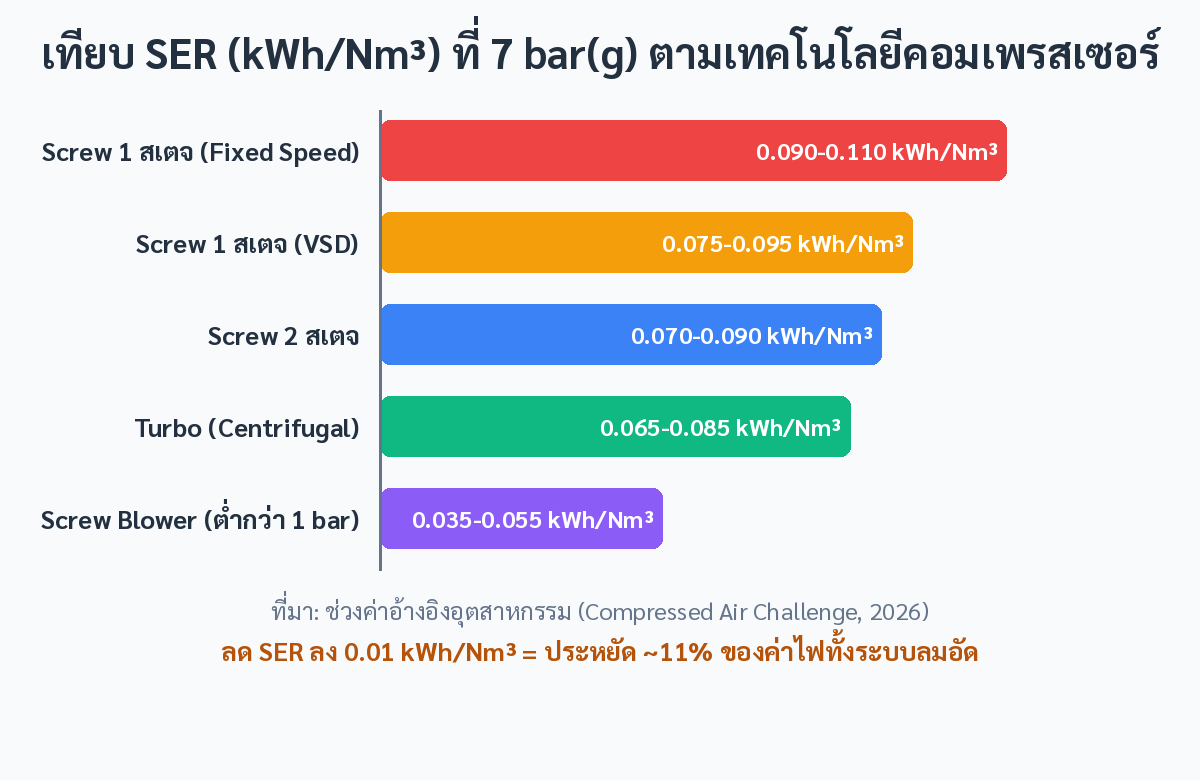
ปัจจัยที่กำหนด SER มี 3 ตัวหลัก: แรงดันส่ง (เพิ่ม 1 bar ที่ระดับ 7 bar เท่ากับพลังงาน +10–12%), โหลดแฟกเตอร์ (เครื่องที่เดิน part-load เสียไฟเปล่าจาก no-load loss สูง) และเทคโนโลยีของเครื่อง ตารางด้านบนแสดงว่าการย้ายจากเครื่องสกรูชั้นเดียวแบบความเร็วคงที่ไปเป็นแบบปรับความเร็วได้ (VSD) หรือสองชั้น ช่วยลด SER ได้ราว 10–15% โดยไม่ต้องแตะการรั่วเลย
การรั่ว: ตัวเลขที่โรงงานส่วนใหญ่ไม่เคยวัด
แนวทางของ Compressed Air Challenge ระบุว่าโรงงานที่ไม่เคยทำ Audit อย่างเป็นระบบมักพบว่า 20–30% ของอากาศอัดที่ผลิตหายไปกับการรั่วไหล จุดที่เจอบ่อยคือข้อต่อแบบ fast-coupling, วาล์วระบายน้ำ (drain valve) ที่ค้างเปิด, และท่อยางเก่าที่แตกลายมือ วิธีตรวจที่ได้ผลคือเครื่องตรวจจับเสียงอุลตราโซนิกที่ย่าน 40 kHz ซึ่งแปลงเสียงการรั่ว (ที่หูมนุษย์ไม่ได้ยินในโรงงานที่มีเสียงดัง) มาเป็นสัญญาณที่วัดเป็นตัวเลขและระบุตำแหน่งได้ แม้ในช่วงเวลาที่สายการผลิตเดินเต็มระบบ
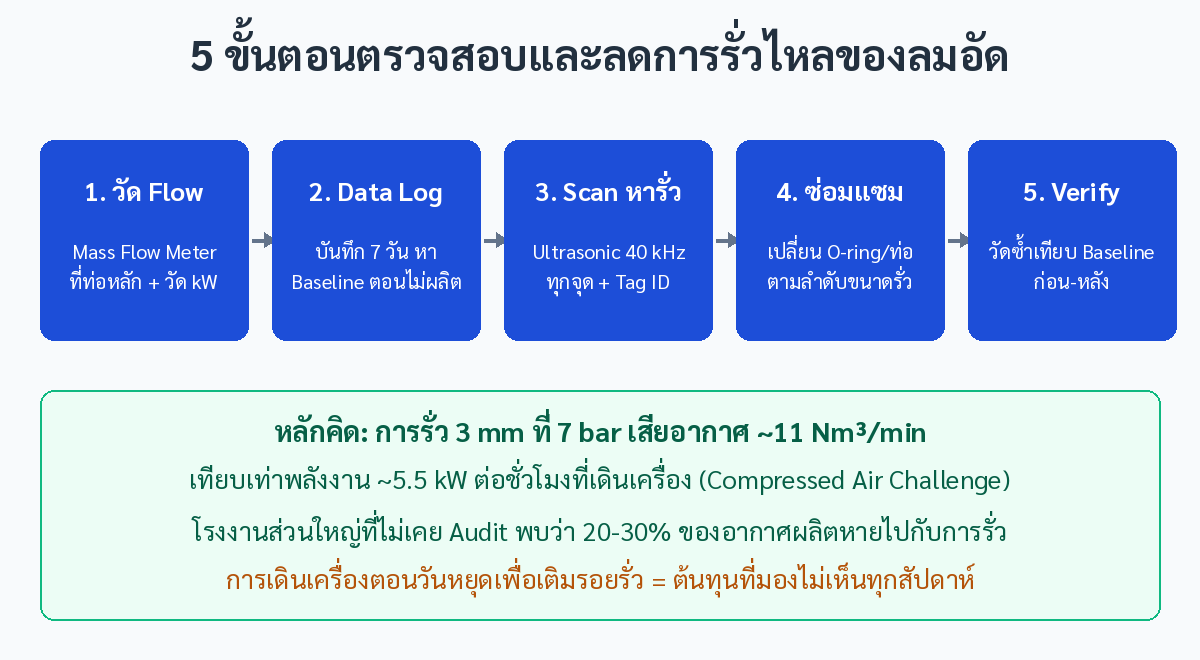
เทคนิคที่ตรงไปตรงมาที่สุดคือ Baseline วันหยุด: ติด flow meter วัดอัตราการไหลที่ท่อหลัก แล้วบันทึกค่าตอนโรงงานไม่ผลิต ถ้าตอนเครื่องเดินเปล่ายังมี airflow ค้าง 15–20% ของ capacity นั่นคือ “งบซ่อม” ที่วัดได้เป็น Nm³/min ทันที การรั่วขนาดเพียง 3 mm ที่ 7 bar ก็เสียอากาศราว 11 Nm³/min ซึ่งเทียบเท่าพลังงาน 5–6 kW ที่เผาทิ้งทุกชั่วโมงที่เปิดเครื่อง
จาก Audit ครั้งเดียว สู่ Monitoring ต่อเนื่องด้วย IIoT
ปัญหาของการ Audit แบบ one-shot คือการรั่ว “งอก” กลับมาใหม่ทุก 6–12 เดือน โรงงานที่จัดการเรื่องนี้จริงจังจึงติดตั้งเซ็นเซอร์ถาวร: วัดแรงดันที่จุดสำคัญ, วัด dew point หลัง dryer, วัดกำลังไฟฟ้าของคอมเพรสเซอร์ และวัด flow ที่ท่อหลัก ส่งขึ้น IIoT Platform ผ่านโปรโตคอลมาตรฐานอย่าง Modbus TCP หรือ OPC UA แล้วคำนวณ SER แบบ rolling รายวัน — ทีมงาน Honey Corporation มีประสบการณ์ติดตั้งระบบ IoT Monitoring ประเภทนี้ในโรงงานอุตสาหกรรม โดยเชื่อมข้อมูลพลังงานและกระบวนการผลิตเข้าด้วยกันให้เห็นภาพเดียวกันทั้งสายการผลิต คล้ายกับแนวทางที่เราใช้ในงานติดตั้งระบบมอนิเตอริ่งอุณหภูมิตู้แช่แข็งที่ต้องเฝ้าค่าต่อเนื่อง 24 ชม.
ตารางสรุปมาตรการและผลลัพธ์ที่คาดหวัง
| มาตรการ | สิ่งที่ต้องทำ | ผลลัพธ์ที่พบโดยทั่วไป |
|---|---|---|
| Leak Survey อุลตราโซนิก | สแกนทุกจุด ติด Tag ID จัดลำดับตามขนาด | ลดการรั่วได้ 30–50% ในรอบแรก |
| ลดแรงดันส่งลง 0.5–1 bar | ตรวจจุดที่ต้องการแรงดันสูงจริง แยกเป็นโซน | ประหยัดพลังงาน 5–10% |
| กำจัด Artificial Demand | เลิกใช้ลมเป่าที่ควรใช้พัดลม/ปั๊มไฟฟ้า | ลดความต้องการลม 10–20% |
| ควบคุมหลายเครื่องแบบ Cascade | Master Controller สั่งลำดับเดินเครื่อง | ลดเวลา Idle ของทั้งห้องเครื่อง |
| ติด Flow + Power Meter ถาวร | คำนวณ SER รายวันบน IIoT Platform | เห็นการเสื่อมก่อนบิลค่าไฟมาถึง |
Key Takeaways
- SER (kWh/Nm³) คือ KPI ที่โรงงานควรรู้ — ถ้ายังไม่เคยคำนวณ แปลว่ายังไม่เคยดูตัวเลขความสิ้นเปลืองจริงของระบบ
- การรั่ว 20–30% เป็นค่าปกติของโรงงานที่ไม่มีโปรแกรมจัดการ — การรั่ว 3 mm ที่ 7 bar เสียเทียบเท่า 5–6 kW ต่อชั่วโมง
- Baseline วันหยุด ด้วย flow meter คือวิธีวัดการรั่วรวมทั้งระบบที่ถูกและได้ผลที่สุด
- แรงดันที่สูงเกินจำเป็น 1 bar = พลังงาน +10–12% — ลดแรงดันส่งตามความต้องการจริงของอุปกรณ์ปลายทาง
- การ Audit ต้องทำซ้ำ หรือไม่ก็ติด monitoring ต่อเนื่อง เพราะการรั่วใหม่เกิดขึ้นเสมอ
- เทคโนโลยีเครื่องมีผลจริง — จาก fixed-speed สู่ VSD หรือ two-stage ลด SER ได้อีก 10–15%
แหล่งอ้างอิง
- Compressed Air Challenge — Fundamentals of Compressed Air Systems
- มาตรฐาน ISO 50001:2018 ระบบบริหารพลังงาน (EnMS)
- มาตรฐาน ISO 11011:2013 — Compressed Air Energy Audits
Honey Corporation พร้อมให้คำปรึกษา
ทีมงานของเรามีความเชี่ยวชาญด้านระบบ Energy Monitoring และ IIoT สำหรับระบบลมอัด (Compressed Air) พร้อมออกแบบและติดตั้งระบบให้เหมาะกับธุรกิจของคุณ
📞 โทร: 09-23242995 | อีเมล: support@honey.co.th
เว็บไซต์: www.honey.co.th