EtherNet/IP และ CIP: เจาะลึกโปรโตคอล Industrial Ethernet ที่ครองโรงงานอเมริกาเหนือ — จาก Producer/Consumer Model ถึง DLR Redundancy

EtherNet/IP และ CIP: เจาะลึกโปรโตคอล Industrial Ethernet ที่ครองโรงงานอเมริกาเหนือ — จาก Producer/Consumer Model ถึง DLR Redundancy

Article
ทำไมโรงงานจำนวนมากจึงเลือก EtherNet/IP หนึ่งในคำถามที่ทีมวิศวกรของ Honey Corporation ถูกถามบ่อยที่สุดจากโรงงานที่กำลังอัปเกรดระบบคือ "ควรเลือก Industrial Ethernet ตระกูลไหนดี" คำตอบขึ้นอยู่กับ ecosystem ของอุปกรณ์ที่ใช้อยู่ แต่มีอยู่หนึ่งตัวเลือกที่ครองส่วนแบ่งตลาดโรงงานในอเมริกาเหนือสูงมากและพบได้ทั่วไปในอุตสาหกรรมยานยนต์ เครื่องดื่ม และบรรจุภัณฑ์ทั่วโลก นั่นคือ EtherNet/IP — ระบบที่ใช้ Ethernet มาตรฐานเดียวกับที่แผนกไอทีใช้ แต่เติมชั้นแอปพลิเคชันอุตสาหกรรมชื่อ CIP (Common Industrial Protocol) ที่ดูแลโดยองค์กรมาตรฐานเปิด ODVA จุดขายจริงของ EtherNet/IP ไม่ใช่ความเร็วสูงสุด แต่คือ Producer/Consumer Model — ตัวควบคุมหนึ่งตัวประกาศ (publish) สถานะ I/O เพียงครั้งเดียว อุปกรณ์หลายตัวรับฟังได้พร้อมกันผ่าน multicast ทำให้ปริมาณข้อมูลบนสายไม่เพิ่มตามจำนวยผู้รับ ต่างจากโมเดล Source/Destination แบบเก่าที่ต้องส่งซ้ำทุกคู่สนทนา ภาพประกอบ: สถาปัตยกรรม CIP แยกบริการ I/O, Safety, Motion และ Sync เป็นชั้นบน ก่อนลงมาที่ TCP/UDP และ Ethernet มาตรฐาน — ภาพโดยทีมงาน Honey Corporation CIP: โปรโตคอลแอปพลิเคชันที่อยู่เหนือสื่อส่ง สิ่งที่ทำให้ CIP ต่างจากโปรโตคอลอุตสาหกรรมอื่นคือ มันไม่ผูกกับสื่อส่งใดสื่อส่งหนึ่ง CIP ถูกออกแบบให้ทำงานบน EtherNet/IP (TCP/UDP), DeviceNet (บน CAN) และ ControlNet มาแต่แรก ทำให้วัตถุ (Object Model) และชุดคำสั่ง (Services) เหมือนกันหมด วิศวกรที่ย้ายมาจากระบบเก่าจึงไม่ต้องเรียนรู้ใหม่ทั้งหมด ชั้นของระบบ บทบาทใน EtherNet/IP หมายเหตุ CIP Application Layerกำหนด Object Model, Class/Instance และบริการเช่น Get/Set Attribute, I/O Connectionมาตรฐานเปิดของ ODVA Encapsulation (Transport)TCP port 44818 สำหรับ Explicit Messaging และ UDP port 2222 สำหรับ Implicit I/Oเป็น well-known port ที่ไฟร์วอลลารู้จัก Ethernet / Networkเฟรม IEEE 802.3 มาตรฐาน + VLAN…
Read More
Case Study: Satellite IoT แบบ NTN พาเซ็นเซอร์ 400 จุดข้ามพื้นที่ไร้สัญญาณ — จาก 3GPP Release 17 ถึงผลลัพธ์จริงในฟีลด์

Case Study: Satellite IoT แบบ NTN พาเซ็นเซอร์ 400 จุดข้ามพื้นที่ไร้สัญญาณ — จาก 3GPP Release 17 ถึงผลลัพธ์จริงในฟีลด์

Article
ปัญหา: เซ็นเซอร์ 400 จุดที่ "ไม่มีสัญญาณ" ไปถึง สถานการณ์นี้ถูกยกมาเป็นกรณีศึกษาจากงานติดตั้งจริงของทีม Honey Corporation ในโครงการโรงงานแปรรูปเกษตรที่ตั้งอยู่ห่างไกล พื้นที่ปลูกและบ่อพักน้ำกระจายกันหลายพันไร่ มีความต้องการเฝ้าระวังระดับน้ำ ความชื้นดิน และอุณหภูมิแท็งก์รวมหลายร้อยจุด ปัญหาเดียวที่ใหญ่ที่สุดคือ พื้นที่ส่วนใหญ่ไม่มีสัญญาณเซลลูลาร์ และการวางสายกลางทุ่งก็ไม่คุ้มค่าที่จะลงทุน นี่คือรูปแบบปัญหาคลาสสิกที่เรียกว่า "coverage gap" — ไม่ใช่ปัญหาเทคโนโลยีเซ็นเซอร์ แแต่เป็นปัญหาว่าจะขนข้อมูลออกจากพื้นที่ห่างไกลได้อย่างไร ทางออกที่เราเลือกใช้คือ Satellite IoT แบบ NTN (Non-Terrestrial Network) ตามมาตรฐาน 3GPP Release 17 ที่ทำให้โมดูล NB-IoT ส่งข้อมูลขึ้นดาวเทียม LEO ได้โดยตรง ภาพประกอบ: เส้นทางข้อมูล NTN — sensor node ส่ง uplink ขึ้นดาวเทียม LEO ผ่าน feeder link ลง ground gateway สู่ core network และ cloud — ภาพโดยทีมงาน Honey Corporation ทางออก: NB-IoT NTN บนดาวเทียม LEO หัวใจของโซลูชันคือโมดูลเซลลูลาร์รุ่นใหม่ที่รวม NB-IoT NTN + NR NTN ไว้ในชิปเดียว (ตามแนวทางที่ผู้ผลิตชิปโมเด็มรายใหญ่ประกาศรองรับ) ทำให้อุปกรณ์ใช้โปรโตคอลชุดเดียวกับเครือข่ายมือถือ แต่ส่งขึ้นดาวเทียมแทนเสาฐาน ข้อดีคือ: ไม่ต้องสร้างโครงสร้างพื้นฐานใดๆ ในพื้นที่ — ติดตั้ง sensor + แผงโซลาร์ + แบตเตอรี่ แล้วใช้งานได้ทันที ใช้แบตเตอรี่ได้หลายปี — NB-IoT NTN ถูกออกแบบให้ส่งข้อมูลจิ๋ว (หลักสิบไบต์) เป็นระยะ เช่น ทุก 15 นาที ถึง 1 ชั่วโมง มาตรฐาน 3GPP เปิด — ไม่ผูกติดผู้ให้บริการรายใดรายหนึ่ง สลับ operator เมื่อสัญญาหมดอายุได้ การกลับมาของดาวเทียมเป็นชั่วคราว — LEO constellation บินผ่านจุดหนึ่งๆ หลายครั้งต่อวัน ข้อมูลสะสมใน buffer ของ node แล้วส่งขึ้นเมื่อดาวเทียมอยู่ในแนวสายตา (store-and-forward) ในกรณีศึกษานี้ ทีมงานวาง sensor node แบบ solar-powered…
Read More
บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

Article
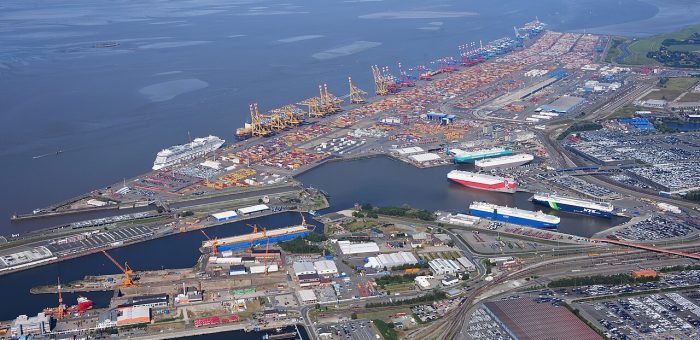
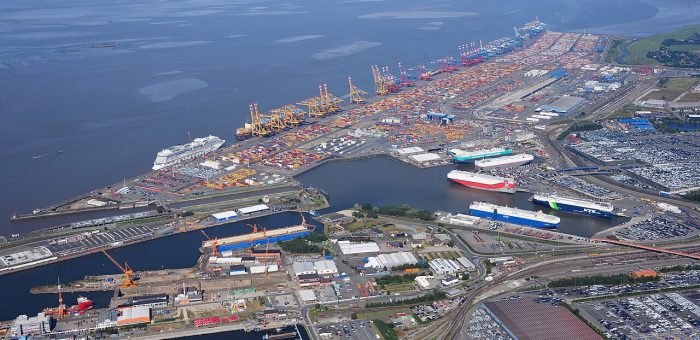
ยี่สิบปีที่แล้ว คำว่า "Lean" และ "Just-in-Time" คือคำตอบสุดท้ายของวงการผลิต — ตัดสต๊อกให้เหลือน้อยที่สุด ตัด Waste ให้หมด บีบ Supplier ให้ส่งของถี่ขึ้นเรื่อยๆ แล้ว COVID-19 ก็มาถึง ตามด้วยสงครามการค้า ความขัดแย้งภูมิรัฐศาสตร์ และวิกฤตพลังงาน โลกของปี 2026 ค้นพบความจริงข้อหนึ่ง: ระบบที่ Optimize สูงสุดคือระบบที่เปราะบางสูงสุด นี่คือบทวิเคราะห์ปรากฏการณ์ที่เราเรียกว่า "กับดักการ Optimize เกินพอดี" (Over-Optimization Trap) — และเหตุใด Industry 5.0 จึงยกเรื่อง Resilience ขึ้นเป็นเสาหลักเทียบเท่าประสิทธิภาพ ท่าเรือคอนเทนเนอร์คือภาพจำของ Global Value Chains — ระบบที่มีประสิทธิภาพสูงที่สุดในประวัติศาสตร์ และก็เปราะบางที่สุดเมื่อโลกหยุดหมุน (ภาพ: Wikimedia Commons, Public Domain) กับดักทำงานอย่างไร — 3 กลไกที่มองไม่เห็นในตาราง Excel 1. Efficiency กับ Resilience คือ Trade-off ที่ซ่อนอยู่ ทุกครั้งที่เราตัดสต๊อก Buffer ลง รวม Supplier จาก 5 รายเหลือ 1 ราย (เพื่อราคาดีกว่า) หรือรวมโรงงานจาก 3 แห่งเหลือ 1 แห่ง (เพื่อ Economies of Scale) — เรากำลังแลก "ความเปราะบาง" ซื้อ "ประสิทธิภาพ" โดยที่ตัวเลขในงบการเงินแสดงเฉพาะครึ่งหลัง เอกสารวิเคราะห์ของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 ชี้ตรงว่าแนวทาง Just-in-Time ที่เน้นประสิทธิภาพสูงสุดของ Industry 4.0 กลายเป็น "ความเปราะบางเมื่อเผชิญเหตุการณ์ไม่ปกติ" — วิกฤตด้านสาธารณสุข เศรษฐกิจ ภูมิรัฐศาสตร์ และการหยุดชะงักของห่วงโซ่อุปทาน 2. Rebound Effect — เทคโนโลยีประหยัดทรัพยากรที่ทำให้ใช้ทรัพยาศเพิ่ม เอกสารเดียวกันอธิบายปรากฏการณ์ที่ถูกมองข้าม: เมื่อเทคโนโลยีทำให้ต้นทุนการผลิตลดลง ความต้องการก็เพิ่มขึ้นจน "หักล้างประสิทธิภาพที่ทำไว้" — โรงงานที่ประหยัดพลังงานต่อหน่วยได้ 20% อาจผลิตเพิ่ม 30% สุทธิคือใช้พลังงานมากขึ้น นี่คือเหตุผลที่เป้าหมาย Sustainability ของ Industry 5.0 ต้องมาพร้อมระบบวัดผลจริง (Carbon Accounting, Energy Submetering…
Read More
Case Study: ออกแบบงานใหม่แบบ Human-Centric — เมื่อปัญหา ‘ขาดคน’ ของโรงงานคือปัญหา ‘งานถูกออกแบบไม่ดี’

Case Study: ออกแบบงานใหม่แบบ Human-Centric — เมื่อปัญหา ‘ขาดคน’ ของโรงงานคือปัญหา ‘งานถูกออกแบบไม่ดี’

Article
โรงงานประกอบชิ้นส่วนอิเล็กทรอนิกส์แห่งหนึ่งในภาคตะวันออกของไทยกำลังเผชิญปัญหาคลาสสิกของปี 2026: คนงานใหม่ลาออกเร็ว ตำแหน่งว่างหาคนทดแทนยาก และ Productivity ของไลน์ผลิตไม่ขยับแม้ลงทุนเครื่องจักรอัตโนมัติเพิ่มแล้ว บทความนี้ถอดบทเรียนกรณีศึกษาการออกแบบงานใหม่แบบ Human-Centric — แนวทางหลักของ Industry 5.0 — ที่ใช้ได้จริงกับบริบทโรงงานไทย Problem: เมื่อ Automation แก้ปัญหา "ขาดคน" ไม่ได้ทั้งหมด สถานการณ์ตั้งต้นของโรงงานตัวอย่าง (ข้อมูลจากการรวบรวมงานวิจัยและกรณีศึกษาอุตสาหกรรม ปี 2023–2026): อัตราลาออกของพนักงานสายการผลิตสูง — ข้อมูล U.S. Bureau of Labor Statistics อ้างอิงในงานวิจัยภาคอุตสาหกรรม ระบุอัตรา Turnover ภาคการผลิตสหรัฐฯ ปี 2023 แตะระดับ 37% ต่อปี และภูมิภาคเอเชียตะวันออกเฉียงใต้เผชิญแรงกดดันในทิศทางเดียวกันจากภาวะแรงงานสูงวัยและการย้ายข้ามอุตสาหกรรม งานที่มอบหมายคนใหม่คืองานซ้ำ ๆ ความยากสูง อธิบายด้วยปากเปล่าแบบ Shadowing — คนใหม่ใช้เวลาเข้าใจงานนาน ผิดพลาดบ่อยในช่วง 3 เดือนแรก การลงทุน Cobot เพิ่มใน 2 สถานี ช่วยลดภาระงานหนักได้จริง แต่ Bottleneck ย้ายไปอยู่ที่ "ขั้นตอนที่ต้องใช้วิจารณญาณ" ที่ระบบอัตโนมัติทำแทนไม่ได้ งานวิจัย Human-Robot Collaboration: หุ่นยนต์รับน้ำหนักและความแม่นยำ มนุษย์รับการตัดสินใจ — แบ่งบทบาทตามจุดแข็งของแต่ละฝ่าย (ภาพ: Luka Peternel / Wikimedia Commons, CC BY-SA 4.0) Solution: ออกแบบงานรอบ "คน" ใน 4 ขั้นตอน ขั้นที่ 1 — ทำ Task Inventory แยกงานตามลักษณะ ทีมวิศวกรรมและ HR ร่วมกันแยกงานทุกขั้นตอนในไลน์ผลิตออกเป็น 3 กลุ่ม: (1) งานซ้ำ อันตราย หนัก (2) งานที่ต้องใช้วิจารณญาณ/ประสบการณ์ และ (3) งานที่คนกับเครื่องทำร่วมกันได้ ผลที่ได้ทำให้เห็นว่าการมอบหมายงานเดิมผิดที่: คนเก่งถูกผูกกับงานซ้ำ ๆ ที่เครื่องจักรควรทำแทน ขณะที่คนใหม่กลับถูกโยนงานที่ต้องใช้วิจารณญาณโดยไม่มีระบบช่วย ขั้นที่ 2 — จัดสรรงานใหม่แบบ Human-Technology Collaboration งานกลุ่ม (1) โอนให้ Cobot และระบบขนส่งอัตโนมัติ งานกลุ่ม (2) ออกแบบให้มี Digital Work Instructions รองรับ…
Read More
Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Article
ในช่วงสิบปีที่ผ่านมา คำว่า Industry 4.0 กลายเป็นคำโฆษณาชวนเชื่อ (Buzzword) ที่โรงงานทั่วโลกใช้เรียกการลงทุนเทคโนโลยีดิจิทัล ตั้งแต่ IoT Platform, Big Data ไปจนถึง AI แต่ปลายปี 2026 นี้ กระแสนโยบายเริ่มเปลี่ยน สหภาพยุโรปผลักดันกรอบแนวคิด Industry 5.0 อย่างจริงจัง โดยไม่ได้หมายถึง "เทคโนโลยีเจเนอเรชันใหม่" แต่คือการเปลี่ยนกระบวนทัศน์ (Paradigm Shift) จากระบบ Techno-economic ไปสู่ Socio-technical System — เทคโนโลยีเป็นเพียงเครื่องมือ ไม่ใช่ปลายทาง บทความนี้ถอดรหัส Industry 5.0 ให้วิศวกรและผู้บริหารโรงงานไทยเข้าใจอย่างเป็นระบบ พร้อมตัวเลขจริงที่อ้างอิงจากเอกสารวิจัยของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 และรายงานระดับโลก Industry 4.0 ติดขัดตรงไหน — 4 ข้อจำกัดที่โลกยอมรับแล้ว ก่อนจะเข้าใจ Industry 5.0 ต้องเข้าใจว่าทำไมโลกถึงต้องการ "อุตสาหกรรม 5.0" ตัวเลขชี้ว่า Industry 4.0 ประสบความสำเร็จด้านประสิทธิภาพ แต่สร้างผลข้างเคียง 4 ข้อที่ยังแก้ไม่ตก: เน้นผลกำไรมากกว่าสังคม — การตัดสินใจลงทุนถูกขับเคลื่อนด้วย ROI และการลดต้นทุน จนแรงงานถูกมองเป็น "ต้นทุนที่ต้องควบคุม" มากกว่าทรัพยากรที่ต้องพัฒนา ความเสี่ยงแทนที่แรงงาน — รายงาน Future of Jobs Report ของ World Economic Forum ระบุว่าภายในปี 2027 จะมีตำแหน่งงานหายไปราว 83 ล้านตำแหน่ง ขณะที่เกิดงานใหม่เพียง 69 ล้านตำแหน่ง เกิด Net Job Loss ประมาณ 14 ล้านตำแหน่งทั่วโลก และแรงงาน 400–800 ล้านคนอาจต้องเปลี่ยนอาชีพภายในปี 2030 ใช้ทรัพยากรเข้มข้นเกินไป — เกิดปรากฏการณ์ Rebound Effect: เทคโนโลยีที่ประหยัดต้นทุนกลับกระตุ้นการผลิตมากขึ้นจนหักล้างประสิทธิภาพที่ทำไว้ รวมถึง AI, Data Center และ Cloud Computing ที่ใช้พลังงานสูง ความเปราะบางของห่วงโซ่อุปทาน — ระบบ Just-in-Time ที่ผองชื่อเรื่องประสิทธิภาพ กลายเป็นจุดอ่อนเมื่อเจอ COVID-19 ความขัดแย้งภูมิรัฐศาสตร์ และการหยุดชะงักของ Global Value Chains Cobot คือสัญลักษณ์ของ Human-Technology…
Read More
How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

Article
ปัญหาเดิมที่โรงงานทุกแห่งเจอ: ใครควรเป็นคนสั่งสินค้าเสริม? ลองนึกภาพตู้เก็บชิ้นส่วนอะไหล่ในโรงงาน มีสินค้ากว่า 2,000 รายการ ผู้สั่งซื้อ 3 คน และผู้ขาย 40 ราย ทุกเช้ามีคนเดินจดยอดคงเหลือในตู้ ส่งอีเมลแนบไฟล์ Excel ให้ผู้ขายแต่ละราย แล้วรอ บางรายตอบภายในวันเดียว บางรายหายไปสามวัน เมื่อชิ้นส่วนสำคัญหมดตู้กลางดึก สายการผลิตก็หยุด นี่คือปัญหาคลาสสิกที่ Vendor Managed Inventory (VMI) ถูกออกแบบมาแก้ โดยยก "การตัดสินใจสั่งเสริม" จากฝ่ายซื้อของโรงงาน ไปเป็นความรับผิดชอบของผู้ขายเอง แต่ VMI แบบดั้งเดิมมีจุดอ่อนใหญ่คือ ความเชื่อใจในข้อมูล — ถ้าผู้ขายมองไม่เห็นยอดคงเหลือจริง เขาก็ต้องเผื่อสต๊อกเยอะ ซึ่งแพง หรือเชื่อคำบอกของพนักงาน ซึ่งเสี่ยง ช่องว่างนี้เองที่ IIoT เข้ามาปิดให้ ด้วยเซ็นเซอร์วัดระดับสินค้าที่ส่งข้อมูลจริงจากตู้ไปยังผู้ขายโดยตรงแบบ real-time ศูนย์กระจายสินค้าที่จัดการอาหารสด — งานที่สมดุลระหว่าง "หมดตู้" กับ "สต๊อกล้น" สำคัญที่สุด คือ use case คลาสสิกของ VMI (ภาพ: USDA/Flickr, CC BY) แนวคิดหลัก: ย้ายจุดตัดสินใจ แล้วให้ข้อมูลเป็นผู้พิสูจน์ VMI ไม่ใช่เรื่องซอฟต์แวร์ แต่เป็น การเปลี่ยนแปลงสัญญาและความรับผิดชอบ ระหว่างโรงงานกับผู้ขาย โดยทั่วไปมี 3 รูปแบบ: Supplier-managed — ผู้ขายดูแลระดับสต๊อกเองทั้งหมด โรงงานแค่กำหนด min-max และจ่ายเมื่อใช้จริง (consume-based) Consignment — สินค้าอยู่ในโรงงานแต่ยังเป็นกรรมสิทธิ์ของผู้ขาย จนถึงจุดการใช้งาน Hybrid — ผสมทั้งสองแบบ ของหมุนเร็วให้ผู้ขายจัดการ ของหมุนช้าโรงงานสั่งเอง สิ่งที่ต้องมีเหมือนกันทุกรูปแบบคือ ความสามารถในการมองเห็นระดับสต๊อกแบบเรียลไทม์ที่ทั้งสองฝ่ายเชื่อ และนี่คือจุดที่เทคโนโลยีเข้ามา: เทคโนโลยี หลักการ เหมาะกับ ข้อจำกัด Ultrasonic level sensorส่งคลื่นเสียงวัดระดับ คำนวณ % ความจุถังผง ถังน้ำ ตู้ที่เป็นช่องเปิดฝุ่นและโฟมทำให้ค่าคลาดเคลื่อน Weight sensor / Load cellวัดน้ำหนักรวมของชั้นวางหรือตู้ทั้งใบชิ้นส่วนเล็กน้ำหนักน้อยหลายพันรายการต้องปรับเทียบเมื่อเปลี่ยนขนาดกล่อง ToF / LiDAR sensorแสงวัดระดับความลึกแม่นยำสูงตู้ปิดที่ต้องการความแม่นยำสูงราคาสูงกว่า ultrasonic RFIDอ่านแท็กทุกครั้งที่หยิบ/คืนเครื่องมือ อะไหล่ที่ต้อง track รายชิ้นโลหะรบกวนการอ่าน ต้องออกแบบติดตั้ง Smart camera / Visionถ่ายภาพช่องเก็บแล้วนับด้วย AIชิ้นส่วนมาตรฐานเรียงแถวได้ต้องมีแสงและมุมกล้องควบคุมได้ ชั้นวางสินค้าหลายพันรายการในคลังอุตสาหกรรม — งานที่ load cell และเซ็นเซอร์วัดระดับเข้ามาแทนการจดมือเพื่อให้ผู้ขายเห็นข้อมูลเดียวกันแบบ…
Read More
Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Supply Chain Control Tower ยุค Agentic AI: จาก Dashboard เฝ้าดู สู่ศูนย์บัญชาการที่ตัดสินใจแทนคุณในไม่กี่นาที

Article
จาก Dashboard บอกเล่าเหตุการณ์ สู่ศูนย์บัญชาการที่ตัดสินใจเอง หลายโรงงานที่ลงทุน "Control Tower" ไปเมื่อ 3-4 ปีก่อน กำลังพบปัญหาเดียวกัน คือระบบสวยงาม ข้อมูลครบ แต่สุดท้ายคนยังต้องนั่งเฝ้าจอ ไล่ดูสถานะรถทุกคัน แล้วโทรไปถามทีมปฏิบัติการเองว่าจะทำอย่างไรต่อ Control Tower รุ่นแรกคือ ชั้นรวบรวมข้อมูล (Data Aggregation Layer) ที่ดึงข้อมูลจาก TMS (ระบบบริหารการขนส่ง) WMS (ระบบบริหารคลังสินค้า) และข้อมูลจากผู้ขนส่งภายนอก มาแสดงบนจอเดียวให้คนตัดสินใจเอง ปี 2026 หน้าที่ของมันกำลังเปลี่ยนไปสู่ AI Control Tower ที่ไม่ใช่แค่รายงานว่าเกิดอะไรขึ้น แต่ประเมินสถานการณ์หลายแบบพร้อมกัน คาดการณ์ผลกระทบ และเสนอหรือลงมือแก้ปัญหาเองภายในไม่กี่นาที แรงผลักดันหลักคือความผันผวนทางภูมิรัฐศาสตร์ การขาดแคลนแรงงาน และต้นทุนที่สูงขึ้น จนองค์กรไม่มีเวลาให้ทีมงานนั่งวิเคราะห์ทุกเหตุการณ์ทีละเคสอีกต่อไป ท่าเรือคอนเทนเนอร์คือจุดที่ความล่าช้าเล็กน้อยถูกขยายเป็นผลกระทบทั้งห่วงโซ่ — AI Control Tower ถูกออกแบบมาเพื่อตัดสินใจ ณ จุดพวกนี้ให้เร็วกว่ามนุษย์ (ภาพ: Wikimedia Commons) ตัวเลขที่อธิบายว่าทำไมทุกคนเร่งตัดสินใจในปี 2026 ข้อมูลจากรายงานอุตสาหกรรมหลายฉบับในปี 2026 ชี้ตรงกันว่า ความไม่แน่นอนทางเศรษฐกิจและภูมิรัฐศาสตร์ เป็นปัจจัยสำคัญที่สุดที่กดดันการตัดสินใจด้าน supply chain ในปีนี้ ขณะที่สัดส่วนองค์กรที่ใช้ AI ในกิจกรรม supply chain เพิ่มจากราว 30% เป็นราว 40% ภายในเวลาเพียงหนึ่งปี — นั่นแปลว่าเกือบครึ่งของคู่แข่งของคุณอาจกำลังให้ AI ช่วยวางแผนสินค้าคงคลังและจัดเส้นทางขนส่งอยู่แล้ว มิติ Control Tower แบบดั้งเดิม AI Control Tower บทบาทหลักรวมข้อมูล แสดงสถานะ (Monitoring)ตัดสินใจและลงมือแก้ปัญหา (Decision + Action) เมื่อรถส่งสินค้าล่าช้าแจ้งเตือนสีแดง รอคนโทรประสานงานระบุเส้นทางทางเลือก จัดสรรสต๊อกระหว่าง DC ใกล้เคียง และจัดลำดับออเดอร์ตาม SLA อัตโนมัติ การตอบสนองชั่วโมงถึงวัน (ผู้เชี่ยวชาญต้องวิเคราะห์)นาที (ระบบประเมินหลายสถานการณ์พร้อมกัน) ข้อมูลที่ใช้TMS + WMS + ผู้ขนส่งเพิ่ม IoT telemetry, สภาพอากาศ, ข่าวภูมิรัฐศาสตร์, ข้อจำกัดท่าเรือแบบ real-time Human-in-the-loopคนตัดสินใจทุกขั้นAI ตัดสินใจชั้นปฏิบัติการ คนกำกับดูแลและยับยั้งได้ คอนเทนเนอร์หลายหมื่นใบในท่าเรือใหญ่ แต่ละใบคือเหตุการณ์ที่ AI Control Tower ต้องติดตามพร้อมกัน — งานที่เกินพิกัดการไล่ด้วยสายตามนุษย์ (ภาพ: Wikimedia Commons) สถาปัตยกรรม 5…
Read More
Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Industrial Symbiosis: เมื่อของเสียของโรงงานหนึ่งกลายเป็นวัตถุดิบของอีกโรงงาน — บทวิเคราะห์สำหรับนิคมอุตสาหกรรมไทยยุค CBAM

Article
เมื่อ "ของเสีย" กลายเป็นสินค้า: มุมมองใหม่ที่โรงงานไทยต้องเรียนรู้ ตลอดหลายทศวรรษ โรงงานอุตสาหกรรมถูกออกแบบให้ "เก่งที่สุดในสิ่งเดียว" — ผลิตสินค้าของตัวเองให้ได้มากที่สุด ส่วนของเสียที่เหลือทิ้งคือปัญหาท้ายสายการผลิตที่จ่ายเงินให้ใครสักคนมากำจัด แต่ในโลกที่ค่าไฟ ค่าวัตถุดิบ และแรงกดดันด้าน ESG ของลูกค้าต่างประเทศพุ่งสูงขึ้นพร้อมกัน มุมมองนี้กำลังกลายเป็นต้นทุนที่โรงงานไทยจ่ายแพงขึ้นเรื่อยๆ Industrial Symbiosis (อุตสาหกรรมเกื้อกูล) คือการนำเอาผลพลอยได้ของโรงงานหนึ่ง — ความร้อนเสีย น้ำเสีย ขี้เถ้า ยิปซัม หรือกากอุตสาหกรรม — ไปใช้เป็นวัตถุดิบของอีกโรงงานหนึ่ง เหมือนระบบนิเวศธรรมชาติที่ของเสียของสิ่งมีชีวิตหนึ่งคืออาหารของอีกสิ่งมีชีวิตหนึ่ง ไม่ใช่แนวคิดใหม่ แต่การผสานกับเทคโนโลยี IIoT และแรงกดดัน CBAM ของสหภาพยุโรปกำลังทำให้มันกลายจาก "โครงการรักษ์โลก" เป็น "กลยุทธ์แข่งขันที่วัดผลได้" แผนภาพการไหลของวัสดุและพลังงานระหว่างโรงงานในเมืองคาลันบอร์ก เดนมาร์ก — ต้นแบบ Industrial Symbiosis ที่เก่าแก่และสำเร็จที่สุดในโลก (ภาพ: Wikimedia Commons) กรณีคาลันบอร์ก: บทเรียนจาก 50 ปีแห่งการเกื้อกูล เมืองคาลันบอร์ก (Kalundborg) ประเทศเดนมาร์ก คือตัวอย่างคลาสสิกที่ถูกอ้างอิงทั่วโลก จุดเริ่มต้นไม่ได้หรูหราอะไรเลย — โรงกลั่นน้ำมันต้องการขยายกำลังผลิตจึงต้องการน้ำเพิ่ม เทศบาลเมืองจึงติดต่อซื้อน้ำจากเทศบาลข้างเคียงมาเสริม แล้วธุรกิจที่ได้ประโยชน์ทั้งสองฝ่ายก็ค่อยๆ ต่อยอดเป็นการแลกเปลี่ยนน้ำ พลังงาน และกากของเสียระหว่างกัน จนกลายเป็นเครือข่าย มากกว่า 35 โครงการแลกเปลี่ยน ระหว่าง 8 บริษัทกับเทศบาลเมือง ที่ดำเนินมายาวนานจนถึงทุกวันนี้ ตัวอย่างการแลกเปลี่ยนจริงในเครือข่าย ได้แก่ ขี้เถ้าถ่านหินจากโรงไฟฟ้าถูกส่งไปผลิตซีเมนต์และคอนกรีตสำเร็จรูป ยิปซัมจากกระบวนการขจัดกำมะถันถูกใช้ผลิตกระเบื้องแผ่นเรียบ และกากจากการผลิตอินซูลินถูกนำไปทำปุ๋ย จุดที่น่าสนใจที่สุดคือ ทั้งหมดนี้ไม่ได้เกิดจากแผนการล่วงหน้าของรัฐ แต่เกิดจากการเจรจาเป็นคู่ๆ ของธุรกิจที่มองเห็นผลตอบแทนร่วมกัน มีการศึกษาความเป็นได้ และมีความจริงใจต่อกัน โรงไฟฟ้าในเครือข่ายคาลันบอร์ก — แหล่งความร้อนเสีย ไอน้ำ และขี้เถ้า ที่กลายเป็น "สินค้า" ให้โรงงานรอบข้างแทนที่จะเป็นภาระการกำจัด (ภาพ: Wikimedia Commons) เหตุใดปี 2026 ถึงเป็นจังหวะของโรงงานไทย เรามองว่ามี 4 แรงผลักดันที่ทำให้ Industrial Symbiosis จาก "น่าทำ" กลายเป็น "ต้องทำ" สำหรับโรงงานไทยในห้วงเวลานี้: กติกา CBAM ของสหภาพยุโรปเข้าสู่ระยะถาวร — คาร์บอนที่ฝังอยู่ในผลิตภัณฑ์กลายเป็นตัวแปรที่วัดได้และมีผลต่อการส่งออก การลดคาร์บอนผ่านการใช้วัสดุหมุนเวียนจึงกลายเป็นงานของฝ่ายขาย ไม่ใช่แค่ฝ่ายสิ่งแวดล้อม ค่าจัดการของเสียสูงขึ้นตามแนวทางเศรษฐกิจหมุนเวียน (BCS) — เมื่อการฝังกลบมีข้อจำกัดมากขึ้น ของเสียที่เคย "กำจัดได้ราคาถูก" กำลังกลายเป็นต้นทุนที่ต้องบริหารจริงจัง เทคโนโลยี IIoT ทำให้ "วัดได้" และ "เชื่อใจได้" — ปัญหาใหญ่ที่สุดของการแลกเปลี่ยนของเสียคือความน่าเชื่อถือของปริมาณและคุณภาพ เซ็นเซอร์…
Read More
How-to: รับมือ TH-AI Passport ยุคพนักงานใช้ AI ทุกคน — วาง AI Policy โรงงาน 5 ขั้นตอน

How-to: รับมือ TH-AI Passport ยุคพนักงานใช้ AI ทุกคน — วาง AI Policy โรงงาน 5 ขั้นตอน

Article
ปลายเดือนสิงหาคม 2026 ประเทศไทยเปิดตัว TH-AI Passport โครงการระดับชาติที่ให้ประชาชนเข้าถึงโมเดล AI ชั้นนำได้ และภายในเดือนแรกมีผู้ใช้แล้ว 500,000 ราย (ที่มา: Thai PBS World, 3 ก.ย. 2026) ขณะที่หน่วยงานภาครัฐเปิดเผยเป้าหมายผลักดันอัตราการใช้ AI ของคนไทยให้ถึง อย่างน้อย 20% ภายในปีหน้า สำหรับคนทำโรงงาน ข่าวนี้ไม่ใช่แค่นโยบายรัฐที่อ่านผ่าน — มันคือสัญญาณว่า พนักงานของคุณจะเริ่มใช้ AI ในงานจริงเร็วกว่าที่ระบบและกฎเกณฑ์ของโรงงานจะพร้อมรับ คำถามจึงไม่ใช่ว่าควรอนุญาตหรือไม่ แต่คือจะเปลี่ยนพนักงานที่ใช้ AI ให้เป็นความได้เปรียบได้อย่างไร บริบท: ทำไมรัฐต้องผลักดันเป้าหมาย 20% เหตุผลมาจากตัวเลขในรายงาน Global AI Adoption in 2025 — อัตราการใช้ AI ของไทยอยู่ที่เพียง 10.7% ต่ำกว่าค่าเฉลี่ยโลก 16.3% และติดอันดับ 89 ของโลก ขณะที่เวียดนามอยู่ที่ 23.5% (อันดับ 38) มาเลเซีย 19.7% ฟิลิปปินส์ 18.3% และสิงคโปร์สูงถึง 60.9% (อันดับ 2 ของโลก) ภาพประกอบ: เมื่อการเข้าถึง AI กลายเป็นโครงสร้างพื้นฐานสาธารณะใหม่ โรงงานไทยต้องปรับตัวรับพนักงานยุคใหม่ที่ใช้ AI เป็นประจำ (ที่มา: Unsplash) เป้าหมาย 20% จึงหมายถึงการเพิ่มเกือบเท่าตัวจากระดับปัจจุบัน และ TH-AI Passport คือเครื่องมือหลักเพื่อไปให้ถึงเป้าหมาย โดยลดอุปสรรคด้านการเข้าถึงเทคโนโลยี ซึ่งรายงานฉบับเดียวกันระบุว่าเป็นหนึ่งในสามช่องว่างหลักของไทย (อีกสองคือทักษะ และการนำไปใช้จริงในภาคเศรษฐกิจ) ตาราง: โอกาสและความเสี่ยงเมื่อพนักงานโรงงานใช้ AI สาธารณะ มิติงาน โอกาส ความเสี่ยง การผลิตช่วยเรียบเรียง work instruction สรุป log เครื่องจักร และแปลคู่มือเทคนิคคำแนะนำที่ผิดโดยไม่มีใครตรวจ นำไปสู่การตัดสินใจผิดหน้างาน คุณภาพร่างรายงาน 8D รายงาน CAPA และสรุปผล auditผลลัพธ์ที่ดูน่าเชื่อถือแต่ผิด (hallucination) ปนเข้าเอกสารคุณภาพ ซ่อมบำรุงวิเคราะห์แนวโน้มการเสียของเครื่องจักร และช่วย troubleshooting ขั้นต้นข้อมูลที่ควรเป็นความลับถูกส่งเข้าโมเดลสาธารณะ (data leakage) ความปลอดภัยสร้างแบบประเมิน JSA และร่าง permit-to-worknetwork diagram หรือ IP ภายในองค์กรถูกวางเข้าโมเดลภายนอก ฝึกอบรมสร้างสื่ออบรมสั้นตามสถานการณ์หน้างานจริงเนื้อหาต้องผ่านการตรวจทานของผู้เชี่ยวชาญก่อนนำไปใช้จริง ที่มา: วิเคราะห์โดย Honey Corporation จากกรณีการใช้งานจริงในโรงงานอุตสาหกรรม…
Read More
Case Study: Ransomware 2026 — ไทม์ไลน์ 23 วันที่สายการผลิตหยุด จากสถิติจริง 93% ขององค์กรเจอ Intrusion

Case Study: Ransomware 2026 — ไทม์ไลน์ 23 วันที่สายการผลิตหยุด จากสถิติจริง 93% ขององค์กรเจอ Intrusion

Article
เมื่อเดือนพฤษภาคม 2026 อินโฟกราฟิก "Ransomware Reality Check 2026" และงานวิจัย State of Ransomware ล่าสุด เผยแพร่ตัวเลขที่ทำให้ทีมความปลอดภัยหลายทีมต้องทบทวนกลยุทธ์ — 93% ขององค์กรพบการบุกรุกที่ "พร้อมสำหรับ ransomware" อย่างน้อย 1 ครั้งในช่วง 24 เดือนที่ผ่านมา แปลว่าอีกฝ่ายเข้ามาถึงระบบแล้ว ก่อนจะถูกหยุดยั้ง ภาพประกอบ: เมื่อไซเบอร์แอตแท็กเลยเวทีไอทีเข้าสู่ระบบควบคุมการผลิตจริงในโรงงาน แต่ปัญหาที่แท้จริงของโรงงานอุตสาหกรรมไม่ใช่ตัวเลขรวม แต่คือการที่ ช่องว่างระหว่าง IT กับ OT ทำให้มาตรการที่ใช้ได้ผลในฝั่งสำนักงาน ถึงใช้ไม่ได้กับสายการผลิต บทความนี้เล่ากรณีศึกษาสมมุติจากสถิติจริง เพื่อชี้ให้เห็นว่าเหตุการณ์แบบนี้เกิดขึ้นได้ที่โรงงานไทยทุกขนาด ตัวเลขที่โรงงานต้องรู้ก่อน (จาก Ransomware Reality Check 2026) ตัวชี้วัด ค่าเฉลี่ยอุตสาหกรรม ความหมายต่อโรงงาน องค์กรที่พบ intrusion ที่พร้อม ransomware93%ผู้โจมตีเข้าถึงระบบแล้ว ก่อนถูกหยุด การเรียกค่าไถ่เฉลี่ย (เพิ่มขึ้น 47% YoY)เกิน 1.5 ล้านดอลลาร์เป้าหมายเลื่อนไปองค์กรมูลค่าสูง เหตุการณ์ที่ backup ถูกโจมตี/ทำลาย39%แนวป้องกันสุดท้ายถูกลดทอนประสิทธิภาพ การโจมตีที่เกี่ยวข้อง identity misuse>80%Credential ขโมย + ยกระดับสิทธิ์ การโจมตีที่รวมการขโมยข้อมูล (double extortion)76%ถูกข่มขู่ทั้งเข้ารหัส + ปล่อยข้อมูล Downtime เฉลี่ยหลังโจมตีสำเร็จ23 วันสายการผลิตหยุดเกือบเดือน Fileless/in-memory attacks (เพิ่มขึ้น ~30%)+30%หลบ signature-based detection ที่มา: อินโฟกราฟิก "Ransomware Reality Check 2026" (เผยแพร่ผ่าน ECS Thailand, พ.ค. 2026) Case Study: ไทม์ไลน์ 23 วันของโรงงานผู้ผลิตชิ้นส่วนขนาดกลาง สถานการณ์ต่อไปนี้เป็นกรณีศึกษาสังเคราะห์จากสถิติข้างต้น สะท้อนรูปแบบเหตุการณ์ที่พบบ่อยในภาคการผลิต วันที่ 0 — จุดเริ่มต้นที่ไม่มีใครสังเกตเห็น ช่างเทคนิคของ supplier ภายนอกเชื่อมต่อระบบ remote access เข้ากับเครื่อง CNC ในสายการผลิตเพื่อวินิจฉัยปัญหา ใช้ credential ร่วมกันที่ทีมไอทีออกให้ตั้งแต่สองปีก่อน และไม่เคยถูกเปลี่ยน ตามสถิติ มากกว่า 80% ของการโจมตีเริ่มจาก identity misuse ลักษณะนี้ ภาพประกอบ: การแบ่งโซนเครือข่ายและควบคุมการไหลของทราฟฟิกระหว่าง IT กับ OT ตามแนวคิด Purdue Model —…
Read More