Contextual AR: เมื่อแว่น AR รู้จักชิ้นส่วนเองด้วย AI Object Recognition — Deep Dive จาก SLAM ถึง Latency Budget ต่ำกว่า 20 ms

Contextual AR: เมื่อแว่น AR รู้จักชิ้นส่วนเองด้วย AI Object Recognition — Deep Dive จาก SLAM ถึง Latency Budget ต่ำกว่า 20 ms

Article
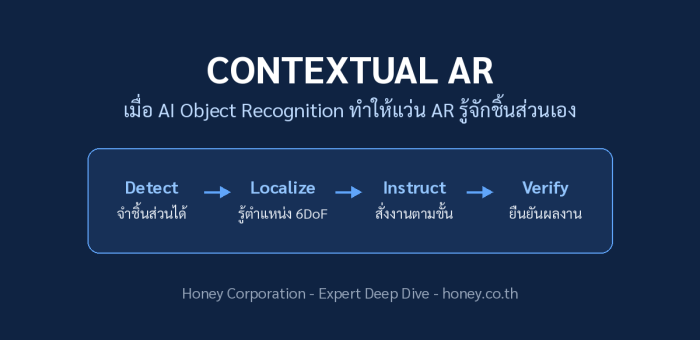
ระบบ AR Work Instructions รุ่นแรกๆ ทำงานได้ดีในห้อง Demo แต่มักล้มเหลวเมื่อลงสนามจริง สาเหตุหลักคือมัน ไม่รู้ว่ากำลังมองอะไร — ระบบต้องพึ่ง marker ที่ติดไว้ล่วงหน้า หรือแผนที่ 3 มิติที่ต้องสแกนไว้ก่อน พอเปลี่ยนไลน์ผลิต ย้ายเครื่องจักร หรือเปลี่ยนรุ่นชิ้นส่วน ทุกอย่างก็พังทันที Contextual AR คือรุ่นถัดไปของเทคโนโลยีนี้: แว่น Smart Glasses อุตสาหกรรมที่ฝังโมเดล AI Object Recognition บนชิป Edge NPU จะ จำชิ้นส่วนได้เอง เพียงชี้กล้องไปที่เครื่องจักร ระบบจะรู้ว่านี่คือปั๊มรุ่นไหน วาล์วตัวไหน แล้วดึงคำสั่งงานที่ถูกต้องจากระบบหลังบ้านมาฉายทับไว้บนจอทันที — โดยไม่ต้องติด marker แม้แต่ชิ้นเดียว หัวใจของระบบ: Pipeline 6 ขั้นตอนที่ต้องจบในเสี้ยววินาที ทุกอย่างเกิดขึ้นบนอุปกรณ์ ไม่ผ่านคลาวด์ เพราะเวลาไป-กลับของเน็ตเพียง 50-100 ms ก็ทำให้ภาพ Overlay 'ลอยหลุด' จากวัตถุจริงเวลาคนงานหันหัวเร็วๆ แล้ว Pipeline ของ Contextual AR ตั้งแต่กล้องจับภาพ 30 fps จนถึงการส่งผลไป CMMS ทุกขั้นต้องจบรวมกันภายใน Motion-to-Photon Latency ต่ำกว่า 20 ms ตัวเลขที่วิศวกรต้องจำคือ Motion-to-Photon Latency ต้องต่ำกว่า 20 ms — คือช่วงเวลาตั้งแต่หัวขยับจนภาพ Overlay เคลื่อนตาม ถ้าเกินกว่านี้สมองจะรู้สึกว่าภาพ 'เหลื่อม' จนใช้งานจริงไม่ได้ แปลว่า AI Inference ต้องกินเวลาไม่เกิน 15 ms เท่านั้น ซึ่งเป็นเหตุผลที่โมเดลตรวจจับวัตถุต้องผ่านการ Quantize เป็น INT8 และรันบน NPU ของอุปกรณ์เสมอ ขั้นตอนLatency BudgetหมายเหตุทางเทคนิคCamera Capture~5-10 msกล้องปล่อยเฟรม 30 fps ขึ้นไปPreprocess~2-3 msResize + Normalize บน GPU ของอุปกรณ์AI Inferenceต่ำกว่า 15 msโมเดล Quantized INT8 บน Edge NPUPose Estimation (6DoF)~2-5 msแปลง Bounding Box เป็นพิกัด 3 มิติRender Overlay~3-5…
Read More
บทวิเคราะห์: Few-Shot Learning กับงานตรวจตำหนิ — เมื่อมีของเสียแค่ 30 ชิ้น ต้องเทรน AI ตรวจคุณภาพอย่างไร

บทวิเคราะห์: Few-Shot Learning กับงานตรวจตำหนิ — เมื่อมีของเสียแค่ 30 ชิ้น ต้องเทรน AI ตรวจคุณภาพอย่างไร

Article
คำถามที่ QA Manager ถามกันทุกโรงงาน: "จะเทรน AI ตรวจตำหนิได้อย่างไร ในเมื่อตัวอย่างของเสียมีแค่ 20-30 ชิ้นจากทั้งปี?" คำถามนี้เคยเป็นปมตายของ AI inspection เพราะ deep learning แบบ supervised ต้องการข้อมูลหลักพันถึงหมื่นภาพต่อ class แต่ปี 2025-2026 สนามวิจัย Few-Shot Learning (FSL) สำหรับงานตรวจตำหนิอุตสาหกรรมเปลี่ยนไปมาก — และตัวเลขที่ตีพิมพ์ล่าสุดบอกว่าอุปสรรค "ข้อมูลน้อย" กำลังถูกทลายทีละชั้น บทวิเคราะห์นี้รวมตัวเลขจากงานวิจัย 5 ชิ้นล่าสุด เพื่อช่วยโรงงานไทยตัดสินใจว่า FSL พร้อมใช้จริงแค่ไหนในปี 2026 และควรเริ่มต้นจากกลยุทธ์ใด ตัวเลขล่าสุดบอกอะไร งานวิจัย (ปี)โจทย์เงื่อนไขผลลัพธ์เด่น TMCNet (2025)Defect segmentation1-shotmIoU 67.8% (FSSD-12), 42.3% (SD-4i) MF-GNN (2025)จำแนกตำหนิเหล็กแผ่น1-shotaccuracy >92% (SEVERSTAL, NEU-DET) RPS-GA (2026)ตรวจตำหนิ PCB10-shotmAP@0.5 จาก 0.086 → 0.299 Meta-YOLO (review 2025)ตำหนิอะลูมิเนียมเย็น30-shotmAP +14.6%, recall 93.6%, 41.9 FPS Attention-FSL (2025)ตำหนิผิวโลหะFew-shotนำทุก baseline ทดสอบ อ่านตารางนี้แบบมีมุม: ที่ 30-shot (รูปของเสีย 30 ใบ) ระบบรัน real-time ได้ 41.9 FPS พร้อม recall 93.6% — นั่นคือระดับที่ใช้หน้างานได้จริง ส่วนที่ 1-shot ผลยังแตกต่างกันตามความยากของ task (classification ทำได้ดีกว่า segmentation ชัดเจน) ภาพจากระบบ Automated Optical Inspection (AOI) — สายพานที่ของเสียหายากมักสะสมภาพ OK นับหมื่น แต่ภาพ defect ไม่ถึง 100 ใบ Few-Shot Learning ออกแบบมาเพื่อสถานการณ์นี้โดยเฉพาะ (ภาพ: Wikimedia Commons) 4 เส้นทางเทคนิคที่งานวิจัยเดินกันจริง 1. Meta-Learning / Prototypical Network แนวคิด: เทรนโมเดลให้ "เก่งการเรียนรู้ไว" โดยฝึกกับหลาย task จำนวนมาก…
Read More
Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Case Study: โรงงานประภาคารแห่งแรกนอกจีนในอุตสาหกรรมเครื่องใช้ไฟฟ้าของไทย — ถอดสูตร 5G + AI + ESG จาก 208,000 ตร.ม. ในศรีราชา

Article
ตุลาคม 2026 ที่ผ่านมา สภาอุตสาหกรรมโลก (World Economic Forum) ประกาศสถานะ "โรงงานประภาคาร" (Lighthouse Factory) ให้กับโรงงานผลิตเครื่องปรับอากาศแห่งหนึ่งในนิคมอุตสาหกรรมปิ่นทอง จังหวัดชลบุรี นี่คือครั้งแรกของอุตสาหกรรมเครื่องใช้ไฟฟ้าที่โรงงานตั้งอยู่นอกประเทศจีนได้รับการรับรองระดับนี้ และเป็นหมุดหมายสำคัญของภาคการผลิตไทยบนแผนที่โลก กรณีนี้น่าสนใจไม่ใช่แค่เกียรติยศ แต่เพราะมันพิสูจน์ว่าโรงงานขนาดใหญ่ในไทยสามารถทำผลลัพธ์ที่วัดได้จริงจากเทคโนโลยีที่พูดถึงกันมานาน — แล้วตัวเลขที่ออกมาคืออะไร และโรงงานไทยทั่วไปเรียนอะไรได้บ้าง วันนี้เราจะเจาะทีละชั้น ขนาดของสนาม: เคสนี้ใหญ่แค่ไหน โรงงานแห่งนี้ตั้งอยู่บนพื้นที่ 208,000 ตารางเมตร (ราว 130 สนามฟุตบอล) ในเขตพัฒนาพิเศษภาคตะวันออก (EEC) ด้วยงบลงทุนระดับ 5,000 ล้านบาท และกำหนดเป้ากำลังผลิตเครื่องปรับอากาศภายในบ้านถึง 6 ล้านเครื่องภายในปี 2569 — สายการผลิตเครื่องปรับอากาศใหญ่ที่สุดในไทยและอาเซียนของกลุ่มบริษัทแม่ โรงงานยุคใหม่ระดับ "ประภาคาร" ถูกออกแบบให้ข้อมูลไหลได้ทั้งเส้น — จากซัพพลายเออร์ยันคลังสินค้า (ภาพประกอบ: Wikimedia Commons, CC BY-SA 4.0) Problem: ปัญหาที่โรงงานระดับนี้ต้องแก้ การผลิตเครื่องปรับอากาศล้านเครื่องต่อปี คือการจัดการความซับซ้อนมหาศาล: หลายพัน SKU, ชิ้นส่วนจากหลายร้อยซัพพลายเออร์, ความต้องการตามฤดูกาลที่พีคสูงมากในหน้าร้อน และแรงกดดันด้านต้นทุนพลังงานที่สูงขึ้นทุกปี ปัญหาคลาสสิกของโรงงานสายการประกอบขนาดใหญ่คือ: ข้อมูลติดอยู่ในเกาะ — แต่ละสายการผลิตมีข้อมูลของตัวเอง แต่รวมกลางไม่ได้แบบเรียลไทม์ การตรวจสอบคุณภาพตามหลัง — พบของเสียตอนท้ายไลน์ ทั้งที่สัญญาณเตือนมีอยู่ก่อนแล้ว AGV/รถลำเลียงจำนวนมาก ต้องการเครือข่ายที่เสถียรและมีดีเลย์ต่ำสม่ำเสมอ ซึ่ง Wi-Fi แบบเดิมตามไม่ทัน Solution: 5G เครือข่ายเดียว เป็นกระดูกสันหลังของทุกกระบวนการ หัวใจของโรงงานแห่งนี้คือการเป็นโรงงานแรกในอาเซียนที่ประยุกต์ เครือข่าย 5G เข้ากับการผลิตอัจฉริยะอย่างเต็มรูปแบบ จนได้รับรางวัล Best Mobile Technology Breakthrough in Asia จาก Asia Mobile Awards ปี 2567 สิ่งที่ 5G ปลดล็อกได้จริงในโรงงานคือ: Use Case ทำไมต้อง 5G ผลลัพธ์ที่วัดได้ ตรวจสอบคุณภาพด้วย AI Visionส่งภาพความละเอียดสูงจากกล้องหลายสิบตัวขึ้นประมวลผลแบบเรียลไทม์ตรวจจับข้อบกพร่องแบบเรียลไทม์ ลดของเสียได้ 20% ควบคุม AGV และการขนส่งภายในโรงงานดีเลย์ต่ำและเสถียร ทำให้การหลบหลีกและจัดคิวอัจฉริยะปลอดภัยการขนส่งภายในรองรับกำลังผลิต 6 ล้านเครื่อง/ปี สนับสนุนงานที่มีความเสี่ยงสูงระบบเตือนและควบคุมตอบสนองทันที ลดการสัมผัสจุดเสี่ยงของคนงานความปลอดภัยของบุคลากรเพิ่มขึ้น ตัวเลขผลลัพธ์ ESG จากการรับรอง Lighthouse: พลังงาน −40.2%, ของเสีย −20%, น้ำ −23.5% (แผนภูมิ: Honey Corporation) Results:…
Read More
Case Study: Active Learning ในงานตรวจจับตำหนิ — เมื่อโมเดลเลือกเองว่าภาพไหน “คุ้มค่า” ที่จะให้คนติดป้าย

Case Study: Active Learning ในงานตรวจจับตำหนิ — เมื่อโมเดลเลือกเองว่าภาพไหน “คุ้มค่า” ที่จะให้คนติดป้าย

Article
ปัญหา: ข้อมูลติดป้ายไม่พอ แต่สายการผลิตไม่หยุดรอ โรงงานประกอบอิเล็กทรอนิกส์แห่งหนึ่งเริ่มโครงการ AI ตรวจจับตำหนิบน PCB ด้วยความหวังสูง หกเดือนต่อมาโครงการยังติดอยู่ที่จุดเดิม — ไม่ใช่เพราะโมเดลไม่ดี แต่เพราะ คนติดป้ายภาพไม่ทันสายพาน กล้องถ่ายได้วันละหลายหมื่นภาพ แต่ผู้เชี่ยวชาญ QC มีเวลาตรวจและ Label ได้เพียงเสี้ยวเปอร์เซ็นต์ของจำนวนนั้น ภาพส่วนใหญ่ที่เก็บมาจึงไร้ค่าในเชิงการเทรน เพราะเป็นภาพชิ้นงานปกติที่ซ้ำๆ กัน นี่คือปัญหาคลาสสิกที่งานวิจัยสาย Active Learning พยายามแก้ และล่าสุด (กันยายน 2026) มีกรอบการทำงานใหม่ชื่อ FuDU (Fuzzy Dual-dimensional Uncertainty) ที่นำเสนอแนวทาง Streaming Active Learning สำหรับงานตรวจจับตำหนิแบบ Real-time โดยเฉพาะ การตรวจสอบด้วยสายตา (Visual Inspection) ต้องใช้ผู้เชี่ยวชาญ — ทรัพยากรที่หายากและแพงที่สุดในโครงการ AI Quality (ภาพ: Wikimedia Commons) แนวคิดแนวทางแก้: ให้ AI เลือกภาพที่ "คุ้มค่าที่สุด" ให้คนติดป้าย Active Learning พลิกตรรกะจากเดิม แทนที่จะให้คน Label ทุกภาพตามลำดับ ระบบจะประเมินว่าภาพไหน "มีข้อมูลที่โมเดลยังไม่รู้" มากที่สุด แล้วส่งเฉพาะภาพเหล่านั้นให้ผู้เชี่ยวชาญ ผลลัพธ์คือปริมาณงาน Label ลดลงหลายเท่า แต่คุณภาพโมเดลกลับดีขึ้นเร็วกว่า เพราะทุกภาพที่ Label คือภาพที่สอนอะไรใหม่ๆ แก่โมเดลจริงๆ Framework FuDU ทำงานบนสตรีมภาพจากสายการผลิตด้วยการวัดความไม่แน่นอน (Uncertainty) ถึง 2 มิติ: PGUQ (Prototype-based Global Uncertainty) — ประเมินความไม่แน่นอนที่ระดับภาพ โดยเทียบภาพใหม่กับกลุ่ม Feature ต้นแบบของ "ชิ้นงานปกติ" และ "ชิ้นงานมีตำหนิ" ที่ระบบสะสมไว้ DeUE (Dual-entropy Defect Uncertainty Evaluator) — วัดความไม่แน่นอนที่ระดับ Bounding Box ของตำหนิแต่ละจุด ด้วย Entropy 2 รูปแบบ จากนั้นใช้ Fuzzy Inference หลอมค่า Uncertainty ทั้งสองมิติเข้าด้วยกัน (โดยมองว่าความผิดพลาดเป็น Systematic Error) เพื่อตัดสินว่าภาพไหนสมควรถูกส่งไปให้มนุษย์ Label ในลักษณะการตัดสินใจแบบ Fuzzy ที่ไม่เด็ดขาดแบบ Threshold ค่าเดียว สายการผลิตความเร็วสูงอย่างสิ่งทอและอิเล็กทรอนิกส์ ผลิตภาพมหาศาลต่อวัน — การเลือกภาพ…
Read More
Zero-Shot Anomaly Detection: ตรวจจับตำหนิที่ AI “ไม่เคยเห็นมาก่อน” ด้วย Vision-Language Model

Zero-Shot Anomaly Detection: ตรวจจับตำหนิที่ AI “ไม่เคยเห็นมาก่อน” ด้วย Vision-Language Model

Article
ทำไมโมเดล AI แบบเดิมถึง "เพิ่มรุ่นใหม่ไม่ทัน" โรงงานสมัยนี้เปลี่ยนผลิตภัณฑ์เร็วขึ้นมาก สายการผลิตเดียวอาจสลับ SKU ทุก 2–3 วัน ลูกค้าของัดสีพิเศษ หรือมีอะไหล่ใหม่ที่ไม่เคยมีในชุดข้อมูลเดิม ปัญหาคือระบบตรวจจับตำหนิด้วย AI แบบดั้งเดิม (Supervised Learning) ต้องการภาพตัวอย่างที่ "ติดป้าย" จำนวนหลายพันภาพต่อหนึ่ง Defect กว่าจะเทรนเสร็จ ผลิตจริงเปลี่ยนไปแล้ว งานวิจัยล่าสุดจาก arXiv (LiZAD, กรกฎาคม 2026) ระบุชัดว่า "ในสายการผลิต High-throughput ยุคใหม่ การเก็บและ Label ข้อมูลสำหรับทุก Scenario ใหม่เป็นเรื่องไม่ practical แล้ว" นี่คือช่องว่างที่ Zero-Shot Anomaly Detection (ZSAD) เข้ามาเติม — ตรวจจับตำหนิที่โมเดล "ไม่เคยเห็นมาก่อนเลย" ด้วยการอาศัยความเข้าใจภาษาธรรมชาติที่ฝังอยู่ใน Vision-Language Model สายการผลิตอัตโนมัติยุคใหม่ต้องรองรับการเปลี่ยน SKU ที่เร็วขึ้น ระบบตรวจคุณภาพจึงต้อง "ยืดหยุ่น" ตาม (ภาพ: Wikimedia Commons) Vision-Language Model ทำงานกับงานตรวจตำหนิอย่างไร หัวใจของแนวทางนี้คือการเทียบ "ความหมาย" ระหว่างภาพกับข้อความ แทนที่จะจำตำหนิรูปแบบเดิมๆ ระบบจะสร้าง Prompt เช่น a photo of a normal metal surface และ a photo of a metal surface with scratch แล้ววัดว่าภาพที่กล้องจับมา "ใกล้เคียง" ประโยคไหนมากกว่า ถ้าใกล้ประโยคที่พูดถึงตำหนิมากกว่า ระบบก็แจ้งเตือนทันที โดยไม่ต้องเทรนใหม่แม้แต่ภาพเดียว งานวิจัยสายนี้ส่วนใหญ่อ้างอิงสถาปัตยกรรมแบบ CLIP (Contrastive Language-Image Pre-training) ซึ่งเทรนล่วงหน้าด้วยคู่ภาพ-ข้อความนับร้อยล้านคู่ ทำให้โมเดลเข้าใจความสัมพันธ์ระหว่าง "รอยขีดข่วน" ในเชิงภาษา แล้ว map มาหา pattern ทางภาพได้โดยอัตโนมัติ แนวคิด Object Localization ด้วย AI — ZSAD ต่อยอดด้วยการเทียบความหมายระหว่างภาพกับข้อความแทนการจำ Pattern เดิม (ภาพ: Wikimedia Commons) เทคนิคสำคัญที่งานวิจัยปี 2026 กำลังพัฒนา เทคนิค แนวคิด ประโยชน์ต่อโรงงาน Discrete Prompt Optimization (CoEvoAD, ส.ค.…
Read More
AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

Article
เมื่อ AI เข้ามาอยู่ในสายการผลิต ใครจะเป็นคนเฝ้า AI ของคุณ? สองปีที่ผ่านมา โรงงานไทยต่างรีบดึง AI เข้าไปอยู่ในทุกจุดของสายการผลิต ตั้งแต่กล้องตรวจสอบคุณภาพบนสายพาน โมเดลทำนายการเสียหายของเครื่องจักร ไปจนถึงผู้ช่วย AI ที่ช่วยแนะนำการตั้งค่าพารามิเตอร์เครื่องจักร แต่มีคำถามหนึ่งที่หลายองค์กรยังไม่เคยตอบตัวเอง — ถ้า AI ตัวนั้นถูกโจมตี ใครจะรู้ตัว และรู้ได้อย่างไร รายงานดัชนีภัยคุกคามไซเบอร์ระดับโลกปี 2025 ระบุว่าอุตสาหกรรมการผลิตครองสัดส่วนการโจมตีทางไซเบอร์ถึง 17% ของทั้งหมดในปี 2025 เพิ่มขึ้นจาก 9% เมื่อปีก่อน ขณะที่ผลสำรวจผู้ผลิตทั่วโลกช่วงต้นปี 2026 พบว่า 40% ของผู้ผลิตส่วนใหญ่ระบุว่าความมั่นคงปลอดภัยไซเบอร์เป็นอุปสรรคอันดับ 1 ของการนำ AI มาใช้ — พวกเขามองเห็นความเสี่ยง แต่ทางออกที่ถูกต้องไม่ใช่การใช้ AI ให้น้อยลง หากคือการออกแบบระบบ AI ที่ "ปลอดภัยตั้งแต่ต้นทาง" (Security by Design) สายการผลิตอัตโนมัติสมัยใหม่มี AI ฝังอยู่ในทุกจุดตัดสินใจ — ตั้งแต่กล้องตรวจคุณภาพจนถึงการควบคุมเครื่องจักร (ภาพ: Wikimedia Commons, Public Domain) AI ในโรงงานถูกโจมตีได้จากทางไหนบ้าง? เส้นแบ่งระหว่าง "ปัญญาประดิษฐ์" กับ "ช่องโหว่ความปลอดภัย" ในโรงงานบางครั้งบางเกินไป การโจมตี AI ในสภาพแวดล้อมอุตสาหกรรมไม่ได้มากับไฟล์ malware ที่ antivirus สแกนเจอ หากมากับการบิดเบือน "ข้อมูล" และ "กระบวนการตัดสินใจ" ของ AI เอง ซึ่งเป็นมุมที่ทีม IT แบบดั้งเดิมมักมองข้าม เวกเตอร์การโจมตี กลไกการโจมตี ผลกระทบต่อสายการผลิต Adversarial Examples เพิ่มสัญญาณรบกวนขนาดเล็กที่ตามนุษย์มองไม่เห็น ทำให้โมเดล Computer Vision จำแนกชิ้นงานพลาด ชิ้นงานบกพร่องเล็ดลอดถึงลูกค้า หรือชิ้นงานดีถูกทิ้งเป็น scrap ทั้งที่เครื่องจักรปกติดี Model Poisoning แทรกข้อมูลปลอมเข้าชุดข้อมูลเทรน เช่น ป้ายกำกับผิดในระบบติดป้ายอัตโนมัติ จนโมเดลเรียนรู้ว่าความผิดปกติคือเรื่องปกติ โมเดล "เงียบๆ โง่ลง" อัตราการจับ scrap ค่อยๆ ตกลงเป็นเดือนโดยไม่มีใครรู้ตัว Data Evasion ปรับสภาพสัญญาณจากเซ็นเซอร์ เช่น ออฟเซ็ตอุณหภูมิเล็กน้อย ให้พ้นช่วงตรวจจับของโมเดล Anomaly Detection ความผิดพลาดของเครื่องจักรถูก "ทำให้มองไม่เห็น" จนเกิดความเสียหายจริง Prompt Injection ฝังคำสั่งแอบแฝงในเอกสารทางเทคนิค คู่มือ หรือ work…
Read More
Hand Tracking และ Gesture Recognition ใน Industrial XR: ปลดปล่อยมือคนงานด้วย Natural Interaction

Hand Tracking และ Gesture Recognition ใน Industrial XR: ปลดปล่อยมือคนงานด้วย Natural Interaction

Article
ในสายการผลิตที่มือคนงานต้องถือเครื่องมือหรือสัมผัสชิ้นงานตลอดเวลา การใช้ คอนโทรลเลอร์หรือแท็บเล็ต เพื่อควบคุมระบบ XR จึงเป็นอุปสรรคใหญ่ วันนี้เราจะเจาะลึก Hand Tracking และ Gesture Recognition เทคโนโลยีที่ให้ผู้สวมใส่ Headset โต้ตอบกับสภาพแวดล้อมเสมือนด้วยมือเปล่า (Bare-hand Interaction) ผ่านกลไกที่เรียกว่า Natural User Interface ปัญหา (Problem): เมื่อคอนโทรลเลอร์กลายเป็นภาระ โรงงานประกอบชิ้นส่วนอิเล็กทรอนิกส์แห่งหนึ่งประสบปัญหา: ช่างเทคนิคที่สวม AR Headset เพื่อรับคำแนะนำการประกอบ ต้องสลับมือไปกดคอนโทรลเลอร์เพื่อเลื่อนขั้นตอน หยิบเครื่องมือ และยืนยันผลงาน การสลับมือนี้ทำให้ Cycle Time เพิ่มขึ้นราว 8–12 วินาทีต่อขั้นตอน รวมเป็นหลายนาทีต่อหน่วยผลิต นอกจากนี้คอนโทรลเลอร์ยังสกปรก ชำรุดจากน้ำมันและฝุ่น และทำให้สูญเสียประโยชน์ของการ "ปลดปล่อยมือ" ที่เป็นจุดขายหลักของ AR เอง ภาพประกอบ: Hand Gesture Recognition แบบ Markerless ใช้กล้องตรวจจับท่าทางมือเพื่อสั่งงานระบบโดยไม่ต้องจับอุปกรณ์ — ที่มา: Wikimedia Commons (CC BY 2.0) แนวทางแก้ (Solution): Optical Hand Tracking แบบ Markerless โครงสร้าง Skeletal Model 26 จุด เทคโนโลยี Optical Hand Tracking สมัยใหม่ติดตาม 26 จุดสำคัญ (Keypoints) บนมือแต่ละข้าง ครอบคลุมปลายนิ้ว, ข้อต่อ, ข้อมือ และทิศทางฝ่ามือ โดยโมเดล Machine Learning ประมาณค่าตำแหน่งและทิศทาง (Position, Orientation, Velocity) ของแต่ละจุดที่อัตรา 60–90 เฟรมต่อวินาที จากนั้นจึงจำแนกท่าทาง (Gesture Classification) เช่น Pinch, Grab, Point, Open Palm, หรือ Swipe ตัวเลขประสิทธิภาพเป้าหมายสำหรับงานอุตสาหกรรม: Tracking Latency: ต่ำกว่า 50 มิลลิวินาที (End-to-End) เพื่อให้การตอบสนองรู้สึกเป็นธรรมชาติ Pose Accuracy: ความคลาดเคลื่อนต่ำกว่า 10 มิลลิเมตร ที่ระยะแขน 50 ซม. Gesture Recognition Rate: สูงกว่า 95% ในสภาพแสงปกติ ตำแหน่งมือที่ตรวจได้: ระยะ…
Read More
AR Visual Inspection: ระบบตรวจสอบคุณภาพด้วย Augmented Reality ที่ยกระดับ First-Pass Yield

AR Visual Inspection: ระบบตรวจสอบคุณภาพด้วย Augmented Reality ที่ยกระดับ First-Pass Yield

Article
การตรวจสอบคุณภาพ (Quality Inspection) ในโรงงานอุตสาหกรรมมักพึ่งพาสายตาของผู้ตรวจสอบ (Inspector) ซึ่งเป็นวิธีที่มีความเสี่ยงสูงต่อ Human Error โดยเฉพาะเมื่อผลผลิตมีปริมาณมากและข้อกำหนดทางเทคนิคซับซ้อน การศึกษาจากวงการอุตสาหกรรมพบว่าการตรวจด้วยสายตามีอัตราพลาด (Miss Rate) อยู่ที่ราว 20–30% เมื่อทำงานต่อเนื่องเกิน 2 ชั่วโมง AR Visual Inspection จึงก้าวเข้ามาเป็นคำตอบ โดยผสานพลังของ Computer Vision, SLAM (Simultaneous Localization and Mapping) และ Head-Mounted Display เพื่อฉายภาพข้อมูลตรวจสอบทับลงบนชิ้นงานจริงแบบเรียลไทม์ หลักการทำงานของ AR Visual Inspection ระบบ AR Visual Inspection ทำงานด้วยสถาปัตยกรรม 3 ชั้นหลัก ได้แก่ ชั้น Perception ที่รวบรวมข้อมูลด้วยกล้อง RGB-D, ToF (Time-of-Flight) หรือ LiDAR เพื่อสร้าง Point Cloud ของชิ้นงาน ชั้น Cognitive ที่ประมวลผลด้วยโมเดล Deep Learning (เช่น CNN, Vision Transformer) เพื่อตรวจจับ Defect และเปรียบเทียบมิติกับ CAD Reference Model และ ชั้น Presentation ที่แสดงผลผ่าน Optical See-Through Display ด้วย Holographic Overlay ที่มีความล่าช้า (Motion-to-Photon Latency) ต่ำกว่า 20 มิลลิวินาที เพื่อป้องกันอาการ Motion Sickness ภาพประกอบ: AR Head-Mounted Display ที่ใช้ Optical See-Through ฉายภาพ Holographic Overlay ทับชิ้นงานจริง — ที่มา: Wikimedia Commons (CC BY 2.0) หัวใจสำคัญคือการ Spatial Registration — การจับคู่พิกัด 3 มิติของภาพดิจิทัลให้ตรงกับวัตถุจริงอย่างแม่นยำ ระบบใช้เทคนิค Visual SLAM เพื่อสร้างแผนที่ของสภาพแวดล้อมและติดตามตำแหน่ง Headset ด้วย 6DoF (Six Degrees of Freedom) ทำให้เส้น Annotation, กรอบ…
Read More
Active Learning สำหรับ Industrial AI: กลยุทธ์เลือกข้อมูลเพื่อลดต้นทุน Annotation ลง 80%

Active Learning สำหรับ Industrial AI: กลยุทธ์เลือกข้อมูลเพื่อลดต้นทุน Annotation ลง 80%

Article
Active Learning สำหรับ Industrial AI: กลยุทธ์เลือกข้อมูลเพื่อลดต้นทุน Annotation ลง 80% วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) หัวใจสำคัญของระบบ AI ในโรงงานคือ ข้อมูลที่มีป้ายกำกับ (Labeled Data) แต่การ Label ข้อมูลด้วยผู้เชี่ยวชาญ เช่น วิศวกรคุณภาพที่ต้องระบุประเภทตำหนิบนภาพชิ้นงาน เป็นงานที่ใช้เวลานานและต้องการความเชี่ยวชาญสูง Active Learning (AL) คือแนวทางที่ช่วยแก้ปัญหานี้โดยให้ AI “เลือก” เองว่าข้อมูลชุดใดที่ควรให้ผู้เชี่ยวชาญ Label เพื่อให้ได้ประสิทธิภาพสูงสุดด้วยข้อมูลน้อยที่สุด ทำไม Active Learning จึงสำคัญในอุตสาหกรรม ในงาน Industrial AI การ Label ข้อมูลมีความท้าทายเฉพาะตัว: ต้องการผู้เชี่ยวชาญ — การระบุตำหนิผลิตภัณฑ์ต้องอาศัย Domain Expert ที่เข้าใจกระบวนการผลิต ไม่ใช่แค่นักข้อมูลทั่วไป ต้นทุนต่อภาพสูง — Expert Annotation ใช้เวลา 2–5 นาทีต่อภาพ หากต้อง Label 100,000 ภาพ จะใช้เวลานานหลายเดือน Class Imbalance — ตำหนิบางประเภทเกิดน้อยมาก (เช่น 1 ใน 10,000) ทำให้ข้อมูล Rare Defect หายากและมีค่ามาก Concept Drift — ลักษณะตำหนิเปลี่ยนไปตามเวลาเมื่อเครื่องจักรสึกหรอ ทำให้ต้อง Label ข้อมูลใหม่ตลอด หลักการสำคัญ: ไม่ใช่ข้อมูลทุกชิ้นที่มีค่าเท่ากัน ภาพที่โมเดล “ไม่แน่ใจ” จะให้ข้อมูลใหม่ที่มีค่ามากกว่าภาพที่โมเดล “รู้อยู่แล้ว” Active Learning เลือกภาพที่โมเดลไม่แน่ใจมาให้ผู้เชี่ยวชาญ Label ก่อน กลยุทธ์การเลือกข้อมูล (Query Strategies) มีกลยุทธ์หลัก 4 แบบที่นิยมใช้ใน Industrial AI: 1. Uncertainty Sampling เลือกข้อมูลที่โมเดลมีความไม่แน่ใจสูงสุด วัดได้ 3 วิธี: Least Confidence — เลือก Sample ที่โมเดลทำนายด้วยความมั่นใจต่ำสุด (เช่น ค่า…
Read More
Industrial Computer Vision: จาก CNN ถึง Vision Transformer สำหรับตรวจสอบคุณภาพการผลิต

Industrial Computer Vision: จาก CNN ถึง Vision Transformer สำหรับตรวจสอบคุณภาพการผลิต

Article
Computer Vision ในงานอุตสาหกรรม: จาก CNN ถึง Vision Transformer สำหรับตรวจสอบคุณภาพการผลิต วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ในโรงงานอัตโนมัติยุคใหม่ Computer Vision (CV) ได้กลายเป็นเซ็นเซอร์ที่ทรงพลังที่สุดสำหรับการตรวจสอบคุณภาพ (Quality Inspection) โดยเปลี่ยนกล้องอุตสาหกรรมธรรมดาให้กลายเป็น “ดวงตาอัจฉริยะ” ที่ตรวจจับตำหนิ (defect) ได้แม่นยำกว่าและเร็วกว่ามนุษย์หลายเท่า บทความนี้เจาะลึกสถาปัตยกรรม CV ตั้งแต่ CNN คลาสสิกไปจนถึง Vision Transformer ที่กำลังเป็นที่นิยมในปี 2026 Pipeline การตรวจสอบคุณภาพด้วย CV แบบเต็มรูปแบบ ระบบ Industrial Computer Vision ที่สมบูรณ์ประกอบด้วย 5 ขั้นตอนหลัก: Image Acquisition — ใช้กล้องอุตสาหกรรมความละเอียดสูง (5–25 MP) พร้อมระบบแสงที่เหมาะสม เช่น Bright-Field, Dark-Field, หรือ Backlight Illumination เพื่อเน้นตำหนิให้เด่นชัด Preprocessing — ทำ Image Normalization, Noise Reduction, และ Data Augmentation (Rotation, Flip, Color Jitter) เพื่อเพิ่มความหลากหลายของข้อมูลฝึก Feature Extraction — สกัดคุณลักษณะด้วยโครงข่ายประสาทเทียม เช่น Convolutional Neural Network (CNN) หรือ Vision Transformer (ViT) Inference / Decision — จำแนกประเภทตำหนิ ระบุตำแหน่ง หรือแบ่งส่วนพื้นที่ที่มีปัญหา Post-processing & Action — กรองผลด้วย Non-Maximum Suppression (NMS) ส่งสัญญาณไปยัง PLC หรือ SCADA เพื่อคัดแยกชิ้นงาน สถาปัตยกรรม CNN สำหรับงานอุตสาหกรรม CNN ยังคงเป็นกระดูกสันหลังของระบบ CV ส่วนใหญ่ในโรงงาน เนื่องจากประสิทธิภาพที่พิสูจน์แล้วและความเสถียรในการ Deploy…
Read More