บทวิเคราะห์: Carbon Digital Twin — เมื่อ CBAM ปี 2026 บังคับให้โรงงานไทยรู้ตัวเลข Emission จริงของทุกชิ้นส่วน

บทวิเคราะห์: Carbon Digital Twin — เมื่อ CBAM ปี 2026 บังคับให้โรงงานไทยรู้ตัวเลข Emission จริงของทุกชิ้นส่วน

Article
ตั้งแต่ 1 มกราคม 2026 มาตรการ CBAM (Carbon Border Adjustment Mechanism) ของสหภาพยุโรปเข้าสู่ช่วง Definitive Period — ผู้นำเข้าสินค้ากลุ่มเหล็ก อะลูมิเนียม ซีเมนต์ ปุ๋ย ไฮโดรเจน และไฟฟ้าใน EU ต้องรายงาน embedded emissions (คาร์บอนที่ฝังอยู่ในสินค้า) และซื้อ CBAM certificate ตามปริมาณคาร์บอนของสินค้าที่นำเข้าทุกปี (ที่มา: กรมศุลกากรไทย, PIER) สำหรับผู้ส่งออกไทย ข้อความนี้แปลเป็นภาษาธุรกิจได้ง่ายๆ: ลูกค้าใน EU จะถามหาตัวเลข emission ระดับสินค้า (product-level) จากโรงงานคุณ — และถ้าคุณตอบไม่ได้ เขาจะใช้ default value ของ EU ซึ่งตั้งอย่างอนุรักษ์นิยม มักสูงกว่าค่าจริงของโรงงานที่บริหารพลังงานดี แปลว่าคุณจ่ายคาร์บอนแพงกว่าที่ควรจ่าย โดยไม่มีสิทธิ์แก้ตัว ทำไม "คาร์บอน" กลายเป็นโจทย์วิศวกรรม ไม่ใช่แค่งานเอกสาร ตัวเลข embedded emissions ที่ EU ต้องการไม่ใช่ค่าเฉลี่ยขององค์กร แต่คือ คาร์บอนต่อหน่วยผลิตภัณฑ์ ที่คำนวณจาก mass balance และ energy balance ของกระบวนการผลิตจริง — พลังงานไฟฟ้าที่ใช้, เชื้อเพลิงที่เผา, วัตถุดิบที่ซื้อเข้า (precursor) ทั้งหมดต้องถูกตรึงกับตัวเลข production จริง นี่คืองานที่ spreadsheet รายเดือนทำได้ยาก เพราะข้อมูลกระจัดกระจายใน metering, SCADA, MES และใบสั่งซื้อ จุดนี้เองที่ทำให้ Digital Twin เชิงคาร์บอน (Carbon Twin) กลายเป็นคำตอบที่ผู้ส่งออกทั่วโลกหันมาพูดถึงกันมากขึ้นในปี 2026 Carbon Twin ทำงานอย่างไร หลักการคือสร้างแบบจำลองที่ผูก กระแสวัสดุ (mass flow) เข้ากับ กระแสพลังงาน (energy flow) ของโรงงานแบบ real-time แล้วคำนวณคาร์บอนตาม emission factor ที่ตรวจสอบย้อนกลับได้: ภาพที่ 1: สถาปัตยกรรม Carbon Twin — ข้อมูล meter, SCADA และ MES ไหลเข้าโมเดล mass-energy balance เพื่อคำนวณ emission ระดับสินค้าและออกรายงาน CBAM/ESG…
Read More
How-to: เตรียมโรงงานเข้าโครงการ IDA Quick Win ของ ส.อ.ท. ร่วมกับ NECTEC — คว้าโควตา 20 โรงงานนำร่อง Smart OEE และ Energy Monitoring

How-to: เตรียมโรงงานเข้าโครงการ IDA Quick Win ของ ส.อ.ท. ร่วมกับ NECTEC — คว้าโควตา 20 โรงงานนำร่อง Smart OEE และ Energy Monitoring

Article
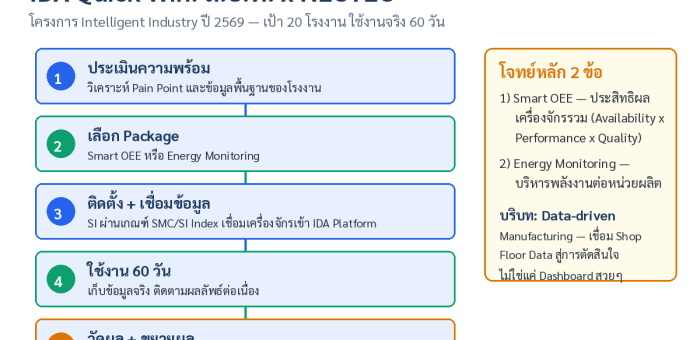
เมื่อ 10 กันยายน 2569 สภาอุตสาหกรรมแห่งประเทศไทย (ส.อ.ท.) โดยสถาบันดิจิทัลเพื่ออุตสาหกรรม (IDTI) ร่วมกับ NECTEC และศูนย์นวัตกรรมการผลิตยั่งยืน (SMC) เปิดตัวโครงการ "Intelligent Industry Quick Win Project" เพื่อสนับสนุนผู้ประกอบการไทยเปลี่ยนผ่านสู่ Smart Factory ด้วยแพลตฟอร์ม IDA (Industrial IoT and Data Analytics Platform) โดยตั้งเป้าคัดเลือก ไม่น้อยกว่า 20 โรงงานนำร่อง ให้ติดตั้งและใช้งานระบบจริงต่อเนื่อง อย่างน้อย 60 วัน เพื่อพิสูจน์ผลลัพธ์ด้าน Productivity และ Energy Management ภาพรวมโครงการ Intelligent Industry Quick Win ปี 2569: เป้าหมาย โจทย์หลัก และกระบวนการ 5 ขั้น (ที่มา: ข่าว ส.อ.ท. 10 ก.ย. 2569) โครงการนี้ตอบโจทย์อะไร หัวใจของโครงการคือการยกระดับสู่ยุค Data-driven Manufacturing — เชื่อมข้อมูลหน้างาน (Shop Floor Data) เข้าสู่การวิเคราะห์ เพื่อใช้ตัดสินใจ วางแผนการผลิต ติดตามประสิทธิภาพเครื่องจักร และบริหารพลังงานอย่างต่อเนื่อง โดยเน้น 2 โจทย์หลัก คือ Smart OEE (ประสิทธิผลโดยรวมของเครื่องจักร) และ Energy Monitoring (การบริหารพลังงาน) จุดสำคัญที่ ส.อ.ท. เน้นย้ำ: เป้าหมายไม่ใช่ "ติดตั้งเทคโนโลยี" หรือ Dashboard สวยๆ แต่ต้องนำ Data Insight ไปลด Downtime ลดพลังงานที่ไม่จำเป็น และเพิ่ม OEE ได้จริง 6 ขั้นตอนเตรียมโรงงานก่อนสมัคร ทำแผนผังกระบวนการผลิตให้ชัดตั้งแต่วัตถุดิบถึงสินค้า — ระบุว่าคอขวดอยู่จุดไหน เครื่องจักรหลักที่ควรต่อข้อมูลก่อนคือตัวไหน (เลือก 3–5 เครื่องแรกที่กระทบกำไรมากที่สุด) เก็บข้อมูลพื้นฐาน 30 วัน — จำนวนชั่วโมงหยุดเครื่อง สาเหตุการหยุด จำนวนชิ้นงานดี/เสีย และค่าไฟฟ้ารายเดือนแยกตามพื้นที่ ข้อมูลชุดนี้คือ Baseline ที่จะใช้วัดผลภายหลังติดตั้ง เช็คเครื่องจักรว่าต่อข้อมูลได้แค่ไหน — เครื่องที่มีพอร์ตอุตสาหกรรมมาตรฐาน (เช่น OPC UA หรือ Modbus)…
Read More
Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Case Study: Chiller Plant 2,000 RT ลด kW/RT ได้ 22.8% โดยไม่เปลี่ยนเครื่องจักรใหญ่ — เรื่องจริงจากข้อมูล 1 นาที

Article
โรงงานผลิตชิ้นส่วนแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออกมี Chiller Plant ขนาด 2,000 ตันเย็น (RT) ให้บริการทั้งระบบปรับอากาศและน้ำเย็นกระบวนการผลิต ทุกคนในทีมซ่อมบำรุงรู้ดีว่า "ค่าไฟห้อง Chillers สูงผิดปกติ" มาหลายปี แต่ไม่มีใครตอบได้ว่าสูงเพราะอะไร เพราะข้อมูลที่มีคือยอด kWh รวมต่อเดือนจากมิเตอร์เดียว และค่าการตั้งค่าที่ "ถูกปรับครั้งสุดท้ายเมื่อคนเก่ายังอยู่" กรณีศึกษานี้ถอดบทเรียนจากโครงการปรับปรุงประสิทธิภาพระบบน้ำเย็นด้วยการติดตั้ง IIoT Monitoring และการวิเคราะห์ข้อมูลแบบ Fault Detection ตั้งแต่วันแรกจนถึงการเปลี่ยนแปลงที่วัดผลได้ — แบบเดียวกับที่โรงงานอื่นต่างประเทศทำและได้ผลยืนยันจากงานวิจัยระดับชาติสหรัฐฯ ปัญหา: เครื่องจักรปกติ แต่ระบบไม่ปกติ สิ่งที่ทีมวิศวกรพบหลังติดตั้งเซ็นเซอร์วัดอุณหภูมิน้ำเข้า/ออกทุกเครื่อง วัดกำลังไฟฟ้าของคอมเพรสเซอร์แยกทีละตัว และดึงค่าจาก BMS มาวิเคราะห์ร่วมกัน คือภาพที่ต่างจากความเชื่อเดิมโดยสิ้นเชิง: เครื่อง Chiller เดิน 3 เครื่องพร้อมกันทั้งวัน ทั้งที่โหลดจริงเฉลี่ยเพียง 58% ของกำลังติดตั้ง — ปัญหา Staging Logic ผิดพลาด อุณหภูมิน้ำเย็นออกถูกตั้งไว้ 6.0°C ทั้งที่กระบวนการผลิตรับ 7.2°C ได้ — ทุก 1°C ที่ลดลงเกินจำเป็น กินพลังงานเพิ่มราว 2-3% Condenser Approach ของเครื่องที่ 2 สูงผิดปกติ (เกิน 3°C) — สัญญาณท่อคอนเดนเซอร์มีตะกอน ปั๊มน้ำเดินที่ความเร็วเต็ม (100%) ตลอดเวลาแม้โหลดต่ำ — ไม่มี VFD ควบคุมตามความต้องการจริง ระบบท่อน้ำเย็นของ Chiller Plant อุตสาหกรรม — จุดวัดอุณหภูมิและความดันทุกจุดคือข้อมูลที่เปลี่ยนวิธีดูแลทั้งระบบ (ภาพ: Wikimedia Commons) โซลูชัน: มองเห็นก่อน แล้วค่อยแก้ หลักการของโครงการคือ "ไม่เดา ไม่ลองผิดลองถูก ใช้ข้อมูลตัดสิน" โดยแบ่งเป็น 3 เส้นทาง: 1. ติดตั้งชั้นข้อมูล (Instrumentation Layer) เพิ่มเซ็นเซอร์อุณหภูมิแม่นยำ ±0.1°C ที่ท่อน้ำเข้า/ออกทุกเครื่อง มิเตอร์วัดกำลังไฟฟ้าทุกตัวขับหลัก (คอมเพรสเซอร์ ปั๊ม พัดลมหอ้นเย็น) และเกตเวย์ IIoT เก็บข้อมูลทุก 1 นาที ส่งขึ้นแพลตฟอร์มวิเคราะห์แบบเรียลไทม์ ตัวชี้วัดหลักที่คำนวณอัตโนมัติคือ kW/RT (กิโลวัตต์ต่อตันเย็น) — ตัวเลขเดียวที่บอกสุขภาพทั้งระบบ 2. วิเคราะห์หาความผิดปกติ (Fault Detection) แพลตฟอร์มเทียบพฤติกรรมจริงกับ Baseline ทางเทคนิค เช่น ความสัมพันธ์ระหว่างโหลด-อุณหภูมิ-กำลังไฟที่ควรเป็นตามหลักอุณหพลศาสตร์ ความผิดปกติที่ตรวจพบถูกจัดคิวตามผลกระทบด้านพลังงาน ไม่ใช่ตามลำดับที่คนเห็นเป็นเรื่องเป็นราวก่อน วิธีนี้เป็นแนวทางเดียวกับ…
Read More
IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

Article
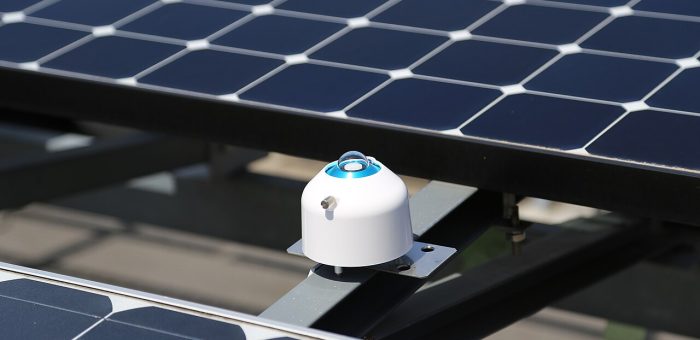
โรงงานจำนวนมากติดตั้งโซล่าร์บนหลังคาด้วยความคาดหวังว่าจะประหยัดค่าไฟ 10-20% แต่พอผ่านไป 2-3 ปี กลับตอบไม่ได้ว่าระบบ "ยังทำงานได้ดีเท่าวันแรกหรือไม่" เพราะข้อมูลที่มีคือตัวเลขผลผลิตรวมจากหน้าจออินเวอร์เตอร์ ซึ่งความผิดพลาดของเครื่องวัดอาจสูงถึง ±3-5% — ไม่พอสำหรับการอ้างสิทธิ์ความเสียหายตามสัญญารับประกันผลผลิต (Performance Guarantee) มาตรฐานสากล IEC 61724 คือคำตอบของปัญหานี้ มันกำหนดว่าจะ "วัดอะไร แม่นยำแค่ไหน ถี่แค่ไหน" เพื่อให้ค่า Performance Ratio (PR) ที่คำนวณออกมาสามารถใช้โต้แย้งทางกฎหมายและการเงินได้ บทความนี้ถอดรหัสมาตรฐานฉบับนี้สำหรับวิศวกรที่ดูแลโซล่าร์ในโรงงานอุตสาหกรรม เซ็นเซอร์วัดรังสีอาทิตย์ (Pyranometer) คือหัวใจของระบบมอนิเตอริ่งตาม IEC 61724 — ความแม่นยำของมันคำนวณเป็นค่า PR ทั้งระบบ (ภาพ: Wikimedia Commons) โครงสร้างมาตรฐาน 3 ส่วน IEC 61724 แบ่งเป็น 3 ส่วน โดยส่วนที่วิศวกรโรงงานต้องรู้จักดีที่สุดคือข้อ 1: IEC 61724-1 — ข้อกำหนดการติดตั้งระบบวัด (Monitoring): เซ็นเซอร์ ความแม่นยำ ความถี่การเก็บข้อมูล IEC 61724-2 — วิธีการประเมินกำลังผลิต (Capacity Evaluation) จากข้อมูลจริง IEC 61724-3 — วิธีการประเมินพลังงาน (Energy Evaluation) เทียบกับค่าอ้างอิง Class A / B / C — เลือกระดับความแม่นยำให้เหมาะกับงาน หัวใจของ IEC 61724-1 คือการจัดระดับระบบวัดเป็น 3 คลาส ตามความแม่นยำของเซ็นเซอร์และความละเอียดข้อมูล: องค์ประกอบ Class A (Bankable) Class B (Operational) Class C (Basic) เซ็นเซอร์วัดรังสี Thermopile Pyranometer มาตรฐาน ISO 9060 Class A (ความคลาดเคลื่อนรายวัน ±1.0-1.5%) Pyranometer ISO 9060 Class B หรือ Reference Cell สอบเทียบแล้ว (±2-3%) Reference Cell ไม่สอบเทียบ หรือค่าจากสถานีอุตุนิยมวิทยา (±5-10%) มิเตอร์พลังงาน IEC 62053 Class 0.2S (±0.2%) IEC 62053…
Read More
How-to: เตรียมโรงงานเข้าสู่ยุค DPPA ใน 6 ขั้นตอน — เมื่อไฟฟ้าสะอาดระยะยาวเริ่มต้นที่ข้อมูล ไม่ใช่แผงโซล่าร์

How-to: เตรียมโรงงานเข้าสู่ยุค DPPA ใน 6 ขั้นตอน — เมื่อไฟฟ้าสะอาดระยะยาวเริ่มต้นที่ข้อมูล ไม่ใช่แผงโซล่าร์

Article
เมื่อกรอบการซื้อขายไฟฟ้าโดยตรง (Direct PPA: DPPA) ขนาด 2,000 เมกะวัตต์ เริ่มมีผลบังคับใช้ตั้งแต่เดือนมกราคม 2569 วงการพลังงานของไทยก้าวเข้าสู่บทใหม่ โรงงานอุตสาหกรรมไม่ได้ถูกจำกัดอยู่แค่ "ติดโซล่าร์บนหลังคาเอง" อีกต่อไป แต่สามารถซื้อไฟฟ้าสะอาดจากโครงการหมุนเวียนภายนอกผ่านสองช่องทางหลัก คือ Utility Green Tariff (UGT) และ Third-Party Access (TPA) ที่อาศัยโครงข่ายส่งของผู้ให้บริการไฟฟ้าในการขนส่ง คำถามที่วิศวกรและผู้บริหารโรงงานต้องตอบให้ได้ไม่ใช่ "จะเข้าร่วมหรือไม่" แต่คือ "โรงงานของเราพร้อมแค่ไหน" — เพราะการเจรจา PPA ระยะยาว 10-20 ปี ต้องการข้อมูลโหลดที่แม่นยำ รูปแบบการใช้ไฟ (Load Profile) ที่พิสูจน์ได้ และระบบวัดมิเตอริ่งที่ผ่านมาตรฐาน ซึ่งทั้งหมดนี้คืองานของ IIoT ที่ควรเริ่มวางตั้งแต่วันนี้ โซล่าร์หลังคาโรงงานคือจุดเริ่มต้นของการเปลี่ยนผ่าน แต่เมื่อศักยภาพพื้นที่ถูกใช้หมด DPPA คือก้าวถัดไป (ภาพ: Wikimedia Commons) ทำไมโรงงานต้องสนใจ DPPA ตั้งแต่ตอนนี้ ข้อมูลจากวงกลมประชุมผู้มีส่วนได้ส่วนเสียภาคพลังงานสะอาดของไทย (พ.ค. 2569) ชี้ภาพที่ชัดเจน ยอดขอใช้อนุมัติโครงการดาต้าเซ็นเตอร์ในเขต EEC มีถึง 17 โครงการที่ยืนยันแล้ว และอีก 47 โครงการรอพิจารณา คิดเป็นความต้องการไฟฟ้ารวมกว่า 17,000 เมกะวัตต์ แม้ตัวเลขนี้จะต้องกรองความน่าเชื่อถือ แต่ก็ส่งสัญญาณว่า โควตา 2,000 เมกะวัตต์รอบแรกอาจถูกจองรวดเร็ว และโรงงานอุตสาหกรรมที่มีโหลดใหญ่ไม่ควรรอให้รอบสองมาถึงก่อนค่อยเตรียมตัว อีกแรงกดดันสำคัญคือ CBAM ของสหภาพยุโรปและข้อกำหนดห่วงโซ่อุปทานของลูกค้าพหุชาติ ผู้ซื้อต้องการให้ผู้ผลิตรายงานคาร์บอนสโคป 2 ที่มาจากไฟฟ้าที่ใช้จริง การอ้างว่า "ใช้ไฟจากกริดเหมือนกันทุกคน" จะไม่เพียงพออีกต่อไป สถานประกอบการที่มีพลังงานสะอาดที่ตรวจสอบย้อนกลับได้จะได้เปรียบในการเจรจาค้าส่ง 6 ขั้นตอนเตรียมโรงงานเข้าสู่ DPPA ขั้นที่ 1: สำรวจ Baseline การใช้ไฟฟ้า 12-24 เดือน เริ่มจากดึงข้อมูลมิเตอร์หลัก (Main Meter) ย้อนหลังอย่างน้อย 1 ปีเต็ม เพื่อจับฤดูกาลการผลิต วันหยุดพักเครื่อง และช่วง Peak ที่เกิดซ้ำ ถ้าโรงงานยังอ่านค่าได้เฉพาะจากใบแจ้งหนี้รายเดือน ให้ติดตั้ง Power Quality Meter ที่บันทึกค่าทุก 15 นาที หรือดีที่สุดคือทุก 1 นาที ตามแนวทาง Time-Synchronized Metering เพราะการเจรจา PPA ต้องการ Load Profile รายชั่วโมง ไม่ใช่ยอดรวมรายเดือน ขั้นที่ 2: แยกโหลดตามกระบวนการผลิตด้วย Submetering…
Read More
Wi-Fi HaLow (IEEE 802.11ah): Wi-Fi Sub-GHz ระยะกิโลเมตรสำหรับ IIoT — เมื่อ LoRaWAN ช้าเกิน แต่ Wi-Fi ปกติถึงไม่หมด

Wi-Fi HaLow (IEEE 802.11ah): Wi-Fi Sub-GHz ระยะกิโลเมตรสำหรับ IIoT — เมื่อ LoRaWAN ช้าเกิน แต่ Wi-Fi ปกติถึงไม่หมด

Article
Wi-Fi ของโรงงานที่ทะลุไปไกลกว่าที่คิด ทุกครั้งที่ทีมงาน Honey Corporation เข้าไปสำรวจหน้างานลูกค้าอุตสาหกรรม เรามักพบว่าปัญหาอันดับหนึ่งของการวางระบบเซ็นเซอร์ไร้สายไม่ใช่ตัวเซ็นเซอร์ แต่คือ การเชื่อมต่อ — โรงงานหนึ่งแห่งอาจมีท่อส่งวัสดุยาวเหยียดหลายกิโลเมตร คลังวัตถุดิบกลางแจ้ง หรือโรงเรือนเพาะปลูกที่อยู่นอกรัศมี Wi-Fi ปกติ ในขณะที่ LPWAN อย่าง LoRaWAN ตอบโจทย์ระยะไกลได้ดี แต่แลกมากับความเร็วหลัก kbps และ topology ที่ต้องมี gateway แปลงโปรโตคอล มาตรฐาน Wi-Fi HaLow (IEEE 802.11ah) คือคำตอบที่อยู่ตรงกลาง — วิศวกรหลายคนยังไม่คุ้นเคย เพราะมันถูกออกแบบมาเพื่อ IoT โดยเฉพาะตั้งแต่ต้น ไม่ใช่ Wi-Fi ที่ถูกดัดแปลงให้ประหยัดพลังงานในภายหลัง ภาพประกอบ: HaLow AP เดียวดูแลเซ็นเซอร์หลายพันโหนดในรัศมีระดับกิโลเมตรผ่านคลื่น Sub-GHz — ภาพโดยทีมงาน Honey Corporation เจาะลึกเทคนิค: ทำไม Sub-GHz + แบนด์วิดท์แคบถึงไกลกว่า หัวใจของ HaLow อยู่ที่การใช้ย่านความถี่ Sub-GHz (902–928 MHz ในสหรัฐ / 920–923 MHz ในไทย) แทนย่าน 2.4 GHz หรือ 5 GHz ของ Wi-Fi ปกติ ผลลัพธ์ที่ได้คือ: Path Loss ต่ำกว่า — คลื่นความถี่ต่ำเสื่อมสภาพน้อยกว่า และทะลุโครงสร้างโลหะของอาคารอุตสาหกรรมได้ดีกว่า แบนด์วิดท์ช่องแคบ (1/2/4/8/16 MHz) — ความหนาแน่นของพลังงานต่อ Hz สูง ทำให้รับส่งได้ในสภาพสัญญาณอ่อน (low SNR) ที่ Wi-Fi ปกติทำไม่ได้ Tone Spacing แคบของ OFDM — ออกแบบให้ประหยัดพลังงานและทนสัญญาณรบกวน ซึ่งเป็นสภาพแวดล้อมปกติของสนามจริง Relay และ Sector Antenna — ขยายระยะเป็นหลายเท่าได้โดยไม่ต้องเปลี่ยนมาตรฐาน ตัวเลขอ้างอิงจากผู้ผลิตชิพรายใหญ่: HaLow SoC รุ่นใหม่ทำความเร็วสูงสุดได้ ~43 Mbps ส่วน AP เชิงพาณิชย์บางรุ่นอ้างระยะ 1–3 กิโลเมตร และรองรับ 1,000+ โหนดต่อ AP — เป็นจุดสมดุลที่ LoRaWAN ให้จำนวนโหนดได้ใกล้เคียง แต่ความเร็วต่ำกว่าหลายเท่าตัว คุณสมบัติ Wi-Fi…
Read More
CBAM Definitive Regime 2026: เช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกไป EU

CBAM Definitive Regime 2026: เช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกไป EU

Article
วันที่ 1 มกราคม 2026 กฎระเบียบ CBAM (Carbon Border Adjustment Mechanism) ของสหภาพยุโรปเปลี่ยนจาก "ช่วงทดลองรายงาน" เข้าสู่ Definitive Regime หรือระบบบังคับใช้จริงเต็มรูปแบบ — ผู้นำเข้าใน EU ต้องขออนุญาต (Authorised CBAM Declarant) ต้องรายงานการปล่อยคาร์บอนที่ฝังอยู่ในสินค้า (Embedded Emissions) และต้องซื้อ CBAM Certificates มาส่งคืนตามปริมาณการปล่อยจริง สำหรับผู้ส่งออกไทยที่ขายเหล็ก อะลูมิเนียม ปูนซีเมนต์ ปุ๋ย ไฮโดรเจน หรือไฟฟ้าเข้า EU นี่ไม่ใช่ข่าวไกลตัวอีกต่อไป เพราะลูกค้า EU ของคุณจะเป็นฝ่ายมาทวงข้อมูลการปล่อยคาร์บอนระดับโรงงานจากคุณภายในปีนี้ บทความนี้เรียบเรียงเป็นเช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกกลุ่มสินค้า CBAM โดยอ้างอิงข้อมูลจากหน้าเว็บทางการของคณะกรรมาธิการยุโรป (DG TAXUD) และกฎระเบียบอ้างอิง Regulation (EU) 2023/956 พร้อมการแก้ไขล่าสุดผ่าน Omnibus Amendment (Regulation (EU) 2025/2083) การปล่อย CO2 ระดับโลก — CBAM คือเครื่องมือของ EU เพื่อให้ราคาสินค้านำเข้าสะท้อนคาร์บอนที่ฝังอยู่จริง (ภาพ: Wikimedia Commons) เช็กลิสต์ 6 ขั้นตอนเตรียมรับมือ CBAM ปี 2026 ขั้นที่ 1 — ยืนยันว่าสินค้าของคุณอยู่ในขอบเขต CBAM หรือไม่ CBAM ครอบคลุมสินค้า 6 กลุ่มหลักที่ EU ระบุว่าเป็น Carbon-Intensive: ปูนซีเมนต์ เหล็กและเหล็กกล้า อะลูมิเนียม ปุ๋ย ไฟฟ้า และไฮโดรเจน รวมถึงผลิตภัณฑ์ดาวน์สตรีมบางประเภทของกลุ่มเหล็กและอะลูมิเนียม เช่น สกรู เสาเข็ม แผ่นฉนวน เช็กโค้ดสินค้า (CN Code) ใน Annex I ของ Regulation (EU) 2023/956 ให้ชัดเจนก่อนดำเนินการอื่น เพราะถ้าสินค้าไม่อยู่ในลิสต์ คุณไม่มีภาระผูกพันโดยตรง แต่ควรเฝ้าระวังการขยายขอบเขตในอนาคต ขั้นที่ 2 — ทำความเข้าใจภาระผูกพันของคู่ค้า EU ของคุณ ข้อสำคัญที่หลายโรงงานเข้าใจผิด: ผู้รับภาระทางกฎหมายคือ ผู้นำเข้าใน EU ไม่ใช่ผู้ส่งออกไทย แต่ผู้นำเข้าเหล่านั้นจำเป็นต้องได้ข้อมูล Embedded Emissions ที่ถูกต้องจากคุณเพื่อรายงานและคำนวณจำนวน Certificate ที่ต้องซื้อ…
Read More
Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Article
บทเรียนจากโรงงานที่ "ประหยัดไฟได้ 20% แต่พิสูจน์ไม่ได้" นี่คือเรื่องจริงที่เกิดซ้ำ ๆ ในวงการพลังงานโรงงาน: ทีมวิศวกรลงมือปรับปรุงระบบอากาศอัด ปรับ setpoint ชิลเลอร์ และติดตั้ง VFD ที่ปั๊มหล่อเย็น จนค่าไฟรวมทั้งโรงงานลดลงจริง แต่เมื่อถึงวันประชุมขออนุมัติงบรอบถัดไป ฝ่ายบัญชีถามคำถามเดียวที่ทุกคนตอบไม่ได้ — "ตัวเลขที่ลดลงนั้นมาจากโครงการของพวกคุณ หรือมาจากการที่ยอดสั่งผลิตเดือนนั้นตกลง?" คำถามนี้คือเหตุผลที่มาตรฐาน ISO 50006 มีอยู่ และเป็นสาเหตุที่ทีมงาน Honey Corporation ย้ำเสมอว่า โครงการพลังงานที่ดีต้องเริ่มจาก "ตัวชี้วัดที่ตั้งข้อสงสัยได้" ก่อนติดตั้งอุปกรณ์สักชิ้น มิเตอร์ย่อยหลายตัวตามแนวระบบ — โครงสร้างพื้นฐานของการวัด EnPI ที่สามารถตรวจสอบย้อนกลับได้ (ภาพ: Wikimedia Commons) ปัญหา: Energy Data ที่โกหกตัวเองเงียบ ๆ ตัวชี้วัดพลังงานแบบดิบ (kWh ต่อเดือน) ผสมสัญญาณจริงกับ "noise" เชิงปฏิบัติการเข้าด้วยกัน ตัวอย่างจากคู่มือ ISO 50006 ฉบับปฏิบัติ: สายการผลิตหนึ่งเพิ่ม throughput 20% ขณะที่ kWh รวมคงที่ ผู้จัดการที่ดูตัวเลขดิบจะสรุปว่า "สถานะคงเดิม" แต่เมื่อ normalize ด้วยสมการถดถัยแล้ว ผลคือ ประสิทธิภาพพลังงานดีขึ้นจริง 17% — เรื่องราวที่ตัวเลขดิบลบทิ้งไปทั้งหมด ความแตกต่างระหว่าง "ค่าไฟลด" กับ "ประสิทธิภาพดีขึ้น" คือความแตกต่างระหว่างโครงการที่เล็งระยะสั้น กับโครงการที่ผ่านการตรวจสอบ (audit-proof) วิธีแก้: EnPI ตามกรอบ ISO 50006 ทำงานอย่างไร ISO 50006 (ฉบับปรับปรุงล่าสุด 2023) คือมาตรฐานที่กำหนดวิธีสร้าง EnPI (Energy Performance Indicator) ที่ "ตั้งข้อสงสัยได้และพิสูจน์ได้" ภายในกรอบ ISO 50001 โดยแนวคิดแกนกลางคือ EnPI ที่ไม่มี baseline คืออัตราส่วนที่ไร้ความหมาย องค์ประกอบสำคัญมี 3 ส่วน: Relevant Variables — ปัจจัยนอกเหนือการควบคุมที่กระทบการใช้พลังงานอย่างชอบธรรม เช่น ปริมาณการผลิต (production volume) อุณหภูมิ ambient หรือความชื้นสัมพัทธ์ ระบบอากาศอัด track กับอัตราการผลิต ส่วนชิลเลอร์ track กับ wet-bulb temperature — การเลือกผิดตัวแปร ณ จุดนี้ทำให้ EnPI ทั้งระบบเพี้ยน…
Read More
NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

Article
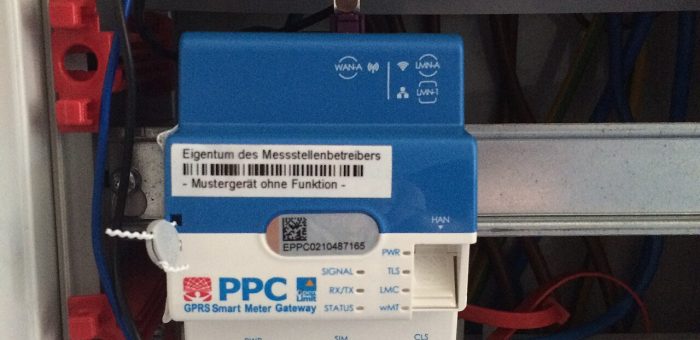
โรงงานของคุณมีมิเตอร์ไฟฟ้ากี่ตัว? คำถามนี้กำลังเปลี่ยนคำตอบด้วย AI คำถามฟังดูง่าย แต่แทบทุกโรงงานในไทยตอบเหมือนกัน — มิเตอร์หลักจากการไฟฟ้าหนึ่งตัว แล้วก็จบ เวลาใบแจ้งค่าไฟขึ้นเลข ฝ่ายวิศวกรรมก็นั่งเทียนหาสาเหตุกันแบบเดา ๆ ว่าเดือนนี้เครื่องจักรตัวไหนกินไฟมากขึ้น คอมเพรสเซอร์? ชิลเลอร์? หรือเตาอบที่ช่วงนี้รันเวลาเพิ่ม? คำตอบที่แท้จริงมักถูกฝังอยู่ในรูปคลื่นของข้อมูลที่เราไม่เคยแยกแยะ NILM (Non-Intrusive Load Monitoring) หรือ Energy Disaggregation คือเทคโนโลยีที่ตอบคำถามนี้โดยไม่ต้องติดมิเตอร์ย่อยทุกเครื่องจักร หลักการคือ อ่านสัญญาณกำลังไฟฟ้ารวมจากจุดเดียว แล้วใช้อัลกอริทึม "แยกสลาย" กลับเป็นโหลดย่อยของแต่ละอุปกรณ์ — เหมือนฟังเพลงประสานเสียงแล้วบอกได้ว่าตอนนี้ใครกำลังร้องเสียงดังเกินใคร Smart Meter Gateway — ประตูข้อมูลพลังงานระดับอุปกรณ์ที่ NILM ใช้เป็นแหล่งสัญญาณ (ภาพ: Wikimedia Commons) ต้นกำเนิดจากงานวิจัยปี 1992 ที่กลับมาฮอตในยุค IIoT แนวคิด NILM เริ่มจากงานวิจัยคลาสสิกของ George Hart แห่ง MIT ในปี 1992 ซึ่งพิสูจน์ว่า "ลายเซ็นไฟฟ้า" (load signature) ของอุปกรณ์แต่ละชนิด — รูปแบบการเปลี่ยนขึ้น-ลงของกำลังจริง (kW) และกำลังปฏิกิริยา (kVAR) ตอนเปิด-ปิด — นั้นแตกต่างกันเพียงพอที่จะใช้ระบุตัวอุปกรณ์ได้ มอเตอร์อินดักชันมี surge สูงตอนสตาร์ท ส่วนเตาความร้อนมีรูปคลื่นแบนราบเป็นขั้นบันได งานวิจัยทบทวนวรรณกรรมชั้นนำ (Kaselimi และคณะ, 2022) แบ่งวิวัฒนาการของ NILM เป็น 3 ยุค: ยุคแรก คือการคิดคณิตศาสตร์พื้นฐานด้วย combinatorial optimization และ factorial hidden Markov model (FHMM), ยุคกลาง คือการทดลอง deep learning อย่าง sequence-to-sequence และ CNN ที่แม่นยำขึ้นบนชุดข้อมูลสาธารณะ และ ยุคปัจจุบัน ที่งานวิจัยหันมาเน้นความ "น่าเชื่อถือได้จริง" (trustworthiness) — ความสามารถถ่ายโอนโมเดลข้ามสถานที่ (transferability) และความซับซ้อนที่ต้องลดลงเพื่อให้รันได้จริงในสภาพแวดล้อมโรงงาน หลักการทำงาน: จากสัญญาณเดียวสู่ N โหลด pipework ของ NILM มี 4 ขั้นตอนหลัก: เก็บสัญญาณ — อ่านค่ากำลังรวมจากมิเตอร์อัจฉริยะหรือ power quality analyzer ที่จุดจ่ายหลัก ความถี่ตั้งแต่ 1 ครั้ง/วินาที (1 Hz)…
Read More
ISO 50001 ในยุค IIoT: ทำไมมาตรฐานจัดการพลังงานกลายเป็นเครื่องมือแข่งขันของโรงงานไทย

ISO 50001 ในยุค IIoT: ทำไมมาตรฐานจัดการพลังงานกลายเป็นเครื่องมือแข่งขันของโรงงานไทย

Article
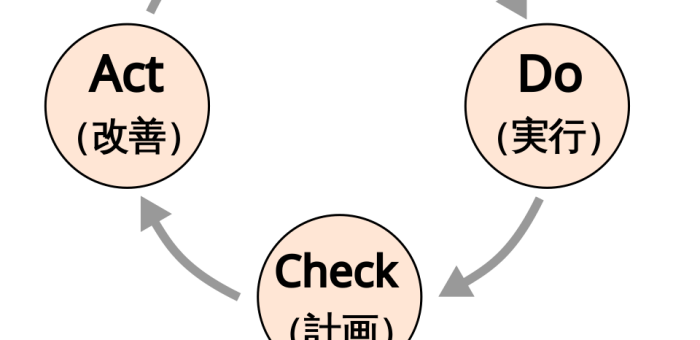
เมื่อพูดถึงมาตรฐาน ISO หลายคนนึกถึงเอกสารหนาๆ ที่ต้องเตรียมเพื่อผ่านการ Audit แต่ ISO 50001 ไม่ใช่แค่เรื่องของกระดาษ ในยุคที่พลังงานมีราคาแพงขึ้น ลูกค้าระดับโลกเรียกร้อง Carbon Disclosure และภาครัฐบังคับกฎหมายพลังงาน ISO 50001 กลายเป็นเครื่องมือแข่งขันที่จริงจัง โดยเฉพาะเมื่อผสานกับเทคโนโลยี IIoT ที่ทำให้ทุกอย่างวัดได้และเห็นได้แบบเรียลไทม์ วงจร PDCA (Plan-Do-Check-Act) ที่เป็นรากฐานของ ISO 50001 (ภาพ: Wikimedia Commons, CC0) ISO 50001 คืออะไร? ทำไมจึงสำคัญในปี 2026? ISO 50001 เป็นมาตรฐานสากลว่าด้วย Energy Management System (EnMS) ตีพิมพ์ครั้งแรกในปี 2011 และปรับปรุงเป็นเวอร์ชัน 2018 (ISO 50001:2018) เพื่อให้สอดคล้องกับ High-Level Structure ของ ISO รุ่นใหม่ แก่นของมาตรฐานคือการใช้วงจร PDCA (Plan-Do-Check-Act) มาจัดการพลังงานอย่างเป็นระบบและต่อเนื่อง สิ่งที่ทำให้ ISO 50001 แตกต่างจากมาตรฐานอื่นคือ มันไม่ได้กำหนด "ผลลัพธ์" แต่กำหนด "กระบวนการ" โรงงานที่ใช้พลังงานมากก็สามารถได้รับการรับรองได้ หากแสดงให้เห็นว่ามีระบบบริหารจัดการพลังงานที่ดีขึ้นอย่างต่อเนื่อง 💡 ความเชื่อมโยงกับประเทศไทย: กฎหมายส่งเสริมการอนุรักษ์พลังงานของไทยกำหนดให้ "โรงงานควบคุม" ต้องแต่งตั้งผู้จัดการพลังงานและรายงานการใช้พลังงาน การนำ ISO 50001 มาใช้ช่วยให้การปฏิบัติตามกฎหมายนี้เป็นไปอย่างเป็นระบบและมีประสิทธิภาพมากขึ้น นี่คือเหตุผลที่บริษัทชั้นนำของไทย เช่น SCG และ PTT GC ต่างนำ ISO 50001 ไปใช้ โครงสร้าง ISO 50001: 7 องค์ประกอบหลัก องค์ประกอบ คำอธิบาย บทบาทของ IIoT 1. Context วิเคราะห์บริบท ความเสี่ยง และโอกาสด้านพลังงาน ข้อมูล IIoT ช่วยวิเคราะห์รูปแบบการใช้พลังงาน 2. Leadership ผู้บริหารกำหนดนโยบายพลังงานและสนับสนุน Dashboard สรุปผลให้ผู้บริหารเห็นได้ง่าย 3. Planning กำหนด EnPIs, เป้าหมาย, และแผนปฏิบัติ Baseline ข้อมูลจาก IIoT = พื้นฐานการวางแผน 4. Support ทรัพยากร, การฝึกอบรม, การสื่อสาร การแจ้งเตือนอัตโนมัติเข้าถึงทีมงาน 5. Operation ควบคุมการใช้พลังงานในกระบวนการผลิต การควบคุมอัตโนมัติผ่าน…
Read More