Compressed Air System Optimization: เพิ่มประสิทธิภาพพลังงานอากาศอัดในโรงงานอุตสาหกรรมด้วย IIoT

Compressed Air System Optimization: เพิ่มประสิทธิภาพพลังงานอากาศอัดในโรงงานอุตสาหกรรมด้วย IIoT

Article
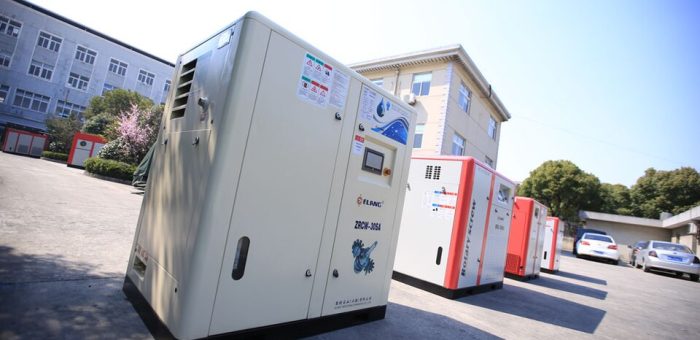
อากาศอัด (Compressed Air) ถูกขนานนามว่าเป็น "โสหุ้ยที่แพงที่สุดอันดับสี่" ของโรงงานอุตสาหกรรม รองจากพลังงานไฟฟ้า ก๊าซ และไอน้ำ สำหรับหลายโรงงาน ระบบอากาศอัดกินพลังงานไฟฟ้าถึง 10-30% ของปริมาณไฟฟ้าทั้งหมดที่ใช้ และที่น่าตกใจคือพลังงานส่วนใหญ่สูญเสียไปกับความร้อนและการรั่วไหล ไม่ได้แปลงเป็นพลังงานลมที่ใช้งานจริง ระบบอากาศอัดในโรงงานอุตสาหกรรม — แหล่งพลังงานที่มักถูกมองข้าม (ภาพ: Wikimedia Commons, CC BY-SA 4.0) ทำไม Compressed Air จึงสิ้นเปลืองพลังงานมาก? การอัดอากาศเป็นกระบวนการที่มีประสิทธิภาพต่ำโดยธรรมชาติ จากข้อมูลของกระทรวงพลังงานสหรัฐฯ (DOE) เครื่องอัดอากาศทั่วไปใช้พลังงานไฟฟ้าเพียง 10-20% ที่แปลงเป็นพลังงานอัดที่ใช้งานได้ ส่วนที่เหลือ 80-90% สูญเสียไปกับความร้อน การรั่วไหลของระบบท่อ และแรงเสียดทานในระบบ 💡 ข้อเท็จจริง: ในโรงงานที่ดูแลระบบไม่ดี การรั่วไหลของอากาศอัด (Air Leaks) สูญเสียพลังงานถึง 20-30% ของผลผลิตเครื่องอัด ในขณะที่โรงงานที่บำรุงรักษาดีควรควบคุมการรั่วไหลไว้ต่ำกว่า 10% การประเมินระบบอากาศอัดด้วย IIoT: 5 จุดวัดสำคัญ การเพิ่มเซ็นเซอร์ IIoT เข้าไปในระบบอากาศอัดช่วยให้เราเห็นภาพรวมแบบเรียลไทม์ และระบุจุดสูญเสียได้อย่างแม่นยำ จุดวัดที่สำคัญมีดังนี้: พารามิเตอร์ ตำแหน่งเซ็นเซอร์ ช่วงค่าปกติ การกระทำต่อประสิทธิภาพ แรงดัน (Pressure) ท่อส่งหลัก, จุดใช้งาน 6-8 bar เพิ่มทุก 1 bar = เพิ่มพลังงาน ~7% อัตราการไหล (Flow Rate) ท่อออกเครื่องอัด แปรผันตามโหลด วัดความต้องการจริง vs การจ่าย กำลังไฟฟ้า (kW) แผงจ่ายไฟเครื่องอัด ดู Spec เครื่อง คำนวณ Specific Energy (kWh/m³) อุณหภูมิ (Temperature) ทางออกเครื่องอัด, หลัง Dryer 35-45°C (หลัง Dryer) อุณหภูมิสูง = มีความชื้นเข้าระบบ จุดน้ำค้าง (Dew Point) หลังระบบทำแห้ง +2°C ถึง -40°C ป้องกันการก่อตัวของน้ำในท่อ เครื่องอัดอากาศแบบอุตสาหกรรม — ใช้พลังงานไฟฟ้าสูงเป็นอันดับต้นของโรงงาน (ภาพ: Wikimedia Commons, CC BY-SA 2.0) กลยุทธ์การปรับปรุง 5 ขั้นตอน 1. ตรวจจับและซ่อมแซมการรั่วไหล (Leak Detection & Repair)…
Read More
Voltage Optimization ด้วย IIoT: ปรับแรงดันไฟฟ้าให้เหมาะสมเพื่อประหยัดพลังงานโรงงาน

Voltage Optimization ด้วย IIoT: ปรับแรงดันไฟฟ้าให้เหมาะสมเพื่อประหยัดพลังงานโรงงาน

Article
หมวดหมู่: Energy Management (L) — Saturday Deep Dive โรงงานอุตสาหกรรมจำนวนมากได้รับแรงดันไฟฟ้าที่ สูงกว่าที่อุปกรณ์ต้องการจริง โดยเฉพาะช่วงโหลดต่ำที่แรงดันปลายสายค่อนข้างสูง นี่คือปัญหาที่ถูกมองข้าม เพราะแรงดันที่สูงเกินไปไม่ได้ทำให้อุปกรณ์เสียทันที แต่ค่อย ๆ กัดกินพลังงานและอายุการใช้งานตลอดเวลา Voltage Optimization คือกลยุทธ์การปรับแรงดันจ่ายให้อยู่ในช่วงเหมาะสมที่สุด เพื่อลดการสูญเสียพลังงานโดยไม่กระทบการทำงาน หลักการพื้นฐานโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) ตามมาตรฐาน IEC 60038 แรงดันระบบมาตรฐานคือ 230V/400V โดยมีช่วงยอมรับ ±10% นั่นหมายความว่าแรงดันจริงอาจอยู่ระหว่าง 207-253V (เฟส-นิวทรัล) โรงงานที่ได้รับแรงดัน 240-250V ตลอดเวลา จึงมีพื้นที่ในการ ลดลง สู่จุดเหมาะสมที่ประมาณ 220-230V ได้โดยยังอยู่ในมาตรฐาน ผลต่อโหลดแต่ละประเภทไม่เหมือนกัน สิ่งสำคัญที่ต้องเข้าใจคือ Voltage Optimization ไม่ได้ประหยัดพลังงานทุกโหลด ผลขึ้นอยู่กับชนิดของโหลด ดังตาราง ประเภทโหลด ความสัมพันธ์กับแรงดัน ผลเมื่อลดแรงดัน ความคุ้มค่า โหลดความต้าน (Heater, หลอดไฟเส้น) กำลังแปรตาม V² ลดกำลังลง ประหยัด แต่ output ลดด้วย มอเตอร์เหนี่ยวนำ (โหลดเบา) ซับซ้อน ลด core loss และกระแสแม่เหล็ก ประหยัดชัดเจน มอเตอร์เหนี่ยวนำ (โหลดเต็ม) ซับซ้อน slip เพิ่ม สูญเสียทองแดงเพิ่ม อาจไม่คุ้ม โคมไฟแบบ Magnetic Ballast แปรผัน ประหยัดพลังงาน ลดความร้อน คุ้มมาก อุปกรณ์อิเล็กทรอนิกส์ / SMPS กำลังคงที่ ดึงกระแสมากขึ้น ไม่ประหยัด อาจเสียหาย กฎเท้าความ: โรงงานที่มีโหลดผสม (มอเตอร์เบา + ไฟฟ้าแสงสว่าง) และได้รับแรงดันสูงเรื้อรัง สามารถประหยัดพลังงานได้ราว 5-15% แต่โรงงานที่โหลดส่วนใหญ่เป็นอุปกรณ์อิเล็กทรอนิกส์ อาจไม่เห็นผลชัดเจน เทคโนโลยีที่ใช้ Automatic Voltage Regulator (AVR) ปรับแรงดันอัตโนมัติให้คงที่ที่จุด setpoint On-Load Tap Changer (OLTC) สับระดับแทปหม้อแปลงขณะมีโหลด ปรับแรงดันได้ทีละขั้น (step) Electronic Voltage Optimizer ใช้ IGBT…
Read More
Maximum Demand Management ด้วย IIoT: ควบคุมโหลดไฟฟ้าสูงสุดในโรงงานอุตสาหกรรมอัจฉริยะ

Maximum Demand Management ด้วย IIoT: ควบคุมโหลดไฟฟ้าสูงสุดในโรงงานอุตสาหกรรมอัจฉริยะ

Article
หมวดหมู่: Energy Management (L) — Saturday Deep Dive หลายโรงงานอุตสาหกรรมจ่ายค่าไฟฟ้าที่สูงเกินจริง ไม่ใช่เพราะใช้พลังงานรวมเยอะ แต่เพราะ “พีค” ของการใช้ไฟฟ้า (Maximum Demand) ทะลุเพดานขึ้นไปชั่วขณะสั้น ๆ ในบทความนี้เราจะเจาะลึกว่า Maximum Demand คืออะไร วัดอย่างไร และทำไม IIoT คือกุญแจสำคัญที่ทำให้โรงงานสมัยใหม่ควบคุมโหลดสูงสุดได้แบบเรียลไทม์และอัตโนมัติ Maximum Demand คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Maximum Demand (ความต้องการสูงสุด) คือค่าเฉลี่ยของกำลังไฟฟ้าที่โรงงานดึงจากระบบ วัดในช่วงเวลาคงที่ เรียกว่า Demand Interval โดยทั่วไปคือ 15 หรือ 30 นาที หน่วยเป็น kW หรือ kVA ค่าที่สูงที่สุดในรอบเดือนเรียกว่า Maximum Demand ซึ่งเป็นฐานคำนวณค่าพื้นฐานสำหรับสัญญาไฟฟ้าและขนาดหม้อแปลง ตัวอย่าง: ถ้าโรงงานใช้ไฟเฉลี่ย 800 kW ตลอดวัน แต่มีช่วง 15 นาทีที่เปิดเครื่องจักรใหญ่พร้อมกันจนกำลังไต่ขึ้นไป 1,400 kW → Maximum Demand ของเดือนนั้น = 1,400 kW ทั้งที่พลังงานรวม (kWh) ไม่ได้เพิ่มมากนัก ตัวชี้วัดสำคัญ: Load Factor Load Factor = Average Load ÷ Maximum Demand ค่าที่ดีควรอยู่เหนือ 0.7 โรงงานที่มี Load Factor ต่ำ (เช่น 0.4–0.5) แปลว่ามี “ยอดแหลม” ของโหลดสูงเมื่อเทียบกับการใช้เฉลี่ย ซึ่งสะท้อนโอกาสประหยัดพลังงานที่ซ่อนอยู่ พีคเกิดจากอะไร? Inrush Current ของมอเตอร์ — มอเตอร์เหนี่ยวนำดึงกระแสสตาร์ท 6–8 เท่าของ Full Load Current (FLC) ในช่วงเริ่มทำงาน Coincident Load — เครื่องจักรหลายตัวเริ่มทำงานพร้อมกัน (เช่น ตอนเปลี่ยนกะ) Cold-start ของ Chiller/Compressor — ระบบทำความเย็นที่เริ่มจากอุณหภูมิสูงดึงโหลดสูงสุด เครื่องทำความร้อนไฟฟ้า —…
Read More
ESG Reporting ด้วย IIoT: ระบบรายงานความยั่งยืนอัตโนมัติสำหรับโรงงานอุตสาหกรรม

ESG Reporting ด้วย IIoT: ระบบรายงานความยั่งยืนอัตโนมัติสำหรับโรงงานอุตสาหกรรม

Article
ในยุคที่ การรายงานความยั่งยืน (ESG Reporting) กำลังเปลี่ยนจาก “ความสมัครใจ” เป็น “ภาคบังคับ” โรงงานอุตสาหกรรมทั่วโลกกำลังเผชิญความท้าทายครั้งใหญ่ ไม่ว่าจะเป็นกฎหมาย CSRD (Corporate Sustainability Reporting Directive) ของสหภาพยุโรป มาตรฐาน ISSB / IFRS S1-S2 ระดับสากล หรือข้อกำหนดการเปลี่ยนแปลงสภาพอากาศของหน่วยงานกำกับหลักทรัพย์ ปัญหาหลักไม่ใช่ “จะเขียนอะไร” แต่คือ “จะเก็บข้อมูลที่ถูกต้องและตรวจสอบได้จากไหน” ทำไมการเก็บข้อมูล ESG แบบเดิมไม่รอด?สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation)สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation) โรงงานส่วนใหญ่ยังเก็บข้อมูลพลังงาน น้ำ และของเสียผ่าน ใบเสร็จและสเปรดชีต ซึ่งล่าช้า 1-3 เดือน และมี error rate สูงถึง 10-20% จากการกรอกด้วยมือ เมื่อผู้ตรวจสอบ (auditor) ต้องการหลักฐานแบบย้อนกลับได้ (audit-ready) ข้อมูลแบบ manual ไม่สามารถตอบสนองได้ Key Insight: IIoT ช่วยเปลี่ยน ESG data จาก “ปลายเดือนค่อยคำนวณ” เป็น real-time, audit-ready data ที่ตรวจสอบย้อนกลับได้ทุกวินาที Scope 1/2/3 Emissions: IIoT ช่วยวัดอะไรได้บ้าง? การจำแนกการปล่อยก๊าซเรือกระจกแบ่งเป็น 3 ขอบเขต (Scope) ซึ่ง IIoT สามารถเข้าไปช่วยวัดได้ทุกระดับ: Scope ความหมาย บทบาทของ IIoT Scope 1 การปล่อยโดยตรง (เตาเผา, เครื่องยนต์, boiler) Flow meter + gas sensor วัดการสันดาปแบบ real-time Scope 2 ไฟฟ้าที่ซื้อจากภายนอก Smart meter วัด kWh รายเครื่องจักร แล้วคูณ emission factor Scope 3 ตลอดห่วงโซ่อุปทาน (คิดเป็น 70-90% ของทั้งหมด) Track & Trace ด้วย RFID/GPS + logistics data สถาปัตยกรรม…
Read More
Steam System Optimization ด้วย IIoT: เมื่อ Steam Trap รั่วเล็กทำลายพลังงานเงียบ ๆ ตลอดปี

Steam System Optimization ด้วย IIoT: เมื่อ Steam Trap รั่วเล็กทำลายพลังงานเงียบ ๆ ตลอดปี

Article
ในอุตสาหกรรมกระบวนการอย่างอาหาร เคมี กระดาษ และยานยนต์ ระบบไอน้ำ (Steam System) เป็นหัวใจของกระบวนการผลิต แต่ก็เป็น “ผู้กินพลังงานอันดับหนึ่ง” เช่นกัน ตามข้อมูลอ้างอิงด้านพลังงานอุตสาหกรรม การสร้างและใช้ไอน้ำคิดเป็นประมาณ 30–35% ของพลังงานรวมในภาคการผลิต และสัดส่วนการใช้เชื้อเพลิงเพื่อผลิตไอน้ำอยู่ที่ราว 37% ของเชื้อเพลิงทั้งหมดที่ถูกเผาผลาญในภาคอุตสาหกรรม ปัญหาคือ ระบบไอน้ำส่วนใหญ่ถูกออกแบบและติดตั้งไว้นานหลายสิบปี และมักได้รับการดูแลแบบ “เมื่อไหร่เสียค่อยซ่อม” ส่งผลให้พลังงานรั่วไหลออกไปอย่างเงียบ ๆ ทุกวันโดยไม่มีใครสังเกตเห็น Steam Trap — ตัวการอันดับหนึ่งของการสูญเสียเส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) Steam Trap (กับดักไอน้ำ) คืออุปกรณ์เล็ก ๆ ที่ทำหน้าที่ปล่อยน้ำควบแน่น (Condensate) ออกจากระบบขณะที่กักไอน้ำร้อนไว้ มันคือ “วาล์วประตูน้ำ” ของระบบไอน้ำ เมื่อ Steam Trap ทำงานผิดปกติ ไม่ว่าจะติดเปิดคาง (Blow-through) หรือติดปิด (Failed Closed) ความเสียหายจะตามมาทั้งสองกรณี สถิติที่น่าตกใจ: ในโรงงานอุตสาหกรรมทั่วไป มักพบว่า 15–20% ของ Steam Trap ทั้งหมดไม่ทำงานปกติในขณะใดขณะหนึ่ง และ Steam Trap ที่เปิดคางแต่ละตัวสามารถทำให้ไอน้ำรั่วไหลเป็นจำนวนมากตลอดปี — สูญเสียพลังงานและน้ำบริสุทธิ์ไปโดยเปล่าประโยชน์ ประเภทของ Steam Trap ที่พบในอุตสาหกรรม ประเภท หลักการทำงาน จุดเด่น / ข้อจำกัด Mechanical (Float & Thermostatic, Inverted Bucket) ใช้ความแตกต่างความหนาแน่นระหว่างไอน้ำและน้ำ เหมาะกับโหลดสม่ำเสมอ รับมือกับความดันเปลี่ยนแปลงได้ดี Thermodynamic ใช้ความแตกต่างความเร็ว/ความดันของไอน้ำกับน้ำ ขนาดเล็ก ทนทาน แต่ไวต่ออากาศหนาว Thermostatic (Bimetallic, Capsule) ใช้ความแตกต่างของอุณหภูมิ ปล่อยอากาศได้ดี ตอบสนองเร็ว แต่มี Sub-cooling IIoT เข้ามาช่วยอย่างไร: Acoustic Steam Trap Monitoring วิธีตรวจสอบ Steam Trap แบบดั้งเดิมคือให้ช่างเดินสำรวจด้วย อุปกรณ์อัลตราซาวด์แบบถือมือ ฟังเสียงที่ปล่อยออกมา ซึ่งใช้เวลานาน ขึ้นกับประสบการณ์ และตรวจได้เพียง “สแนปชอต” ในวันนั้น ระหว่างนั้น Trap อาจเสียไปแล้วหลายสัปดาห์โดยไม่มีใครรู้ ด้วย IIoT ทุกอย่างเปลี่ยนไป:…
Read More
Combined Heat and Power (CHP) ในยุค IIoT: Smart Cogeneration สำหรับโรงงานอุตสาหกรรม

Combined Heat and Power (CHP) ในยุค IIoT: Smart Cogeneration สำหรับโรงงานอุตสาหกรรม

Article
ในโรงงานอุตสาหกรรมส่วนใหญ่ การผลิตไฟฟ้าและความร้อนมักถูกแยกออกจากกัน — ซื้อไฟฟ้าจากโครงข่าย ขณะที่เตาไฟหรือบอยเลอร์ผลิตไอน้ำและความร้อนแยกต่างหาก แนวทางนี้ทำให้ประสิทธิภาพการใช้พลังงานหลัก (Primary Energy) อยู่ที่เพียง 45–55% เพราะความร้อนเหลือทิ้งจากการผลิตไฟฟ้าถูกปล่อยทิ้งผ่านหอระบายความร้อน Combined Heat and Power (CHP) หรือ Cogeneration คือเทคโนโลยีที่ผลิตไฟฟ้าและความร้อนควบคู่กันจากแหล่งเชื้อเพลิงเดียว ยกระดับประสิทธิภาพรวมขึ้นสู่ 75–85% และเมื่อผสานกับ IIoT ระบบ CHP จะกลายเป็น “Smart Cogeneration” ที่ไม่เพียงผลิตพลังงาน แต่ยัง เรียนรู้ ปรับตัว และบำรุงรักษาตนเองได้ ในระดับที่ระบบดั้งเดิมไม่เคยทำได้ หลักการทำงานของ CHP: ทำไมถึงประหยัดพลังงานขนาดนั้น?เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) หัวใจของ CHP คือการจับ Waste Heat ที่เกิดจากการเผาไหม้หรือกระบวนการผลิตไฟฟ้า มาใช้ใหม่แทนการปล่อยทิ้ง เชื้อเพลิงถูกส่งเข้า Prime Mover (กังหันก๊าซ เครื่องยนต์ลูกสูบ หรือเซลล์เชื้อเพลิง) เพื่อหมุนเครื่องกำเนิดไฟฟ้า และความร้อนจากไอเสียที่อุณหภูมิสูงถูกส่งผ่าน Heat Recovery Steam Generator (HRSG) หรือ Heat Exchanger ไปยังระบบที่ต้องการพลังความร้อน เช่น บอยเลอร์ ระบบทำความร้อน หรือ Absorption Chiller สำหรับทำความเย็น พารามิเตอร์ แยกผลิต (Conventional) CHP (Cogeneration) ประสิทธิภาพไฟฟ้า ~38% 35–42% ประสิทธิภาพความร้อนที่ใช้ได้ ~80% (บอยเลอร์) 40–45% ประสิทธิภาพรวม ~50% 75–85% การสูญเสียพลังงานหลัก ~50% ~20% การปล่อยก๊าซ CO₂ ต่อหน่วยพลังงานที่ใช้ สูง ลดลง ~30% Prime Mover 4 ประเภทที่พบใน CHP อุตสาหกรรม การเลือก Prime Mover ขึ้นอยู่กับโหลดความร้อน โหลดไฟฟ้า และคุณภาพไอเสีย แต่ละประเภทมีช่วงกำลังการผลิตและอุณหภูมิไอเสียที่แตกต่างกัน ซึ่งส่งผลต่อการออกแบบ Heat Recovery Gas Turbine (กังหันก๊าซ): กำลัง 1–250+ MW ไอเสีย 450–600°C เหมาะกับโรงงานที่ต้องการไอน้ำความดันสูง เช่น…
Read More
Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Article
Compressed Air: พลังงานที่ “แพงที่สุด” ในโรงงาน — แต่ซ่อนตัวเงียบโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) หลายคนอาจไม่ทราบว่า ลมอัด (Compressed Air) คือหนึ่งในสาธารณูปโภคอุตสาหกรรมที่มีประสิทธิภาพต่ำที่สุด ขณะที่ระบบไฟฟ้าทั่วไปมีประสิทธิภาพการใช้งานเกือบ 95-100% ลมอัดกลับมีประสิทธิภาพเพียง 10-20% นั่นหมายความว่าพลังงานไฟฟ้าที่ป้อนเข้าระบบ Air Compressor มากถึง 80-90% สูญเปล่าไปกับความร้อน แรงเสียดสี และการสูญเสียในท่อ ในโรงงานอุตสาหกรรมทั่วไป ระบบลมอัดกินพลังงานไฟฟ้าประมาณ 10-30% ของการใช้ไฟฟ้าทั้งหมด บางโรงงานอุตสาหกรรมหนัก เช่น อุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และบรรจุภัณฑ์ อัตราส่วนนี้อาจสูงถึง 35% ดังนั้น การเพิ่มประสิทธิภาพระบบลมอัดเพียงเล็กน้อย ย่อมส่งผลต่อการใช้พลังงานโดยรวมอย่างมีนัยสำคัญ ปัญหาหลักของระบบลมอัดในโรงงาน ระบบลมอัดในโรงงานส่วนใหญ่ประสบปัญหาที่คล้ายกัน แต่มักถูกมองข้ามเพราะ “ยังใช้งานได้” ปัญหาเหล่านี้รวมถึง: Air Leak (การรั่วของลม): ระบบลมอัดทั่วไปสูญเสียลมจากการรั่วประมาณ 20-30% ของลมที่ผลิตได้ทั้งหมด ในโรงงานที่ไม่มีการบำรุงรักษา อัตราการรั่วอาจสูงถึง 50% Pressure Drop: การลดลงของแรงดันตามท่อส่ง ทุก 1 bar ของ pressure drop เพิ่มการใช้พลังงานประมาณ 7% False Demand: การใช้ลมที่แรงดันสูงกว่าที่จำเป็น เพิ่มการใช้พลังงานประมาณ 1% ต่อ 0.14 bar ของแรงดันส่วนเกิน Poor Sequencing: การทำงานของ Compressor หลายเครื่องโดยไม่มีการประสานงาน ทำให้เครื่องทำงานในจุดที่ไม่มีประสิทธิภาพ Heat Waste: ความร้อนที่เกิดจากการอัดลมกว่า 90% มักถูกปล่อยทิ้งโดยไม่นำกลับมาใช้ IIoT เข้ามาเปลี่ยนเกมอย่างไร? การติดตั้ง IIoT Sensor บนระบบลมอัดช่วยให้สามารถเก็บข้อมูลแบบ Real-Time ได้ทุกจุดสำคัญของระบบ ตั้งแต่ขาเข้า Compressor ไปจนถึงจุดใช้งานสุดท้าย (Point of Use) ข้อมูลเหล่านี้ถูกส่งผ่านโปรโตคอลอุตสาหกรรม เช่น Modbus TCP, OPC UA, หรือ MQTT ไปยัง Cloud หรือ Edge Gateway เพื่อวิเคราะห์ต่อ Sensor Type ตำแหน่งติดตั้ง ข้อมูลที่วัด Sampling Rate Pressure…
Read More
Predictive Energy Analytics: ใช้ AI และ IIoT พยากรณ์การใช้พลังงานในโรงงานอุตสาหกรรม

Predictive Energy Analytics: ใช้ AI และ IIoT พยากรณ์การใช้พลังงานในโรงงานอุตสาหกรรม

Article
บทนำ: ทำไมโรงงานต้องพยากรณ์การใช้พลังงาน?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ในยุคที่ค่าพลังงานผันผวนและกฎระเบียบด้านสิ่งแวดล้อมเข้มงวดขึ้น โรงงานอุตสาหกรรมทั่วโลกต่างเผชิญความท้าทายเดียวกัน — จะจัดการพลังงานอย่างไรให้มีประสิทธิภาพสูงสุด? จากข้อมูลของ International Energy Agency (IEA) อุตสาหกรรมการผลิตใช้พลังงานไฟฟ้ามากถึง 42% ของการใช้ไฟฟ้าทั่วโลก และประมาณ 20-30% ของพลังงานเหล่านั้นสูญเสียไปกับความไร้ประสิทธิภาพในกระบวนการผลิต Predictive Energy Analytics คือการนำเทคโนโลยี AI, Machine Learning และ IIoT Sensor มาวิเคราะห์ข้อมูลการใช้พลังงานในอดีตและปัจจุบัน เพื่อ พยากรณ์ความต้องการพลังงานในอนาคต อย่างแม่นยำ ช่วยให้วิศวกรสามารถวางแผน ปรับตั้งค่าเครื่องจักร และลดต้นทุนพลังงานได้อย่างเป็นระบบ 💡 ความจริง: โรงงานที่ใช้ Predictive Energy Analytics สามารถลดการใช้พลังงานลงได้ 10-25% และลดค่าใช้จ่าย Peak Demand ได้ถึง 15-30% ตามรายงานของ McKinsey Global Energy Insights 2025 Predictive Energy Analytics คืออะไร? Predictive Energy Analytics คือ กระบวนการใช้ Machine Learning Algorithm วิเคราะห์ข้อมูลจาก Smart Meter, IIoT Sensor และระบบ SCADA เพื่อสร้าง โมเดลพยากรณ์ (Forecasting Model) ที่สามารถคาดการณ์: Load Profile — รูปแบบการใช้ไฟฟ้ารายชั่วโมง รายวัน รายสัปดาห์ Peak Demand — ช่วงเวลาที่ใช้พลังงานสูงสุด เพื่อวางแผน Load Shifting Energy Waste — จุดที่พลังงานสูญเสียผิดปกติ เช่น อุปกรณ์ทำงานเกิน Spec Equipment Efficiency — ประสิทธิภาพเครื่องจักรที่ลดลงซึ่งทำให้ใช้พลังงานเพิ่ม Renewable Integration — ปริมาณพลังงานจากแหล่งหมุนเวียนที่สามารถนำมาใช้ได้ตามสภาพอากาศ สถาปัตยกรรมระบบ Predictive Energy Analytics ระบบ Predictive Energy Analytics มีสถาปัตยกรรมแบบ…
Read More
Energy Storage และ Peak Shaving: BESS กลยุทธ์จัดการพลังงานอัจฉริยะสำหรับโรงงานอุตสาหกรรม

Energy Storage และ Peak Shaving: BESS กลยุทธ์จัดการพลังงานอัจฉริยะสำหรับโรงงานอุตสาหกรรม

Article
Energy Storage ในโรงงานอุตสาหกรรม: ทำไม BESS คือหัวใจสำคัญของ Smart Factory ยุคใหม่ ในยุคที่ค่าไฟฟ้าผันผวนและนโยบายด้านสิ่งแวดล้อมเข้มงวดขึ้น Energy Storage System (ESS) ไม่ใช่แค่อุปกรณ์เก็บพลังงาน แต่คือกลยุทธ์การจัดการพลังงานที่ชาญฉลาดที่สุดสำหรับโรงงานอุตสาหกรรม โดยเฉพาะ Battery Energy Storage System (BESS) ที่กำลังกลายเป็นมาตรฐานใหม่ของโรงงานอัจฉริยะ BESS คืออะไร? ทำงานอย่างไรในบริบทโรงงาน? BESS คือระบบกักเก็บพลังงานด้วยแบตเตอรี่ขนาดอุตสาหกรรม ประกอบด้วยแบตเตอรี่ลิเธียมไออนหรือ LFP (Lithium Iron Phosphate) ขนาดใหญ่ ระบบจัดการแบตเตอรี่ (BMS) อินเวอร์เตอร์ และระบบควบคุมด้วย IoT ระบบสามารถเก็บพลังงานไว้ในช่วงที่ไฟฟ้าถูก และปล่อยพลังงานออกมาใช้ในช่วงที่ความต้องการไฟฟ้าสูง (Peak Demand) Peak Shaving: ตัดหนี้ค่าไฟสูงสุดด้วยการจัดการโหลดอัจฉริยะ Peak Shaving คือเทคนิคลดค่าไฟฟ้าในช่วง Peak Demand โดยใช้ BESS ปล่อยพลังงานออกมาแทนการดึงไฟจากสายส่ง เมื่อโหลดไฟฟ้าเกิน Threshold ที่กำหนด ระบบจะสลับใช้พลังงานจากแบตเตอรี่อัตโนมัติ ช่วยลด Maximum Demand Charge ซึ่งเป็นส่วนสำคัญของค่าไฟฟ้าในอัตรา TOU (Time of Use) พารามิเตอร์ ก่อนติดตั้ง BESS หลังติดตั้ง BESS การเปลี่ยนแปลง Peak Demand (kW) 2,500 1,800 -28% Maximum Demand Charge สูงมาก ลดลงอย่างมีนัยสำคัญ -25~35% ความน่าเชื่อถือของไฟฟ้า ขึ้นกับสายส่ง มี Backup Power +UPS Power Quality ผันผวน คงที่ ปรับปรุง Demand Response: ตอบสนองต่อสัญญาณตลาดไฟฟ้าแบบ Real-Time Demand Response (DR) คือกลไกที่โรงงานลดหรือเปลี่ยนเวลาใช้ไฟฟ้าตามสัญญาณจากผู้ผลิตไฟฟ้าหรือตลาดพลังงาน เมื่อมีเหตุฉุกเฉินหรือไฟฟ้าไม่พอเพียง ผู้ผลิตไฟฟ้าจะส่งสัญญาณ DR ออกมา โรงงานที่เข้าร่วมโครงการ DR สามารถลดโหลดลง หรือใช้ BESS จ่ายไฟแทน และรับเงินตอบแทนหรือเครดิตค่าไฟ 💡 ในประเทศไทย การไฟฟ้าส่วนภูมิภาค (PEA) และ กฟผ. (EGAT) ได้เริ่มทดลองโครงการ Demand Response สำหรับผู้ใช้ไฟฟ้ารายใหญ่ โดยเฉพาะภาคอุตสาหกรรม ตั้งแต่ปี 2566 เป็นต้นมา…
Read More
Solar IoT: ระบบผลิตไฟฟ้าสะอาดอัจฉริยะสำหรับโรงงาน ด้วย IoT Monitoring และ Predictive Maintenance

Solar IoT: ระบบผลิตไฟฟ้าสะอาดอัจฉริยะสำหรับโรงงาน ด้วย IoT Monitoring และ Predictive Maintenance

Article
Solar IoT: เมื่อพลังงานแสงอาทิตย์ผนวกกับ IoT สร้างโรงไฟฟ้าสะอาดขนาดเล็กในโรงงาน ราคาแผงโซลาร์เซลล์ตกลงมากกว่า 90% ในช่วง 15 ปีที่ผ่านมา ทำให้ Solar Energy กลายเป็นแหล่งพลังงานที่ ถูกที่สุดในประวัติศาสตร์ สำหรับหลายพื้นที่ แต่สิ่งที่ทำให้ Solar ในยุค 2026 แตกต่างคือ IoT — เทคโนโลยีที่เปลี่ยนแผงโซลาร์เซลล์ธรรมดาให้เป็น ระบบผลิตไฟฟ้าอัจฉริยะ ที่ติดตาม วิเคราะห์ และเพิ่มประสิทธิภาพด้วยตัวเอง สำหรับโรงงานอุตสาหกรรมในประเทศไทย ที่มี รังสีแสงอาทิตย์เฉลี่ย 5.0-5.5 kWh/m²/วัน (อันดับต้นๆ ของโลก) Solar IoT ไม่ใช่แค่การประหยัดค่าไฟ แต่เป็นกลยุทธ์ลด Carbon Footprint และเพิ่มความน่าเชื่อถือในสายตาลูกค้าระดับโลก องค์ประกอบหลักของ Solar IoT System Solar IoT ไม่ใช่แค่ “แผงโซลาร์ + Inverter” แต่เป็นระบบที่มี เซ็นเซอร์และการเชื่อมต่อ ทุกจุด: องค์ประกอบ ฟังก์ชัน ข้อมูลที่วัดได้ Smart Meter วัดไฟฟ้าที่ผลิตและใช้ Real-time kWh ผลิต, kWh ใช้, Power Factor String Monitoring ติดตามแผงโซลาร์เซลล์ทุก String Voltage, Current แต่ละ String Irradiance Sensor วัดแสงอาทิตย์ตกกระทบจริง W/m², เปรียบเทียบกับ Theoretical Output Module Temperature Sensor วัดอุณหภูมิแผง (ยิ่งร้อน ยิ่งผลิตได้น้อย) °C, Temperature Coefficient Loss Weather Station วัดสภาพอากาศรอบๆ แผง อุณหภูมิ, ความชื้น, ทิศทางลม, ฝน Cloud Dashboard แสดงผลรวม + Alert + Report ทุก Metric + CO₂ ที่ลดได้ + ยอดเงินประหยัด การประยุกต์ Solar IoT ในโรงงาน 1. Peak Shaving — ตัดยอดค่าไฟ โรงงานไทยหลายแห่งจ่ายค่าไฟตาม TOU (Time-of-Use) ระบบ Solar +…
Read More