บทวิเคราะห์: ตลาด Smart Manufacturing 2025–2030 — เมื่อเงินไหลจากฮาร์ดแวร์ไป AI

บทวิเคราะห์: ตลาด Smart Manufacturing 2025–2030 — เมื่อเงินไหลจากฮาร์ดแวร์ไป AI

Article
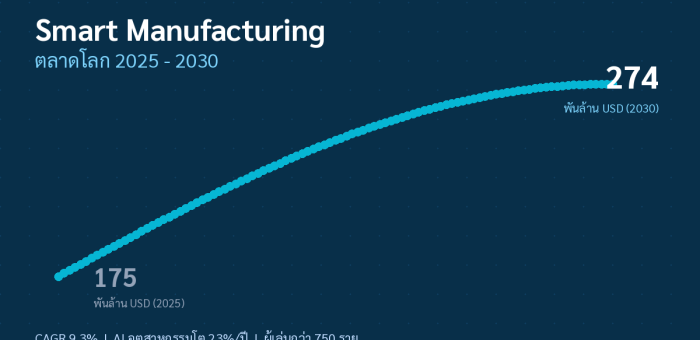
มุมมองจากงานแสดงสินค้า: เมื่อ "ป้าย Smart Factory" ไม่ใช่จุดขายอีกต่อไป ปลายเดือนตุลาคมที่ผ่านมา งาน Smart Manufacturing 2026 ที่กรุงเทพฯ ปิดฉากลงด้วยบรรยากาศที่ต่างจากทุกปีที่ผ่านมา — ทุกบูธพูดเรื่องเดียวกันแต่ต่างคนต่างพูด: AI ที่ลงมือทำงานได้จริงบนพื้นโรงงาน ไม่ใช่ AI ในสไลด์นำเสนอ ปรากฏการณ์นี้สอดคล้องกับข้อมูลตลาดล่าสุดจากรายงาน Industry 4.0 & Smart Manufacturing Market Report 2026–2030 ของ IoT Analytics ที่ระบุว่าตลาดเทคโนโลยีการผลิตอัจฉริยะทั่วโลกในปี 2025 มีมูลค่า 175 พันล้านดอลลาร์สหรัฐ และจะเติบโตเฉลี่ย 9.3% ต่อปี (CAGR) จนแตะ 274 พันล้านดอลลาร์ในปี 2030 โดยมีผู้เล่นในตลาดมากกว่า 750 ราย ตัวเลขนี้บอกอะไรมากกว่าที่เห็น เพราะเบื้องหลังอัตราการเติบโตที่ดู "เฉยๆ" คือการเปลี่ยนองค์ประกอบภายในตลาดอย่างรุนแรง — เงินกำลังไหลจากฮาร์ดแวร์ไปสู่ซอฟต์แวร์และ AI ผู้นำตลาด 10 อันดับแรกต่างเร่งเปลี่ยนตัวเองจากบริษัทขายเครื่องจักร ไปสู่สถาปัตยกรรมที่ขับเคลื่อนด้วยซอฟต์แวร์และผสาน AI (Software-defined, AI-infused architectures) ซึ่งเป็นการปรับตัวครั้งใหญ่ที่สุดของอุตสาหกรรมระบบอัตโนมัติตั้งแต่ยุค PLC ถือกำเนิด ตลาด Smart Manufacturing โลกเติบโตจาก 175 พันล้านดอลลาร์ (2025) สู่ 274 พันล้านดอลลาร์ (2030) ที่ CAGR 9.3% — ค่าเฉลี่ยที่ดูเรียบ แต่ซ่อนการเปลี่ยนโครงสร้างจากฮาร์ดแวร์สู่ซอฟต์แวร์และ AI (ที่มา: IoT Analytics, Industry 4.0 & Smart Manufacturing Market Report 2026–2030) 5 แรงกดดันที่ทำให้โรงงาน "ต้อง" ลงทุน ไม่ใช่ "อยาก" ลงทุน สิ่งที่น่าสนใจจากรายงานคือรายการแรงขับเคลื่อน — ไม่มีข้อไหนเป็นเรื่องเทคโนโลยีเลย ทั้งหมดเป็นแรงกดดันเชิงธุรกิจที่บีบให้ผู้ผลิตต้องลงมือ: ต้นทุนที่สูงขึ้นทุกด้าน: ค่าแรง พลังงาน และวัตถุดิบพุ่งพร้อมกัน เทคโนโลยีจึงกลายเป็นเครื่องมือเพิ่มประสิทธิภาพและลดความสูญเสีย ไม่ใช่ของตกแต่ง ภูมิรัฐศาสตร์และการย้ายฐานผลิต: กระแส Reshoring ผลักการผลิตกลับไปยังพื้นที่ต้นทุนสูง ระบบอัตโนมัติจึงเป็นคำตอบชดเชยแรงงานที่หายไป วิกฤตแรงงานเรื้อรัง: การขาดแคลนแรงงานทักษะและโครงสร้างประชากรที่สูงวัย บังคับให้เทคโนโลยีทำงานร่วมกับคนหรือทดแทนช่องว่าง โครงสร้างพื้นฐานที่พร้อมแล้วจริง: Edge Computing และ Cloud เสถียรพอที่การเชื่อม OT เข้ากับ IT ไม่ใช่โครงการเสี่ยงระเบิดเวลาอีกต่อไป…
Read More
How-to: เตรียมข้อมูลเครื่องจักรให้พร้อมสำหรับ Industrial AI ใน 6 ขั้นตอน — ก่อน AI ต้องมีข้อมูล

How-to: เตรียมข้อมูลเครื่องจักรให้พร้อมสำหรับ Industrial AI ใน 6 ขั้นตอน — ก่อน AI ต้องมีข้อมูล

Article
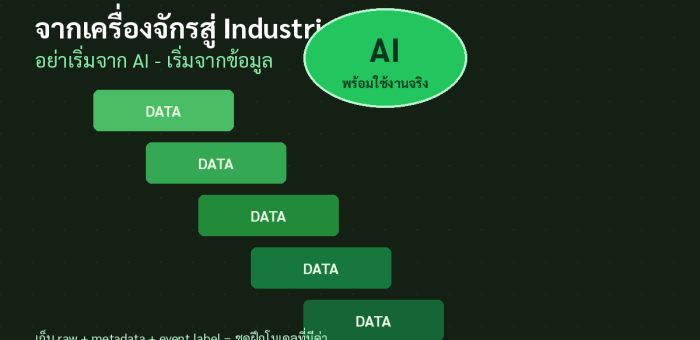
ทำไมโครงการ AI ในโรงงานถึงตายก่อนถึงไลน์ผลิต คำถามที่เราได้ยินบ่อยที่สุดจากผู้บริหารโรงงานช่วงหลังนี้คือ "อยากใช้ AI ในโรงงาน แต่ควรเริ่มจากตรงไหน" — และคำตอบที่หลายคนไม่อยากได้ยินคือ อย่าเริ่มจาก AI เริ่มจากข้อมูล รายงานล่าสุดของ IoT Analytics ระบุว่าตลาด Industrial AI จะเติบโตจาก 43.6 พันล้านดอลลาร์ (2024) สู่ 153.9 พันล้านดอลลาร์ในปี 2030 ที่ CAGR 23% แต่ปัจจุบันการใช้จ่าย AI ในภาคผลิตยังคิดเป็นเพียง 0.1% ของรายได้ สาเหตุใหญ่ไม่ใช่ AI ไม่เก่งพอ แต่คือโรงงานส่วนใหญ่ยังไม่มีข้อมูลที่ "ใช้เพื่อฝึกและใช้งาน AI ได้จริง" งานนำร่อง AI ที่ล้มเหลวมักมีร่องรอยเดียวกัน: ทีมพัฒนาได้รับไฟล์ Excel ที่ส่งออกจาก SCADA ทีละเดือน ข้อมูลขาดหายเป็นช่วงๆ เซ็นเซอร์บางตัวเซ็นสเกลผิด ไม่มีใครรู้ว่าหน่วยเป็นอะไร และไม่มีเหตุการณ์ปัญหาที่ติดแท็กไว้ให้โมเดลเรียนรู้ โมเดลที่ดีที่สุดก็ช่วยไม่ได้เมื่อข้อมูลตั้งต้นเป็นเช่นนั้น — นี่คือเหตุผลที่คู่มือนี้มุ่งเน้นเรื่องเดียว: วางรากฐานข้อมูลให้ถูกต้องก่อน AI ลงมือ เส้นทาง 6 ขั้นตอนจากเครื่องจักรถึง Industrial AI — งาน 70% อยู่ใน 3 ขั้นตอนแรกที่ไม่มีใครเห็น ไม่ใช่ตัวโมเดล (ที่มา: สังเคราะห์โดย Honey Corporation) ขั้นที่ 1–2: คัดเลือก Use Case ที่คุ้มค่า แล้วสำรวจข้อมูลที่มีอยู่จริง ขั้นที่ 1 — เลือก use case จากความเจ็บปวดทางธุรกิจ ไม่ใช่จากเทคโนโลยี: จงนึกถึงปัญหาที่เกิดซ้ำและแพงที่สุด เช่น เครื่องจักรหลักเสียกะทันหัน ของเสียจากกระบวนการอบ หรือการเปลี่ยนได้ช้ากว่าแผน ให้เลือก 1 ปัญหาที่มีเหตุการณ์เกิดขึ้นอย่างน้อยเดือนละ 2–3 ครั้ง เพราะโมเดลต้องการตัวอย่างเหตุการณ์พอสมควร จากนั้นคำนวณค่าใช้จ่ายที่เกิดจริงต่อเหตุการณ์ (ค่าหยุดไลน์ ค่าของเสีย) เพื่อเป็นตัวชี้วัดว่าโครงการจะคุ้มหรือไม่ ขั้นที่ 2 — ทำ Data Audit อย่างซื่อสัตย์: ระบุว่าปัจจุบันมีสัญญาณใดบ้างที่เก็บแล้วจริง เก็บที่ไหน (SCADA, Historian, PLC, กระดาษบันทึก) ความถี่เท่าไร และอยู่ได้นานแค่ไหน ตารางด้านล่างคือเกณฑ์เบื้องต้นที่ใช้ประเมินความพร้อมของแต่ละสัญญาณ: ระดับความพร้อมสภาพข้อมูลจริงสิ่งที่ต้องทำต่อ ระดับ 0 — กระดาษบันทึกยามเขียนมือทุก 2 ชั่วโมง สแกนเก็บเป็น…
Read More
Case Study: หุ่นยนต์ 3 ค่ายที่ไม่คุยกัน — ISO 21423:2026 ปลดล็อก Interoperability ของ IMR อย่างไร

Case Study: หุ่นยนต์ 3 ค่ายที่ไม่คุยกัน — ISO 21423:2026 ปลดล็อก Interoperability ของ IMR อย่างไร

Article
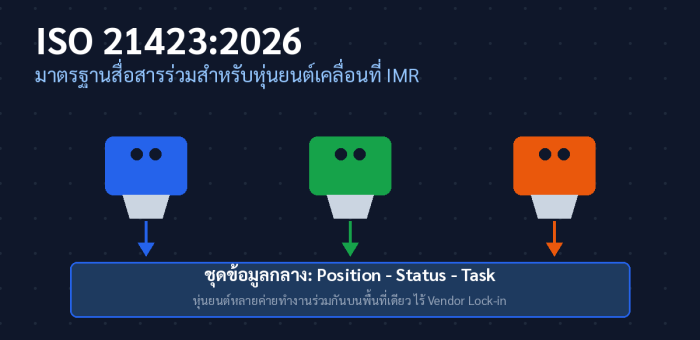
ตอนเปิดโรงงานวันจันทร์: หุ่นยนต์ 3 ค่ายที่ไม่คุยกัน สมมติสถานการณ์ที่เกิดขึ้นจริงในโรงงานประกอบอิเล็กทรอนิกส์แห่งหนึ่ง ที่ลงทุนหุ่นยนต์เคลื่อนที่ (IMR – Industrial Mobile Robot) มา 3 รุ่นจาก 3 ผู้ผลิต ช่วง 4 ปีที่ผ่านมา — ชุดแรกดูแลขนวัตถุดิบจากคลังไปไลน์ SMT ชุดที่สองลำเลียงชิ้นงานกึ่งสำเร็จรูประหว่างไลน์ และชุดที่สามดูแลโซนบรรจุภัณฑ์ แต่ละชุดมาพร้อมซอฟต์แวร์บริหารกองหุ่นยนต์ (Fleet Management System) ของตัวเอง แยกแผนที่ แยกระบบพิกัด แยกหน้าจอควบคุม ผลลัพธ์ที่ได้คือระบบที่ "ใช้งานได้แต่ไม่มีวันคุยกัน" — เมื่อหุ่นยนต์ค่าย A วิ่งผ่านทางเดียวกับค่าย B ทั้งสองฝ่ายเห็นกันเป็นเพียง "สิ่งกีดขวางไม่รู้จัก" ต้องหยุดรอให้อีกฝ่ายเคลื่อนที่ หรือเลี่ยงเป็นวงกว้างโดยไม่จำเป็น ทางเดินที่ออกแบบไว้กว้างพอสำหรับจราจรสองทาง กลายเป็นทางตันเพราะไม่มีกลไกเจรจาลำดับการส่งผ่าน พนักงานยังต้องนั่งจอทั้ง 3 จอเพื่อออกคำสั่งงานทีละระบบ และทุกครั้งที่ต้องการเพิ่มหุ่นยนต์ ทีมไอทีต้องเขียน custom middleware เชื่อมระบบใหม่ทั้งหมดอีกครั้ง นี่คือ "Vendor Lock-in แบบไม่ตั้งใจ" — โรงงานไม่ได้ถูกบังคับ แต่ถูกผูกมัดด้วยความไม่เข้ากันได้ของระบบสื่อสารที่ไม่มีมาตรฐานกลาง ISO 21423:2026 — มาตรฐานกลางที่อุตสาหกรรมรอคอย ต้นเดือนพฤศจิกายน 2026 องค์กร Association for Advancing Automation (A3) ประกาศเปิดตัวมาตรฐานสากลฉบับใหม่ ISO 21423:2026 พัฒนาโดยคณะกรรมการ ISO Technical Committee 299 เพื่อกำหนดข้อกำหนดด้านการสื่อสารร่วมกันระหว่างหุ่นยนต์เคลื่อนที่ ระบบบริหารกองหุ่นยนต์ และอุปกรณ์อื่นในสภาพแวดล้อมอุตสาหกรรม นี่คือครั้งแรกที่อุตสาหกรรมมี "ภาษากลาง" สำหรับการแลกเปลี่ยนข้อมูลระหว่างหุ่นยนต์ต่างผู้ผลิตบนพื้นที่เดียวกันอย่างเป็นทางการ สถาปัตยกรรมการสื่อสารตามมาตรฐาน ISO 21423:2026 — หุ่นยนต์ IMR ทุกค่าย ระบบ Fleet Management และอุปกรณ์โครงสร้างพื้นฐาน (ลิฟต์ ประตูอัตโนมัติ เครื่องจักร) สื่อสารผ่านชุดข้อมูลกลางแบบเดียวกัน (ที่มา: สังเคราะห์โดย Honey Corporation) ชุดข้อมูลกลางที่มาตรฐานกำหนด หัวใจของ ISO 21423 คือการกำหนดกรอบการแลกเปลี่ยนข้อมูลและคำสั่งปฏิบัติการครอบคลุม 3 กลุ่มหลัก: ข้อมูลพิกัดและทิศทาง (Position & Motion): ตำแหน่งปัจจุบัน ความเร็ว และทิศทางการเคลื่อนที่ — ทำให้หุ่นยนต์ทุกตัว "เห็น" เพื่อนต่างค่ายแบบ real-time ไม่ใช่สิ่งกีดขวางนามธรรม สถานะการทำงาน (Status): ความพร้อมของอุปกรณ์และสภาวะปฏิบัติงาน — Fleet…
Read More
บทวิเคราะห์: Wi-SUN FAN 1.1 Low Energy กับใบรับรองใหม่ ก.พ. 2026 — เมื่อ Mesh ของมิเตอร์นับล้านโหนดหันมามองโรงงานไทย

บทวิเคราะห์: Wi-SUN FAN 1.1 Low Energy กับใบรับรองใหม่ ก.พ. 2026 — เมื่อ Mesh ของมิเตอร์นับล้านโหนดหันมามองโรงงานไทย

Article
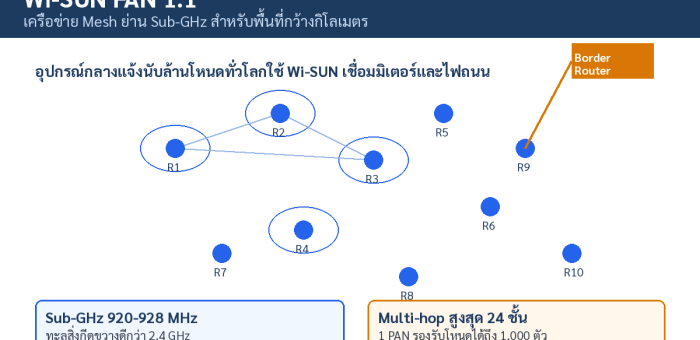
วันที่ 2 กุมภาพันธ์ 2026 Wi-SUN Alliance ประกาศเปิดตัวใบรับรองใหม่ FAN 1.1 Low Energy Certification — ข่าวที่ดูเหมือนเล็กแต่สำคัญมากสำหรับผู้วางระบบ IoT กลางแจ้ง เพราะเป็นครั้งแรกที่อุปกรณ์แบตเตอรี่และ Energy Harvesting สามารถทำงานอยู่ในเครือข่าย Mesh มาตรฐานเดียวกับอุปกรณ์สมรรถนะสูงได้ โดยไม่ต้องวางเครือข่ายขนานสองระบบอีกต่อไป Wi-SUN คืออะไร และทำไมเราควรสนใจ Wi-SUN FAN (Field Area Network) คือมาตรฐานเครือข่ายไร้สายย่าน Sub-GHz ที่สร้างบน IEEE 802.15.4g/4e พร้อมชั้น IPv6 เต็มรูปแบบผ่าน 6LoWPAN และการหาเส้นทางแบบ Mesh ด้วย RPL จุดเด่นเชิงวิศวกรรมคือการกระโดดความถี่ (Frequency Hopping) ที่ช่วยทนสัญญาณรบกวน และการทำ multi-hop ได้ถึง 24 ชั้น โดยแต่ละ PAN รองรับโหนดได้ราว 1,000 ตัว — เหตุผลที่สาธารณูปโภครายใหญ่ทั่วโลกใช้มันเชื่อมมิเตอร์และไฟถนนนับล้านโหนด ล่าสุดย่านความถี่ที่รองรับครอบคลุม 863–876, 865–868 และ 920–928 MHz ซึ่งรวมย่าน 920 MHz ที่ใช้ได้ในประเทศไทย โครงสร้างชั้นมาตรฐานของ Wi-SUN FAN — จาก PHY IEEE 802.15.4g ถึง IPv6 พร้อมความปลอดภัยระดับ EAP-TLS เส้นทางวิวัฒนาการที่ควรรู้ก่อนตัดสินใจ FAN 1.0 (2019) ใช้การระงับสัญญาณแบบ FSK ที่ 50–300 kbps เหมาะกับมิเตอร์ที่ส่งข้อมูลน้อยครั้ง FAN 1.1 เพิ่มการระงับแบบ OFDM ที่เร็วขึ้นราว 20 เท่า สูงสุดถึง 2.4 Mbps พร้อมลด latency ให้เหมาะกับงาน Distribution Automation ที่ต้องสั่งการสวิตช์ในเสี้ยววินาที ใบรับรองชุดแรกออกเมื่อต้นปี 2025 โดยกลุ่มวิจัยมหาวิทยาลัยในญี่ปุ่นร่วมกับผู้ผลิตอุปกรณ์สื่อสาร ก่อนที่รอบล่าสุดจะเพิ่มโหนดพลังงานต่ำเข้ามาในปี 2026 เส้นทางพัฒนาของ Wi-SUN จาก FAN 1.0 ปี 2019 สู่ FAN 1.1 และ FAN 1.1 Low Energy ที่ประกาศใบรับรองเมื่อ ก.พ.…
Read More
How-to: เชื่อมเซ็นเซอร์ I2C/SPI เข้าสู่ระบบ IIoT ใน 6 ขั้นตอน — จาก Pull-up Resistor ถึง MQTT บน Edge Gateway

How-to: เชื่อมเซ็นเซอร์ I2C/SPI เข้าสู่ระบบ IIoT ใน 6 ขั้นตอน — จาก Pull-up Resistor ถึง MQTT บน Edge Gateway

Article
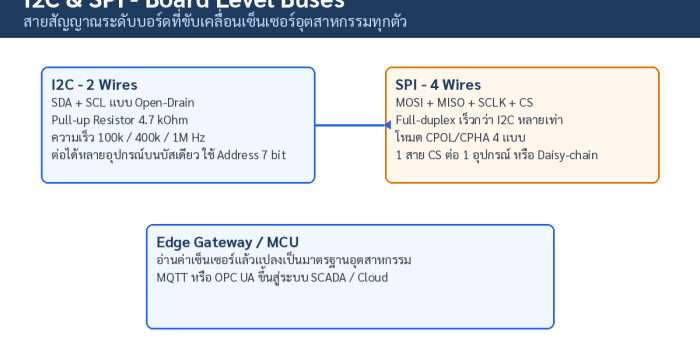
ก่อนข้อมูลเซ็นเซอร์ตัวเดียวจะไปถึงหน้าจอ SCADA หรือ Dashboard บนคลาวด์ได้ มันต้องเดินทางผ่านสองบัสเล็กๆ ที่วิศวกรอิเล็กทรอนิกส์ทุกคนรู้จัก — I2C และ SPI ทั้งคู่เกิดในยุค 80s แต่ยังเป็นปากทางของเซ็นเซอร์อุตสาหกรรมส่วนใหญ่ที่ขายในท้องตลาดทุกวันนี้ บทความนี้สรุปวิธีเชื่อมสองบัสนี้เข้าสู่ระบบ IIoT อย่างเป็นขั้นตอน พร้อมกับดักที่เจอบ่อยในโรงงานจริง เข้าใจสองบัสให้ชัดก่อนออกแบบ I2C ใช้สายแค่ 2 เส้น (SDA, SCL) แบบ open-drain ต้องมีตัวต้านทาน pull-up เสมอ ระบุอุปกรณ์ด้วย address 7 หรือ 10 bit จึงต่อหลายเซ็นเซอร์บนบัสเดียวได้ แลกมาด้วยความเร็วที่ต่ำกว่า SPI และข้อจำกัดเรื่องความจุบัสรวมประมาณ 400 pF ซึ่งแปลว่าสายควรสั้นกว่า 1 เมตร ฝั่ง SPI ใช้ 4 เส้น (MOSI, MISO, SCLK, CS) สื่อสารแบบ full-duplex เร็วได้หลักสิบ MHz แต่ต้องมีสาย CS แยกทุกอุปกรณ์ ทำให้จำนวนขาโตตามจำนวนเซ็นเซอร์ ตารางเทียบ I2C กับ SPI แบบที่วิศวกรใช้ตัดสินใจก่อนลงมือออกแบบบอร์ด 6 ขั้นตอนจากบอร์ดต้นแบบสู่ระบบจริง เลือกเซ็นเซอร์และบัสให้ตรงงาน — ถ้าต้องการอ่านค่าถี่สูงเช่น ความสั่น 100 kHz ของ I2C อาจไม่พอ ให้ใช้ SPI หรือเซ็นเซอร์ที่มี ADC ในตัวแล้วส่งค่าสำเร็จรูป ออกแบบวงจรให้ถูกหลัก — คำนวณค่า pull-up ของ I2C จากความเร็วและความจุบัส (ยิ่งเร็วยิ่งต้องลดค่าตัวต้านทาน) จัดเส้นสัญญาณให้สั้นและห่างจากแหล่งสัญญาณรบกวนเช่นสายมอเตอร์ ทดสอบ signal integrity ก่อนขยายระบบ — ใช้ oscilloscope ดู rise time ของ SDA/SCL และ noise margin ปัญหาที่เจอบ่อยคือ pull-up อ่อนเกินไปทำให้ waveform ไม่ถึง threshold ในเวลาที่กำหนด ต่อระยะไกลอย่างถูกวิธี — เมื่อเซ็นเซอร์อยู่ไกลกว่าที่บัสบอร์ดรับได้ อย่ายืดสาย I2C ตรงๆ ให้ใช้ตัวแปลงระดับบัสเป็นลิงก์ทนทานก่อน เช่น differential transceiver หรือย้ายฝั่ง controller ไปอยู่ใกล้เซ็นเซอร์แล้วส่งข้อมูลดิจิทัลแทน เขียนไดรเวอร์ตาม register map…
Read More
CAN FD: Deep Dive จากเฟรม 8 ไบต์สู่ 64 ไบต์ — เมื่อบัสอายุ 40 ปีกลับมาเป็นทางเลือกของโรงงานยุค IIoT

CAN FD: Deep Dive จากเฟรม 8 ไบต์สู่ 64 ไบต์ — เมื่อบัสอายุ 40 ปีกลับมาเป็นทางเลือกของโรงงานยุค IIoT

Article
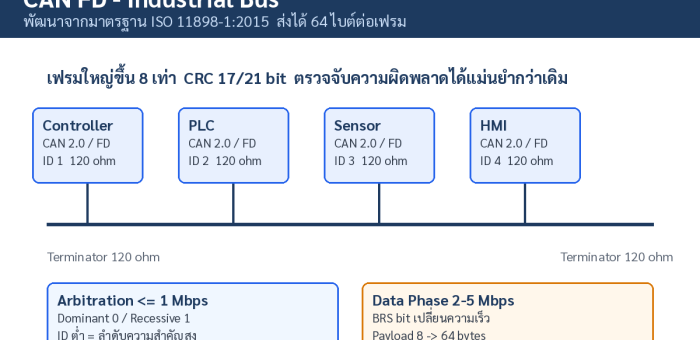
ในโลกที่ทุกคนพูดถึง 5G และ TSN บัสสายคู่อย่าง CAN ที่เกิดขึ้นมากว่า 40 ปีดูเหมือนจะเป็นของเก่า แต่ตัวเลขจากผู้ดูแลมาตรฐานอย่าง CAN in Automation (CiA) บอกเรื่องตรงกันข้าม — มีโหนด CAN ถูกติดตั้งใหม่หลายร้อยล้านตัวทุกปี เพราะมันถูก ทนทาน และพิสูจน์ตัวเองในสภาพแวดล้อมที่รุนแรงที่สุดของโรงงาน สิ่งที่ทำให้มาตรฐานนี้ยังมีชีวิตอยู่ในยุค IIoT คือการอัปเกรดครั้งสำคัญที่ชื่อว่า CAN FD (CAN with Flexible Data-rate) ซึ่งถูกบรรจุเข้ามาตรฐานสากล ISO 11898-1:2015 ปัญหาของ Classical CAN ที่ CAN FD มาแก้ Classical CAN ส่งข้อมูลได้สูงสุดแค่ 8 ไบต์ต่อเฟรม ที่ความเร็วไม่เกิน 1 Mbps ในอดีตที่ข้อมูลคือสถานะเปิด-ปิดของวาล์ว ก็เพียงพอ แต่เมื่อเซ็นเซอร์ยุคใหม่ส่งค่า waveform การสั่น หรือผลวิเคราะห์คุณภาพที่ยาวเป็นร้อยไบต์ ข้อมูลต้องถูกซอยข้ามหลายเฟรม ทำให้ latency สะสมและประสิทธิภาพบัสตกลง CAN FD แก้ด้วยสองจุดหลัก: ขยาย payload เป็น 64 ไบต์ และอนุญาตให้สลับความเร็วกลางเฟรมได้ผ่านบิต BRS — ช่วง arbitrate ใช้ 1 Mbps เพื่อรักษาความยาวสาย แล้วเร่งช่วงข้อมูลขึ้นไปได้ถึง 2–5 Mbps (งานวิจัยจาก CiA ระบุว่าสัดส่วน 1:8 ให้ throughput รวมเพิ่มราว 6 เท่า) โครงสร้างเฟรม Classical CAN เทียบกับ CAN FD — payload ขยายจาก 8 เป็น 64 ไบต์ พร้อมสลับความเร็วช่วงข้อมูลผ่านบิต BRS ตารางเปรียบเทียบแบบย่อ คุณสมบัติClassical CANCAN FD Payload ต่อเฟรมสูงสุด 8 ไบต์สูงสุด 64 ไบต์ ความเร็วช่วงข้อมูลคงที่ 1 Mbps2–5 Mbps (เปลี่ยนกลางเฟรมด้วย BRS) CRC15 bit17/21 bit + Stuff Bit Counter ระยะสายที่ 1 Mbpsราว 40…
Read More
How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

Article
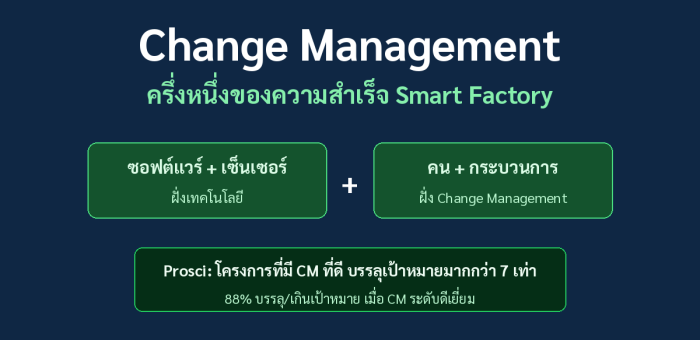
โครงการ Smart Factory จำนวนมากตั้งต้นด้วยเทคโนโลยีที่ถูกต้อง แต่จบลงด้วยหน้าจอ Dashboard ที่ไม่มีใครเปิด และเซ็นเซอร์ที่ช่างแกะออกเพราะ "ขวางงาน" งานวิจัยของ McKinsey & Company ที่ถูกอ้างอิงกันอย่างกว้างขวางระบุว่า องค์กรถึง 70% ยังเผชิญความท้าทายจนโครงการ Transformation ไม่บรรลุเป้าหมาย — และสาเหตุส่วนใหญ่ไม่ใช่ตัวเทคโนโลยี แต่เป็น "ฝั่งคน" ที่ไม่ถูกจัดการ บทความนี้คือคู่มือ How-to แบบลงมือทำได้จริง สำหรับผู้จัดการโรงงานและทีมโครงการ ที่จะวางระบบ Change Management ควบคู่กับการติดตั้งเทคโนโลยีตั้งแต่วันแรกจนถึงหลัง Go-Live ทำไมต้องลงทุนกับ "ฝั่งคน" — ตัวเลขที่ห้ามละเลย งานวิจัย Best Practices in Change Management ของ Prosci ที่สำรวจผู้ปฏิบัติงานกว่า 2,600 คน พบความสัมพันธ์ที่ชัดเจน: โครงการที่มี Change Management ที่มีประสิทธิภาพ มีโอกาสบรรลุเป้าหมายสูงกว่าโครงการที่ไม่มีถึง 7 เท่า และในกลุ่มที่ทำ Change Management ระดับดีเยี่ยม มีถึง 88% ที่บรรลุหรือเกินเป้าหมาย ขณะที่โครงการยังตรงเวลามากขึ้นราว 5 เท่า และตามงบประมาณมากขึ้นราว 1.5 เท่า กรอบ ADKAR — การเปลี่ยนแปลงองค์กรเกิดจริงเมื่อคนหนึ่งคนเปลี่ยนทีละขั้น (ที่มา: Prosci Best Practices research) ส่วนฝั่งการบริหารโครงการ McKinsey ชี้ว่าการสูญเสียคุณค่า (Value Loss) เริ่มตั้งแต่วันแรกของโครงการ โดยแยกตามช่วงเวลาได้ว่า การตั้งเป้าทำให้รั่วไหล 22% การวางแผน 23% และ ช่วงบูรณาการ (Integration) คือจุดรั่วใหญ่ที่สุดที่ 35% — นั่นคือช่วงที่ระบบเข้ามาแล้ว แต่วิธีทำงานของคนยังไม่เปลี่ยนตาม การสูญเสียคุณค่าในแต่ละช่วงของโครงการ Transformation — ช่วงบูรณาการรั่วมากที่สุด 35% (ที่มา: McKinsey & Company) 6 ขั้นตอนวาง Change Management ในโครงการ Smart Factory ขั้นที่ 1 — สร้างเหตุผลที่ทีมหน้างานสัมผัสได้ (Awareness) อย่าเริ่มด้วยคำว่า "digital transformation" เริ่มด้วยปัญหาของพวกเขา เช่น การเดินเก็บกระดาษบันทึกเครื่องจักรวันละ 3 ชั่วโมง หรือการโดนเรียกประชุมตีสามเพราะข้อมูลไม่ตรงกัน จากนั้นผูกกับผลลัพธ์ที่วัดได้ การอธิบาย "ทำไมต้องเปลี่ยน"…
Read More
Servitization: Deep Dive จากขายเครื่องจักรสู่ขายชั่วโมงการผลิต — เมื่อ Uptime 95% กลายเป็นสินค้า

Servitization: Deep Dive จากขายเครื่องจักรสู่ขายชั่วโมงการผลิต — เมื่อ Uptime 95% กลายเป็นสินค้า

Article
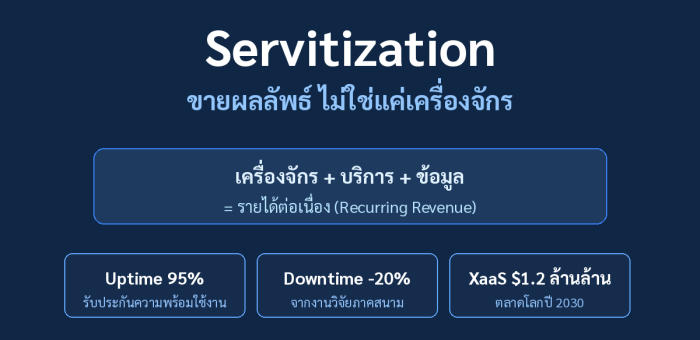
"ลูกค้าไม่ได้อยากซื้อเครื่องเจาะ 1/4 นิ้ว แต่เขาอยากได้รูเจาะ 1/4 นิ้ว" — ประโยคคลาสสิกของศาสตร์การตลาดที่ Theodore Levitt แห่ง Harvard Business School เคยสรุปไว้ กำลังกลายเป็นความจริงของธุรกิจการผลิตทั่วโลกในชื่อ Servitization — การเปลี่ยนจาก "ขายของ" ไปเป็น "ขายผลลัพธ์" ไม่ว่าจะเป็นชั่วโมงการทำงานของเครื่องจักร ปริมาณก๊าซที่อัดได้ หรืออุณหภูมิที่ควบคุมคงที่ตลอด 24 ชั่วโมง แนวคิดนี้ไม่ใช่เรื่องใหม่ ผู้ผลิตเครื่องยนต์การบินรายใหญ่ของยุโรปเริ่มเสนอสัญญาแบบจ่ายตามชั่วโมงบิน (Power-by-the-Hour) มาตั้งแต่ทศวรรษ 1960 แต่สิ่งที่เปลี่ยนไปในยุค IIoT คือ ต้นทุนของการรู้ได้ทันทีว่าเครื่องจักรของลูกค้ากำลังทำงานอย่างไรลดลงจนทำให้สัญญาแบบ Outcome-based มีความเป็นไปได้เชิงพาณิชย์ งานวิจัยตลาดของ Spherical Insights & Consulting คาดว่าตลาด Everything-as-a-Service (XaaS) ทั่วโลกจะแตะระดับ 1.2 ล้านล้านดอลลาร์ภายในปี 2030 เส้นทาง 4 ขั้นของ Servitization Copperberg สถาบันวิจัยด้าน field service สรุปการเดินทางของผู้ผลิตสู่ servitization ไว้เป็น 4 ขั้น ซึ่งแต่ละขั้น "ย้ายความเสี่ยง" จากลูกค้ามาที่ผู้ผลิตมากขึ้นเรื่อยๆ — และต้องแลกด้วยข้อมูล ความไว้ใจ และความแม่นยำด้านปฏิบัติการที่สูงขึ้นตามไปด้วย เส้นทาง 4 ขั้นจากการขายเครื่องจักรสู่สัญญา Outcome-based (ที่มา: สังเคราะห์จาก Copperberg Field Service Research) ขั้นรูปแบบรายได้สิ่งที่ผู้ผลิตต้องมีความเสี่ยงของผู้ผลิต ขายเครื่องจักร + ค่าช่างรายชั่วโมงกระจุกตัว ณ วันขาย (One-off)ศักยภาพการผลิตและเครือข่ายตัวแทนต่ำ แต่รายได้แกว่งตามวัฏจักรเศรษฐกิจ สัญญาบริการ (Service Contract)ประจำ (Recurring) คาดการณ์ได้ระบบบริหารสัญญา อะไหล่ และตาราง PMปานกลาง — ตั้งราคาสัญญาผิด = ขาดทุนเงิน Performance-based Contractผูกกับ KPI เช่น Uptime 95%เซ็นเซอร์ IIoT + แพลตฟอร์มข้อมูล + Predictive Maintenanceสูง — พลาดเป้ามีค่าปรับตามสัญญา Outcome-based Contractจ่ายตามผลลัพธ์ เช่น ชั่วโมงการผลิต จำนวนชิ้นงานข้อมูลปลายทางครบวงจร + การบูรณาการกับ MES/ERP ของลูกค้าสูงสุด — ผู้ผลิตกลายเป็นผู้รับผิดชอบผลการผลิตจริง ตัวเลขที่ทำให้ผู้ผลิตกล้าเดินตามเส้นทางนี้ งานวิจัยภาคสนามที่ Copperberg รวบรวมไว้ให้ภาพชัดเจนสองกรณี กรณีแรกคือผู้ผลิตเครื่องจักรอุตสาหกรรมรายใหญ่ที่เปลี่ยนจากการซ่อมแบบมีปัญหาแล้วค่อยมา…
Read More
ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

Article
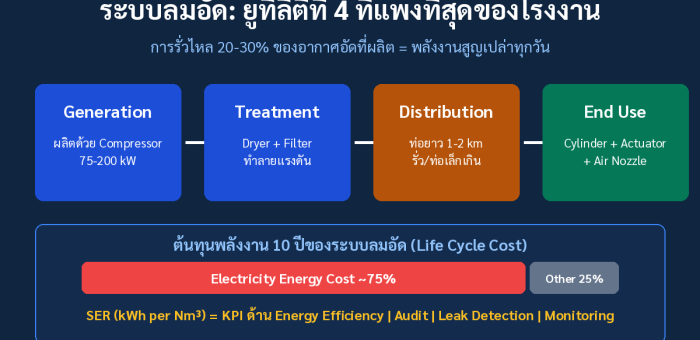
ถ้าถามทีมวิศวกรรมโรงงานว่า "ยูทิลิตี้ตัวไหนแพงที่สุดเทียบต่อหน่วยที่ได้" คำตอบมักไม่ใช่ไฟฟ้าหรือไอน้ำ แต่คือลมอัด (Compressed Air) — ของที่หลายคนมองว่า "ฟรี" เพราะก็แค่ดูดอากาศเข้ามาอัด แต่ในความจริงมันคือยูทิลิตี้ที่แปลงพลังงานได้แย่ที่สุดในโรงงาน ตลอดอายุการใช้งาน 10 ปี ค่าไฟฟ้าคิดเป็นราว 75% ของต้นทุนทั้งหมดของระบบ และการรั่วไหลเงียบๆ 20–30% ของอากาศที่ผลิตได้ คือเงินที่หายไปทุกเดือนโดยไม่มีใบเสร็จ ช่วงค่า SER (kWh/Nm³) ที่ 7 bar(g) จำแนกตามเทคโนโลยี — ค่าอ้างอิงจากแนวทางของ Compressed Air Challenge SER: ตัวเลขเดียวที่บอกความสิ้นเปลืองจริง Specific Energy Requirement (SER) คือจำนวน kWh ที่ใช้ต่อการผลิตอากาศอัด 1 ลูกบาศก์เมตร (Nm³ ที่ 0°C, 1 bar absolute) — เป็น KPI เดียวที่รวมทุกปัจจัย ทั้งสภาพเครื่อง การรั่ว และวิธีควบคุมโหลด ไว้ในตัวเลขเดียว ตัวอย่างการคิด: คอมเพรสเซอร์ 75 kW เดิน 720 ชม./เดือน ผลิต 8,640 Nm³/h ที่ 7 bar(g) จะได้ SER ≈ 0.0087 kWh/Nm³ ที่ระดับเครื่อง แต่ SER ของ "ระบบ" ที่คิดจากอากาศที่ใช้จริงปลายท่อมักสูงกว่ามาก เพราะส่วนต่างคือการรั่วที่หายไปกลางทาง ปัจจัยที่กำหนด SER มี 3 ตัวหลัก: แรงดันส่ง (เพิ่ม 1 bar ที่ระดับ 7 bar เท่ากับพลังงาน +10–12%), โหลดแฟกเตอร์ (เครื่องที่เดิน part-load เสียไฟเปล่าจาก no-load loss สูง) และเทคโนโลยีของเครื่อง ตารางด้านบนแสดงว่าการย้ายจากเครื่องสกรูชั้นเดียวแบบความเร็วคงที่ไปเป็นแบบปรับความเร็วได้ (VSD) หรือสองชั้น ช่วยลด SER ได้ราว 10–15% โดยไม่ต้องแตะการรั่วเลย การรั่ว: ตัวเลขที่โรงงานส่วนใหญ่ไม่เคยวัด แนวทางของ Compressed Air Challenge ระบุว่าโรงงานที่ไม่เคยทำ Audit อย่างเป็นระบบมักพบว่า 20–30% ของอากาศอัดที่ผลิตหายไปกับการรั่วไหล จุดที่เจอบ่อยคือข้อต่อแบบ fast-coupling, วาล์วระบายน้ำ (drain valve) ที่ค้างเปิด,…
Read More
บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

Article
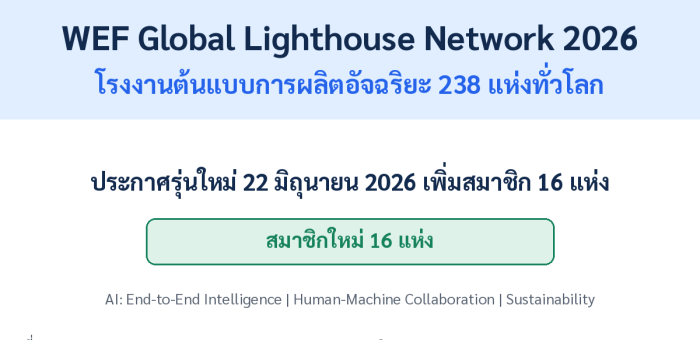
เมื่อวันที่ 22 มิถุนายน 2026 World Economic Forum (WEF) ประกาศรายชื่อโรงงานต้นแบบ Global Lighthouse Network รุ่นล่าสุด โดยเพิ่มสมาชิกใหม่ 16 แห่ง ส่งผลให้เครือข่ายโรงงานต้นแบบด้านการผลิตอัจฉริยะมีจำนวนรวม 238 แห่งทั่วโลก — และสิ่งที่น่าสนใจที่สุดไม่ใช่ตัวเลข แต่คือธรรมชาติของเทคโนโลยีที่ถูกใช้: AI ไม่ได้เป็น "โครงการทดลอง" อีกต่อไป แต่กลายเป็นหัวใจของการบริหารโรงงานและซัพพลายเชนไปแล้ว เครือข่าย Global Lighthouse Network ปี 2026: สมาชิกเดิม 222 แห่ง + รุ่นใหม่ 16 แห่ง = 238 แห่งทั่วโลก (ที่มา: World Economic Forum) AI ก้าวจากโครงการนำร่องสู่ศูนย์กลางการผลิต WEF สรุปว่าโรงงาน Lighthouse รุ่นล่าสุดสะท้อนการเปลี่ยนแปลงสำคัญ 3 ประการ ได้แก่ การใช้ AI และข้อมูลแบบ End-to-End Intelligence เพื่อสนับสนุนการตัดสินใจ การสร้าง Human-Machine Collaboration ผ่านการพัฒนาทักษะแรงงาน และการผสานความยั่งยืน (Sustainability) เข้ากับกลยุทธ์ธุรกิจโดยตรง "โรงงานชั้นนำในปัจจุบันไม่ได้มุ่งเพียงปรับปรุงกระบวนการผลิตทีละส่วน แต่กำลังออกแบบระบบการดำเนินงานใหม่ทั้งหมด โดยมี AI เป็นศูนย์กลางของการเรียนรู้และการเพิ่มประสิทธิภาพอย่างต่อเนื่อง" — Kiva Allgood, กรรมการผู้จัดการ, World Economic Forum 3 การเปลี่ยนแปลงสำคัญจากโรงงาน Lighthouse รุ่นล่าสุด (ที่มา: World Economic Forum, 2026) ถอดรหัส 3 การเปลี่ยนแปลง: มองผ่านมุมของโรงงานไทย การเปลี่ยนแปลง ความหมาย ตัวอย่างการใช้งานจริง ตัวชี้วัดที่ควรมี 1. End-to-End AI Intelligenceรวมข้อมูลจากทั้ง Value Chain มาประมวลผลด้วย AI เพื่อตัดสินใจแบบ real-timeวางแผนการผลิต บริหารคลังสินค้า โลจิสติกส์ และพลังงานในระบบเดียวOEE, On-Time Delivery, พลังงานต่อหน่วยผลผลิต 2. Human-Machine Collaborationพัฒนาทักษะแรงงานให้ทำงานร่วมกับระบบอัจฉริยะ ไม่ใช่ถูกแทนที่ช่างเทคนิคใช้ข้อมูล predictive analytics ตัดสินใจบำรุงรักษาแทนการซ่อมเมื่อพังชั่วโมงอบรมต่อคน/ปี, จำนวน digital skill roles 3. Sustainability Integrationผนวกเป้าหมายความยั่งยืนเข้ากับ KPI การผลิตลด…
Read More