Wireless Body Area Network (WBAN/IEEE 802.15.6): โครงสร้างพื้นฐานสื่อสารที่เชื่อมอุปกรณ์สวมใส่ทุกชนิดบนร่างกายคนงาน

Wireless Body Area Network (WBAN/IEEE 802.15.6): โครงสร้างพื้นฐานสื่อสารที่เชื่อมอุปกรณ์สวมใส่ทุกชนิดบนร่างกายคนงาน

Article
เมื่อคนงานสวมใส่อุปกรณ์อัจฉริยะหลายชิ้นพร้อมกัน — หมวกกันน็อกอัจฉริยะ ถุงมือ Smart Gloves กำไลวัดชีพ และเซ็นเซอร์ตำแหน่ง — ปัญหาใหม่คืออุปกรณ์เหล่านี้จะสื่อสารกันอย่างไรโดยไม่รบกวนเครือข่ายโรงงาน คำตอบคือ Wireless Body Area Network (WBAN) ตามมาตรฐาน IEEE 802.15.6 บทความนี้เจาะลึกสถาปัตยกรรมและการประยุกต์ใช้ในโรงงานอุตสาหกรรม WBAN คืออะไร?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) Wireless Body Area Network (WBAN) หรือ Wireless BAN คือเครือข่ายสื่อสารไร้สายที่ประกอบด้วยอุปกรณ์ขนาดเล็กหลายตัวที่สวมใส่หรือฝังอยู่บนร่างกายมนุษย์ สื่อสารกันในระยะใกล้มาก (ประมาณ 2–5 เมตรจากร่างกาย) โดยมีมาตรฐานสากลคือ IEEE 802.15.6 ที่ออกแบบมาเฉพาะสำหรับการสื่อสารภายในและรอบร่างกายมนุษย์ โดยเน้นพลังงานต่ำ ความหน่วงต่ำ และความปลอดภัยสูง 💡 ความแตกต่างจาก PAN: WBAN ต่างจาก Wireless PAN (เช่น Bluetooth) ตรงที่ออกแบบเฉพาะสำหรับระยะบนร่างกาย ไม่ใช่ระยะห้อง และต้องรองรับ QoS ระดับ Medical Grade สำหรับข้อมูลวิกฤต เช่น การตรวจจับการหัวใจหยุดเต้น สถาปัตยกรรม IEEE 802.15.6 มาตรฐาน IEEE 802.15.6 กำหนดโครงสร้างเครือข่ายแบบ Star Topology ที่มี Hub เป็นศูนย์กลางและ Nodes ที่สวมใส่บนร่างกายเป็นสมาชิก Hub ทำหน้าที่ประสานงานสื่อสารและเชื่อมต่อกับเครือข่ายภายนอก เช่น Edge Gateway หรือ Smartphone ในขณะที่ Nodes ส่งข้อมูลเซ็นเซอร์ไปยัง Hub โหมดการทำงาน 3 แบบ Beacon Mode with Beacon Periods: Hub ส่ง Beacon เป็นรอบเพื่อกำหนดช่วงเวลาที่ Node สามารถส่งข้อมูลได้ — ประหยัดพลังงานมากที่สุดเหมาะกับ Sensor ที่ส่งข้อมูลเป็นช่วง Non-Beacon Mode with Superframes: Hub กำหนดช่วงเวลาที่สามารถส่งแบบ Contention-Based หรือ Scheduled —…
Read More
Wearable RTLS Tags: แท็กติดตามตำแหน่งแบบสวมใส่ที่เปลี่ยนโรงงานให้ปลอดภัยและมีประสิทธิภาพด้วย UWB และ BLE

Wearable RTLS Tags: แท็กติดตามตำแหน่งแบบสวมใส่ที่เปลี่ยนโรงงานให้ปลอดภัยและมีประสิทธิภาพด้วย UWB และ BLE

Article
การรู้ตำแหน่งของคนงานและอุปกรณ์ในโรงงานแบบเรียลไทม์เคยเป็นเรื่องยาก แต่ด้วยเทคโนโลยี Wearable RTLS Tags ทำให้โรงงานสามารถติดตามทุกคนและทุกชิ้นส่วนด้วยความแม่นยำในระดับเซนติเมตร บทความนี้เจาะลึกเทคโนโลยี UWB, BLE และ RFID สำหรับการติดตามตำแหน่งแบบสวมใส่ในโรงงานอัตโนมัติ Wearable RTLS Tag คืออะไร?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) RTLS (Real-Time Locating System) Tag เป็นอุปกรณ์สวมใส่ขนาดเล็กที่คนงานติดไว้บนเสื้อเซฟตี้ หมวก หรือป้ายชื่อ ทำหน้าที่ส่งสัญญาณไปยัง Anchor หรือ Reader ที่ติดตั้งกระจายในโรงงาน เพื่อคำนวณตำแหน่งได้ตลอดเวลา แท็กเหล่านี้ทำงานร่วมกับ RTLS Platform ที่แสดงตำแหน่งบน Floor Plan ดิจิทัล พร้อมฟังก์ชัน Geofencing, Collision Warning และ Evacuation Management เปรียบเทียบเทคโนโลยี RTLS ที่ใช้ในอุตสาหกรรม การเลือกเทคโนโลยี RTLS ที่เหมาะสมขึ้นอยู่กับความต้องการด้านความแม่นยำ ระยะทาง และงบประมาณโครงสร้างพื้นฐาน ตารางต่อไปนี้เปรียบเทียบ 4 เทคโนโลยีหลัก: เทคโนโลยี ความแม่นยำ ระยะทางสูงสุด Latency อายุแบตเตอรี่ UWB (IEEE 802.15.4z) 10–30 cm 30–100 m <1 ms 1–3 ปี BLE 5.x (Angle of Arrival) 0.5–2 m 10–50 m 10–50 ms 2–5 ปี Wi-Fi (RSSI Fingerprinting) 3–10 m 50–100 m 1–5 s 1–2 ปี Passive RFID 2–5 m (Zone-based) 3–8 m ทันที ไม่ต้องใช้แบต 💡 ข้อสังเกต: UWB ให้ความแม่นยำสูงสุดเพราะใช้ช่วงความถี่กว้าง 500 MHz+ และเทคนิค Time of Flight (ToF) วัดเวลาการเดินทางของสัญญาณระดับนาโนวินาที…
Read More
Smart Helmet: หมวกกันน็อกอัจฉริยะที่ผสานเซ็นเซอร์ตรวจจับการกระแทก ก๊าซพิษ และส่ง SOS อัตโนมัติ

Smart Helmet: หมวกกันน็อกอัจฉริยะที่ผสานเซ็นเซอร์ตรวจจับการกระแทก ก๊าซพิษ และส่ง SOS อัตโนมัติ

Article
หมวกกันน็อกอุตสาหกรรมเคยเป็นเพียงเกราะป้องกันการตกกระแทก แต่ในยุค Industry 4.0 หมวกกันน็อกอัจฉริยะ (Smart Helmet) ได้กลายเป็นแพลตฟอร์ม IoT ที่สวมใส่บนศีรษะคนงาน บทความนี้เจาะลึกสถาปัตยกรรม เซ็นเซอร์ มาตรฐาน และการเชื่อมต่อกับระบบ SCADA/MES ของหมวกกันน็อกอัจฉริยะในโรงงานอุตสาหกรรม Smart Helmet คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Smart Helmet คือหมวกกันน็อกที่ผสานรวมเซ็นเซอร์อิเล็กทรอนิกส์ ระบบสื่อสารไร้สาย และไมโครโปรเซสเซอร์เข้าไว้ในโครงสร้างเดียว โดยยังคงมาตรฐานการป้องกันการกระแทกตามข้อกำหนด ANSI Z89.1 Type I Class E ที่ทนแรงดันไฟฟ้าสูงสุด 20,000 โวลต์ สิ่งที่ทำให้ Smart Helmet แตกต่างจากหมวกธรรมดาคือการเปลี่ยนจาก “การป้องกันแบบ Passive” (รอให้เกิดอุบัติเหตุ) เป็น “การป้องกันแบบ Active” (ตรวจจับและเตือนภัยก่อนเกิดอันตราย) สถาปัตยกรรมฮาร์ดแวร์ของ Smart Helmet Smart Helmet รุ่นใหม่ประกอบด้วยเลเยอร์ฮาร์ดแวร์ที่ซับซ้อน ทำงานภายใต้ข้อจำกัดด้านน้ำหนัก (ไม่เกิน 400–600 กรัม) และอุณหภูมิการทำงานตั้งแต่ -20°C ถึง +55°C ระบบ ส่วนประกอบหลัก หน้าที่ ตรวจจับการกระแทก MEMS Accelerometer (±200g), Gyroscope วัดแรง G จากการตกกระแทก ส่ง SOS อัตโนมัติเมื่อเกิน 150g ตรวจจับสภาพแวดล้อม Multi-gas Sensor (CO, H2S, O2, LEL), Temp/Humidity ตรวจจับก๊าซพิษและความร้อน ส่งเตือนเมื่อเกิน TLV ตรวจจับเสียง MEMS Microphone (85–120 dB) วัดระดับเสียง ส่งเตือนเมื่อเกิน 85 dB(A) ตาม OSHA ระบุตำแหน่ง UWB Anchor / BLE Beacon RTLS ความแม่นยำ 10–30 cm สำหรับ Geofencing สื่อสาร BLE 5.2 + Wi-Fi / LPWAN (NB-IoT) ส่งข้อมูลไป Edge…
Read More
Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Article
Condition-Based Monitoring (CBM) หรือการตรวจสอบตามสภาพ เป็นกลยุทธ์การบำรุงรักษาที่เปลี่ยนจากการซ่อมตามกำหนดเวลา (Time-Based/Preventive) มาเป็นการตัดสินใจซ่อมบำรุง ตามสภาพจริงของเครื่องจักร โดยใช้ข้อมูลจาก Sensor ที่ติดตั้งอยู่กับ Asset อย่างต่อเนื่อง ตามนิยามจากมาตรฐาน ISO 17359 (Condition Monitoring and Diagnostics of Machines) ซึ่งเป็นกรอบมาตรฐานสากลสำหรับการวางระบบ Condition Monitoring ในอุตสาหกรรม CBM คืออะไร? แตกต่างจาก Preventive Maintenance อย่างไร?เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) สมมติว่าเรามีปั๊มน้ำ 1 เครื่อง แนวทาง Preventive Maintenance (PM) จะกำหนดให้เปลี่ยน Bearing ทุก 10,000 ชั่วโมงการทำงาน ไม่ว่า Bearing จะยังอยู่ในสภาพดีหรือไม่ แต่ CBM จะติด Vibration Sensor ที่ปั๊ม และตัดสินใจเปลี่ยนเฉพาะเมื่อสัญญาณสั่นสะเทือนเข้าสู่ Warning Zone หรือ Alert Threshold เท่านั้น ผลที่ได้คือลดการเปลี่ยนอะไหล่ก่อนกำหนด (Premature Replacement) และหลีกเลี่ยงการทำงานจนเสียกะทันหัน (Run-to-Failure) เปรียบเทียบกลยุทธ์การบำรุงรักษา กลยุทธ์ พื้นฐานการตัดสินใจ จุดแข็ง จุดอ่อน Reactive (Run-to-Failure) ซ่อมเมื่อเสีย ไม่ต้องลงทุนตั้งต้น Downtime สูง ค่าเสียหายมหาศาล Preventive (Time-Based) ตามปฏิทิน/ชั่วโมงทำงาน วางแผนง่าย คาดเดาได้ Over-Maintenance เปลี่ยนของที่ยังดีอยู่ Condition-Based (CBM) ตามสภาพจริงจาก Sensor ลด Downtime และต้นทุนอะไหล่ ต้องลงทุน Sensor และ Analytics Predictive (AI-driven) พยากรณ์ล่วงหน้าด้วย ML เตือนล่วงหน้านานที่สุด ต้องการ Data Science และข้อมูลประวัติ ประเภทของ Sensor ที่ใช้ใน CBM CBM อาศัยข้อมูลจาก Sensor หลายประเภท ขึ้นอยู่กับชนิดของเครื่องจักรและ Failure Mode ที่ต้องการตรวจจับ Accelerometer (Vibration…
Read More
Reliability-Centered Maintenance (RCM): กลยุทธ์บำรุงรักษาที่เกิดจากสายการบิน SAE JA1011

Reliability-Centered Maintenance (RCM): กลยุทธ์บำรุงรักษาที่เกิดจากสายการบิน SAE JA1011

Article
Reliability-Centered Maintenance (RCM) เป็นวิธีการวางแผนการบำรุงรักษาที่มุ่งเน้นการ รักษาฟังก์ชันการทำงานของระบบ ให้คงอยู่ต่อไป โดยไม่ใช่การรักษาเครื่องจักรเองไว้ในสภาพเดิม แนวคิดนี้กำเนิดขึ้นในปี 1978 จากงานวิจัยของ Nowlan and Heap ให้กับสายการบินพลเรือนของสหรัฐอเมริกา ซึ่งพบว่าการบำรุงรักษาแบบเดิม (Overhaul ตามกำหนดเวลา) ไม่สามารถป้องกันความเสียหายได้ทั้งหมด เพราะความเสียหายจริงมีรูปแบบที่ซับซ้อนกว่าที่คิด กำเนิด RCM: การค้นพบที่สั่นคลอนวงการบำรุงรักษาเส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) การศึกษาของ Nowlan และ Heap วิเคราะห์ข้อมูลความเสียหายของอะไหล่อากาศยานนับแสนชิ้น และค้นพบว่ารูปแบบความเสียหาย (Failure Pattern) แบ่งได้เป็น 6 รูปแบบ ที่ไม่เหมือนกัน ซึ่งท้าทายสมมติฐานเดิมที่ว่า “อะไรก็ตามที่ใช้งานไปนานพอจะเสีย” Pattern รูปแบบ (Bathtub Curve) พบในอะไหล่ (%) A High Infant Mortality + Wear-out Zone 4% B Constant หรือ Wear-out เพิ่มขึ้นเรื่อยๆ 2% C Failure Rate คงที่ตลอดอายุการใช้งาน 5% D Low Initial แล้วเพิ่มขึ้นทีละน้อย 7% E Constant Rate (Random Failure) 14% F High Infant Mortality แล้วลดลงคงที่ 68% ข้อค้นพบที่น่าตกใจคือ เพียง 11% (Pattern A + B) ของอะไหล่มีจุด Wear-out ที่ชัดเจนซึ่ง Time-Based Maintenance สามารถช่วยได้ ส่วน 89% ที่เหลือมีความเสียหายแบบสุ่ม (Random Failure) ที่การ Overhaul ตามกำหนดเวลาไม่สามารถป้องกันได้ และอาจทำให้แย่ลงเสียด้วยซ้ำ เพราะ Pattern F แสดงว่าอะไหล่ใหม่มีโอกาสเสียสูงในช่วงแรก (Infant Mortality) มาตรฐาน SAE JA1011: 7 คำถามของ RCM หลังจากแนวคิด RCM แพร่หลาย สถาบัน SAE International…
Read More
Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Article
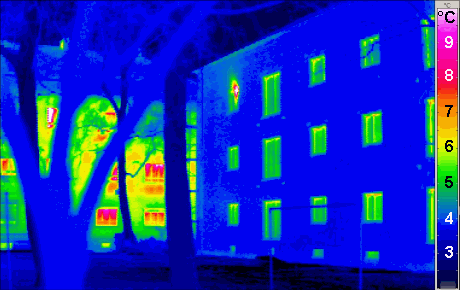
Infrared Thermography (IRT) หรือการถ่ายภาพความร้อนด้วยกล้องอินฟราเรด เป็นหนึ่งในเทคนิค Non-Destructive Testing (NDT) ที่ทรงประสิทธิภาพที่สุดสำหรับ Predictive Maintenance ในโรงงานอุตสาหกรรมยุคใหม่ ด้วยการตรวจจับรังสีอินฟราเรด (Infrared Radiation) ที่วัตถุทุกชนิดแผ่ออกมา ซึ่งอยู่ในช่วงความยาวคลื่นประมาณ 7.5-14 ไมโครเมตร (Long-Wave IR) กล้อง Thermal Imaging สามารถแปลงความแตกต่างของอุณหภูมิบนพื้นผิวให้กลายเป็นภาพสีที่มองเห็นได้ด้วยตาเปล่า โดยไม่ต้องสัมผัสหรือหยุดการทำงานของเครื่องจักร หลักการทำงานของ Infrared Thermographyเส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) ทุกวัตถุที่มีอุณหภูมิสูงกว่าศูนย์สัมบูรณ์ (Absolute Zero หรือ -273.15 C) จะแผ่รังสีความร้อนออกมา กล้อง Thermography ใช้ Focal Plane Array (FPA) detector ที่ทำจาก Microbolometer หรือ InSb (Indium Antimonide) ในการรับรังสีและแปลงเป็นสัญญาณไฟฟ้า จากนั้นประมวลผลเป็นภาพ Thermogram ที่แต่ละ Pixel แสดงค่าอุณหภูมิแบบ Quantitative ความละเอียดของกล้องระดับ Industrial-grade มักอยู่ที่ 320×240 ถึง 640×480 pixels ด้วยความไวทางความร้อน (Thermal Sensitivity / NETD) ประมาณ 0.03-0.05 C Emissivity – ปัจจัยสำคัญที่กำหนดความแม่นยำ Emissivity คือค่าที่บ่งบอกความสามารถของพื้นผิวในการแผ่รังสีความร้อนเทียบกับ Blackbody ที่สมบูรณ์แบบ (e = 1.0) ค่านี้ส่งผลโดยตรงต่อความแม่นยำในการอ่านอุณหภูมิ การตั้งค่า Emissivity ผิดพลาดเพียงเล็กน้อยอาจทำให้ค่าอุณหภูมิคลาดเคลื่อนได้หลายสิบองศา ประเภทพื้นผิว ค่า Emissivity (e) ความเหมาะสมต่อ Thermography Black Electrical Tape 0.95-0.97 ดีมาก (ใช้เป็นมาตรฐานอ้างอิง) Oxidized Steel 0.80-0.90 ดี Polished Copper 0.03-0.05 แย่ (สะท้อนแสง ต้องปรับค่า) Painted Surface (Matte) 0.92-0.98 ดีมาก การประยุกต์ใช้ Thermography ในโรงงานอุตสาหกรรม 1. ตรวจสอบระบบไฟฟ้า…
Read More
System Twin: ดิจิทัลทวินระดับระบบที่มองเห็นทั้งโรงงานและการเชื่อมโยงระหว่างกระบวนการ

System Twin: ดิจิทัลทวินระดับระบบที่มองเห็นทั้งโรงงานและการเชื่อมโยงระหว่างกระบวนการ

Article
System Twin คืออะไร? เมื่อ Digital Twin ขยายขอบเขตสู่ระดับทั้งโรงงานวงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation)วงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation) System Twin คือดิจิทัลทวินที่จำลอง ระบบทั้งระบบของโรงงานหรือสถานประกอบการ ไม่ใช่เพียงเครื่องจักรเครื่องเดียวหรือกระบวนการผลิตเดียว แต่ครอบคลุม หลายกระบวนการผลิตที่ทำงานพร้อมกัน พร้อมด้วยสาธารณูปโภค คลังวัตถุดิบ ระบบลอจิสติกส์ภายใน และการเชื่อมโยงกับห่วงโซ่อุปทานภายนอก หาก Asset Twin คือต้นไม้ต้นเดียว และ Process Twin คือกลุ่มต้นไม้ที่เป็นป่าเล็ก ๆ แล้ว System Twin คือ มุมมองจากเฮลิคอปเตอร์ที่มองเห็นทั้งป่า แม่น้ำที่ไหลผ่าน และถนนที่เชื่อมต่อ มันเปิดเผยรูปแบบและการพึ่งพาซึ่งกันและกันที่มองไม่เห็นจากระดับล่าง หัวใจของ System Twin: ไม่ใช่การจำลองรายละเอียดของทุกเครื่องจักรอย่างละเอียด แต่คือการจับ ความสัมพันธ์และการไหลระหว่างระบบย่อย — วัตถุดิบ พลังงาน ข้อมูล และผลิตภัณฑ์ ที่เคลื่อนที่ข้ามกระบวนการต่าง ๆ ภายในโรงงาน System Twin แตกต่างจาก Process Twin อย่างไร? ความแตกต่างสำคัญอยู่ที่ ขอบเขต (scope) และการตัดสินใจ (decision horizon) ที่แต่ละระดับรองรับ: มิติเปรียบเทียบ Asset Twin Process Twin System Twin ขอบเขต อุปกรณ์เดี่ยว หนึ่งกระบวนการผลิต ทั้งโรงงาน/หลายกระบวนการ การตัดสินใจ บำรุงรักษาเครื่องจักร ปรับกระบวนการให้เหมาะสม จัดสรรทรัพยากรทั้งโรงงาน กรอบเวลา วินาที–ชั่วโมง นาที–วัน วัน–สัปดาห์–เดือน ตัวอย่างคำถาม ตัวเบียริ่งพร้อมเสียหรือยัง? กระบวนการนี้มีคอขวดที่ไหน? โรงงานจะรองรับคำสั่งซื้อเพิ่ม 20% ได้หรือไม่? องค์ประกอบที่ System Twin ต้องจับให้ได้ เนื่องจาก System Twin ขอบเขตกว้าง จึงต้องครอบคลุมมิติของการไหลหลายประเภทพร้อมกัน: 1. การไหลของวัสดุและผลิตภัณฑ์ (Material Flow) ติดตามการเคลื่อนที่ของวัตถุดิบตั้งแต่เข้าโกดัง ผ่านการผลิต จนถึงสินค้าสำเร็จรูปออกโรงงาน รวมถึงการสต็อกระหว่างกระบวนการ (work-in-process) และอัตราการหมุนเวียนสินค้าคงคลัง การมองเห็นภาพรวมนี้ช่วยให้ตัดสินใจว่าควรผลิตสินค้าแบบไหนก่อน เพื่อลดสินค้าคงคลังและตอบสนองคำสั่งซื้อได้ทันเวลา 2. การไหลของพลังงาน (Energy Flow) System Twin จำลอง สมดุลพลังงานของทั้งโรงงาน…
Read More
Process Twin: ดิจิทัลทวินระดับกระบวนการผลิตที่เปิดเผยคอขวดที่ซ่อนอยู่ในสายการผลิต

Process Twin: ดิจิทัลทวินระดับกระบวนการผลิตที่เปิดเผยคอขวดที่ซ่อนอยู่ในสายการผลิต

Article
Process Twin คืออะไร? เมื่อ Digital Twin เติบโตขึ้นสู่ระดับกระบวนการผลิตวงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation)วงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation) Process Twin คือดิจิทัลทวินที่จำลอง กระบวนการผลิตทั้งกระบวนการ ไม่ใช่เพียงเครื่องจักรเครื่องเดียว แต่ครอบคลุม กลุ่มของเครื่องจักรหลายตัวที่ทำงานสอดประสานกัน ตั้งแต่วัตถุดิบเข้าจนถึงผลิตภัณฑ์กึ่งสำเร็จรูป โดยจับภาพการไหลของวัสดุ พลังงาน และข้อมูลที่เคลื่อนที่ผ่านแต่ละขั้นตอนของกระบวนการนั้น แม้ Asset-Level Digital Twin จะตอบคำถามว่า “เครื่องจักรตัวนี้ทำงานปกติหรือไม่” แต่ Process Twin ตอบคำถามที่ลึกและสำคัญกว่า นั่นคือ “กระบวนการผลิตทั้งสายนี้กำลังผลิตได้อย่างมีประสิทธิภาพสูงสุดหรือไม่ และมีจุดคอขวดซ่อนอยู่ที่ใด” ความแตกต่างสำคัญ: ดิจิทัลทวินระดับสินทรัพย์ (Asset Twin) มองเห็นเครื่องจักรตัวเดียว Process Twin มองเห็น การโต้ตอบระหว่างเครื่องจักร ในสายการผลิต ส่วน System Twin จะขยายขอบเขตไปถึงทั้งโรงงาน ทั้งสามระดับจึงเรียงซ้อนกันเป็นลำดับชั้น ลำดับชั้นของ Digital Twin: จาก Asset สู่ Process สู่ System เพื่อเข้าใจตำแหน่งของ Process Twin ให้เห็นภาพ ให้นึกถึงโครงสร้าง 3 ระดับที่ซ้อนทับกัน: Asset Twin — จำลองอุปกรณ์เดี่ยว เช่น ปั๊ม เครื่องอัด หรือมอเตอร์ ทำให้เห็นสุขภาพและประสิทธิภาพของอุปกรณ์นั้น Process Twin — จำลองกระบวนการผลิตที่ประกอบด้วยอุปกรณ์หลายตัวทำงานต่อเนื่องกัน เช่น สายการผสม-ผลิต-บรรจุในโรงงานเคมี หรือสายการหล่อ-รีด-ลดอุณหภูมิในโรงงานเหล็ก System Twin — จำลองทั้งโรงงานที่ประกอบด้วยหลายกระบวนการผลิต รวมถึงสาธารณูปโภค คลังสินค้า และระบบลอจิสติกส์ Process Twin จึงเป็น ชั้นเชื่อมต่อที่สำคัญที่สุด เพราะเป็นจุดที่ปัญหาคอขวดจริงเกิดขึ้น — เครื่องจักรแต่ละตัวอาจทำงานได้ดีในระดับ Asset แต่เมื่อนำมาต่อกันเป็นกระบวนการ อัตราการผลิตรวมกลับตกลง สถาปัตยกรรมของ Process Twin Process Twin ประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ทำงานร่วมกัน: ส่วนที่ 1: แบบจำลองทางฟิสิกส์ของกระบวนการ (Process Model) เป็นแบบจำลองทางวิศวกรรมเคมี/เครื่องกลที่อธิบายพฤติกรรมของกระบวนการ เช่น สมการสมดุลมวลและพลังงาน (mass & energy balance) สมการจลนศาสตร์ของปฏิกิริยา…
Read More
Edge-to-Cloud Pipeline: สถาปัตยกรรมกระแสข้อมูลจากเซ็นเซอร์สู่คลาวด์ที่ลดปริมาณข้อมูลได้ 95%

Edge-to-Cloud Pipeline: สถาปัตยกรรมกระแสข้อมูลจากเซ็นเซอร์สู่คลาวด์ที่ลดปริมาณข้อมูลได้ 95%

Article
ข้อมูลที่เกิดจากเซ็นเซอร์ในโรงงานอุตสาหกรรมเปรียบเสมือนน้ำมันดิบ — มีคุณค่า แต่ต้องผ่านกระบวนการกลั่นก่อนจึงจะใช้ประโยชน์ได้ Edge-to-Cloud Pipeline คือ “โรงกลั่น” ที่ส่งข้อมูลตั้งแต่จุดกำเนิดในเซ็นเซอร์ ผ่านกระบวนการประมวลผลหลายชั้น จนถึงที่เก็บข้อมูลใน Cloud ที่พร้อมให้ AI และ Analytics เรียกใช้ การออกแบบ Pipeline ที่ดีจะกำหนดว่าอุตสาหกรรมจะสกัดคุณค่าออกจากข้อมูลได้มากน้อยเพียงใด Edge-to-Cloud Pipeline คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Edge-to-Cloud Pipeline คือสถาปัตยกรรมการไหลของข้อมูล (Data Flow Architecture) ที่กำหนดเส้นทางและการแปลงข้อมูลตั้งแต่ ชั้นเซ็นเซอร์ (Sensor Layer) ไปจนถึง ชั้นคลาวด์ (Cloud Layer) โดยผ่านจุดประมวลผลระดับกลาง (Edge และ Fog) ที่ทำหน้าที่กรอง แปลง และเพิ่มมูลค่าให้ข้อมูล สิ่งที่ทำให้ Pipeline แตกต่างจากการ “ส่งข้อมูลขึ้น Cloud” แบบเดิมคือมันไม่ใช่แค่ท่อส่งข้อมูล (Data Transport) แต่เป็นกระบวนการ Transform-While-Transit — แปลงข้อมูลไปพร้อมกับส่ง ทุกชั้นมีหน้าที่เพิ่มมูลค่าให้ข้อมูลก่อนส่งต่อไปยังชั้นถัดไป 5 ขั้นตอนหลักของ Edge-to-Cloud Pipeline ขั้นที่ 1: Data Ingestion (การรับข้อมูล) เป็นจุดเริ่มต้นที่ข้อมูลจากเซ็นเซอร์ อุปกรณ์ IoT และระบบควบคุมถูกรวบรวมเข้าสู่ระบบ การ Ingestion ต้องรองรับ หลายโปรโตคอลพร้อมกัน เช่น Modbus TCP, OPC UA, MQTT, PROFINET, EtherCAT และ Analog/Digital I/O ทั้งนี้ Edge Gateway ต้องสามารถรับข้อมูลได้ในอัตราสูงสุดถึง หลายแสนจุดข้อมูลต่อวินาที (Tags per second) โดยใช้เทคนิคเช่น Connection Pooling แลง Asynchronous I/O ขั้นที่ 2: Data Normalization & Contextualization (การทำมาตรฐานและใส่บริบท) ข้อมูลดิบจากเซ็นเซอร์หลายแบบมักมี Format และหน่วยต่างกัน เช่น Temperature อาจมาเป็น 4–20 mA, 0–10 V หรือค่า Register…
Read More
Hybrid Cloud สำหรับ IIoT: สถาปัตยกรรมผสาน On-Premises และ Public Cloud ที่ตอบโจทย์ทุก Workload

Hybrid Cloud สำหรับ IIoT: สถาปัตยกรรมผสาน On-Premises และ Public Cloud ที่ตอบโจทย์ทุก Workload

Article
ในโลกของ Industrial IoT ที่ข้อมูลและกระบวนการผลิตมีความซับซ้อนมากขึ้นทุกวัน ไม่มีสถาปัตยกรรมคลาวด์รูปแบบใดรูปแบบเดียวที่ตอบโจทย์ทุกความต้องการของโรงงานได้ Hybrid Cloud จึงกลายเป็นแนวทางที่อุตสาหกรรมชั้นนำเลือกใช้ เพราะมันผสานจุดแข็งของทั้ง On-Premises, Private Cloud และ Public Cloud เข้าด้วยกันอย่างยืดหยุ่น โดยให้แต่ละส่วนทำหน้าที่ที่ตัวเองเก่งที่สุด Hybrid Cloud ในบริบทอุตสาหกรรมคืออะไร?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Hybrid Cloud Architecture สำหรับ IIoT คือสถาปัตยกรรมที่ผสานระบบคอมพิวเตอร์อย่างน้อย 2 สภาพแวดล้อมเข้าด้วยกัน ได้แก่ (1) ระบบ On-Premises / Private Cloud ที่ตั้งอยู่ภายในโรงงานหรือศูนย์ข้อมูลส่วนตัว และ (2) Public Cloud ที่ให้บริการโดยผู้ให้บริการคลาวด์รายใหญ่ โดยทั้งสองส่วนทำงานร่วมกันผ่านการเชื่อมต่อเครือข่ายที่ปลอดภัยและมี Orchestration ควบคุมการย้าย Workload ระหว่างกันได้ คีย์เวิร์ดสำคัญของ Hybrid Cloud คือ “Workload Portability” — ความสามารถในการย้ายงานประมวลผลไปมาระหว่างสภาพแวดองค์กรกับคลาวด์สาธารณะได้อย่างราบรื่น ตามความเหมาะสมของแต่ละงาน เหตุใดอุตสาหกรรมไม่สามารถใช้ Public Cloud เพียวอย่างเดียว การตัดสินใจเลือกสถาปัตยกรรม Cloud ในอุตสาหกรรมการผลิตไม่ใช่แค่เรื่องของเทคโนโลยี แต่เป็นเรื่องของกฎหมาย ความปลอดภัย และพฤติกรรมของกระบวนการผลิต ดังตารางวิเคราะห์ต่อไปนี้: ปัจจัยพิจารณา On-Premises / Private Public Cloud แนวทาง Hybrid Latency ควบคุมเรียลไทม์ < 5 ms ✅ 50–200 ms ❌ เลือกตามงาน ✅ ข้อมูลละเอียดอ่อน ควบคุมเต็ม ✅ มีความเสี่ยง เก็บใน Private ✅ Scaling ปริมาณงาน จำกัด เกือบไม่จำกัด ✅ Burst to Cloud ✅ การปฏิบัติตามกฎหมาย ง่าย (PDPA/GDPR) ✅ ซับซ้อน เลือกที่เก็บ ✅ AI/ML Training ขนาดใหญ่ ต้องลงทุนสูง พร้อมใช้ ✅ Train on…
Read More