Self-Supervised Learning สำหรับ Industrial AI: เรียนรู้จากข้อมูลไร้ป้ายในโรงงาน

Self-Supervised Learning สำหรับ Industrial AI: เรียนรู้จากข้อมูลไร้ป้ายในโรงงาน

Article
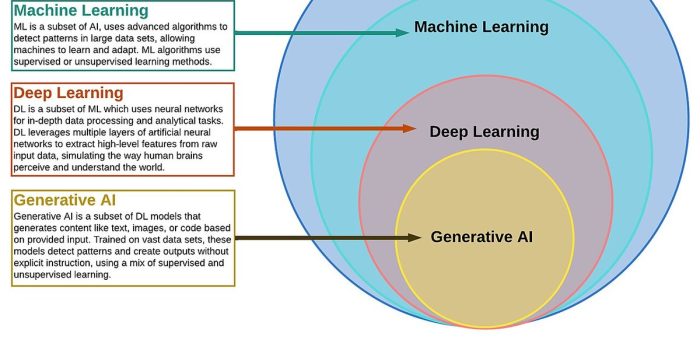
โรงงานอุตสาหกรรมทุกแห่งผลิตข้อมูลมหาศาลทุกวินาที — เซ็นเซอร์สั่นสะเทือน กล้องตรวจสอบคุณภาพ เครื่องวัดอุณหภูมิและแรงดัน — แต่ข้อมูลเหล่านี้ กว่า 95% เป็นข้อมูลปกติที่ไม่มีป้ายกำกับ (unlabeled data) การจะนำข้อมูลเหล่านี้ไปฝึกโมเดลตรวจจับตำหนิแบบมีผู้สอน (supervised) ต้องเสียเวลาและบุคลากรผู้เชี่ยวชาญในการระบุตำหนิทีละภาพ ซึ่งช้าและมีค่าใช้จ่ายสูง Self-Supervised Learning (SSL) คือวิธีที่ทำให้ AI เรียนรู้รูปแบบที่ซ่อนอยู่จากข้อมูลไร้ป้ายเหล่านี้ได้ด้วยตัวมันเอง Self-Supervised Learning คืออะไร?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) SSL เป็นเทคนิคที่สร้าง “สัญญาณการเรียนรู้” ขึ้นมาจากโครงสร้างของข้อมูลเอง โดยไม่ต้องมีมนุษย์มาติดป้ายกำกับ ระบบจะตั้ง ภารกิจหลอก (pretext task) ให้โมเดลทำนายส่วนหนึ่งของข้อมูลจากส่วนอื่น เช่น ทายทิศทางการหมุนของภาพ หรือเติมส่วนที่ถูกปิดไว้ (masked) จากการทำภารกิจเหล่านี้ โมเดลเรียนรู้ การแทนคุณลักษณะ (representation) ที่สามารถนำไปใช้ต่อกับงานจริงได้ โดยใช้ข้อมูลที่มีป้ายนิดเดียวในขั้นปรับแต่งสุดท้าย (fine-tuning) 🧠 เหตุผลสำคัญ: ผลงานวิจัยพบว่าโมเดลที่ผ่านการฝึกแบบ self-supervised สามารถบรรลุประสิทธิภาพใกล้เคียงหรือบางครั้งสูงกว่า supervised learning ในงานตรวจจับความผิดปกติ ในขณะที่ใช้ข้อมูลที่มีป้ายน้อยลงมาก วิธีการหลักของ SSL ในงานอุตสาหกรรม Contrastive Learning: สอนโมเดจับคู่ข้อมูลที่ “คล้ายกัน” (เช่น ภาพผลิตภัณฑ์ปกติสองมุม) ให้อยู่ใกล้กันในเวกเตอร์สเปซ และดันข้อมูลที่ “ต่างกัน” ให้ออกห่าง เป็นวิธียอดนิยมในการสร้างโมเดลพื้นฐานที่แยกแยะตำหนิได้ Masked Modeling: ปิดบางส่วนของสัญญาณเซ็นเซอร์หรือภาพแล้วให้โมเดลเติมให้ถูกต้อง เหมาะกับข้อมูลอนุกรมเวลา (time-series) จากเครื่องจักร Synthetic Anomaly: ฉีดตำหนิสังเคราะห์ลงในภาพปกติเพื่อสร้างข้อมูลฝึก เนื่องจากตำหนิจริงในโรงงานมีน้อยมาก เทคนิคนี้ช่วยให้ตรวจจับตำหนิได้โดยไม่ต้องรอสะสมตัวอย่างตำหนิจริง Predictive / Reconstruction: ให้โมเดลเรียนรู้สร้างภาพซ้ำจากข้อมูลปกติ เมื่อเจอข้อมูลผิดปกติโมเดลจะ “สร้างได้ไม่ดี” ส่งสัญญาณว่าพบความผิดปกติ เปรียบเทียบกระบวนทัศน์การเรียนรู้ มิติเปรียบเทียบ Supervised Unsupervised Self-Supervised ต้องมีป้ายกำกับ? ✅ มาก ❌ ไม่มี ป้ายน้อย (final step) ใช้ประโยชน์จากข้อมูลไร้ป้าย ❌ ✅ ✅ ดีมาก ตรวจจับตำหนิประเภทใหม่ ❌ (ต้องเคยเห็น) ปานกลาง ✅ ได้ดี คุณภาพ representation ดี…
Read More
Neuro-Symbolic AI ในอุตสาหกรรมการผลิต: เมื่อ Deep Learning ผสาน Symbolic Reasoning เพื่อ AI ที่ฉลาดและโปร่งใส

Neuro-Symbolic AI ในอุตสาหกรรมการผลิต: เมื่อ Deep Learning ผสาน Symbolic Reasoning เพื่อ AI ที่ฉลาดและโปร่งใส

Article
ในวงการปัญญาประดิษฐ์มาหลายทศวรรษ มีกระบวนทัศน์ (paradigm) ที่สำคัญสองแนวทางที่มักเดินคนละทาง — Deep Learning ที่เก่งเรื่องการรับรู้ (perception) จากข้อมูล แต่เป็นกล่องดำยากต่อการอธิบาย กับ Symbolic AI ที่ใช้ตรรกะและกฎเกณฑ์ (logic & rules) โปร่งใสแต่ไม่ทนต่อความผิดเพี้ยนของข้อมูลโลกจริง Neuro-Symbolic AI คือความพยายามผสานจุดแข็งของทั้งสองแนวเข้าด้วยกัน เพื่อสร้างระบบที่ “เก่งขึ้น โปร่งใสขึ้น และใช้ข้อมูลน้อยลง” ทำไมโรงงานอุตสาหกรรมต้องการ Neuro-Symbolic AI?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) โมเดล Deep Learning แบบเดิมทำงานได้ดีในงานจำแนกภาพหรือพยากรณ์ แต่มีจุดอ่อนสำคัญในบริบทโรงงาน: มันไม่เข้าใจ ความสัมพันธ์เชิงเหตุผล และไม่สามารถรับประกันว่าจะไม่ละเมิดกฎความปลอดภัยที่วิศวกรกำหนดไว้ ในขณะที่ Symbolic AI แบบดั้งเดิม (เช่นระบบผู้เชี่ยวชาญ) เขียนกฎเป็น if-then ได้ชัดเจน แต่เมื่อเจอข้อมูลเซ็นเซอร์ที่สกปรกหรือสัญญาณรบกวนก็พังทลายทันที 💡 แนวคิดหลัก: Neuro-Symbolic AI ใช้ส่วน Neural ในการ รับรู้และสกัดคุณลักษณะ จากข้อมูลดิบ (ภาพ สัญญาณเสียง ค่าเซ็นเซอร์) แล้วส่งต่อให้ส่วน Symbolic ทำ อนุมานเชิงตรรกะ บนฐานความรู้ (Knowledge Graph) เพื่อตัดสินใจที่สอดคล้องกฎเกณฑ์และอธิบายได้ สถาปัตยกรรมพื้นฐานของ Neuro-Symbolic AI ระบบ Neuro-Symbolic โดยทั่วไปประกอบด้วยสามชั้นหลักที่ทำงานร่วมกัน: ชั้นรับรู้ (Perception Layer): เครือข่ายประสาทเทียมแปลงข้อมูลดิบ เช่น ภาพจากกล้องตรวจสอบคุณภาพ หรือสัญญาณสั่นสะเทือนของเครื่องจักร ให้กลายเป็นเวกเตอร์คุณลักษณะ (feature vector) และแยกแยะวัตถุ/สถานการณ์เบื้องต้น ชั้นความรู้ (Knowledge Layer): Knowledge Graph จัดเก็บความสัมพันธ์ระหว่างเครื่องจักร อะไหล่ กระบวนการผลิต และกฎความปลอดภัย ในรูปแบบเอนทิตีและความสัมพันธ์ (entity-relation triple) เช่น [ปั๊ม-001] —ส่งผลต่อ→ [ประสิทธิภาพสาย A] ชั้นอนุมาน (Reasoning Layer): เอนจินอนุมานเชิงสัญลักษณ์ (เช่น Answer Set Programming หรือตรรกะเชิงคำอธิบาย — Description Logic) ใช้กฎเกณฑ์และผลจากชั้นรับรู้มาตอบคำถาบ เช่น…
Read More
WebSocket สำหรับ IIoT: โปรโตคอล Full-Duplex เรียลไทม์สำหรับ Web-Based SCADA Dashboard

WebSocket สำหรับ IIoT: โปรโตคอล Full-Duplex เรียลไทม์สำหรับ Web-Based SCADA Dashboard

Article
เมื่อ Dashboard ของ SCADA หรือ HMI ต้องแสดงค่าเซ็นเซอร์ที่เปลี่ยนแปลงทุกวินาที หรือเมื่อผู้ควบคุมต้องการเห็นสถานะเครื่องจักรแบบเรียลไทม์บนเว็บเบราว์เซอร์ โปรโตคอลแบบเดิมอย่าง HTTP Request-Response ก็เริ่มไม่เพียงพอ WebSocket (RFC 6455) จึงกลายเป็นหัวใจสำคัญของการสร้างระบบติดตามและควบคุมโรงงานผ่านเว็บที่ตอบสนองแบบทันที (Real-Time) WebSocket คืออะไร และทำไม IIoT ถึงต้องการโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) WebSocket เป็นโปรโตคอลสื่อสารแบบ Full-Duplex (สองทางพร้อมกัน) ที่ทำงานบน TCP Connection เดียว แตกต่างจาก HTTP แบบดั้งเดิมที่เป็น Request-Response (ฝั่ง Client ถามแล้ว Server ตอบ แล้วปิดการเชื่อมต่อ) WebSocket เปิดการเชื่อมต่อครั้งเดียวแล้วคงไว้ตลอดเวลา (Persistent Connection) ทำให้ทั้งสองฝั่งสามารถส่งข้อมูลหากันได้ตลอดเวลาโดยไม่ต้องรอฝั่งใดฝั่งหนึ่งเริ่มก่อน การสร้าง WebSocket Connection เริ่มต้นด้วย HTTP Upgrade Handshake – Client ส่ง HTTP Request พร้อม Header Upgrade: websocket เมื่อ Server ตอบรับ (HTTP 101 Switching Protocols) การเชื่อมต่อก็เปลี่ยนจาก HTTP ไปเป็น WebSocket ทันที จุดนี้สำคัญเพราะทำให้ WebSocket สามารถทะลุผ่าน Firewall และ Reverse Proxy มาตรฐานได้โดยใช้พอร์ต 80 หรือ 443 เหมือนเว็บไซต์ทั่วไป เปรียบเทียบวิธีการสื่อสาร Real-Time ใน IIoT วิธีการ ทิศทาง Overhead/ข้อความ Latency การใช้ทรัพยากร HTTP Polling Request-Response ~500-800 bytes (Header ซ้ำทุกครั้ง) สูง (รอทุก N วินาที) สูงมาก Long Polling ครึ่งสองทาง ~500-800 bytes ปานกลาง สูง SSE (Server-Sent Events) Server >…
Read More
Wi-SUN FAN: เครือข่าย Mesh ไร้สาย Sub-GHz สำหรับ Smart Metering และ IIoT ระดับนิคมอุตสาหกรรม

Wi-SUN FAN: เครือข่าย Mesh ไร้สาย Sub-GHz สำหรับ Smart Metering และ IIoT ระดับนิคมอุตสาหกรรม

Article
ในขณะที่ LoRaWAN และ NB-IoT มักเป็นที่รู้จักกว่าในวงการ IIoT แต่มีมาตรฐานเครือข่ายไร้สายหนึ่งที่เงียบ ๆ ครองตลาด Smart Metering และ Smart Grid ทั่วโลกมาแล้วกว่า 100 ล้านโหนดนั่นคือ Wi-SUN FAN (Field Area Network) เครือข่าย Mesh ความถี่ต่ำกำลังต่ำที่มีความน่าเชื่อถือสูง ทนทานต่อสภาพแวดล้อม และขยายได้เป็นหมื่นโหนดในเครือข่ายเดียว Wi-SUN FAN คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Wi-SUN (Wireless Smart Ubiquitous Network) เป็นมาตรฐานเครือข่ายไร้สายแบบเปิดที่พัฒนาโดย Wi-SUN Alliance ซึ่งเป็นองค์กรมาตรฐานสากล ส่วน FAN (Field Area Network) คือโปรไฟล์เฉพาะสำหรับเครือข่ายระดับพื้นที่กว้างที่ใช้ใน Smart Utility, Smart City และ IIoT โดยอิงมาตรฐานสากลหลายชั้นรวมกัน: Physical Layer: IEEE 802.15.4g (Sub-GHz, เน้นพลังงานต่ำและระยะไกล) MAC Layer: IEEE 802.15.4e (TSCH – Time-Slotted Channel Hopping) Adaptation Layer: 6LoWPAN (บีบอัด IPv6 ให้พอดีกับเฟรมขนาดเล็ก) Network Layer: IPv6 + RPL Routing Protocol Transport: UDP / CoAP สถาปัตยกรรมที่อิงมาตรฐานสากลทุกชั้น (จากฟิสิกส์ถึงแอปพลิเคชัน) ทำให้ Wi-SUN FAN เป็น Interoperable อุปกรณ์จากผู้ผลิตต่างกันทำงานร่วมกันได้ ไม่ผูกขาดกับระบบเฉพาะใด ลักษณะเด่นที่ทำให้ Wi-SUN แตกต่าง 1. Mesh Networking แบบ Self-Healing แตกต่างจากโครงสร้าง Star Topology ของ LoRaWAN ที่ทุกโหนดส่งตรงไป Gateway Wi-SUN FAN เป็น Mesh Network ที่แต่ละโหนดสามารถทำหน้าที่ Relay ส่งข้อมูลให้โหนดอื่นได้ หากเสาอากาศหรือโหนดใดขัดข้อง เครือข่ายจะหาเส้นทางใหม่อัตโนมัติ…
Read More
PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

Article
ในยุคที่ระบบอัตโนมัติของโรงงานต้องสื่อสารกันด้วยความเร็วระดับมิลลิวินาที การเลือกโปรโตคอลเครือข่ายอุตสาหกรรมจึงไม่ใช่แค่เรื่องของ “เชื่อมต่อได้หรือไม่” แต่คือเรื่องของ “เชื่อมต่อได้แม่นยำและกำหนดเวลาได้แน่นอน (Deterministic)” PROFINET (PROcess Field NET) คือหนึ่งในมาตรฐาน Industrial Ethernet ที่ได้รับความนิยมสูงสุดในโลก โดยพัฒนาภายใต้มาตรฐานสากล IEC 61158 และ IEC 61784 ออกแบบมาเพื่อเชื่อมต่ออุปกรณ์ระดับ Field เช่น เซ็นเซอร์ มอเตอร์ และ Drive เข้ากับระบบควบคุมระดับสูงในแบบเรียลไทม์อย่างแท้จริง PROFINET คืออะไร? ทำไมถึงสำคัญใน Smart Factoryพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) PROFINET เป็นมาตรฐาน Industrial Ethernet แบบเปิด (Open Standard) ที่ใช้โครงสร้าง Ethernet มาตรฐาน (IEEE 802.3) เป็นพื้นฐาน แต่เพิ่มกลไกการสื่อสารเรียลไทม์เข้าไปเพื่อให้สามารถรับประกัน Cycle Time ที่แน่นอนได้ ซึ่งเป็นสิ่งที่ Ethernet แบบดั้งเดิมที่ใช้ TCP/IP ทำไม่ได้ เนื่องจากลักษณะของ CSMA/CD ที่ไม่สามารถกำหนดเวลาการส่งข้อมูลได้ จุดเด่นของ PROFINET คือการแบ่งประสิทธิภาพออกเป็น Conformance Classes (CC) ที่ชัดเจน ทำให้วิศวกรสามารถเลือกระดับที่เหมาะสมกับแอปพลิเคชันของตนได้ ไม่ว่าจะเป็นการควบคุมกระบวนการทั่วไปหรือการควบคุม Motion ที่ต้องการความแม่นยำระดับไมโครวินาที สถาปัตยกรรม PROFINET IO: 3 บทบาทหลัก โครงสร้างการสื่อสารของ PROFINET (เรียกว่า PROFINET IO) แบ่งอุปกรณ์ออกเป็น 3 บทบาทหลัก: IO Controller — อุปกรณ์ที่ทำหน้าที่ควบคุม เช่น PLC ที่ประมวลผลโปรแกรมและส่งคำสั่งไปยัง Field Device ทำหน้าที่เป็น “สมอง” ของระบบ IO Device — อุปกรณ์ระดับ Field ที่รับคำสั่งจาก IO Controller เช่น เซ็นเซอร์ I/O Module มอเตอร์ Drive และ Valve แต่ละตัวจะมีหมายเลขประจำตัวเรียกว่า Device Name IO Supervisor —…
Read More
Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Article
งานวิจัยหลายชิ้นชี้ว่า ประมาณ 70% ของโครงการ Digital Transformation ในอุตสาหกรรมไม่บรรลุเป้าหมาย ที่ตั้งไว้ สาเหตุหลักไม่ใช่เทคโนโลยีไม่ดี แต่คือการ ขาดแผนงานที่ชัดเจน (Roadmap) และการกระโดดไป “ซื้อเทคโนโลยี” ก่อนเข้าใจปัญหาจริง บทความนี้นำเสนอแนวทางการสร้าง Digital Transformation Roadmap แบบ 4 ระยะที่พิสูจน์มาแล้วว่าใช้งานได้จริงในโรงงานอุตสาหกรรม หลักคิด: แปลงดิจิทัลไม่ใช่โครงการ แต่คือกระบวนการวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ความผิดพลาดที่พบบ่อยที่สุดคือการมอง digital transformation เป็น “โครงการจบใน 6 เดือน” ความจริงคือมันคือ การเปลี่ยนแปลงกระบวนการทำงานอย่างต่อเนื่อง ที่ต้องการทั้งเทคโนโลยี คน และกระบวนการ ขับเคลื่อนไปด้วยกัน โดยมี 4 ระยะ ที่ต้องผ่านตามลำดับ 4 ระยะของ Digital Transformation Roadmap ระยะ เป้าหมาย ผลลัพธ์หลัก ระยะเวลา 1. Assess ประเมินความพร้อมดิจิทัลและไขปัญหา Maturity score + use case backlog 1-3 เดือน 2. Pilot ทดลองในขอบเขตจำกัด (1 สายการผลิต) POC ที่พิสูจน์ ROI ได้ 3-6 เดือน 3. Scale ขยายสู่ทุกสายการผลิต Platform + data foundation 12-24 เดือน 4. Optimize ใช้ AI ปรับปรุงอย่างต่อเนื่อง Autonomous optimization ต่อเนื่อง ระยะที่ 1: Assess — รู้จักตัวเองก่อน ก่อนลงมือซื้ออะไร ต้อง ประเมินความพร้อมดิจิทัล (Digital Maturity Assessment) ในมิติของเทคโนโลยี กระบวนการ คน และข้อมูล การประเมินมักใช้กรอบอ้างอิงเช่น Acatech Industry 4.0 Maturity Index หรือโมเดลของ Gartner ที่ให้คะแนน…
Read More
Smart Factory Architecture: Reference Architecture แบบชั้นสำหรับโรงงานอัจฉริยะยุคใหม่

Smart Factory Architecture: Reference Architecture แบบชั้นสำหรับโรงงานอัจฉริยะยุคใหม่

Article
หลายโรงงานเข้าใจผิดว่า “Smart Factory” คือการซื้อหุ่นยนต์หรือติดตั้งซอฟต์แวร์ตัวเดียว แต่ความจริง Smart Factory คือ สถาปัตยกรรมข้อมูล (Data Architecture) ที่เชื่อมโยงทุกชั้นของการผลิตเข้าด้วยกัน โดยให้ข้อมูลไหลจากเซ็นเซอร์ระดับฟิลด์ขึ้นสู่ระบบวิเคราะห์ระดับองค์กรได้อย่างไร้รอยต่อ บทความนี้เจาะลึก Reference Architecture สำหรับ Smart Factory ที่อ้างอิงมาตรฐาน ISA-95 และ RAMI 4.0 (Reference Architecture Model Industrie 4.0) เพื่อให้วิศวกรและผู้บริหารเห็นภาพการออกแบบที่ถูกต้อง 5 ชั้นของ Smart Factory Architectureโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) ตามโมเดล ISA-95 และ RAMI 4.0 สถาปัตยกรรมโรงงานอัจฉริยะแบ่งเป็น 5 ชั้น (layer) ที่ทำงานร่วมกัน: ชั้น (Level) องค์ประกอบหลัก หน้าที่ โปรโตคอล/มาตรฐาน L0-L1 Field/Control Sensor, Actuator, PLC ควบคุมเครื่องจักร real-time (ms) Profinet, EtherCAT, Modbus L2 SCADA/HMI SCADA, HMI, DCS มอนิเตอร์และควบคุมกระบวนการ OPC UA, DNP3 L3 MES/MOM MES, historian จัดการการผลิต คุณภาพ และการบำรุงรักษา ISA-88, ISA-95 B2MML L4 ERP ERP, PLM, SCM วางแผนธุรกิจและห่วงโซ่อุปทาน REST API, OData L5 Cloud/Analytics Data lake, AI/ML วิเคราะห์ข้ามโรงงาน และพยากรณ์ MQTT Sparkplug B, HTTPS การไหลของข้อมูล: Northbound และ Southbound ข้อมูลใน Smart Factory เคลื่อนที่สองทิศทางเสมอ: Northbound (ขึ้น): ข้อมูลจากเซ็นเซอร์ (อุณหภูมิ, การสั่นสะเทือน, อัตราการผลิต) ไหลขึ้นสู่ MES และ Cloud…
Read More
ESG Reporting ด้วย IIoT: ระบบรายงานความยั่งยืนอัตโนมัติสำหรับโรงงานอุตสาหกรรม

ESG Reporting ด้วย IIoT: ระบบรายงานความยั่งยืนอัตโนมัติสำหรับโรงงานอุตสาหกรรม

Article
ในยุคที่ การรายงานความยั่งยืน (ESG Reporting) กำลังเปลี่ยนจาก “ความสมัครใจ” เป็น “ภาคบังคับ” โรงงานอุตสาหกรรมทั่วโลกกำลังเผชิญความท้าทายครั้งใหญ่ ไม่ว่าจะเป็นกฎหมาย CSRD (Corporate Sustainability Reporting Directive) ของสหภาพยุโรป มาตรฐาน ISSB / IFRS S1-S2 ระดับสากล หรือข้อกำหนดการเปลี่ยนแปลงสภาพอากาศของหน่วยงานกำกับหลักทรัพย์ ปัญหาหลักไม่ใช่ “จะเขียนอะไร” แต่คือ “จะเก็บข้อมูลที่ถูกต้องและตรวจสอบได้จากไหน” ทำไมการเก็บข้อมูล ESG แบบเดิมไม่รอด?สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation)สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation) โรงงานส่วนใหญ่ยังเก็บข้อมูลพลังงาน น้ำ และของเสียผ่าน ใบเสร็จและสเปรดชีต ซึ่งล่าช้า 1-3 เดือน และมี error rate สูงถึง 10-20% จากการกรอกด้วยมือ เมื่อผู้ตรวจสอบ (auditor) ต้องการหลักฐานแบบย้อนกลับได้ (audit-ready) ข้อมูลแบบ manual ไม่สามารถตอบสนองได้ Key Insight: IIoT ช่วยเปลี่ยน ESG data จาก “ปลายเดือนค่อยคำนวณ” เป็น real-time, audit-ready data ที่ตรวจสอบย้อนกลับได้ทุกวินาที Scope 1/2/3 Emissions: IIoT ช่วยวัดอะไรได้บ้าง? การจำแนกการปล่อยก๊าซเรือกระจกแบ่งเป็น 3 ขอบเขต (Scope) ซึ่ง IIoT สามารถเข้าไปช่วยวัดได้ทุกระดับ: Scope ความหมาย บทบาทของ IIoT Scope 1 การปล่อยโดยตรง (เตาเผา, เครื่องยนต์, boiler) Flow meter + gas sensor วัดการสันดาปแบบ real-time Scope 2 ไฟฟ้าที่ซื้อจากภายนอก Smart meter วัด kWh รายเครื่องจักร แล้วคูณ emission factor Scope 3 ตลอดห่วงโซ่อุปทาน (คิดเป็น 70-90% ของทั้งหมด) Track & Trace ด้วย RFID/GPS + logistics data สถาปัตยกรรม…
Read More
Industrial Microgrid สำหรับนิคมอุตสาหกรรม: พลังงานอิสระ น่าเชื่อถือ และยืดหยุ่นด้วย IIoT

Industrial Microgrid สำหรับนิคมอุตสาหกรรม: พลังงานอิสระ น่าเชื่อถือ และยืดหยุ่นด้วย IIoT

Article
Microgrid หรือ “ระบบไฟฟ้าขนาดเล็ก” คือเครือข่ายพลังงานในพื้นที่จำกัดที่มีกำลังการผลิตและกักเก็บของตนเอง สามารถทำงานร่วมกับสายส่งหลักได้ และที่สำคัญยิ่งกว่าคือ สามารถ “ตัดขาด” จากสายส่งหลักและดำเนินการผลิตไฟฟ้าเองได้อย่างอิสระ (Island Mode) คุณสมบัตินี้ทำให้ Microgrid กลายเป็นกลยุทธ์หลักของนิคมอุตสาหกรรมยุคใหม่ที่ต้องการทั้งความเชื่อมั่นไฟฟ้า ความคุ้มค่า และความยั่งยืนทางสิ่งแวดล้อมในขณะเดียวกัน สำหรับวิศวกร OT/IIoT แล้ว Microgrid ไม่ใช่แค่เรื่องของไฟฟ้า แต่เป็น “ระบบควบคุมกระบวนการ” ที่ต้องทำงานแบบเรียลไทม์ เช่นเดียวกับ SCADA และ PLC สถาปัตยกรรมของ Industrial Microgridพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Microgrid ที่ออกแบบมาเพื่อนิคมอุตสาหกรรมประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ต้องทำงานสอดประสานกัน: Distributed Energy Resources (DERs) — แหล่งผลิตไฟฟ้ากระจาย เช่น โซลาร์เซลล์หลังคาโรงงาน, ระบบ Cogeneration (CHP), เซลล์เชื้อเพลิง (Fuel Cell) และเครื่องกำเนิดไฟสำรอง Energy Storage System (ESS/BESS) — แบตเตอรี่กักเก็บพลังงาน ทำหน้าที่เป็นทั้งแหล่งสำรองและตัวปรับสมดุลโหลดในช่วงเปลี่ยนผ่าน โหลด (Critical & Flexible Loads) — แยกโหลดสำคัญ (เช่น ระบบควบคุม คอมพิวเตอร์ การผลิตหลัก) ออกจากโหลดที่สามารถลด/เลื่อนเวลาได้ Microgrid Controller (MGCC) — สมองกลของระบบ ทำหน้าที่จัดสรดสมดุลกำลังผลิต-โหลด ควบคุมความถี่และแรงดัน และตัดสินใจเมื่อจะเชื่อมต่อหรือแยกจากสายส่ง Grid-Connected vs Island Mode: หัวใจของ Microgrid คุณสมบัติที่ทำให้ Microgrid แตกต่างจากระบบไฟฟ้ากระจายทั่วไปคือความสามารถในการสลับโหมดการทำงานได้อย่างราบรื่น: เกณฑ์เปรียบเทียบ Grid-Connected Mode Island Mode แหล่งอ้างอิงความถี่/แรงดัน สายส่งหลัก (Grid) Microgrid เอง (BESS/DER) ความเสถียรความถี่ สูง (Grid ครอบคลุม) ต้องควบคุมเอง (ต้องการมากขึ้น) เป้าหมายหลัก ลดต้นทุน / ส่งไฟกลับ ความต่อเนื่องของการผลิต การเปลี่ยนโหมด (Transition) Seamless Transfer — สลับได้ภายในไม่กี่ cycle (มิลลิวินาที)…
Read More
Steam System Optimization ด้วย IIoT: เมื่อ Steam Trap รั่วเล็กทำลายพลังงานเงียบ ๆ ตลอดปี

Steam System Optimization ด้วย IIoT: เมื่อ Steam Trap รั่วเล็กทำลายพลังงานเงียบ ๆ ตลอดปี

Article
ในอุตสาหกรรมกระบวนการอย่างอาหาร เคมี กระดาษ และยานยนต์ ระบบไอน้ำ (Steam System) เป็นหัวใจของกระบวนการผลิต แต่ก็เป็น “ผู้กินพลังงานอันดับหนึ่ง” เช่นกัน ตามข้อมูลอ้างอิงด้านพลังงานอุตสาหกรรม การสร้างและใช้ไอน้ำคิดเป็นประมาณ 30–35% ของพลังงานรวมในภาคการผลิต และสัดส่วนการใช้เชื้อเพลิงเพื่อผลิตไอน้ำอยู่ที่ราว 37% ของเชื้อเพลิงทั้งหมดที่ถูกเผาผลาญในภาคอุตสาหกรรม ปัญหาคือ ระบบไอน้ำส่วนใหญ่ถูกออกแบบและติดตั้งไว้นานหลายสิบปี และมักได้รับการดูแลแบบ “เมื่อไหร่เสียค่อยซ่อม” ส่งผลให้พลังงานรั่วไหลออกไปอย่างเงียบ ๆ ทุกวันโดยไม่มีใครสังเกตเห็น Steam Trap — ตัวการอันดับหนึ่งของการสูญเสียเส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) Steam Trap (กับดักไอน้ำ) คืออุปกรณ์เล็ก ๆ ที่ทำหน้าที่ปล่อยน้ำควบแน่น (Condensate) ออกจากระบบขณะที่กักไอน้ำร้อนไว้ มันคือ “วาล์วประตูน้ำ” ของระบบไอน้ำ เมื่อ Steam Trap ทำงานผิดปกติ ไม่ว่าจะติดเปิดคาง (Blow-through) หรือติดปิด (Failed Closed) ความเสียหายจะตามมาทั้งสองกรณี สถิติที่น่าตกใจ: ในโรงงานอุตสาหกรรมทั่วไป มักพบว่า 15–20% ของ Steam Trap ทั้งหมดไม่ทำงานปกติในขณะใดขณะหนึ่ง และ Steam Trap ที่เปิดคางแต่ละตัวสามารถทำให้ไอน้ำรั่วไหลเป็นจำนวนมากตลอดปี — สูญเสียพลังงานและน้ำบริสุทธิ์ไปโดยเปล่าประโยชน์ ประเภทของ Steam Trap ที่พบในอุตสาหกรรม ประเภท หลักการทำงาน จุดเด่น / ข้อจำกัด Mechanical (Float & Thermostatic, Inverted Bucket) ใช้ความแตกต่างความหนาแน่นระหว่างไอน้ำและน้ำ เหมาะกับโหลดสม่ำเสมอ รับมือกับความดันเปลี่ยนแปลงได้ดี Thermodynamic ใช้ความแตกต่างความเร็ว/ความดันของไอน้ำกับน้ำ ขนาดเล็ก ทนทาน แต่ไวต่ออากาศหนาว Thermostatic (Bimetallic, Capsule) ใช้ความแตกต่างของอุณหภูมิ ปล่อยอากาศได้ดี ตอบสนองเร็ว แต่มี Sub-cooling IIoT เข้ามาช่วยอย่างไร: Acoustic Steam Trap Monitoring วิธีตรวจสอบ Steam Trap แบบดั้งเดิมคือให้ช่างเดินสำรวจด้วย อุปกรณ์อัลตราซาวด์แบบถือมือ ฟังเสียงที่ปล่อยออกมา ซึ่งใช้เวลานาน ขึ้นกับประสบการณ์ และตรวจได้เพียง “สแนปชอต” ในวันนั้น ระหว่างนั้น Trap อาจเสียไปแล้วหลายสัปดาห์โดยไม่มีใครรู้ ด้วย IIoT ทุกอย่างเปลี่ยนไป:…
Read More