Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Article
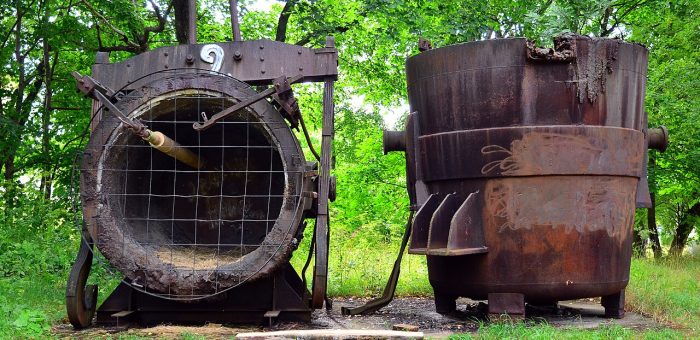
กรณีศึกษาจากโรงงานที่อุณหภูมิลมปกติ แต่คนงานล้มเห็นเป็นเรื่องธรรมดา — งานวิจัยจากโรงงานเหล็กบูรณาการแห่งหนึ่งในอินเดียตอนใต้ ตีพิมพ์ในฐานข้อมูล ScienceDirect เผยตัวเลขที่ทำให้วิศวกรความปลอดภัยหลายคนต้องหยุดอ่าน: ค่า WBGT 90% ของจุดวัดทั้งหมด สูงกว่าเกณฑ์ Threshold Limit Values ของ ACGIH ระหว่างการผลิตปกติ และอุณหภูมิ globe ที่จุดเตาโค้กแตะระดับ 67.6°C ทั้งที่อากาศรอบข้างดูเป็น "เพียงอุ่น" คำถามคือ ทำไมเทอร์โมมิเตอร์ธรรมดาจับอันตรายนี้ไม่ได้เลย และระบบ wearable แบบใดที่เปลี่ยนสถานการณ์นี้ได้จริง งานเทน้ำโลหะ: ความร้อนแผ่รังสีจากเตาคือภัยที่เทอร์โมมิเตอร์ธรรมดาวัดไม่เจอ (ภาพ: Wikimedia Commons) Problem: ทำไมอุณหภูมิอากาศไม่ใช่ตัวชี้วัดที่ถูกต้อง WBGT (Wet Bulb Globe Temperature) คือดัชนีที่ถูกใช้โดย OSHA, NIOSH, ACGIH และมาตรฐานสากล ISO 7243 เพราะมันรวมปัจจัย 4 อย่างที่ก่อ heat illness จริง: อุณหภูมิอากาศ ความชื้น ความร้อนแผ่รังสี และการเคลื่อนไหวของอากาศ สูตรคำนวณคือ: WBGT (in/out door) = 0.7×Tw + 0.2×Tg + 0.1×Ta WBGT (indoor, no solar) = 0.7×Tw + 0.3×Tg Tw = wet bulb (ความชื้น+การระเหย) | Tg = globe (รังสีความร้อน) | Ta = dry bulb (อากาศ) ปัญหาของโรงงานเหล็กคือ ความร้อนแผ่รังสีจากเตาและโลหะเหลว — ไม่ใช่อากาศ — คือตัวฆ่าตัวจริง เทอร์โมมิเตอร์ธรรมดาวัดแค่ Ta จึงพลาดภัยทั้งหมดที่ซ่อนอยู่ใน Tg ผลการวัดจริงจากงานวิจัยช่วง WBGT 27.2–41.7°C ทำให้เห็นว่าโซนหน้างานเกือบทั้งหมดเกินเกณฑ์: โซนงานWBGT ที่วัดได้Globe Temp สูงสุดสถานะ vs เกณฑ์ ACGIHWork-Rest บังคับ เตาโค้ก35–41.7°C67.6°Cเกินทุกเกณฑ์50% งาน / 50% พักขั้นต่ำ รอบเตา blast furnace32–40°C55–65°Cเกินทุกเกณฑ์25% งาน / 75% พัก (งานหนัก) โซนเทน้ำโลหะ/หน้าเตาหลอม30–38°C45–55°Cเกินเกณฑ์งานหนักตาม work-rest schedule…
Read More
Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Article
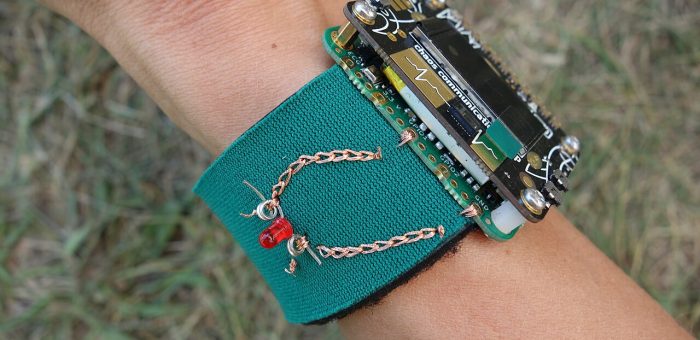
เสื้อผ้าที่คุณสวมใส่ทำงานในโรงงาน กำลังจะกลายเป็น "เซ็นเซอร์ชุดหนึ่ง" — Smart Textiles หรือสิ่งทออัจฉริยะ คือการผสานเส้นใยนำไฟฟ้า ตัวเก็บประจุ และวงจรยืดหยุ่นเข้าไปในเนื้อผ้า PPE จนกลายเป็นอุปกรณ์ IoT ที่สวมใส่ได้ทั้งตัว ต่างจาก Smartwatch หรือแถบติดตามที่เป็น "ก้อน" แขวนไว้บนร่างกาย E-Textiles ซ่อนอิเล็กทรอนิกส์ไว้ในเส้นด้าย ทำให้คนงานสวมใส่ได้ทั้งกะโดยไม่รู้สึกว่ากำลังแบกอุปกรณ์เพิ่ม ตลาด Smart Textiles ทั่วโลกเติบโตจาก 2.41 พันล้านดอลลาร์สหรัฐในปี 2025 เป็น 5.56 พันล้านดอลลาร์ในปี 2030 หรือ CAGR 18.2% ตามรายงานของ MarketsandMarkets — โดย segment อุตสาหกรรมและความปลอดภัยเป็นกลุ่มที่เติบโตเร็วที่สุดกลุ่มหนึ่ง เพราะแรงกดดันด้านกฎหมายความปลอดภัยและปัญหาแรงงานสูงวัยกำลังบีบให้โรงงานทุกแห่งต้องหันมาใช้ข้อมูลจากร่างกายคนงานจริง ไม่ใช่การสุ่มตรวจเป็นครั้งคราว ตัวอย่าง E-Textile: วงจรอิเล็กทรอนิกส์ที่ปัก/ทอเข้ากับเส้นใยบนเนื้อผ้า (ภาพ: Wikimedia Commons) สถาปัตยกรรมของ Smart Textiles มี 3 ระดับ วิศวกรที่วางแผนใช้งานต้องเข้าใจก่อนว่า "ผ้าอัจฉริยะ" ไม่ได้มีแบบเดียว แต่แบ่งตามระดับการรวมอิเล็กทรอนิกส์เป็น 3 แบบ: ระดับลักษณะข้อดีข้อจำกัด Passive Smart Textileผ้ารับรู้สภาพแวดล้อมเท่านั้น เช่น เส้นใยกันความร้อน UV-blockingทนทาน ซักได้ ไม่ต้องจ่ายไฟไม่ส่งข้อมูลออกมา Active Smart Textileมีเซ็นเซอร์ + actuator เช่น ผ้าทำความร้อนอัตโนมัติ ผ้าวัด ECGเก็บข้อมูลจริง ปรับตัวได้ต้องมีแหล่งจ่ายไฟและการเชื่อมต่อ Ultra Smart Textileผสาน AI ในตัว ตัดสินใจเอง เช่น ปลดปล่อยความเย็นเมื่อพยากรณ์ heat strokeป้องกันภัยล่วงหน้าแบบ proactiveต้นทุนสูง ต้องออกแบบระบบนิรภัย เทคโนโลยีหลักที่ทำให้ผ้า "ฉลาด" ได้ 1. เส้นใยนำไฟฟ้า (Conductive Fiber) หัวใจคือเส้นใยที่นำไฟฟ้าได้ เช่น เส้นใยสแตนเลสผสมโพลีเอสเตอร์ หรือเส้นด้ายเคลือบเงิน (silver-coated yarn) ที่ให้ค่าความต้านทานต่ำแต่ยังซักได้หลายสิบรอบ การเลือกใยนำไฟฟ้ากับงานอุตสาหกรรมต้องดูจำนวนรอบการซัก–สวมใส่ (wash cycles) และความทนต่อเหงื่อเกลือ ซึ่งกัดกร่อนเคลือบเงินได้ 2. การปักวงจร (Embroidered Electronics) เทคโนโลยีปักดิจิทัลช่วยให้วางวงจรบนผ้าได้เหมือน PCB แบบยืดหยุ่น — ต้นทุนต่อชิ้นต่ำกว่าการพิมพ์ และแก้ pattern ได้เร็ว เหมาะกับการผลิตจำนวนน้อยหลากหลายรุ่น ซึ่งเป็นจุดแข็งของผู้ผลิตสิ่งทอไทยที่ทำ custom PPE อยู่แล้ว 3.…
Read More
Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Article
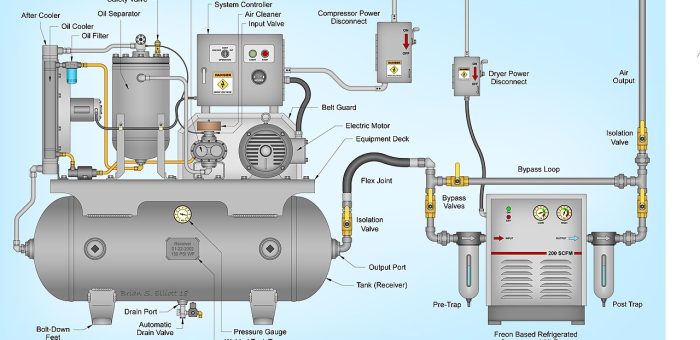
ทำไมคลื่นเสียงความถี่สูงถึงเป็น "สัญญาณเตือนภัยล่วงหน้า" ที่โรงงานมักมองข้าม ในโลกของ Predictive Maintenance หลายคนนึกถึง Vibration Analysis และ Infrared Thermography เป็นอันดับแรก แต่มีเทคโนโลยีหนึ่งที่ถูกใช้งานในโรงงานอุตสาหกรรมมานานกว่า 40 ปี กลับถูกใช้ต่ำกว่าศักยภาพจริงอย่างมาก นั่นคือ Airborne Ultrasound Inspection หรือการตรวจวัดคลื่นเสียงความถี่สูง หลักการทำงานเรียบง่ายแต่ทรงพลัง: ทุกปรากฏการณ์ที่เกิดขึ้นก่อนการเสียหายของเครื่องจักร — ไม่ว่าจะเป็น แรงเสียดทาน (friction), ความปั่นป่วนของก๊าซ (turbulence), การกระแทก (impact) หรือ ปรากฏการณ์ไฟฟ้าผิดปกติ — ล้วนปล่อยพลังงานคลื่นเสียงความถี่สูงออกมาในช่วง 20 kHz ขึ้นไป ซึ่งหูมนุษย์ได้ยินไม่ได้ แต่เซ็นเซอร์อัลตร้าโซนิกได้ยิน "ชัดเจน" ระบบแอร์คอมเพรสเซอร์แบบโรตารีสกรูในโรงงาน — จุดที่ระบบอัลตร้าโซนิกล็อกหาจุดรั่วได้เร็วที่สุด เพราะการรั่วของอากาศอัดเกิด "ความปั่นป่วน" ที่ปล่อยคลื่นเสียง 20-100 kHz ออกมา (ภาพ: Wikimedia Commons / public domain) จุดเด่นที่ทำให้อัลตร้าโซนิกแตกต่างจากเทคโนโลยี PdM อื่นคือ ความไวในระยะเริ่มต้นของความเสียหาย หลาย failure mode ปล่อยพลังงานอัลตร้าโซนิกออกมา ก่อนที่ระดับการสั่นสะเทือนจะเพิ่มขึ้น หรือก่อนที่อุณหภูมิพื้นผิวจะร้อนจนมองเห็นด้วยกล้อง Thermography ทำให้เป็นเทคโนโลยี early warning ที่แท้จริง เทคโนโลยี PdM หลักเปรียบเทียบกันแบบมืออาชีพ เทคโนโลยี สัญญาณที่ตรวจจับ จุดแข็ง ข้อจำกัด Ultrasoundคลื่นเสียง 20-100 kHzตรวจจับได้เร็วที่สุดในระยะเริ่มต้น, หาจุดรั่วแม่นยำ, ทำงานขณะเดินเครื่องบอกตำแหน่งเก่งกว่าบอกความรุนแรง Vibrationการสั่นสะเทือน 0-20 kHzวิเคราะห์ failure mode เชิงลึกได้ ( imbalance, misalignment, bearing defect )ต้องติดตั้งเซ็นเซอร์, ต้องมีข้อมูลเชิงลึก Thermographyอุณหภูมิผิว -20 ถึง 1,500°Cเห็นภาพรวมทั้งบริเวณ, non-contactพบปัญหาหลังความร้อนสะสมแล้ว ( ช้ากว่า ) Oil Analysisอนุภาคสึกหรอในน้ำมันยืนยันสาเหตุการสึกหรอได้ชัดเจนต้องเก็บตัวอย่างส่งแล็บ, ไม่ real-time จะเห็นได้ว่าไม่มีเทคโนโลยีใดชนะขาด แต่ Ultrasound โดดเด่นที่สุดในมิติของ ความเร็วในการตรวจจับ และ ความคุ้มค่า — การสำรวจอัลตร้าโซนิกไม่ต้องหยุดเครื่อง ไม่ต้องติดตั้งเซ็นเซอร์ถาวร และให้ผลตอบแทน (ROI) เร็วที่สุดในบรรดาเทคโนโลยี PdM ทั้งหมด จนหลายโรงงานใช้เป็น "จุดเริ่มต้น" ที่สร้างงบประมาณให้โปรแกรม PdM ทั้งหมด 5…
Read More
Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Article
ปัญหา: เมื่อ Work Order เกิดช้ากว่าความเสียหาย ลองนึกภาพโรงงานผลิตชิ้นส่วนแห่งหนึ่งที่มีเครื่องจักรหลักกว่า 120 เครื่อง ทีมซ่อมบำรุง 12 คน และระบบบันทึกงานซ่อม ( CMMS ) ที่ใช้มานานกว่าสิบปี ทุกอย่างดูเรียบร้อยบนกระดาษ — แต่ในความจริง กระบวนการซ่อมบำรุงยังคง "รอ" สามสิ่ง: รอช่างเดินตรวจ, รอคนกรอกใบสั่งงาน และรอผู้จัดการอนุมัติ ผลคือเหตุการณ์เสียหายเล็กๆ กลายเป็น downtime ใหญ่เพราะมาถึงหูทีมซ่อมช้าเกินไป ช่างเทคนิคกับเอกสารงานซ่อมหน้าเครื่องจักร — ขั้นตอน "กรอกใบสั่งงาน" ที่ดูเล็กน้อยคือคอขวดที่แท้จริงของการซ่อมบำรุงสมัยใหม่ (ภาพ: Wikimedia Commons / U.S. Air Force, public domain) สิ่งที่เกิดขึ้นที่โรงงานแห่งนี้สะท้อนภาพอุตสาหกรรมกว้างๆ ตามข้อมูลจากการวิเคราะห์ของผู้ให้บริการแพลตฟอร์ม IIoT ปี 2025: การบริหารซ่อมบำรุงแบบดั้งเดิมที่พึ่งการตรวจด้วยตนเอง การซ่อมเมื่อเสีย และตารางซ่อมตามปฏิทิน นำไปสู่ downtime ที่หลีกเลี่ยงได้และต้นทุนสูงเกินจำเป็น ขณะที่การซ่อมบำรุงเชิงพยากรณ์ ( Predictive Maintenance ) ที่ขับเคลื่อนด้วย IoT ช่วยลดต้นทุนซ่อมบำรุงได้ถึง 30% และขจัดการเสียหายกระจาย ( breakdown ) ได้ 70-75% ทางออก: ต่อเซ็นเซอร์เข้ากับ CMMS ให้ Work Order "เกิดเอง" หัวใจของการแก้ปัญหาไม่ใช่การซื้อเซ็นเซอร์เพิ่ม แต่คือการ เชื่อมช่องว่างระหว่างโลกของข้อมูลกับโลกของการปฏิบัติงาน สถาปัตยกรรมที่ใช้แก้ปัญหามี 5 ขั้นตอน ซึ่งล้วนทำงานอัตโนมัติตั้งแต่ขั้นที่ 1 ถึง 4: เซ็นเซอร์เก็บข้อมูล — เซ็นเซอร์ไร้สาย ( vibration, temperature, pressure, humidity ) ตรวจวัดสภาพเครื่องจักรต่อเนื่อง ส่งข้อมูลขึ้นแพลตฟอร์ม — ค่าที่วัดได้ส่งตรงสู่ระบบ CMMS แบบ real-time ผ่านเกตเวย์ IIoT แจ้งเตือนและสร้าง Work Order อัตโนมัติ — เมื่อค่าใดๆ เกินเกณฑ์ที่กำหนด ระบบสร้างใบสั่งงานทันทีโดยไม่ต้องมีคนกรอก ทีมซ่อมรับมือ — ช่างได้รับแจ้งเตือนแบบ real-time ลดเวลาตอบสนองลงอย่างมีนัยสำคัญ ข้อมูลสะสมเป็นฐานของ AI — ข้อมูลย้อนหลังถูก Machine Learning วิเคราะห์หาแนวโน้ม กลายเป็น Predictive Maintenance ที่แท้จริง เซ็นเซอร์วัดการสั่นสะเทือนไร้สายที่ติดตั้งกับเครื่องจักร —…
Read More
Micro-segmentation ในเครือข่าย OT: เหตุใด VLAN แบบดั้งเดิมไม่เพียงพออีกต่อไป

Micro-segmentation ในเครือข่าย OT: เหตุใด VLAN แบบดั้งเดิมไม่เพียงพออีกต่อไป

Article
บทความนี้เป็นการวิเคราะห์ในมุมมองของวิศวกรระบบที่ทำงานจริงในโรงงานอุตสาหกรรม — มิใช่บทความวิชาการ แต่เป็นเสียงสะท้อนจากประสบการณ์ติดตั้งและดูแลระบบ OT ที่ Honey Corporation สะสมมาตลอดหลายปี หากย้อนกลับไป 10 ปี คำว่า "Network Segmentation" ในโรงงานอุตสาหกรรมแปลว่าง่ายๆ คือ "Air Gap" — แยกระบบ OT ออกจาก IT โดยสมบูรณ์ ไม่มีสายเคเบิลเชื่อม ไม่มีการสื่อสารข้าม วิธีนี้ใช้ได้ดีในยุคที่โรงงานยังไม่ต้องการข้อมูลเรียลไทม์จากสายการผลิต แต่ปี 2026 ปรัชญานี้ตายแล้ว และสิ่งที่มาแทนคือ Micro-segmentation ระบบอัตโนมัติในโรงงานยุคใหม่ — แต่ละสายการผลิตต้องการการแยกเครือข่ายระดับคลาสที่ละเอียดกว่า VLAN แบบดั้งเดิม (ที่มา: Wikimedia Commons, CC BY-SA) ทำไม Traditional Segmentation ไม่พอแล้ว? Network Segmentation แบบดั้งเดิมที่ใช้ VLAN และ Subnet แบ่งตามโมเดล Purdue Reference Architecture (Level 0–5) ยังคงเป็นรากฐานที่ดี แต่มีข้อจำกัดร้ายแรงในโลกความจริงของโรงงานยุคใหม่: ปัญหาที่พบจริงในโรงงาน: เมื่อผู้โจมตีสามารถเจาะเข้า VLAN เดียวของ OT ได้ (เช่น ผ่าน Engineering Workstation ที่ถูก compromise) อุปกรณ์ OT ทุกตัวใน VLAN นั้นก็ตกอยู่ในอันตรายทันที — เพราะภายใน VLAN ไม่มีการควบคุมการสื่อสารระหว่างอุปกรณ์ การเคลื่อนที่ในแนวราบ (Lateral Movement) เกิดขึ้นได้โดยอิสระ ข้อมูลจาก Zero Networks ระบุว่า 75% ของการโจมตี OT เริ่มจากการเจาะ IT และเมื่อผู้โจมตีเข้าสู่เครือข่าย IT ได้แล้ว หากไม่มีการควบคุมการสื่อสารระดับละเอียดระหว่างอุปกรณ์ การเคลื่อนที่จาก IT สู่ OT ก็เป็นเพียงเรื่องเวลา Micro-segmentation คืออะไร? Micro-segmentation คือการควบคุมการสื่อสารระหว่างอุปกรณ์ ในระดับแต่ละเครื่อง (Asset-Level) ไม่ใช่แค่ระดับเครือข่าย (Network-Level) แทนที่จะใช้ VLAN เป็นขอบเขตการแยก แต่ละอุปกรณ์จะมีนโยบายการสื่อสารเฉพาะที่กำหนดว่า: อุปกรณ์ A สามารถคุยกับอุปกรณ์ B ผ่าน Port X ได้ อุปกรณ์ A ไม่สามารถคุยกับอุปกรณ์ C ได้เลย อุปกรณ์…
Read More
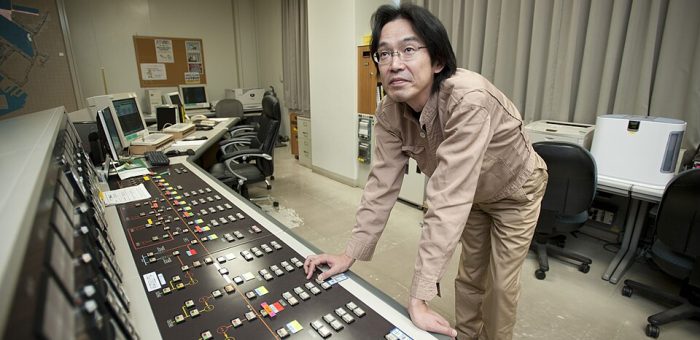
OT Vulnerability Management: วิธีจัดการช่องโหว่ในระบบควบคุมอุตสาหกรรม ตอนที่ช่องโหว่ Critical เพิ่มขึ้น 49% ในครึ่งปีแรก

OT Vulnerability Management: วิธีจัดการช่องโหว่ในระบบควบคุมอุตสาหกรรม ตอนที่ช่องโหว่ Critical เพิ่มขึ้น 49% ในครึ่งปีแรก

Article
ในช่วงครึ่งปีแรกของปี 2025 มีการเปิดเผยช่องโหว่ที่ส่งผลกระทบต่อระบบ Operational Technology (OT) จำนวน 670 รายการ และ 49% ของช่องโหว่เหล่านี้ถูกจัดระดับความรุนแรงเป็น Critical หรือ High (CVSS ≥ 7.0) ข้อมูลจาก IBM X-Force Vulnerability Database ยังระบุด้วยว่า 21% ของช่องโหว่ระดับ Critical มี exploit code ที่เผยแพร่ต่อสาธารณะ พร้อมใช้งานสำหรับผู้โจมตี เลขเหล่านี้สะท้อนภาพความท้าทายที่ทีมรักษาความปลอดภัย OT ของโรงงานอุตสาหกรรมต้องเผชิญทุกวัน จะทำอย่างไรให้สามารถคัดกรอง ประเมิน และแก้ไขช่องโหว่ได้ทันท่วงที โดยไม่กระทบการผลิตที่ต้องทำงาน 24/7 ไม่หยุดชะงัก บทความนี้จะเจาะลึกกระบวนการ OT Vulnerability Management ตั้งแต่การค้นพบสินทรัพย์ การประเมินความเสี่ยง การจัดลำดับความสำคัญ ไปจนถึงกลยุทธ์การแก้ไขที่เหมาะสมกับสภาพแวดล้อมโรงงานจริง ห้องควบคุม SCADA — จุดที่ช่องโหว่ระดับ Critical สามารถสร้างผลกระทบทางกายภาพได้ทันที (ที่มา: Wikimedia Commons, CC BY-SA) OT Vulnerability Management ต่างจาก IT อย่างไร? การจัดการช่องโหว่ในโลก IT ค่อนข้างตรงไปตรงมา ตรวจพบ แพตช์ รีบูต เสร็จ แต่ในโลก OT เรื่องซับซ้อนกว่ามาก เพราะทุกการเปลี่ยนแปลงบนระบบควบคุมอาจหมายถึงการหยุดสายการผลิต ความเสียหายต่ออุปกรณ์ หรือในกรณีร้ายแรง — อันตรายถึงชีวิตคนงาน ตารางต่อไปนี้เปรียบเทียบความแตกต่างสำคัญ: มิติเปรียบเทียบ IT Vulnerability Management OT Vulnerability Management Patch Window รายสัปดาห์/รายเดือน 3–6 เดือน (ต้องรอ Maintenance Window) วงจรชีวิตอุปกรณ์ 3–5 ปี 10–25 ปี (บางครั้งผู้ผลิตเลิกสนับสนุน) ผลกระทบจาก Scan ต่ำ (ระบบทนได้) สูงมาก (Active Scan อาจ crash PLC) ลำดับความสำคัญ Data Confidentiality Safety & Availability มาก่อน Asset Visibility CMDB ครบถ้วน บ่อยครั้งไม่รู้ว่ามีอุปกรณ์อะไรบ้าง 5 ขั้นตอนของ OT Vulnerability Management…
Read More
Case Study: OT Threat Intelligence — เมื่อการรู้ล่วงหน้าช่วยหยุดภัยคุกคามก่อนถึงสายการผลิต

Case Study: OT Threat Intelligence — เมื่อการรู้ล่วงหน้าช่วยหยุดภัยคุกคามก่อนถึงสายการผลิต

Article
"ทำไมเราไม่รู้ว่ากลุ่มผู้โจมตีกำลังมุ่งหน้ามาหาเรา?" — นี่คือคำถามที่ CISO ของโรงงานผลิตชิ้นส่วนยนต์แห่งหนึ่งในภาคตะวันออกของไทยถามหลังจากต้องหยุดสายการผลิตนานถึง 72 ชั่วโมง เนื่องจากการโจมตี Ransomware ที่ลุกลามจากระบบ IT เข้าสู่ระบบ OT ในเดือนมีนาคม 2026 เหตุการณ์นี้สะท้อนปัญหาที่โรงงานอุตสาหกรรมทั่วโลกกำลังเผชิญ นั่นคือการขาด OT Threat Intelligence ที่มีคุณภาพและทันสถานการณ์ Case Study: การโจมตีแบบประสานงานบนระบบ OT ของโรงประปา 30+ แห่ง ในเดือนกรกฎาคม 2026 เกิดเหตุการณ์ที่สร้างแบบอย่างของความซับซ้อนในการโจมตี OT — ผู้โจมตีพยายามบุกรุกระบบ SCADA ของโรงประปามากกว่า 30 แห่ง ในรัฐมินนิโซตา สหรัฐอเมริกา การโจมตีใช้เทคนิค Multi-Vector Coordinated Attack ที่ผสมผสาน: การหาประโยชน์จากช่องโหว่ VPN Concentrator ที่เป็น perimeter device การขโมยข้อมูลประจำตัวจาก Third-party Contractor การเคลื่อนที่ในแนวราบ (Lateral Movement) จาก IT สู่ OT ผ่าน trusted bridge การจัดการโปรโตคอล ICS เช่น Modbus และ DNP3 เพื่อหยุดการทำงานของปั๊มน้ำ เหตุการณ์นี้สอนบทเรียนสำคัญ: การป้องกันแบบเดิมที่รอให้เกิดเหตุแล้วค่อยตอบสนอง (Reactive) ไม่เพียงพออีกต่อไป ผู้ปฏิบัติงานในห้องควบคุม SCADA — จุดที่ Threat Intelligence มีบทบาทสำคัญในการเตือนภัยล่วงหน้า (ที่มา: U.S. Navy, Public Domain) ปัญหา (Problem): โรงงานส่วนใหญ่บอดต่อภัยคุกคาม จากข้อมูลของ IBM X-Force ในปี 2025 พบว่า 15% ขององค์กรที่ศึกษาประสบเหตุการณ์ความมั่นคงปลอดภัยที่ส่งผลกระทบต่อสภาพแวดล้อม OT และในกลุ่มนี้ 23% รายงานว่าเหตุการณ์สร้างความเสียหายต่อระบบหรืออุปกรณ์ OT โดยตรง ความเสียหายเฉลี่ยอยู่ที่ USD 4.56 ล้านเหรียญต่อเหตุการณ์ สูงกว่าค่าเฉลี่ยทั่วโลก (USD 4.44 ล้าน) ปัญหาหลักที่ทำให้โรงงานบอดต่อภัยคุกคามมี 4 จุด: ช่องว่าง รายละเอียด ผลกระทบ IT-Centric Intel ข้อมูลภัยคุกคามมาจากแหล่ง IT ไม่ครอบคลุมโปรโตคอลอุตสาหกรรม พลาดภัยคุกคามเฉพาะ OT เช่น ICS Malware No Context…
Read More

Case Study: Resilient Manufacturing 2026 — สร้างความยืดหยุ่นด้วย Digital Platform เมื่อ Disruption เพิ่ม 38%

Article
Case Study — บทความรูปแบบกรณีศึกษา วิเคราะห์การสร้างความยืดหยุ่นในโรงงานอุตสาหกรรมด้วย Digital Platform ในยุคที่ Supply Chain Disruption เพิ่มขึ้นอย่างต่อเนื่อง ในปี 2025 Supply Chain Disruption ทั่วโลกเพิ่มขึ้น 38% เมื่อเทียบกับปีก่อนหน้า โดยเหตุการณ์ทางภูมิรัฐศาสตร์เพิ่มขึ้น 54%, การเปลี่ยนแปลงด้านกฎระเบียบเพิ่มขึ้น 92% และภัยคุกคามทางไซเบอร์เพิ่มขึ้น 64% ตัวเลขเหล่านี้สะท้อนว่า ความยืดหยุ่น (Resilience) ไม่ใช่ตัวเลือกอีกต่อไป แต่เป็นความจำเป็นเพื่อการอยู่รอดของโรงงานอุตสาหกรรม ปัญหา: โรงงานที่พึ่งพา Single Source กรณีศึกษานี้อิงจากโรงงานผลิตชิ้นส่วนอุตสาหกรรมขนาดกลางที่ประสบปัญหาหยุดสายการผลิตนานถึง 9 วัน เนื่องจาก Supplier หลักไม่สามารถส่งมอบวัตถุดิบได้ สาเหตุจากภัยพิบัติทางธรรมชาติในพื้นที่ของ Supplier โรงงานไม่มีระบบเตือนล่วงหน้า ไม่มี Supplier สำรอง และไม่สามารถประเมินผลกระทบได้แบบเรียลไทม์ บทเรียน: การพึ่งพา Single Source โดยไม่มีระบบตรวจสอบ คือการเดิมพันกับความเสี่ยงที่ควบคุมไม่ได้ ภาพประกอบ: การจัดการ Supply Chain Disruption ต้องอาศัยข้อมูลแบบเรียลไทม์และระบบเตือนภัยล่วงหน้า (ภาพจาก Unsplash) แนวทางแก้ไข: สร้าง Digital Resilience Platform แนวทางการแก้ไขคือการสร้าง Digital Resilience Platform ที่ประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ทำงานร่วมกัน: ส่วนที่ 1: Supply Chain Visibility (การมองเห็นห่วงโซ่อุปทาน) ติดตั้ง IoT Tracking ที่วัตถุดิบและสินค้าสำคัญ ผสานกับ RFID และ GPS Tracking เพื่อให้ทราบตำแหน่งและสถานะของวัตถุดิบแบบเรียลไทม์ตลอดทั้ง Supply Chain ตั้งแต่ Supplier จนถึงคลังวัตถุดิบในโรงงาน ส่วนที่ 2: Predictive Risk Analytics (การวิเคราะห์ความเสี่ยงล่วงหน้า) ใช้ AI และ Machine Learning วิเคราะห์ข้อมูลจากหลายแหล่ง — ข่าวสารทางภูมิรัฐศาสตร์ สภาพอากาศ สถานการณ์ Supplier — เพื่อทำนายความเสี่ยงที่อาจส่งผลกระทบต่อห่วงโซ่อุปทาน ระบบสามารถแจ้งเตือนล่วงหน้า 3–7 วัน ก่อนเกิด Disruption ส่วนที่ 3: Digital Control Tower (หอคอยควบคุมดิจิทัล) สร้าง Dashboard กลาง ที่รวมข้อมูลจากทุกระบบ —…
Read More

Industrial Metaverse ในโรงงานอุตสาหกรรม: เมื่อโลกเสมือนและโลกแห่งความจริงกลายเป็นหนึ่งเดียว

Article
ในปี 2026 คำว่า "Industrial Metaverse" ไม่ใช่แค่คำโฆษณาชวกเชื่อจากวงการเทคโนโลยีอีกต่อไป แต่เป็นแนวคิดที่กำลังเปลี่ยนวิธีที่โรงงานออกแบบ จำลอง และควบคุมการผลิต บริษัทวิเคราะห์อุตสาหกรรมหลายแห่งคาดการณ์ว่าตลาด Industrial Metaverse จะแตะ 100 พันล้านดอลลาร์สหรัฐภายในปี 2030 โดยภาคการผลิตครองสัดส่วนใหญ่ Industrial Metaverse คือการผสานระหว่าง Digital Twin, Extended Reality (XR), AI, และ IoT ให้กลายเป็นสภาพแวดล้อมเสมือนที่สะท้อนโรงงานจริงแบบเรียลไทม์ ทีมวิศวกรสามารถ "เดิน" เข้าไปในโรงงานเสมือน สังเกตเครื่องจักรทำงาน ทดสอบสถานการณ์สมมติ (What-If Analysis) และตัดสินใจได้โดยไม่ต้องหยุดสายการผลิตจริง สถาปัตยกรรมของ Industrial Metaverse มีอะไรบ้าง? Industrial Metaverse ไม่ใช่เทคโนโลยีเดียว แต่เป็น Stack ของเทคโนโลยี 5 ชั้น ที่ทำงานร่วมกัน: ชั้นเทคโนโลยี หน้าที่ เทคโนโลยีหลัก Latency ที่ต้องการ 1. Physical Layer เครื่องจักร เซ็นเซอร์ และอุปกรณ์จริงในโรงงาน IIoT Sensors, PLC, SCADA N/A (ข้อมูลดิบ) 2. Data Layer รวบรวมและประมวลผลข้อมูลจากเซ็นเซอร์ Edge Gateway, Time-Series DB, OPC UA 1–10 ms 3. Digital Twin Layer สร้างแบบจำลองเสมือนของสินทรัพย์และกระบวนการ Asset Twin, Process Twin, System Twin 10–100 ms 4. Intelligence Layer AI วิเคราะห์และเพิ่มประสิทธิภาพ Machine Learning, Physics-Based Simulation 100 ms – 1s 5. Experience Layer อินเทอร์เฟซให้มนุษย์โต้ตอบกับโลกเสมือน AR/VR/MR Headset, 3D Visualization < 20 ms (Motion-to-Photon) ภาพประกอบ: โครงสร้างพื้นฐานของ Industrial Metaverse เชื่อมต่อข้อมูลจากเซ็นเซอร์ IIoT ผ่าน Edge Computing สู่ Digital Twin และแสดงผลใน…
Read More

Cognitive Manufacturing: เมื่อโรงงานเรียนรู้ ปรับตัว และเพิ่มประสิทธิภาพด้วยตัวเอง

Article
บทความวิเคราะห์ — มุมมองจาก Honey Corporation เกี่ยวกับแนวโน้มการผลิตแบบ Cognitive Manufacturing ที่กำลังเปลี่ยนโรงงานจาก "ทำตามคำสั่ง" เป็น "คิดเองและปรับตัวเอง" ลองนึกภาพโรงงานที่ไม่ต้องรอให้เครื่องจักรเสียก่อนแล้วค่อยซ่อม ไม่ต้องรอให้คุณภาพตกก่อนแล้วค่อยแก้ และไม่ต้องรอให้พลังงานสิ้นเปลืองก่อนแล้วค่อยปรับ แต่เครื่องจักร เรียนรู้จากข้อมูลของตัวเอง และปรับพารามิเตอร์การทำงานแบบอัตโนมัติเพื่อให้ได้ผลลัพธ์ที่ดีที่สุดเสมอ นี่คือสิ่งที่วงการเรียกว่า Cognitive Manufacturing หรือ "การผลิตแบบปัญญาประดิษฐ์" Cognitive Manufacturing คืออะไร? และต่างจาก Smart Factory อย่างไร? หลายคนสงสัยว่า Cognitive Manufacturing ต่างจาก Smart Factory หรือ Industry 4.0 ที่เราคุ้นเคยอย่างไร ความแตกต่างหลักอยู่ที่ ระดับของความเป็นอิสระในการตัดสินใจ: มิติเปรียบเทียบ Smart Factory (Industry 4.0) Cognitive Manufacturing การตัดสินใจ มนุษย์ตัดสินใจจาก Dashboard ระบบตัดสินใจเอง มนุษย์กำกับ การเรียนรู้ กฎและ Threshold ถูกตั้งไว้ล่วงหน้า เรียนรู้จากข้อมูลใหม่ต่อเนื่อง การตอบสนอง แจ้งเตือน → มนุษย์แก้ไข ตรวจจับ → ปรับพารามิเตอร์เอง ข้อมูลที่ใช้ เซ็นเซอร์และ Log การผลิต หลายแหล่งรวมถึง Physics Model และความรู้ของผู้เชี่ยวชาญ เป้าหมาย ให้ข้อมูลที่ถูกต้อง ผลลัพธ์ที่ดีขึ้นเรื่อยๆ โดยอัตโนมัติ ภาพประกอบ: Cognitive Manufacturing ใช้ AI และ Machine Learning เรียนรู้จากข้อมูลการผลิตเพื่อปรับปรุงกระบวนการอย่างต่อเนื่อง (ภาพจาก Unsplash) 3 ความสามารถหลักของ Cognitive Manufacturing 1. การสร้างความรู้ด้วยตัวเอง (Autonomous Knowledge Creation) แทนที่จะใช้ Model ที่ถูกเทรนมาล่วงหน้า Cognitive System จะ เรียนรู้ต่อเนื่อง จากข้อมูลใหม่ที่ไหลเข้ามาทุกวัน ตัวอย่างเช่น ระบบที่เริ่มจากการรู้จำรูปแบบการสั่นสะเทือนปกติของมอเตอร์ แล้วค่อยๆ เรียนรู้ที่จะแยกแยะรูปแบบที่บ่งบอกถึงการสึกหรอในแต่ละตำแหน่งโดยไม่ต้องมีคนมาระบุให้ (Unsupervised Learning) 2. การให้เหตุผล (Reasoning and Inference) Cognitive System ไม่ได้แค่บอกว่า "มีปัญหา" แต่สามารถ อธิบายเหตุผล ได้ เช่น "อุณหภูมิเบอริ่งตำแหน่ง A เพิ่มขึ้น 3°C ใน…
Read More