บทวิเคราะห์: แว่น MR ในโรงงานปี 2026 — Passthrough vs Optical See-Through, ANSI Z87.1 และ EU Machinery Regulation 2027

บทวิเคราะห์: แว่น MR ในโรงงานปี 2026 — Passthrough vs Optical See-Through, ANSI Z87.1 และ EU Machinery Regulation 2027

Article
ปี 2026 แว่น Mixed Reality สำหรับงานอุตสาหกรรมกำลังอยู่จุดเปลี่ยน: ฝั่ง Consumer Hype เงียบลง แต่ฝั่ง Enterprise กลับโต ตลาด MR Headset สำหรับ Remote Assistance และ Training ในภาคอุตสาหกรรมมีมูลค่า 2.5-3.5 พันล้านดอลลาร์ในปี 2026 และคาดโตถึง 8.8-12.3 พันล้านภายในปี 2034 ที่ CAGR ราว 17% (Meticulous Market Intelligence) แต่ประเด็นที่ผู้จัดการโรงงานควรถามไม่ใช่ "จะซื้อแว่นตัวไหน" หากคือ "แว่นที่จะเข้าพื้นที่โรงงานของเราต้องผ่านอะไรบ้าง" — เพราะในโลกอุตสาหกรรม คำตอบไม่ได้อยู่ที่ Resolution หรือ FOV แต่อยู่ที่ใบรับรองความปลอดภัยและสถาปัตยกรรมออปติกัลที่เลือกใช้ สองสถาปัตยกรรมที่ต้องเข้าใจก่อนตัดสินใจ แว่น MR ทั้งตลาดแบ่งได้เป็น 2 ค่ายใหญ่ตามวิธีที่ตามนุษย์มองเห็น "โลกจริง" ผ่านอุปกรณ์: สองสถาปัตยกรรมของแว่น MR: Video Passthrough ที่ตามองภาพจากกล้อง และ Optical See-Through ที่ตามองโลกจริงโดยตรง (ภาพ: Honey Corporation) Video Passthrough (แว่นตระกูล Consumer ส่วนใหญ่ปี 2026) ใช้กล้องหลายตัวจับภาพโลกจริง ประมวลผล แล้วแสดงบนจอต่อตา ข้อดีคือผสม CGI ได้สมบูรณ์แบบ ข้อแลกเปลี่ยนคือมี Latency ~10-20 ms ระหว่างหัวขยับกับภาพที่เห็น และ ถ้าไฟดับ หรือระบบค้าง ผู้สวมใส่จะมองไม่เห็นอะไรเลยชั่วขณะ — ความเสี่ยงที่บนโต๊ะทำงานยอมรับได้ แต่ใกล้เครื่องจักรกำลังสูงไม่ได้ Optical See-Through ใช้เลนส์โปร่งแสง Holographic Waveguide ตามองโลกจริงตรงๆ ภาพดิจิทัลวางทับด้วยแสง ไม่มี Latency ต่อโลกจริง และอุปกรณ์ดับก็ยังมองเห็นโลกจริงเสมอ — เหตุผลที่งาน Safety-Critical เช่น การแพทย์และโรงงานจริงจังส่วนใหญ่ยังเลือกแนวนี้ แลกกับความสว่างภาพเสมือนที่จำกัดกว่า ใบรับรองที่ต้องเช็คก่อนแว่นแตะพื้นที่ผลิต โรงงานที่นำอุปกรณ์สวมใส่เข้าไปในพื้นที่ควบคุม มักตกหลุมพรางเดียวกัน: ซื้ออุปกรณ์เพราะสเปคดี แต่ถูก EHS กักไว้เพราะไม่มีใบรับรอง รายการที่ต้องเช็คมีดังนี้ มาตรฐานและใบรับรองที่ต้องตรวจก่อนนำแว่น MR เข้าพื้นที่โรงงาน (ภาพ: Honey Corporation) จุดที่ต้องระวังมากคือ EU Machinery Regulation ที่มีผลบังคับใช้มกราคม 2027 — กติกาใหม่ที่ครอบคลุมอุปกรณ์ที่ใช้งานร่วมกับเครื่องจักร…
Read More
Case Study: AR Assembly Guidance ลดเวลาประกอบ 35.34% และ Error เหลือครึ่ง — ผลทดลองจริง 28 คน จาก Paper Manual

Case Study: AR Assembly Guidance ลดเวลาประกอบ 35.34% และ Error เหลือครึ่ง — ผลทดลองจริง 28 คน จาก Paper Manual

Article
สายการผลิตประกอบมอเตอร์แห่งหนึ่งในเอเชีย เคยมี KPI ที่หลายโรงงานคุ้นเคย: First Pass Yield 95% ฟังดูดีจนกระทั่งคูณด้วยจำนวนสเต็ป — งานประกอบที่มี 20 ขั้นตอน ถ้าแต่ละขั้นพลาด 0.5% โอกาสชิ้นงานหนึ่งชิ้นผ่านครบทุกขั้นโดยไม่พลาดเหลือแค่ ~90% และค่าแก้ไข Re-work ก็กินกำไรเงียบๆ ปีละหลายล้าน ปัญหาเดิมๆ ที่ทุกโรงงานเจอ: คู่มือประกอบกระดาษเล่มหนา อ่านช้า ล้าสมัยเร็ว และแปลเป็นภาษาที่ช่างใหม่เข้าใจยาก เมื่อผลิตภัณฑ์เปลี่ยนรุ่นทุก 6-12 เดือน คู่มือที่เพิ่งอัปเดตก็เก่าอีกแล้ว บทความนี้เล่ากรณีศึกษาจากงานวิจัยจริงว่าการเปลี่ยนคำสั่งงานจากกระดาษไปเป็น AR Guidance ให้ผลต่างกันแค่ไหน พร้อมตัวเลขที่วัดด้วยเครื่องมือมาตรฐาน Case Study: งานวิจัย 28 คน กับงานประกอบ PCB ร่วมกับหุ่นยนต์ งานวิจัยใน International Journal of Advanced Manufacturing Technology (2026) 26:19355 ทดลองแบบ Within-Subject กับผู้เข้าร่วม 28 คน ให้ทำงานประกอบ PCB ที่ระดับความยากเท่ากัน 2 เงื่อนไข: คู่มือกระดาษ และ AR Assistance ที่แสดงคำแนะนำตรงตำแหน่งจริงบนชิ้นงาน วัดผลด้วย SUS (System Usability Scale) และ NASA-TLX (Workload) ผลคือ: เวลาทำงานเสร็จสั้นลง 35.34% เมื่อเทียบกับคู่มือกระดาษ อัตราความผิดพลาดลดจาก 6.89% เหลือ 3.57% (ลดเกือบครึ่ง) Workload ต่ำกว่าอย่างมีนัยสำคัญ และคะแนน Usability สูงกว่าอย่างมีนัยสำคัญทางสถิติ ผลการทดลอง 28 คน: เวลาเสร็จงานลด 35.34% อัตราผิดพลาดลดเกือบครึ่ง (ที่มา: Int J Adv Manuf Technol 2026, ภาพ: Honey Corporation) นี่ไม่ใช่ผลแปลกใหม่ — งานวิจัยตั้งแต่ Tang et al. (2003) พบว่าคำสั่งงาน 3D Overlay ลด Error Rate ได้ถึง 82% และงานวิจัย RCNA 2020 ที่ใช้ AI Vision ตรวจเครื่องมือร่วมกับ AR ลดทั้งเวลาประกอบ…
Read More
VR Plant Layout: ออกแบบผังโรงงานในโลกเสมือน ก่อนย้ายเครื่องจักรจริง — จาก Point Cloud ถึง Material Flow ที่วัดผลได้

VR Plant Layout: ออกแบบผังโรงงานในโลกเสมือน ก่อนย้ายเครื่องจักรจริง — จาก Point Cloud ถึง Material Flow ที่วัดผลได้

Article
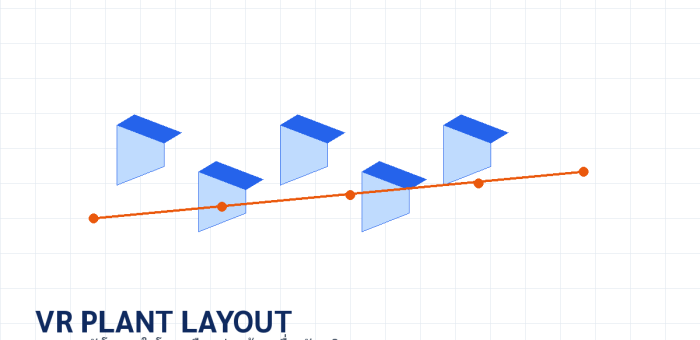
โรงงานหลายแห่งย้ายเครื่องจักรครั้งใหญ่ทีเดียวเป็น "หมักหมม" ของโครงการ Relocation ทั้งโครงการ เพราะเป็นจังหวะเดียวที่แก้ผังได้โดยไม่ต้องหยุดสายการผลิตปกติ แต่คำถามคลาสสิกที่ตามมาเสมอคือ: ผังที่ดูดีบนจอ CAD ทำไมพอเครื่องจักรมาถึงหน้างานถึงไม่เข้า มุมจับไม่ได้ ทางเข็นลำเลียงแคบ และคนงานเดินชนกันตรงจุดที่แบบว่ากว้างพอ? คำตอบที่งานวิจัยยืนยันซ้ำๆ คือ มนุษย์เราตีความแบบ 2D ไม่เท่ากันจริงๆ วิศวกรแต่ละคนนั่งดูแบบเดียวกันแต่ "ภาพในหัว" คนละเรื่อง งานวิจัยจาก Winter Simulation Conference ที่ทำ workshop กับทีมโรงงานจริงพบว่า พอเปลี่ยนไปใช้โมเดล 3D สมจริงแล้วการถกเถียงเปลี่ยนไปทันที — ทุกคนพูดถึง Space ชุดเดียวกัน ไม่ใช่ Mental Model ของใคร และเปลี่ยนแปลงที่เสนอถูก implement แล้ววัดผลได้ภายในไม่กี่นาที กรณีศึกษาที่มีตัวเลขจริง: 6 สถานีงานในโปแลนด์ งานวิจัยล่าสุดปี 2026 จาก Silesian University of Technology ตีพิมพ์ใน Sustainability 18(6):2834 เป็นกรณีศึกษาโรงงานจริง 6 สถานีงาน สร้างโมเดลจำลองในโปรแกรมตระกูล Discrete Event Simulation แล้วตรวจสอบด้วย VR แบบ Immersive ก่อนนำไปปรับปรุงจริง ผลลัพธ์หลังปรับปรุงตามสิ่งที่ค้นพบใน VR: ผลผลิตรวม เพิ่มจาก 719 เป็น 829 ยูนิต (+15.3%) ระยะเดินรวมของโอเปอเรเตอร์ ลดลง 107.76 เมตร (8,854 เหลือ 8,747 เมตร) การใช้ไฟฟ้าต่อผลผลิตเท่ากัน ลดจาก 14.06 เป็น 13.59 kWh ปัญหา Ergonomics ที่สังเกตเจอ จาก 4 จุดเหลือ 0 จุด ตัวเลขที่น่าสนใจที่สุดคือสถานีงาน M2 ที่ระยะเดินลดฮวบจาก 1,533 เหลือ 838 เมตร (ลด ~45%) เพียงแค่ย้ายจุดพักของและปรับเส้นทางลำเลียงตามที่เห็นใน VR ว่าคนงานเดินวนเวียนผิดจุด — สิ่งที่แบบ 2D ไม่เคยบอกมาก่อน กระบวนการออกแบบผังโรงงานด้วย VR ตั้งแต่ Reality Capture จนถึง Layout ที่อนุมัติ (ภาพ: Honey Corporation) ทำไม 2D CAD ตกปัญหาที่ VR…
Read More
บทวิเคราะห์: ทำไม 70% ของโครงการ Digital Transformation โรงงานล้มเหลว — 4 สาเหตุจาก McKinsey และทางออกแบบโรงงานไทย

บทวิเคราะห์: ทำไม 70% ของโครงการ Digital Transformation โรงงานล้มเหลว — 4 สาเหตุจาก McKinsey และทางออกแบบโรงงานไทย

Article
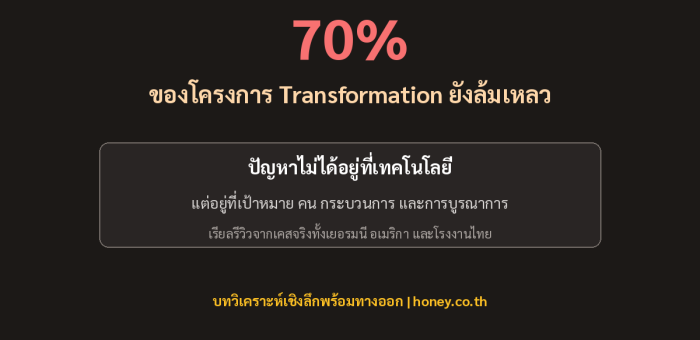
คำถามที่ผู้บริหารโรงงานไทยถามกันบ่อยที่สุดในปี 2026 ไม่ใช่ "จะทำ Digital Transformation อย่างไร" แต่คือ "ทำอย่างไรจะไม่กลายเป็นอีกเคสที่ล้มเหลว" — เพราะตัวเลขที่ McKinsey & Company เผยแพร่ต่อกันอย่างกว้างขวางคือ 70% ของโครงการ Transformation ยังคงต้องเผชิญความท้าทายจนไม่บรรลุเป้าหมายที่ตั้งไว้ และความล้มเหลวพวกนี้ไม่ได้จำกัดอยู่ที่บริษัทเล็ก บทวิเคราะห์นี้รวบรวมเคสจริงจากทั้งต่างประเทศและบริบทโรงงานไทย เพื่อชี้ว่ารากของปัญหาแทบไม่เคยอยู่ที่เทคโนโลยีเลย เคสต่างประเทศ: แบรนด์ใหญ่ก็พังได้ ถ้าแผนไม่เข้มแข็ง ผู้ผลิตลูกอมรายใหญ่ของเยอรมนี — การบูรณาการระบบ ERP ที่ทั่วทั้งองค์กรพร้อมกันนำไปสู่ปัญหาการส่งมอบและการมองเห็นสินค้าคงคลัง จนยอดขายในช่วงเปลี่ยนผ่านลดลงถึง 25% แบรนด์อุปกรณ์กีฬาระดับโลก — การอัปเกรดระบบวางแผนทรัพยากรที่ผิดพลาดทำให้คาดการณ์สินค้าเพี้ยน สต็อกสินค้าผิดปกติ และมูลค่าหุ้นดิ่งลงราว 20% ผู้ผลิตรถยนต์สัญชาติอเมริกัน — ความทะเยอทะยานเรื่องการกลายเป็นบริษัทเทคโนโลยีที่กว้างเกินกว่ากำลังการบูรณาการจริง จบลงด้วยการยกเลิกแผนการลงทุนมูลค่ามหาศาล สามเคสนี้ต่างกันในรายละเอียด แต่เหมือนกันที่จุดตาย: ความซับซ้อนของการบูรณาการถูกประเมินต่ำเกินไป และ "คน" ที่ต้องใช้ระบบไม่ได้เดินทางไปพร้อมกับระบบ — สอดคล้องกับข้อมูล McKinsey ที่ระบุว่าการสูญเสียคุณค่ามากที่สุด 35% เกิดในช่วงบูรณาการ มากกว่าช่วงตั้งเป้า (22%) และช่วงวางแผน (23%) รวมกันแล้วยังแพ้ เคสไทย: วัฒนธรรม "ช็อปเทคโนโลยี" ที่ต้องเปลี่ยน 4 สาเหตุหลักที่ทำให้การทำ Digital Transformation ของโรงงานไทยล้มเหลว (ที่มา: การวิเคราะห์จากงานวิจัย McKinsey & Company) การวิเคราะห์บริบทไทยที่ตีพิมพ์ในสื่ออุตสาหกรรมการผลิตชี้ประเด็นที่คนในวงการคุ้นเคยดี — ผู้ประกอบการจำนวนมากเลือกซื้อเทคโนโลยี "ตามงานแสดงสินค้า" สนใจอันไหนก็คุย ก็ซื้อ โดยยังไม่ได้วิเคราะห์ว่าโรงงานตัวเองต้องการอะไรจริง ซึ่งสะท้อนสาเหตุอันดับหนึ่งของ McKinsey: การตั้งเป้าและคาดหวังที่ไม่อยู่บนพื้นฐานความเป็นจริง ทั้งการตั้งเป้าต่ำเกินไปจนไม่คุ้มลงทุน หรือสูงเกินกว่าข้อมูลภายในจะสนับสนุนได้ ที่น่าสนใจคือฝั่งตรงข้าม — เมื่อโครงการตั้งต้นจากข้อมูล ผลลัพธ์ต่างอย่างสิ้นเชิง ที่ปรึกษาด้าน Digital Transformation ในไทยเล่าเคสโรงงานที่นำ Digital Twin มาสร้างแบบจำลองกระบวนการผลิตก่อนปรับไลน์จริง ผลคือ ความผิดพลาดจาก Human Error ลดลงราว 40% และ Lead Time ลดลงราว 15% — ตัวเลขชุดนี้ไม่ได้มาจากเทคโนโลยีล้ำ แต่มาจากการ "เห็นก่อนทำ" บนฐานข้อมูลที่โปร่งใส เส้นทางออกจากวงจรล้มเหลว: จากการช็อปเทคโนโลยี สู่ยุทธศาสตร์ที่ตั้งอยู่บนข้อมูลของโรงงานตัวเอง มุมมองของ Honey Corporation จากประสบการณ์ทำงานกับโรงงานอุตสาหกรรมในไทย เราเชื่อว่าปัญหา "ช็อปก่อนคิด" ไม่ใช่ความผิดของผู้ประกอบการ — เพราะสิ่งที่ขาดหายไปคือ ข้อมูลพื้นฐานที่ทำให้ตัดสินใจได้ว่าควรเริ่มจากจุดไหน โรงงานที่ยังไม่มีข้อมูลการหยุดเครื่องแบบเป็นระบบ ย่อมประเมินผลตอบแทนของโครงการใดๆ ไม่ได้ ดังนั้นก้าวแรกที่ถูกที่สุดและเสี่ยงน้อยที่สุดมักไม่ใช่ระบบใหญ่ แต่คือการติดตั้งจุดวัดข้อมูลพื้นฐาน…
Read More
How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

Article
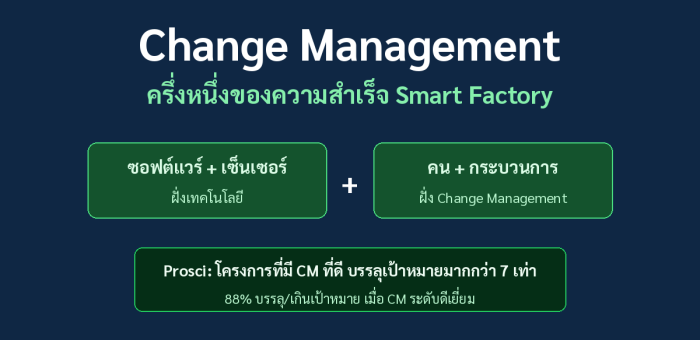
โครงการ Smart Factory จำนวนมากตั้งต้นด้วยเทคโนโลยีที่ถูกต้อง แต่จบลงด้วยหน้าจอ Dashboard ที่ไม่มีใครเปิด และเซ็นเซอร์ที่ช่างแกะออกเพราะ "ขวางงาน" งานวิจัยของ McKinsey & Company ที่ถูกอ้างอิงกันอย่างกว้างขวางระบุว่า องค์กรถึง 70% ยังเผชิญความท้าทายจนโครงการ Transformation ไม่บรรลุเป้าหมาย — และสาเหตุส่วนใหญ่ไม่ใช่ตัวเทคโนโลยี แต่เป็น "ฝั่งคน" ที่ไม่ถูกจัดการ บทความนี้คือคู่มือ How-to แบบลงมือทำได้จริง สำหรับผู้จัดการโรงงานและทีมโครงการ ที่จะวางระบบ Change Management ควบคู่กับการติดตั้งเทคโนโลยีตั้งแต่วันแรกจนถึงหลัง Go-Live ทำไมต้องลงทุนกับ "ฝั่งคน" — ตัวเลขที่ห้ามละเลย งานวิจัย Best Practices in Change Management ของ Prosci ที่สำรวจผู้ปฏิบัติงานกว่า 2,600 คน พบความสัมพันธ์ที่ชัดเจน: โครงการที่มี Change Management ที่มีประสิทธิภาพ มีโอกาสบรรลุเป้าหมายสูงกว่าโครงการที่ไม่มีถึง 7 เท่า และในกลุ่มที่ทำ Change Management ระดับดีเยี่ยม มีถึง 88% ที่บรรลุหรือเกินเป้าหมาย ขณะที่โครงการยังตรงเวลามากขึ้นราว 5 เท่า และตามงบประมาณมากขึ้นราว 1.5 เท่า กรอบ ADKAR — การเปลี่ยนแปลงองค์กรเกิดจริงเมื่อคนหนึ่งคนเปลี่ยนทีละขั้น (ที่มา: Prosci Best Practices research) ส่วนฝั่งการบริหารโครงการ McKinsey ชี้ว่าการสูญเสียคุณค่า (Value Loss) เริ่มตั้งแต่วันแรกของโครงการ โดยแยกตามช่วงเวลาได้ว่า การตั้งเป้าทำให้รั่วไหล 22% การวางแผน 23% และ ช่วงบูรณาการ (Integration) คือจุดรั่วใหญ่ที่สุดที่ 35% — นั่นคือช่วงที่ระบบเข้ามาแล้ว แต่วิธีทำงานของคนยังไม่เปลี่ยนตาม การสูญเสียคุณค่าในแต่ละช่วงของโครงการ Transformation — ช่วงบูรณาการรั่วมากที่สุด 35% (ที่มา: McKinsey & Company) 6 ขั้นตอนวาง Change Management ในโครงการ Smart Factory ขั้นที่ 1 — สร้างเหตุผลที่ทีมหน้างานสัมผัสได้ (Awareness) อย่าเริ่มด้วยคำว่า "digital transformation" เริ่มด้วยปัญหาของพวกเขา เช่น การเดินเก็บกระดาษบันทึกเครื่องจักรวันละ 3 ชั่วโมง หรือการโดนเรียกประชุมตีสามเพราะข้อมูลไม่ตรงกัน จากนั้นผูกกับผลลัพธ์ที่วัดได้ การอธิบาย "ทำไมต้องเปลี่ยน"…
Read More
บทวิเคราะห์: 1.9 ล้านตำแหน่งที่ไม่มีคนสมัคร — เมื่อ XR Reskilling กลายเป็นกลยุทธ์การผลิต ไม่ใช่งานของ HR

บทวิเคราะห์: 1.9 ล้านตำแหน่งที่ไม่มีคนสมัคร — เมื่อ XR Reskilling กลายเป็นกลยุทธ์การผลิต ไม่ใช่งานของ HR

Article
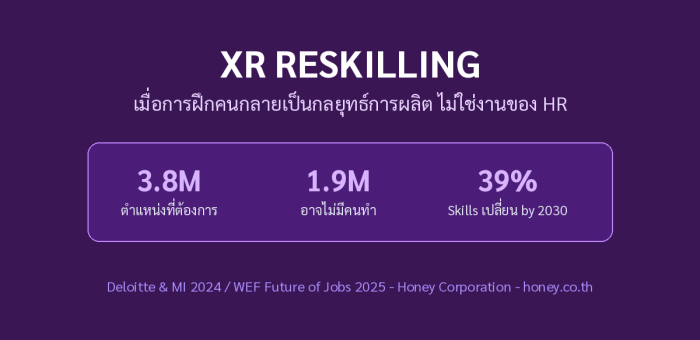
ตัวเลขที่ผู้บริหารโรงงานควรอ่านสักครั้ง: งานวิจัยล่าสุดของ Deloitte ร่วมกับ The Manufacturing Institute (ปี 2024) ประมาณการว่าอุตสาหกรรมการผลิตสหรัฐฯ ต้องการแรงงานใหม่ถึง 3.8 ล้านตำแหน่ง ระหว่างปี 2024-2033 และราวครึ่งหนึ่ง — 1.9 ล้านตำแหน่ง — อาจไม่มีคนสมัคร เลย หากปัญหา Skills Gap และ Applicant Gap ยังไม่ถูกแก้ ช่องว่างแรงงานภาคการผลิตสหรัฐฯ ปี 2024-2033 จาก Deloitte & The Manufacturing Institute 2024 เชื่อมกับตัวเลข 39% ของ Core Skills ที่จะเปลี่ยนภายในปี 2030 จาก WEF ประเด็นสำคัญคืองานวิจัยชิ้นนี้ชี้ว่าปัญหาไม่ได้มีแค่ 'ทักษะไม่ตรง' แต่มี ช่องว่างของจำนวนผู้สมัครเองด้วย (Applicant Gap) — คือไม่มีคนเข้ามาสมัครให้เรียนรู้ทักษะตั้งแต่แรก สาเหตุหลัก: ทักษะที่ต้องการเปลี่ยนเร็วเพราะเทคโนโลยีใหม่ และช่างเทคนิคอาวุโสกำลังเกษียณพร้อมกันเป็นระลอก เกณฑ์นี้ไม่ได้จำกัดอยู่ที่อเมริกา — โรงงานไทยที่กำลังเดินหน้าสู่ Smart Factory เจอแรงกดดันแบบเดียวกัน ในสังคมที่เข้าสู่สังคมสูงวัยเร็วที่สุดในภูมิภาค ขณะที่ WEF Future of Jobs Report 2025 (สำรวจนายจ้างกว่า 1,000 แห่งใน 55 ประเทศ) คาดการณ์ว่า 39% ของ Core Skills จะเปลี่ยนไปภายในปี 2030 ข้อสรุปจึงชัดเจน: การ Reskilling ไม่ใช่โครงการพิเศษปีละครั้ง แต่คือความสามารถหลักของโรงงาน เฉกเช่นเดียวกับความสามารถในการผลิต ทำไมเครื่องมือฝึกอบรมแบบเดิมตามไม่ทัน มิติห้องเรียนสดE-LearningXR (AR/VR/MR)เวลาถึงความชำนาญช้า (ต้องรอตาราง ผู้สอน)ปานกลาง แต่ถ่ายทอดทักษะมือไม่ได้เร็ว — ฝึกมือได้ซ้ำๆ ไม่จำกัดรอบสถานการณ์อันตรายจำลองได้จำกัด มีความเสี่ยงดูวิดีโอเท่านั้นฝึกได้โดยไม่เสี่ยงตัวจริงการส่งต่อความรู้ช่างอาวุโสขึ้นกับตัวบุคคล เก็บไว้ไม่ได้บันทึกเป็นคลิปได้ แต่ไม่มี Interactiveแปลงเป็นสถานการณ์ฝึกที่ใช้ซ้ำได้ทุกรุ่นการวัดผลสอบข้อเขียน ประเมินกลางๆCompletion Rate เท่านั้นทุก Action เป็นข้อมูล (xAPI) วัดได้จริง เศรษฐศาสตร์ของ XR Reskilling — เลิกคิดว่าแพง จุดคุ้มทุน VR Training จากโมเดลต้นทุนของ PwC: 375 คนเทียบห้องเรียนสด, 1,950 คนเทียบ E-Learning และถูกกว่า 52% ที่ 3,000…
Read More
บทวิเคราะห์: Few-Shot Learning กับงานตรวจตำหนิ — เมื่อมีของเสียแค่ 30 ชิ้น ต้องเทรน AI ตรวจคุณภาพอย่างไร

บทวิเคราะห์: Few-Shot Learning กับงานตรวจตำหนิ — เมื่อมีของเสียแค่ 30 ชิ้น ต้องเทรน AI ตรวจคุณภาพอย่างไร

Article
คำถามที่ QA Manager ถามกันทุกโรงงาน: "จะเทรน AI ตรวจตำหนิได้อย่างไร ในเมื่อตัวอย่างของเสียมีแค่ 20-30 ชิ้นจากทั้งปี?" คำถามนี้เคยเป็นปมตายของ AI inspection เพราะ deep learning แบบ supervised ต้องการข้อมูลหลักพันถึงหมื่นภาพต่อ class แต่ปี 2025-2026 สนามวิจัย Few-Shot Learning (FSL) สำหรับงานตรวจตำหนิอุตสาหกรรมเปลี่ยนไปมาก — และตัวเลขที่ตีพิมพ์ล่าสุดบอกว่าอุปสรรค "ข้อมูลน้อย" กำลังถูกทลายทีละชั้น บทวิเคราะห์นี้รวมตัวเลขจากงานวิจัย 5 ชิ้นล่าสุด เพื่อช่วยโรงงานไทยตัดสินใจว่า FSL พร้อมใช้จริงแค่ไหนในปี 2026 และควรเริ่มต้นจากกลยุทธ์ใด ตัวเลขล่าสุดบอกอะไร งานวิจัย (ปี)โจทย์เงื่อนไขผลลัพธ์เด่น TMCNet (2025)Defect segmentation1-shotmIoU 67.8% (FSSD-12), 42.3% (SD-4i) MF-GNN (2025)จำแนกตำหนิเหล็กแผ่น1-shotaccuracy >92% (SEVERSTAL, NEU-DET) RPS-GA (2026)ตรวจตำหนิ PCB10-shotmAP@0.5 จาก 0.086 → 0.299 Meta-YOLO (review 2025)ตำหนิอะลูมิเนียมเย็น30-shotmAP +14.6%, recall 93.6%, 41.9 FPS Attention-FSL (2025)ตำหนิผิวโลหะFew-shotนำทุก baseline ทดสอบ อ่านตารางนี้แบบมีมุม: ที่ 30-shot (รูปของเสีย 30 ใบ) ระบบรัน real-time ได้ 41.9 FPS พร้อม recall 93.6% — นั่นคือระดับที่ใช้หน้างานได้จริง ส่วนที่ 1-shot ผลยังแตกต่างกันตามความยากของ task (classification ทำได้ดีกว่า segmentation ชัดเจน) ภาพจากระบบ Automated Optical Inspection (AOI) — สายพานที่ของเสียหายากมักสะสมภาพ OK นับหมื่น แต่ภาพ defect ไม่ถึง 100 ใบ Few-Shot Learning ออกแบบมาเพื่อสถานการณ์นี้โดยเฉพาะ (ภาพ: Wikimedia Commons) 4 เส้นทางเทคนิคที่งานวิจัยเดินกันจริง 1. Meta-Learning / Prototypical Network แนวคิด: เทรนโมเดลให้ "เก่งการเรียนรู้ไว" โดยฝึกกับหลาย task จำนวนมาก…
Read More
How-to: วางระบบ AutoML ในโรงงาน 6 ขั้นตอน — สร้าง ML Pipeline ได้โดยไม่ต้องมี Data Scientist ประจำโรงงาน

How-to: วางระบบ AutoML ในโรงงาน 6 ขั้นตอน — สร้าง ML Pipeline ได้โดยไม่ต้องมี Data Scientist ประจำโรงงาน

Article
โรงงานไทยจำนวนมากอยากใช้ Machine Learning กับข้อมูล production ที่มีอยู่ — ข้อมูล SCADA ย้อนหลัง 3 ปี, ค่า energy รายชั่วโมง, สถิติ scrap rate รายล็อต — แต่ติดที่ "ไม่มี data scientist ประจำโรงงาน" งานวิจัย review ปี 2025 ใน International Journal of Machine Learning Studies (Quaranta et al.) ระบุว่า AutoML คือแนวทางที่ promising ที่สุดในการลดการพึ่งพา ML professional โดยตรง และตลาด AutoML โลกเติบโต CAGR 44.5% ช่วง 2026-2030 จากมูลค่า 3.34 พันล้านดอลลาร์ในปี 2025 (Technavio) แต่ AutoML ในบริบทโรงงานไม่ได้ "กดปุ่มเดียวแล้วจบ" บทความนี้คือคู่มือ 6 ขั้นตอนติดตั้ง AutoML บนข้อมูล industrial แบบที่ทีมวิศวกรโรงงานทำเองได้จริง ขั้นที่ 1: จัดแนวปัญหาให้ถูกประเภท AutoML ทำงานได้ดีกับปัญหา tabular ล้วน เช่น ทำนาย scrap rate จากพารามิเตอร์กระบวนการ, จำแนกล็อตที่มีความเสี่ยง, พยากรณ์ demand ราย SKU สิ่งที่มัก fail คือโจทย์ที่ยังเป็นภาพหรือ signal ดิบ — อันนั้นต้องแปลงเป็น feature ก่อน (ดูขั้นที่ 3) ตั้ง objective ให้ชัดว่าต้องการ accuracy หรือ recall — งานตรวจจับของเสียควร optimize recall เพราะปล่อยของเสียหลุดแพงกว่า reject ของดี ขั้นที่ 2: เตรียมข้อมูลให้ AutoML กินได้ ข้อมูลโรงงานมี 3 ปัญหาคลาสสิกที่ AutoML แก้ให้ไม่ได้ ต้องแก้เอง: Time alignment — ค่าจาก sensor กับผล QC ไม่ได้อยู่บน…
Read More
How-to: ประเมินความพร้อม AI โรงงานด้วยกรอบ TARI — เช็คลิสต์ 8 มิติ และแผน 90 วัน

How-to: ประเมินความพร้อม AI โรงงานด้วยกรอบ TARI — เช็คลิสต์ 8 มิติ และแผน 90 วัน

Article
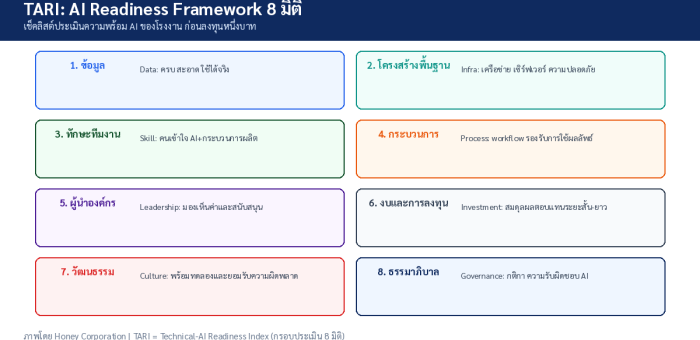
กลางปี 2026 ประเทศไทยมีเครื่องมือใหม่ที่โรงงานควรรู้จัก: Thailand AI Readiness Index (TARI) — ดัชนีวัดความพร้อมด้าน AI ฉบับแรกของประเทศ ผลิตจากความร่วมมือระหว่างหน่วยงานนโยบายด้านอุดมศึกษา วิทยาศาสตร์ วิจัยและนวัตกรรม (MHESI) สภานโยบายการอุดมศึกษา วิทยาศาสตร์ วิจัยและนวัตกรรมแห่งชาติ (NXPO) ร่วมกับภาคเอกชน สาระสำคัญคือ TARI เป็น มาตรฐานกลางระดับชาติ สำหรับประเมินความพร้อม AI อย่างเป็นระบบ ครอบคลุม 3 ระดับ: องค์กร หน่วยงาน (Business Function) และบุคคล — และนี่คือช่วงเวลาที่ดีที่โรงงานไทยควรใช้กรอบนี้จัดระเบียบการเดินทางสู่ AI ของตัวเอง ก่อนที่คู่แข่งจะวัดค่าแล้วไปไกลกว่า ทำไมต้องวัดตอนนี้: รายงานระดับโลกปี 2026 พบว่าองค์กรอุตสาหกรรมกว่า 90% ที่ใช้ AI หน้างานจริงได้ผลลัพธ์วัดได้ แต่เพียง 4% มีกลไกบังคับ Human Oversight ในการตัดสินใจที่ AI สนับสนุน — การวัดความพร้อมจึงไม่ใช่การชะลอตัว แต่คือการป้องกันไม่ให้ AI วิ่งแบบไร้เข็มขัดนิรภัย 8 มิติของ TARI — แปลงเป็น Checklist หน้างานโรงงาน กรอบ TARI ประเมิน 8 มิติ ซึ่งเมื่อแปลงเป็นภาษาโรงงานแล้ว สามารถใช้เป็นแบบสำรวจตัวเองได้ทันที: มิติ TARI คำถามสำรวจสำหรับโรงงาน สัญญาณว่า “ยังไม่พร้อม” 1. กลยุทธ์และภาวะผู้นำ AI มีเป้าหมาย AI ที่ผูกกับตัวเลขธุรกิจหรือไม่ (OEE, Downtime, Yield)? มีแต่คำว่า “ใช้ AI” ในแผน แต่ไม่มี KPI เจ้าของ 2. การจัดการข้อมูล ข้อมูลเครื่องจักรถูกเก็บอัตโนมัติ มีต้นทางชัดเจน และค้นได้หรือไม่? ข้อมูลยังอยู่ในกระดาษ ไฟล์ Excel กระจัดกระจาย หรือฝังใน HMI เก่า 3. เทคโนโลยีและโครงสร้างพื้นฐาน เครื่องจักรหลักเชื่อมต่อข้อมูลได้ (ไม่ใช่แค่เดินเครื่อง)? สายการผลิตสำคัญไม่มีจุดเก็บข้อมูลเลย 4. บุคลากรและทักษะ AI ทีมหน้างานมีคนใช้เครื่องมือวิเคราะห์ข้อมูลได้กี่คน? พึ่ง “คนเดียว” ในบริษัทที่รู้เรื่องข้อมูล 5. ธรรมาภิบาลและการบริหารความเสี่ยง มีกฎว่าใครใช้ AI ตัดสินใจอะไรได้บ้าง และต้องมีคนตรวจกี่ขั้น? ไม่มีใครรู้ว่าหน้างานกำลังใช้ AI หรือ…
Read More
Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Article
เมื่อ World Economic Forum (WEF) ประกาศรายชื่อ "Global Sustainability Lighthouse" รุ่นใหม่ มีหนึ่งรายชื่อที่ทำให้วงการผลิตของไทยต้องหันมามองกันเป็นพิเศษ — โรงงานเครื่องอุปโภคบริโภคแห่งหนึ่งในกรุงเทพฯ กลายเป็นไซต์แรกของประเทศไทยที่ได้รับการรับรองระดับนี้ จากการใช้เทคโนโลยีการผลิตยุคที่สี่ (4IR) จัดการทรัพยากรอย่างยั่งยืนจนเกิดผลจริงที่วัดได้ กรณีนี้น่าสนใจเพราะไม่ใช่โรงงานใหม่เอี่ยมที่สร้างจากศูนย์ แต่เป็นโรงงานที่เดินเครื่องมายาวนานและค่อยๆ ปรับตัวทีละชั้น — และเป็นไซต์เดียวกันที่ได้รับการรับรอง End-to-End (E2E) Value Chain Lighthouse มาแล้วตั้งแต่ปี 2022 ก่อนจะก้าวขึ้นสู่ระดับ Sustainability ในรอบใหม่ โจทย์: โรงงานส่งออกที่ "ความยั่งยืน" กลายเป็นเงื่อนไขการแข่งขัน โรงงานแห่งนี้ผลิตสินค้าอุปโภคบริโภคด้านสุขภาพและความงามส่งออกไปทั่วเอเชียแปซิฟิก ยุโรป และอเมริกาเหนือ — กลุ่มตลาดที่กฎระเบียบด้านสิ่งแวดล้อมและความคาดหวังของผู้บริโภคเข้มงวดที่สุดในโลก คำถามจึงไม่ใช่ "ควรทำ Sustainability หรือไม่" แต่คือ "จะทำให้เกิดผลจริงโดยไม่เพิ่มต้นทุนการผลิตอย่างไร" คำตอบของทีมงานคือการยกระดับการจัดการทรัพยากรทั้งหมดด้วยเทคโนโลยี 4IR — เซ็นเซอร์ IoT, การวิเคราะห์ข้อมูลเรียลไทม์ และระบบควบคุมอัตโนมัติ ที่หลอมรวมกันเป็นระบบจัดการทรัพยากรที่ "มองเห็นทุกการสูญเสีย" ตลอด 24 ชั่วโมง แนวทาง: 4IR สำหรับทรัพยากร ไม่ใช่แค่ผลิตภาพ สิ่งที่ทำให้กรณีนี้ต่างจากโครงการ Green ทั่วไปคือการใช้โครงสร้างพื้นฐานดิจิทัลเดิมที่สร้างไว้ตอน E2E Lighthouse รอบแรก มาต่อยอดเป็นชั้นวิเคราะห์ด้านทรัพยากร แทนการลงทุนชุดใหม่ทั้งหมด: Instrumentation ให้ครบก่อน — ติดตั้งเซ็นเซอร์วัดการใช้น้ำ พลังงาน และการปล่อยต่ออุปกรณ์หลัก ไม่ใช่แค่มิเตอร์รวมทั้งโรงงาน เพื่อให้อ้างอิงถึง "ผู้รับผิดชอบการสูญเสีย" รายเครื่องได้ Real-time แทนรายงานรายเดือน — ข้อมูลไหลเข้าสู่แดชบอร์ดแบบเรียลไทม์ ทีมหน้างานเห็นความผิดปกติของการใช้ทรัพยากรภายในไม่กี่นาที ไม่ใช่ตอนปิดงบ ปิด Loop ด้วยระบบควบคุม — ไม่หยุดที่การแจ้งเตือน แต่เชื่อมกับระบบควบคุมอัตโนมัติให้ปรับตัวเอง เช่น ลดกำลังการทำงานของอุปกรณ์ช่วงที่ไม่จำเป็น ผูกกับคน ไม่ใช่แค่เทคโนโลยี — สร้างทีมและ workplace ที่พร้อมรับเทคโนโลยี เพราะเป้าหมายสุดท้ายคือวัฒนธรรมการทำงานที่มองเห็นมูลค่าของทรัพยากรทุกหน่วย ระบบผลิตไฟฟ้าพลังงานแสงอาทิตย์บนหลังคาโรงงาน — หนึ่งในชั้นของการจัดการพลังงานที่ต้องมีระบบมอนิเตอร์รองรับ (ภาพ: Wikimedia Commons) ผลลัพธ์: ทำไม WEF ถึงเลือกไซต์นี้ เกณฑ์ของ Global Sustainability Lighthouse ไม่ใช่การมีแผน Environment ที่สวยงาม แต่คือ การลดรอยเท้าทางสิ่งแวดล้อมที่พิสูจน์ได้ด้วยตัวเลขจาก 4IR ที่ใช้งานจริงในทุกวัน ไซต์นี้ผ่านเพราะแสดงให้เห็นว่าเทคโนโลยีที่ติดตั้งไว้เพื่อผลิตภาพ ถูกยกระดับต่อเป็นเครื่องมือจัดการความยั่งยืนได้โดยไม่ต้องเริ่มใหม่ มิติ แนวทางดั้งเดิม แนวทาง Lighthouse (4IR)…
Read More