บทวิเคราะห์: หน้างานวิ่งนำ C-suite — Industrial AI Index 2026 เผยช่องว่างควบคุมที่อันตรายกว่าการยอมรับช้า

บทวิเคราะห์: หน้างานวิ่งนำ C-suite — Industrial AI Index 2026 เผยช่องว่างควบคุมที่อันตรายกว่าการยอมรับช้า

Article
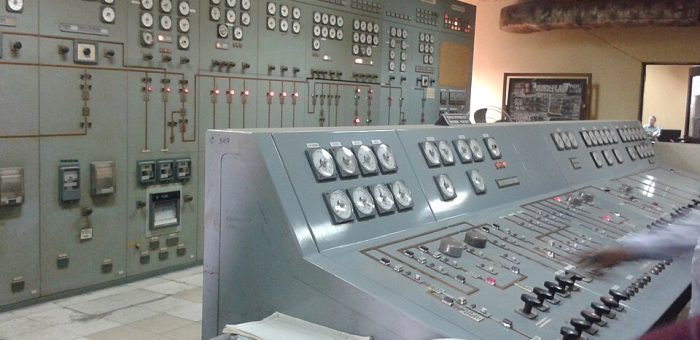
กลางเดือนตุลาคม 2026 รายงานสำรวจรายใหม่จากผู้ให้บริการซอฟต์แวร์ Industrial AI รายใหญ่ระดับโลก (เผยแพร่ 13 ตุลาคม 2026) สร้างคำถามที่ไม่สบายใจสำหรับผู้บริหารโรงงานหลายราย: ถ้าทีมหน้างานเป็นฝ่ายขับเคลื่อน AI จริง แล้วผู้บริหารกำลังทำอะไรอยู่? รายงานฉบับนี้สำรวจผู้บริหารอาวุโสกว่า 2,200 คนจาก 14 ประเทศ แล้วพบ "Execution Divide" ชัดเจน — วิศวกร หัวหน้าโรงงาน และผู้รับผิดชอบโลจิสติกส์ คือกลุ่มที่ทำให้ AI เกิดผลเชิงพาณิชย์จริง ขณะที่กรอบ Governance และโครงสร้างการเข้าถึงข้อมูลกลับตามไม่ทัน ตัวเลขจากหน้างาน: ได้ผลจริงและวัดได้ องค์กรกว่า 90% ที่นำ AI อุตสาหกรรมไปใช้งานจริงรายงานผลลัพธ์เชิงประจักษ์ โดยเฉพาะด้านความน่าเชื่อถือของสินทรีย์กร: 93% ปรับปรุงอัตราการทำงาน "ถูกตั้งแต่ครั้งแรก" (First-Time-Right) 90% เพิ่มความพร้อมใช้งานของเครื่องจักร (Asset Availability) 88% ปรับปรุงการส่งมอบตรงตามแผน (On-Time Delivery Adherence) กว่า 50% ของเวลาพนักงานในงานหลักอย่าง Throughput และ Quality Assurance ถูกปลดปล่อยออกมา เวลาที่ได้คืนถูกนำไปใช้ต่อ: 36% ทุ่มให้ความปลอดภัยและการฝึกอบรมบุคลากร, 35% ปรับปรุงประสิทธิภาพเครื่องจักร, 26% เร่ง Continuous Improvement และ 25% ขยายส่วนแบ่งตลาด ห้องควบคุมการผลิต — จุดที่ทีมหน้างานใช้ข้อมูล Operational ตัดสินใจทุกวัน (ภาพ: Wikimedia Commons) ปรากฏการณ์ที่ต้องจับตา: คนหน้างาน "ฝึก AI ให้ทำงานแทน" ก่อนที่ผู้บริหารจะรู้ตัว ข้อมูลที่น่าประหลาดใจที่สุดคือพฤติกรรมของ Frontline ในช่วง 12 เดือนที่ผ่านมา: 43% ฝึกและนำ Agentic Digital Workers (AI Agent ที่ทำงานบางส่วนแทนคนได้) เข้าสู่งานประจำวันจริง 37% อัปสกิลเพื่อนร่วมงานให้ใช้เครื่องมือ AI อุตสาหกรรมในงานประจำวัน 36% ฝึกทีมให้ทำงานร่วมกับ Digital Worker โดยตรง ขณะที่ความพยายามหลักของผู้บริหารช่วงเดียวกันคือ "อัปสกิลตัวเอง" (41%) เพื่อให้เข้าใจ AI — ความสนใจหันเข้าด้านใน มากกว่าเสริมพลังให้หน้างานที่กำลังวิ่งอยู่แล้ว และความมั่นใจของผู้นำ (30%) กลายเป็นอุปสรรคใหญ่ที่สุดของการขยายผล ช่องว่างที่อันตรายกว่า: มั่นใจบนกระดาษ แต่ขาด Controls ที่หน้างาน ปัญหาไม่ใช่การยอมรับ AI…
Read More
Case Study: โรงงานปุ๋ยทีม Operator ใหม่ทั้งหมด ทำไม Startup ครั้งแรกถึงราบรื่น — ด้วย Operator Training Simulator

Case Study: โรงงานปุ๋ยทีม Operator ใหม่ทั้งหมด ทำไม Startup ครั้งแรกถึงราบรื่น — ด้วย Operator Training Simulator

Article
Case Study: โรงงานปุ๋ยแห่งใหม่ พนักงานเฉลี่ยอายุงาน 2 ปี — แล้ว Startup ครั้งแรกทำไมถึงสวยกว่าโรงงานเก่า? โรงงานปุ๋ยแห่งหนึ่งในเอเชียตะวันออกเฉียงใต้เพิ่งเริ่มเดินเครื่องจริงเมื่อไม่นานมานี้ สิ่งที่น่าสนใจคือทีม Operator ของพวกเขาเป็นทีม "หน้าใหม่" เกือบทั้งหมด — ประสบการณ์เฉลี่ยต่ำกว่าโรงงานทั่วไปอย่างเห็นได้ชัด เพราะโรงงานเพิ่งก่อตั้งและไม่มีทีมสืบทอดประสบการณ์จากรุ่นพี่ แต่ผลการเดินเครื่องครั้งแรกกลับราบรื่นกว่าที่คาด ความลับไม่ใช่เรื่องบุคลากรโชคดี แต่คือการตัดสินใจของฝ่ายบริหารที่ลงทุนกับสิ่งที่หลายโรงงานมองข้าม: Operator Training Simulator (OTS) หรือระบบจำลองโรงงานเพื่อการฝึกอบรม — ซึ่งเป็นอีกหน้าหนึ่งของ Digital Twin ที่คนมักลืม อุตสาหกรรม Process เช่น ปิโตรเคมีและปุ๋ยเคมี คือกลุ่มแรกๆ ที่ยอมรับ OTS — ภาพ: Wikimedia Commons โจทย์: เมื่อความรู้ของคนหายไปพร้อมกับคนรุ่นเก่า สถิติที่อุตสาหกรรมกระบวนการผลิต (Process Industry) ยอมรับกันคือ อุบัติเหตุราว 90–95% ของโรงงานมนุษย์เป็นสาเหตุ (ข้อมูลจากผู้ให้บริการ OTS ระดับโลกที่ติดตั้งไปแล้วมากกว่า 200 ระบบ) ปัจจัยทางมนุษย์ไม่ได้หมายถึงแค่ความประมาท แต่รวมถึงขาดประสบการณ์เผชิญสถานการณ์ผิดปกติ ไม่เคยเห็น Process Runaway ด้วยตาตัวเอง และไม่รู้ว่า Alarm ตัวไหน "ปกติ" ตัวไหน "ฉุกเฉิน" โรงงานใหม่ต้องเผชิญปัญหาซ้ำสอง: ไม่มีรุ่นพี่ถ่ายทอดประสบการณ์ และไม่มีข้อมูล Upset จริงจากเครื่องจักรของตัวเองให้เรียนรู้ การฝึกแบบ On-the-Job บนโรงงานที่เพิ่งเดินเครื่องจึงเป็นการเสี่ยงสองตลบ — ทั้งเสี่ยงต่อคนและเสี่ยงต่อเครื่องจักรมูลค่าหลายร้อยล้าน ทางแก้: โรงงานเสมือนที่ผิดพลาดได้ 100 ครั้งโดยไม่มีใครบาดเจ็บ OTS ที่ดีไม่ใช่แค่หน้าจอจำลอง HMI แต่ประกอบด้วย 3 ส่วนที่ต้องทำงานร่วมกัน: Dynamic Process Model — โมเดล Thermodynamic และ Fluid Flow จาก First Principles ที่ตอบสนองเหมือนโรงงานจริง เมื่อ Operator เปิดวาล์วเพิ่ม ค่าน้ำหนักก้อนเปลี่ยน อุณหภูมิขึ้น แรงดันตาม ด้วย Lag และ Cascade Effect เหมือนของจริง (โมเดลระดับสูงในตลาดทำได้ใกล้เคียงข้อมูลจริงภายใน ±2%) DCS/SIS Emulation — หน้าจอและ Logic เหมือนระบบควบคุมที่ใช้จริง ทำให้กล้ามเนื้อความจำ (Muscle Memory) ของ Operator ทำงานเหมือนนั่งอยู่หน้า Console จริง…
Read More
บทวิเคราะห์ Powder Lifecycle Management: เมื่อผงโลหะ 90% ของเตียงพิมพ์ต้องถูกติดตามทุกรอบ ไม่ใช่แค่นับ reuse

บทวิเคราะห์ Powder Lifecycle Management: เมื่อผงโลหะ 90% ของเตียงพิมพ์ต้องถูกติดตามทุกรอบ ไม่ใช่แค่นับ reuse

Article
ในโลกของ Metal Additive Manufacturing มีตัวแปรที่ถูกพูดถึงน้อยกว่าเครื่องพิมพ์และดีไซน์ แต่ส่งผลต่อคุณภาพชิ้นงานโดยตรงเท่ากัน: ผงโลหะที่ใช้แล้วนำกลับมาใช้ใหม่ (powder reuse) เพราะในกระบวนการ Powder Bed Fusion ผงทั้งเตียงไม่ได้ถูกหลอมหมด — มีเพียงส่วนที่เป็นชิ้นงานจริงเท่านั้น ที่เหลือกว่า 90–95% ของผงต้องถูกเก็บ ร่อน ผสม และนำกลับเข้าเตียงพิมพ์รอบถัดไป คำถามที่ทุกโรงพิมพ์ต้องตอบให้ได้คือ "ผงรอบที่เท่าไหร่ที่ยังปลอดภัย และเรารู้ได้อย่างไรว่าถึงรอบนั้นแล้ว" กลไกเบื้องหลัง: อะไรเปลี่ยนไปในผงทุกครั้งที่ถูกพิมพ์ ทุกครั้งที่ผงผ่านวงจร heat exposure ในเตียงพิมพ์ มี 4 กลไกหลักที่เปลี่ยนแปลงคุณสมบัติของผงอย่างสะสม: Oxygen pickup — ไทเทเนียมและอัลลอยที่มีองค์ประกอบไวปฏิกิริยาดูดซับออกซิเจนเพิ่มขึ้นทุกรอบ แม้ในบรรยากาศก๊าซเฉื่อยที่ควบคุมดีแล้วก็ตาม ระดับออกซิเจนในผงจะไต่ขึ้นเรื่อยๆ จนกระทบความเหนียวของชิ้นงาน Morphology degradation — ผงเม็ดกลม (spherical) ที่ไหลดีค่อยๆ เปลี่ยนรูปทรงเปลี่ยน บางส่วน sinter ติดกันเป็นเม็ดผิดรูป (satellites) ส่งผลต่อ flowability และ bulk density ที่เทลงเตียง PSD shift — particle size distribution เลื่อนไปทางเม็ดใหญ่ขึ้น เพราะเม็ดเล็กถูก heat ทำลายหรือร่อนออกก่อน Spatter contamination — ฟองไอโลหะที่กระเด็นออกจาก melt pool กลายเป็นเม็ดผงเผาไหม้ (oxidized spatter) ปนเปื้อนอยู่ในผงที่เก็บกลับ ภาพ SEM ผงสแตนเลส 316L ช่วง atomize แรก — เม็ดกลมสม่ำเสมอคือสิ่งที่ reuse หลายรอบจะค่อยๆ ทำลาย (ภาพ: Wikimedia Commons, CC BY 4.0) งานวิจัยบอกอะไรเรา งานวิจัยจำนวนมากในทศวรรษที่ผ่านมาพยายามตอบคำถามนี้ด้วยการทดสอบ reuse หลายสิบรอบต่อเนื่อง ภาพรวมที่เห็นสอดคล้องกันคือ การเปลี่ยนแปลงของผงเกิดขึ้นจริงและวัดได้ตั้งแต่รอบแรกๆ แต่ทิศทางและอัตราไม่ได้เลวร้ายเสมอไป — หลายการทดสอบพบว่าค่า flowability บางตัวชี้วัดดีขึ้นในช่วงแรกเพราะความชื้นและไอระเหยถูกกำจัดออก ก่อนที่ผลจาก morphology และออกซิเจนจะกลับมากดลงในรอบถัดๆ ไป สรุปได้ว่าไม่มีตัวเลข "จำนวนรอบมหัศจรรย์" ที่ใช้ได้กับทุกวัสดุ ทุกเครื่อง และทุกชิ้นงาน — สิ่งที่เป็นสากลคือ ผงต้องถูกทดสอบอย่างเป็นระบบทุกครั้งที่ผ่านการใช้งาน ไม่ใช่นับรอบอย่างเดียว มุมมองจาก Honey Corporation: เราเห็นแนวโน้มเดียวกันนี้ในหลายโครงการ industrial — ปัญหาไม่ใช่การขาดเครื่องมือทดสอบผง แต่คือการที่ข้อมูลการทดสอบถูกเก็บกระจัดกระจายในไฟล์ Excel ของแต่ละกะ…
Read More
How-to: Industrial CT ตรวจชิ้นงาน Additive Manufacturing ตั้งแต่เลือก Voxel ถึง Porosity Analysis ใน 7 ขั้นตอน

How-to: Industrial CT ตรวจชิ้นงาน Additive Manufacturing ตั้งแต่เลือก Voxel ถึง Porosity Analysis ใน 7 ขั้นตอน

Article
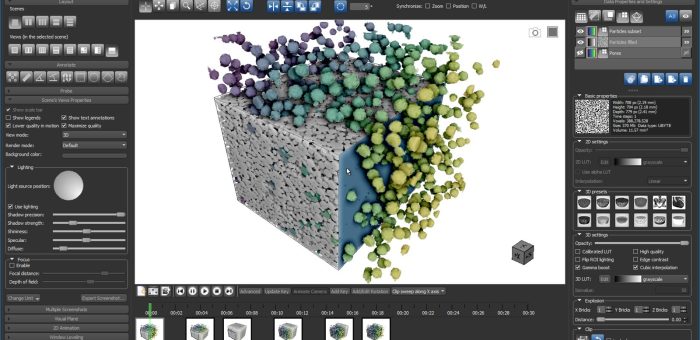
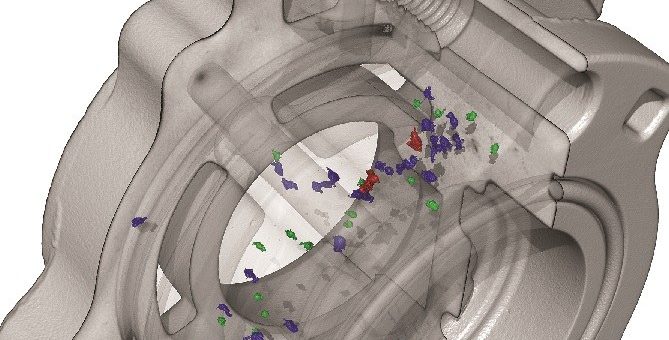
Industrial Computed Tomography (Industrial CT) คือเทคโนโลยีถ่ายภาพ 3 มิติด้วยรังสีเอกซ์ที่ก้าวขึ้นมาเป็น "มาตรฐานใหม่" ของการตรวจสอบชิ้นส่วน Additive Manufacturing ในช่วงหลายปีที่ผ่านมา เพราะมันตอบโจทย์ที่ NDT วิธีอื่นตอบไม่ได้: มองเห็นภายในชิ้นงานทั้งชิ้นโดยไม่ต้องทำลาย จากภายนอกจนถึงแกนกลาง ในหนึ่งการสแกน ทั้งยังได้ไฟล์โมเดล 3 มิติครบถ้วนที่นำไปเทียบกับไฟล์ CAD ต้นฉบับได้เลย หลักการทำงานสรุปได้ง่าย: หลอดเอกซ์เรย์หมุนรอบชิ้นงาน (หรือชิ้นงานหมุนรอบแหล่งกำเนิด) ตรวจจับด้วย flat panel detector นับพันภาพ 2 มิติจากมุมต่างๆ แล้วสร้างแบบจำลอง 3 มิติคืนกลับด้วยอัลกอริทึม reconstruction ผลลัพธ์คือ voxel model — คือพิกเซลที่มีความหนา จุดข้อมูลที่เล็กที่สุดของภาพ ซึ่งขนาด voxel กำหนดว่าเราจะมองเห็นรู (porosity) เล็กแค่ไหนได้ เครื่อง Industrial CT ยุคใหม่ใช้ digital direct detection — ความละเอียดและความไวต่อความหนาแน่นวัสดุสูงกว่า film ดั้งเดิมหลายเท่า (ภาพ: Wikimedia Commons, CC BY-SA 4.0) เจ็บปวดที่ CT มาแก้: Defect ที่ซ่อนอยู่ใต้พื้นผิว ชิ้นงาน AM มี defect จำเพาะที่โปรเซสแบบดั้งเดิมไม่มี — lack of fusion (หลอมไม่ติดกันเพราะพลังงานต่ำเกิน) กลายเป็นรูเปล่ายืดยาวพร้อมขอบแหลม, keyhole porosity (เปิดโพรงไอโลหะแล้วพังทลายกลายเป็นรูกลม), และ trapped powder ในช่องภายในที่ออกแบบให้เป็น channel หรือ lattice สิ่งเหล่านี้อยู่ "ใต้ผิว" การตรวจด้วยตา (VT) มองไม่เห็น Penetrant Testing (PT) ก็จับไม่ได้เพราะรูไม่เปิดออกผิว และ Ultrasonic Testing (UT) แบบดั้งเดิมเจอปัญหาพื้นผิวหยาบของ AM ที่ทำให้ coupling แย่ — CT จึงเป็นคำตอบที่เหลืออยู่เพียงคำตอบเดียวสำหรับชิ้นงาน AM ที่มีความซับซ้อนสูง ตัวอย่าง void ที่ CT ตรวจพบภายในชิ้นงาน — defect ประเภทนี้ VT/PT มองไม่เห็นเพราะไม่เปิดออกสู่ผิว (ภาพ: Wikimedia Commons, CC BY-SA…
Read More
Electron Beam Melting (EBM): เทคโนโลยีพิมพ์โลหะในสุญญากาศที่ Residual Stress ต่ำจนแทบไม่ต้อง Heat Treatment

Electron Beam Melting (EBM): เทคโนโลยีพิมพ์โลหะในสุญญากาศที่ Residual Stress ต่ำจนแทบไม่ต้อง Heat Treatment

Article
Electron Beam Melting (EBM) คือเทคโนโลยีพิมพ์โลหะแบบ Powder Bed Fusion ที่ใช้ "ลำอิเล็กตรอน" แทนเลเซอร์ในการหลอมผงโลหะทีละชั้น ภายใต้สภาวะสุญญากาศสูง ซึ่งเป็นความต่างเชิงกายภาพที่นำไปสู่ความต่างเชิงผลลัพธ์ที่สำคัญมาก เพราะลำอิเล็กตรอนเป็นอนุภาคมีประจุ จึงเบี่ยงเบนด้วยสนามแม่เหล็กได้เร็วหลายพันเฮิรตซ์ และส่งพลังงานได้สูงกว่าเลเซอร์หลายเท่าโดยไม่ต้องมีก๊าซเฉื่อย ทำให้กระบวนการทั้งหมดเกิดขึ้นในห้องสุญญากาศระดับ 10-4 torr ขึ้นไป จุดเด่นที่สุดของ EBM คืออุณหภูมิกระบวนการที่สูงกว่า LPBF อย่างมีนัยสำคัญ — ตัวเตามักถูก preheat และคงไว้ที่ระดับ 650–1,000°C ตลอดการพิมพ์ ผงวัสดุจึงถูกหลอมขณะที่เตียงพิมพ์ร้อนจัดอยู่แล้ว อุณหภูมิหลังการพิมพ์ (part temperature) กับอุณหภูมิหลอมจึงใกล้กันมาก gradient ทางความร้อนต่ำ residual stress จึงต่ำกว่า LPBF ที่พิมพ์บนเตียงเย็น เป็นเหตุผลที่งานวิจัยหลายชิ้นระบุว่า EBM มัก ไม่จำเป็นต้องทำ Heat Treatment ลดความเค้น (stress relief) หลังพิมพ์ หรือทำเพียงเบา ๆ ต่างจาก LPBF ที่แทบทุกชิ้นงานต้องผ่านขั้นตอนนี้เสมอ เครื่องพิมพ์โลหะระบบ Electron Beam Melting — ลำอิเล็กตรอนในห้องสุญญากาศทำหน้าที่หลอมผงโลหะทีละชั้น (ภาพ: Wikimedia Commons, CC BY 2.0) EBM vs LPBF: ตารางเปรียบเทียบเชิงเทคนิค ปัจจัย EBM (Electron Beam) LPBF (Laser Beam) แหล่งพลังงานลำอิเล็กตรอนในสุญญากาศเลเซอร์ไฟเบอร์ + ก๊าซเฉื่อย (Argon/Nitrogen) อุณหภูมิเตียงพิมพ์650–1,000°C (preheat สูง)100–200°C (บางรุ่นถึง 500°C) Residual Stressต่ำ — มักไม่ต้อง stress reliefสูง — ต้อง heat treatment แทบทุกชิ้น อัตราพิมพ์ (Build Rate)สูงกว่า — พลังงานและ scan speed สูงต่ำกว่า แต่ควบคุมพารามิเตอร์ละเอียดกว่า ความละเอียดพื้นผิวหยาบกว่า (Ra ~20–40 µm) ผงเม็ดใหญ่ 45–106 µmละเอียดกว่า (Ra ~5–15 µm) ผงเม็ดเล็ก 15–45 µm วัสดุที่นิยมTi-6Al-4V, CoCr, Inconel 718/625, ทองแดง, TiAlAlSi10Mg, 316L,…
Read More
Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Article
ในช่วงสิบปีที่ผ่านมา คำว่า Industry 4.0 กลายเป็นคำโฆษณาชวนเชื่อ (Buzzword) ที่โรงงานทั่วโลกใช้เรียกการลงทุนเทคโนโลยีดิจิทัล ตั้งแต่ IoT Platform, Big Data ไปจนถึง AI แต่ปลายปี 2026 นี้ กระแสนโยบายเริ่มเปลี่ยน สหภาพยุโรปผลักดันกรอบแนวคิด Industry 5.0 อย่างจริงจัง โดยไม่ได้หมายถึง "เทคโนโลยีเจเนอเรชันใหม่" แต่คือการเปลี่ยนกระบวนทัศน์ (Paradigm Shift) จากระบบ Techno-economic ไปสู่ Socio-technical System — เทคโนโลยีเป็นเพียงเครื่องมือ ไม่ใช่ปลายทาง บทความนี้ถอดรหัส Industry 5.0 ให้วิศวกรและผู้บริหารโรงงานไทยเข้าใจอย่างเป็นระบบ พร้อมตัวเลขจริงที่อ้างอิงจากเอกสารวิจัยของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 และรายงานระดับโลก Industry 4.0 ติดขัดตรงไหน — 4 ข้อจำกัดที่โลกยอมรับแล้ว ก่อนจะเข้าใจ Industry 5.0 ต้องเข้าใจว่าทำไมโลกถึงต้องการ "อุตสาหกรรม 5.0" ตัวเลขชี้ว่า Industry 4.0 ประสบความสำเร็จด้านประสิทธิภาพ แต่สร้างผลข้างเคียง 4 ข้อที่ยังแก้ไม่ตก: เน้นผลกำไรมากกว่าสังคม — การตัดสินใจลงทุนถูกขับเคลื่อนด้วย ROI และการลดต้นทุน จนแรงงานถูกมองเป็น "ต้นทุนที่ต้องควบคุม" มากกว่าทรัพยากรที่ต้องพัฒนา ความเสี่ยงแทนที่แรงงาน — รายงาน Future of Jobs Report ของ World Economic Forum ระบุว่าภายในปี 2027 จะมีตำแหน่งงานหายไปราว 83 ล้านตำแหน่ง ขณะที่เกิดงานใหม่เพียง 69 ล้านตำแหน่ง เกิด Net Job Loss ประมาณ 14 ล้านตำแหน่งทั่วโลก และแรงงาน 400–800 ล้านคนอาจต้องเปลี่ยนอาชีพภายในปี 2030 ใช้ทรัพยากรเข้มข้นเกินไป — เกิดปรากฏการณ์ Rebound Effect: เทคโนโลยีที่ประหยัดต้นทุนกลับกระตุ้นการผลิตมากขึ้นจนหักล้างประสิทธิภาพที่ทำไว้ รวมถึง AI, Data Center และ Cloud Computing ที่ใช้พลังงานสูง ความเปราะบางของห่วงโซ่อุปทาน — ระบบ Just-in-Time ที่ผองชื่อเรื่องประสิทธิภาพ กลายเป็นจุดอ่อนเมื่อเจอ COVID-19 ความขัดแย้งภูมิรัฐศาสตร์ และการหยุดชะงักของ Global Value Chains Cobot คือสัญลักษณ์ของ Human-Technology…
Read More
บทวิเคราะห์: Data Contract — สัญญาที่โรงงานยุค AI ต้องมี ก่อนที่ dashboard จะเบรกอีกครั้ง

บทวิเคราะห์: Data Contract — สัญญาที่โรงงานยุค AI ต้องมี ก่อนที่ dashboard จะเบรกอีกครั้ง

Article
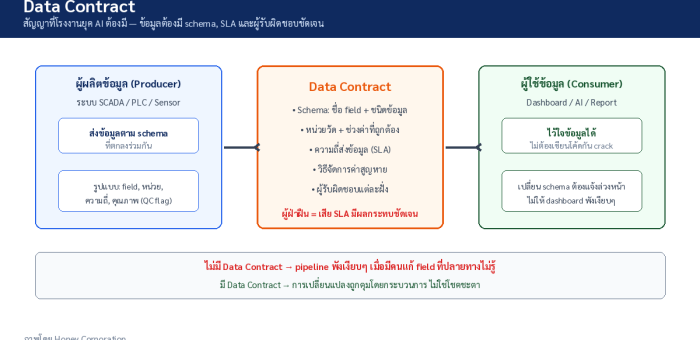
คำถามที่เราได้ยินบ่อยขึ้นเรื่อยๆ ในวงการโรงงานไทย ช่วงสองสามปีที่ผ่านมา ทีมงาน Honey Corporation ถูกถามคำถามแบบเดิมซ้ำๆ จากผู้บริหารโรงงานหลายแห่ง: “เราลงทุนเก็บข้อมูลจากเครื่องจักรมาทั้งที ทำไม dashboard ยังเบรก รายงานยังเพี้ยน และทีม AI ยังบ่นว่าข้อมูลใช้ไม่ได้?” คำตอบที่เราพบบ่อยที่สุดไม่ได้อยู่ที่เครื่องมือ แต่อยู่ที่ข้อเท็จจริงที่หลายองค์กรยังมองข้าม — โรงงานส่วนใหญ่ยังไม่มี “สัญญา” ว่าข้อมูลที่ส่งให้กันจะหน้าตาเป็นอย่างไร โรงงานยุคใหม่มีผู้ผลิตและผู้บริโภคข้อมูลมากขึ้นเรื่อยๆ — ปัญหาย้ายไปอยู่ที่ “คุณภาพการส่งมอบ” ไม่ใช่ปริมาณข้อมูล (ภาพ: Wikimedia Commons) Data Contract คืออะไร และทำไมกระแสมันมาเร็วในตอนนี้ Data Contract คือข้อตกลงที่เป็นทางการระหว่าง ผู้ผลิตข้อมูล (data producer — เช่น ทีมที่ดูแล IIoT gateway, ระบบ SCADA หรือ MES) กับ ผู้บริโภคข้อมูล (data consumer — เช่น ทีม dashboard, ทีม AI/ML, ฝ่ายบัญชี) ที่ระบุร่วมกันว่า คุณภาพ โครงสร้าง ความหมาย และความพร้อมใช้ของข้อมูลจะเป็นแบบไหน ต่างจากสัญญาธุรกิจทั่วไปตรงที่มัน เขียนด้วยโค้ด (YAML/JSON) จึงบังคับใช้ด้วยระบบอัตโนมัติได้จริง ไม่ต้องพึ่งความทรงจำของคน แนวคิดนี้ถูกเปรียบโดยนักวิเคราะห์หลายท่านว่ามีผลต่อวงการข้อมูล เทียบเท่ากับสิ่งที่ API ทำให้วงการพัฒนาซอฟต์แวร์ — API นิยามกติกาการสื่อสารระหว่างโปรแกรม ส่วน data contract นิยามกติกาการส่งมอบข้อมูลระหว่างทีม และเหมือนกันตรงที่พอมีตั้งแต่วันแรก ทุกอย่างที่หลังจากนี้จะเกิดขึ้นจะเร็วขึ้นทั้งระบบ ทำไมกระแสนี้มา “ตอนนี้” พอดี? คำตอบสั้นๆ คือ ผู้บริโภคข้อมูลในโรงงานเพิ่มขึ้นแบบทวีคูณ — จากเดิมที่มีแค่ SCADA กับ Historian ตอนนี้มี OEE dashboard, ระบบพยากรณ์การซ่อมบำรุง, โมเดล AI ตรวจคุณภาพ, ระบบรายงาน ESG และ application ใหม่ๆ ที่ไปขอข้อมูลจากทีม OT อยู่ตลอดเวลา ข้อมูลชุดเดิมถูก consume หลายทาง แต่ไม่มีใครรับประกันความเสถียรของมัน “คุณได้ข้อมูลที่ดีกว่าเข้าสู่ระบบ คุณจะได้ garbage in, garbage out ที่ดีกว่าเดิม” — Jean-Georges Perrin นักวิเคราะห์สถาปัตยกรรมข้อมูล อธิบายว่าทำไม data contract จึงเป็นเรื่องพื้นฐานของงาน AI ยุคใหม่…
Read More
Case Study: Event Streaming Backbone — เมื่อข้อมูลโรงงานอาหาร 3 ไซต์ ไหลเร็วกว่าสินค้าขึ้นหน้าร้าน

Case Study: Event Streaming Backbone — เมื่อข้อมูลโรงงานอาหาร 3 ไซต์ ไหลเร็วกว่าสินค้าขึ้นหน้าร้าน

Article
โจทย์: โรงงานอาหาร 3 ไซต์ ที่ข้อมูลเดินทางช้ากว่าสินค้า ลองนึกภาพโรงงานอาหารกลางในภาคตะวันออก ผลิตของว่างบรรจุถุงส่งให้ร้านค้าปลีกทั่วประเทศ มี 3 ไซต์ผลิต แต่ละไซต์มีสายการผลิต 4–6 ไลน์ ปัญหาที่ฝ่ายผู้อำนวยการเล่าให้ฟังตอนเริ่มโครงการคือ — "ตอนสินค้าถึงมือหน้าร้าน ข้อมูลการผลิตยังไปไม่ถึงโต๊ะผม" รายงาน OEE รายไลน์ต้องรอรวบรวมถึงเช้าวันถัดไป ส่วนข้อมูล lot ที่ถูกเรียกคืน (recall) ต้องใช้เวลานานหลายชั่วโมงในการไล่หาว่าวัตถุดิบก้อนไหนเข้าสายการผลิตไหน สายการผลิตอาหารบรรจุพร้อมส่ง — สินค้าออกจากไลน์เร็วกว่าข้อมูลขึ้นรายงานหลายชั่วโมง (ภาพ: Wikimedia Commons) เมื่อไล่ปัญหาลึกลงไป เจอรากที่แท้จริง 3 ข้อ: Point-to-Point เต็มระบบ — MES ดึงข้อมูลจาก SCADA ทุกไลน์ด้วย interface เฉพาะ 6 ชุด, ระบบคลังดึงจาก MES อีกชุด, ฝ่ายพลังงานต่อมิเตอร์แบบแยกเดียว รวมแล้ว interface ที่ต้องดูแลเกือบ 20 จุด แก้ทีไรกระทบลูกโซ่ทุกครั้ง รูปแบบข้อมูลไม่เหมือนกัน — แต่ละไซต์ตั้งชื่อ tag ตามใจ integrator ที่ติดตั้งปีไหนปีนั้น คำว่า "อุณหภูมิห้องเย็น" มีถึง 4 ชื่อต่างกันข้ามไซต์ ข้อมูลถึงสาย แต่ไม่มีใครกล้าใช้ — เพราะไม่มีใครรับประกันว่าค่าที่เห็นบน dashboard เป็นค่าปัจจุบันหรือค่าค้างจากอุปกรณ์ที่หลุดไปแล้ว ทางออก: วาง Event Streaming Backbone พร้อม Event Carried State Transfer ทีม integrator เสนอแนวทางที่ไม่ใช่การซื้อ "อีกระบบนึงมาต่อพ่วง" แต่เป็นการวาง แกนกลางกระจายเหตุการณ์ (Event Streaming Backbone) ให้ทั้ง 3 ไซต์ โดยออกแบบตามแนวคิด Event Carried State Transfer — ทุกเหตุการณ์สำคัญบนสายการผลิต (เปลี่ยนรุ่นผลิต, หยุดไลน์, ผลิตครบ lot, อ่านค่า QC ผ่าน/ไม่ผ่าน) จะถูกแปลงเป็น "เหตุการณ์" ที่พกสถานะล่าสุดของตัวเองมาด้วยเสมอ เหตุการณ์ (Event) คือบันทึกที่เปลี่ยนแปลงไม่ได้ (immutable record) ว่า "เกิดอะไรขึ้น" ประกอบด้วย key ที่ระบุตัวตน, value ที่เก็บข้อมูลจริง, และ timestamp บอกเวลาที่เกิดเหตุการณ์ — นิยามตามเอกสารของ…
Read More
Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Article
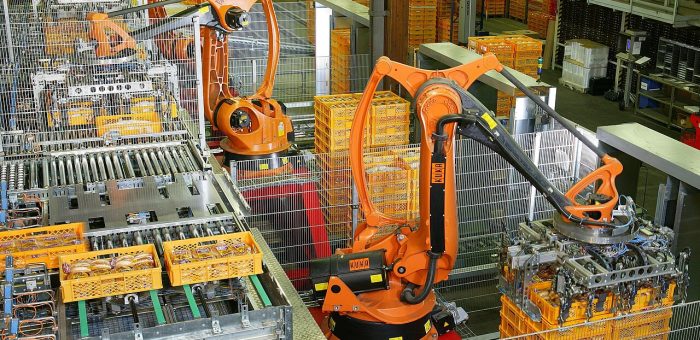
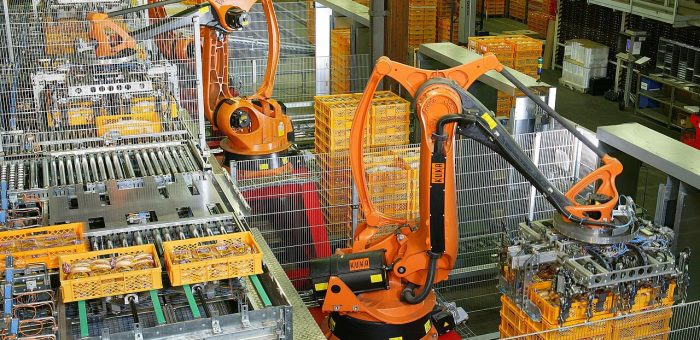
แนวคิดที่กลับมาเป็นข่าวอีกครั้งในปี 2026 คำว่า "Dark Factory" หรือ "Lights-Out Manufacturing" ไม่ใช่แนวคิดใหม่ แต่ในปี 2026 มันกลับมาเป็นหัวข้อสนทนาของวงการผลิตอีกครั้ง เพราะเทคโนโลยีที่จำเป็นต้นทุนต่ำลงและแข็งแรงขึ้นจนแนวคิดนี้เปลี่ยนจาก "การทดลอง" เป็น "กลยุทธ์การแข่งขัน" ของผู้ผลิตจริงหลายราย สิ่งที่เปลี่ยนไปคือชั้นของเทคโนโลยีที่ทำให้โรงงานรันได้โดยไม่ต้องมีคนเฝ้า ทั้งหุ่นยนต์ที่ปรับตัวได้ เซ็นเซอร์ IIoT ที่เข้าถึงง่ายขึ้น และซอฟต์แวร์ orchestration ที่เชื่อมทุกอย่างเข้าด้วยกัน นิยามสั้นๆ: Dark Factory คือโรงงานที่ทำงานโดยไม่ต้องมีคนอยู่หน้างาน เครื่องจักรและหุ่นยนต์จัดการกระบวนการทั้งหมดตั้งแต่ป้อนวัตถุดิบ ประกอบ ตรวจสอบ จนถึงบรรจุ มนุษย์เข้ามาเฉพาะเมื่อต้องดูแลระบบจากระยะไกล หรือทำ maintenance ตามแผน ส่วนชื่อ "มืด" มาจากการที่ไม่ต้องเปิดไฟ เปิดแอร์ หรือสร้างสวัสดิการให้คน จึงประหยัดพลังงานและพื้นที่ได้อีกส่วน หุ่นยนต์อุตสาหกรรมทำงานจัดเรียงสินค้าบนพาเลท — งานซ้ำซากปริมาณมากคือจุดเริ่มต้นที่พบมากที่สุดของ lights-out operation (ภาพ: Wikimedia Commons) โรงงานจริงที่ปิดไฟแล้ว ยังผลิตได้ 30 วัน กรณีศึกษาที่ถูกอ้างถึงมากที่สุดคือโรงงานผู้ผลิตหุ่นยนต์ในเมืองโอชิโนะ ประเทศญี่ปุ่น ซึ่งใช้หุ่นยนต์ประกอบหุ่นยนต์ตัวอื่นด้วยกันเอง โดยมีรายงานว่าสายการผลิตสามารถ รันแบบไม่มีคนเฝ้าต่อเนื่องได้นานถึง 30 วัน จุดยืนคือการออกแบบเครื่องจักรแบบ modular มาตรฐานเดียวกันทั้งไลน์ ควบคุมสภาพแวดล้อมการผลิตอย่างเข้มงวด และใช้ predictive maintenance คาดการณ์ปัญหาล่วงหน้า วิศวกรเข้ามาเฉพาะตามแผนบำรุงรักษาและตรวจสอบ อีกตัวอย่างที่มักถูกพูดถึงคือโรงงานเครื่องใช้ไฟฟ้าในเมืองดรัคเติน ประเทศเนเธอร์แลนด์ ที่ผลิตเครื่องโกนหนวดด้วย หุ่นยนต์ 128 ตัว กับคนเพียง 9 คน ที่ดูแลเรื่องคุณภาพ จุดเด่นคือระบบ modular cell + vision-guided ที่สลับผลิตรุ่นต่างๆ ได้เร็ว และ predictive maintenance ที่เห็นสัญญาณความเสียหายล่วงหน้าถึง 72 ชั่วโมง ขณะที่อุตสาหกรรมเซมิคอนดักเตอร์ 300 มิลลิเมตรคือ dark factory โดยความจำเป็น — คนคือแหล่งปนเปื้อน (contamination) ที่ใหญ่ที่สุดในห้องสะอาด จึงต้องใช้ AMHS (ระบบลำเลียงวัสดุอัตโนมัติ) และ FOUP เคลื่อนย้ายวาเฟอร์ผ่านขั้นตอนนับร้อยโดยไม่มีมือมนุษย์แตะ แขนกลอุตสาหกรรมยุคใหม่ออกแบบให้สอนงานได้ง่ายและปรับเปลี่ยนงานได้เร็ว — เงื่อนไขสำคัญของ hybrid lights-out (ภาพ: Wikimedia Commons) เทคโนโลยีเบื้องหลัง: ชั้นต่อชั้นที่ต้องครบ Lights-out ไม่ได้แปลว่าซื้อหุ่นยนต์มาวางแล้วจบ แต่คือการเรียงชั้นเทคโนโลยีให้ต่อกันครบ ดังนี้: ชั้นเทคโนโลยี หน้าที่ ตัวอย่างเทคโนโลยี 1. Executionทำงานแทนแรงงานคน ทั้งจับ…
Read More
Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Article
223 ประภาคาร 30 ประเทศ และบทเรียนที่โรงงานไทยหยิบไปใช้ได้ ตลอด 8 ปีที่ผ่านมา เครือข่าย Global Lighthouse Network ของ World Economic Forum ทำหน้าที่เหมือน "ห้องทดลองกลางแจ้ง" ของการผลิตโลก — คัดเลือกโรงงานที่พิสูจน์แล้วว่าใช้เทคโนโลยีปฏิวัติอุตสาหกรรม (4IR) สร้างผลลัพธ์ที่วัดได้จริง ไม่ใช่แค่ทำ PoC เก็บไว้โชว์ รายงานฉบับล่าสุด (มกราคม 2026) เผยตัวเลขที่สะท้อนทิศทางของอุตสาหกรรมชัดเจนกว่าที่เคย นั่นคือเครือข่ายเติบโตจาก 16 โรงงานแรก เป็น 223 ไซต์ในกว่า 30 ประเทศ 40 อุตสาหกรรม และหนึ่งในนั้นอยู่ที่ศรีราชา ประเทศไทย ประเด็นที่น่าสนใจที่สุดของรายงานปีนี้ไม่ใช่จำนวนโรงงาน แต่คือ สัดส่วนของ AI ในโซลูชันที่ทำงานจริง: AI เชิงวิเคราะห์และ Machine Learning ถูกฝังอยู่ในเกือบ 62% ของ use case หลัก ขณะที่ Generative AI โตจาก 9% ในปี 2024 เป็น 23% ในปี 2025 และ AI Agent เพิ่งเริ่มต้นที่ 5% — ตัวเลขชุดนี้บอกว่าเรากำลังเปลี่ยนผ่านจาก "โรงงานอัจฉริยะ" ที่รวบรวมข้อมูล ไปสู่ "โรงงานอัจฉริยะเชิงปัญญา" (Cognitive Factory) ที่เรียนรู้และปรับตัวเอง สายการผลิตยุคใหม่ — พื้นที่ทดลองจริงของ 4IR ที่ Lighthouse ทั่วโลกพิสูจน์ผลลัพธ์ (ภาพ: Wikimedia Commons) จาก Pilot Purgatory สู่ Scaling Slump — และทางออก 3 Archetype รายงานชี้ว่าปัญหาของธุรกิจการผลิตส่วนใหญ่ไม่ได้อยู่ที่การเริ่มต้น แต่อยู่ที่การขยายผล หลายโรงงานติดอยู่ใน "Pilot Purgatory" คือทำนำร่องได้แต่ขยายไม่ได้ และเมื่อผ่านจุดนั้นไปได้ก็เจอกับ "Scaling Slump" ระยะที่โซลูชันขยายแล้วผลลัพธ์กลับเพิ่มช้าลงไม่เป็นสัดส่วนกับการลงทุน รายงานแก้ปัญหานี้ด้วยการระบุ 3 รูปแบบของผู้สำเร็จ (Scaling Archetypes): Archetype กลยุทธ์หลัก เหมาะกับใคร 1. Centre of Excellenceรวมผู้เชี่ยวชาญไว้ที่ส่วนกลาง สร้างแพลตฟอร์มร่วมและ playbook แล้วเป็นตัวขับเคลื่อนให้ทุกโรงงานในเครือเครือบริษัทหลายไซต์ มีงบดิจิทัลระดับกลาง 2. Workforce…
Read More