บทวิเคราะห์: Asset Criticality และ Bad Actor — เลือกเครื่องจักรผิดตัวคือสาเหตุที่ PdM ล้มเหลว
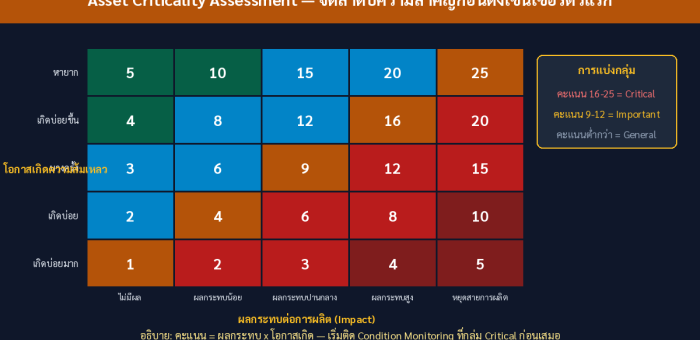
Criticality Matrix 5x5 — คะแนน = ผลกระทบ x โอกาสเกิดความล้มเหลว เริ่มติดเซ็นเซอร์ที่กลุ่มสีแดงเสมอ คำถามที่วิศวกรขายของทุกคนได้ยินบ่อยที่สุดจากโรงงาน: "เรามีเครื่องจักร 300 ตัว จะเริ่ม Predictive Maintenance ที่ตัวไหนก่อน" คำตอบที่ถูกต้องไม่ใช่ "ทั้งหมด" และไม่ใช่ "ตัวที่ดังที่สุด" แต่คือ ตัวที่ความเสียหายต่อธุรกิจสูงสุดเมื่อหยุด บทวิเคราะห์นี้เสนอมุมมองว่าทำไมหลายโครงการ PdM ถึงล้มเหลวเพราะเลือกเครื่องจักรผิด และกรอบวิธีคิด Criticality + Bad Actor ที่ใช้ได้จริงในสนาม ทำไมโครงการ PdM จำนวนมากถึงตายกลางทาง ลองนึกภาพโครงการที่ซื้อเซ็นเซอร์ 50 ชุดมาแจกกระจายทั่วโรงงานเพราะ "อยากให้ครบ" สามเดือนถัดมา Dashboard เต็มไปด้วยกราฟสวยงาม แต่ไม่มีใครรู้ว่าจะทำอะไรกับสัญญาณเตือนที่โผล่ขึ้นมา 42 รายการต่อสัปดาห์ อีกหกเดือน ทีมซ่อมบำรุงเริ่มมอง Dashboard เป็น "ตู้เย็นกระจก" — ดูได้แต่ไม่มีเวลาแก้ และโครงการจบลงด้วยคำพิพากษาว่า "PdM ไม่เวิร์ค" ทั้งที่ปัญหาจริงคือการกระจายทรัพยากรไปที่เครื่องจักรที่ไม่ควรเฝ้าตั้งแต่แรก หลักคิดจากสนามจริง: เครื่องจักรที่ควรติดเซ็นเซอร์คือเครื่องที่ (1) ผลกระทบต่อการผลิตสูงเมื่อหยุด และ (2) มี Failure Mode ที่ตรวจจับได้ด้วยเทคโนโลยี ไม่ใช่เครื่องที่ "พังบ่อยที่สุด" — บางเครื่องพังบ่อยเพราะมันไม่สำคัญ ซ่อมเที่ยวละ 20 นาที มีตัวสำรอง ขั้นที่ 1: ให้คะแนน Criticality ทุกเครื่อง สร้างเมทริกซ์ 5x5 ระหว่าง "ผลกระทบต่อการผลิต" (จากไม่มีผล ถึงหยุดสายการผลิต) กับ "โอกาสเกิดความล้มเหลว" (จากหายาก ถึงเกิดบ่อยมาก) คะแนนคือผลคูณของสองแกน เครื่องที่ได้ 16–25 คือกลุ่ม Critical ที่ต้องได้เทคโนโลยีเฝ้าระวังก่อนใคร 9–12 คือกลุ่ม Important ที่ทำ Route-Based Monitoring พอ ที่เหลือปล่อย Run-to-Failure ได้อย่างมีเกียรติ เกณฑ์ให้คะแนน "ผลกระทบ" ควรมาจากหลายมุม ไม่ใช่แค่ความเร็วในการซ่อม: มีเครื่องสำรองหรือไม่, หยุดแล้วกระทบสายการผลิตหรือคลังสินค้า, ความปลอดภัยและสิ่งแวดล้อม, ต้นทุนซ่อมทีเดียวจบหรือบานปลาย ส่วน "โอกาสเกิด" ดึงจากประวัติ CMMS 12 เดือนย้อนหลัง ไม่ใช่ความรู้สึกของช่างประจำเครื่อง ขั้นที่ 2: Bad Actor Analysis ด้วย Pareto Pareto ของ…