Case Study: ใช้ Digital Twin วิเคราะห์คอขวดและจัดสมดุลสายการผลิต เพิ่ม Throughput 18% โดยไม่ต้องติดตั้งเครื่องจักรเพิ่ม

Case Study: ใช้ Digital Twin วิเคราะห์คอขวดและจัดสมดุลสายการผลิต เพิ่ม Throughput 18% โดยไม่ต้องติดตั้งเครื่องจักรเพิ่ม

Article
สายการผลิตบรรจุภัณฑ์แห่งหนึ่งผลิตชิ้นงานได้เพียง 8,200 ชิ้นต่อกะ ทั้งที่เป้าหมายคือ 9,500 ชิ้น ผู้จัดการโรงงานเชื่อว่าปัญหาคือเครื่องจักรที่เก่าและช้า และวางแผนจะขออนุมัติซื้อเครื่องจักรใหม่ แต่ก่อนตัดสินใจครั้งใหญ่ ทีมวิศวกรเสนอให้สร้าง Digital Twin ของสายการผลิบทั้งสาย แล้วรันการจำลองเพื่อหาคำตอบว่าคอขวด (Bottleneck) อยู่ที่ใดจริงๆ ผลที่ได้คือบทเรียนที่เปลี่ยนวิธีคิดของทั้งโรงงาน ภาพประกอบ: สายการผลิตอัตโนมัติที่มีหลายสถานีทำงานพร้อมกัน การหาคอขวดต้องวิเคราะห์ทั้งระบบ (ที่มา: Unsplash) ปัญหา: Throughput ต่ำกว่าเป้า 15% แต่หาสาเหตุไม่เจอ สายการผลิตแห่งนี้มีสถานี (Station) หลัก 6 ด่าน ได้แก่ การขึ้นรูป (Forming), การบรรจุ (Filling), การปิดผนึก (Sealing), การติดฉลาก (Labeling), การตรวจสอบด้วยกล้อง (Vision Inspection) และการพลีเบคกิ้ง (Palletizing) เมื่อดูจากสเปกเครื่องจักรแต่ละสถานี ทุกเครื่องสามารถผลิตได้มากกว่า 10,000 ชิ้นต่อกะ ทำให้ไม่มีใครสามารถชี้ได้ว่าคอขวดอยู่ที่เครื่องจักรใด ปัญหาจริงคือทุกคนดูแค่ อัตราการผลิตตามสเปก (Nameplate Capacity) แต่ละเครื่องแยกกัน โดยไม่ได้คำนึงถึง ความแปรผัน ที่เกิดขึ้นจริง เช่น เวลาที่ชิ้นงานไหลระหว่างสถานี, เวลาที่เครื่องจักรหยุดเพื่อเติมวัตถุดิบ, และการสะสมของชิ้นงานค้างระหว่างสถานี (WIP Buffer) เป็นตัวแปรที่สเปกเครื่องจักรไม่ได้บอก แนวทางแก้ไข: สร้าง Digital Twin และรัน Discrete Event Simulation ทีมวิศวกรเริ่มจากการติดตั้งเซ็นเซอร์นับชิ้นงานและจับเวลาที่แต่ละสถานี ทำงานสำเร็จ 1 ชิ้น รวบรวมข้อมูลต่อเนื่อง 14 วัน เพื่อสร้างการแจกแจงความน่าจะเป็น (Probability Distribution) ของเวลาทำงานจริงของแต่ละสถานี แทนที่จะใช้ค่าเฉลี่ยจากสเปก จากนั้นสร้างแบบจำลอง Digital Twin ด้วยเทคนิค Discrete Event Simulation (DES) ที่จำลองการไหลของชิ้นงานผ่านสถานีทั้ง 6 ตามลำดับเวลาจริง ข้อมูลสำคัญที่ค้นพบ: เวลาทำงานจริงของสถานี Sealing ไม่ใช่ค่าคงที่ 4.0 วินาทีตามสเปก แต่เป็นการแจกแจงแบบ Triangular ที่ Min = 3.8, Mode = 4.2, Max = 6.5 วินาที — เพราะเครื่องจักรต้องหยุดทุก 50 ชิ้นเพื่อเติมฟิล์มปิดผนึก ภาพประกอบ: การวิเคราะห์ข้อมูลจากแต่ละสถานีการผลิตเพื่อหาคอขวดที่ซ่อนอยู่ (ที่มา: Unsplash) ผลลัพธ์: พบคอขวดที่ไม่มีใครคาดถึง เมื่อรัน DES จำลอง 5,000…
Read More
MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

Article
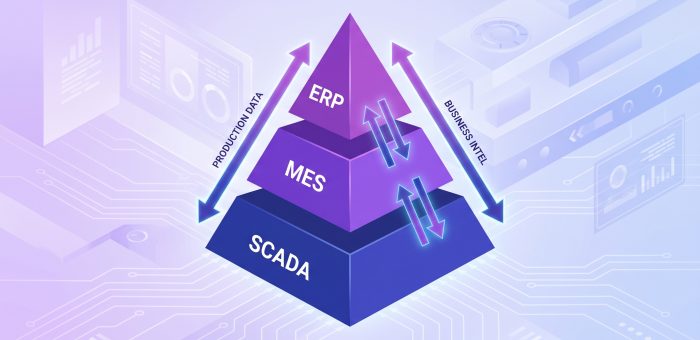
MES คืออะไร? ระบบจัดการการผลิตที่เชื่อมต่อระหว่างฝ่ายชั้นโรงงานกับสำนักงานใหญ่พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Manufacturing Execution System หรือ MES คือระบบปฏิบัติการที่ทำหน้าที่เป็น “สมองกลกลาง” ของโรงงานอุตสาหกรรม โดยนิยามตามมาตรฐาน ISA-95 ระบบนี้อยู่ใน Level 3 ของพีรามิดการทำงานอัตโนมัติ (Automation Pyramid) ซึ่งอยู่เหนือ SCADA และ PLC แต่อยู่ใต้ระบบ ERP ที่ระดับองค์กร หน้าที่หลักของ MES คือการรับคำสั่งผลิตจากระบบวางแผน แล้วแปลเป็นคำสั่งปฏิบัติการที่ระดับเครื่องจักร พร้อมรวบรวมข้อมูลการผลิตจริงส่งกลับขึ้นไปวิเคราะห์ ในโรงงานที่ยังไม่มี MES ปัญหาที่พบบ่อยที่สุดคือ “ช่องว่างข้อมูล” (Data Gap) ระหว่างฝ่ายวางแผนกับฝ่ายผลิตจริง ทีมวางแผนอาจสั่งผลิตสินค้า 10,000 ชิ้น แต่ฝ่ายผลิตพบว่าเครื่องจักรบางเครื่องล่ม หรือวัตถุดิบไม่พอ ส่งผลให้กำหนดส่งมอบคลาดเคลื่อน เมื่อมี MES เข้ามาเชื่อมช่องว่างนี้ ข้อมูลจะไหลผ่านได้ทั้งสองทิศทางแบบเรียลไทม์ ฟังก์ชันหลัก 11 ประการตามมาตรฐาน ISA-95 มาตรฐาน ISA-95 (Part 3) กำหนดฟังก์ชันหลักของ MES ไว้อย่างชัดเจน โดยครอบคลุมกระบวนการผลิตตั้งแต่ต้นน้ำถึงปลายน้ำ: ฟังก์ชัน (ISA-95) หน้าที่ ตัวอย่างในโรงงาน Operations Definition นิยามสูตรการผลิต (Recipe/BOM) กำหนดขั้นตอน 10 สเต็ปสำหรับชิ้นส่วน A Operations Scheduling จัดตารางการผลิต จองเครื่องจักร #3 เวลา 09:00–14:00 Operations Dispatching ส่งคำสั่งผลิตไปยังเครื่องจักร ส่ง Work Order ไปยัง HMI ของสายการผลิต Operations Execution ควบคุมและติดตามการทำงานจริง ตรวจสอบว่าแต่ละสเต็ปผ่านเรียบร้อย Data Collection เก็บข้อมูลผลิตจริง อุณหภูมิ แรงดัน จำนวนชิ้นดี/เสีย Quality Management จัดการคุณภาพตามข้อกำหนด SPC บันทึกค่าวัดทุก 5 นาทีเข้าแผนภูมิควบคุม Maintenance Mgmt จัดการบำรุงรักษาเครื่องจักร สั่งหยุดเครื่องเมื่อ Run-Hour เกินกำหนด Inventory Mgmt ติดตามวัตถุดิบและ Work-in-Process แจ้งเตือนเมื่อวัตถุดิบเหลือต่ำกว่าจุดสั่งซื้อ…
Read More
Process Twin: ดิจิทัลทวินระดับกระบวนการผลิตที่เปิดเผยคอขวดที่ซ่อนอยู่ในสายการผลิต

Process Twin: ดิจิทัลทวินระดับกระบวนการผลิตที่เปิดเผยคอขวดที่ซ่อนอยู่ในสายการผลิต

Article
Process Twin คืออะไร? เมื่อ Digital Twin เติบโตขึ้นสู่ระดับกระบวนการผลิตวงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation)วงจรชีวิต Digital Twin — ข้อมูลเรียลไทม์ทำให้โมเดลจำลองสะท้อนสถานะจริงและใช้วางแผนได้ (ภาพประกอบ: Honey Corporation) Process Twin คือดิจิทัลทวินที่จำลอง กระบวนการผลิตทั้งกระบวนการ ไม่ใช่เพียงเครื่องจักรเครื่องเดียว แต่ครอบคลุม กลุ่มของเครื่องจักรหลายตัวที่ทำงานสอดประสานกัน ตั้งแต่วัตถุดิบเข้าจนถึงผลิตภัณฑ์กึ่งสำเร็จรูป โดยจับภาพการไหลของวัสดุ พลังงาน และข้อมูลที่เคลื่อนที่ผ่านแต่ละขั้นตอนของกระบวนการนั้น แม้ Asset-Level Digital Twin จะตอบคำถามว่า “เครื่องจักรตัวนี้ทำงานปกติหรือไม่” แต่ Process Twin ตอบคำถามที่ลึกและสำคัญกว่า นั่นคือ “กระบวนการผลิตทั้งสายนี้กำลังผลิตได้อย่างมีประสิทธิภาพสูงสุดหรือไม่ และมีจุดคอขวดซ่อนอยู่ที่ใด” ความแตกต่างสำคัญ: ดิจิทัลทวินระดับสินทรัพย์ (Asset Twin) มองเห็นเครื่องจักรตัวเดียว Process Twin มองเห็น การโต้ตอบระหว่างเครื่องจักร ในสายการผลิต ส่วน System Twin จะขยายขอบเขตไปถึงทั้งโรงงาน ทั้งสามระดับจึงเรียงซ้อนกันเป็นลำดับชั้น ลำดับชั้นของ Digital Twin: จาก Asset สู่ Process สู่ System เพื่อเข้าใจตำแหน่งของ Process Twin ให้เห็นภาพ ให้นึกถึงโครงสร้าง 3 ระดับที่ซ้อนทับกัน: Asset Twin — จำลองอุปกรณ์เดี่ยว เช่น ปั๊ม เครื่องอัด หรือมอเตอร์ ทำให้เห็นสุขภาพและประสิทธิภาพของอุปกรณ์นั้น Process Twin — จำลองกระบวนการผลิตที่ประกอบด้วยอุปกรณ์หลายตัวทำงานต่อเนื่องกัน เช่น สายการผสม-ผลิต-บรรจุในโรงงานเคมี หรือสายการหล่อ-รีด-ลดอุณหภูมิในโรงงานเหล็ก System Twin — จำลองทั้งโรงงานที่ประกอบด้วยหลายกระบวนการผลิต รวมถึงสาธารณูปโภค คลังสินค้า และระบบลอจิสติกส์ Process Twin จึงเป็น ชั้นเชื่อมต่อที่สำคัญที่สุด เพราะเป็นจุดที่ปัญหาคอขวดจริงเกิดขึ้น — เครื่องจักรแต่ละตัวอาจทำงานได้ดีในระดับ Asset แต่เมื่อนำมาต่อกันเป็นกระบวนการ อัตราการผลิตรวมกลับตกลง สถาปัตยกรรมของ Process Twin Process Twin ประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ทำงานร่วมกัน: ส่วนที่ 1: แบบจำลองทางฟิสิกส์ของกระบวนการ (Process Model) เป็นแบบจำลองทางวิศวกรรมเคมี/เครื่องกลที่อธิบายพฤติกรรมของกระบวนการ เช่น สมการสมดุลมวลและพลังงาน (mass & energy balance) สมการจลนศาสตร์ของปฏิกิริยา…
Read More
FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

Article
โรงงานแห่งหนึ่งอาจมีหุ่นยนต์ คอนโทรลเลอร์ และซอฟต์แวร์ควบคุมครบทุกสายการผลิต แต่กลับไม่สามารถบอกได้แบบเรียลไทม์ว่าเครื่องจักรเครื่องไหนหยุดทำงานเมื่อไหร่ และเสียผลผลิตไปเท่าไหร่ในกะล่าสุด นี่คือ “ช่องว่างการมองเห็น” (Visibility Gap) ที่กำลังคุกคามกำไรของโรงงานอัตโนมัติทั่วโลกในปี 2026 FactoryOps คือหมวดซอฟต์แวร์ปฏิบัติการที่กำลังผุดขึ้นมาเพื่อเติมช่องว่างนี้โดยเฉพาะ ทำงานคู่ขนานกับ PLC, SCADA และ MES ที่มีอยู่แล้ว โดยไม่ต้องเปลี่ยนหรือโปรแกรมใหม่ และไม่จำกัดอายุหรือยี่ห้อของเครื่องจักร Stack ที่โรงงานส่วนใหญ่มีอยู่แล้วพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ระบบอัตโนมัติอุตสาหกรรมในปัจจุบันเป็นการสะสมชั้นเทคโนโลยีมาตลอดหลายทศวรรษ แต่ละชั้นแก้ปัญหาจริงของยุคนั้น แต่ไม่มีชั้นไหนออกแบบมาเพื่อให้ “มุมมองเดียวแบบสด” (Single Live View) ของทุกเครื่องจักรพร้อมกัน ชั้นเทคโนโลยี หน้าที่หลัก มาตรฐาน จุดบอด PLC ควบคุมเครื่องจักรแบบเรียลไทม์ IEC 61131-3 มีเฉพาะ Control Data ไม่บอกบริบทการผลิต SCADA / HMI มุมมองควบคุมระดับสาย/ไซต์ ISA-101 ไม่เชื่อมโยงกับต้นทุนและกำไร MES ติดตามคำสั่งผลิตและ WIP ISA-95 ข้อมูลอ้างอิง Order ไม่ใช่เครื่องจักรเครื่องเดียว IIoT Cloud วิเคราะห์ข้อมูลบนคลาวด์ MQTT / OPC UA Delay นาทีถึงชั่วโมง ไม่ตอบทันเหตุการณ์ ทำไมข้อมูลยังแยกกันอยู่ทั้งที่มีระบบครบ? รายงาน State of Smart Manufacturing พบว่า มากกว่า 50% ของโรงงานยังพึ่งสเปรดชีตหรือบันทึกด้วยมือ สำหรับข้อมูลการผลิต การหยุดทำงาน และของเสีย แม้ในโรงงานที่มีระบบอัตโนมัติระดับสูงแล้วก็ตาม สาเหตุเป็นปัญหาโครงสร้าง: PLC ผลิต Control Data, SCADA ผลิต Supervisory Data, ส่วน MES ผลิต Order Data — แต่สามกระแสนี้อยู่คนละระบบ ไม่แชร์ timestamp หรือนิยาม “เหตุการณ์การผลิต” ร่วมกัน “ระบบอัตโนมัติสั่งการให้เครื่องจักรทำงาน แต่มันไม่ได้ให้ ‘แหล่งความจริงเดียว’ ข้ามโรงงานโดยอัตโนมัติ นั่นเป็นเลเยอร์คนละชั้น” ผลคือสิ่งที่ทีมปฏิบัติการเรียกว่า “สงครามข้อมูลวันจันทร์เช้า” (Monday Morning Data Fight) — บันทึกกะ รายงาน MES…
Read More
Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Article
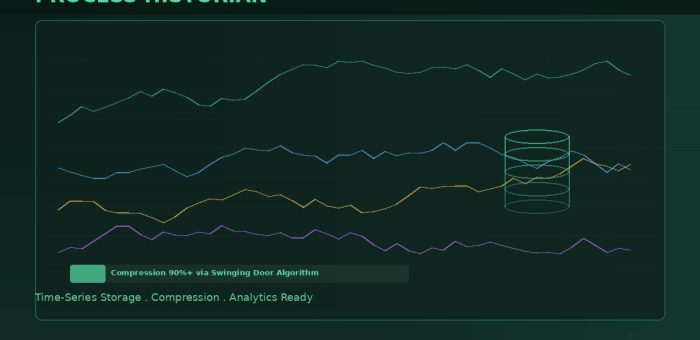
ข้อเท็จจริง: โรงงานอัจฉริยะขนาดกลางสร้างข้อมูลมากกว่า 1 เทระไบต์ต่อปี จากเซ็นเซอร์และอุปกรณ์นับหมื่นตัว — หากไม่มีระบบจัดเก็บและเรียกใช้ที่ออกแบบมาเฉพาะสำหรับข้อมูลเชิงเวลา ข้อมูลเหล่านี้จะกลายเป็น Digital Waste ที่ไม่มีวันนำมาใช้ประโยชน์ได้ Process Historian คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Process Historian (หรือ Data Historian) คือระบบจัดเก็บข้อมูลแบบ Time-Series ที่ออกแบบเฉพาะสำหรับอุตสาหกรรม ทำหน้าที่รับบันทึกข้อมูลจาก PLC, DCS, SCADA, และเซ็นเซอร์ทุกประเภทอย่างต่อเนื่อง ด้วยอัตราการเก็บข้อมูลตั้งแต่มิลลิวินาทีถึงนาที และเก็บรักษาไว้เป็นปีหรือทศวรรษ โดยไม่สูญเสียความสามารถในการเรียกใช้แบบเรียลไทม์ แม้จะมี Time-Series Database ทั่วไปในตลาด แต่ Process Historian มีความแตกต่างสำคัญคือ การเก็บข้อมูลด้วย Compression Algorithm เฉพาะทาง ที่ลดขนาดข้อมูลได้มากกว่า 90% โดยที่ยังคงความแม่นยำของแนวโน้มข้อมูลไว้ได้ ทำให้สามารถเก็บข้อมูลนับล้าน Tag ได้ในพื้นที่จัดเก็บที่จำกัด ทำไมต้องใช้ Process Historian ไม่ใช่ Database ทั่วไป? Relational Database (SQL) แบบดั้งเดิมถูกออกแบบสำหรับ Transaction Processing ที่เน้นความสมบูรณ์ของข้อมูล (ACID) แต่ Process Historian ต้องเผชิญกับความท้าทายที่แตกต่าง: Write Speed: เขียนข้อมูล 50,000-500,000 Tag ทุก 1 วินาที — SQL Database ไม่สามารถรองรับได้โดยไม่เสียประสิทธิภาพ Data Volume: 1 Tag ที่เก็บทุก 1 วินาทีเท่ากับ 31.5 ล้านค่าต่อปี คูณด้วย 10,000 Tag = 315 พันล้านค่าต่อปี Query Pattern: ส่วนใหญ่เป็นการเรียกดูแนวโน้มในช่วงเวลาหนึ่ง (Time Range Query) ไม่ใช่การค้นหาแบบ Key-Lookup Data Quality: ข้อมูลจากอุปกรณ์อุตสาหกรรมมักมีค่าผิดปกติ (Outlier), หายไป (Missing), หรือรบกวน (Noise) ที่ต้องกรองก่อนบันทึก Compression Algorithm ที่สำคัญ หัวใจของ Process Historian คือวิธีการบีบอัดข้อมูลที่ ลดขนาดได้มากแต่ไม่ทำให้แนวโน้มผิดเพี้ยน…
Read More
Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Article
งานวิจัยหลายชิ้นชี้ว่า ประมาณ 70% ของโครงการ Digital Transformation ในอุตสาหกรรมไม่บรรลุเป้าหมาย ที่ตั้งไว้ สาเหตุหลักไม่ใช่เทคโนโลยีไม่ดี แต่คือการ ขาดแผนงานที่ชัดเจน (Roadmap) และการกระโดดไป “ซื้อเทคโนโลยี” ก่อนเข้าใจปัญหาจริง บทความนี้นำเสนอแนวทางการสร้าง Digital Transformation Roadmap แบบ 4 ระยะที่พิสูจน์มาแล้วว่าใช้งานได้จริงในโรงงานอุตสาหกรรม หลักคิด: แปลงดิจิทัลไม่ใช่โครงการ แต่คือกระบวนการวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ความผิดพลาดที่พบบ่อยที่สุดคือการมอง digital transformation เป็น “โครงการจบใน 6 เดือน” ความจริงคือมันคือ การเปลี่ยนแปลงกระบวนการทำงานอย่างต่อเนื่อง ที่ต้องการทั้งเทคโนโลยี คน และกระบวนการ ขับเคลื่อนไปด้วยกัน โดยมี 4 ระยะ ที่ต้องผ่านตามลำดับ 4 ระยะของ Digital Transformation Roadmap ระยะ เป้าหมาย ผลลัพธ์หลัก ระยะเวลา 1. Assess ประเมินความพร้อมดิจิทัลและไขปัญหา Maturity score + use case backlog 1-3 เดือน 2. Pilot ทดลองในขอบเขตจำกัด (1 สายการผลิต) POC ที่พิสูจน์ ROI ได้ 3-6 เดือน 3. Scale ขยายสู่ทุกสายการผลิต Platform + data foundation 12-24 เดือน 4. Optimize ใช้ AI ปรับปรุงอย่างต่อเนื่อง Autonomous optimization ต่อเนื่อง ระยะที่ 1: Assess — รู้จักตัวเองก่อน ก่อนลงมือซื้ออะไร ต้อง ประเมินความพร้อมดิจิทัล (Digital Maturity Assessment) ในมิติของเทคโนโลยี กระบวนการ คน และข้อมูล การประเมินมักใช้กรอบอ้างอิงเช่น Acatech Industry 4.0 Maturity Index หรือโมเดลของ Gartner ที่ให้คะแนน…
Read More
Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Article
ในช่วงกลางปี 2026 มีรายงานวิเคราะห์ตลาดฉบับหนึ่งที่สร้างคลื่นในวงการอุตสาหกรรม โดยชี้ให้เห็นความขัดแย้งที่น่าตกใจ: แม้ผลิตภัณฑ์ระบบอัตโนมัติและ IIoT จะหลั่งไหลสู่ตลาดอย่างท่วมท้น แต่กว่า 80% ของโรงงานในสหรัฐอเมริกายังคงทำงานแบบดั้งเดิมโดยไม่มีระบบอัตโนมัติแทรกซึมอย่างแท้จริง ปรากฏการณ์นี้ถูกเรียกว่า “Deployment Gap” หรือช่องว่างระหว่างเทคโนโลยีที่มีอยู่กับเทคโนโลยีที่ถูกนำไปใช้จริง บทความนี้เจาะลึกว่าทำไมช่องว่างนี้จึงเกิดขึ้น และวิศวกรระบบอุตสาหกรรมจะเดินข้ามมันได้อย่างไร Deployment Gap คืออะไร และทำไมสำคัญโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Deployment Gap ไม่ใช่เรื่องของการ “ไม่มีเทคโนโลยี” เพราะในปัจจุบัน PLC, SCADA, Edge Gateway, Sensor Network และแพลตฟอร์มวิเคราะห์ข้อมูลมีให้เลือกมากมาย แต่เป็นเรื่องของการ “นำไปใช้ไม่ได้จริง” ในขนาดที่สร้างผลลัพธ์ทางธุรกิจ ความเร็วในการพัฒนาเทคโนโลยีเร็วกว่าความสามารถขององค์กรในการดูดซับและปรับตัวอย่างชัดเจน ตัวเลขสะท้อนภาพชัด: เมื่อผลิตภัณฑ์ใหม่ๆ ออกสู่ตลาดเกือบทุกไตรมาส แต่สัดส่วนโรงงานที่ยังไม่มีระบบอัตโนมัติยังสูงถึงราว 80% หมายความว่านวัตกรรมที่วงการภูมิใจ ยังไม่สามารถลดทอนความซับซ้อนในการ Deploy ให้เข้าถึงผู้ผลิตขนาดกลางและขนาดย่อม (SME) ได้ 5 อุปสรรคหลักที่ทำให้โรงงาน “อัตโนมัติไม่ได้จริง” อุปสรรค รายละเอียด กลุ่มที่กระทบมากที่สุด 1. มรดกระบบเดิม (Legacy Systems) เครื่องจักรเก่า 10-30 ปี ไม่มีพอร์ตสื่อสารดิจิทัล ดึงข้อมูลไม่ได้ โรงงานทุกขนาด 2. ขาดแคลนบุคลากรด้านดิจิทัล ไม่มีวิศวกร OT/IT ที่เข้าใจทั้งสองโลกพร้อมกัน SME 3. ความเสี่ยงจากการหยุดชะงัก (Risk Aversion) กลัวว่าการติดตั้งระบบใหม่จะทำให้สายการผลิตหยุด ผู้ผลิตขนาดใหญ่ 4. ความซับซ้อนในการเชื่อมต่อ (Integration Complexity) ระบบแต่ละยี่ห้อใช้โปรโตคอลต่างกัน (Modbus, OPC UA, Proprietary) โรงงานหลายสาย 5. ROI ไม่ชัดเจน ไม่สามารถคำนวณผลตอบแทนได้ก่อนลงทุน SME / ผู้บริหาร ทำไมเทคโนโลยีดีๆ จึง “ขายยาก” ในโรงงานจริง วิศวกรและนักพัฒนามักคิดว่า “ถ้าเทคโนโลยีดี คนก็จะใช้” แต่ในโลกอุตสาหกรรมจริง การตัดสินใจขับเคลื่อนด้วยปัจจัยที่ซับซ้อนกว่า การติดตั้ง Edge Gateway ตัวเดียวอาจต้องประสานงานระหว่างฝ่ายผลิต ฝ่ายซ่อมบำรุง ฝ่าย IT ฝ่ายความปลอดภัย และผู้จัดการโรงงาน หากไม่มี “ผู้นำการเปลี่ยนแปลงดิจิทัล” ภายในองค์กร โปรเจกต์จะติดอยู่ในสภาพ Pilot ตลอดไป (Pilot Purgatory)…
Read More
Case Study: IIoT ในอุตสาหกรรมยานยนต์ไทย — จากสายประกอบสู่ Smart Factory ด้วยข้อมูลเชื่อมโยง

Case Study: IIoT ในอุตสาหกรรมยานยนต์ไทย — จากสายประกอบสู่ Smart Factory ด้วยข้อมูลเชื่อมโยง

Article
ภาพรวมอุตสาหกรรมยานยนต์ไทยในยุค Industry 4.0 ประเทศไทยเป็น ศูนย์กลางการผลิตรถยนต์อันดับ 1 ของอาเซียน และอันดับ 10 ของโลก ด้วยกำลังการผลิตกว่า 2 ล้านคันต่อปี ในปี 2026 อุตสาหกรรมยานยนต์ไทยกำลังเปลี่ยนผ่านครั้งสำคัญจากการผลิตรถยนต์สันดาปแบบดั้งเดิม สู่ยานยนต์ไฟฟ้า (EV) และการผลิตอัจฉริยะ (Smart Manufacturing) ด้วยเทคโนโลยี IIoT รัฐบาลไทยได้ประกาศนโยบาย “30@30” ซึ่งมีเป้าหมายให้รถยนต์ไฟฟ้าคิดเป็น 30% ของการผลิตรถยนต์ทั้งหมดภายในปี 2573 (2030) สิ่งนี้ขับเคลื่อนให้โรงงานประกอบรถยนต์ทุกแห่งต้องเร่งปรับตัว ทั้งด้านเทคโนโลยีการผลิต ระบบควบคุมคุณภาพ และการจัดการห่วงโซ่อุปทาน IIoT ในโรงงานประกอบรถยนต์: ทำงานอย่างไร? 1. Predictive Maintenance บนสายประกอบ การประกอบรถยนต์ 1 คันใช้ชิ้นส่วนกว่า 30,000 ชิ้น และผ่านขั้นตอนการผลิตหลายร้อยขั้นตอน หากเครื่องจักรเสียขั้นตอนใดขั้นตอนหนึ่ง สายการผลิตทั้งสายจะหยุดชะงัก ด้วย IIoT Sensor ที่ติดตั้งบน Robot Welding, Painting Robot และ Conveyor System ข้อมูล Vibration, Temperature และ Current จะถูกส่งผ่าน MQTT ไปยัง Edge Gateway เพื่อวิเคราะห์ด้วย Machine Learning แบบ Real-time 2. Quality Control ด้วย Computer Vision กล้อง AI ตรวจสอบคุณภาพงานเชื่อม (Welding Quality), สี (Paint Defect) และการประกอบชิ้นส่วน (Assembly Completeness) ด้วยความแม่นยำ 99.5%+ เทียบกับการตรวจด้วยตามนุษย์ที่มีโอกาสพลาด 5-10% โดยเฉพาะในกะดึก 3. AGV/AMR สำหรับลำเลียงชิ้นส่วน ในโรงงานยานยนต์สมัยใหม่ในไทย Autonomous Mobile Robot (AMR) ถูกใช้ลำเลียงชิ้นส่วนจากคลังสินค้าไปยังสถานีประกอบอัตโนมัติ ขับเคลื่อนด้วย LiDAR Navigation และเชื่อมต่อกับ WMS (Warehouse Management System) ผ่าน Wi-Fi 6 สถาปัตยกรรมระบบ IIoT สำหรับโรงงานยานยนต์ ชั้นข้อมูล (Layer) เทคโนโลยีที่ใช้ ฟังก์ชันหลัก Field Layer Vibration Sensor, Thermal Camera,…
Read More
ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักของ Smart Factory ให้ข้อมูลไหลไร้รอยต่อตาม ISA-95

ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักของ Smart Factory ให้ข้อมูลไหลไร้รอยต่อตาม ISA-95

Article
ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักให้เป็นหนึ่งเดียวใน Smart Factory โรงงานอัจฉริยะสมัยใหม่ต้องการการไหลของข้อมูลที่ ไร้รอยต่อ จากชั้น Business Planning ลงไปจนถึงชั้น Shop Floor สามระบบหลักที่ต้องเชื่อมกันคือ ERP (Enterprise Resource Planning), MES (Manufacturing Execution System) และ SCADA (Supervisory Control and Data Acquisition) — เมื่อผสานสามระบบนี้เข้าด้วยกันอย่างถูกต้อง โรงงานจะสามารถตอบสนองต่อการเปลี่ยนแปลงของตลาดได้แบบ Real-time โครงสร้าง 3 ชั้นของ Smart Factory Layer ระบบ หน้าที่หลัก Data Granularity Level 4 — Business ERP วางแผนผลิต, จัดซื้อ, บัญชี, คลังสินค้า Daily/Monthly Level 3 — Operations MES จัดตารางผลิต, ติดตาม OEE, Genealogy, Quality Minute/Shift Level 1-2 — Control SCADA/PLC ควบคุมเครื่องจักร, อ่าน Sensor, Alarm, Trend Millisecond/Second Challenge ในการผสานระบบ ข้อมูลต่าง Granularity — ERP ทำงานระดับวัน/เดือน แต่ SCADA ทำงานระดับมิลลิวินาที จะ Aggregate อย่างไรให้ไม่สูญเสียความละเอียด? Protocol Mismatch — ERP ใช้ REST/SOAP API, MES ใช้ Message Queue, SCADA ใช้ OPC UA/Modbus — ต้องมี Middleware แปลง Protocol Data Model Alignment — รหัสสินค้า, รหัสเครื่องจักร, หน่วยวัด ต้อง Map ให้ตรงกันทั้ง 3 ระบบ Architecture สำหรับ Integration ยุคใหม่ แนวทางที่แนะนำคือ API Gateway +…
Read More
TPM ในยุค Smart Factory: ผสาน IoT และ AI ขับเคลื่อนการบำรุงรักษาเชิงรุกสู่ World-Class Manufacturing

TPM ในยุค Smart Factory: ผสาน IoT และ AI ขับเคลื่อนการบำรุงรักษาเชิงรุกสู่ World-Class Manufacturing

Article
TPM ในยุค Smart Factory: เมื่อหลักการดั้งเดิมพบเทคโนโลยีดิจิทัล Total Productive Maintenance (TPM) เป็นปรัชญาการบำรุงรักษาที่กำเนิดจากประเทศญี่ปุ่นในทศวรรษ 1970 โดยมีเป้าหมายหลักคือการทำให้เครื่องจักรมีประสิทธิภาพสูงสุดผ่านการมีส่วนร่วมของพนักงานทุกคน ในยุค Smart Factory ปี 2026 TPM ได้รับการยกระดับด้วย IoT Sensor, AI Analytics และ Digital Dashboard ที่ทำให้การบำรุงรักษาเชิงรุกแม่นยำและรวดเร็วยิ่งขึ้น 8 เสาหลักของ TPM ในบริบทดิจิทัล TPM ดั้งเดิมมี 8 เสาหลัก (Pillars) ที่ครอบคลุมทุกมิติของการบำรุงรักษา ในยุคดิจิทัล เสาหลักเหล่านี้ได้รับการเสริมด้วยเทคโนโลยี: Autonomous Maintenance (Jishu Hozen): พนักงาน Operator ดูแลเครื่องจักรพื้นฐานด้วยตนเอง → เสริมด้วย AR Guided Inspection และ Mobile Checklist App Planned Maintenance: วางแผนบำรุงรักษาตามรอบเวลา → เปลี่ยนเป็น Condition-Based Maintenance ด้วย IoT Vibration/Thermal Sensor Quality Maintenance: รักษาเครื่องจักรให้ผลิตงานไร้ที่ติ → เสริมด้วย AI Defect Prediction ที่วิเคราะห์ความสัมพันธ์ระหว่างสภาพเครื่องจักรกับคุณภาพสินค้า Focused Improvement (Kobetsu Kaizen): แก้ไขปัญหาเฉพาะจุด → เสริมด้วย Data-Driven Root Cause Analysis ด้วย AI Early Equipment Management: ออกแบบเครื่องจักรให้บำรุงรักษาง่าย → เสริมด้วย Digital Twin Simulation ตั้งแต่ขั้นตอน Design Training & Education: อบรมทักษะพนักงาน → เสริมด้วย VR/AR Training Simulation Safety, Health & Environment: ดูแลความปลอดภัย → เสริมด้วย Real-time Gas/Noise/Motion Sensor Alert Office TPM: ปรับปรุงงานสนับสนุน → เสริมด้วย RPA และ Automated Reporting Dashboard OEE:…
Read More