Time Series Forecasting ด้วย Deep Learning ในโรงงาน: จาก LSTM ถึง Transformer สำหรับพยากรณ์ Process แบบ Multivariate

Time Series Forecasting ด้วย Deep Learning ในโรงงาน: จาก LSTM ถึง Transformer สำหรับพยากรณ์ Process แบบ Multivariate

Article
การพยากรณ์ (forecasting) คือหัวใจของการตัดสินใจในโรงงานอัจฉริยะ — พยากรณ์ความต้องการพลังงาน พยากรณ์ yield ของสายผลิต พยากรณ์อายุการใช้งานเครื่องจักร พยากรณ์ quality drift ทุกการพยากรณ์ที่แม่นยำขึ้น 10% สามารถลดต้นทุนการผลิตได้อย่างมีนัยสำคัญ ในอดีตการพยากรณ์อาศัย statistical model เช่น ARIMA หรือ Exponential Smoothing ซึ่งจำกัดที่ univariate และเส้นตรง แต่ในยุค Deep Learning LSTM, Transformer และ Temporal Fusion Transformer กำลังเปลี่ยนวิธีที่โรงงานพยากรณ์ทุกอย่าง ข้อจำกัดของ Traditional Forecastingวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) โมเดลสถิติแบบดั้งเดิมมีข้อจำกัดที่สำคัญในบริบทอุตสาหกรรม: ARIMA/SARIMA — ทำงานได้ดีกับ univariate time series ที่ stationary แต่โรงงานจริงมี ตัวแปรภายนอก (อุณหภูมิ, ความดัน, production rate) ที่ส่งผลต่อค่าที่พยากรณ์ เส้นตรงเป็นหลัก — ความสัมพันธ์ในกระบวนการผลิตมักเป็น non-linear ที่ statistical model จับไม่ได้ Manual feature engineering — ต้องกำหนด seasonality, trend, lag manually ทำได้ยากเมื่อมีรอบการผลิตซับซ้อน Point forecast เท่านั้น — ให้ค่าเดียว ไม่บอกความไม่แน่นอน ทำให้ตัดสินใจเสี่ยง Deep Learning Models สำหรับ Time Series 1. LSTM (Long Short-Term Memory) LSTM เป็น Recurrent Neural Network ที่ออกแบบให้จำ pattern ระยะยาวได้ ผ่านกลไก forget gate, input gate, output gate ที่ควบคุมว่าข้อมูลไหนควรเก็บ ลืม หรือส่งต่อ LSTM เหมาะกับ: Time series ที่มี…
Read More
Synthetic Data Generation สำหรับ Industrial AI: แก้ปัญหา Data Scarcity ด้วย GAN และ Diffusion Models

Synthetic Data Generation สำหรับ Industrial AI: แก้ปัญหา Data Scarcity ด้วย GAN และ Diffusion Models

Article
ปัญหาใหญ่ที่สุดของการนำ AI ไปใช้ในโรงงานอุตสาหกรรมไม่ใช่ algorithm หรือ hardware — แต่คือ ข้อมูล ในโรงงานส่วนใหญ่ ข้อมูล normal operation มีมหาศาล แต่ข้อมูล defect, failure, หรือ edge case มีน้อยเสียจน train model ไม่ได้ ตัวอย่างเช่น สายผลิตที่ reject rate เพียง 0.5% จะมีภาพ defect เพียง 50 ภาพต่อการผลิต 10,000 ชิ้น — ไม่พอ train deep learning model ที่ต้องการข้อมูลนับหมื่นภาพ Synthetic Data Generation คือวิธีแก้ที่กำลังเปลี่ยน paradigm ของ Industrial AI Synthetic Data คืออะไร?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) Synthetic Data คือข้อมูลที่สร้างขึ้นโดยอัตโนมัติด้วยโมเดล AI หรือ simulation โดยมีคุณสมบัติทางสถิติใกล้เคียงข้อมูลจริง แต่ไม่ได้มาจากการวัดในโลกจริง ในบริบทอุตสาหกรรม Synthetic Data มี 3 ประเภทหลัก: Image-based — ภาพ defect, ภาพ product variant, ภาพ scene ที่ไม่เคยเกิดใน production Time-series-based — sensor signal ของ failure pattern, degradation curve, anomalous behavior Tabular-based — ข้อมูล process parameter ที่จำลองสถานการณ์ edge case 3 เทคโนโลยีหลักในการสร้าง Synthetic Data 1. GAN (Generative Adversarial Network) GAN ประกอบด้วย neural network 2 ตัวที่แข่งขันกัน:…
Read More
Acoustic AI และ Sound-Based Anomaly Detection: เมื่อเสียงเครื่องจักรเผยความผิดปกติก่อนเกิด Breakdown

Acoustic AI และ Sound-Based Anomaly Detection: เมื่อเสียงเครื่องจักรเผยความผิดปกติก่อนเกิด Breakdown

Article
ในโรงงานอุตสาหกรรมส่วนใหญ่ เสียงที่เครื่องจักรส่งออกมามักถูกมองว่าเป็นเพียง “มลพิษทางเสียง” ที่ต้องควบคุม แต่ในมุมมองของวิศวกร Reliability และ Data Scientist เสียงเหล่านั้นคือ สัญญาณข้อมูลที่ทรงคุณค่า เพราะทุก component ที่หมุน กระแทก หรือสั่นสะเทือน จะปล่อยพลังงานเสียงที่มีลายเซ็นเฉพาะตัว (acoustic signature) เมื่อ component เริ่มเสื่อมสภาพ ลายเซ็นเสียงจะเปลี่ยนแปลงก่อนที่ค่า vibration หรือ temperature จะเกิน threshold — บางครั้งเร็วกว่า 2-4 สัปดาห์ ทำไมเสียงจึงบอกสุขภาพเครื่องจักรได้?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) เสียงคือคลื่นความดันในอากาศที่เกิดจากการสั่นสะเทือนของวัสดุ ในระบบเครื่องจักรอุตสาหกรรม แหล่งกำเนิดเสียงหลักประกอบด้วย: Mechanical contact — ฟันเฟืองกระแทกกัน ลูกปืนหมุนในร่อง ซึ่งสร้าง frequency components เฉพาะที่สัมพันธ์กับความเร็วรอบ (RPM) Fluid flow — การไหลผ่าน valve, pump impeller, หรือ leakage สร้าง broadband noise และ tonal peaks Electromagnetic — coil switching ในมอเตอร์สร้างเสียงความถี่สูงที่เชื่อมโยงกับสภาพ winding Friction & wear — การสึกหรอของผิวสัมผัสเพิ่ม high-frequency content ที่สายตาและเซ็นเซอร์ทั่วไปมองไม่เห็น การวิเคราะห์เสียงจึงเป็นเหมือนการ “ตรวจคลื่นหัวใจ” ให้เครื่องจักร — สามารถตรวจจับความผิดปกติในระดับ nanometer-scale wear ได้ก่อนที่จะกลายเป็น failure ที่มองเห็น สถาปัตยกรรม Acoustic AI System แบบ End-to-End ระบบ Sound-Based Anomaly Detection ที่ทำงานในสภาพแวดล้อมโรงงานจริงประกอบด้วย 5 ชั้นหลัก: 1. Signal Acquisition Layer เซ็นเซอร์ที่ใช้เก็บเสียงมีหลายประเภท แต่ละประเภทเหมาะกับสถานการณ์ต่างกัน: MEMS Microphone — ราคาถูก ขนาดเล็ก ตอบสนอง 20 Hz – 20 kHz เหมาะกับการกระจายไปทั่วโรงงาน Contact Piezoelectric…
Read More
Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Article
Compressed Air: พลังงานที่ “แพงที่สุด” ในโรงงาน — แต่ซ่อนตัวเงียบโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) หลายคนอาจไม่ทราบว่า ลมอัด (Compressed Air) คือหนึ่งในสาธารณูปโภคอุตสาหกรรมที่มีประสิทธิภาพต่ำที่สุด ขณะที่ระบบไฟฟ้าทั่วไปมีประสิทธิภาพการใช้งานเกือบ 95-100% ลมอัดกลับมีประสิทธิภาพเพียง 10-20% นั่นหมายความว่าพลังงานไฟฟ้าที่ป้อนเข้าระบบ Air Compressor มากถึง 80-90% สูญเปล่าไปกับความร้อน แรงเสียดสี และการสูญเสียในท่อ ในโรงงานอุตสาหกรรมทั่วไป ระบบลมอัดกินพลังงานไฟฟ้าประมาณ 10-30% ของการใช้ไฟฟ้าทั้งหมด บางโรงงานอุตสาหกรรมหนัก เช่น อุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และบรรจุภัณฑ์ อัตราส่วนนี้อาจสูงถึง 35% ดังนั้น การเพิ่มประสิทธิภาพระบบลมอัดเพียงเล็กน้อย ย่อมส่งผลต่อการใช้พลังงานโดยรวมอย่างมีนัยสำคัญ ปัญหาหลักของระบบลมอัดในโรงงาน ระบบลมอัดในโรงงานส่วนใหญ่ประสบปัญหาที่คล้ายกัน แต่มักถูกมองข้ามเพราะ “ยังใช้งานได้” ปัญหาเหล่านี้รวมถึง: Air Leak (การรั่วของลม): ระบบลมอัดทั่วไปสูญเสียลมจากการรั่วประมาณ 20-30% ของลมที่ผลิตได้ทั้งหมด ในโรงงานที่ไม่มีการบำรุงรักษา อัตราการรั่วอาจสูงถึง 50% Pressure Drop: การลดลงของแรงดันตามท่อส่ง ทุก 1 bar ของ pressure drop เพิ่มการใช้พลังงานประมาณ 7% False Demand: การใช้ลมที่แรงดันสูงกว่าที่จำเป็น เพิ่มการใช้พลังงานประมาณ 1% ต่อ 0.14 bar ของแรงดันส่วนเกิน Poor Sequencing: การทำงานของ Compressor หลายเครื่องโดยไม่มีการประสานงาน ทำให้เครื่องทำงานในจุดที่ไม่มีประสิทธิภาพ Heat Waste: ความร้อนที่เกิดจากการอัดลมกว่า 90% มักถูกปล่อยทิ้งโดยไม่นำกลับมาใช้ IIoT เข้ามาเปลี่ยนเกมอย่างไร? การติดตั้ง IIoT Sensor บนระบบลมอัดช่วยให้สามารถเก็บข้อมูลแบบ Real-Time ได้ทุกจุดสำคัญของระบบ ตั้งแต่ขาเข้า Compressor ไปจนถึงจุดใช้งานสุดท้าย (Point of Use) ข้อมูลเหล่านี้ถูกส่งผ่านโปรโตคอลอุตสาหกรรม เช่น Modbus TCP, OPC UA, หรือ MQTT ไปยัง Cloud หรือ Edge Gateway เพื่อวิเคราะห์ต่อ Sensor Type ตำแหน่งติดตั้ง ข้อมูลที่วัด Sampling Rate Pressure…
Read More

AI Model Drift Detection ในอุตสาหกรรม: เมื่อโมเดล AI เริ่มทำนายผิดเพี้ยน — สาเหตุ การตรวจจับ และกลยุทธ์ Retrain

Article
AI Model Drift คืออะไร? ทำไมโรงงานอุตสาหกรรมต้องใส่ใจวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ในโลกของ Industrial AI การปรับใช้โมเดล Machine Learning ลงสู่สายการผลิตไม่ใช่จบสิ้นที่การ deploy แต่เป็นเพียงจุดเริ่มต้นของวงจรการดูแลที่ยาวนาน ปัญหาที่ถูกมองข้ามบ่อยที่สุดคือ Model Drift หรือการเปลี่ยนแปลงพฤติกรรมของโมเดล AI ทีละนิดจนผลการทำนายเริ่มคลาดเคลื่อนจากความเป็นจริง จากการสำรวจของ Gartner พบว่า 47% ของโมเดล AI ในอุตสาหกรรม มีอายุการใช้งานก่อนจะต้อง retrain ไม่เกิน 12 เดือน โดยเฉพาะในสภาพแวดล้อมที่มี concept drift สูง เช่น กระบวนการผลิตที่ขึ้นกับสภาพอากาศ วัตถุดิบที่เปลี่ยนแปลง หรือพฤติกรรมเครื่องจักรที่เปลี่ยนไปตามอายุการใช้งาน ประเภทของ Model Drift ที่พบในโรงงานอุตสาหกรรม 1. Data Drift (Covariate Shift) เกิดเมื่อ distribution ของข้อมูลนำเข้าเปลี่ยนแปลง แต่ความสัมพันธ์ระหว่าง input-output ยังคงเดิม ตัวอย่างเช่น เซ็นเซอร์อุณหภูมิในเตาอบอุตสาหกรรมเริ่มให้ค่าในช่วง 350-400°C แทนที่ 250-300°C ที่โมเดลเคยเรียนรู้ เนื่องจากเปลี่ยนซัพพลายเออร์วัตถุดิบ 2. Concept Drift เกิดเมื่อ ความสัมพันธ์ระหว่าง input-output เปลี่ยนแปลง โดยพื้นฐาน ตัวอย่างเช่น โมเดลทำนายช่วงเวลาบำรุงรักษาเครื่องจักรที่เคยแม่นยำ แต่เมื่อเปลี่ยนวัสดุกึ่งสำเร็จรูปใหม่ อัตราการสึกหรอของใบมีดเปลี่ยนไปอย่างสิ้นเชิง 3. Prediction Drift (Label Shift) เกิดเมื่อ สัดส่วนของผลลัพธ์เปลี่ยนแปลง เช่น อัตราสินค้ามีตำหนิเพิ่มจาก 2% เป็น 8% ทำให้โมเดลที่ถูก train ด้วยข้อมูลที่มี defect rate ต่ำเริ่มทำนายผิดพลาด วิธีตรวจจับ Model Drift ในสายการผลิต เทคนิค ตรวจจับ ความไว ความซับซ้อน KL Divergence Data Drift ปานกลาง ต่ำ PSI (Population Stability Index) Data Drift สูง ต่ำ…
Read More
Agentic AI ในโรงงานอัจฉริยะ: เมื่อ AI ไม่แค่วิเคราะห์ แต่ตัดสินใจและลงมือทำแทนมนุษย์

Agentic AI ในโรงงานอัจฉริยะ: เมื่อ AI ไม่แค่วิเคราะห์ แต่ตัดสินใจและลงมือทำแทนมนุษย์

Article
Agentic AI ในโรงงานอัจฉริยะ: เมื่อ AI ไม่แค่วิเคราะห์ แต่ตัดสินใจและลงมือทำแทนมนุษย์ พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ในปี 2026 กระแส Agentic AI กลายเป็นหัวข้อที่ถูกพูดถึงมากที่สุดในวงการอุตสาหกรรม ไม่ใช่แค่ในห้องประชุมของผู้บริหาร แต่คือสิ่งที่กำลังเกิดขึ้นจริงบนสายการผลิต ต่างจาก AI แบบดั้งเดิมที่ทำหน้าที่ “วิเคราะห์แล้วรอมนุษย์ตัดสินใจ” — Agentic AI คือระบบที่สามารถ วางแผน ตัดสินใจ และดำเนินการ ได้ด้วยตัวเองภายใต้กรอบที่กำหนด 💡 นิยาม: Agentic AI คือระบบ AI ที่มี Autonomy (ความเป็นอิสระ), Goal-Orientation (การทำงานตามเป้าหมาย), และ Tool Use (การใช้เครื่องมือภายนอก) เพื่อบรรลุภารกิจที่กำหนดโดยไม่ต้องมีมนุษย์คอยสั่งการทีละขั้น ทำไมถึงเป็น Trend ในปี 2026? จากรายงานของ IIoT World (มิถุนายน 2026) อุตสาหกรรมกำลังเผชิญกับ ความเป็นจริงของ Agentic AI ใน Smart Factory — โดยมีปัจจัยหลักคือ: ความกดดันด้านต้นทุน: โรงงานต้องลดต้นทุนการผลิตขณะที่พลังงานมีความผันผวนสูง ขาดแคลนแรงงาน: การหาวิศวกรที่มีทักษะด้าน OT และ IT ยากขึ้นทุกปี ความซับซ้อนของข้อมูล: โรงงานเดียวผลิตข้อมูลหลายล้านจุดต่อวัน มนุษย์ประมวลผลไม่ทัน LLM พัฒนาก้าวกระโดด: ความสามารถด้าน Reasoning และ Function Calling ทำให้ AI สามารถ “คิดและทำ” ได้จริง Agentic AI vs Traditional AI: ต่างกันอย่างไร? คุณสมบัติ Traditional AI / ML Agentic AI การทำงาน วิเคราะห์ → แจ้งเตือน → รอมนุษย์ วิเคราะห์ → ตัดสินใจ → ดำเนินการอัตโนมัติ การตอบสนอง แบบ Batch / Periodic Real-Time…
Read More
Energy Harvesting สำหรับ IIoT Sensor: เทคโนโลยีเก็บพลังงานจากสิ่งแวดล้อมขับเคลื่อนเซ็นเซอร์ไร้สาย

Energy Harvesting สำหรับ IIoT Sensor: เทคโนโลยีเก็บพลังงานจากสิ่งแวดล้อมขับเคลื่อนเซ็นเซอร์ไร้สาย

Article
Energy Harvesting คืออะไร? จากพลังงานสิ่งแวดล้อมสู่เซ็นเซอร์ IoT ไร้สายโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Energy Harvesting (หรือ Energy Scavenging) คือเทคโนโลยี เก็บพลังงานจากสิ่งแวดล้อม เช่น ความร้อน, แสงสว่าง, การสั่นสะเทือน, คลื่นวิทยุ มาแปลงเป็นไฟฟ้าสำหรับขับเคลื่อนเซ็นเซอร์และอุปกรณ์ IoT ขนาดเล็ก โดยไม่ต้องพึ่งพาแบตเตอรี่หรือสายไฟ ในบริบทของ IIoT ภาคอุตสาหกรรม การติดตั้งเซ็นเซอร์หลายร้อยหลายพันจุดบนเครื่องจักร ท่อ, ถังเก็บ, โครงสร้าง มักเจอปัญหา “ยากที่จะดึงสายไฟไปถึง” หรือ “เปลี่ยนแบตเตอรี่ไม่ไหว” Energy Harvesting จึงเป็นคำตอบที่ทำให้เซ็นเซอร์เหล่านี้ Self-Powered ทำงานได้นานหลายปีโดยไม่ต้องดูแล ⚡ พลังงานที่เก็บได้จากสิ่งแวด้อม: ในโรงงานอุตสาหกรรมทั่วไป พลังงานจากความร้อนเหลือทิ้ง (Waste Heat) มีมากถึง 20–50% ของพลังงานที่ป้อนเข้า หากเก็บเพียงส่วนเล็กน้อยก็เพียงพอขับเคลื่อนเซ็นเซอร์ IIoT หลายพันตัว แหล่งพลังงาน 4 ประเภทที่เก็บได้ในโรงงาน 1. Thermal Energy (พลังงานความร้อน) ใช้ Thermoelectric Generator (TEG) ทำงานตามหลัก Seebeck Effect — เมื่อมีความต่างอุณหภูมิระหว่างสองด้านของวัสดุเพียง 10–30°C ก็สามารถผลิตไฟฟ้าได้ 10–500 μW/cm² ในโรงงานพบ Heat Source ได้ทั่วไป: ท่อไอน้ำ (150–300°C), เตาอบ (200–500°C), Motor Housing (60–90°C) 2. Vibration Energy (พลังงานการสั่นสะเทือน) ใช้ Piezoelectric Harvester แปลงการสั่นของเครื่องจักรเป็นไฟฟ้า เครื่องจักรอุตสาหกรรมส่วนใหญ่สั่นที่ 50–200 Hz ด้วย Acceleration 0.1–1.0 g ซึ่งเพียงพอที่จะผลิตไฟฟ้าได้ 50–500 μW ต่อ Harvester หนึ่งตัว เหมาะสำหรับติดบน Motor, Pump, Compressor, CNC Machine 3. Solar/Light Energy (พลังงานแสง) ใช้ Miniature Solar Cell หรือ Indoor…
Read More
Physical AI ในโรงงานอัตโนมัติ: เมื่อ AI ควบคุมการเคลื่อนไหวจริงแบบ Real-Time

Physical AI ในโรงงานอัตโนมัติ: เมื่อ AI ควบคุมการเคลื่อนไหวจริงแบบ Real-Time

Article
🔥 Trending Topic 2026: Physical AI คือการนำ AI ออกจากจอภาพสู่โลกกายภาพ ควบคุมหุ่นยนต์ เครื่องจักร และ AGV ให้ตัดสินใจและเคลื่อนไหวได้ด้วยตัวเอง — เป็นหัวข้อที่ได้รับความสนใจสูงสุดจาก ผู้ผลิตชิปประมวลผล Edge Summit 2026 Physical AI คืออะไร? ต่างจาก AI ทั่วไปอย่างไรโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Physical AI หรือ Cyber-Physical AI คือระบบ AI ที่ไม่ได้ทำงานแค่บน Cloud หรือในซอฟต์แวร์ แต่ เชื่อมต่อกับโลกกายภาพผ่านเซ็นเซอร์ มอเตอร์ และ Actuator เพื่อตัดสินใจและควบคุมการเคลื่อนไหวในเวลาจริง โดยมีความหน่วงต่ำมาก (Ultra-Low Latency) ในช่วงปี 2026 เราเห็นบริษัทเทคโนโลยีหลายรายผลักดัน Physical AI อย่างจริงจัง โดยเฉพาะบริษัทที่พัฒนา Edge Computing Platform สำหรับอุตสาหกรรม ซึ่งเป้าหมายคือ ลดช่องว่างระหว่าง AI Decision กับ Physical Execution ให้เหลือน้อยที่สุด AI ทั่วไป vs Physical AI เปรียบเทียบ มิติ AI ทั่วไป (Cloud AI) Physical AI แหล่งประมวลผล Cloud Server / Data Center Edge Device / On-Premise PC Latency 100-500 ms (ขึ้นอยู่กับเครือข่าย) 1-10 ms (ประมวลผลที่ Edge) ผลลัพธ์ ข้อมูล, การทำนาย, Report การเคลื่อนไหวจริงของเครื่องจักร ตัวอย่าง Predictive Analytics, NLP Robot Control, AGV Navigation, CNC Adaptation ข้อจำกัดเครือข่าย ต้องมี Internet เสมอ ทำงานได้ Offline Safety…
Read More
Motion Control Architecture: จาก Stepper Motor ถึง Servo Drive — เทคโนโลยีขับเคลื่อนระบบอัตโนมัติยุคใหม่

Motion Control Architecture: จาก Stepper Motor ถึง Servo Drive — เทคโนโลยีขับเคลื่อนระบบอัตโนมัติยุคใหม่

Article
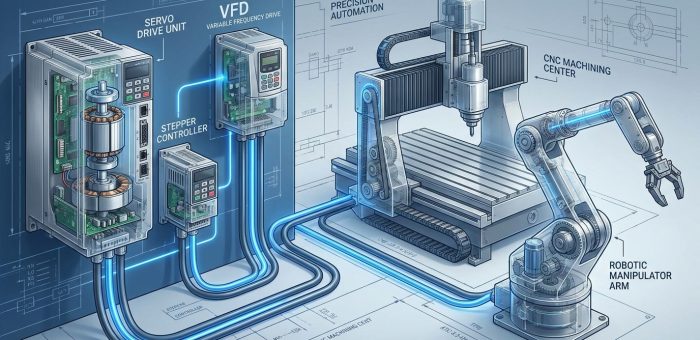
Motion Control ถือเป็นหัวใจสำคัญของระบบอัตโนมัติทุกประเภท ไม่ว่าจะเป็นหุ่นยนต์อุตสาหกรรม เครื่องจักร CNC ระบบ Packaging หรือ AGV/AMR ในโรงงานอัจฉริยะ การเลือก Motor และ Drive ที่เหมาะสม รวมถึงการออกแบบสถาปัตยกรรม Motion Control ที่ถูกต้อง ส่งผลโดยตรงต่อ ความแม่นยำ (Accuracy), ความเร็ว (Speed) และ ความน่าเชื่อถือ (Reliability) ของระบบทั้งหมด สถาปัตยกรรม Motion Control พื้นฐานโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) ระบบ Motion Control มีสถาปัตยกรรมหลัก 4 ระดับ: Motion Controller — สมองกลางที่คำนวณ Trajectory Planning, Path Interpolation และสร้าง Command Signal Drive/Amplifier — แปลง Command Signal เป็นกระแสไฟฟ้าที่เหมาะสมสำหรับ Motor Motor — เปลี่ยนพลังงานไฟฟ้าเป็นการเคลื่อนไหว (หมุนหรือเลื่อนเชิงเส้น) Feedback Device — Encoder หรือ Resolver วัดตำแหน่งจริงและส่งกลับไปยัง Controller (Closed-Loop) โปรโตคอลที่ใช้สื่อสารระหว่าง Motion Controller กับ Drive ได้แก่ EtherCAT (Cycle Time สั้นถึง 125 μs), PROFINET IRT (Isochronous Real-Time), Ethernet/IP (CIP Motion) และ SERCOS III ซึ่งทั้งหมดรองรับ Deterministic Communication สำหรับ Motion Application Stepper Motor: ความแม่นยำระดับ Open-Loop Stepper Motor ทำงานด้วยหลักการเดินไปทีละ Step (Step Angle มาตรฐาน 1.8° = 200 Step/Revolution) โดยไม่ต้องมี Encoder ในโหมด Open-Loop ทำให้มีข้อดีคือ:…
Read More
Power Quality Monitoring ด้วย IIoT: วิเคราะห์คุณภาพไฟฟ้าป้องกันเครื่องจักรเสียหาย

Power Quality Monitoring ด้วย IIoT: วิเคราะห์คุณภาพไฟฟ้าป้องกันเครื่องจักรเสียหาย

Article
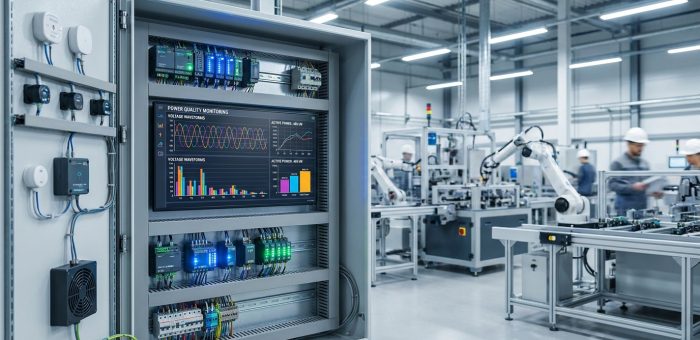
ทำไม Power Quality ถึงสำคัญต่อโรงงานอุตสาหกรรม?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ในโรงงานอุตสาหกรรมสมัยใหม่ คุณภาพไฟฟ้า (Power Quality) มีผลโดยตรงต่ออายุการใช้งานของเครื่องจักร คุณภาพการผลิต และต้นทุนการดำเนินงาน ข้อมูลจาก Electric Power Research Institute (EPRI) ระบุว่าปัญหาคุณภาพไฟฟ้าก่อให้เกิดความเสียหายต่อภาคอุตสาหกรรมสหรัฐอเมริกามูลค่ากว่า 119 พันล้านดอลลาร์ต่อปี ปัญหา Power Quality ที่พบบ่อย ได้แก่: Voltage Sag/Swell — แรงดันตก/พุ่งชั่วขณะ ส่งผลให้เครื่องจักรหยุดทำงาน ข้อมูลการผลิตสูญหาย Harmonics — คลื่นไฟฟ้าบิดเบี้ยวจากอุปกรณ์อิเล็กทรอนิกส์กำลัง ทำให้หม้อแปลงร้อนเกินและเสียเร็ว Transients — ไฟกระชากจากการเปิด-ปิดโหลดขนาดใหญ่ อาจทำลายอุปกรณ์ได้ทันที Power Factor ต่ำ — ส่งผลให้จ่ายค่าไฟฟ้าสูงเกินจำเป็นและถูกปรับจากการไฟฟ้า Unbalance — แรงดันไม่สมดุลระหว่างเฟส ทำให้มอเตอร์สามเฟสสั่นและเสื่อมเร็ว 💡 ข้อเท็จจริง: การตรวจจับ Voltage Sag เพียง 1 เหตุการณ์ที่มีระยะเวลาน้อยกว่า 100 milliseconds ก็สามารถทำให้สายการผลิตหยุดชะงัก สร้างความเสียหายหลายแสนถึงหลายล้านบาท ขึ้นอยู่กับประเภทอุตสาหกรรม Power Quality Monitoring แบบดั้งเดิม vs IIoT การตรวจสอบคุณภาพไฟฟ้าแบบดั้งเดิมมักใช้เครื่องมือแบบพกพา (Portable Power Analyzer) วัดเป็นช่วงๆ ทำให้พลาดเหตุการณ์สำคัญที่เกิดขึ้นนอกช่วงวัด แต่ด้วยเทคโนโลยี IIoT (Industrial Internet of Things) ทุกอย่างเปลี่ยนไป เกณฑ์ แบบดั้งเดิม IIoT Monitoring การวัด เป็นช่วง (Spot Check) ต่อเนื่อง 24/7 การตอบสนอง หลังเกิดปัญหา (Reactive) เฝ้าระวังล่วงหน้า (Proactive) ข้อมูล บันทึกในเครื่อง Cloud/Edge Dashboard การแจ้งเตือน ไม่มี (ต้องตรวจเอง) Real-time Alert การวิเคราะห์ ดูกราฟด้วยตา AI Analytics + Trend ต้นทุนต่อจุดวัด สูง (เครื่องมือราคาแพง) ต่ำกว่า (Sensor ราคาประหยัด)…
Read More