Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Article
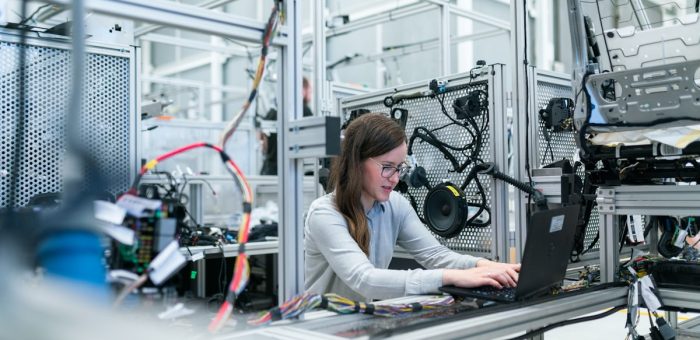
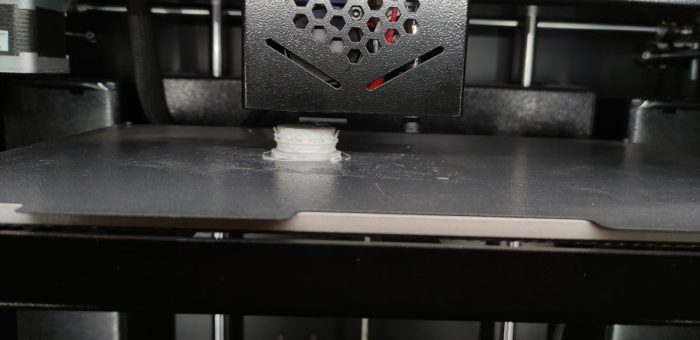
"พิมพ์เสร็จ ก็ใช้งานได้เลย" — นี่คือความเข้าใจผิดที่ทำให้โครงการ Additive Manufacturing จำนวนมากติดอยู่ที่ห้องทดลองและไม่เคยไปถึงสายผลิตจริง ความจริงคือคุณภาพที่แท้จริงของชิ้นส่วนพิมพ์สามมิติ ไม่ได้เกิดขึ้นบนเครื่องพิมพ์ แต่เกิดขึ้นในขั้นตอนหลังการพิมพ์ (Post-Processing) งานวิจัยและบทวิเคราะห์สากลปี 2026 ประมาณการว่าการดำเนินการหลังพิมพ์คิดเป็นสัดส่วนถึง 60% ของต้นทุนรวมของชิ้นส่วนพิมพ์สามมิติหนึ่งชิ้น บทความนี้เล่ากรณีศึกษาสมมติที่สะท้อนสถานการณ์จริงที่โรงงานประกอบอิเล็กทรอนิกส์ในไทยต้องเจอ เมื่อพยายามยกระดับจิ๊กพิมพ์สามมิติจาก "ของแถมของแผนกช่าง" ให้กลายเป็นอุปกรณ์มาตรฐานบนสายผลิต ปัญหา: จิ๊กที่พิมพ์เสร็จใช้งานจริงไม่ได้ โรงงานประกอบ PCB แห่งหนึ่งเริ่มต้นด้วยการซื้อเครื่องพิมพ์ FDM มาวางไว้ข้างสายผลิต เพื่อพิมพ์จิ๊กยึดชิ้นงานและกล่องรองอุปกรณ์ SMD วันแรกๆ ทุกอย่างดูมหัศจรรย์ — ออกแบบเสร็จตอนเช้า พิมพ์เสร็จตอนเย็น ใช้งานได้ทันที แต่หลังผ่านไปสามเดือน ปัญหาเริ่มทยอยออกมาเป็นระยะ: จิ๊กที่พิมพ์คนละวันมี ขนาดต่างกัน 0.2–0.4 มม. ทำให้บางชิ้นสอดเข้าร่องไม่ได้ ต้องครอบแล้วลองใหม่ พื้นผิวหยาบของชั้นพิมพ์เก็บฝุ่นและฟลักซ์บัดกรี ทำความสะอาดยาก ไม่ผ่านมาตรฐานความสะอาดของห้องประกอบ เส้นรอยต่อระหว่างชั้น (layer line) กลายเป็นจุดสะสมความเครียด จิ๊กรุ่นแรกๆ แตกที่มุมภายใน 3 สัปดาห์ พนักงานแผนกช่างคนเดียวที่รู้วิธีตั้งพารามิเตอร์ลาออก ความรู้หายไปพร้อมกัน สรุปสั้นๆ คือโรงงานมี "เครื่องพิมพ์" แต่ยังไม่มี "กระบวนการผลิต" ปัญหาทั้งหมดไม่ได้อยู่ที่ตัวเครื่องพิมพ์เลยแม้แต่น้อย — มันอยู่ที่สิ่งที่เกิดขึ้น หลังเครื่องพิมพ์หยุดทำงาน ทางออก: ออกแบบกระบวนการ Post-Processing ให้เป็นระบบ ทีมวิศวกรย้อนกลับไปดูว่าต้นทุนและความผิดพลาดกันอยู่ตรงไหน แล้วออกแบบกระบวนการใหม่ทั้งหมดรอบขั้นตอนหลังการพิมพ์ โดยแบ่งเป็น 4 สถานีงาน: สถานีตัด support และทำความสะอาด — กำหนดให้ใช้ nozzle ของเครื่องตัดแบบกำหนดระยะ แทนการตัดมือเอาตามถนัด ชิ้นงานเข้าออกสถานีนี้ภายใน 15 นาที สถานีปรับพื้นผิว (Surface Finishing) — ใช้เทคนิค Vapor Smoothing ควบคุมด้วยไอตัวทำละลาย ทำให้พื้นผิวชั้นพิมพ์หายไป กลายเป็นผิวเรียบแบบหล่อ ที่สำคัญกระบวนการนี้ เพิ่มความแข็งแรงให้ผิวชั้นบนเพราะไอตัวทำละลายหลอมรอยต่อระหว่างชั้นให้เชื่อมประสานกัน สถานีตรวจสอบขนาด — วัดขนาดจริงด้วยเครื่อง CMM หรือสแกนเนอร์ 3 มิติ บันทึกผลรายชิ้น ถ้าเบี่ยงเบนเกิน tolerance ให้ปรับ compensation ในไฟล์พิมพ์รุ่นถัดไป — ทำให้กระบวนการเรียนรู้ตัวเองได้ สถานีบันทึกข้อมูล — ทุกจิ๊กได้หมายเลขซีเรียล ผูกกับไฟล์ CAD, พารามิเตอร์พิมพ์, ล็อต filament, และผลวัดขนาด เก็บในฐานข้อมูลกลาง ชิ้นงานระหว่างพิมพ์ — สิ่งที่เห็นบนเครื่องพิมพ์เป็นเพียงครึ่งทาง คุณภาพสุดท้ายถูกกำหนดด้วยขั้นตอนหลังการพิมพ์ (ภาพ: Wikimedia Commons, CC…
Read More

High-Performance HMI: Case Study การออกแบบหน้าจอควบคุมที่ลด Alarm Flood 73% และเร่งการตอบสนอง 66%

Article
"หน้าจอเบลอ สีสันสดใสเกินไป ปุ่มเยอะจนไม่รู้จะกดอะไรก่อน" — นี่คือเสียงบ่นของ Operator หน้าเครื่องจักรมาทุกยุคทุกสมัย เมื่อ HMI (Human Machine Interface) หรือ "ส่วนติดต่อระหว่างมนุษย์และเครื่องจักร" ถูกออกแบบมาแบบผิดวิธี ผลลัพธ์ไม่ใช่แค่ความน่ารำคาญ แต่คืออุบัติเหตุในโรงงานที่อาจสูญเสียทั้งชีวิตและทรัพย์สิน บทความนี้นำเสนอ Case Study การออกแบบ HMI ใหม่ให้โรงงานผลิตเคมีแห่งหนึ่ง ที่เปลี่ยนจากหน้าจอรกๆ ที่มีอุบัติเหตุหลายครั้ง ไปสู่ High-Performance HMI ที่ลด Alarm Flood ได้ 73% และลดเวลาตอบสนองต่อเหตุฉุกเฉินลงกว่าครึ่ง ปัญหา: เมื่อ HMI กลายเป็นส่วนหนึ่งของอุบัติเหตุ โรงงานผลิตเคมีขนาดกลางแห่งนี้มี Operator 12 คน ดูแลสายการผลิต 3 สายด้วย HMI แบบเดิมที่ใช้มา 8 ปี ปัญหาที่พบบ่อยได้แก่: Alarm Flood — บางวันมีการแจ้งเตือนถึง 2,400 ครั้งต่อกะ ทำให้ Operator เพิกเฉยต่อ alarm จริง Color Overload — หน้าจอใช้สีแดง เหลือง เขียว ฟ้า ม่วง พร้อมกัน ทำให้ไม่สามารถแยกได้ว่าสีไหนคือสถานการณ์วิกฤต Navigation Complexity — ต้องคลิกผ่าน 4-5 หน้าจอเพื่อดูข้อมูลที่เกี่ยวข้องกับเครื่องจักรเดียว Average Response Time — Operator ใช้เวลาเฉลี่ย 3.5 นาทีตั้งแต่เกิด alarm จนถึงการตัดสินใจแก้ไข ตัวอย่างหน้าจอ Dashboard ที่แสดงข้อมูลแบบ Real-time — High-Performance HMI ที่ดีต้องมีเพียงข้อมูลที่จำเป็น ไม่ใช่ทุกตัวเลขที่วัดได้ (Source: Unsplash) วิธีแก้: High-Performance HMI Design ทีมวิศวกรได้ปรับปรุงระบบตามหลักการ High-Performance HMI ซึ่งเป็นแนวทางการออกแบบที่เน้นการนำเสนอเฉพาะข้อมูลที่จำเป็น โดยมีหลักการดังนี้: 1. ระบบสีแบบ Gray-Scheme เปลี่ยนพื้นหลังจากสีฟ้าสดเป็น สีเทาอ่อน (Gray-Scheme) และใช้สีเพียง 3 ระดับเพื่อสื่อสารความรุนแรง: สี ความหมาย การตอบสนอง เทา (Gray) สถานะปกติ ทุกอย่างทำงานได้ ไม่ต้องดำเนินการ เหลือง (Yellow) คาดการณ์ปัญหา ค่าเกินขอบเขตปกติ ตรวจสอบภายใน 15…
Read More

Agentic AI ใน Smart Manufacturing 2026: เมื่อโรงงานเริ่มตัดสินใจเองด้วย Autonomous AI Agent

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของอุตสาหกรรมการผลิต ข้อมูลจาก Deloitte ระบุว่าการนำ Agentic AI มาใช้ในการผลิตเพิ่มขึ้นถึง 4 เท่าตัวในเวลาเพียงหนึ่งปี จาก 6% สู่ 24% ของผู้ผลิตทั่วโลก ตัวเลขนี้สะท้อนการเปลี่ยนแปลงครั้งใหญ่: โรงงานไม่ได้ใช้ AI แค่วิเคราะห์ข้อมูลอีกต่อไป แต่เริ่มปล่อยให้ระบบ AI ตัดสินใจและดำเนินการเองในกระบวนการผลิตจริง บทความนี้เจาะลึก Agentic AI ในบริบท Smart Manufacturing ตั้งแต่แนวคิด สถาปัตยกรรม กรณีศึกษาผลลัพธ์จริง ไปจนถึงความท้าทายที่ผู้บริหารโรงงานต้องเตรียมรับมือ หุ่นยนต์อุตสาหกรรมในโรงหล่อ — เมื่อ AI Agent เข้ามาประสานงาน หุ่นยนต์เหล่านี้ไม่ได้ทำงานตามโปรแกรมตายตัว แต่ปรับตัวตามสภาพการผลิตแบบเรียลไทม์ (ภาพ: Wikimedia Commons) Agentic AI คืออะไร? แตกต่างจาก AI แบบเดิมอย่างไร? Agentic AI (AI เชิงตัวแทน) คือระบบ AI ที่สามารถ รับรู้ ให้เหตุผล ตัดสินใจ และลงมือทำ ได้อย่างอิสระตามเป้าหมายที่กำหนด โดยไม่ต้องมีมนุษย์สั่งการทีละขั้น แตกต่างจาก AI แบบดั้งเดิมที่ทำหน้าที่ "ตอบคำถาม" หรือ "วิเคราะห์ข้อมูล" เพียงอย่างเดียว คุณสมบัติ AI แบบดั้งเดิม (Reactive) Agentic AI (Autonomous) การตัดสินใจ แนะนำ/วิเคราะห์ แล้วมนุษย์ตัดสินใจ ตัดสินใจและดำเนินการเอง ขอบเขตการทำงาน งานเดี่ยว เช่น ตรวจจับ Defect ประสานหลายระบบ เช่น จัดตารางผลิตและสั่งวัตถุดิบ การเรียนรู้ ต้อง retrain เมื่อข้อมูลเปลี่ยน ปรับตัวต่อเนื่องจาก feedback loop การโต้ตอบ ทางเดียว (Output สู่ Human) สองทาง เรียก API สั่ง PLC แจ้งเตือน ตัวอย่างในโรงงาน Computer Vision ตรวจคุณภาพ Agent จัดการบำรุงรักษาทั้งระบบ 5 Use Case ที่ Agentic AI สร้างผลลัพธ์จริงในโรงงาน จากข้อมูล iFactory AI (กุมภาพันธ์ 2026) ผู้ผลิตชั้นนำเริ่มใช้ Multi-Agent Systems ในพื้นที่ปฏิบัติการหลัก 5…
Read More
AR Visual Inspection: ระบบตรวจสอบคุณภาพด้วย Augmented Reality ที่ยกระดับ First-Pass Yield

AR Visual Inspection: ระบบตรวจสอบคุณภาพด้วย Augmented Reality ที่ยกระดับ First-Pass Yield

Article
การตรวจสอบคุณภาพ (Quality Inspection) ในโรงงานอุตสาหกรรมมักพึ่งพาสายตาของผู้ตรวจสอบ (Inspector) ซึ่งเป็นวิธีที่มีความเสี่ยงสูงต่อ Human Error โดยเฉพาะเมื่อผลผลิตมีปริมาณมากและข้อกำหนดทางเทคนิคซับซ้อน การศึกษาจากวงการอุตสาหกรรมพบว่าการตรวจด้วยสายตามีอัตราพลาด (Miss Rate) อยู่ที่ราว 20–30% เมื่อทำงานต่อเนื่องเกิน 2 ชั่วโมง AR Visual Inspection จึงก้าวเข้ามาเป็นคำตอบ โดยผสานพลังของ Computer Vision, SLAM (Simultaneous Localization and Mapping) และ Head-Mounted Display เพื่อฉายภาพข้อมูลตรวจสอบทับลงบนชิ้นงานจริงแบบเรียลไทม์ หลักการทำงานของ AR Visual Inspection ระบบ AR Visual Inspection ทำงานด้วยสถาปัตยกรรม 3 ชั้นหลัก ได้แก่ ชั้น Perception ที่รวบรวมข้อมูลด้วยกล้อง RGB-D, ToF (Time-of-Flight) หรือ LiDAR เพื่อสร้าง Point Cloud ของชิ้นงาน ชั้น Cognitive ที่ประมวลผลด้วยโมเดล Deep Learning (เช่น CNN, Vision Transformer) เพื่อตรวจจับ Defect และเปรียบเทียบมิติกับ CAD Reference Model และ ชั้น Presentation ที่แสดงผลผ่าน Optical See-Through Display ด้วย Holographic Overlay ที่มีความล่าช้า (Motion-to-Photon Latency) ต่ำกว่า 20 มิลลิวินาที เพื่อป้องกันอาการ Motion Sickness ภาพประกอบ: AR Head-Mounted Display ที่ใช้ Optical See-Through ฉายภาพ Holographic Overlay ทับชิ้นงานจริง — ที่มา: Wikimedia Commons (CC BY 2.0) หัวใจสำคัญคือการ Spatial Registration — การจับคู่พิกัด 3 มิติของภาพดิจิทัลให้ตรงกับวัตถุจริงอย่างแม่นยำ ระบบใช้เทคนิค Visual SLAM เพื่อสร้างแผนที่ของสภาพแวดล้อมและติดตามตำแหน่ง Headset ด้วย 6DoF (Six Degrees of Freedom) ทำให้เส้น Annotation, กรอบ…
Read More
MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

Article
MES คืออะไร? ระบบจัดการการผลิตที่เชื่อมต่อระหว่างฝ่ายชั้นโรงงานกับสำนักงานใหญ่พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Manufacturing Execution System หรือ MES คือระบบปฏิบัติการที่ทำหน้าที่เป็น “สมองกลกลาง” ของโรงงานอุตสาหกรรม โดยนิยามตามมาตรฐาน ISA-95 ระบบนี้อยู่ใน Level 3 ของพีรามิดการทำงานอัตโนมัติ (Automation Pyramid) ซึ่งอยู่เหนือ SCADA และ PLC แต่อยู่ใต้ระบบ ERP ที่ระดับองค์กร หน้าที่หลักของ MES คือการรับคำสั่งผลิตจากระบบวางแผน แล้วแปลเป็นคำสั่งปฏิบัติการที่ระดับเครื่องจักร พร้อมรวบรวมข้อมูลการผลิตจริงส่งกลับขึ้นไปวิเคราะห์ ในโรงงานที่ยังไม่มี MES ปัญหาที่พบบ่อยที่สุดคือ “ช่องว่างข้อมูล” (Data Gap) ระหว่างฝ่ายวางแผนกับฝ่ายผลิตจริง ทีมวางแผนอาจสั่งผลิตสินค้า 10,000 ชิ้น แต่ฝ่ายผลิตพบว่าเครื่องจักรบางเครื่องล่ม หรือวัตถุดิบไม่พอ ส่งผลให้กำหนดส่งมอบคลาดเคลื่อน เมื่อมี MES เข้ามาเชื่อมช่องว่างนี้ ข้อมูลจะไหลผ่านได้ทั้งสองทิศทางแบบเรียลไทม์ ฟังก์ชันหลัก 11 ประการตามมาตรฐาน ISA-95 มาตรฐาน ISA-95 (Part 3) กำหนดฟังก์ชันหลักของ MES ไว้อย่างชัดเจน โดยครอบคลุมกระบวนการผลิตตั้งแต่ต้นน้ำถึงปลายน้ำ: ฟังก์ชัน (ISA-95) หน้าที่ ตัวอย่างในโรงงาน Operations Definition นิยามสูตรการผลิต (Recipe/BOM) กำหนดขั้นตอน 10 สเต็ปสำหรับชิ้นส่วน A Operations Scheduling จัดตารางการผลิต จองเครื่องจักร #3 เวลา 09:00–14:00 Operations Dispatching ส่งคำสั่งผลิตไปยังเครื่องจักร ส่ง Work Order ไปยัง HMI ของสายการผลิต Operations Execution ควบคุมและติดตามการทำงานจริง ตรวจสอบว่าแต่ละสเต็ปผ่านเรียบร้อย Data Collection เก็บข้อมูลผลิตจริง อุณหภูมิ แรงดัน จำนวนชิ้นดี/เสีย Quality Management จัดการคุณภาพตามข้อกำหนด SPC บันทึกค่าวัดทุก 5 นาทีเข้าแผนภูมิควบคุม Maintenance Mgmt จัดการบำรุงรักษาเครื่องจักร สั่งหยุดเครื่องเมื่อ Run-Hour เกินกำหนด Inventory Mgmt ติดตามวัตถุดิบและ Work-in-Process แจ้งเตือนเมื่อวัตถุดิบเหลือต่ำกว่าจุดสั่งซื้อ…
Read More
In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

Article
In-Process Monitoring สำหรับ Additive Manufacturing (AM) คือการติดตั้งเซ็นเซอร์และระบบตรวจวัดภายในเครื่องพิมพ์สามมิติเพื่อสังเกตและบันทึกปรากฏการณ์ทางกายภาพที่เกิดขึ้นทุกขณะขณะพิมพ์ ตั้งแต่อุณหภูมิ Melt Pool ขนาดของ HAZ (Heat Affected Zone) ไปจนถึงรูปร่างของแต่ละเลเยอร์ เป้าหมายคือการตรวจจับ Defect ทันทีที่เกิด และปรับพารามิเตอร์การพิมพ์แบบ Closed-Loop เพื่อแก้ไขก่อนที่จะสายเกินไป ทำไม In-Process Monitoring จึงจำเป็นวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) กระบวนการ Laser Powder Bed Fusion (LPBF) และ Directed Energy Deposition (DED) เกิดปรากฏการณ์ทางฟิสิกส์ที่ซับซ้อนในระดับ Microsecond แสงเลเซอร์หลอมผงโลหะที่อุณหภูมิสูงกว่า 2,500 C เป็น Melt Pool ขนาด 50-200 um ความผันแปรเล็กน้อยใน Laser Power, Scan Speed, หรือ Powder Bed Flatness สามารถสร้าง Defect ได้ทันที: Lack of Fusion: พลังงานไม่พอ – เกิดช่องว่างระหว่าง Track (Porosity 10-100 um) Keyholing: พลังงานสูงเกิน – หลอมลึกเกินไป สร้าง Pore กลมจากไอโลหะที่ติดอยู่ Spatter: อนุภาคโลหะกระเด็นไปปนเปื้อนผงในเลเยอร์ถัดไป Delamination: ความเค้นตกค้าง (Residual Stress) ทำให้เลเยอร์หลุดหรือบิดเบี้ยว Elevation/Deformation: ผิวเลเยอร์ไม่เรียบ – ส่งผลต่อเลเยอร์ถัดไป เซ็นเซอร์และเทคโนโลยีตรวจวัด เซ็นเซอร์ วัดอะไร Sampling Rate ตรวจจับ Defect ตำแหน่ง Coaxial Photodiode Melt Pool Emission Intensity 100 kHz+ Keyholing, Lack of Fusion In-Beam (Coaxial) High-Speed Camera Melt Pool…
Read More
Anomaly Detection สำหรับ Industrial AI: เทคโนโลยีตรวจจับความผิดปกติที่ทำงานได้ก่อนเกิดความเสียหาย

Anomaly Detection สำหรับ Industrial AI: เทคโนโลยีตรวจจับความผิดปกติที่ทำงานได้ก่อนเกิดความเสียหาย

Article
Anomaly Detection คืออะไร? และทำไมโรงงานอัจฉริยะถึงจำเป็นต้องมีวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) Anomaly Detection หรือการตรวจจับความผิดปกติ คือเทคโนโลยี AI ที่เรียนรู้รูปแบบการทำงานปกติของเครื่องจักรและกระบวนการผลิตจากข้อมูลเชิงเวลา (Time-Series Data) แล้วแจ้งเตือนเมื่อพบพฤติกรรมที่แตกต่างจากเบสไลน์ โดยไม่ต้องรอให้เกิดความเสียหายก่อน ในโลกของ IIoT ที่เซ็นเซอร์หลายพันตัวส่งข้อมูลทุกวินาที Anomaly Detection คือ “ระบบภูมิคุ้มกัน” ที่ทำงานอัตโนมัติตลอด 24 ชั่วโมง ต่างจากระบบแจ้งเตือนแบบดั้งเดิมที่ตั้ง Threshold ตายตัว (เช่น “อุณหภูมิเกิน 80°C ให้แจ้งเตือน”) ระบบ Anomaly Detection ด้วย AI สามารถเข้าใจบริบทได้ เช่น อุณหภูมิ 75°C อาจปกติในช่วง Startup แต่ผิดปกติในช่วง Steady State ทำให้ลด False Alarm ได้อย่างมีนัยสำคัญ ประเภทของ Anomaly ในโรงงานอุตสาหกรรม ในแวดวง Industrial AI เราแบ่งความผิดปกติออกเป็น 3 ประเภทหลัก: Point Anomaly — จุดข้อมูลเดี่ยวที่แตกต่างจากค่าปกติอย่างชัดเจน เช่น ความสั่นสะเทือนกระโดดจาก 2 mm/s เป็น 15 mm/s ทันที มักบ่งชี้การชน หรือของแปลกปลอมเข้าระบบ Contextual Anomaly — ค่าที่ผิดปกติเฉพาะในบริบทหนึ่ง เช่น อุณหภูมิมอเตอร์ 70°C เป็นเรื่องปกติในช่วงโหลดสูง แต่ผิดปกติเมื่อมอเตอร์ Idle ระบบ AI ต้องเข้าใจบริบทการทำงาน Collective Anomaly — ลำดับข้อมูลที่ร่วมกันบ่งชี้ความผิดปกติ แม้ค่าแต่ละตัวยังอยู่ในช่วงปกติ เช่น อุณหภูมิค่อย ๆ สูงขึ้น 0.5°C ต่อวันนาน 2 สัปดาห์ — อาการคลาสสิกของ Bearing Deterioration 💡 Key Insight: Collective Anomaly เป็นประเภทที่อันตรายที่สุด เพราะระบบแบบดั้งเดิมมักตรวจไม่พบ การเสื่อมสภาพช้า ๆ ของเครื่องจักรสร้างความเสียหายสะสมนับล้านบาทก่อนที่ Threshold Alarm…
Read More
Self-Supervised Learning สำหรับ Industrial AI: เรียนรู้จากข้อมูลไร้ป้ายในโรงงาน

Self-Supervised Learning สำหรับ Industrial AI: เรียนรู้จากข้อมูลไร้ป้ายในโรงงาน

Article
โรงงานอุตสาหกรรมทุกแห่งผลิตข้อมูลมหาศาลทุกวินาที — เซ็นเซอร์สั่นสะเทือน กล้องตรวจสอบคุณภาพ เครื่องวัดอุณหภูมิและแรงดัน — แต่ข้อมูลเหล่านี้ กว่า 95% เป็นข้อมูลปกติที่ไม่มีป้ายกำกับ (unlabeled data) การจะนำข้อมูลเหล่านี้ไปฝึกโมเดลตรวจจับตำหนิแบบมีผู้สอน (supervised) ต้องเสียเวลาและบุคลากรผู้เชี่ยวชาญในการระบุตำหนิทีละภาพ ซึ่งช้าและมีค่าใช้จ่ายสูง Self-Supervised Learning (SSL) คือวิธีที่ทำให้ AI เรียนรู้รูปแบบที่ซ่อนอยู่จากข้อมูลไร้ป้ายเหล่านี้ได้ด้วยตัวมันเอง Self-Supervised Learning คืออะไร?วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) SSL เป็นเทคนิคที่สร้าง “สัญญาณการเรียนรู้” ขึ้นมาจากโครงสร้างของข้อมูลเอง โดยไม่ต้องมีมนุษย์มาติดป้ายกำกับ ระบบจะตั้ง ภารกิจหลอก (pretext task) ให้โมเดลทำนายส่วนหนึ่งของข้อมูลจากส่วนอื่น เช่น ทายทิศทางการหมุนของภาพ หรือเติมส่วนที่ถูกปิดไว้ (masked) จากการทำภารกิจเหล่านี้ โมเดลเรียนรู้ การแทนคุณลักษณะ (representation) ที่สามารถนำไปใช้ต่อกับงานจริงได้ โดยใช้ข้อมูลที่มีป้ายนิดเดียวในขั้นปรับแต่งสุดท้าย (fine-tuning) 🧠 เหตุผลสำคัญ: ผลงานวิจัยพบว่าโมเดลที่ผ่านการฝึกแบบ self-supervised สามารถบรรลุประสิทธิภาพใกล้เคียงหรือบางครั้งสูงกว่า supervised learning ในงานตรวจจับความผิดปกติ ในขณะที่ใช้ข้อมูลที่มีป้ายน้อยลงมาก วิธีการหลักของ SSL ในงานอุตสาหกรรม Contrastive Learning: สอนโมเดจับคู่ข้อมูลที่ “คล้ายกัน” (เช่น ภาพผลิตภัณฑ์ปกติสองมุม) ให้อยู่ใกล้กันในเวกเตอร์สเปซ และดันข้อมูลที่ “ต่างกัน” ให้ออกห่าง เป็นวิธียอดนิยมในการสร้างโมเดลพื้นฐานที่แยกแยะตำหนิได้ Masked Modeling: ปิดบางส่วนของสัญญาณเซ็นเซอร์หรือภาพแล้วให้โมเดลเติมให้ถูกต้อง เหมาะกับข้อมูลอนุกรมเวลา (time-series) จากเครื่องจักร Synthetic Anomaly: ฉีดตำหนิสังเคราะห์ลงในภาพปกติเพื่อสร้างข้อมูลฝึก เนื่องจากตำหนิจริงในโรงงานมีน้อยมาก เทคนิคนี้ช่วยให้ตรวจจับตำหนิได้โดยไม่ต้องรอสะสมตัวอย่างตำหนิจริง Predictive / Reconstruction: ให้โมเดลเรียนรู้สร้างภาพซ้ำจากข้อมูลปกติ เมื่อเจอข้อมูลผิดปกติโมเดลจะ “สร้างได้ไม่ดี” ส่งสัญญาณว่าพบความผิดปกติ เปรียบเทียบกระบวนทัศน์การเรียนรู้ มิติเปรียบเทียบ Supervised Unsupervised Self-Supervised ต้องมีป้ายกำกับ? ✅ มาก ❌ ไม่มี ป้ายน้อย (final step) ใช้ประโยชน์จากข้อมูลไร้ป้าย ❌ ✅ ✅ ดีมาก ตรวจจับตำหนิประเภทใหม่ ❌ (ต้องเคยเห็น) ปานกลาง ✅ ได้ดี คุณภาพ representation ดี…
Read More
Multi-Modal AI Fusion สำหรับ Industrial Quality Inspection: ผสาน Vision + Thermal + Acoustic

Multi-Modal AI Fusion สำหรับ Industrial Quality Inspection: ผสาน Vision + Thermal + Acoustic

Article
Multi-Modal AI Fusion: การผสานหลายเซ็นเซอร์สู่ระบบตรวจสอบคุณภาพรอบด้าน เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) ระบบตรวจสอบคุณภาพแบบดั้งเดิมในโรงงานอุตสาหกรรมมักใช้เซ็นเซอร์เพียงประเภทเดียว — อาจเป็นกล้องถ่ายภาพสำหรับตรวจรอยขีด หรือเซ็นเซอร์วัดการสั่นสะเทือนสำหรับตรวจสภาพเบียริ่ง ปัญหาคือ แต่ละเซ็นเซอร์มีจุดบอด (Blind Spot) เช่น กล้องธรรมดาไม่เห็นรอยรั่วภายในท่อ หรือเซ็นเซอร์สั่นสะเทือนไม่บอกว่าสีเคลือบผิวเพี้ยน Multi-Modal AI Fusion แก้ปัญหานี้โดยรวมข้อมูลจากเซ็นเซอร์หลายประเภทเข้าด้วยกัน สร้างมุมมองความผิดปกติที่ครอบคลุมและแม่นยำกว่าการตรวจสอบด้วยเซ็นเซอร์เดียวอย่างมาก 4 โมดัลลาริตี้หลักในอุตสาหกรรม Visual (Vision) — กล้อง RGB (2-20 MP), กล้อง Hyper-spectral สำหรับตรวจสอบองค์ประกอบทางเคมี, กล้อง 3D Structured Light สำหรับวัดมิติความแม่นยำ ±10 μm Thermal (Infrared) — กล้อง Thermography วัดอุณหภูมิผิว 20-650°C ความละเอียด 640×480 px ใช้ตรวจสอบ Hot Spot ใน PCB, ความไม่สม่ำเสมอของ Welding Seam Acoustic (เสียง) — ไมโครโฟนความถี่สูง (20 Hz – 100 kHz) ตรวจจับเสียงผิดปกติ เช่น เสียงเขียดจากการเสียดสี, เสียงหวิวจาก Air Leak (ตรวจได้ระยะไกล 3-5 เมตร) Vibration — Accelerometer (IEPE/MEMS) วัดการสั่นสะเทือนในช่วง 0.5 Hz – 10 kHz, ใช้ FFT แยกความถี่เพื่อระบุความผิดปกติของ Bearing, Gear Mesh, หรือ Misalignment 3 กลยุทธ์การ Fusion ข้อมูล การรวมข้อมูลจากหลายเซ็นเซอร์มี 3 แนวทางหลัก แต่ละแนวทางมีจุดเด่นและข้อจำกัดต่างกัน: กลยุทธ์ วิธีการทำงาน ข้อดี ข้อจำกัด Early Fusion(Feature-Level) Extract Features จากแต่ละโมดัล แล้ว Concat รวมเป็น Vector เดียวก่อนเข้า Classifier…
Read More
Edge Vision AI: เมื่อกล้องอัจฉริยะกลายเป็นเซ็นเซอร์มาตรฐานของ Smart Factory ยุคใหม่

Edge Vision AI: เมื่อกล้องอัจฉริยะกลายเป็นเซ็นเซอร์มาตรฐานของ Smart Factory ยุคใหม่

Article
ในอดีต Machine Vision ในโรงงานอุตสาหกรรมหมายถึงกล้องความละเอียดสูงเชื่อมต่อกับเซิร์ฟเวอร์ประมวลผลภาพขนาดใหญ่ วิศวกรต้องเขียนกฎ (Rule-based) เพื่อตรวจจับตำหนิทีละประเภท แต่วันนี้ภาพเปลี่ยนไปแล้ว Edge Vision AI — กล้องที่ฝังชิป AI และโมเดล Deep Learning สามารถตรวจจับ จำแนก และตัดสินใจได้ด้วยตัวเองภายในเฟรมเวิร์กเวลาไม่กี่มิลลิวินาที — กำลังกลายเป็นเซ็นเซอร์มาตรฐานที่ผู้ผลิตทุกระดับเริ่มใช้งาน บทความนี้เจาะลึกสถาปัตยกรรม ประสิทธิภาพ และกรณีศึกษาการใช้งานจริง Edge Vision AI ต่างจาก Machine Vision แบบดั้งเดิมอย่างไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) ความแตกต่างหลักอยู่ที่ ตำแหน่งที่ทำการประมวลผล และ วิธีการตัดสินใจ ดังตารางเปรียบเทียบ: คุณสมบัติ Machine Vision แบบดั้งเดิม Edge Vision AI ตำแหน่งประมวลผล เซิร์ฟเวอร์กลาง (PC-based) บนกล้อง (Embedded NPU) วิธีการตัดสินใจ Rule-based / Threshold Deep Learning Model Latency ต่อภาพ 50-200 ms 3-15 ms ความยืดหยุ่น ต้องเขียนกฎใหม่ทุกครั้ง Retrain โมเดลเพื่อเพิ่มคลาสใหม่ การจัดการสายการผลิต สายเคเบิลยาว + เซิร์ฟเวอร์ใหญ่ กล้อง PoE เพียงเส้นเดียว ความสามารถตรวจจับตำหนิใหม่ จำกัด ต้องออกแบบกฎใหม่ สูง เรียนรู้จากภาพตัวอย่าง สถาปัตยกรรมฮาร์ดแวร์ของ Edge Vision Camera กล้อง Edge Vision AI สมัยใหม่ประกอบด้วยองค์ประกอบหลัก 3 ส่วนที่ทำงานร่วมกัน: Image Sensor: ความละเอียดตั้งแต่ 1MP ถึง 13MP+ บางรุ่นรองรับ Global Shutter สำหรับวัตถุที่เคลื่อนที่เร็ว ลดปัญหา Motion Blur NPU (Neural Processing Unit): ชิปประมวลผลเฉพาะทางที่เร่งความเร็ว Inference ของโมเดล Deep Learning โดยทั่วไปให้พลังการประมวลผล 1-4 TOPS (Trillion Operations Per…
Read More