Case Study: Alarm Flood 340 รายการใน 90 วินาที — ฟื้นห้องควบคุมด้วย ISA-18.2 Rationalization

Case Study: Alarm Flood 340 รายการใน 90 วินาที — ฟื้นห้องควบคุมด้วย ISA-18.2 Rationalization

Article
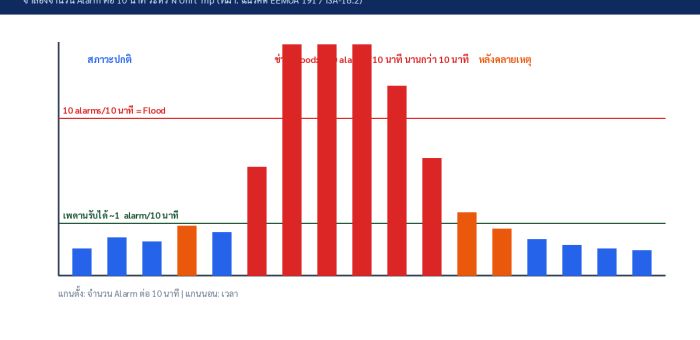
สถานการณ์สมมติที่กลายเป็นเรื่องจริงในโรงงานกระบวนการผลิตทั่วโลก: เครื่องคอมเพรสเซอร์หลัก Trip ตอนตี 2 ภายใน 90 วินาที ระบบ DCS ปล่อยสัญญาณเตือนราว 340 รายการ ลงหน้าจอ Operator เพียงคนเดียว ในจำนวนนั้นมีสัญญาณที่ต้องรีบทำอะไรสักอย่างอยู่ประมาณ 8 รายการเท่านั้น — แต่มันถูกกลบด้วย Alarm อีก 332 รายการที่เป็นแค่ "ผลพวง" ของเหตุการณ์เดียวกัน นี่คือ Alarm Flood ศัตรูตัวฉกาจของห้องควบคุม จำลอง Alarm Flood ระหว่าง Unit Trip — ช่วงกลางกราฟเกินเกณฑ์ 10 alarms ต่อ 10 นาที (นิยามของ Flood ตาม EEMUA 191) หลายเท่าตัว กลบสัญญาณสำคัญจน Operator ต้องไล่ทีละรายการ ปัญหา (Problem): ระบบ Alarm ที่โตเองตามอายุโรงงาน สืบราวที่มาของ Flood ครั้งนี้พบรากปัญหาคลาสสิก 3 ข้อ: Alarm ถูกเพิ่มแต่ไม่เคยถูกลบ — ทุกครั้งที่เกิดปัญหา วิศวกรก็เพิ่ม Alarm ใหม่ "กันพลาด" สะสมมา 15 ปี จนเกิน 4,000 จุดในหนึ่ง Unit Priority ไม่สะท้อนความรุนแรงจริง — เกือบครึ่งถูกตั้ง High Priority เพราะ "กลัวคนไม่เห็น" ผลคือไม่มีอะไรเด่นเลย Standing Alarm ค้างข้ามคืน — ชุด Alarm เดิมค้างบนหน้าจอเป็นปกติ ทำให้สัญญาณใหม่กลืนหายไปกับของเก่า ตัวเลขที่วัดได้ก่อนแก้ไข: Alarm เฉลี่ย 60 รายการต่อชั่วโมงต่อตำแหน่งงาน (เกณฑ์ EEMUA 191 แนะนำไม่เกิน ~1 รายการต่อ 10 นาที หรือราว 144-150 รายการต่อวันตามค่าอ้างอิงของ ISA-18.2 และ IEC 62682) และมีช่วง Flood ที่เกิน 10 รายการต่อ 10 นาทียาวนานกว่า 1 ชั่วโมงทุกครั้งที่มี Trip วิธีแก้ (Solution): Rationalization ตาม Alarm…
Read More
บทวิเคราะห์: DCS ไม่ได้จางหาย — ตลาด 29.32 พันล้านดอลลาร์ปี 2030 บอกอะไรเกี่ยวกับอนาคตโรงงานกระบวนการผลิต

บทวิเคราะห์: DCS ไม่ได้จางหาย — ตลาด 29.32 พันล้านดอลลาร์ปี 2030 บอกอะไรเกี่ยวกับอนาคตโรงงานกระบวนการผลิต

Article
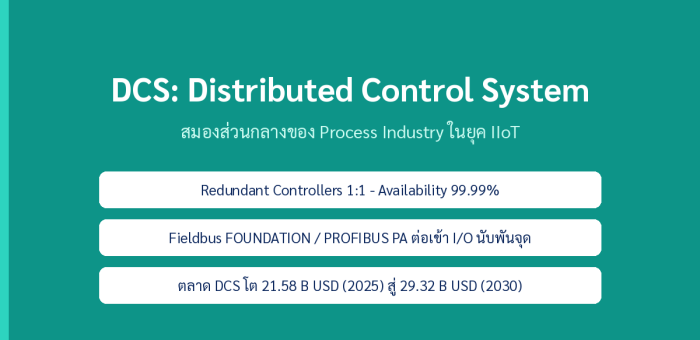
ทุกครั้งที่พูดถึง DCS ในที่ประชุม Digital Transformation มักมีเสียงถามว่า “ยุค Cloud แล้ว ใครยังใช้ DCS อยู่อีก” — คำตอบจากตัวเลขตลาดชัดเจนกว่าที่คิด: รายงานของ MarketsandMarkets ระบุว่าตลาด DCS โลกอยู่ที่ 21.58 พันล้านดอลลาร์ในปี 2025 และจะแตะ 29.32 พันล้านดอลลาร์ภายในปี 2030 (CAGR 6.3%) นี่ไม่ใช่ตลาดของเทคโนโลยีใกล้ตาย แต่เป็นตลาดที่กำลังเปลี่ยนรูปแบบ — และโรงงานไทยควรอ่านให้ขาดก่อนตัดสินใจลงทุน DCS ไม่ได้แข่งกับ PLC — มันเกิดมาเพื่อโจทย์คนละแบบ สถาปัตยกรรม DCS ยุคใหม่ — Redundant Controller Pair 1:1, Scan 50-100 ms, เชื่อม Fieldbus นับพันจุด และเปิดทางให้ IIoT Analytics เสริมด้านบน PLC เกิดมาเพื่อ Logic แบบ Discrete (เปิด-ปิด, Sequence) ส่วน DCS เกิดมาเพื่อ Continuous Process Control — โรงไฟฟ้า, ปิโตรเคมี, โรงงานเคมี, น้ำตาล และอาหารเครื่องดื่ม ที่ต้องรัน 24/7 โดยมี Regulatory Loop หลายร้อยถึงหลายพัน Loop พร้อมกัน ความต่างที่สำคัญไม่ใช่ความเร็ว Scan แต่คือ Availability ระดับ 99.99% ที่มาจาก Redundancy ทุกชั้น — Controller, Power Supply, Network และ I/O — รวมถึงการ Failover ที่เกิดขึ้นในเวลาไม่ถึง 1 วินาทีโดย Process ไม่หยุด สิ่งที่ตัวเลขตลาดบอกเบื้องหลัง ตลาด DCS โลก 2024-2030 ตามรายงาน MarketsandMarkets — โตต่อเนื่อง CAGR 6.3% นำโดย Software Segment สามข้อสังเกตจากรายงานที่ Honey Corporation มุมมองว่าสำคัญกับโรงงานไทย: (1) Software Segment มีส่วนแบ่งใหญ่ที่สุด — DCS…
Read More
PID Tuning ฉบับวิศวกรโรงงาน: Ziegler-Nichols vs Lambda และการดูแล Control Loop ไม่ให้เสื่อมสภาพ

PID Tuning ฉบับวิศวกรโรงงาน: Ziegler-Nichols vs Lambda และการดูแล Control Loop ไม่ให้เสื่อมสภาพ

Article
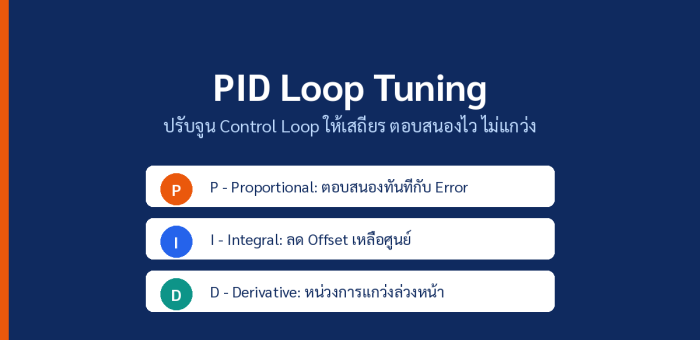
ในโรงงานส่วนใหญ่ Control Loop คือหัวใจที่เงียบที่สุด — ไม่มีใครสนใจเมื่อมันทำงานดี แต่ทุกคนจำได้เวลาอุณหภูมิเด้งจนของเสียทั้งล็อต ความจริงที่หลายคนไม่รู้คือ จากการสำรวจ Control Loop Performance ในอุตสาหกรรมกระบวนการผลิตหลายรายงาน พบว่า loop จำนวนมากถูกปล่อยไว้ในโหมด Manual หรือ Tune แบบ “เอาตัวรอด” ทั้งที่การปรับจูนใหม่ทำได้ในหนึ่งวัน บทความนี้เจาะลึก PID Tuning ตั้งแต่หลักการจริงของ P-I-D ไปจนถึงวิธีเลือกวิธี Tuning ให้เหมาะกับโรงงานของคุณ P-I-D ทำงานจริงอย่างไร — ไม่ใช่แค่สูตรในตำรา แผนภาพ Control Loop แบบปิด — ค่าวัด (PV) ย้อนกลับมาเทียบกับ Setpoint ตลอดเวลา ความต่างคือ Error ที่ส่งเข้า PID Controller สมการของ PID ในเชิงปฏิบัติคือ Output = Kp×e + Ki×∫e·dt + Kd×(de/dt) โดย e คือ Error (SP − PV) แต่บนเครื่องมือจริงเราไม่คีย์ Ki โดยตรง แต่คีย์ Ti (Integral Time, หน่วยวินาที/นาทีต่อ repeat) และ Td (Derivative Time) แทน — เข้าใจตรงนี้ช่วยกันความเข้าใจผิดตอนตั้งค่าบน DCS หรือ PLC คนละแบรนด์ที่ใช้หน่วยต่างกัน P (Proportional): ตอบสนองทันทีกับ Error ปัจจุบัน — Kp สูงไปทำให้ Valve แกว่งเร็ว ต่ำไปทำให้ช้าและมี Offset I (Integral): สะสม Error ไล่ Offset ให้เหลือศูนย์ — แต่ก็คือต้นเหตุอันดับหนึ่งของการแกว่งช้า (Slow Cycle) เมื่อตั้งเร็วเกินไป D (Derivative): มอง “ความเร็วการเปลี่ยนแปลง” ของ PV ช่วยหน่วงการแกว่งล่วงหน้า — แต่อ่อนไหวต่อ Sensor Noise มาก ใน Process Industry จำนวนมากจึงปิด D หรือตั้งต่ำมาก เปรียบเทียบวิธี Tuning…
Read More
How-to: วางระบบ MES ให้ใช้งานจริงใน 5 ขั้นตอน — เริ่มจากกระดาษ ไม่ใช่ซอฟต์แวร์

How-to: วางระบบ MES ให้ใช้งานจริงใน 5 ขั้นตอน — เริ่มจากกระดาษ ไม่ใช่ซอฟต์แวร์

Article
หลายโรงงานเริ่มต้นโครงการ MES (Manufacturing Execution System) ด้วยการเลือกซอฟต์แวร์ก่อน แล้วค่อยหาว่าจะเอาไปทำอะไร — ลำดับนี้คือสาเหตุอันดับหนึ่งที่ทำให้โครงการยืดเยื้อและถูกทิ้งข้างกลางทาง บทความนี้เป็นคู่มือ 5 ขั้นตอนสำหรับผู้จัดการโรงงานที่คิดจะลงมือจริง โดยเรียงลำดับให้ทำในสิ่งที่ราคาถูกที่สุดและได้ผลตอบแทนเร็วที่สุดก่อนเสมอ ชั้นเชื่อมต่อของโรงงาน: MES จะคุ้มค่าก็ต่อเมื่อโครงสร้างพื้นฐานการเก็บข้อมูลจากหน้างานพร้อมก่อน — ภาพ: Wikimedia Commons ทำไมต้องรีบ (แต่ต้องรีบอย่างถูกทาง) MES คือระบบที่ทำงานบน "ชั้นกลาง" ของโรงงานตามมาตรฐาน ISA-95 — รับแผนการผลิตจาก ERP ด้านบน และสั่งงาน/เก็บข้อมูลจริงจาก SCADA และเครื่องจักรด้านล่าง ตลาด MES ทั่วโลกมีมูลค่า 16.34 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดโตเป็น 39 พันล้านดอลลาร์ภายในปี 2034 (CAGR 10.3% ตาม Global Market Insights) โดยกลุ่มอุตสาหกรรม Discrete เช่น ยานยนต์และอิเล็กทรอนิกส์ เติบโตเร็วถึง 14.3% ต่อปี ข้อค้นพบสำคัญจากรายงานเดียวกัน: อุปสรรคใหญ่ที่สุดของการใช้ MES ไม่ใช่ราคาซอฟต์แวร์ แต่คือ "Integration Challenges with Legacy Systems" — โรงงานส่วนใหญ่ยังใช้เครื่องจักรเก่า ซอฟต์แวร์ลิขสิทธิ์ปิด และสภาพแวดล้อมข้อมูลกระจัดกระจายที่ไม่ได้ออกแบบมาเพื่อการเชื่อมต่อยุค Industry 4.0 5 ขั้นตอนสู่ MES ที่ใช้งานจริง ขั้นที่ 1 — ไล่กระบวนการผลิตบนกระดาษก่อน (ยังไม่ต้องซื้ออะไร) เขียน Flow การผลิตตั้งแต่รับ Order จนส่งมอบ พร้อมจุดที่ข้อมูลหาย (เช่น จดยอดผลผลิตท้ายกะด้วยมือ) และจุดที่ตัดสินใจ (เช่น อนุมัติเปลี่ยน Recipe) ห้ามข้ามขั้นนี้ — ซอฟต์แวร์ที่ดีที่สุดก็ช่วยกระบวนการที่วุ่นวายไม่ได้ ถ้าไม่รู้ว่าจุดไหนควรถูก Digital ก่อน ให้เลือกจุดที่คนต้องคีย์ข้อมูลซ้ำซ้อนมากที่สุด ขั้นที่ 2 — เก็บข้อมูลจากเครื่องจักรก่อนขยายไปหา ERP เริ่มจากจุดที่ข้อมูลเกิด: เครื่องจักรและสถานีงาน วิธีที่คุ้มค่าที่สุดคือติด IIoT Gateway อ่านสัญญาณจาก PLC ผ่านโปรโตคอลมาตรฐาน (OPC UA, Modbus TCP) แทนการรอเปลี่ยนเครื่องจักรใหม่ทั้งไลน์ เป้าหมายขั้นนี้คือเห็น OEE รายเครื่องแบบเรียลไทม์ — ตัวเลขเดียวที่มักเปิดโปงปัญหาที่ซ่อนอยู่ เช่น แก๊ปเวลา Setup ที่ยาวกว่าที่ทุกคนคิด ขั้นที่ 3…
Read More
Case Study: โรงงานอาหาร ‘เสียเครื่อง Edge ตอนตี 2’ — บทเรียนจากการย้าย Orchestration ลงสู่ระดับสายการผลิตด้วย Kubernetes แบบ Lightweight

Case Study: โรงงานอาหาร ‘เสียเครื่อง Edge ตอนตี 2’ — บทเรียนจากการย้าย Orchestration ลงสู่ระดับสายการผลิตด้วย Kubernetes แบบ Lightweight

Article
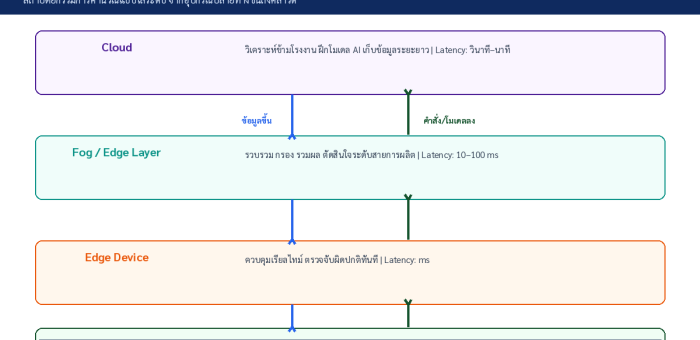
เรื่องนี้เล่าถึงโรงงานอาหารแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออก ที่เดิมใช้เกตเวย์ IoT แบบ standalone จำนวน 24 ตัวกระจายอยู่ทุกสายการผลิต แต่ละตัวเก็บค่าอุณหภูมิห้องเย็น ความชื้น และสถานะเครื่องจักร แล้วส่งขึ้นคลาวด์ผ่าน MQTT ทุกอย่างทำงานได้ดี… จนกระทั่งคืนหนึ่งที่เกตเวย์ตัวหนึ่งหยุดทำงานเพราะการ์ดหน่วยความจำเสีย และไม่มีใครรู้ตัวจนกระทั่งเช้าวันรุ่งขึ้น ข้อมูลห้องเย็นหายไป 7 ชั่วโมงเต็ม ซึ่งในธุรกิจอาหารแปลว่าต้องเขียนรายงานเหตุการณ์ deviation ยาวเหยียด และต้องประเมินความเสี่ยงต่อสินค้าที่เก็บในช่วงเวลานั้น ปัญหา: ความล้มเหลวแบบเงียบ (Silent Failure) การตรวจสอบย้อนหลังพบว่าปัญหาไม่ได้อยู่ที่ตัวเกตเวย์ แต่อยู่ที่สถาปัตยกรรม ระบบเดิมไม่มีกลไกใดตรวจจับว่าเกตเวย์ “ยังมีชีวิต” หรือไม่ และเมื่อเกตเวย์หนึ่งตัวตาย ก็ไม่มีตัวไหนรับหน้าที่แทน ทีมวิศวกรรมจึงเสนอแนวคิดที่ตอนนั้นดูเกินจำเป็นสำหรับโรงงานอาหาร นั่นคือการนำ container orchestration แบบ Kubernetes รุ่นเบา ลงมาวางที่ระดับสายการผลิต — ไม่ใช่เพื่อความสวยงามทางเทคนิค แต่เพื่อให้ได้สามอย่าง: self-healing, declarative configuration และ rollback ที่ทำได้ในไม่กี่วินาที การวางโหนด Edge หลายชั้นให้ครอบคลุมทุกสายการผลิต คือฐานของ orchestration แบบกระจาย — ภาพ: Wikimedia Commons (CC BY-SA 4.0) ทางออก: Single-node Cluster ที่ทุกสายการผลิต แนวทางที่เลือกไม่ใช่คลัสเตอร์กลางขนาดใหญ่ แต่เป็น คลัสเตอร์เล็กๆ อยู่กับสายการผลิต แต่ละสายมี industrial computer ตั้งแต่ 2 โหนดขึ้นไป รัน Kubernetes distribution แบบ lightweight ที่ตัดส่วนประกอบที่ไม่จำเป็นออก ตัว workload หลักมีสามชนิด: Collector — อ่านค่าจาก PLC ผ่าน OPC UA และเซ็นเซอร์ผ่าน Modbus TCP เขียนลง local time-series storage Rule engine — ประเมินเงื่อนไข alarm เช่น อุณหภูมิห้องเย็นเกิน -18°C นานเกิน 10 นาที แล้วส่งแจ้งเตือนผ่านหลายช่องทาง Forwarder — ส่งข้อมูลแบบ batch ขึ้นคลาวด์ พร้อม store-and-forward เมื่อลิงก์หลุด จุดเปลี่ยนที่สำคัญคือการตั้งค่า liveness/readiness probe ให้กับทุก workload — collector ที่ค้างไม่อ่านค่า PLC…
Read More
ตลาด SCADA โต CAGR 10% ถึงปี 2032: อ่านตัวเลข MarketsandMarkets ให้ขาด และสิ่งที่โรงงานไทยต้องทำตอนนี้

ตลาด SCADA โต CAGR 10% ถึงปี 2032: อ่านตัวเลข MarketsandMarkets ให้ขาด และสิ่งที่โรงงานไทยต้องทำตอนนี้

Article
ตลาด SCADA ทั่วโลกกำลังเข้าสู่ช่วงเร่งตัว — รายงานฉบับล่าสุดจาก MarketsandMarkets (ตีพิมพ์กันยายน 2026) คาดการณ์ว่ามูลค่าตลาดระบบควบคุมและเฝ้าระวังแบบรวมศูนย์จะเติบโตจาก 13.94 พันล้านดอลลาร์สหรัฐในปี 2026 สู่ 24.69 พันล้านดอลลาร์ในปี 2032 ด้วยอัตราเติบโตเฉลี่ยต่อปี (CAGR) 10.0% ตัวเลขนี้ไม่ได้แค่บอกว่า "มีคนซื้อ SCADA มากขึ้น" แต่สะท้อนการเปลี่ยนแปลงเชิงโครงสร้างว่าระบบ SCADA กำลังถูกมองใหม่จาก "ห้องควบคุมของฝ่ายวิศวกรรม" ไปเป็น "แพลตฟอร์มข้อมูลกลางของทั้งองค์กร" ทีมงาน Honey Corporation ติดตั้งระบบ SCADA และระบบเฝ้าระวังในโรงงานอุตสาหกรรมมากว่าหลายโครงการ และสิ่งที่เราเห็นชัดในรอบ 2-3 ปีคือ ลูกค้าไม่ได้ถามแค่ "จอภาพเก็บค่าจาก PLC ได้กี่จุด" อีกต่อไป แต่ถามว่า "ข้อมูลจาก SCADA จะเชื่อมไปยังระบบ MES, ERP และ Dashboard ผู้บริหารได้อย่างไร" — คำถามที่เปลี่ยนไปนี้แหละคือแรงขับเคลื่อนตัวจริงของตลาด 10.0% ที่รายงานบอก อ่านตัวเลขให้ขาด: SCADA 10.0% หมายความว่าอย่างไร เราลองแยกแยะว่า CAGR 10.0% ในช่วง 2026-2032 มาจากไหน โดยเทียบกับรายงานย่อยที่เกี่ยวข้องจากสำนักเดียวกัน: ตลาด ปีฐาน → ปีเป้า ขนาดตลาด CAGR สิ่งที่บอกเรา SCADA โดยรวม 2026 → 2032 USD 13.94B → 24.69B 10.0% โครงสร้างพื้นฐาน + ซอฟต์แวร์โตพร้อมกันทั้งไลน์ SCADA in BIM (อาคาร) → 2032 USD 16.60B 21.5% อาคารอัจฉริยะ + Digital Twin ดันส่วนผสม BIM Power SCADA (ไฟฟ้า) → 2028 USD 2.9B 7.1% กลุ่มพลังงานเติบโตสม่ำเสมอ ไม่ใช่ตัวขับหลัก ที่มา: MarketsandMarkets, SCADA Market Global Forecast to 2032 (ก.ย. 2026); Power SCADA Market (2024); SCADA in Building Information…
Read More
บทวิเคราะห์: เมื่อ GPS โดน Jam — ทะเลบอลติกส่งสัญญาณเตือนว่า Time Security คือจุดอ่อนถัดไปของโรงงาน OT

บทวิเคราะห์: เมื่อ GPS โดน Jam — ทะเลบอลติกส่งสัญญาณเตือนว่า Time Security คือจุดอ่อนถัดไปของโรงงาน OT

Article
เมื่อเดือนสิงหาคม 2026 ประเทศโปแลนด์เผชิญสถานการณ์ที่ฟังดูเหมือนนิยายวิทยาศาสตร์ — โทรศัพท์แสดงตำแหน่งผิดพลาด โดรนบินเซ และเรือในทะเลบอลติกสูญเสียสัญญาณระบุพิกัด สาเหตุไม่ใช่ไซเบอร์แอตแทคตามความหมายทั่วไป แต่คือ การรบกวนสัญญาณดาวเทียม GNSS จากภายนอกประเทศ ซึ่งสถาบันโทรคมนาคมแห่งชาติของโปแลนด์ระบุว่าเกิดขึ้นกว่า 70% ของทั้งเดือน พฤษภากรรมนี้ไม่ได้กระทบแค่แอปนำทางบนมือถือ แต่ส่งสัญญาณเตือนถึงโรงงานอุตสาหกรรมทั่วโลกเรื่องที่ถูกมองข้ามมานาน: เวลา (Time) คือโครงสร้างพื้นฐานความมั่นคงปลอดภัยที่เปราะบางที่สุดชิ้นหนึ่งของระบบ OT ดาวเทียม GNSS ไม่ได้ให้แค่พิกัด แต่ให้ "เวลา" ที่ระบบไฟฟ้า โทรคมนาคม และโรงงานทั่วโลกใช้ซิงก์กัน — และสัญญาณนี้ถูกรบกวนได้ง่ายกว่าที่คิด (ภาพ: Unsplash) เวลาคือรากฐานที่ถูกลืมของความปลอดภัย OT หลายคนไม่ทราบว่า NTP Server และ PTP Grandmaster Clock จำนวนมากในโรงงานซิงก์เวลาจาก GNSS (GPS, Galileo, GLONASS, BeiDou) โดยตรง และเมื่อสัญญาณเหล่านี้ถูก Jam (บังคับให้ใช้ไม่ได้) หรือ Spoof (ปลอมแปลงให้ผิดพลาด) ระบบที่ส่งผลกระทบไม่ใช่แค่ป้ายบันทึกเวลา แต่รวมถึง: ระบบจัดการใบรับรองดิจิทัล — การตรวจสอบช่วงเวลา Validity ของใบรับรอง TLS ผิดพลาดได้ทั้งระบบ ทำให้การเชื่อมต่อที่ถูกต้องถูกปฏิเสธ หรือใบรับรองหมดอายุผ่านมาแล้วยังใช้ได้ ระบบไฟฟ้าและ Substation — โปรโตคอล IEC 61850 และการส่ง GOOSE/Sampled Values ต้องการความละเอียดเวลาระดับไมโครวินาที เพื่อให้ Relay ตัดสินใจป้องกันไฟฟ้าลัดวงจ้อย่างถูกต้อง การซิงก์ข้อมูลเซ็นเซอร์หลายจุด — ข้อมูล Vibration และ Process Data จากหลาย Edge Gateway ถ้า Timestamp ไม่ตรงกัน การวิเคราะห์หาความผิดปกติจะสับสนเพี้ยนทั้งหมด บันทึกเหตุการณ์เพื่อ Forensics — เมื่อเกิด Incident การไล่ลำดับเหตุการณ์จาก Log หลายระบบที่เวลาไม่ตรงกัน เป็นงานที่แทบทำไม่ได้ กรณีโปแลนด์ชี้ให้เห็นตัวเลขที่จับต้องได้: สถาบันโทรคมนาคมแหน่งชาติรายงานการรบกวนระดับชั่วโมงบนทุกย่านความถี่ GNSS 70% ของวันในเดือนพฤษภาคมและมิถุนายน 2026 และบริษัทที่ปรึกษาด้านเทคโนโลยีดาวเทียมอิสระบันทึกการหยุดชะงักเกือบ 90 ชั่วโมงในภูมิภาคพอเมอเรเนียริมทะเลบอลติกเดือนกรกฎาคม ขณะที่หน่วยงานข่าวกรองของลิทัวเนียประเมินว่าระบบส่งสัญญาณปลอมสามารถบิดเบือนสัญญาณนำทางได้ไกลถึง 450 กิโลเมตร บทเรียนจากทะเลบอลติก: คุณไม่จำเป็นต้องเป็นเป้าหมายของการโจมตีโดยตรง — แค่อยู่ในรัศมี 450 กิโลเมตรจากจุดรบกวน ระบบซิงก์เวลาของคุณก็ถือว่าอยู่ในภาวะเสี่ยงแล้ว ทางออกเชิงเทคนิค: จาก Holdover ถึงนาฬิกาอะตอมิกออปติคอล เมื่อสัญญาณ GNSS ไม่น่าเชื่อถืออีกต่อไป คำตอบเชิงวิศวกรรมมีหลายระดับ ขึ้นกับงบประมาณและความสำคัญของระบบ:…
Read More
Case Study: กู้ 87 Interface สปาเกตตี้ด้วยสถาปัตยกรรม ISA-95 — จากตัวเลขไม่ตรงกันสู่แหล่งความจริงเดียว

Case Study: กู้ 87 Interface สปาเกตตี้ด้วยสถาปัตยกรรม ISA-95 — จากตัวเลขไม่ตรงกันสู่แหล่งความจริงเดียว

Article
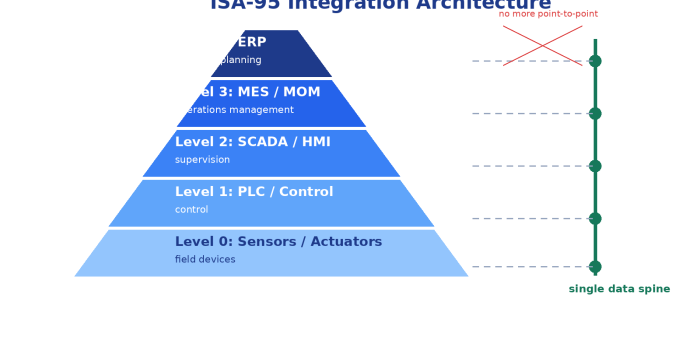
กรณีศึกษาจากงานติดตั้งจริงของทีม System Integration หลายโครงการในโรงงานอุตสาหกรรมไทย — รายละเอียดบางส่วนปรับปรุงเพื่อความเป็นส่วนตัวของลูกค้า จุดเริ่มต้น: ไฟล์ Excel หนึ่งไฟล์ที่ไม่มีใครกล้าแตะ โรงงานผลิตชิ้นส่วนแห่งหนึ่งที่ทีม Honey Corporation เข้าไปช่วย มี “อนุสาวรีย์” อยู่บนเครื่องคอมพิวเตอร์ของหัวหน้าแผนกผลิต — ไฟล์ Excel เก็บรายชื่อ interface ระหว่างระบบ ทั้งหมด 87 รายการ เชื่อมระบบเก็บข้อมูลการผลิต ระบบบริหารจัดการวัตถุดิบ ระบบซื้อ ระบบคลัง และหน้าจอเฝ้าระวังสายการผลิต แทบทุกคู่ บางเส้นวาดตั้งแต่สมัยที่ยังไม่มีใครในทีมปัจจุบันเกิดด้วยซ้ำ อาการที่โรงงานเจอก่อนมาหาเราคือคลาสสิกสุดๆ ของงานอินทิเกรชันแบบ point-to-point: ตัวเลขบนหน้าจอเฝ้าระวังกับตัวเลขในรายงานสิ้นวันไม่ตรงกัน ทีมไอทีโทษเครื่องจักร ทีมผลิตโทษระบบไอที ไม่มีใครหาต้นตอเจอเพราะทุก interface ถูกเขียนขึ้นคนละยุค คนละมาตรฐาน และคนละสไตล์ ทำไมเรื่องนี้ถึงเกิดซ้ำๆ ทุกโรงงาน: จุดบอดของ “เส้นเชื่อม” ปัญหาไม่ใช่ความผิดของใครคนใดคนหนึ่ง แต่เป็นคณิตศาสตร์ล้วนๆ เมื่อระบบหนึ่งเชื่อมกับอีกระบบหนึ่งแบบตรงๆ จำนวนเส้นเชื่อมจะเติบโตแบบยกกำลังสอง — 6 ระบบเท่ากับ 15 เส้น, 10 ระบบเท่ากับ 45 เส้น และทุกเส้นคือจุดเสี่ยงที่ข้อมูลอาจเพี้ยน พัง หรือถูกลืมเมื่อระบบใดระบบหนึ่งอัปเดตเวอร์ชัน ซ้าย: ปัญหาสปาเกตตี้ interface ที่โตแบบยกกำลังสอง | ขวา: การเชื่อมผ่านชุดข้อกำหนดกลางตามแนวคิด ISA-95 ที่โตแบบเส้นตรง (ภาพประกอบ: Honey Corporation) ทางออกที่วงการอุตสาหกรรมทั่วโลกใช้คือ มาตรฐาน ISA-95 (หรือ IEC 62264) ซึ่งไม่ใช่ซอฟต์แวร์ แต่คือชุดข้อกำหนดที่แบ่งโรงงานเป็นชั้นๆ พร้อมนิยามข้อมูลที่แลกเปลี่ยนกันระหว่างชั้นให้ชัดเจน ทำให้ทุกระบบพูด “ภาษาเดียวกัน” โดยไม่ต้องเขียน interface เฉพาะทีละคู่ ระดับ บทบาทหลัก ข้อมูลที่ไหลผ่าน กรอบเวลาการตัดสินใจ Level 4 — ธุรกิจ วางแผนขาย วางแผนวัตถุดิบ การเงิน แผนการผลิต ใบสั่งซื้อ ข้อมูลหลัก สัปดาห์-เดือน Level 3 — ปฏิบัติการผลิต จัดตารางผลิต ติดตามงาน เก็บประวัติล็อต คำสั่งผลิต ผลการผลิต การใช้วัตถุดิบ นาที-วัน Level 0-2 — ควบคุม ควบคุมเครื่องจักรและกระบวนการ ค่าเซ็นเซอร์ สถานะ สัญญาณควบคุม มิลลิวินาที-ชั่วโมง หัวใจของการแก้ปัญหาอยู่ที่รอยต่อระหว่าง Level 3 กับ Level…
Read More
IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

IEC 61724 ปฏิบัติการจริง: ออกแบบระบบ Monitoring โซล่าร์โรงงานให้ค่า Performance Ratio ที่พิสูจน์ได้

Article
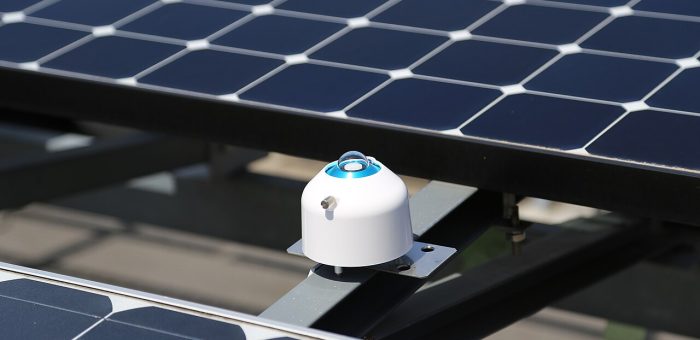
โรงงานจำนวนมากติดตั้งโซล่าร์บนหลังคาด้วยความคาดหวังว่าจะประหยัดค่าไฟ 10-20% แต่พอผ่านไป 2-3 ปี กลับตอบไม่ได้ว่าระบบ "ยังทำงานได้ดีเท่าวันแรกหรือไม่" เพราะข้อมูลที่มีคือตัวเลขผลผลิตรวมจากหน้าจออินเวอร์เตอร์ ซึ่งความผิดพลาดของเครื่องวัดอาจสูงถึง ±3-5% — ไม่พอสำหรับการอ้างสิทธิ์ความเสียหายตามสัญญารับประกันผลผลิต (Performance Guarantee) มาตรฐานสากล IEC 61724 คือคำตอบของปัญหานี้ มันกำหนดว่าจะ "วัดอะไร แม่นยำแค่ไหน ถี่แค่ไหน" เพื่อให้ค่า Performance Ratio (PR) ที่คำนวณออกมาสามารถใช้โต้แย้งทางกฎหมายและการเงินได้ บทความนี้ถอดรหัสมาตรฐานฉบับนี้สำหรับวิศวกรที่ดูแลโซล่าร์ในโรงงานอุตสาหกรรม เซ็นเซอร์วัดรังสีอาทิตย์ (Pyranometer) คือหัวใจของระบบมอนิเตอริ่งตาม IEC 61724 — ความแม่นยำของมันคำนวณเป็นค่า PR ทั้งระบบ (ภาพ: Wikimedia Commons) โครงสร้างมาตรฐาน 3 ส่วน IEC 61724 แบ่งเป็น 3 ส่วน โดยส่วนที่วิศวกรโรงงานต้องรู้จักดีที่สุดคือข้อ 1: IEC 61724-1 — ข้อกำหนดการติดตั้งระบบวัด (Monitoring): เซ็นเซอร์ ความแม่นยำ ความถี่การเก็บข้อมูล IEC 61724-2 — วิธีการประเมินกำลังผลิต (Capacity Evaluation) จากข้อมูลจริง IEC 61724-3 — วิธีการประเมินพลังงาน (Energy Evaluation) เทียบกับค่าอ้างอิง Class A / B / C — เลือกระดับความแม่นยำให้เหมาะกับงาน หัวใจของ IEC 61724-1 คือการจัดระดับระบบวัดเป็น 3 คลาส ตามความแม่นยำของเซ็นเซอร์และความละเอียดข้อมูล: องค์ประกอบ Class A (Bankable) Class B (Operational) Class C (Basic) เซ็นเซอร์วัดรังสี Thermopile Pyranometer มาตรฐาน ISO 9060 Class A (ความคลาดเคลื่อนรายวัน ±1.0-1.5%) Pyranometer ISO 9060 Class B หรือ Reference Cell สอบเทียบแล้ว (±2-3%) Reference Cell ไม่สอบเทียบ หรือค่าจากสถานีอุตุนิยมวิทยา (±5-10%) มิเตอร์พลังงาน IEC 62053 Class 0.2S (±0.2%) IEC 62053…
Read More
Eye Tracking ใน AR อุตสาหกรรม: จาก Gaze Analytics สู่ Foveated Rendering — Deep Dive จาก Pupil-Corneal Reflection ถึง Attention Data ของโรงงาน

Eye Tracking ใน AR อุตสาหกรรม: จาก Gaze Analytics สู่ Foveated Rendering — Deep Dive จาก Pupil-Corneal Reflection ถึง Attention Data ของโรงงาน

Article
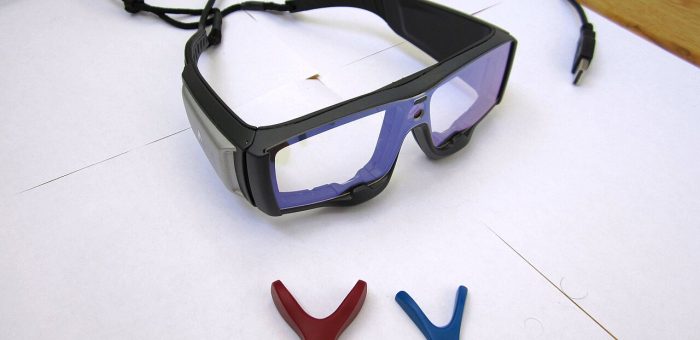
เมื่อพูดถึง AR (Augmented Reality) ในโรงงาน คนส่วนใหญ่นึกถึงภาพ "แว่นสมาร์ทที่ฉายคู่มือประกอบลอยอยู่กลางอากาศ" แต่สำหรับวิศวกรที่ทำงานจริง คำถามที่สำคัญกว่านั้นคือ ระบบรู้ได้อย่างไรว่าคนงานกำลัง "มอง" อะไรอยู่ คำตอบของคำถามนี้คือ Eye Tracking หรือการติดตามการกวาดสายตา ซึ่งกำลังเปลี่ยนจากฟีเจอร์หรูในหูฟัง VR ระดับไฮเอนด์ มาเป็นเครื่องมือวัดผลและออกแบบงาน (Ergonomics และ Work Study) ที่โรงงานสามารถใช้ได้จริง แว่นตาอเนกประสงค์ที่ติดตั้งกล้องติดตามดวงตา (สังเกตโมดูลกล้องใกล้ขอบเลนส์) — ฮาร์ดแวร์พื้นฐานของระบบ Eye Tracking แบบสวมใส่ (ภาพ: Wikimedia Commons / Anatolich1, CC BY-SA 3.0) หลักการทำงาน: ตามนัยตาไม่ทันเห็น กล้องเห็นก่อน Eye Tracker รุ่นใหม่ใช้หลักการ Video-based Oculography — ส่องแสงอินฟราเรด (Near-IR) ความถี่ต่ำเข้าตา แล้วใช้กล้องความเร็วสูงจับภาพ ระบบจะคำนวณตำแหน่งจากจุดสองจุดหลัก คือ ศูนย์กลางม่านตา (Pupil Center) และ จุดสะท้อนบนกระจกตา (Corneal Reflection หรือ Purkinje Image) เมื่อหัวขยับหรือตาหมุน มุมระหว่างสองจุดนี้เปลี่ยน ระบบก็คำนวณทิศทางการมอง (Gaze Vector) ออกมาได้แบบเรียลไทม์ ความเร็วในการสุ่มตัวอย่าง (Sampling Rate) คือหัวใจของการเลือกใช้งาน ตามข้อมูลอ้างอิงทางวิชาการ ระบบทั่วไปใช้ 30 Hz เป็นขั้นต่ำ 50–60 Hz เป็นมาตรฐานที่พบบ่อย ส่วนงานวิจัยหรืองานที่ต้องวิเคราะห์การเคลื่อนไหวของตาอย่างละเอียด เช่น การวัด Saccade Dynamics ต้องใช้เครื่อง 240, 350 หรือแม้กระทั่ง 1000/1250 Hz การใช้งานในโรงงาน Sampling Rate ที่ต้องการ สิ่งที่วัดได้ Heat Map จุดสนใจบนแผงควบคุม30–60 HzFixation, Dwell Time Work Study ท่าทาง + สายตา60–120 HzScan Path, AOI Sequence ตรวจ Saccade ตอนสัญญาณเตือนดัง240 Hz ขึ้นไปSaccade Latency, Velocity สังเกตการณ์ละเอียดสำหรับ Human Factors Research1000–1250 HzMicro-saccade, Drift, Tremor Heat Map…
Read More