FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

Article
โรงงานแห่งหนึ่งอาจมีหุ่นยนต์ คอนโทรลเลอร์ และซอฟต์แวร์ควบคุมครบทุกสายการผลิต แต่กลับไม่สามารถบอกได้แบบเรียลไทม์ว่าเครื่องจักรเครื่องไหนหยุดทำงานเมื่อไหร่ และเสียผลผลิตไปเท่าไหร่ในกะล่าสุด นี่คือ “ช่องว่างการมองเห็น” (Visibility Gap) ที่กำลังคุกคามกำไรของโรงงานอัตโนมัติทั่วโลกในปี 2026 FactoryOps คือหมวดซอฟต์แวร์ปฏิบัติการที่กำลังผุดขึ้นมาเพื่อเติมช่องว่างนี้โดยเฉพาะ ทำงานคู่ขนานกับ PLC, SCADA และ MES ที่มีอยู่แล้ว โดยไม่ต้องเปลี่ยนหรือโปรแกรมใหม่ และไม่จำกัดอายุหรือยี่ห้อของเครื่องจักร Stack ที่โรงงานส่วนใหญ่มีอยู่แล้วพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ระบบอัตโนมัติอุตสาหกรรมในปัจจุบันเป็นการสะสมชั้นเทคโนโลยีมาตลอดหลายทศวรรษ แต่ละชั้นแก้ปัญหาจริงของยุคนั้น แต่ไม่มีชั้นไหนออกแบบมาเพื่อให้ “มุมมองเดียวแบบสด” (Single Live View) ของทุกเครื่องจักรพร้อมกัน ชั้นเทคโนโลยี หน้าที่หลัก มาตรฐาน จุดบอด PLC ควบคุมเครื่องจักรแบบเรียลไทม์ IEC 61131-3 มีเฉพาะ Control Data ไม่บอกบริบทการผลิต SCADA / HMI มุมมองควบคุมระดับสาย/ไซต์ ISA-101 ไม่เชื่อมโยงกับต้นทุนและกำไร MES ติดตามคำสั่งผลิตและ WIP ISA-95 ข้อมูลอ้างอิง Order ไม่ใช่เครื่องจักรเครื่องเดียว IIoT Cloud วิเคราะห์ข้อมูลบนคลาวด์ MQTT / OPC UA Delay นาทีถึงชั่วโมง ไม่ตอบทันเหตุการณ์ ทำไมข้อมูลยังแยกกันอยู่ทั้งที่มีระบบครบ? รายงาน State of Smart Manufacturing พบว่า มากกว่า 50% ของโรงงานยังพึ่งสเปรดชีตหรือบันทึกด้วยมือ สำหรับข้อมูลการผลิต การหยุดทำงาน และของเสีย แม้ในโรงงานที่มีระบบอัตโนมัติระดับสูงแล้วก็ตาม สาเหตุเป็นปัญหาโครงสร้าง: PLC ผลิต Control Data, SCADA ผลิต Supervisory Data, ส่วน MES ผลิต Order Data — แต่สามกระแสนี้อยู่คนละระบบ ไม่แชร์ timestamp หรือนิยาม “เหตุการณ์การผลิต” ร่วมกัน “ระบบอัตโนมัติสั่งการให้เครื่องจักรทำงาน แต่มันไม่ได้ให้ ‘แหล่งความจริงเดียว’ ข้ามโรงงานโดยอัตโนมัติ นั่นเป็นเลเยอร์คนละชั้น” ผลคือสิ่งที่ทีมปฏิบัติการเรียกว่า “สงครามข้อมูลวันจันทร์เช้า” (Monday Morning Data Fight) — บันทึกกะ รายงาน MES…
Read More
Virtual Commissioning ผ่าน Digital Twin: ทดสอบ PLC Logic และสายการผลิตก่อนสร้างจริง

Virtual Commissioning ผ่าน Digital Twin: ทดสอบ PLC Logic และสายการผลิตก่อนสร้างจริง

Article
Virtual Commissioning ผ่าน Digital Twin: ทดสอบสายการผลิตก่อนสร้างจริงพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Virtual Commissioning คือกระบวนการทดสอบและตรวจสอบการทำงานของระบบอัตโนมัติทั้งหมด ไม่ว่าจะเป็น PLC logic, หุ่นยนต์, ระบบส่งวัสดุ หรือ HMI ผ่าน Digital Twin ในสภาพแวดล้อมเสมือนจริง ก่อนที่จะติดตั้งอุปกรณ์จริงในโรงงาน แนวคิดนี้เปลี่ยน paradigm ดั้งเดิมที่ต้องสร้างสายการผลิตจริงเสร็จก่อนแล้วค่อยเริ่มทดสอบและแก้ปัญหา ซึ่งมักใช้เวลา commissioning นาน 2-6 สัปดาห์ต่อสายการผลิต ตามมาตรฐาน VDI 3681 (Formalized Process Description) และ VDI 4499 (Digital Factory) ของสถาบันวิศวกรเยอรมัน Virtual Commissioning ถูกกำหนดให้เป็นขั้นตอนบังคับในกระบวนการวิศวกรรมสำหรับโรงงานอัจฉริยะ เพื่อลดความเสี่ยงและระยะเวลาในการเดินสายการผลิต (ramp-up) หลักการสำคัญ: “Fail in virtual, succeed in reality” ทุกข้อผิดพลาดที่พบในโลกเสมือนคือเวลาที่ประหยัดได้ในโลกจริง การแก้ bug ใน PLC logic บน Digital Twin ใช้เวลาเพียงไม่กี่ชั่วโมง แต่การแก้บนสายการผลิตจริงอาจใช้เวลาหลายวันและมีต้นทุนสูง สถาปัตยกรรม Virtual Commissioning 1. Behavior Simulation (Plant Simulation) สร้างโมเดลจำลองพฤติกรรมของสายการผลิตทั้งหมด รวมถึงเวลา cycle time ของแต่ละสถานี ความจุ buffer อัตราการไหลของชิ้นงาน และ bottleneck โมเดลนี้ทำงานแบบ discrete event simulation ที่จำลองการเคลื่อนที่ของชิ้นงานผ่านแต่ละขั้นตอน เพื่อยืนยันว่า throughput เป้าหมายทำได้จริง ตัวอย่างเช่น สายการผลิตที่ตั้งเป้า throughput 120 ชิ้น/นาที ต้องตรวจสอบว่า cycle time ของทุกสถานีน้อยกว่า 500 มิลลิวินาทีและมี buffer เพียงพอระหว่างสถานี 2. Kinematic & Dynamic Simulation โมเดล 3 มิติของหุ่นยนต์และกลไกต่างๆ ทำงานด้วยฟิสิกส์จำลอง (physics engine) เพื่อตรวจสอบ reachability,…
Read More
Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Article
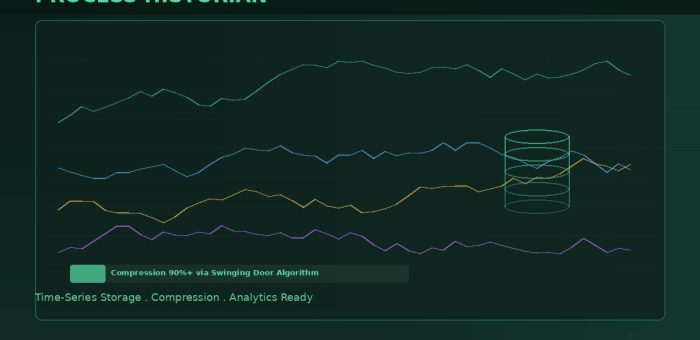
ข้อเท็จจริง: โรงงานอัจฉริยะขนาดกลางสร้างข้อมูลมากกว่า 1 เทระไบต์ต่อปี จากเซ็นเซอร์และอุปกรณ์นับหมื่นตัว — หากไม่มีระบบจัดเก็บและเรียกใช้ที่ออกแบบมาเฉพาะสำหรับข้อมูลเชิงเวลา ข้อมูลเหล่านี้จะกลายเป็น Digital Waste ที่ไม่มีวันนำมาใช้ประโยชน์ได้ Process Historian คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Process Historian (หรือ Data Historian) คือระบบจัดเก็บข้อมูลแบบ Time-Series ที่ออกแบบเฉพาะสำหรับอุตสาหกรรม ทำหน้าที่รับบันทึกข้อมูลจาก PLC, DCS, SCADA, และเซ็นเซอร์ทุกประเภทอย่างต่อเนื่อง ด้วยอัตราการเก็บข้อมูลตั้งแต่มิลลิวินาทีถึงนาที และเก็บรักษาไว้เป็นปีหรือทศวรรษ โดยไม่สูญเสียความสามารถในการเรียกใช้แบบเรียลไทม์ แม้จะมี Time-Series Database ทั่วไปในตลาด แต่ Process Historian มีความแตกต่างสำคัญคือ การเก็บข้อมูลด้วย Compression Algorithm เฉพาะทาง ที่ลดขนาดข้อมูลได้มากกว่า 90% โดยที่ยังคงความแม่นยำของแนวโน้มข้อมูลไว้ได้ ทำให้สามารถเก็บข้อมูลนับล้าน Tag ได้ในพื้นที่จัดเก็บที่จำกัด ทำไมต้องใช้ Process Historian ไม่ใช่ Database ทั่วไป? Relational Database (SQL) แบบดั้งเดิมถูกออกแบบสำหรับ Transaction Processing ที่เน้นความสมบูรณ์ของข้อมูล (ACID) แต่ Process Historian ต้องเผชิญกับความท้าทายที่แตกต่าง: Write Speed: เขียนข้อมูล 50,000-500,000 Tag ทุก 1 วินาที — SQL Database ไม่สามารถรองรับได้โดยไม่เสียประสิทธิภาพ Data Volume: 1 Tag ที่เก็บทุก 1 วินาทีเท่ากับ 31.5 ล้านค่าต่อปี คูณด้วย 10,000 Tag = 315 พันล้านค่าต่อปี Query Pattern: ส่วนใหญ่เป็นการเรียกดูแนวโน้มในช่วงเวลาหนึ่ง (Time Range Query) ไม่ใช่การค้นหาแบบ Key-Lookup Data Quality: ข้อมูลจากอุปกรณ์อุตสาหกรรมมักมีค่าผิดปกติ (Outlier), หายไป (Missing), หรือรบกวน (Noise) ที่ต้องกรองก่อนบันทึก Compression Algorithm ที่สำคัญ หัวใจของ Process Historian คือวิธีการบีบอัดข้อมูลที่ ลดขนาดได้มากแต่ไม่ทำให้แนวโน้มผิดเพี้ยน…
Read More
ISA-101 High-Performance HMI: มาตรฐานออกแบบหน้าจอควบคุมที่ลด Human Error และยกระดับ Situation Awareness ในโรงงานอัตโนมัติ

ISA-101 High-Performance HMI: มาตรฐานออกแบบหน้าจอควบคุมที่ลด Human Error และยกระดับ Situation Awareness ในโรงงานอัตโนมัติ

Article
ความจริงที่หลายคนมองข้าม: อุบัติเหตุระดับหายนะในอุตสาหกรรมมากกว่า 40% มีสาเหตุส่วนหนึ่งมาจากการออกแบบหน้าจอควบคุมที่ไม่ดี — ไม่ใช่จากความผิดพลาดของอุปกรณ์ แต่จากการที่โอเปอเรเตอร์มองไม่เห็นสิ่งที่สำคัญในเวลาที่วิกฤตกำลังเกิดขึ้น ISA-101 คืออะไร?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) มาตรฐาน ISA-101.01 (Interface for Human Machine Interface) เป็นมาตรฐานสากลที่พัฒนาโดย International Society of Automation (ISA) เพื่อกำหนดแนวทางการออกแบบหน้าจอ HMI ที่มีประสิทธิภาพสูง (High-Performance HMI) โดยมีเป้าหมายหลักคือ เพิ่ม Situation Awareness ของโอเปอเรเตอร์ และลดข้อผิดพลาดจากปัจจัยมนุษย์ในระหว่างการทำงานปกติและสถานการณ์ผิดปกติ มาตรฐานนี้เกิดขึ้นจากการศึกษาของ Abnormal Situation Management (ASM) Consortium ซึ่งเป็นกลุ่มวิจัยที่รวบรวมข้อมูลจากอุตสาหกรรมกระบวนการผลิตนานกว่า 20 ปี พบว่าหน้าจอควบคุมแบบดั้งเดิมที่เต็มไปด้วยสีสันสดใสและกราฟิก 3 มิติ กลับเป็นอุปสรรคต่อการตัดสินใจของโอเปอเรเตอร์ในยามวิกฤต ปัญหาของ Traditional HMI หน้าจอ HMI แบบดั้งเดิมมักออกแบบเพื่อ “สวยงาม” มากกว่า “ใช้งานได้จริงในสถานการณ์ผิดปกติ” ลองนึกภาพหน้าจอที่เต็มไปด้วยไอคอนปั๊มและท่อที่หมุนสวยงาม ใช้สีเขียวแทนทุกอย่างที่ทำงานปกติ จนสายตาชินกับสีเขียวจนไม่สังเกตเห็นความผิดปกติเล็กๆ ที่ค่อยๆ พัฒนา มีตัวเลข Process Variable (PV) นับร้อยค่าในจอเดียวโดยไม่มีการจัดลำดับความสำคัญ และเมื่อเกิด Alarm หน้าจอจะเปลี่ยนเป็นสีแดงเต็มจอ แต่โอเปอเรเตอร์กลับไม่รู้ว่าแดงตรงไหนคือปัญหาจริง ผลที่ตามมาคือปรากฏการณ์ที่เรียกว่า “Keyhole Effect” — โอเปอเรเตอร์มองเห็นเฉพาะส่วนเล็กๆ ของภาพรวม เหมือนมองผ่านรูกุญแจ ทำให้ไม่สามารถเชื่อมโยงสัญญาณเตือนหลายๆ ตัวเข้าด้วยกันเพื่อเข้าใจสถานการณ์โดยรวมได้ หลักการของ High-Performance HMI ISA-101 นำเสนอแนวคิดการออกแบบที่แตกต่างอย่างสิ้นเชิงจากแบบดั้งเดิม: 1. การใช้สีแบบ Gray-Scale Emphasis หน้าจอปกติควรเป็นสีเทา (Gray-Scale) เพื่อให้สีที่สดใสถูกใช้เฉพาะเพื่อ ดึงความสนใจไปยังสิ่งที่ผิดปกติ เท่านั้น เมื่อทุกอย่างทำงานปกติ หน้าจอจะเป็นเทาอ่อนสบายตา แต่เมื่อค่าใดเบี่ยงเบน สีที่เด่นจะปรากฏขึ้นทันทีทำให้โอเปอเรเตอร์สังเกตเห็นได้ทันทีโดยไม่ต้องอ่านตัวเลข 2. การจัดลำดับชั้นการแสดงผล (Display Hierarchy) ISA-101 กำหนดโครงสร้างการแสดงผลเป็น 3 ระดับ: ระดับ ชื่อ หน้าที่ ข้อมูลที่แสดง Level 1 Process Overview ภาพรวมทั้งโรงงาน/หน่วยผลิต สถานะรวม, ตัวชี้วัด KPI,…
Read More
OPC UA (OPC Unified Architecture): มาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงานพูดภาษาเดียวกัน

OPC UA (OPC Unified Architecture): มาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงานพูดภาษาเดียวกัน

Article
ในโรงงานอุตสาหกรรมยุคใหม่ อุปกรณ์ควบคุม พีแอลซี (PLC) เซ็นเซอร์ และระบบ SCADA มักผลิตโดยผู้ผลิตต่างกัน แต่ละระบบใช้โปรโตคอลสื่อสารเป็นของตัวเอง เช่น Modbus, EtherNet/IP, หรือ Profinet ผลคือข้อมูลติดอยู่ใน “เกาะข้อมูล” (Data Silo) ที่แยกจากกัน ทำให้การรวบรวมข้อมูลเพื่อวิเคราะห์หรือเชื่อมต่อสู่ระบบระดับสูง เช่น MES หรือ ERP เป็นเรื่องยากและสิ้นเปลือง OPC UA (OPC Unified Architecture) ถูกพัฒนาขึ้นมาเพื่อแก้ปัญหานี้โดยตรง โดยเป็นมาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงาน “พูดภาษาเดียวกัน” ได้อย่างปลอดภัยและเป็นอิสระจากแพลตฟอร์ม จาก OPC Classic สู่ OPC UA: ทำไมต้องเปลี่ยน?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) OPC รุ่นแรก (OPC Classic) พัฒนาในปี 1996 อ้างอิงเทคโนโลยี COM/DCOM ของ Windows ทำงานได้เฉพาะบนระบบปฏิบัติการ Windows เท่านั้น มีปัญหาด้านความปลอดภัย เนื่องจากอ้างอิงพอร์ต DCOM ที่เปิดกว้าง และมีปัญหาเรื่อง Firewall Traversal เมื่อส่งข้อมูลข้ามเครือข่าย รวมถึงการกำหนดค่าที่ซับซ้อน OPC UA ที่เริ่มพัฒนาในปี 2008 ออกแบบใหม่ทั้งหมดโดยมีเป้าหมายหลักคือ Platform-Independent (ทำงานบน Windows, Linux, แม้แต่ไมโครคอนโทรลเลอร์ขนาดเล็ก), Service-Oriented Architecture (SOA) และ Built-in Security โดยฝังการเข้ารหัสและการยืนยันตัวตนมาเป็นมาตรฐานตั้งแต่ต้น ไม่ใช่สิ่งที่ต้องเพิ่มทีหลัง หัวใจของ OPC UA: Information Model สิ่งที่ทำให้ OPC UA แตกต่างจากโปรโตคอลสื่อสารทั่วไปคือ Information Model — ไม่ได้ส่งเฉพาะ “ค่า” (value) ของข้อมูลเหมือน Modbus แต่ส่ง ความหมาย (semantic) ของข้อมูลไปด้วย ตัวอย่างเช่น แทนที่จะส่งเพียงตัวเลข 75.3 ที่ไม่รู้ว่าคืออะไร OPC UA จะส่งพร้อมบริบทว่าเป็น “อุณหภูมิที่ตำแหน่ง Reactor-01” หน่วยเป็น “องศาเซลเซียส” ช่วงค่าที่ถูกต้อง 0–150°C และ timestamp ที่แม่นยำ…
Read More
Digital Thread: เส้นใยดิจิทัลที่เชื่อมข้อมูลตลอด Lifecycle ของผลิตภัณฑ์

Digital Thread: เส้นใยดิจิทัลที่เชื่อมข้อมูลตลอด Lifecycle ของผลิตภัณฑ์

Article
Digital Thread คืออะไร — เส้นใยดิจิทัลที่เชื่อมข้อมูลตลอดชีวิตผลิตภัณฑ์พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ในโรงงานยุค Industry 4.0 ข้อมูลของผลิตภัณฑ์หนึ่งชิ้นกระจัดกระจายอยู่ในระบบต่างหากกัน — แบบ CAD อยู่ในระบบวิศวกรรม รายการวัสดุ (BOM) อยู่ในระบบ ERP คำสั่งผลิตอยู่ใน MES ข้อมูลเซ็นเซอร์เครื่องจักรอยู่ใน SCADA และประวัติการซ่อมบำรุงอยู่ใน CMMS เมื่อเกิดปัญหาที่สินค้าที่ส่งมอบแล้ว วิศวกรมักใช้เวลาหลายวันเพื่อตามหาว่า “ชิ้นนี้ถูกผลิตอย่างไร ใช้วัตถุดิยี่ห้ออะไร ตั้งค่าเครื่องจักรอย่างไร” Digital Thread คือแนวคิดและสถาปัตยกรรมข้อมูลที่สร้างสายโซ่การไหลของข้อมูลอย่างต่อเนื่อง (seamless data flow) ข้ามระบบและข้ามช่วงชีวิตของผลิตภัณฑ์ ตั้งแต่การออกแบบ วิศวกรรม วางแผนการผลิต การผลิตจริง การใช้งาน ไปจนถึงการบำรุงรักษาและการรีไซเคิล เพื่อให้มี single source of truth เพียงหนึ่งเดียวที่ทุกคนในห่วงโซ่คุณค่าสามารถเชื่อถือได้ นิยาม: Digital Thread ไม่ใช่ซอฟต์แวร์ตัวใดตัวหนึ่ง แต่เป็นสถาปัตยกรรมการเชื่อมโยงข้อมูล (data integration architecture) ที่ทำให้สถานะของผลิตภัณฑ์ในแต่ละช่วงชีวิตเชื่อมต่อกันด้วยตัวระบุเดียวกัน (unique identifier) และมาตรฐานการแลกเปลี่ยนข้อมูลที่เข้ากันได้ 5 สถานะข้อมูลของผลิตภัณฑ์ตามช่วงชีวิต (Lifecycle Data States) Digital Thread จัดการกับข้อมูล 5 สถานะหลัก ที่แต่ละสถานะเกิดขึ้นในจังหวะเวลาต่างกันและอยู่ในระบบต่างกัน ความท้าทายคือการทำให้ข้อมูลเหล่านี้เชื่อมโยงและตรวจสอบย้อนได้ สถานะข้อมูล ความหมาย ระบบต้นทาง คำถามที่ตอบได้ As-Designed สิ่งที่วิศวกรออกแบบไว้ CAD/CAE, PLM “นัดออกแบบให้เป็นอย่างไร” As-Planned แผนที่จะผลิต MBOM, Process Planning “จะผลิตอย่างไร ลำดับเครื่องจักรอะไร” As-Built สิ่งที่ผลิตจริง MES, SCADA, IIoT “ชิ้นนี้ใช้วัตถุดิบล็อตไหน พารามิเตอร์เครื่องจักรเท่าไร” As-Maintained สถานะปัจจุบันหลังบริการ CMMS, Field Service “เปลี่ยนอะไรไปบ้าง ประวัติซ่อมอย่างไร” As-Operated พฤติกรรมการทำงานจริง IIoT Telemetry “ใช้งานอย่างไร มีพฤติกรรมผิดปกติไหม” เมื่อ 5 สถานะนี้เชื่อมโยงกันเป็น Digital Thread ผู้เกี่ยวข้องสามารถตอบคำถามที่ซับซ้อนได้ทันที เช่น “ลูกค้าแจ้งข้อบกพร่อง X…
Read More
Alarm Management ตามมาตรฐาน ISA-18.2: แก้ปัญหา Alarm Flooding ที่คุกคามความปลอดภัยของโรงงานอัตโนมัติ

Alarm Management ตามมาตรฐาน ISA-18.2: แก้ปัญหา Alarm Flooding ที่คุกคามความปลอดภัยของโรงงานอัตโนมัติ

Article
ในห้องควบคุม (Control Room) ของโรงงานกระบวนการผลิต ผู้ปฏิบัติงานอาจต้องรับมือกับการเตือนภัยหรือ “Alarm” มากกว่า 1,000 ครั้งต่อวัน เมื่อระบบส่งสัญญาณเตือนมากเกินไป สมองของมนุษย์ไม่สามารถแยกแยะได้ว่าสัญญาณใดสำคัญจริง สัญญาณใดเป็นเพียง Noise ปัญหานี้เรียกว่า Alarm Flooding และเป็นสาเหตุรากของอุบัติเหตุระดับภัยพิบัติหลายครั้งในอุตสาหกรรมปิโตรเคมีและพลังงานทั่วโลก มาตรฐาน ANSI/ISA-18.2 จึงถูกสร้างขึ้นเพื่อให้กรอบการจัดการระบบ Alarm อย่างเป็นระบบ ตั้งแต่การออกแบบ การใช้งาน ไปจนถึงการบำรุงรักษาตลอดอายุการใช้งานของโรงงาน Alarm Flooding คืออะไร และอันตรายแค่ไหน?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Alarm Flooding คือสถานการณ์ที่จำนวน Alarm ที่แจ้งเข้ามาพร้อมกันเกินกว่าความสามารถในการตอบสนองของผู้ปฏิบัติงาน เมื่อผู้ปฏิบัติงานเห็นหน้าจอเต็มไปด้วยสัญญาณเตือนสีแดง-เหลืองเรียงกันเป็นร้อยรายการในเวลาไม่กี่นาที สิ่งที่เกิดขึ้นคือ Alarm Blindness — ผู้ปฏิบัติงานเริ่มเพิกเฉยต่อ Alarm ทั้งหมด รวมถึง Alarm ที่บ่งชี้ถึงอันตรายจริง ในหลายกรณี การสืบสวนหาสาเหตุของอุบัติเหตุพบว่าระบบส่งสัญญาณเตือนที่ถูกต้องแล้ว แต่ผู้ปฏิบัติงาน “มองไม่เห็น” เพราะมันจมอยู่ท่ามกลาง Alarm ขยะนับร้อยรายการ 💡 ข้อเท็จจริงที่น่าตกใจ: การศึกษาของ Engineering Equipment and Materials Users’ Association (EEMUA) พบว่าในโรงงานทั่วไป Alarm จำนวนเพียง 1–10% ของทั้งหมด สร้างปริมาณการแจ้งเตือนถึง 50–80% ของกิจกรรม Alarm ทั้งระบบ — เราเรียกกลุ่ม Alarm เหล่านี้ว่า “Bad Actors” มาตรฐาน ISA-18.2: กรอบการทำงาน 10 ขั้นตอน มาตรฐาน ANSI/ISA-18.2 (Management of Alarm Systems for the Process Industries) กำหนดวงจรชีวิตการจัดการ Alarm (Alarm Management Lifecycle) ที่เป็นวงปิด ประกอบด้วย 10 ขั้นตอนหลัก ดังนี้: Alarm Philosophy — กำหนดนโยบายและมาตรฐานการจัดการ Alarm ทั้งองค์กร Identification — ระบุและจัดทำรายการ Alarm ที่จำเป็นทั้งหมด Rationalization —…
Read More
CAN bus และ CANopen ใน Industrial Automation: โปรโตคอล Fieldbus ที่ขับเคลื่อนอุตสาหกรรมมากว่า 30 ปี

CAN bus และ CANopen ใน Industrial Automation: โปรโตคอล Fieldbus ที่ขับเคลื่อนอุตสาหกรรมมากว่า 30 ปี

Article
ก่อนที่ Industrial Ethernet จะครองโลก มีโปรโตคอลหนึ่งที่ทำงานเงียบๆ ในเครื่องจักรและยานยนต์มานานกว่า 30 ปี นั่นคือ CAN bus (Controller Area Network) และโปรโตคอลระดับบนอย่าง CANopen ที่สร้างบนพื้นฐาน CAN เพื่อใช้ในระบบอัตโนมัติ แม้จะเก่าแก่ แต่ CAN ยังคงเป็นกระดูกสันหลังของระบบควบคุมในหลายอุตสาหกรรมเพราะความทนทาน ความประหยัด และความน่าเชื่อถือที่ผ่านการพิสูจน์มาแล้ว CAN bus คืออะไร?โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) CAN bus เป็นโปรโตคอลสื่อสารแบบ Serial Communication ที่พัฒนาโดยบริษัทยนต์ยนต์ของเยอรมันในปี 1983 และเผยแพร่ครั้งแรกในปี 1986 ต่อมาได้รับการรับรองเป็นมาตรฐานสากล ISO 11898 จุดประสงค์เดิมคือลดปริมาณสายไฟในรถยนต์ จากการใช้สาย point-to-point นับร้อยเส้น เหลือเพียงสายคู่บิด (twisted pair) เส้นเดียวที่เชื่อม ECU ทุกตัวเข้าด้วยกัน คุณสมบัติเด่นของ CAN bus Multi-Master — ทุก node สามารถส่งข้อความได้โดยไม่ต้องมี Master ควบคุม Message-Based — สื่อสารด้วย Message ID ไม่ใช่ Address ทำให้ node ใหม่เข้าร่วมได้โดยไม่ต้อง reconfigure CSMA/CD+AMP — ตรวจจับการชนกันของข้อมูลและให้ Message ID ที่ต่ำกว่า (priority สูงกว่า) ชนะ Error Detection — มี CRC, Bit Monitoring, และ Error Frame ที่ช่วยตรวจจับและแก้ไขข้อผิดพลาดได้อัตโนมัติ Differential Signaling — ใช้สัญญาณต่างศูนย์ระหว่าง CAN_H และ CAN_L ทำให้ทนต่อสัญญาณรบกวน (EMI) ได้ดี โครงสร้าง CAN Frame CAN frame มาตรฐาน (CAN 2.0A) มี identifier ขนาด 11 bit ส่วน Extended Frame (CAN…
Read More
MQTT Sparkplug B: มาตรฐาน Industrial Messaging ที่แปลง IoT Protocol ทั่วไปให้กลายเป็น IIoT-Grade

MQTT Sparkplug B: มาตรฐาน Industrial Messaging ที่แปลง IoT Protocol ทั่วไปให้กลายเป็น IIoT-Grade

Article
ในโลกของ Industrial IoT ที่มีเซ็นเซอร์และอุปกรณ์หลายพันตัวส่งข้อมูลกลับไปยังศูนย์กลางทุกวินาที MQTT ได้กลายเป็นโปรโตคอลยอดนิยมเพราะตัวมันเองเบา ใช้พลังงานต่ำ และรองรับสถาปัตยกรรม Publish/Subscribe แต่ MQTT เวอร์ชันพื้นฐานมีจุดอ่อนสำคัญเมื่อนำมาใช้ในโรงงานจริง นั่นคือ “ไม่มีการจัดการสถานะของอุปกรณ์” ทำให้ระบบ SCADA ไม่ทราบว่าข้อมูลที่ได้รับยังสดอยู่หรือไม่ บทความนี้จะเจาะลึก Sparkplug B สเปกที่เติมเต็ม MQTT ให้กลายเป็นมาตรฐาน IIoT อย่างแท้จริง MQTT คืออะไร? ทบทวนพื้นฐานกันก่อนพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ Publish/Subscribe ที่ออกแบบมาสำหรับอุปกรณ์ที่มีทรัพยากรจำกัด ถูกพัฒนาขึ้นในปี 1999 เพื่อใช้ติดตามท่อส่งน้ำมันผ่านดาวเทียม โดยมี Broker ทำหน้าที่เป็นตัวกลางกระจายข้อความ ส่วนหัวของ MQTT เล็กเพียง 2 ไบต์ ทำให้เหมาะกับเครือข่ายแบนด์วิดท์ต่ำ QoS Levels ทั้ง 3 ระดับของ MQTT QoS Level ชื่อ การรับประกัน การสลับแพ็กเก็ต 0 At most once Fire and forget ส่งครั้งเดียว ไม่มีการยืนยัน 1 ข้อความ 1 At least once รับประกันว่าส่งถึง อาจซ้ำ (PUBACK) 2 ข้อความ 2 Exactly once รับประกันส่งถึง 1 ครั้ง ไม่ซ้ำ (4-step) 4 ข้อความ ทำไม MQTT ธรรมดาไม่พอสำหรับ IIoT? แม้ MQTT จะมีคุณสมบัติที่ดี แต่เมื่อนำไปใช้ในโรงงานจริงก็เจอปัญหาใหญ่ 3 ข้อ ดังนี้ ไม่มี Topic Namespace มาตรฐาน — แต่ละทีมพัฒนาออกแบบ topic structure ของตัวเอง ทำให้ระบบต่างผู้ผลิตสื่อสารกันไม่ได้ ปัญหา Stale Data — เมื่อ Edge…
Read More

Batch Process Automation ด้วย ISA-88 (S88): มาตรฐานสากลสำหรับควบคุมการผลิตแบบ Batch

Article
ในอุตสาหกรรม Process Manufacturing เช่น เคมี อาหาร เภสัช และเครื่องสำอาง การผลิตแบบ Batch คือหัวใจของกระบวนการผลิต ต่างจาก Continuous Process ที่วัตถุดิบไหลเข้า-ออกตลอดเวลา Batch Process ผลิตเป็น “ชุด” ที่มี Recipe, Parameter, และ Quality Spec เฉพาะ มาตรฐาน ISA-88 (S88) คือกรอบสากลที่ช่วยจัดการความซับซ้อนนี้อย่างเป็นระบบ และเป็นพื้นฐานสำคัญของ Batch Process Automation ในยุค Industry 4.0 ISA-88 คืออะไร? ทำไมถึงสำคัญ?พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ISA-88 (หรือ IEC 61512) เป็นมาตรฐานสากลที่พัฒนาโดย ISA (International Society of Automation) ตั้งแต่ปี 1995 โดยมีเป้าหมายหลักคือ: สร้าง Terminology ร่วม ระหว่างวิศวกรควบคุม ผู้ผลิต และซัพพลายเออร์ แยก Recipe (อะไร) ออกจาก Equipment (ทำอย่างไร) อย่างชัดเจน ลดเวลาพัฒนาและ Validation ของ Batch Control System เพิ่ม Reusability ของ Code และ Configuration ในปัจจุบัน มาตรฐาน ISA-88 ถูกนำไปใช้ในโรงงานมากกว่า 70% ของอุตสาหกรรม Process ทั่วโลก โดยเฉพาะในอุตสาหกรรมที่ต้องการ FDA Compliance เช่นเภสัชกรรม อาหาร และเครื่องดื่ม โครงสร้างหลักของ ISA-88: 4 ระดับ ISA-88 แบ่ง Batch Control ออกเป็น 4 ระดับ ที่ทำงานร่วมกัน: Level ชื่อ หน้าที่ ตัวอย่าง Level 0 Process การทำงานทางกายภาพจริง ผสม ให้ความร้อน บรรจุ Level…
Read More