วิเคราะห์ M&A อุตสาหกรรมการผลิตทะลุ 173,000 ล้านดอลลาร์สหรัฐ (ปี 2026): เมื่อ Convergence Deal เปลี่ยนโฉม Smart Factory

วิเคราะห์ M&A อุตสาหกรรมการผลิตทะลุ 173,000 ล้านดอลลาร์สหรัฐ (ปี 2026): เมื่อ Convergence Deal เปลี่ยนโฉม Smart Factory

Article
ในสัปดาห์ที่สามของเดือนกรกฎาคม 2026 ข้อมูลล่าสุดจากวงการธุรกิจเปิดเผยตัวเลขที่สะท้อนการเปลี่ยนแปลงครั้งใหญ่ของอุตสาหกรรม นั่นคือ มูลค่าควบรวมและเข้าซื้อกิจการ (Mergers & Acquisitions — M&A) ในภาคการผลิตและระบบอัตโนมัติอุตสาหกรรมพุ่งทะลุ 173,000 ล้านดอลลาร์สหรัฐ และที่น่าสนใจกว่าตัวเลขคือ “รูปแบบ” ของดีลที่เปลี่ยนไป — บริษัทยักษ์ใหญ่ไม่ได้ซื้อกิจการที่ทำสิ่งเดียวกันอีกต่อไป แต่หันมา “Convergence Deal” หรือการควบรวมข้ามสายเพื่อสร้างแพลตฟอร์มเทคโนโลยีที่ครอบคลุมทุ้งตั้งแต่ฮาร์ดแวร์ ซอฟต์แวร์ ไปจนถึง AI Convergence Deal คืออะไร และทำไมจึงสำคัญ?สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation)สถาปัตยกรรม Edge-to-Cloud — การวางงานคำนวณให้เหมาะกับระดับความเร็วที่แต่ละงานต้องการ (ภาพประกอบ: Honey Corporation) ในอดีต ดีล M&A ส่วนใหญ่ในอุตสาหกรรมการผลิตคือการซื้อผู้ผลิตที่ทำผลิตภัณฑ์คล้ายกันเพื่อเพิ่มส่วนแบ่งตลาด (Single-theme Bet) แต่ในปี 2026 กระแสเปลี่ยนไป บริษัทผู้ผลิตฮาร์ดแวร์อัตโนมัติซื้อบริษัทซอฟต์แวร์ Analytics บริษัท AI ซื้อผู้ผลิตเซ็นเซอร์ และผู้ให้บริการคลาวด์ซื้อแพลตฟอร์ม Digital Twin เป้าหมายคือการสร้าง Stack เทคโนโลยีแบบ End-to-End ที่ลูกค้าซื้อครั้งเดียวครอบคลุมทุกด้าน การควบรวมข้ามสาย (Convergence) สะท้อนว่าอุตสาหกรรมกำลังเคลื่อนจาก “ขายกล่องเครื่องจักร” ไปสู่ “ขายผลลัพธ์และข้อมูล” — ฮาร์ดแวร์กลายเป็นเพียงปลายทาง ส่วนมูลค่าแท้จริงอยู่ที่ชั้นซอฟต์แวร์ ข้อมูล และ AI แรงขับเคลื่อน 4 ประการที่ผลักดันกระแส M&A การกดดันให้สร้างแพลตฟอร์ม IIoT แบบครบวงจร — ลูกค้าโรงงานไม่ต้องการจัดซื้อเครื่องมือ 10 รายการจาก 10 บริษัทแล้วมาเชื่อมต่อเอง จึงเกิดการรวมตัวเพื่อนำเสนอโซลูชันเดียวที่ครอบคลุมตั้งแต่ Edge ถึง Cloud ความอุดมสมบูรณ์ของ AI เชิงกายภาพ (Physical AI) — ผู้ผลิตหุ่นยนต์และเครื่องจักรต้องการโมเดล AI ที่ “เข้าใจโลกกายภาพ” จึงเกิดการเข้าซื้อสตาร์ทอัพ AI อย่างกว้างขวาง ความต้องการเร่งด่วนด้านความมั่นคงปลอดภัย — เมื่อภาคการผลิตกลายเป็นเป้าหมายอันดับหนึ่งของ Ransomware ผู้ผลิตฮาร์ดแวร์จึงซื้อบริษัทความมั่นคงปลอดภัย OT เพื่อฝังฟังก์ชันป้องกันเข้าไปในผลิตภัณฑ์ เศรษฐกิจของข้อมูล (Data Economy) — บริษัทที่มีอุปกรณ์ติดตั้งแล้วจำนวนมากมี “สินทรัพย์ข้อมูล” มหาศาล ทำให้มีมูลค่าสูงในสายตาผู้ซื้อที่ต้องการข้อมูลมาฝึกโมเดล AI เปรียบเทียบรูปแบบ M&A ในอุตสาหกรรมการผลิต รูปแบบดีล เป้าหมายเชิงกลยุทธ์ มูลค่าโดยประมาณ/ขนาด ผลกระทบต่อโรงงาน Horizontal (ซื้อคู่แข่ง)…
Read More
Topology Optimization: ศาสตร์การออกแบบที่บีบน้ำหนักชิ้นส่วนลงต่ำสุดด้วยอัลกอริทึมและ Additive Manufacturing

Topology Optimization: ศาสตร์การออกแบบที่บีบน้ำหนักชิ้นส่วนลงต่ำสุดด้วยอัลกอริทึมและ Additive Manufacturing

Article
Topology Optimization คือวิธีการออกแบบเชิงคำนวณที่ใช้ขั้นตอนวิธีทางคณิตศาสตร์เพื่อหาการกระจายตัวของวัสดุที่เหมาะสมที่สุด (Optimal Material Distribution) ภายในพื้นที่ออกแบบที่กำหนด (Design Space) โดยมีเป้าหมายลดน้ำหนักหรือเพิ่มความแข็งแรง ผลลัพธ์มักเป็นรูปทรงออร์แกนิกที่มนุษย์ไม่สามารถคิดได้ด้วยสัญชาตญาณ และสามารถผลิตได้จริงผ่าน Additive Manufacturing เท่านั้น หลักการพื้นฐานของ Topology Optimizationวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) กระบวนการเริ่มจากการกำหนด Design Space (ปริมาตรสูงสุดที่ชิ้นส่วนอาจอยู่ได้) Load Cases (แรงที่กระทำ) Boundary Conditions (จุดยึด) และ Objective Function (เช่น Minimize Compliance = Maximize Stiffness) จากนั้นอัลกอริทึมจะวนซ้ำกำจัดวัสดุในบริเวณที่ไม่รับแรง (Low Stress Region) และเสริมวัสดุในบริเวณที่รับแรงสูง (High Stress Region) จนกว่าจะบรรลุเป้าหมายภายใต้ข้อจำกัด อัลกอริทึมหลัก 3 ตระกูล SIMP (Solid Isotropic Material with Penalization): วิธีที่นิยมที่สุด กำหนดค่า Density 0–1 ให้แต่ละ Element ค่าต่ำ = กำจัดวัสดุ ค่าสูง = เก็บวัสดุ Penalty Factor (p ≥ 3) บังคับให้ผลลัพธ์เป็น 0 หรือ 1 (ไม่ก้าวกลาง) Level-Set Method: ใช้ฟังก์ชันระดับผิว (Level-Set Function) อธิบายขอบเขตของวัสดุ ขยับขอบเขตไปตาม Gradient ของ Objective เหมาะกับ Surface Modeling และ Smooth Boundary Evolutionary/BESO (Bi-directional Evolutionary Structural Optimization): เพิ่ม-ลด Element ทีละนิดตาม Sensitivity Number เข้าใจง่ายและควบคุมได้ดี พารามิเตอร์และเกณฑ์สำคัญ พารามิเตอร์ คำอธิบาย ค่าทั่วไป ผลกระทบ Volume Fraction เปอร์เซ็นต์วัสดุที่เก็บไว้ 20–40% น้อย…
Read More
FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

Article
โรงงานแห่งหนึ่งอาจมีหุ่นยนต์ คอนโทรลเลอร์ และซอฟต์แวร์ควบคุมครบทุกสายการผลิต แต่กลับไม่สามารถบอกได้แบบเรียลไทม์ว่าเครื่องจักรเครื่องไหนหยุดทำงานเมื่อไหร่ และเสียผลผลิตไปเท่าไหร่ในกะล่าสุด นี่คือ “ช่องว่างการมองเห็น” (Visibility Gap) ที่กำลังคุกคามกำไรของโรงงานอัตโนมัติทั่วโลกในปี 2026 FactoryOps คือหมวดซอฟต์แวร์ปฏิบัติการที่กำลังผุดขึ้นมาเพื่อเติมช่องว่างนี้โดยเฉพาะ ทำงานคู่ขนานกับ PLC, SCADA และ MES ที่มีอยู่แล้ว โดยไม่ต้องเปลี่ยนหรือโปรแกรมใหม่ และไม่จำกัดอายุหรือยี่ห้อของเครื่องจักร Stack ที่โรงงานส่วนใหญ่มีอยู่แล้วพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) ระบบอัตโนมัติอุตสาหกรรมในปัจจุบันเป็นการสะสมชั้นเทคโนโลยีมาตลอดหลายทศวรรษ แต่ละชั้นแก้ปัญหาจริงของยุคนั้น แต่ไม่มีชั้นไหนออกแบบมาเพื่อให้ “มุมมองเดียวแบบสด” (Single Live View) ของทุกเครื่องจักรพร้อมกัน ชั้นเทคโนโลยี หน้าที่หลัก มาตรฐาน จุดบอด PLC ควบคุมเครื่องจักรแบบเรียลไทม์ IEC 61131-3 มีเฉพาะ Control Data ไม่บอกบริบทการผลิต SCADA / HMI มุมมองควบคุมระดับสาย/ไซต์ ISA-101 ไม่เชื่อมโยงกับต้นทุนและกำไร MES ติดตามคำสั่งผลิตและ WIP ISA-95 ข้อมูลอ้างอิง Order ไม่ใช่เครื่องจักรเครื่องเดียว IIoT Cloud วิเคราะห์ข้อมูลบนคลาวด์ MQTT / OPC UA Delay นาทีถึงชั่วโมง ไม่ตอบทันเหตุการณ์ ทำไมข้อมูลยังแยกกันอยู่ทั้งที่มีระบบครบ? รายงาน State of Smart Manufacturing พบว่า มากกว่า 50% ของโรงงานยังพึ่งสเปรดชีตหรือบันทึกด้วยมือ สำหรับข้อมูลการผลิต การหยุดทำงาน และของเสีย แม้ในโรงงานที่มีระบบอัตโนมัติระดับสูงแล้วก็ตาม สาเหตุเป็นปัญหาโครงสร้าง: PLC ผลิต Control Data, SCADA ผลิต Supervisory Data, ส่วน MES ผลิต Order Data — แต่สามกระแสนี้อยู่คนละระบบ ไม่แชร์ timestamp หรือนิยาม “เหตุการณ์การผลิต” ร่วมกัน “ระบบอัตโนมัติสั่งการให้เครื่องจักรทำงาน แต่มันไม่ได้ให้ ‘แหล่งความจริงเดียว’ ข้ามโรงงานโดยอัตโนมัติ นั่นเป็นเลเยอร์คนละชั้น” ผลคือสิ่งที่ทีมปฏิบัติการเรียกว่า “สงครามข้อมูลวันจันทร์เช้า” (Monday Morning Data Fight) — บันทึกกะ รายงาน MES…
Read More
Smart Manufacturing 2026: 5 Megatrends เทคโนโลยีที่กำลังเขียนบทใหม่ให้โรงงานอัจฉริยะ

Smart Manufacturing 2026: 5 Megatrends เทคโนโลยีที่กำลังเขียนบทใหม่ให้โรงงานอัจฉริยะ

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของวงการผลิตอุตสาหกรรมโลก เทคโนโลยีที่เคยอยู่ในขั้นทดลองได้กลายเป็นเครื่องมือหลักที่โรงงานใช้จริงในการแข่งขัน รายงานวิเคราะห์อุตสาหกรรมหลายแหล่งชี้ให้เห็น 5 Megatrends ที่กำลังเขียนบทใหม่ให้ Smart Manufacturing ในปีนี้ 🚀 ภาพรวม: ปี 2026 คือปีแห่งการลงมือทำจริง (deployment year) — ไม่ใช่ปีแห่งการทดลองอีกต่อไป โรงงานทั่วโลกกำลังเปลี่ยนจาก PoC สู่ production-scale AI, จาก connectivity เชิงเส้นสู่ระบบที่ขับเคลื่อนด้วยข้อมูลแบบ autonomous Megatrend 1: Multi-Agent AI Systems เปลี่ยนโรงงานเป็น Autonomous Entityพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) แนวโน้มที่โดดเด่นที่สุดของปี 2026 คือการขยายตัวของ Industrial AI Agent Platforms แทนที่จะใช้ AI ตัวเดียวควบคุมทุกอย่าง โรงงานกำลังใช้ specialized agents หลายตัวทำงานร่วมกันในรูปแบบ orchestrated multi-agent system เกณฑ์เปรียบเทียบ Monolithic AI (รุ่นเก่า) Multi-Agent System (2026) สถาปัตยกรรม AI ตัวเดียวคุมทุกฟังก์ชัน Agent เฉพาะทางทำงานแบบ orchestrate ความยืดหยุ่น ต่ำ — แก้ส่วนหนึ่งกระทบทั้งระบบ สูง — retrain agent เดียวได้โดยไม่กระทบอื่น ความเสี่ยง error สูง — compounding errors ต่ำ — error ถูกจำกัดใน domain เดียว การขยายขนาด ยาก — ต้อง retrain ทั้งระบบ ง่าย — เพิ่ม agent ใหม่ตามต้องการ Megatrend 2: Hyperautomation ผสาน RPA + AI + IIoT Hyperautomation ไม่ใช่แค่ automation แบบเดิม แต่คือการผสาน Robotic Process Automation…
Read More
วิเคราะห์ตลาด Industrial IoT: จาก 602 พันล้านЀเป็น 2.43 ล้านล้านดอลลาร์สหรัฐอาเมริกาภายในปี 2035 (CAGR 16.8%)

วิเคราะห์ตลาด Industrial IoT: จาก 602 พันล้านЀเป็น 2.43 ล้านล้านดอลลาร์สหรัฐอาเมริกาภายในปี 2035 (CAGR 16.8%)

Article
รายงานวิจัยอุตสาหกรรมล่าสุดที่ตีพิมพ์ในเดือนมิถุนายน 2026 ระบุตัวเลขที่สะท้อนการเติบโตอย่างก้าวกระโดดของตลาด Industrial IoT (IIoT) ทั่วโลก โดยคาดการณ์ว่ามูลค่าตลาดจะเติบโตจากประมาณ 602.87 พันล้านดอลลาร์สหรัฐในปี 2026 ไปสู่ 2.43 ล้านล้านดอลลาร์สหรัฐภายในปี 2035 ด้วยอัตราการเติบโตเฉลี่ยทบต้นต่อปี (CAGR) 16.8% ตัวเลขนี้สะท้อนการเปลี่ยนแปลงเชิงโครงสร้างครั้งใหญ่ของอุตสาหกรรมการผลิตทั่วโลก ขับเคลื่อนโดยการแปลงดิจิทัล (digital transformation) โครงการ smart manufacturing และการลงทุนในระบบอัตโนมัติอัจฉริยะ 📊 ภาพรวมตลาด IIoT โลก (2025–2035): มูลค่าตลาดปี 2025 อยู่ที่ 514.39 พันล้านดอลลาร์สหรัฐ → ปี 2026 ที่ 602.87 พันล้าน → คาดการณ์ปี 2035 ที่ 2,430.21 พันล้านดอลลาร์สหรัฐ ด้วย CAGR 16.8% ตลอดทั้งทศวรรษ 1. การกระจายตามภูมิภาค (Regional Breakdown)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) การวิเคราะห์รายภูมิภาคเผยให้เห็นภาพการแข่งขันที่น่าสนใจ: ภูมิภาค ส่วนแบ่งตลาด / อัตราการเติบโต แรงขับเคลื่อนหลัก อเมริกาเหนือ นำตลาดด้วยส่วนแบ่ง ~34% ในปี 2025 การลงทุน R&D สูง โครงสร้างพื้นฐานดิจิทัลพร้อม เอเชียแปซิฟิก เติบโตเร็วที่สุดในช่วงคาดการณ์ นโยบายสนับสนุน smart factory การผลิตยานยนต์และอิเล็กทรอนิกส์ ยุโรป ตลาดที่มั่นคง เน้นมาตรฐาน Industry 4.0 กฎระเบียบ ESG และความยั่งยืน เอเชียแปซิฟิก รวมถึงภูมิภาคอาเซียนที่ประเทศไทยตั้งอยู่ คาดว่าจะเป็นภูมิภาคที่เติบโตเร็วที่สุด ขับเคลื่อนโดยนโยบายสนับสนุน smart manufacturing และการยกระดับอุตสาหกรรมยานยนต์และอิเล็กทรอนิกส์ 2. การวิเคราะห์ตามส่วนประกอบและการใช้งาน (Segment Analysis) ตามส่วนประกอบ (Component) Solution Segment ครองส่วนแบ่งใหญ่ที่สุดในปี 2025 — รวมฮาร์ดแวร์ เซ็นเซอร์ และแพลตฟอร์มซอฟต์แวร์ Services Segment คาดว่าจะเติบโตเร็วที่สุด — สะท้อนความต้องการบริการ system integration การฝึกอบรม และการดูแลระบบ ตามการใช้งานปลายทาง (End-Use) การผลิต…
Read More
Case Study: วิสัยทัศน์ “All-AI Factory” ปี 2030 — จุดจบของ Pilot Purgatory และหนทางสู่โรงงาน AI เต็มรูปแบบ

Case Study: วิสัยทัศน์ “All-AI Factory” ปี 2030 — จุดจบของ Pilot Purgatory และหนทางสู่โรงงาน AI เต็มรูปแบบ

Article
ในช่วงกลางปี 2026 วงการผลิตอุตสาหกรรมทั่วโลกสั่นสะเทือนจากประกาศที่สำคัญ: ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์รายใหญ่ของโลกจากเอเชียตะวันออก ได้ตั้งเป้าหมายแปลงโรงงานทั้งหมดในเครือของตนให้กลายเป็น “All-AI Factory” หรือโรงงานที่ขับเคลื่อนด้วยปัญญาประดิษฐ์เต็มรูปแบบภายในปี 2030 ประกาศนี้ไม่ใช่อีกหนึ่งโครงการนำร่อง (pilot) ที่จบลงที่ห้องทดลอง แต่เป็นคำมั่นสัญญาระดับองค์กรที่ส่งสัญญาณชัดเจนว่ายุคแห่ง “Pilot Purgatory” หรือวงวนโครงการทดลองที่ไม่เคยขยายผลได้จริงได้จบลงแล้ว 💡 ข้อเท็จจริงสำคัญ: ผู้ผลิตรายนี้วางแผนใช้ Digital Twin Simulation ควบคู่กับ Specialized AI Agents เฉพาะทาง 3 ด้านหลัก ได้แก่ การควบคุมคุณภาพ (Quality) การจัดการการผลิต (Production) และการบริหารโลจิสติกส์ (Logistics) เพื่อสร้างสถาปัตยกรรมโรงงานที่ทำงานแบบอัตโนมัติเกือบสมบูรณ์ 1. ทำไม “Pilot Purgatory” คือปัญหาใหญ่ที่สุดของวงการพีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation)พีระมิดระบบอัตโนมัติตาม ISA-95 — โครงสร้างมาตรฐานที่แบ่งระดับการควบคุมจากเซ็นเซอร์ถึง ERP (ภาพประกอบ: Honey Corporation) Pilot Purgatory คือภาวะที่โรงงานอุตสาหกรรมทั่วโลกติดอยู่ในวงวนของการทำ PoC (Proof of Concept) ซ้ำแล้วซ้ำเล่า โดยโครงการสร้างข้อมูลได้ดี แต่ไม่เคยถูกขยายขนาด (scale) สู่การใช้งานจริงทั่วทั้งโรงงาน จากข้อมูลของสำนักข่าวอุตสาหกรรม IIoT เปิดเผยว่า: โรงงานอัจฉริยะทั่วไปในปัจจุบัน มีอัตราการทำงานอัตโนมัติในสายการผลิตเพียง 30–40% เท่านั้น ส่วนที่เหลืออีก 60–70% ยังพึ่งพาการตัดสินใจและการปฏิบัติการของมนุษย์อย่างมาก การนำ Digital Twin ไปใช้จริงในระดับโรงงานยังอยู่ในขั้นต้น (early stage) สำหรับอุตสาหกรรมส่วนใหญ่ ช่องว่างระหว่าง 30–40% automation กับเป้าหมาย 100% AI-driven คือความท้าทายทางวิศวกรรม การเชื่อมต่อระบบ (integration) และการบริหารการเปลี่ยนแปลง (change management) ที่ยิ่งใหญ่ที่สุดของยุคสมัยนี้ 2. สถาปัตยกรรม All-AI Factory: Multi-Agent ไม่ใช่ AI ตัวเดียว หัวใจสำคัญของกลยุทธ์นี้คือการใช้ Specialized AI Agents หลายตัวทำงานร่วมกัน แทนที่จะใช้ AI ขนาดใหญ่ตัวเดียว (monolithic AI) ควบคุมทุกอย่าง การแบ่ง AI Agent แต่ละตัวให้รับผิดชอบด้านเฉพาะทางช่วยให้: AI Agent หน้าที่หลัก แหล่งข้อมูล Quality Agent ตรวจจับตำหนิ วิเคราะห์รากเหตุ ปรับพารามิเตอร์กระบวนการแบบ…
Read More
Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Article
งานวิจัยหลายชิ้นชี้ว่า ประมาณ 70% ของโครงการ Digital Transformation ในอุตสาหกรรมไม่บรรลุเป้าหมาย ที่ตั้งไว้ สาเหตุหลักไม่ใช่เทคโนโลยีไม่ดี แต่คือการ ขาดแผนงานที่ชัดเจน (Roadmap) และการกระโดดไป “ซื้อเทคโนโลยี” ก่อนเข้าใจปัญหาจริง บทความนี้นำเสนอแนวทางการสร้าง Digital Transformation Roadmap แบบ 4 ระยะที่พิสูจน์มาแล้วว่าใช้งานได้จริงในโรงงานอุตสาหกรรม หลักคิด: แปลงดิจิทัลไม่ใช่โครงการ แต่คือกระบวนการวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ความผิดพลาดที่พบบ่อยที่สุดคือการมอง digital transformation เป็น “โครงการจบใน 6 เดือน” ความจริงคือมันคือ การเปลี่ยนแปลงกระบวนการทำงานอย่างต่อเนื่อง ที่ต้องการทั้งเทคโนโลยี คน และกระบวนการ ขับเคลื่อนไปด้วยกัน โดยมี 4 ระยะ ที่ต้องผ่านตามลำดับ 4 ระยะของ Digital Transformation Roadmap ระยะ เป้าหมาย ผลลัพธ์หลัก ระยะเวลา 1. Assess ประเมินความพร้อมดิจิทัลและไขปัญหา Maturity score + use case backlog 1-3 เดือน 2. Pilot ทดลองในขอบเขตจำกัด (1 สายการผลิต) POC ที่พิสูจน์ ROI ได้ 3-6 เดือน 3. Scale ขยายสู่ทุกสายการผลิต Platform + data foundation 12-24 เดือน 4. Optimize ใช้ AI ปรับปรุงอย่างต่อเนื่อง Autonomous optimization ต่อเนื่อง ระยะที่ 1: Assess — รู้จักตัวเองก่อน ก่อนลงมือซื้ออะไร ต้อง ประเมินความพร้อมดิจิทัล (Digital Maturity Assessment) ในมิติของเทคโนโลยี กระบวนการ คน และข้อมูล การประเมินมักใช้กรอบอ้างอิงเช่น Acatech Industry 4.0 Maturity Index หรือโมเดลของ Gartner ที่ให้คะแนน…
Read More
Dark Factory (Lights-Out Manufacturing) ในปี 2026: เมื่อ AI Orchestration เปลี่ยนโรงงานไร้คนเป็นจริง

Dark Factory (Lights-Out Manufacturing) ในปี 2026: เมื่อ AI Orchestration เปลี่ยนโรงงานไร้คนเป็นจริง

Article
ปี 2026 คำว่า “Dark Factory” หรือ “Lights-Out Manufacturing” หรือที่คนไทยอาจเรียกว่า “โรงงานไร้คน” ไม่ใช่แค่ความฝันในนิยายวิทยาศาสตร์อีกต่อไป มันกำลังกลายเป็นเป้าหมายเชิงกลยุทธ์ของกลุ่มผู้ผลิตอิเล็กทรอนิกส์และยานยนต์ระดับโลกหลายราย ที่ประกาศแผนเปลี่ยนโรงงานทั่วโลกให้เป็น “โรงงานขับเคลื่อนด้วย AI” ภายในปี 2030 บทความนี้เจาะลึกว่า Dark Factory คืออะไร เทคโนโลยีอะไรที่ทำให้มันเป็นจริง และโรงงานไทยควรเตรียมตัวอย่างไร Dark Factory คืออะไรDefense in Depth ตามแนวทาง IEC 62443 — ความปลอดภัยระบบ OT ต้องออกแบบเป็นชั้นๆ ตั้งแต่การแบ่งโซนเครือข่ายถึงแผนตอบสนองเหตุการณ์ (ภาพประกอบ: Honey Corporation)Defense in Depth ตามแนวทาง IEC 62443 — ความปลอดภัยระบบ OT ต้องออกแบบเป็นชั้นๆ ตั้งแต่การแบ่งโซนเครือข่ายถึงแผนตอบสนองเหตุการณ์ (ภาพประกอบ: Honey Corporation) Dark Factory คือโรงงานที่สามารถทำงานผลิตสินค้าได้โดยสมบูรณ์โดยไม่ต้องมีมนุษย์อยู่บนพื้นการผลิต ชื่อมาจากการที่ ในทางทฤษฎีไม่ต้องเปิดไฟ เพราะหุ่นยนต์และเครื่องจักรทำงานกันเองได้ในที่มืด แนวคิดนี้ถูกทดลองมานาน โดยมีตัวอย่างจริงที่โดดเด่นคือโรงงานผลิตหุ่นยนต์ของผู้ผลิตรายใหญ่ในประเทศญี่ปุ่นที่สามารถผลิตหุ่นยนต์ได้โดยทำงานแบบไร้คนต่อเนื่องนานถึงราว 30 วัน มีเพียงพนักงานจำนวนน้อยที่ทำหน้าที่เฝ้าระวังและบำรุงรักษาเท่านั้น ความแตกต่างสำคัญ: Dark Factory ไม่ใช่แค่ “มีหุ่นยนต์เยอะ” แต่คือระบบที่ หุ่นยนต์สามารถตัดสินใจและปรับตัวเองได้ด้วย AI เมื่อเกิดสถานการณ์ผิดปกติ เช่น เปลี่ยนชิ้นงาน เปลี่ยนแม่พิมพ์ หรือรับมือของเสีย โดยไม่ต้องหยุดรอคนมาแก้ปัญหา เทคโนโลยีที่ทำให้ Dark Factory เป็นจริงในปี 2026 การจะสร้าง Dark Factory ต้องผสานเทคโนโลยีหลายชั้นเข้าด้วยกัน จนเกิดสิ่งที่เรียกว่า Autonomous Manufacturing หรือการผลิตแบบอิสระ ดังนี้ AI Orchestration Layer: ระบบ AI ที่ทำหน้าที่เหมือน “ผู้ควบคุมวงการผลิต” ประสานสั่งการระหว่างหุ่นยนต์ AGV/AMR เครื่องจักร CNC และระบบคลังสินค้าแบบเรียลไทม์ Digital Twin แบบ Real-Time: สำเนาดิจิทัลของทั้งโรงงานที่ซิงโครไนซ์กับสภาพจริง ทำให้ AI สามารถจำลองสถานการณ์ (What-If) ก่อนสั่งการจริง Physical AI และ Vision System: หุ่นยนต์ที่เข้าใจสภาพแวดล้อมรอบตัวผ่านกล้องและเซ็นเซอร์ 3D ทำให้สามารถหยิบชิ้นงานที่วางไม่ตรงตำแหน่งได้ Autonomous Mobile Robot (AMR): รถหุ่นยนต์ขนวัสดุที่นำทางเองได้ด้วย LiDAR และ SLAM ขนชิ้นงานและวัตถุดิบระหว่างสถานีอัตโนมัติ…
Read More
Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Article
ในช่วงกลางปี 2026 มีรายงานวิเคราะห์ตลาดฉบับหนึ่งที่สร้างคลื่นในวงการอุตสาหกรรม โดยชี้ให้เห็นความขัดแย้งที่น่าตกใจ: แม้ผลิตภัณฑ์ระบบอัตโนมัติและ IIoT จะหลั่งไหลสู่ตลาดอย่างท่วมท้น แต่กว่า 80% ของโรงงานในสหรัฐอเมริกายังคงทำงานแบบดั้งเดิมโดยไม่มีระบบอัตโนมัติแทรกซึมอย่างแท้จริง ปรากฏการณ์นี้ถูกเรียกว่า “Deployment Gap” หรือช่องว่างระหว่างเทคโนโลยีที่มีอยู่กับเทคโนโลยีที่ถูกนำไปใช้จริง บทความนี้เจาะลึกว่าทำไมช่องว่างนี้จึงเกิดขึ้น และวิศวกรระบบอุตสาหกรรมจะเดินข้ามมันได้อย่างไร Deployment Gap คืออะไร และทำไมสำคัญโปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation)โปรโตคอลสื่อสารในระบบ IIoT — แต่ละชั้นของระบบสื่อสารในโรงงานใช้มาตรฐานต่างกันตามหน้าที่ (ภาพประกอบ: Honey Corporation) Deployment Gap ไม่ใช่เรื่องของการ “ไม่มีเทคโนโลยี” เพราะในปัจจุบัน PLC, SCADA, Edge Gateway, Sensor Network และแพลตฟอร์มวิเคราะห์ข้อมูลมีให้เลือกมากมาย แต่เป็นเรื่องของการ “นำไปใช้ไม่ได้จริง” ในขนาดที่สร้างผลลัพธ์ทางธุรกิจ ความเร็วในการพัฒนาเทคโนโลยีเร็วกว่าความสามารถขององค์กรในการดูดซับและปรับตัวอย่างชัดเจน ตัวเลขสะท้อนภาพชัด: เมื่อผลิตภัณฑ์ใหม่ๆ ออกสู่ตลาดเกือบทุกไตรมาส แต่สัดส่วนโรงงานที่ยังไม่มีระบบอัตโนมัติยังสูงถึงราว 80% หมายความว่านวัตกรรมที่วงการภูมิใจ ยังไม่สามารถลดทอนความซับซ้อนในการ Deploy ให้เข้าถึงผู้ผลิตขนาดกลางและขนาดย่อม (SME) ได้ 5 อุปสรรคหลักที่ทำให้โรงงาน “อัตโนมัติไม่ได้จริง” อุปสรรค รายละเอียด กลุ่มที่กระทบมากที่สุด 1. มรดกระบบเดิม (Legacy Systems) เครื่องจักรเก่า 10-30 ปี ไม่มีพอร์ตสื่อสารดิจิทัล ดึงข้อมูลไม่ได้ โรงงานทุกขนาด 2. ขาดแคลนบุคลากรด้านดิจิทัล ไม่มีวิศวกร OT/IT ที่เข้าใจทั้งสองโลกพร้อมกัน SME 3. ความเสี่ยงจากการหยุดชะงัก (Risk Aversion) กลัวว่าการติดตั้งระบบใหม่จะทำให้สายการผลิตหยุด ผู้ผลิตขนาดใหญ่ 4. ความซับซ้อนในการเชื่อมต่อ (Integration Complexity) ระบบแต่ละยี่ห้อใช้โปรโตคอลต่างกัน (Modbus, OPC UA, Proprietary) โรงงานหลายสาย 5. ROI ไม่ชัดเจน ไม่สามารถคำนวณผลตอบแทนได้ก่อนลงทุน SME / ผู้บริหาร ทำไมเทคโนโลยีดีๆ จึง “ขายยาก” ในโรงงานจริง วิศวกรและนักพัฒนามักคิดว่า “ถ้าเทคโนโลยีดี คนก็จะใช้” แต่ในโลกอุตสาหกรรมจริง การตัดสินใจขับเคลื่อนด้วยปัจจัยที่ซับซ้อนกว่า การติดตั้ง Edge Gateway ตัวเดียวอาจต้องประสานงานระหว่างฝ่ายผลิต ฝ่ายซ่อมบำรุง ฝ่าย IT ฝ่ายความปลอดภัย และผู้จัดการโรงงาน หากไม่มี “ผู้นำการเปลี่ยนแปลงดิจิทัล” ภายในองค์กร โปรเจกต์จะติดอยู่ในสภาพ Pilot ตลอดไป (Pilot Purgatory)…
Read More
Force Sensor ในอุตสาหกรรม: เทคโนโลยีวัดแรงอัจฉริยะที่ขับเคลื่อน Automation ยุคใหม่

Force Sensor ในอุตสาหกรรม: เทคโนโลยีวัดแรงอัจฉริยะที่ขับเคลื่อน Automation ยุคใหม่

Article
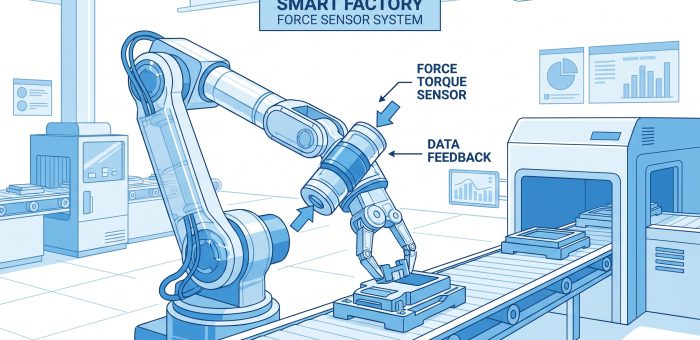
Force Sensor ในอุตสาหกรรมคืออะไร? Force Sensor หรือ เซ็นเซอร์วัดแรง เป็นอุปกรณ์ที่แปลงแรงทางกายภาพ (Compression, Tension, Torque) ให้เป็นสัญญาณไฟฟ้าที่สามารถวัดและประมวลผลได้ ในยุค Industry 4.0 ที่ระบบอัตโนมัติต้องการข้อมูลแบบ Real-Time เซ็นเซอร์วัดแรงกลายเป็นหัวใจสำคัญของกระบวนการผลิตที่ต้องการความแม่นยำระดับสูง ประเภทของ Force Sensor ที่ใช้ในอุตสาหกรรม 1. Strain Gauge Load Cell เป็นประเภทที่พบได้บ่อยที่สุดในโรงงานอุตสาหกรรม ทำงานบนหลักการวัดการเปลี่ยนแปลงความต้านทานไฟฟ้าของ Strain Gauge ที่ยึดติดกับโครงสร้างโลหะเมื่อถูกแรงกระทำ มีความแม่นยำสูงถึง ±0.02% ของ Full Scale และรองรับช่วงวัดตั้งแต่กรัมเดียวจนถึงหลายร้อยตัน 2. Piezoelectric Force Sensor ใช้ผลึก Piezoelectric ที่สร้างประจุไฟฟ้าเมื่อถูกแรงกด เหมาะสำหรับการวัดแรงแบบ Dynamic เช่น การวัดแรงสั่นสะเทือน แรงกระแทก หรือแรงในกระบวนการ Stamping มีอัตราการตอบสนองสูงมาก (Bandwidth > 100 kHz) แต่ไม่เหมาะกับการวัดแรงคงที่ (Static Force) 3. Capacitive Force Sensor วัดแรงจากการเปลี่ยนแปลงค่า Capacitance ระหว่าง Plat 2 แผ่น มีความไวสูงมาก เหมาะสำหรับการวัดแรงในช่วงต่ำ (mN – N) เช่น ในเครื่องจักร SMT หรือการประกอบชิ้นส่วนอิเล็กทรอนิกส์ขนาดเล็ก 4. Multi-Axis Force/Torque Sensor วัดแรงได้พร้อมกัน 6 แกน (Fx, Fy, Fz, Mx, My, Mz) ใช้กับหุ่นยนต์อุตสาหกรรมและ Cobots เพื่อควบคุมแรงในการจับ ประกอบ และเคลื่อนย้ายวัตถุอย่างแม่นยำ ประเภท หลักการ ช่วงวัด Response Time การใช้งานหลัก Strain Gauge ความต้านทานไฟฟ้า 1 g – 500 t ~1 ms Weighing, Batch Control Piezoelectric ประจุไฟฟ้าจากผลึก mN – MN <1 μs Dynamic Force, Impact Capacitive Capacitance Change mN…
Read More