Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Article
ตลาด PCB ของสหรัฐฯ เหลือเพียง 4% ของโลก และการพึ่งพาการแปรรูปหายากธาตุจากต่างประเทศเพิ่มความเสี่ยงเชิงกลยุทธ์ — นี่คือที่มาของสิ่งที่ Georgia Tech Manufacturing Institute (GTMI) เปิดตัวในปี 2026: สิ่งอำนวยความสะดวกนำร่อง Advanced Manufacturing Pilot Facility (AMPF) สถานที่ใช้ร่วมกันแห่งแรกในมหาวิทยาลัยวิจัยของสหรัฐฯ ที่ "ทำจริง" ในสิ่งที่หน่วยงานรัฐเพิ่งเริ่มให้ทุนวิจัย ผลลัพธ์ที่โดดเด่นที่สุด: อัตราเศษวัสดุเสีย (scrap rate) ของผู้ผลิตอะไหล่รถยนต์รายใหญ่ถูกลดลงครึ่งหนึ่งภายใน 45 วัน แขนกลอุตสาหกรรมทำงานจริงบนไลน์ผลิต — Physical AI ทำให้เครื่องจักรตัดสินใจปรับตัวเองได้ระดับเครื่อง (ภาพ: Henrysz / Wikimedia Commons, CC BY 4.0) ปัญหา: ข้อมูลมีเต็มคลัง แต่ไม่มีใครวิเคราะห์ทันเวลา IAC Group ผู้ผลิตชิ้นส่วนภายในรถยนต์ที่มีโรงงานกระจายทั่วสหรัฐฯ เม็กซิโก และอื่นๆ ประสบปัญหาคลาสสิกของยุค IIoT: "มีข้อมูลการผลิตมหาศาลอยู่แล้ว แต่วิเคราะห์เองไม่ทันการผลิต" — ประธานเจ้าหน้าที่ฝ่ายปฏิบัติการ Tom Boney เล่าว่าบริษัทแข่งขันทุกวันกับโรงงานในภูมิภาคต้นทุนต่ำ และต้องการความช่วยเหลือด้านสมองและพลังคำนวณที่องค์กรสร้างเองไม่ได้ โครงการแรกเลือกกระบวนการผลิตสารยึดติด (adhesive manufacturing) ที่ซับซ้อน ณ โรงงานในเมืองแวนซ์ รัฐแอละแบมา ซึ่งมีข้อมูลการผลิตเก็บมาแล้วมากมาย แต่ขาดทั้งพลังคำนวณและโมเดล AI ที่จะใช้ข้อมูลนั้นแบบเรียลไทม์ วิธีทำ: Physical AI + Mobile Robot ลงพื้นโรงงานจริง ทีมนักวิจัยและนักศึกษาระดับดุษฎีบัณฑิตของ Georgia Tech เชื่อมระบบของสถาบันตรงเข้ากับเครื่องจักรในโรงงาน และทำงานเคียงข้างพนักงานหน้าเครื่อง หัวใจของ AMPF คือการตีพิมพ์ Physical AI สู่สภาพแวดล้อมการผลิตจริง: เรียนรู้เครื่องจักรจากสัญญาณหลากหลาย — ระบบ AI วิเคราะห์สัญญาณออปติคอล ความร้อน เสียง และกระบวนการผลิตนับพันชุดต่อเนื่อง เพื่อหาแพทเทิร์น ปรับปรุงสมรรถนะ และตรวจจับความผิดปกติ เหตุผลที่ต้องทำแบบเรียลไทม์ — การพิมพ์ชิ้นส่วนจากผงโลหะพิเศษราคาสูงยิ่ง หรือซูเปอร์อัลลอยตัวใหม่ที่พัฒนาขึ้นเอง ความล้มเหลวของกระบวนการไม่ใช่ทางเลือกที่ยอมรับได้ คนกำหนดการทดลอง คนแปลผล — ในห้องปฏิบัติการ R&D โปรแกรมเครื่องจักรครั้งเดียวแล้วเปลี่ยนนับล้านครั้ง AI และหุ่นยนต์เคลื่อนที่จัดตารางผลิตและขนย้ายวัสดุอัตโนมัติ ขณะที่มนุษย์คือผู้ออกแบบการทดลองและแปลผล การสาธิต Smart Manufacturing — เชื่อมการค้นพบวัสดุ กระบวนการผลิต และการตรวจสอบคุณภาพไว้ในพื้นที่เดียว (ภาพ: Science and Technology Facilities…
Read More
12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

Article
งาน Hannover Messe 2026 (20–24 เมษายน 2026 เมืองฮาโนเวอร์ ประเทศเยอรมนี) จบไปแล้วหลายเดือน แต่สัญญาณที่ได้จากงานกลับชัดเจนขึ้นเรื่อยๆ ว่าอุตสาหกรรมการผลิตกำลังเปลี่ยนผ่านไปตรงไหน — IoT Analytics ส่งทีมวิเคราะห์ 12 คนลงพื้นที่ เดินสำรวจกว่า 400 บูธ สัมภาษณ์เชิงลึกมากกว่า 300 ราย และสรุปออกมาเป็นรายงาน 197 หน้า ชี้ 12 เทรนด์เทคโนโลยีอุตสาหกรรมสำคัญประจำปี บทความนี้พาไล่ทีละเทรนด์ พร้อมมุมมองว่าโรงงานไทยควรเอาอะไรไปใช้จริง บรรยากาศงาน Hannover Messe — งานแสดงสินค้าอุตสาหกรรมที่ใหญ่ที่สุดในโลก (ภาพ: Olaf Kosinsky / Wikimedia Commons, CC BY-SA 3.0 DE) บริบทปี 2026: ความตึงเครียดระหว่าง AI กับข้อมูลที่เชื่อถือได้ ประเด็นกลางที่ IoT Analytics จับได้จากงานปีนี้คือ "ความตึงเครียด" ระหว่างสองฝั่ง — ผู้ขายเทคโนโลยีรีบผลักดันให้ AI ตัดสินใจอัตโนมัติบนสายการผลิตเพื่อสร้างรายได้ใหม่ ขณะที่คนส่วนใหญ่ในภาคการผลิตยังไม่ได้แก้ปัญหาพื้นฐาน คือ ข้อมูลที่เชื่อถือได้และมีบริบท (contextualized data) ที่จำเป็นต่อการให้ AI ตัดสินใจอย่างปลอดภัย ตัวเลขจากงานสะท้อนภาพนี้ชัด: ผู้เข้าชมราว 110,000 คน และผู้แสดงสินค้าราว 3,000 ราย ต่ำกว่าระดับก่อนโควิด — แต่คุณภาพผู้เข้าร่วมสูงมาก เต็มไปด้วยผู้บริหารระดับสูงด้านวิศวกรรมของกลุ่มอุตสาหกรรมใหญ่ๆ ทั่วโลก ไล่ทีละเทรนด์: 12 สัญญาณจากฮาโนเวอร์ ฮอลล์จัดแสดงสินค้าของงาน — ปีละ 3,000 ผู้แสดงสินค้าจากทั่วโลก (ภาพ: Ra Boe / Wikimedia Commons, CC BY-SA 3.0 DE) # เทรนด์ สิ่งที่เกิดขึ้นจริงบนพื้นงาน ผลกระทบต่อโรงงานไทย 1Agentic AIการคุยกันเลย Generative AI ไปสู่ AI Agent ที่ลงมือทำงานเองในกระบวนการผลิตเริ่มที่งานเอกสารและการจัดตารางผลิตก่อน ยังไม่ต้องรีบปล่อยให้คุมสายการผลิต 2Physical AIML ย้ายจากเซิร์ฟเวอร์ลงสู่เครื่องจักร ตัดสินใจเรียลไทม์ระดับเครื่องงานควบคุมคุณภาพและปรับสภาพเครื่องอัตโนมัติที่ต้องการ latency ต่ำ 3Humanoid Robotเข้าสู่ระยะ Early-stage Pilot ในโรงงานจริงติดตามผลนำร่องต่างประเทศได้ แต่ยังห่างการใช้งานกระจาย 4Industrial Foundation Modelผู้ให้บริการอุตสาหกรรมเริ่มสร้างโมเดล AI เฉพาะโดเมน…
Read More
บทวิเคราะห์: Wearable Data Privacy ในโรงงาน — เมื่อข้อมูลหัวใจคนงานกลายเป็นข้อมูลอ่อนไหวที่ PDPA และ GDPR คุ้มครอง

บทวิเคราะห์: Wearable Data Privacy ในโรงงาน — เมื่อข้อมูลหัวใจคนงานกลายเป็นข้อมูลอ่อนไหวที่ PDPA และ GDPR คุ้มครอง

Article
เมื่อเสื้อกั๊กของคนงานรู้ว่าหัวใจเขาเต้นแรงแค่ไหน คำถามที่ตามมาไม่ใช่เรื่องเทคโนโลยี — แต่เป็นเรื่องสิทธิ อุปกรณ์สวมใส่ (wearables) ในโรงงานเก็บข้อมูลที่ละเอียดที่สุดเท่าที่เคยมีมา: อัตราการเต้นหัวใจ อุณหภูมิผิวหนัง ท่าทางการเคลื่อนไหว ตำแหน่งภายในโรงงาน และในบางระบบแม้แต่รูปแบบการนอนหลับ ข้อมูลเหล่านี้เป็น "ข้อมูลสุขภาพ" ซึ่งกฎหมายหลายฉบับจัดเป็นข้อมูลอ่อนไหว (sensitive data) ที่ต้องดูแลเข้มงวดเป็นพิเศษ บทวิเคราะห์นี้มองปัญหาจากมุมของผู้จัดการโรงงาน: คุณต้องการความปลอดภัยของคนงาน แต่ก็ต้องไม่ก้าวเข้าไปในพื้นที่ส่วนตัวของเขาจนกลายเป็นการเฝ้าระวัง (surveillance) โดยไม่รู้ตัว ข้อมูล biometric จาก wearable คือข้อมูลส่วนบุคคลที่กฎหมายคุ้มครองอย่างเข้มงวด (ภาพ: Wikimedia Commons) เส้นแบ่งระหว่าง Safety Monitoring กับ Surveillance จุดตัดสินอยู่ที่ 3 คำถาม: เก็บอะไร (granularity ของข้อมูล), ใครเห็น (ระดับการเข้าถึง), และเก็บนานแค่ไหน (retention) ระบบที่ออกแบบดีจะตอบทั้งสามข้อได้โดยไม่ต้องลดทอนความปลอดภัย ระบบที่ออกแบบไม่ดีจะเปลี่ยนเป็นเครื่องมือจับผิดพนักงานโดยบังเอิญ — และนั่นคือจุดที่ความไว้วางใจพังลง มิติSafety Monitoring (ถูกกฎหมาย)Surveillance (เสี่ยงละเมิด) วัตถุประสงค์ป้องกันอุบัติเหตุ/heat stroke/บาดเจ็บสะสมวัดผลิตภาพรายบุคคล จับผิดพฤติกรรม granularityสัญญาณเตือนแบบ aggregate/โซนเสี่ยงตำแหน่ง+อัตราหัวใจรายวินาทีตลอดกะ ผู้เห็นข้อมูลเจ้าหน้าที่ความปลอดภัย เห็นเฉพาะ alertหัวหน้าไลน์/HR เห็น raw data ทุกคน Retentionเก็บตามกำหนด compliance แล้วลบ/ทำลายเก็บสะสมไม่จำกัดเพื่อ "ไว้ใช้ภายหลัง" กรอบกฎหมายที่โรงงานไทยต้องรู้ PDPA (พ.ร.บ.คุ้มครองข้อมูลส่วนบุคคล พ.ศ. 2562) PDPA กำหนดว่าองค์กรต้องมีฐานทางกฎหมายในการเก็บ-ใช้-เปิดเผยข้อมูล แจ้งวัตถุประสงค์ชัดเจน และเคารพสิทธิเจ้าของข้อมูล ข้อมูลสุขภาพจัดเป็นข้อมูลอ่อนไหวที่ต้องมีมาตรการคุ้มครองเป็นพิเศษ จุดที่มักพลาดตามคำแนะนำของผู้ประกอบวิชาชีพกฎหมายข้อมูล: การขอความยินยอมแบบ "เหมารวม" ทั้งที่บางกรณีใช้ฐานอื่นได้, ลืมทำสัญญากับผู้ประมวลผลข้อมูลภายนอก (เช่น ผู้ให้บริการคลาวด์) และไม่มีกระบวนการรองรับเมื่อพนักงานขอใช้สิทธิ GDPR (สำหรับโรงงานที่ส่งข้อมูลกลับสำนักงานใหญ่ยุโรป) บริษัทในเครือต่างชาติมักส่งข้อมูลพนักงานข้ามประเทศ ซึ่งมีเงื่อนไขเพิ่มเติมเรื่อง cross-border transfer และต้องสอดคล้องกับนโยบายกลุ่มบริษัท หลักการสำคัญที่ต้องยึด: lawfulness, fairness, transparency และ data minimization — เก็บเท่าที่จำเป็นเท่านั้น โรงงานที่มีสำนักงานใหญ่ในยุโรปต้องประเมินผลกระทบจาก GDPR ต่อระบบ wearable ด้วย (ภาพ: Wikimedia Commons) 6 หลักปฏิบัติสำหรับระบบ Wearable ที่คนงานไว้วางใจ Data Minimization by Design: กำหนดตั้งแต่วันแรกว่าเก็บอะไรบ้าง — เช่น เก็บเฉพาะ "สถานะเข้าโซนเสี่ยง" แทนพิกัดรายวินาที ยิ่งเก็บน้อย ความเสี่ยงยิ่งลด Aggregation ก่อนแสดงผล:…
Read More
Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Article
กรณีศึกษาจากโรงงานที่อุณหภูมิลมปกติ แต่คนงานล้มเห็นเป็นเรื่องธรรมดา — งานวิจัยจากโรงงานเหล็กบูรณาการแห่งหนึ่งในอินเดียตอนใต้ ตีพิมพ์ในฐานข้อมูล ScienceDirect เผยตัวเลขที่ทำให้วิศวกรความปลอดภัยหลายคนต้องหยุดอ่าน: ค่า WBGT 90% ของจุดวัดทั้งหมด สูงกว่าเกณฑ์ Threshold Limit Values ของ ACGIH ระหว่างการผลิตปกติ และอุณหภูมิ globe ที่จุดเตาโค้กแตะระดับ 67.6°C ทั้งที่อากาศรอบข้างดูเป็น "เพียงอุ่น" คำถามคือ ทำไมเทอร์โมมิเตอร์ธรรมดาจับอันตรายนี้ไม่ได้เลย และระบบ wearable แบบใดที่เปลี่ยนสถานการณ์นี้ได้จริง งานเทน้ำโลหะ: ความร้อนแผ่รังสีจากเตาคือภัยที่เทอร์โมมิเตอร์ธรรมดาวัดไม่เจอ (ภาพ: Wikimedia Commons) Problem: ทำไมอุณหภูมิอากาศไม่ใช่ตัวชี้วัดที่ถูกต้อง WBGT (Wet Bulb Globe Temperature) คือดัชนีที่ถูกใช้โดย OSHA, NIOSH, ACGIH และมาตรฐานสากล ISO 7243 เพราะมันรวมปัจจัย 4 อย่างที่ก่อ heat illness จริง: อุณหภูมิอากาศ ความชื้น ความร้อนแผ่รังสี และการเคลื่อนไหวของอากาศ สูตรคำนวณคือ: WBGT (in/out door) = 0.7×Tw + 0.2×Tg + 0.1×Ta WBGT (indoor, no solar) = 0.7×Tw + 0.3×Tg Tw = wet bulb (ความชื้น+การระเหย) | Tg = globe (รังสีความร้อน) | Ta = dry bulb (อากาศ) ปัญหาของโรงงานเหล็กคือ ความร้อนแผ่รังสีจากเตาและโลหะเหลว — ไม่ใช่อากาศ — คือตัวฆ่าตัวจริง เทอร์โมมิเตอร์ธรรมดาวัดแค่ Ta จึงพลาดภัยทั้งหมดที่ซ่อนอยู่ใน Tg ผลการวัดจริงจากงานวิจัยช่วง WBGT 27.2–41.7°C ทำให้เห็นว่าโซนหน้างานเกือบทั้งหมดเกินเกณฑ์: โซนงานWBGT ที่วัดได้Globe Temp สูงสุดสถานะ vs เกณฑ์ ACGIHWork-Rest บังคับ เตาโค้ก35–41.7°C67.6°Cเกินทุกเกณฑ์50% งาน / 50% พักขั้นต่ำ รอบเตา blast furnace32–40°C55–65°Cเกินทุกเกณฑ์25% งาน / 75% พัก (งานหนัก) โซนเทน้ำโลหะ/หน้าเตาหลอม30–38°C45–55°Cเกินเกณฑ์งานหนักตาม work-rest schedule…
Read More
Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Article
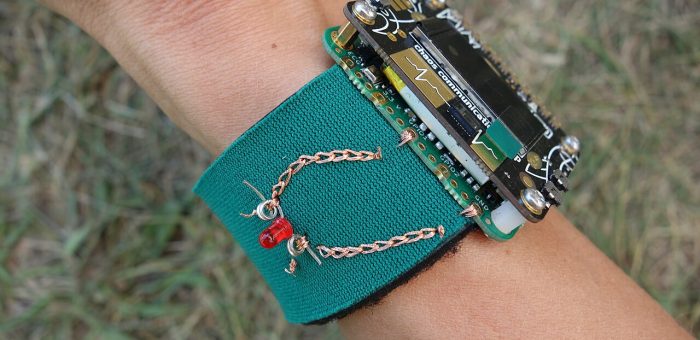
เสื้อผ้าที่คุณสวมใส่ทำงานในโรงงาน กำลังจะกลายเป็น "เซ็นเซอร์ชุดหนึ่ง" — Smart Textiles หรือสิ่งทออัจฉริยะ คือการผสานเส้นใยนำไฟฟ้า ตัวเก็บประจุ และวงจรยืดหยุ่นเข้าไปในเนื้อผ้า PPE จนกลายเป็นอุปกรณ์ IoT ที่สวมใส่ได้ทั้งตัว ต่างจาก Smartwatch หรือแถบติดตามที่เป็น "ก้อน" แขวนไว้บนร่างกาย E-Textiles ซ่อนอิเล็กทรอนิกส์ไว้ในเส้นด้าย ทำให้คนงานสวมใส่ได้ทั้งกะโดยไม่รู้สึกว่ากำลังแบกอุปกรณ์เพิ่ม ตลาด Smart Textiles ทั่วโลกเติบโตจาก 2.41 พันล้านดอลลาร์สหรัฐในปี 2025 เป็น 5.56 พันล้านดอลลาร์ในปี 2030 หรือ CAGR 18.2% ตามรายงานของ MarketsandMarkets — โดย segment อุตสาหกรรมและความปลอดภัยเป็นกลุ่มที่เติบโตเร็วที่สุดกลุ่มหนึ่ง เพราะแรงกดดันด้านกฎหมายความปลอดภัยและปัญหาแรงงานสูงวัยกำลังบีบให้โรงงานทุกแห่งต้องหันมาใช้ข้อมูลจากร่างกายคนงานจริง ไม่ใช่การสุ่มตรวจเป็นครั้งคราว ตัวอย่าง E-Textile: วงจรอิเล็กทรอนิกส์ที่ปัก/ทอเข้ากับเส้นใยบนเนื้อผ้า (ภาพ: Wikimedia Commons) สถาปัตยกรรมของ Smart Textiles มี 3 ระดับ วิศวกรที่วางแผนใช้งานต้องเข้าใจก่อนว่า "ผ้าอัจฉริยะ" ไม่ได้มีแบบเดียว แต่แบ่งตามระดับการรวมอิเล็กทรอนิกส์เป็น 3 แบบ: ระดับลักษณะข้อดีข้อจำกัด Passive Smart Textileผ้ารับรู้สภาพแวดล้อมเท่านั้น เช่น เส้นใยกันความร้อน UV-blockingทนทาน ซักได้ ไม่ต้องจ่ายไฟไม่ส่งข้อมูลออกมา Active Smart Textileมีเซ็นเซอร์ + actuator เช่น ผ้าทำความร้อนอัตโนมัติ ผ้าวัด ECGเก็บข้อมูลจริง ปรับตัวได้ต้องมีแหล่งจ่ายไฟและการเชื่อมต่อ Ultra Smart Textileผสาน AI ในตัว ตัดสินใจเอง เช่น ปลดปล่อยความเย็นเมื่อพยากรณ์ heat strokeป้องกันภัยล่วงหน้าแบบ proactiveต้นทุนสูง ต้องออกแบบระบบนิรภัย เทคโนโลยีหลักที่ทำให้ผ้า "ฉลาด" ได้ 1. เส้นใยนำไฟฟ้า (Conductive Fiber) หัวใจคือเส้นใยที่นำไฟฟ้าได้ เช่น เส้นใยสแตนเลสผสมโพลีเอสเตอร์ หรือเส้นด้ายเคลือบเงิน (silver-coated yarn) ที่ให้ค่าความต้านทานต่ำแต่ยังซักได้หลายสิบรอบ การเลือกใยนำไฟฟ้ากับงานอุตสาหกรรมต้องดูจำนวนรอบการซัก–สวมใส่ (wash cycles) และความทนต่อเหงื่อเกลือ ซึ่งกัดกร่อนเคลือบเงินได้ 2. การปักวงจร (Embroidered Electronics) เทคโนโลยีปักดิจิทัลช่วยให้วางวงจรบนผ้าได้เหมือน PCB แบบยืดหยุ่น — ต้นทุนต่อชิ้นต่ำกว่าการพิมพ์ และแก้ pattern ได้เร็ว เหมาะกับการผลิตจำนวนน้อยหลากหลายรุ่น ซึ่งเป็นจุดแข็งของผู้ผลิตสิ่งทอไทยที่ทำ custom PPE อยู่แล้ว 3.…
Read More
Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Article
หลายโรงงานยังมองว่าเครื่องพิมพ์สามมิติแบบ FDM (Fused Deposition Modeling) หรือที่เรียกตามมาตรฐาน ISO/ASTM 52900 ว่า Material Extrusion เป็นเพียงอุปกรณ์ทำต้นแบบไว้บนโต๊ะช่าง แต่ในปี 2026 ภาพนั้นเปลี่ยนไปแล้ว ตัวเลขจากบทวิเคราะห์ตลาดล่าสุดชี้ว่า Material Extrusion กลายเป็นกระบวนการผลิตที่ ประหยัดที่สุดสำหรับการผลิตจำนวนมาก แซงหน้ากระบวนการผงพอลิเมอร์อย่าง SLS และ MJF ในหลายๆ กรณี ด้วยเหตุผลสามข้อ: ต้นทุนเครื่องจักรต่ำกว่า วัสดุตั้งต้น (filament) ถูกกว่าต่อกิโลกรัม และขั้นตอนหลังการพิมพ์ (post-processing) ง่ายกว่าอย่างมีนัยสำคัญ บทความนี้เจาะลึกว่าเทคโนโลยีที่เคยถูกมองว่า "เล็ก" นี้ ทำงานอย่างไร ข้อจำกัดที่ต้องเข้าใจก่อนส่งชิ้นงานลงไลน์ผลิตจริง และทำไมโรงงานอุตสาหกรรมในไทยควรให้ความสนใจ เครื่องพิมพ์ FDM ระดับอุตสาหกรรม — หลักการทำงานคือการรีดวัสดุหลอมเหลวออกมาเป็นเส้นแล้ววางซ้อนทีละชั้น (ภาพ: Wikimedia Commons, CC0) หลักการทำงาน: การวางวัสดุทีละชั้นอย่างมีวินัย เครื่อง FDM ทำงานโดยดึงเส้น filament จาก spool เข้าสู่หัวรีด (extruder) ที่มี heater block ทำงานที่อุณหภูมิ 200–450°C ขึ้นอยู่กับชนิดวัสดุ วัสดุหลอมเหลวจะถูกรีดออกผ่านหัวฉีด (nozzle) ขนาดเล็ก โดยทั่วไป 0.4 มม. สำหรับงานละเอียด หรือ 0.6–1.2 มม. สำหรับชิ้นงานใหญ่ที่ต้องการความเร็ว แขนกลไก CoreXY หรือ Cartesian จะเลื่อนหัวฉีดไปตามพาธที่ซอฟต์แวร์ slicer คำนวณไว้ วางพลาสติกลงบนแผ่นรองพิมพ์ทีละชั้น ความสูงชั้น (layer height) โดยทั่วไปอยู่ระหว่าง 0.1–0.3 มม. จุดที่ต่างจากเทคโนโลยีอื่นคือ ความสัมพันธ์ระหว่างทิศทางการพิมพ์กับความแข็งแรง เนื่องจากชิ้นงานถูกสร้างจากเส้นวัสดุที่เชื่อมกันด้วยการหลอมประกบบางๆ ความแข็งแรงในแนวตั้งฉากกับชั้น (Z-axis) จะต่ำกว่าแนวระนาบประมาณ 20–50% วิศวกรต้องวางแนวชิ้นงาน (part orientation) ให้แรงกระทำหลักไม่ดึงขาดระหว่างชั้น — นี่คือความรู้ที่แยกระหว่าง "พิมพ์ได้" กับ "ใช้งานจริงได้" วัสดุอุตสาหกรรม: จาก PLA ถึง PEEK และคอมโพสิต ความก้าวหน้าที่ยกระดับ FDM จากงานต้นแบบสู่งานผลิตจริงคือวัสดุ การเติม Carbon Fiber หรือ Glass Fiber ลงในเมทริกซ์ Nylon หรือ PEEK ในอัตรา 30–50% ทำให้ชิ้นงานที่พิมพ์เสร็จ สามารถทดแทนชิ้นส่วนหล่ออะลูมิเนียมหรือสังกะสีแบบ Die-cast…
Read More
Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Article
"พิมพ์เสร็จ ก็ใช้งานได้เลย" — นี่คือความเข้าใจผิดที่ทำให้โครงการ Additive Manufacturing จำนวนมากติดอยู่ที่ห้องทดลองและไม่เคยไปถึงสายผลิตจริง ความจริงคือคุณภาพที่แท้จริงของชิ้นส่วนพิมพ์สามมิติ ไม่ได้เกิดขึ้นบนเครื่องพิมพ์ แต่เกิดขึ้นในขั้นตอนหลังการพิมพ์ (Post-Processing) งานวิจัยและบทวิเคราะห์สากลปี 2026 ประมาณการว่าการดำเนินการหลังพิมพ์คิดเป็นสัดส่วนถึง 60% ของต้นทุนรวมของชิ้นส่วนพิมพ์สามมิติหนึ่งชิ้น บทความนี้เล่ากรณีศึกษาสมมติที่สะท้อนสถานการณ์จริงที่โรงงานประกอบอิเล็กทรอนิกส์ในไทยต้องเจอ เมื่อพยายามยกระดับจิ๊กพิมพ์สามมิติจาก "ของแถมของแผนกช่าง" ให้กลายเป็นอุปกรณ์มาตรฐานบนสายผลิต ปัญหา: จิ๊กที่พิมพ์เสร็จใช้งานจริงไม่ได้ โรงงานประกอบ PCB แห่งหนึ่งเริ่มต้นด้วยการซื้อเครื่องพิมพ์ FDM มาวางไว้ข้างสายผลิต เพื่อพิมพ์จิ๊กยึดชิ้นงานและกล่องรองอุปกรณ์ SMD วันแรกๆ ทุกอย่างดูมหัศจรรย์ — ออกแบบเสร็จตอนเช้า พิมพ์เสร็จตอนเย็น ใช้งานได้ทันที แต่หลังผ่านไปสามเดือน ปัญหาเริ่มทยอยออกมาเป็นระยะ: จิ๊กที่พิมพ์คนละวันมี ขนาดต่างกัน 0.2–0.4 มม. ทำให้บางชิ้นสอดเข้าร่องไม่ได้ ต้องครอบแล้วลองใหม่ พื้นผิวหยาบของชั้นพิมพ์เก็บฝุ่นและฟลักซ์บัดกรี ทำความสะอาดยาก ไม่ผ่านมาตรฐานความสะอาดของห้องประกอบ เส้นรอยต่อระหว่างชั้น (layer line) กลายเป็นจุดสะสมความเครียด จิ๊กรุ่นแรกๆ แตกที่มุมภายใน 3 สัปดาห์ พนักงานแผนกช่างคนเดียวที่รู้วิธีตั้งพารามิเตอร์ลาออก ความรู้หายไปพร้อมกัน สรุปสั้นๆ คือโรงงานมี "เครื่องพิมพ์" แต่ยังไม่มี "กระบวนการผลิต" ปัญหาทั้งหมดไม่ได้อยู่ที่ตัวเครื่องพิมพ์เลยแม้แต่น้อย — มันอยู่ที่สิ่งที่เกิดขึ้น หลังเครื่องพิมพ์หยุดทำงาน ทางออก: ออกแบบกระบวนการ Post-Processing ให้เป็นระบบ ทีมวิศวกรย้อนกลับไปดูว่าต้นทุนและความผิดพลาดกันอยู่ตรงไหน แล้วออกแบบกระบวนการใหม่ทั้งหมดรอบขั้นตอนหลังการพิมพ์ โดยแบ่งเป็น 4 สถานีงาน: สถานีตัด support และทำความสะอาด — กำหนดให้ใช้ nozzle ของเครื่องตัดแบบกำหนดระยะ แทนการตัดมือเอาตามถนัด ชิ้นงานเข้าออกสถานีนี้ภายใน 15 นาที สถานีปรับพื้นผิว (Surface Finishing) — ใช้เทคนิค Vapor Smoothing ควบคุมด้วยไอตัวทำละลาย ทำให้พื้นผิวชั้นพิมพ์หายไป กลายเป็นผิวเรียบแบบหล่อ ที่สำคัญกระบวนการนี้ เพิ่มความแข็งแรงให้ผิวชั้นบนเพราะไอตัวทำละลายหลอมรอยต่อระหว่างชั้นให้เชื่อมประสานกัน สถานีตรวจสอบขนาด — วัดขนาดจริงด้วยเครื่อง CMM หรือสแกนเนอร์ 3 มิติ บันทึกผลรายชิ้น ถ้าเบี่ยงเบนเกิน tolerance ให้ปรับ compensation ในไฟล์พิมพ์รุ่นถัดไป — ทำให้กระบวนการเรียนรู้ตัวเองได้ สถานีบันทึกข้อมูล — ทุกจิ๊กได้หมายเลขซีเรียล ผูกกับไฟล์ CAD, พารามิเตอร์พิมพ์, ล็อต filament, และผลวัดขนาด เก็บในฐานข้อมูลกลาง ชิ้นงานระหว่างพิมพ์ — สิ่งที่เห็นบนเครื่องพิมพ์เป็นเพียงครึ่งทาง คุณภาพสุดท้ายถูกกำหนดด้วยขั้นตอนหลังการพิมพ์ (ภาพ: Wikimedia Commons, CC…
Read More
บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

Article
ทุกครั้งที่วัสดุใหม่ถูกนำเสนอในวงการผลิต คำถามแรกของวิศวกรมักเป็นเหมือนเดิม: "จริงหรือ hype" บทวิเคราะห์นี้มองตัวเลขที่ออกมาในปี 2026 เกี่ยวกับ filament ที่เติม nanomaterial แล้วชั่งน้ำหนักว่าเทคโนโลยีนี้พร้อมแค่ไหนสำหรับโรงงานอุตสาหกรรมในไทย โดยไม่ได้มาทำการตลาดให้ใคร แต่มาช่วยตัดสินใจ จุดเริ่มของเรื่องคือตัวเลขหนึ่งง่ายๆ: ตลาดวัสดุเสริมพิมพ์สามมิติระดับนาโน (3D printed nanomaterials) ถูกคาดการณ์ว่าจะแตะ 1.2 พันล้านดอลลาร์สหรัฐในปี 2026 จากบทวิเคราะห์ตลาดระดับสากล ตัวเลขนี้บอกอะไรมากกว่าที่เห็น — มันแปลว่าเทคโนโลยีนี้ผ่านช่วง "ทดลองในห้องแล็บ" แล้ว และกำลังเข้าสู่ช่วงที่มี demand จริงจากสายการผลิต ตัวเลขที่ต้องรู้: แข็งแรงขึ้น 50–200% จริงหรือ ข้อมูลจากบทวิเคราะห์เทคโนโลยีตีพิมพ์ปี 2026 ระบุว่า filament ที่เติม nanomaterial สามารถเพิ่มความต้านทานแรงดึง (tensile strength) ได้ระหว่าง 50–200% ขึ้นอยู่กับวัสดุตั้งต้นและตัวเสริมที่ใช้ ตัวเสริมสองตัวหลักคือ graphene ที่เพิ่มความนำไฟฟ้าและความแกร่งโดยไม่เพิ่มน้ำหนัก และ carbon nanotubes (CNTs) ที่ยกระดับความทนแรงกระแทกและเสถียรภาพทางความร้อน วัสดุ ความแข็งแรงเพิ่มขึ้น คุณสมบัติเด่น การใช้งานหลัก PLA + Grapheneถึง 50%นำไฟฟ้า + แกร่งกล่องอิเล็กทรอนิกส์ Nylon + CNTถึง 150%ทนแรงกระแทกชิ้นส่วนยานยนต์ PEEK + Carbon Fiberถึง 200%เสถียรภาพความร้อนแบร็กเก็ตอวกาศ ABS + Nano-silicaถึง 80%ความแกร่งผิวเครื่องมือแพทย์ ตัวเลขเหล่านี้มาจากการทดสอบในสภาวะมาตรฐาน ซึ่งสำคัญมากสำหรับวิศวกรที่จะนำไปใช้ — ตัวเลขจาก data sheet ไม่ใช่ตัวเลขจากชิ้นงานพิมพ์จริง เพราะชิ้นงาน FDM มีความแข็งแรงแตกต่างกันตามทิศทางการพิมพ์ ดังนั้นก่อนเอาตัวเลข 200% ไปคำนวณ safety factor ต้องทดสอบชิ้นงานที่พิมพ์ในทิศทางที่จะใช้งานจริงเสมอ วัสดุพิมพ์สามมิติหลากชนิด — การเลือกให้ตรงสเปกการใช้งานสำคัญกว่าการไล่ตามตัวเลขความแข็งแรงสูงสุด (ภาพ: Wikimedia Commons, CC BY 2.0) มุมมอง: สามเหตุผลที่โรงงานไทยควรจับตา แต่ไม่ต้องรีบ เหตุผลที่หนึ่ง — ตัวเลขเศรษฐศาสตร์เริ่มเข้าขั้น เมื่อวัสดุ filament มีต้นทุนต่อหน่วยลดลงและแข็งแรงขึ้น การผลิตชิ้นส่วนฟังก์ชันด้วยวิธี Material Extrusion กลายเป็นทางเลือกที่คุ้มค่าสำหรับปริมาณการผลิตระดับกลาง โดยไม่ต้องลงทุนแม่พิมพ์ เกินมาในงานจิ๊ก-ฟิกซ์เจอร์ อะไหล่ตามสั่ง และชิ้นส่วน EOAT ที่วอลุ่มไม่มากพอจะทำแม่พิมพ์ เหตุผลที่สอง — AI เปลี่ยนเกมการออกแบบวัสดุ สิ่งที่น่าสนใจที่สุดในปี 2026 ไม่ใช่ตัว filament…
Read More
บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

Article
สองปีก่อน กล้อง Passthrough บน Headset VR เป็นแค่ "ฟีเจอร์ความปลอดภัย" — แตะข้าง Headset สองครั้งเพื่อแอบดูโลกจริง หาขวดน้ำบนโต๊ะ หลบสุนัขที่นอนขวาง แล้วกลับเข้าสู่โลกเสมือนทันที ภาพที่เห็นหยาบ เบลอ และสีซีด แต่ปี 2026 บทบาทนี้เปลี่ยนไปสิ้นเชิง Mixed Reality กลายเป็นโหมดหลักของ Headset ยุคใหม่ และคุณภาพกล้อง Passthrough กลายเป็นปัจจัยชี้ขาดว่าอุปกรณ์จะ "ใช้งานได้จริง" หรือแค่ "ดูเจ๋งในงานแสดงสินค้า" ในบริบทของโรงงานอุตสาหกรรม คำถามนี้สำคัญกว่าที่คิด เพราะงานส่วนใหญ่บนไลน์ผลิตคือ Mixed Reality โดยธรรมชาติ — ช่างต้องอ่านค่า Meter บนเครื่องมือจริง ตรวจสีของชิ้นงานจริง และรับ Overlay คำแนะนำจากระบบพร้อมกัน ถ้าภาพ Passthrough ไม่ถึงระดับ งานเหล่านี้ก็ปลดล็อกไม่ได้ แผนภาพ: พัฒนาการ 3 ยุคของกล้อง Passthrough — จากมองทะลุเพื่อความปลอดภัย สู่ใช้งานร่วมกับโลกจริง (ภาพ: Honey Corporation) เกณฑ์ 3 ตัวที่ต้องวัดก่อนเลือกใช้ในโรงงาน การวิเคราะห์คุณภาพ Passthrough ไม่ควรดูแค่สเปกจำนวนกล้อง แต่ควรวัดจากความสามารถใน 3 มิติ: ความคมชัดเชิงอ่าน (Reading Fidelity) — อ่านข้อความขนาดเล็กบนจอโทรศัพท์ หมายเลขซีเรียลบนชิ้นส่วน หรือค่าบน Meter ได้หรือไม่ นี่คือเส้นแบ่งระหว่าง "ใช้ช่วยงานได้" กับ "ใช้แทนตาเปล่าได้" แนวโน้มอุตสาหกรรมปี 2026 ชี้ว่า Headset ระดับสูงสุดบางรุ่นให้ภาพใกล้เคียง "มองผ่านแว่นกันแดดจางๆ" แล้ว ความล่าช้า (Motion-to-Photon Latency) — ระยะเวลาตั้งแต่หัวขยับจนภาพอัปเดต ถ้าเกินระดับหลักสิบมิลลิวินาที ผู้ใช้จะรู้สึกหน่วงและเมื่อยตาเร็ว ซึ่งใช้งานหลายชั่วโมงต่อกะไม่ได้ ความแม่นสี (Color Accuracy) — งานตรวจสอบคุณภาพที่ต้องแยกเฉดสีของ Coating หรือสัญญาณไฟเตือน จะพังทันทีถ้ากล้องบิดเบือนสี ปัญหาที่พบบ่อยในรุ่นก่อนๆ คือสีซีดและ Contrast ต่ำ มุมมองของเรา: ยิ่ง Passthrough ใกล้ตาเปล่ามากขึ้นเท่าไร เส้นแบ่งระหว่าง VR กับ AR ก็ยิ่งเลือนหาย — อนาคตของอุปกรณ์ในโรงงานไม่ใช่ "เลือกตัวใดตัวหนึ่ง" แต่คือ Headset เดียวที่สลับโหมดได้ตามงาน กรอบวิเคราะห์ 4 ระดับสำหรับงานอุตสาหกรรม ระดับ ความสามารถที่ปลดล็อก…
Read More
Case Study: Eye Tracking ใน XR Training — เมื่อสายตาคนงานกลายเป็นข้อมูลพัฒนาการฝึกอบรมความปลอดภัย

Case Study: Eye Tracking ใน XR Training — เมื่อสายตาคนงานกลายเป็นข้อมูลพัฒนาการฝึกอบรมความปลอดภัย

Article
ปัญหา: โรงงานแห่งหนึ่งในภาคตะวันออกใช้งบฝึกอบรมความปลอดภัยและการปฏิบัติงานกับพนักงานใหม่ทุกปี แต่เมื่อสอบถามผู้จัดการฝ่ายผลิตกลับได้คำตอบเดิมๆ — "อบรมแล้วก็ผ่านทุกคน แต่อุบัติเหตุหน้าเครื่องจักรไม่เคยลด" คำถามคือ ระหว่างการอบรมกับพฤติกรรมจริงบนไลน์ผลิต มีอะไรหลุดรอดไปบ้าง? คำตอบที่เทคโนโลยีให้ได้ในวันนี้คือ สายตาของคนงานเอง ทางออก: การฝึกอบรมในรูปแบบ XR (VR/MR) ที่ติดตั้งระบบ Eye Tracking สามารถบันทึกได้ว่าผู้เรียน "มองอะไร นานแค่ไหน และกวาดตาไปทางไหน" ตลอดการฝึก — ข้อมูลที่การอบรมในห้องเรียนธรรมดาไม่มีทางรู้ได้ ไม่ใช่แค่เก็บเพื่อดูเล่น แต่นำมาวิเคราะห์เป็นตัวชี้วัดเชิงลึก เช่น ใช้เวลานานแค่ไหนกว่าจะมองเห็นสัญญาณเตือนภัย (Time to First Fixation) หรือลำดับการกวาดตา (Scanpath) ต่างจากผู้เชี่ยวชาญตรงไหน แผนภาพ: ตัวอย่าง Gaze Heatmap บนหน้าจอ HMI และตัวชี้วัดที่ Eye Tracking วัดได้ (ภาพ: Honey Corporation) หลักฐานเชิงประจักษ์ที่หนุนแนวทางนี้ งานวิจัยกึ่งทดลอง (Quasi-experimental Study) ชิ้นล่าสุดของมหาวิทยาลัยในเครือ Scientific Reports (Nature) ปี 2025 ศึกษาพนักงานอุตสาหกรรม 200 คน แบ่งเป็นกลุ่มทดลอง (ฝึกด้วย VR) และกลุ่มควบคุม (อบรมแบบเดิม) ผลการทดสอบทางสถิติ (Mann-Whitney U test) พบว่ากลุ่มที่ฝึกด้วย VR มีคะแนน Self-efficacy ด้านความปลอดภัยสูงกว่าอย่างมีนัยสำคัญ และงานวิจัยเดียวกันอ้างอิงข้อมูลก่อนหน้าว่า VR เพิ่ม Safety Awareness ได้ราว 30% เมื่อเทียบกับวิธีดั้งเดิม ด้านตัวเลขเชิงพาณิชย์ การศึกษาคลาสสิกของ PwC ที่วัดผลการฝึก Soft Skill ด้วย VR พบว่าผู้เรียนจบหลักสูตรเร็วขึ้นถึง 4 เท่า มั่นใจในการนำไปใช้มากกว่า 275% และโฟกัสกว่า e-learning ถึง 4 เท่า — ตัวเลขเหล่านี้อธิบายว่าทำไมองค์กรระดับโลกจึงลงทุนซื้อ Headset หลักหมื่นเครื่องเพื่อใช้ในการ Onboarding จุดเปลี่ยนสำคัญ: Eye Tracking เปลี่ยนการฝึกอบรมจาก "เดาว่าเขาเข้าใจ" เป็น "วัดว่าเขาเห็น" — ความแตกต่างระหว่างสองคำนี้คือช่องว่างที่อุบัติเหตุในโรงงานซ่อนอยู่ ตัวชี้วัดที่ควรเก็บ — และนัยของแต่ละตัว ตัวชี้วัด ความหมาย ใช้ตัดสินอะไรได้ Time to First Fixation (TTFF) เวลาจากเริ่มภารกิจจนมองเห็นจุดอันตราย ความไวในการสังเกตอันตราย —…
Read More