CAN FD: Deep Dive จากเฟรม 8 ไบต์สู่ 64 ไบต์ — เมื่อบัสอายุ 40 ปีกลับมาเป็นทางเลือกของโรงงานยุค IIoT

CAN FD: Deep Dive จากเฟรม 8 ไบต์สู่ 64 ไบต์ — เมื่อบัสอายุ 40 ปีกลับมาเป็นทางเลือกของโรงงานยุค IIoT

Article
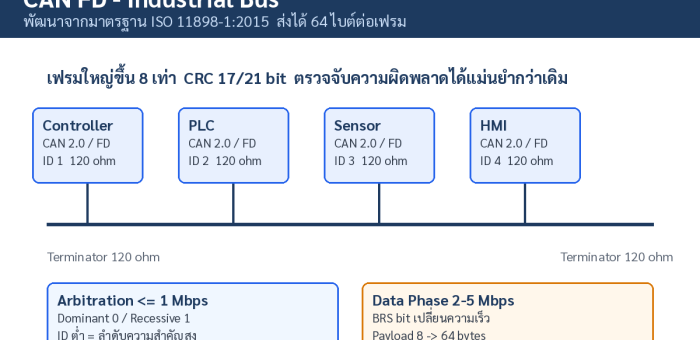
ในโลกที่ทุกคนพูดถึง 5G และ TSN บัสสายคู่อย่าง CAN ที่เกิดขึ้นมากว่า 40 ปีดูเหมือนจะเป็นของเก่า แต่ตัวเลขจากผู้ดูแลมาตรฐานอย่าง CAN in Automation (CiA) บอกเรื่องตรงกันข้าม — มีโหนด CAN ถูกติดตั้งใหม่หลายร้อยล้านตัวทุกปี เพราะมันถูก ทนทาน และพิสูจน์ตัวเองในสภาพแวดล้อมที่รุนแรงที่สุดของโรงงาน สิ่งที่ทำให้มาตรฐานนี้ยังมีชีวิตอยู่ในยุค IIoT คือการอัปเกรดครั้งสำคัญที่ชื่อว่า CAN FD (CAN with Flexible Data-rate) ซึ่งถูกบรรจุเข้ามาตรฐานสากล ISO 11898-1:2015 ปัญหาของ Classical CAN ที่ CAN FD มาแก้ Classical CAN ส่งข้อมูลได้สูงสุดแค่ 8 ไบต์ต่อเฟรม ที่ความเร็วไม่เกิน 1 Mbps ในอดีตที่ข้อมูลคือสถานะเปิด-ปิดของวาล์ว ก็เพียงพอ แต่เมื่อเซ็นเซอร์ยุคใหม่ส่งค่า waveform การสั่น หรือผลวิเคราะห์คุณภาพที่ยาวเป็นร้อยไบต์ ข้อมูลต้องถูกซอยข้ามหลายเฟรม ทำให้ latency สะสมและประสิทธิภาพบัสตกลง CAN FD แก้ด้วยสองจุดหลัก: ขยาย payload เป็น 64 ไบต์ และอนุญาตให้สลับความเร็วกลางเฟรมได้ผ่านบิต BRS — ช่วง arbitrate ใช้ 1 Mbps เพื่อรักษาความยาวสาย แล้วเร่งช่วงข้อมูลขึ้นไปได้ถึง 2–5 Mbps (งานวิจัยจาก CiA ระบุว่าสัดส่วน 1:8 ให้ throughput รวมเพิ่มราว 6 เท่า) โครงสร้างเฟรม Classical CAN เทียบกับ CAN FD — payload ขยายจาก 8 เป็น 64 ไบต์ พร้อมสลับความเร็วช่วงข้อมูลผ่านบิต BRS ตารางเปรียบเทียบแบบย่อ คุณสมบัติClassical CANCAN FD Payload ต่อเฟรมสูงสุด 8 ไบต์สูงสุด 64 ไบต์ ความเร็วช่วงข้อมูลคงที่ 1 Mbps2–5 Mbps (เปลี่ยนกลางเฟรมด้วย BRS) CRC15 bit17/21 bit + Stuff Bit Counter ระยะสายที่ 1 Mbpsราว 40…
Read More
บทวิเคราะห์: ทำไม 70% ของโครงการ Digital Transformation โรงงานล้มเหลว — 4 สาเหตุจาก McKinsey และทางออกแบบโรงงานไทย

บทวิเคราะห์: ทำไม 70% ของโครงการ Digital Transformation โรงงานล้มเหลว — 4 สาเหตุจาก McKinsey และทางออกแบบโรงงานไทย

Article
คำถามที่ผู้บริหารโรงงานไทยถามกันบ่อยที่สุดในปี 2026 ไม่ใช่ "จะทำ Digital Transformation อย่างไร" แต่คือ "ทำอย่างไรจะไม่กลายเป็นอีกเคสที่ล้มเหลว" — เพราะตัวเลขที่ McKinsey & Company เผยแพร่ต่อกันอย่างกว้างขวางคือ 70% ของโครงการ Transformation ยังคงต้องเผชิญความท้าทายจนไม่บรรลุเป้าหมายที่ตั้งไว้ และความล้มเหลวพวกนี้ไม่ได้จำกัดอยู่ที่บริษัทเล็ก บทวิเคราะห์นี้รวบรวมเคสจริงจากทั้งต่างประเทศและบริบทโรงงานไทย เพื่อชี้ว่ารากของปัญหาแทบไม่เคยอยู่ที่เทคโนโลยีเลย เคสต่างประเทศ: แบรนด์ใหญ่ก็พังได้ ถ้าแผนไม่เข้มแข็ง ผู้ผลิตลูกอมรายใหญ่ของเยอรมนี — การบูรณาการระบบ ERP ที่ทั่วทั้งองค์กรพร้อมกันนำไปสู่ปัญหาการส่งมอบและการมองเห็นสินค้าคงคลัง จนยอดขายในช่วงเปลี่ยนผ่านลดลงถึง 25% แบรนด์อุปกรณ์กีฬาระดับโลก — การอัปเกรดระบบวางแผนทรัพยากรที่ผิดพลาดทำให้คาดการณ์สินค้าเพี้ยน สต็อกสินค้าผิดปกติ และมูลค่าหุ้นดิ่งลงราว 20% ผู้ผลิตรถยนต์สัญชาติอเมริกัน — ความทะเยอทะยานเรื่องการกลายเป็นบริษัทเทคโนโลยีที่กว้างเกินกว่ากำลังการบูรณาการจริง จบลงด้วยการยกเลิกแผนการลงทุนมูลค่ามหาศาล สามเคสนี้ต่างกันในรายละเอียด แต่เหมือนกันที่จุดตาย: ความซับซ้อนของการบูรณาการถูกประเมินต่ำเกินไป และ "คน" ที่ต้องใช้ระบบไม่ได้เดินทางไปพร้อมกับระบบ — สอดคล้องกับข้อมูล McKinsey ที่ระบุว่าการสูญเสียคุณค่ามากที่สุด 35% เกิดในช่วงบูรณาการ มากกว่าช่วงตั้งเป้า (22%) และช่วงวางแผน (23%) รวมกันแล้วยังแพ้ เคสไทย: วัฒนธรรม "ช็อปเทคโนโลยี" ที่ต้องเปลี่ยน 4 สาเหตุหลักที่ทำให้การทำ Digital Transformation ของโรงงานไทยล้มเหลว (ที่มา: การวิเคราะห์จากงานวิจัย McKinsey & Company) การวิเคราะห์บริบทไทยที่ตีพิมพ์ในสื่ออุตสาหกรรมการผลิตชี้ประเด็นที่คนในวงการคุ้นเคยดี — ผู้ประกอบการจำนวนมากเลือกซื้อเทคโนโลยี "ตามงานแสดงสินค้า" สนใจอันไหนก็คุย ก็ซื้อ โดยยังไม่ได้วิเคราะห์ว่าโรงงานตัวเองต้องการอะไรจริง ซึ่งสะท้อนสาเหตุอันดับหนึ่งของ McKinsey: การตั้งเป้าและคาดหวังที่ไม่อยู่บนพื้นฐานความเป็นจริง ทั้งการตั้งเป้าต่ำเกินไปจนไม่คุ้มลงทุน หรือสูงเกินกว่าข้อมูลภายในจะสนับสนุนได้ ที่น่าสนใจคือฝั่งตรงข้าม — เมื่อโครงการตั้งต้นจากข้อมูล ผลลัพธ์ต่างอย่างสิ้นเชิง ที่ปรึกษาด้าน Digital Transformation ในไทยเล่าเคสโรงงานที่นำ Digital Twin มาสร้างแบบจำลองกระบวนการผลิตก่อนปรับไลน์จริง ผลคือ ความผิดพลาดจาก Human Error ลดลงราว 40% และ Lead Time ลดลงราว 15% — ตัวเลขชุดนี้ไม่ได้มาจากเทคโนโลยีล้ำ แต่มาจากการ "เห็นก่อนทำ" บนฐานข้อมูลที่โปร่งใส เส้นทางออกจากวงจรล้มเหลว: จากการช็อปเทคโนโลยี สู่ยุทธศาสตร์ที่ตั้งอยู่บนข้อมูลของโรงงานตัวเอง มุมมองของ Honey Corporation จากประสบการณ์ทำงานกับโรงงานอุตสาหกรรมในไทย เราเชื่อว่าปัญหา "ช็อปก่อนคิด" ไม่ใช่ความผิดของผู้ประกอบการ — เพราะสิ่งที่ขาดหายไปคือ ข้อมูลพื้นฐานที่ทำให้ตัดสินใจได้ว่าควรเริ่มจากจุดไหน โรงงานที่ยังไม่มีข้อมูลการหยุดเครื่องแบบเป็นระบบ ย่อมประเมินผลตอบแทนของโครงการใดๆ ไม่ได้ ดังนั้นก้าวแรกที่ถูกที่สุดและเสี่ยงน้อยที่สุดมักไม่ใช่ระบบใหญ่ แต่คือการติดตั้งจุดวัดข้อมูลพื้นฐาน…
Read More
How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

How-to: วาง Change Management ในโครงการ Smart Factory 6 ขั้นตอน — ADKAR กับตัวเลข 7 เท่าจากงานวิจัย Prosci

Article
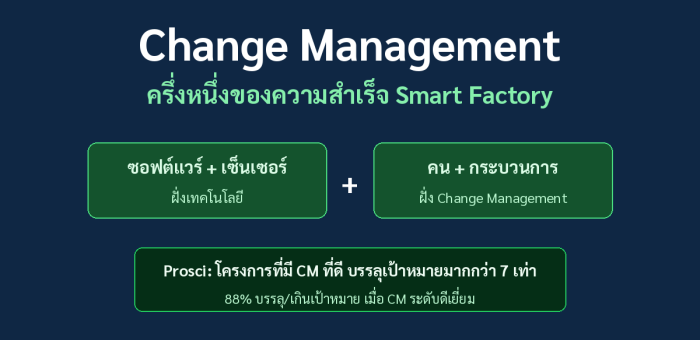
โครงการ Smart Factory จำนวนมากตั้งต้นด้วยเทคโนโลยีที่ถูกต้อง แต่จบลงด้วยหน้าจอ Dashboard ที่ไม่มีใครเปิด และเซ็นเซอร์ที่ช่างแกะออกเพราะ "ขวางงาน" งานวิจัยของ McKinsey & Company ที่ถูกอ้างอิงกันอย่างกว้างขวางระบุว่า องค์กรถึง 70% ยังเผชิญความท้าทายจนโครงการ Transformation ไม่บรรลุเป้าหมาย — และสาเหตุส่วนใหญ่ไม่ใช่ตัวเทคโนโลยี แต่เป็น "ฝั่งคน" ที่ไม่ถูกจัดการ บทความนี้คือคู่มือ How-to แบบลงมือทำได้จริง สำหรับผู้จัดการโรงงานและทีมโครงการ ที่จะวางระบบ Change Management ควบคู่กับการติดตั้งเทคโนโลยีตั้งแต่วันแรกจนถึงหลัง Go-Live ทำไมต้องลงทุนกับ "ฝั่งคน" — ตัวเลขที่ห้ามละเลย งานวิจัย Best Practices in Change Management ของ Prosci ที่สำรวจผู้ปฏิบัติงานกว่า 2,600 คน พบความสัมพันธ์ที่ชัดเจน: โครงการที่มี Change Management ที่มีประสิทธิภาพ มีโอกาสบรรลุเป้าหมายสูงกว่าโครงการที่ไม่มีถึง 7 เท่า และในกลุ่มที่ทำ Change Management ระดับดีเยี่ยม มีถึง 88% ที่บรรลุหรือเกินเป้าหมาย ขณะที่โครงการยังตรงเวลามากขึ้นราว 5 เท่า และตามงบประมาณมากขึ้นราว 1.5 เท่า กรอบ ADKAR — การเปลี่ยนแปลงองค์กรเกิดจริงเมื่อคนหนึ่งคนเปลี่ยนทีละขั้น (ที่มา: Prosci Best Practices research) ส่วนฝั่งการบริหารโครงการ McKinsey ชี้ว่าการสูญเสียคุณค่า (Value Loss) เริ่มตั้งแต่วันแรกของโครงการ โดยแยกตามช่วงเวลาได้ว่า การตั้งเป้าทำให้รั่วไหล 22% การวางแผน 23% และ ช่วงบูรณาการ (Integration) คือจุดรั่วใหญ่ที่สุดที่ 35% — นั่นคือช่วงที่ระบบเข้ามาแล้ว แต่วิธีทำงานของคนยังไม่เปลี่ยนตาม การสูญเสียคุณค่าในแต่ละช่วงของโครงการ Transformation — ช่วงบูรณาการรั่วมากที่สุด 35% (ที่มา: McKinsey & Company) 6 ขั้นตอนวาง Change Management ในโครงการ Smart Factory ขั้นที่ 1 — สร้างเหตุผลที่ทีมหน้างานสัมผัสได้ (Awareness) อย่าเริ่มด้วยคำว่า "digital transformation" เริ่มด้วยปัญหาของพวกเขา เช่น การเดินเก็บกระดาษบันทึกเครื่องจักรวันละ 3 ชั่วโมง หรือการโดนเรียกประชุมตีสามเพราะข้อมูลไม่ตรงกัน จากนั้นผูกกับผลลัพธ์ที่วัดได้ การอธิบาย "ทำไมต้องเปลี่ยน"…
Read More
Servitization: Deep Dive จากขายเครื่องจักรสู่ขายชั่วโมงการผลิต — เมื่อ Uptime 95% กลายเป็นสินค้า

Servitization: Deep Dive จากขายเครื่องจักรสู่ขายชั่วโมงการผลิต — เมื่อ Uptime 95% กลายเป็นสินค้า

Article
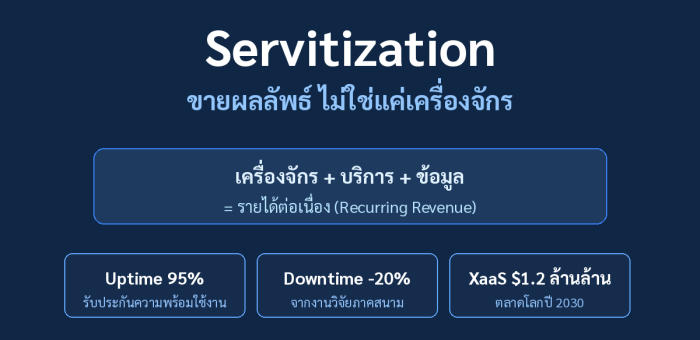
"ลูกค้าไม่ได้อยากซื้อเครื่องเจาะ 1/4 นิ้ว แต่เขาอยากได้รูเจาะ 1/4 นิ้ว" — ประโยคคลาสสิกของศาสตร์การตลาดที่ Theodore Levitt แห่ง Harvard Business School เคยสรุปไว้ กำลังกลายเป็นความจริงของธุรกิจการผลิตทั่วโลกในชื่อ Servitization — การเปลี่ยนจาก "ขายของ" ไปเป็น "ขายผลลัพธ์" ไม่ว่าจะเป็นชั่วโมงการทำงานของเครื่องจักร ปริมาณก๊าซที่อัดได้ หรืออุณหภูมิที่ควบคุมคงที่ตลอด 24 ชั่วโมง แนวคิดนี้ไม่ใช่เรื่องใหม่ ผู้ผลิตเครื่องยนต์การบินรายใหญ่ของยุโรปเริ่มเสนอสัญญาแบบจ่ายตามชั่วโมงบิน (Power-by-the-Hour) มาตั้งแต่ทศวรรษ 1960 แต่สิ่งที่เปลี่ยนไปในยุค IIoT คือ ต้นทุนของการรู้ได้ทันทีว่าเครื่องจักรของลูกค้ากำลังทำงานอย่างไรลดลงจนทำให้สัญญาแบบ Outcome-based มีความเป็นไปได้เชิงพาณิชย์ งานวิจัยตลาดของ Spherical Insights & Consulting คาดว่าตลาด Everything-as-a-Service (XaaS) ทั่วโลกจะแตะระดับ 1.2 ล้านล้านดอลลาร์ภายในปี 2030 เส้นทาง 4 ขั้นของ Servitization Copperberg สถาบันวิจัยด้าน field service สรุปการเดินทางของผู้ผลิตสู่ servitization ไว้เป็น 4 ขั้น ซึ่งแต่ละขั้น "ย้ายความเสี่ยง" จากลูกค้ามาที่ผู้ผลิตมากขึ้นเรื่อยๆ — และต้องแลกด้วยข้อมูล ความไว้ใจ และความแม่นยำด้านปฏิบัติการที่สูงขึ้นตามไปด้วย เส้นทาง 4 ขั้นจากการขายเครื่องจักรสู่สัญญา Outcome-based (ที่มา: สังเคราะห์จาก Copperberg Field Service Research) ขั้นรูปแบบรายได้สิ่งที่ผู้ผลิตต้องมีความเสี่ยงของผู้ผลิต ขายเครื่องจักร + ค่าช่างรายชั่วโมงกระจุกตัว ณ วันขาย (One-off)ศักยภาพการผลิตและเครือข่ายตัวแทนต่ำ แต่รายได้แกว่งตามวัฏจักรเศรษฐกิจ สัญญาบริการ (Service Contract)ประจำ (Recurring) คาดการณ์ได้ระบบบริหารสัญญา อะไหล่ และตาราง PMปานกลาง — ตั้งราคาสัญญาผิด = ขาดทุนเงิน Performance-based Contractผูกกับ KPI เช่น Uptime 95%เซ็นเซอร์ IIoT + แพลตฟอร์มข้อมูล + Predictive Maintenanceสูง — พลาดเป้ามีค่าปรับตามสัญญา Outcome-based Contractจ่ายตามผลลัพธ์ เช่น ชั่วโมงการผลิต จำนวนชิ้นงานข้อมูลปลายทางครบวงจร + การบูรณาการกับ MES/ERP ของลูกค้าสูงสุด — ผู้ผลิตกลายเป็นผู้รับผิดชอบผลการผลิตจริง ตัวเลขที่ทำให้ผู้ผลิตกล้าเดินตามเส้นทางนี้ งานวิจัยภาคสนามที่ Copperberg รวบรวมไว้ให้ภาพชัดเจนสองกรณี กรณีแรกคือผู้ผลิตเครื่องจักรอุตสาหกรรมรายใหญ่ที่เปลี่ยนจากการซ่อมแบบมีปัญหาแล้วค่อยมา…
Read More
ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

ระบบลมอัด: Deep Dive จาก SER (kWh/Nm³) ถึงการจัดการรั่วไหล 20–30% ที่โรงงานมองไม่เห็น

Article
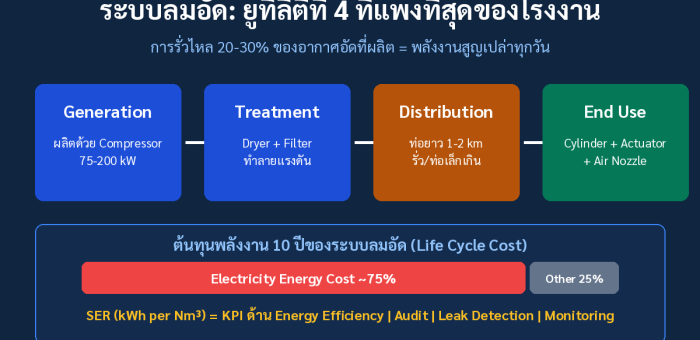
ถ้าถามทีมวิศวกรรมโรงงานว่า "ยูทิลิตี้ตัวไหนแพงที่สุดเทียบต่อหน่วยที่ได้" คำตอบมักไม่ใช่ไฟฟ้าหรือไอน้ำ แต่คือลมอัด (Compressed Air) — ของที่หลายคนมองว่า "ฟรี" เพราะก็แค่ดูดอากาศเข้ามาอัด แต่ในความจริงมันคือยูทิลิตี้ที่แปลงพลังงานได้แย่ที่สุดในโรงงาน ตลอดอายุการใช้งาน 10 ปี ค่าไฟฟ้าคิดเป็นราว 75% ของต้นทุนทั้งหมดของระบบ และการรั่วไหลเงียบๆ 20–30% ของอากาศที่ผลิตได้ คือเงินที่หายไปทุกเดือนโดยไม่มีใบเสร็จ ช่วงค่า SER (kWh/Nm³) ที่ 7 bar(g) จำแนกตามเทคโนโลยี — ค่าอ้างอิงจากแนวทางของ Compressed Air Challenge SER: ตัวเลขเดียวที่บอกความสิ้นเปลืองจริง Specific Energy Requirement (SER) คือจำนวน kWh ที่ใช้ต่อการผลิตอากาศอัด 1 ลูกบาศก์เมตร (Nm³ ที่ 0°C, 1 bar absolute) — เป็น KPI เดียวที่รวมทุกปัจจัย ทั้งสภาพเครื่อง การรั่ว และวิธีควบคุมโหลด ไว้ในตัวเลขเดียว ตัวอย่างการคิด: คอมเพรสเซอร์ 75 kW เดิน 720 ชม./เดือน ผลิต 8,640 Nm³/h ที่ 7 bar(g) จะได้ SER ≈ 0.0087 kWh/Nm³ ที่ระดับเครื่อง แต่ SER ของ "ระบบ" ที่คิดจากอากาศที่ใช้จริงปลายท่อมักสูงกว่ามาก เพราะส่วนต่างคือการรั่วที่หายไปกลางทาง ปัจจัยที่กำหนด SER มี 3 ตัวหลัก: แรงดันส่ง (เพิ่ม 1 bar ที่ระดับ 7 bar เท่ากับพลังงาน +10–12%), โหลดแฟกเตอร์ (เครื่องที่เดิน part-load เสียไฟเปล่าจาก no-load loss สูง) และเทคโนโลยีของเครื่อง ตารางด้านบนแสดงว่าการย้ายจากเครื่องสกรูชั้นเดียวแบบความเร็วคงที่ไปเป็นแบบปรับความเร็วได้ (VSD) หรือสองชั้น ช่วยลด SER ได้ราว 10–15% โดยไม่ต้องแตะการรั่วเลย การรั่ว: ตัวเลขที่โรงงานส่วนใหญ่ไม่เคยวัด แนวทางของ Compressed Air Challenge ระบุว่าโรงงานที่ไม่เคยทำ Audit อย่างเป็นระบบมักพบว่า 20–30% ของอากาศอัดที่ผลิตหายไปกับการรั่วไหล จุดที่เจอบ่อยคือข้อต่อแบบ fast-coupling, วาล์วระบายน้ำ (drain valve) ที่ค้างเปิด,…
Read More
How-to: วางระบบ Waste Heat Recovery ใน 7 ขั้นตอน — จาก Heat Audit ถึง HAZOP ก่อนกู้ความร้อนเหลือทิ้ง

How-to: วางระบบ Waste Heat Recovery ใน 7 ขั้นตอน — จาก Heat Audit ถึง HAZOP ก่อนกู้ความร้อนเหลือทิ้ง

Article
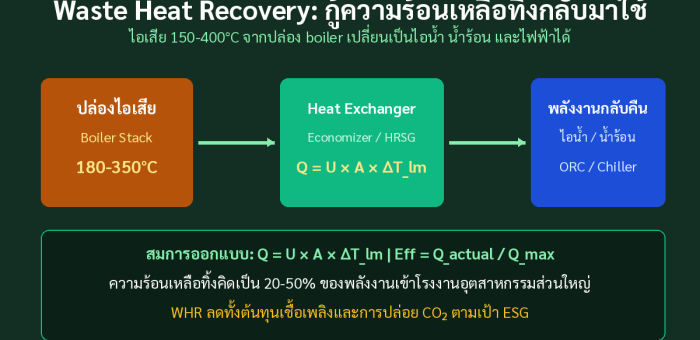
หม้อไอน้ำที่ทำงานปกติดีพ่นความร้อนออกทางปล่องทิ้งไปทุกวันโดยไม่มีใครเห็นค่า ไอเสียที่อุณหภูมิ 180–350°C ของหม้อไอน้ำไฟน้ำมันหรือก๊าซ คือพลังงานที่จ่ายเงินซื้อมาแล้วทั้งดอก แต่ถูกปล่อยทิ้งเพราะ "ไม่มีเครื่องมือเก็บ" บทความนี้เดินตาม 7 ขั้นตอนที่วิศวกรใช้จริงในการวางระบบ Waste Heat Recovery (WHR) ตั้งแต่ Heat Audit จนถึงการประเมินความคุ้มค่า — เพราะโครงการ WHR ที่ล้มเหลวส่วนใหญ่ไม่ได้ล้มที่เทคโนโลยี แต่ล้มที่ขั้นตอนที่ข้ามไป ขั้นที่ 1: Heat Audit — เดินสำรวจแหล่งความร้อนทิ้งทั้งหมด เริ่มจากลงพื้นที่วัดอุณหภูมิและอัตราการไหลของทุกแหล่งทิ้งความร้อน: ไอเสียหม้อไอน้ำ, คูลลิ่งวอเตอร์ของคอมเพรสเซอร์ลมอัด, ไอเสียเครื่องยนต์กำเนิดไฟฟ้า, น้ำควบแน่นที่ทิ้งจากระบบไอน้ำ และอากาศระบายจากสายการผลิตที่มีอุณหภูมิสูง เคล็ดลับคือวัดต่อเนื่องอย่างน้อย 1 สัปดาห์ด้วย data logger เพราะ "อุณหภูมิเฉลี่ย" ที่อ่านจากจอ HMI หนึ่งครั้งมักทำให้ประเมินพลังงานกู้คืนได้สูงเกินจริง 20–40% ขั้นที่ 2: Heat Balance — หา Duty ที่กู้คืนได้จริง จากข้อมูล Audit ให้ทำ Mass & Energy Balance ของทั้งโรงงาน แล้วแปลงเป็นตัวเลข Duty (kW หรือ kCal/h) ของแต่ละแหล่ง จุดนี้ต้องตอบให้ได้ว่าโรงงานมี "ความต้องการความร้อนเย็น" (cold demand) รองรับพลังงานที่จะกู้คืนมาหรือไม่ — ความร้อนที่กู้ได้แต่ไม่มีใครใช้ ไม่ใช่พลังงานที่ประหยัดได้ ขั้นที่ 3: ตรวจ Acid Dew Point ก่อนออกแบบขนาดเครื่อง ถ้าไอเสียมีกำมะถัน (SOx) การรีดความร้อนจนผนังเครื่องแลกเปลี่ยนเย็นกว่าจุดน้ำค้างกรดจะทำให้เกิดกรดกัดกร่อนท่อและทำให้อุปกรณ์พังก่อนคืนทุน ต้องคำนวณอุณหภูมิต่ำสุดที่ผนังด้านก๊าซจะยอมให้ลงไปได้ แล้วออกแบบให้ปล่อยไอเสียออกที่อุณหภูมิสูงกว่าจุดนั้นเสมอ ขั้นที่ 4: คำนวณ LMTD, U, A และ Pressure Drop หัวใจของการออกแบบคือสมการ Q = U × A × ΔT_lm โดย ΔT_lm (Log Mean Temperature Difference) คือแรงขับทางความร้อนเฉลี่ย การจัดวางทางไหลแบบสวนทาง (counterflow) จะให้ ΔT_lm สูงสุดทำให้พื้นที่แลกเปลี่ยน A เล็กลง แต่ต้องเช็คความเสียแรงดัน (pressure drop) ของฝั่งไอเสียด้วย เพราะถ้าเพิ่ม back pressure ให้หม้อไอน้ำ อาจทำให้ประสิทธิภาพการเผาไหม้แย่ลงจนกลายเป็นขาดทุนแทนที่จะกำไร ขั้นที่ 5:…
Read More
บทวิเคราะห์: Power Quality Monitoring — Voltage Sag ครึ่งวินาทีที่โรงงานจ่ายแพง (IEC 61000-4-30, SEMI F47)

บทวิเคราะห์: Power Quality Monitoring — Voltage Sag ครึ่งวินาทีที่โรงงานจ่ายแพง (IEC 61000-4-30, SEMI F47)

Article
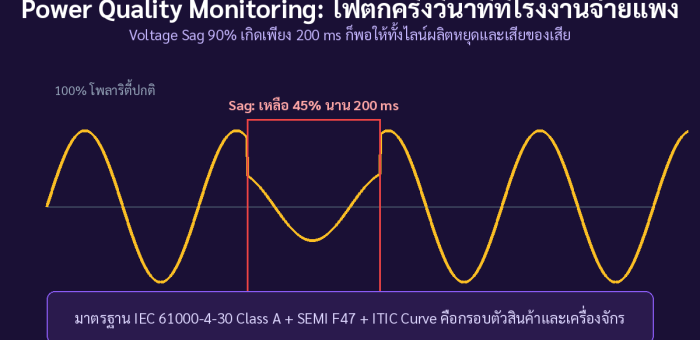
เหตุการณ์ที่แพงที่สุดในโรงงานอุตสาหกรรมจำนวนมากไม่ได้อยู่ในรายงานอุบัติเหตุ เพราะมันจบตัวเองในไม่ถึงหนึ่งวินาที: Voltage Sag ไฟตกชั่วขณะที่แรงดันลดลงเหลือ 50–80% ของค่าปกติเป็นเวลาเพียง 100–500 มิลลิวินาที ไฟกลับมาปกติสวยงาม แต่ VFD ทั้งไลน์ trip, หุ่นยนต์หยุดกลางท่า, งานที่กำลังผลิตกลายเป็นของเสีย และทีมซ่อมต้องเสียครึ่งวันรีเซ็ตเครื่อง คำถามที่ฝ่ายบำรุงรักษามักตอบไม่ได้คือ: เหตุการณ์นี้ "มาจากสายส่งของผู้ให้บริการไฟฟ้า หรือมาจากโหลดในโรงงานเราเอง" — และคำตอบนั้นอยู่ที่ระบบ Power Quality Monitoring ทำไมมิเตอร์ทั่วไปตอบคำถามนี้ไม่ได้ มิเตอร์พลังงานทั่วไปออกแบบมาเพื่อสะสม kWh รายเดือน ไม่ใช่จับเหตุการณ์ระดับมิลลิวินาที มาตรฐานสากล IEC 61000-4-30 จึงกำหนด "วิธีวัด" ของพารามิเตอร์คุณภาพไฟฟ้า โดยแบ่งความแม่นยำเป็น Class A (สำหรับสัญญาณซื้อขายไฟและการฟ้องร้อง — ต้อง timestamp แม่นยำภายใน ±1 ms ต่อ 24 ชม.) และ Class S (สำหรับสำรวจและติดตามทั่วไป) การจับคู่เวลาแบบนี้สำคัญมาก เพราะถ้ามิเตอร์ 3 ตัวในโรงงานจับ sag เหมือนกันที่เวลาเดียวกันภายในความคลาดเคลื่อนไม่กี่ ms แปลว่าเหตุการณ์มาจากต้นทางร่วม คือสายส่ง แต่ถ้ามีเพียงตัวเดียวในสวิตช์บอร์ดที่จับได้ ตัวปัญหาอยู่ในโรงงานเอง กราฟขอบเขต ride-through แบบ ITIC พร้อมจุดทดสอบ SEMI F47 — อุปกรณ์ต้องทนแรงดันตกเหลือ 50% นาน 0.2 วินาทีและ 70% นาน 0.5 วินาที ITIC และ SEMI F47: สัญญาที่เครื่องจักรให้ไว้กับไฟฟ้า กราฟ ITIC (CBEMA) Curve คือข้อตกลงกลางๆ ของอุตสาหกรรมว่าอุปกรณ์อิเล็กทรอนิกส์ควร "ทน" แรงดันเพี้ยนแบบไหนได้แค่ไหน — โซนที่ยอมรับได้รวมถึงแรงดันตกเหลือ 70% นานถึง 0.5 วินาที และตกเหลือ 80% นานถึง 10 วินาที ส่วนอุตสาหกรรมเซมิคอนดักเตอร์ยกระดับความต้องการผ่านมาตรฐาน SEMI F47 ที่กำหนดให้อุปกรณ์ผลิตต้องเดินต่อได้เมื่อแรงดันตกเหลือ 50% นาน 0.2 วินาที และ 70% นาน 0.5 วินาที โรงงานไทยที่ส่งชิ้นส่วนให้ลูกค้าในสายการผลิตอิเล็กทรอนิกส์และยานยนต์ควรรู้กรอบสองชุดนี้ เพราะเป็นเกณฑ์ที่ลูกค้าใช้ประเมินความเสี่ยงของซัพพลายเออร์ และเป็นสเปกที่ใช้ตั้งระบบป้องกัน เช่น Dip Proofing Inverter หรือ UPS แบบ flywheel…
Read More
How-to: เตรียม OEM และโรงงานไทยรับมือ Cyber Resilience Act และ Machinery Regulation ปี 2027 ใน 6 ขั้นตอน

How-to: เตรียม OEM และโรงงานไทยรับมือ Cyber Resilience Act และ Machinery Regulation ปี 2027 ใน 6 ขั้นตอน

Article
ปลายเดือนตุลาคม 2026 ผู้ให้บริการระบบอัตโนมัติระดับโลกรายหนึ่งประกาศขยายความสามารถด้าน OT Security สำหรับผู้ผลิตเครื่องจักร (OEM) โดยตรง — สัญญาณที่สะท้อนว่าคลื่นกฎระเบียบความปลอดภัยไซเบอร์ของสหภาพยุโรปไม่ใช่เรื่องไกลตัวอีกต่อไป ไม่ว่าโรงงานของคุณจะอยู่ที่ไหน ถ้าเครื่องจักรหรืออุปกรณ์ของคุณส่งออกไปยุโรป หรือเป็นส่วนหนึ่งของห่วงโซ่ซัพพลายเออร์ของลูกค้ายุโรป เส้นตายปี 2027 คือเรื่องของคุณ ทำไมต้องตื่นตอนนี้: สองกฎระเบียบที่นับถอยหลังเข้ามา Cyber Resilience Act (CRA) ระเบียบ (EU) 2024/2847 มีผลบังคับใช้ตั้งแต่ 10 ธันวาคม 2024 โดยข้อกำหนดการรายงาน (Reporting Obligations) เริ่มบังคับตั้งแต่ 11 กันยายน 2026 ที่ผ่านมาแล้ว และภาระหลักทั้งหมดจะบังคับใช้เต็มรูปแบบในวันที่ 11 ธันวาคม 2027 พร้อมการติด CE Marking สำหรับผลิตภัณฑ์ที่มีองค์ประกอบดิจิทัล ส่วน Machinery Regulation ระเบียบ (EU) 2023/1230 ซึ่งมาแทน Machinery Directive เดิม จะบังคับใช้ตั้งแต่เดือนมกราคม 2027 โดยขยายขอบเขตไปถึงความปลอดภัยไซเบอร์ของเครื่องจักรที่มีระบบควบคุมดิจิทัล ไทม์ไลน์สำคัญของ CRA และ Machinery Regulation (ที่มา: European Commission) ความจริงจากผู้ผลิตเครื่องจักร: ยังไม่พร้อมกันหนึ่งครึ่งปีก่อนเส้นตาย ผลสำรวจจากรายงาน OEM Advantage Playbook เผยว่า OEM เกือบสองในห้า (ประมาณ 40%) กำลังรับมือกับข้อกำหนด compliance ที่เปลี่ยนแปลงอยู่ตลอดเวลา ขณะที่ 63% คาดว่าความเสี่ยงด้านไซเบอร์จะยังคงดำเนินต่อไป นี่คือช่องว่างที่ผู้เชี่ยวชาญด้านกฎระเบียบเรียกว่า "compliance debt" — หนี้ที่จะยิ่งพอกพูนถ้ายังไม่เริ่มจัดการตอนนี้ สถานะความพร้อมของ OEM จากผลสำรวจ OEM Advantage Playbook (2026) สรุปข้อกำหนดสำคัญที่ต้องรู้ กฎระเบียบ วันสำคัญ ข้อกำหนดหลัก ผู้ที่กระทบ Cyber Resilience Act10 ธ.ค. 2024 / 11 ก.ย. 2026 / 11 ธ.ค. 2027ผลิตภัณฑ์ดิจิทัลต้องปลอดภัยตามค่าเริ่มต้น มี SBOM รายงานช่องโหว่ที่ถูกโจมตีจริง และผ่าน CE Markingผู้ผลิต/ผู้นำเข้าอุปกรณ์อิเล็กทรอนิกส์ ควบคุม และ IIoT ทั้งหมดที่ขายใน EU Machinery Regulationบังคับใช้ มกราคม 2027แทน Machinery Directive…
Read More
IFR 5 เทรนด์หุ่นยนต์อุตสาหกรรมปี 2026 — Deep Dive จากตลาด 16.7 พันล้านดอลลาร์ ถึงฮิวแมนนอยด์ 5,500 ตัว

IFR 5 เทรนด์หุ่นยนต์อุตสาหกรรมปี 2026 — Deep Dive จากตลาด 16.7 พันล้านดอลลาร์ ถึงฮิวแมนนอยด์ 5,500 ตัว

Article
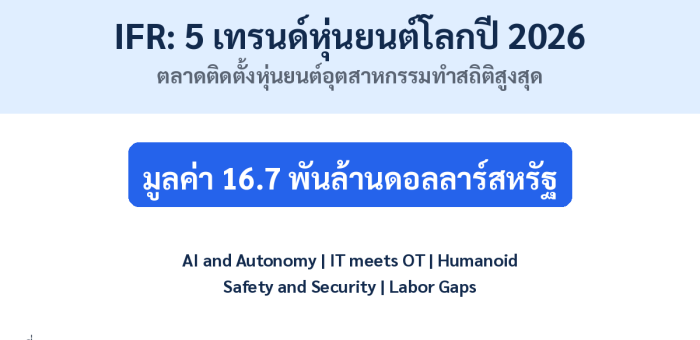
สหพันธ์หุ่นยนต์นานาชาติ (International Federation of Robotics: IFR) รายงานเมื่อเดือนมกราคม 2026 ว่า มูลค่าตลาดติดตั้งหุ่นยนต์อุตสาหกรรมทั่วโลกทำสถิติสูงสุดเป็นประวัติการณ์ที่ 16.7 พันล้านดอลลาร์สหรัฐ พร้อมเผย 5 เทรนด์หุ่นยนต์สำคัญของโลกปี 2026 ที่ถูกขับเคลื่อนด้วย AI ความเป็นอัตโนมัติ และหุ่นยนต์ฮิวแมนนอยด์ — บทความนี้ Deep Dive ทีละเทรนด์ว่าแต่ละอย่างกระทบโรงงานไทยอย่างไร และจุดไหนที่ควรเริ่มลงมือ 5 เทรนด์หุ่นยนต์อุตสาหกรรมปี 2026 (ที่มา: International Federation of Robotics, มกราคม 2026) ภาพรวม 5 เทรนด์: ตารางเปรียบเทียบเพื่อการตัดสินใจ เทรนด์ สาระสำคัญ ผลกระทบต่อโรงงานไทย 1. AI and Autonomyหุ่นยนต์ทำงานอย่างอิสระมากขึ้น โดยผสาน Analytical AI, Generative AI และ Agentic AIลดการพึ่งพาการตั้งค่าเส้นทางล่วงหน้า เหมาะกับผลิตภัณฑ์หลากหลายชิ้นเช่นงานประกอบอิเล็กทรอนิกส์ 2. IT meets OTความอเนกประสงค์ของหุ่นยนต์เพิ่มขึ้นเมื่อระบบสารสนเทศผสานกับระบบปฏิบัติการแบบ real-timeหุ่นยนต์หนึ่งเครื่องทำงานได้หลาย task ต้องวางแผน data pipeline ระหว่าง PLC กับระบบบริหารการผลิตให้พร้อม 3. Humanoid Robotsขยายจากอุตสาหกรรมยานยนต์สู่การผลิตทั่วไป ผู้ผลิตรายใหญ่จากจีนส่งมอบแล้วกว่า 5,500 ตัวในปี 2025ยังเป็นช่วงพิสูจน์ความน่าเชื่อถือ โรงงานไทยควรติดตามผลการใช้งานจริงด้าน runtime และต้นทุนบำรุงรักษา 4. Safety and Securityการเชื่อมต่อคลาวด์และ AI เพิ่มความเสี่ยงไซเบอร์ ทั้งการแฮกระบบควบคุมและข้อมูลอ่อนไหวจากกล้องและเซนเซอร์ก่อนเพิ่มหุ่นยนต์เชื่อมเน็ต ต้องมี Network Segmentation และการทดสอบความปลอดภัยตามแนวทาง IEC 62443 ก่อน 5. Robots and Labor Gapsหุ่นยนต์เป็นพันธมิตรแก้ปัญหาขาดแคลนแรงงานทักษะ พร้อมโครงการ reskill และ upskill ทั่วโลกตรงกับสถานการณ์ไทยที่ภาคการผลิตแย่งคนทักษะสูง — อัตโนมัติแบบค่อยเป็นค่อยไปช่วยลดภาระงานซ้ำซ้อนได้ทันที เจาะลึกเทรนด์ที่ 1: AI Stack สามชั้นที่เปลี่ยนนิยาม "หุ่นยนต์อัตโนมัติ" IFR อธิบายว่า AI ในหุ่นยนต์ปี 2026 แบ่งเป็นสามชั้นที่ทำงานซ้อนกัน: Analytical AI ประมวลผลข้อมูลขนาดใหญ่ วิเคราะห์รูปแบบ และคาดการณ์ปัญหาล่วงหน้า เช่น การทำนายความเสียหายของเครื่องจักรหรือการวางแผนเส้นทาง Generative AI เปลี่ยนระบบอัตโนมัติจากการทำงานตามกฎตายตัว สู่ระบบที่เรียนรู้ทักษะใหม่ผ่านการจำลองสถานการณ์ (Simulation) และ Agentic…
Read More
บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

บทวิเคราะห์: WEF Global Lighthouse Network 2026 — โรงงานต้นแบบ 238 แห่ง เมื่อ AI กลายเป็นศูนย์กลางการผลิตโลก

Article
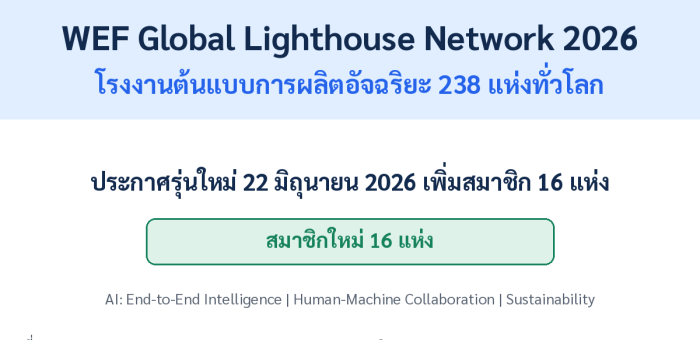
เมื่อวันที่ 22 มิถุนายน 2026 World Economic Forum (WEF) ประกาศรายชื่อโรงงานต้นแบบ Global Lighthouse Network รุ่นล่าสุด โดยเพิ่มสมาชิกใหม่ 16 แห่ง ส่งผลให้เครือข่ายโรงงานต้นแบบด้านการผลิตอัจฉริยะมีจำนวนรวม 238 แห่งทั่วโลก — และสิ่งที่น่าสนใจที่สุดไม่ใช่ตัวเลข แต่คือธรรมชาติของเทคโนโลยีที่ถูกใช้: AI ไม่ได้เป็น "โครงการทดลอง" อีกต่อไป แต่กลายเป็นหัวใจของการบริหารโรงงานและซัพพลายเชนไปแล้ว เครือข่าย Global Lighthouse Network ปี 2026: สมาชิกเดิม 222 แห่ง + รุ่นใหม่ 16 แห่ง = 238 แห่งทั่วโลก (ที่มา: World Economic Forum) AI ก้าวจากโครงการนำร่องสู่ศูนย์กลางการผลิต WEF สรุปว่าโรงงาน Lighthouse รุ่นล่าสุดสะท้อนการเปลี่ยนแปลงสำคัญ 3 ประการ ได้แก่ การใช้ AI และข้อมูลแบบ End-to-End Intelligence เพื่อสนับสนุนการตัดสินใจ การสร้าง Human-Machine Collaboration ผ่านการพัฒนาทักษะแรงงาน และการผสานความยั่งยืน (Sustainability) เข้ากับกลยุทธ์ธุรกิจโดยตรง "โรงงานชั้นนำในปัจจุบันไม่ได้มุ่งเพียงปรับปรุงกระบวนการผลิตทีละส่วน แต่กำลังออกแบบระบบการดำเนินงานใหม่ทั้งหมด โดยมี AI เป็นศูนย์กลางของการเรียนรู้และการเพิ่มประสิทธิภาพอย่างต่อเนื่อง" — Kiva Allgood, กรรมการผู้จัดการ, World Economic Forum 3 การเปลี่ยนแปลงสำคัญจากโรงงาน Lighthouse รุ่นล่าสุด (ที่มา: World Economic Forum, 2026) ถอดรหัส 3 การเปลี่ยนแปลง: มองผ่านมุมของโรงงานไทย การเปลี่ยนแปลง ความหมาย ตัวอย่างการใช้งานจริง ตัวชี้วัดที่ควรมี 1. End-to-End AI Intelligenceรวมข้อมูลจากทั้ง Value Chain มาประมวลผลด้วย AI เพื่อตัดสินใจแบบ real-timeวางแผนการผลิต บริหารคลังสินค้า โลจิสติกส์ และพลังงานในระบบเดียวOEE, On-Time Delivery, พลังงานต่อหน่วยผลผลิต 2. Human-Machine Collaborationพัฒนาทักษะแรงงานให้ทำงานร่วมกับระบบอัจฉริยะ ไม่ใช่ถูกแทนที่ช่างเทคนิคใช้ข้อมูล predictive analytics ตัดสินใจบำรุงรักษาแทนการซ่อมเมื่อพังชั่วโมงอบรมต่อคน/ปี, จำนวน digital skill roles 3. Sustainability Integrationผนวกเป้าหมายความยั่งยืนเข้ากับ KPI การผลิตลด…
Read More