Quantum Computing สำหรับ Optimization ในอุตสาหกรรม: เมื่อควอนตัมมาถึงโรงงาน

Quantum Computing สำหรับ Optimization ในอุตสาหกรรม: เมื่อควอนตัมมาถึงโรงงาน

Article
Quantum Computing คืออะไร? และทำไมอุตสาหกรรมต้องใส่ใจ Quantum Computing หรือคอมพิวเตอร์ควอนตัม เป็นเทคโนโลยีคำนวณที่ใช้หลักการของกลศาสตร์ควอนตัม (Quantum Mechanics) อย่าง Superposition และ Entanglement ในการประมวลผลข้อมูล แทนที่วิธีการคำนวณแบบดั้งเดิมของคอมพิวเตอร์ทั่วไป สิ่งที่ทำให้ Quantum Computing แตกต่างคือความสามารถในการแก้ปัญหาที่ซับซ้อนมาก (NP-Hard Problems) ซึ่งคอมพิวเตอร์ปกติใช้เวลาหลายปีในการคำนวณ ในบริบทของอุตสาหกรรม ปัญหาที่ซับซ้อนเหล่านี้อยู่ทุกหนแห่ง — ตั้งแต่การจัดตารางผลิต (Production Scheduling), การหาเส้นทางขนส่งที่ดีที่สุด (Route Optimization), ไปจนถึงการจำลองโมเลกุลวัสดุใหม่ (Material Simulation) ล้วนแล้วแต่เป็นปัญหาที่ Quantum Computing มีศักยภาพในการแก้ได้ดีกว่า Use Cases ของ Quantum Computing ในอุตสาหกรรม 1. Supply Chain Optimization การหาเส้นทางขนส่งที่เหมาะสมที่สุดสำหรับโลจิสติกส์ที่มีตัวแปรหลายร้อยตัว เช่น ระยะทาง ปริมาณสินค้า เวลา ค่าขนส่ง และความพร้อมของคลังสินค้า Quantum Algorithm อย่าง Quantum Approximate Optimization Algorithm (QAOA) สามารถค้นหาคำตอบที่ใกล้เคียงที่สุดในเวลาที่สั้นกว่าวิธีดั้งเดิมอย่างมีนัยสำคัญ 2. Material Science & Simulation การจำลองพฤติกรรมของโมเลกุลและวัสดุระดับอะตอม เพื่อค้นหาวัสดุใหม่ที่แข็งแกร่งกว่า เบากว่า หรือนำไฟฟ้าได้ดีกว่า เช่น การพัฒนาแบตเตอรี่ชนิดใหม่สำหรับรถยนต์ไฟฟ้า หรือโลหะผสมสำหรับชิ้นส่วนอากาศยาน 3. Production Scheduling & Resource Allocation การจัดตารางผลิตในโรงงานที่มีเครื่องจักรหลายสิบเครื่อง ผลิตสินค้าหลายร้อยรายการ ภายใต้ข้อจำกัดด้านเวลา วัตถุดิบ และกำลังคน เป็นปัญหาที่ซับซ้อนเป็นเงือกูลคณิตศาสตร์ (Combinatorial Optimization) ที่ Quantum Computing เก่งเป็นพิเศษ เปรียบเทียบ Quantum Computing vs Classical Computing สำหรับงานอุตสาหกรรม ปัญหา (Problem) Classical Computing Quantum Computing ประโยชน์ Route Optimization (100 จุด) ~10²⁵ operations ~10⁵ operations เร็วขึ้น ~10²⁰ เท่า Material Simulation (50 อะตอม) เป็นไปไม่ได้ (Exact) สามารถจำลองได้ ค้นพบวัสดุใหม่ Job Shop…
Read More
Case Study: IIoT ในอุตสาหกรรมยานยนต์ไทย — จากสายประกอบสู่ Smart Factory ด้วยข้อมูลเชื่อมโยง

Case Study: IIoT ในอุตสาหกรรมยานยนต์ไทย — จากสายประกอบสู่ Smart Factory ด้วยข้อมูลเชื่อมโยง

Article
ภาพรวมอุตสาหกรรมยานยนต์ไทยในยุค Industry 4.0 ประเทศไทยเป็น ศูนย์กลางการผลิตรถยนต์อันดับ 1 ของอาเซียน และอันดับ 10 ของโลก ด้วยกำลังการผลิตกว่า 2 ล้านคันต่อปี ในปี 2026 อุตสาหกรรมยานยนต์ไทยกำลังเปลี่ยนผ่านครั้งสำคัญจากการผลิตรถยนต์สันดาปแบบดั้งเดิม สู่ยานยนต์ไฟฟ้า (EV) และการผลิตอัจฉริยะ (Smart Manufacturing) ด้วยเทคโนโลยี IIoT รัฐบาลไทยได้ประกาศนโยบาย "30@30" ซึ่งมีเป้าหมายให้รถยนต์ไฟฟ้าคิดเป็น 30% ของการผลิตรถยนต์ทั้งหมดภายในปี 2573 (2030) สิ่งนี้ขับเคลื่อนให้โรงงานประกอบรถยนต์ทุกแห่งต้องเร่งปรับตัว ทั้งด้านเทคโนโลยีการผลิต ระบบควบคุมคุณภาพ และการจัดการห่วงโซ่อุปทาน IIoT ในโรงงานประกอบรถยนต์: ทำงานอย่างไร? 1. Predictive Maintenance บนสายประกอบ การประกอบรถยนต์ 1 คันใช้ชิ้นส่วนกว่า 30,000 ชิ้น และผ่านขั้นตอนการผลิตหลายร้อยขั้นตอน หากเครื่องจักรเสียขั้นตอนใดขั้นตอนหนึ่ง สายการผลิตทั้งสายจะหยุดชะงัก ด้วย IIoT Sensor ที่ติดตั้งบน Robot Welding, Painting Robot และ Conveyor System ข้อมูล Vibration, Temperature และ Current จะถูกส่งผ่าน MQTT ไปยัง Edge Gateway เพื่อวิเคราะห์ด้วย Machine Learning แบบ Real-time 2. Quality Control ด้วย Computer Vision กล้อง AI ตรวจสอบคุณภาพงานเชื่อม (Welding Quality), สี (Paint Defect) และการประกอบชิ้นส่วน (Assembly Completeness) ด้วยความแม่นยำ 99.5%+ เทียบกับการตรวจด้วยตามนุษย์ที่มีโอกาสพลาด 5-10% โดยเฉพาะในกะดึก 3. AGV/AMR สำหรับลำเลียงชิ้นส่วน ในโรงงานยานยนต์สมัยใหม่ในไทย Autonomous Mobile Robot (AMR) ถูกใช้ลำเลียงชิ้นส่วนจากคลังสินค้าไปยังสถานีประกอบอัตโนมัติ ขับเคลื่อนด้วย LiDAR Navigation และเชื่อมต่อกับ WMS (Warehouse Management System) ผ่าน Wi-Fi 6 สถาปัตยกรรมระบบ IIoT สำหรับโรงงานยานยนต์ ชั้นข้อมูล (Layer) เทคโนโลยีที่ใช้ ฟังก์ชันหลัก Field Layer Vibration Sensor, Thermal Camera,…
Read More
Servo System ในระบบอัตโนมัติ: มอเตอร์เซอร์โวและ Drive ที่ขับเคลื่อนหุ่นยนต์และเครื่องจักร CNC

Servo System ในระบบอัตโนมัติ: มอเตอร์เซอร์โวและ Drive ที่ขับเคลื่อนหุ่นยนต์และเครื่องจักร CNC

Article
Servo System ในระบบอัตโนมัติคืออะไร? Servo System (ระบบเซอร์โว) ประกอบด้วย 3 องค์ประกอบหลัก ได้แก่ Servo Motor, Servo Drive (Amplifier) และ Encoder (Feedback Device) ทำงานร่วมกันเป็น Closed-Loop Control System เพื่อควบคุมตำแหน่ง ความเร็ว และแรงบิด (Torque) ด้วยความแม่นยำสูงมาก ในโรงงานอุตสาหกรรม Servo System เป็น "กล้ามเนื้อ" ที่ขับเคลื่อนหุ่นยนต์ เครื่อง CNC และเครื่องจักรแม่นยำทุกประเภท หลักการทำงานของ Servo System Closed-Loop Feedback Control จุดที่ทำให้ Servo System แตกต่างจากมอเตอร์ธรรมดาคือระบบ Feedback Loop ที่ทำงานดังนี้: Command Input: PLC หรือ Motion Controller ส่งคำสั่งตำแหน่ง/ความเร็วเป้าหมาย ผ่าน Fieldbus (EtherCAT, PROFINET) หรือ Pulse/Direction Signal Servo Drive Processing: Drive คำนวณค่า Error ระหว่างคำสั่งกับค่าจริงจาก Encoder แล้วปรับกระแสไฟฟ้าที่ส่งไป Motor ด้วย PID Algorithm Servo Motor Response: AC Synchronous Motor (Permanent Magnet) หมุนไปยังตำแหน่งเป้าหมายด้วย Torque ที่คำนวณไว้ Encoder Feedback: Absolute หรือ Incremental Encoder ส่งข้อมูลตำแหน่งจริงกลับไป Drive ที่อัตรา > 1 MHz ทำให้ระบบปรับตัวได้ทันที ความแม่นยำระดับ Encoder Resolution Encoder รุ่นใหม่มี Resolution สูงถึง 23-bit (8,388,608 counts/revolution) ทำให้ Servo Motor สามารถหมุนได้แม่นยำในระดับ <0.16 arc-seconds ซึ่งเพียงพอสำหรับงาน Semiconductor Manufacturing ที่ต้องการความแม่นยำระดับ Nanometer ParameterAC ServoDC ServoStepper Motor Torque Densityสูงมากปานกลางต่ำ (ที่ความเร็วสูง) Speed…
Read More
Force Sensor ในอุตสาหกรรม: เทคโนโลยีวัดแรงอัจฉริยะที่ขับเคลื่อน Automation ยุคใหม่

Force Sensor ในอุตสาหกรรม: เทคโนโลยีวัดแรงอัจฉริยะที่ขับเคลื่อน Automation ยุคใหม่

Article
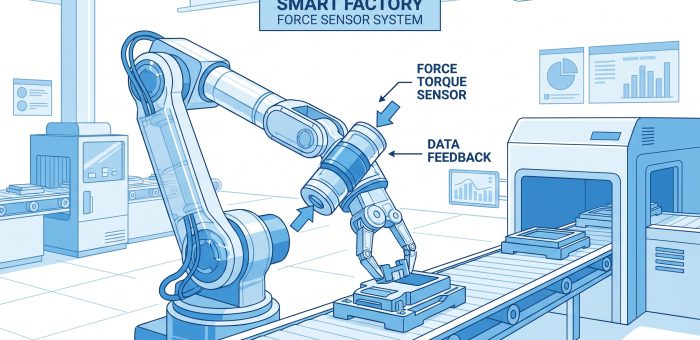
Force Sensor ในอุตสาหกรรมคืออะไร? Force Sensor หรือ เซ็นเซอร์วัดแรง เป็นอุปกรณ์ที่แปลงแรงทางกายภาพ (Compression, Tension, Torque) ให้เป็นสัญญาณไฟฟ้าที่สามารถวัดและประมวลผลได้ ในยุค Industry 4.0 ที่ระบบอัตโนมัติต้องการข้อมูลแบบ Real-Time เซ็นเซอร์วัดแรงกลายเป็นหัวใจสำคัญของกระบวนการผลิตที่ต้องการความแม่นยำระดับสูง ประเภทของ Force Sensor ที่ใช้ในอุตสาหกรรม 1. Strain Gauge Load Cell เป็นประเภทที่พบได้บ่อยที่สุดในโรงงานอุตสาหกรรม ทำงานบนหลักการวัดการเปลี่ยนแปลงความต้านทานไฟฟ้าของ Strain Gauge ที่ยึดติดกับโครงสร้างโลหะเมื่อถูกแรงกระทำ มีความแม่นยำสูงถึง ±0.02% ของ Full Scale และรองรับช่วงวัดตั้งแต่กรัมเดียวจนถึงหลายร้อยตัน 2. Piezoelectric Force Sensor ใช้ผลึก Piezoelectric ที่สร้างประจุไฟฟ้าเมื่อถูกแรงกด เหมาะสำหรับการวัดแรงแบบ Dynamic เช่น การวัดแรงสั่นสะเทือน แรงกระแทก หรือแรงในกระบวนการ Stamping มีอัตราการตอบสนองสูงมาก (Bandwidth > 100 kHz) แต่ไม่เหมาะกับการวัดแรงคงที่ (Static Force) 3. Capacitive Force Sensor วัดแรงจากการเปลี่ยนแปลงค่า Capacitance ระหว่าง Plat 2 แผ่น มีความไวสูงมาก เหมาะสำหรับการวัดแรงในช่วงต่ำ (mN – N) เช่น ในเครื่องจักร SMT หรือการประกอบชิ้นส่วนอิเล็กทรอนิกส์ขนาดเล็ก 4. Multi-Axis Force/Torque Sensor วัดแรงได้พร้อมกัน 6 แกน (Fx, Fy, Fz, Mx, My, Mz) ใช้กับหุ่นยนต์อุตสาหกรรมและ Cobots เพื่อควบคุมแรงในการจับ ประกอบ และเคลื่อนย้ายวัตถุอย่างแม่นยำ ประเภทหลักการช่วงวัดResponse Timeการใช้งานหลัก Strain Gaugeความต้านทานไฟฟ้า1 g – 500 t~1 msWeighing, Batch Control Piezoelectricประจุไฟฟ้าจากผลึกmN – MN<1 μsDynamic Force, Impact CapacitiveCapacitance ChangemN – kN~0.1 msMicro-Assembly, SMT 6-Axis F/TStrain Gauge ArrayN – kN~1 msRobotics, Assembly การใช้งาน Force…
Read More
Pick-and-Place Machine และ SMT Automation: ระบบอัตโนมัติความแม่นยำสูงในอุตสาหกรรมอิเล็กทรอนิกส์

Pick-and-Place Machine และ SMT Automation: ระบบอัตโนมัติความแม่นยำสูงในอุตสาหกรรมอิเล็กทรอนิกส์

Article
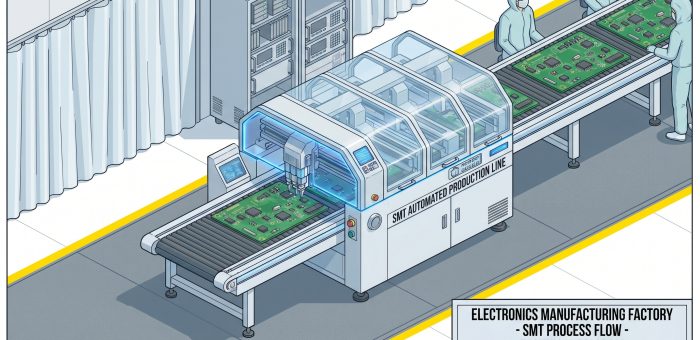
Pick-and-Place Machine คืออะไร? หัวใจของสายการผลิตอิเล็กทรอนิกส์ Pick-and-Place Machine หรือเครื่องจับวางอัตโนมัติ เป็นอุปกรณ์หลักในสายการผลิต SMT (Surface Mount Technology) ที่ทำหน้าที่จับ Component อิเล็กทรอนิกส์ขนาดเล็กจาก Tape/Tray แล้ววางลงบน PCB (Printed Circuit Board) ด้วยความแม่นยำระดับไมครอน เครื่องรุ่น High-Speed สามารถวาง Component ได้มากกว่า 100,000 CPH (Components Per Hour) ทำให้เป็นเครื่องจักรที่สำคัญที่สุดใน Electronics Manufacturing สถาปัตยกรรมและกลไกการทำงาน 1. Feeder System ระบบป้อน Component แบ่งเป็น 3 ประเภทหลัก: Tape Feeder: สำหรับ Component ขนาดเล็ก (0402, 0201) ห่อใน Tape ม้วน 8 mm – 56 mm มาตรฐาน EIA-481 Tray Feeder: สำหรับ IC ขนาดใหญ่ เช่น BGA, QFP ที่วางใน JEDEC Tray Stick Feeder: สำหรับ Component ทรงกระบอก เช่น Electrolytic Capacitor 2. Vision Alignment System ระบบกล้องความละเอียดสูง (≥5 Megapixel) ตรวจจับตำแหน่งและมุมของ Component ก่อนวาง มี Downward Camera สำหรับดู Component และ Upward Camera สำหรับดู PCB Landmark ความแม่นยำในการวางอยู่ที่ ±25 μm (0.025 mm) สำหรับเครื่องระดับ High-Accuracy 3. Placement Head และ Nozzle Placement Head คือแขนกลที่จับ Component ด้วย Vacuum Nozzle มีทั้งแบบ Single-Nozzle (สำหรับ Component ขนาดใหญ่) และ Multi-Nozzle Rotary Head (Gang…
Read More
Master Data Management (MDM) สำหรับอุตสาหกรรม: รากฐานข้อมูลแม่นยำสู่ Smart Factory

Master Data Management (MDM) สำหรับอุตสาหกรรม: รากฐานข้อมูลแม่นยำสู่ Smart Factory

Article
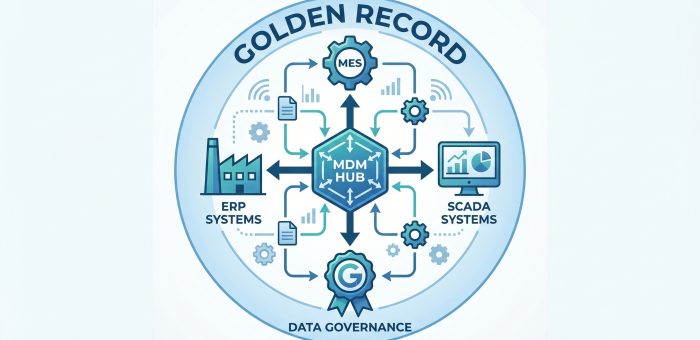
Master Data Management (MDM) สำหรับอุตสาหกรรม: รากฐานข้อมูลแม่นยำที่ขับเคลื่อน Smart Factory หนึ่งในความท้าทายที่ซ่อนอยู่เบื้องหลังความล้มเหลวของโปรเจกต์ Digital Transformation ในโรงงานอุตสาหกรรมคือ “ข้อมูลที่ไม่สอดคล้องกัน” (Inconsistent Data) ตัวอย่างเช่น Material Code ของวัตถุดิบตัวเดียวกันมีชื่อต่างกันใน ERP (MAT-001), MES (RM-RAW-001) และ LIMS (SAMPLE_A1) ทำให้ระบบไม่สามารถเชื่อมโยงข้อมูลข้ามระบบได้ Master Data Management (MDM) คือวิธีการแก้ปัญหานี้โดยสร้าง “Single Source of Truth” หรือแหล่งข้อมูลหลักเพียงแหล่งเดียวที่ทุกระบบยอมรับร่วมกัน ในบริบท Smart Factory ที่ MES, SCADA, ERP, PLM (Product Lifecycle Management) และ IoT Platform ต้องแลกเปลี่ยนข้อมูลกันตลอดเวลา MDM ทำหน้าที่เป็น “Golden Record” — ข้อมูลหลักที่ถูกต้อง สมบูรณ์ และเป็นปัจจุบันที่สุด — ที่ทุกระบบต้องอ้างอิง Master Data ในโรงงานมีอะไรบ้าง? Master Data ในบริบทอุตสาหกรรมแบ่งเป็น 4 กลุ่มหลัก: Product Data: Bill of Material (BOM), Specification, Drawing Number, Revision, Material Code Asset Data: Equipment ID, Machine Model, Location, Maintenance Schedule, Spare Part List Supplier/Customer Data: Vendor Code, Customer ID, Contact, Certification Status Process Data: Operation Step, Routing, Standard Parameter (Temperature, Pressure, Speed), Quality Specification ปัญหาที่เกิดขึ้นเมื่อไม่มี MDM ในโรงงาน ปัญหา ตัวอย่างในโรงงาน ผลกระทบ Duplicate Data Equipment เครื่องเดียวกันถูกลงทะเบียน 3 รหัสใน 3 ระบบ OEE…
Read More
TinyML สำหรับอุปกรณ์ IoT: เมื่อ Machine Learning วิ่งบนไมโครคอนโทรลเลอร์ขนาดเพียงหลายสิบ KB

TinyML สำหรับอุปกรณ์ IoT: เมื่อ Machine Learning วิ่งบนไมโครคอนโทรลเลอร์ขนาดเพียงหลายสิบ KB

Article
TinyML คืออะไร? เมื่อ AI ลงไปอยู่บนไมโครคอนโทรลเลอร์ TinyML หรือ Tiny Machine Learning คือการนำโมเดล Machine Learning มาทำงานบนไมโครคอนโทรลเลอร์ขนาดเล็ก (Microcontroller Unit หรือ MCU) ที่มี RAM เพียง 32-512 KB และ Flash Memory ไม่เกิน 2 MB ต่างจาก AI แบบดั้งเดิมที่ต้องพึ่ง Cloud Server ด้วยกำลังประมวลผลหลาย TFLOPS TinyML ทำให้อุปกรณ์ IoT ราคาประหยัดสามารถ “คิดเองได้” โดยไม่ต้องเชื่อมต่อ Internet ในบริบทของโรงงานอุตสาหกรรม TinyML เปิดโอกาสให้ Sensor Node แต่ละจุดสามารถวิเคราะห์ข้อมูลได้แบบ Real-time ที่ตำแหน่งที่ตั้งจริง (Edge Inference) ลด Latency จากหลายร้อยมิลลิวินาที (ส่งขึ้น Cloud แล้วรอผล) เหลือเพียง 1-10 มิลลิวินาที ซึ่งเป็นความแตกต่างที่สำคัญต่อการตัดสินใจเชิงควบคุม สถาปัตยกรรม TinyML สำหรับ Industrial IoT ระบบ TinyML แบ่งเป็น 3 ชั้นหลัก: ชั้นฝึกอบรม (Training Phase): ฝึกโมเดลบน Cloud หรือเวิร์กสเตชันด้วย Dataset ขนาดใหญ่ ใช้เทคนิค Quantization และ Pruning ลดขนาดโมเดลให้พอดีกับ MCU ชั้นแปลงโมเดล (Model Optimization): ใช้ ML Framework สำหรับ Microcontrollers (เช่น TFLM, MCUNet) แปลงโมเดลจาก float32 เป็น int8 ลดขนาดลง 4 เท่าโดย Accuracy ลดลงไม่เกิน 2-3% ชั้นอนุมาน (Inference on Device): รันโมเดลบน MCU โดยตรง ตัวอย่างเช่น MCU ระดับ Cortex-M7 ที่มี RAM 1MB สามารถรัน CNN สำหรับ Anomaly Detection ที่ 50 MHz…
Read More
Data Lake สำหรับโรงงานอุตสาหกรรม: จาก Data Silo สู่ Data-Driven Factory

Data Lake สำหรับโรงงานอุตสาหกรรม: จาก Data Silo สู่ Data-Driven Factory

Article
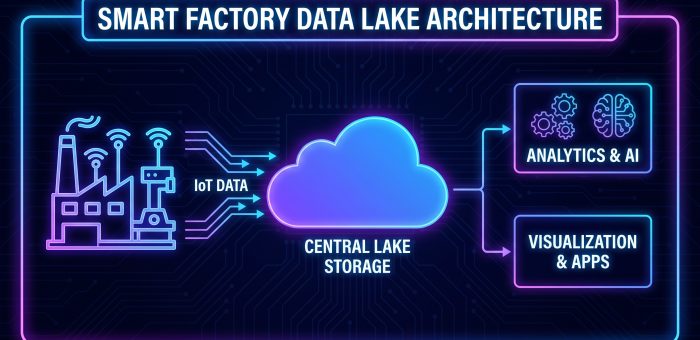
Data Lake สำหรับโรงงานอุตสาหกรรม: จาก Data Silo สู่ Data-Driven Factory ในโรงงานอุตสาหกรรมยุคใหม่ ข้อมูลถูกสร้างขึ้นจากหลากหลายแหล่ง — SCADA, PLC, Sensor IoT, MES, ERP, LIMS (Laboratory Information Management System) และอีกมากมาย ปัญหาคือข้อมูลเหล่านี้มักกระจัดกระจายอยู่ใน “Data Silo” แยกกัน ทำให้วิเคราะห์ข้ามระบบไม่ได้ Data Lake เป็นแนวทางสถาปัตยกรรมที่แก้ปัญหานี้โดยรวบรวมข้อมูลทุกประเภทไว้ในที่เดียว ทั้ง Structured, Semi-structured และ Unstructured ต่างจาก Data Warehouse ที่ต้องกำหนด Schema ล่วงหน้า (Schema-on-Write) Data Lake ใช้หลักการ Schema-on-Read คือเก็บข้อมูลดิบ (Raw Data) ก่อน แล้วค่อยกำหนดโครงสร้างตอนอ่านมาวิเคราะห์ ทำให้รองรับข้อมูลได้หลากหลายกว่าและเพิ่ม Source ใหม่ได้ง่ายกว่า สถาปัตยกรรม Data Lake สำหรับโรงงาน (Industrial Data Lake) Industrial Data Lake มีโครงสร้าง 4 ชั้นหลัก: Ingestion Layer: รับข้อมูลจากทุกแหล่ง — MQTT Broker (Sensor Data), OPC UA (PLC/SCADA), Database Connector (ERP/MES), File Upload (CAD, Report PDF) รองรับทั้ง Batch และ Real-time Streaming Storage Layer: เก็บข้อมูลใน Object Storage หรือ Hadoop Distributed File System (HDFS) แบ่งเป็น 3 Zone: Raw Zone (Bronze), Cleansed Zone (Silver), Curated Zone (Gold) Processing Layer: ใช้ Apache Spark หรือ Apache Flink ประมวลผลข้อมูลทั้ง Batch และ Stream ทำ ETL/ELT,…
Read More
ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักของ Smart Factory ให้ข้อมูลไหลไร้รอยต่อตาม ISA-95

ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักของ Smart Factory ให้ข้อมูลไหลไร้รอยต่อตาม ISA-95

Article
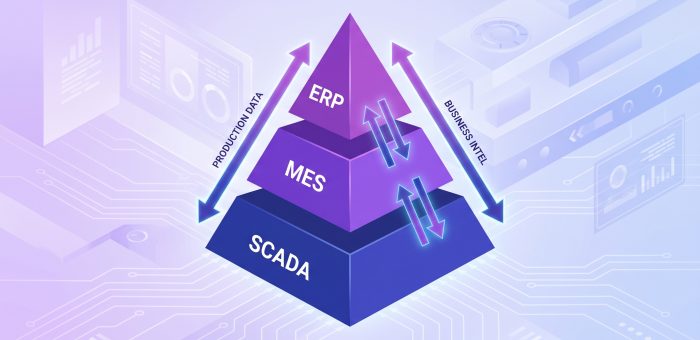
ERP-MES-SCADA Integration: ผสาน 3 ระบบหลักให้เป็นหนึ่งเดียวใน Smart Factory โรงงานอัจฉริยะสมัยใหม่ต้องการการไหลของข้อมูลที่ ไร้รอยต่อ จากชั้น Business Planning ลงไปจนถึงชั้น Shop Floor สามระบบหลักที่ต้องเชื่อมกันคือ ERP (Enterprise Resource Planning), MES (Manufacturing Execution System) และ SCADA (Supervisory Control and Data Acquisition) — เมื่อผสานสามระบบนี้เข้าด้วยกันอย่างถูกต้อง โรงงานจะสามารถตอบสนองต่อการเปลี่ยนแปลงของตลาดได้แบบ Real-time โครงสร้าง 3 ชั้นของ Smart Factory Layer ระบบ หน้าที่หลัก Data Granularity Level 4 — BusinessERPวางแผนผลิต, จัดซื้อ, บัญชี, คลังสินค้าDaily/Monthly Level 3 — OperationsMESจัดตารางผลิต, ติดตาม OEE, Genealogy, QualityMinute/Shift Level 1-2 — ControlSCADA/PLCควบคุมเครื่องจักร, อ่าน Sensor, Alarm, TrendMillisecond/Second Challenge ในการผสานระบบ ข้อมูลต่าง Granularity — ERP ทำงานระดับวัน/เดือน แต่ SCADA ทำงานระดับมิลลิวินาที จะ Aggregate อย่างไรให้ไม่สูญเสียความละเอียด? Protocol Mismatch — ERP ใช้ REST/SOAP API, MES ใช้ Message Queue, SCADA ใช้ OPC UA/Modbus — ต้องมี Middleware แปลง Protocol Data Model Alignment — รหัสสินค้า, รหัสเครื่องจักร, หน่วยวัด ต้อง Map ให้ตรงกันทั้ง 3 ระบบ Architecture สำหรับ Integration ยุคใหม่ แนวทางที่แนะนำคือ API Gateway + Message Bus: SCADA → MES — ใช้ OPC UA…
Read More
AMQP สำหรับ IIoT: Advanced Message Queuing Protocol — โปรโตคอลระดับ Enterprise เพื่อการส่งข้อมูลอุตสาหกรรมแบบไร้สูญหาย

AMQP สำหรับ IIoT: Advanced Message Queuing Protocol — โปรโตคอลระดับ Enterprise เพื่อการส่งข้อมูลอุตสาหกรรมแบบไร้สูญหาย

Article
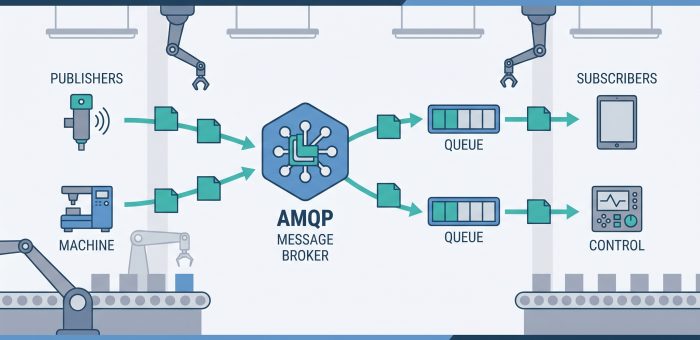
AMQP คืออะไร? โปรโตคอลสื่อสารที่มีความน่าเชื่อถือสูงสำหรับ IIoT ในโลกของ Industrial IoT (IIoT) ที่มีอุปกรณ์และระบบจำนวนมากต้องสื่อสารกันอย่างต่อเนื่อง การเลือกโปรโตคอลที่เหมาะสมจึงเป็นปัจจัยสำคัญต่อความสำเร็จของระบบ AMQP (Advanced Message Queuing Protocol) คือโปรโตคอลระดับ Application Layer ที่ออกแบบมาเพื่อการส่งข้อความอย่างน่าเชื่อถือ มีมาตรฐาน OASIS รองรับ และเหมาะกับงานอุตสาหกรรมที่ข้อมูลต้องถึงจุดหมาย แน่นอน 100% สถาปัตยกรรมของ AMQP: Exchange, Queue และ Binding AMQP ใช้โมเดล Broker-Based Messaging ที่มีองค์ประกอบหลักดังนี้: Exchange — จุดรับข้อความจาก Publisher แล้วกระจายไปยัง Queue ตามกฎ (Routing Rule) Queue — พื้นที่เก็บข้อความชั่วคราว รอให้ Consumer มารับไปประมวลผล Binding — กฎเชื่อมระหว่าง Exchange กับ Queue ด้วย Routing Key Routing Key — รหัสที่ใช้ตัดสินใจว่าข้อความจะไป Queue ไหน การออกแบบแบบนี้ทำให้ AMQP รองรับ Publish-Subscribe, Point-to-Point และ Request-Reply ได้ในโปรโตคอลเดียว ประเภท Exchange ใน AMQP 1.0 Exchange Type พฤติกรรม Routing Use Case ในอุตสาหกรรม Directตรงกับ Routing Key แบบ Exact Matchส่งคำสั่งควบคุมไปยัง PLC เครื่องจักรเฉพาะเครื่อง Fanoutส่งไปทุก Queue ที่ผูกกับ ExchangeBroadcast สถานะระบบไปทุก Dashboard Topicตรงกับ Routing Key แบบ Patternกรองข้อมูล Sensor ตาม Zone/Line Headersตรงกับ Header Attributesจัดกลุ่มข้อความตาม Priority หรือ Type AMQP vs MQTT: เลือกอย่างไรให้โรงงาน? Feature AMQP MQTT ขนาด Overhead8 byte frame + header2 byte ต่อ packet…
Read More