OT Firewall: ป้อมปราการป้องกันภัยไซเบอร์สำหรับเครือข่ายอุตสาหกรรม

OT Firewall: ป้อมปราการป้องกันภัยไซเบอร์สำหรับเครือข่ายอุตสาหกรรม

Article
OT Firewall คืออะไร? ด่านป้องกันภัยไซเบอร์ที่โรงงานอุตสาหกรรมต้องมี ในยุคที่ระบบ OT (Operational Technology) ถูกเชื่อมต่อเข้าสู่เครือข่าย IT มากขึ้น ทั้งเพื่อการเก็บข้อมูล การวิเคราะห์ และการควบคุมระยะไกล OT Firewall จึงกลายเป็นอุปกรณ์ความปลอดภัยที่ขาดไม่ได้สำหรับโรงงานอุตสาหกรรมทุกแห่ง ต่างจาก Firewall ทั่วไปที่ออกแบบมาสำหรับสภาพแวดล้อมสำนักงาน OT Firewall ถูกสร้างขึ้นมาเพื่อเข้าใจโปรโตคอลอุตสาหกรรมโดยเฉพาะ เช่น Modbus TCP, DNP3, OPC UA, Ethernet/IP, PROFINET และ S7comm ทำไม IT Firewall ธรรมดาไม่พอสำหรับโรงงาน? IT Firewall ทั่วไปทำงานกับโปรโตคอล เช่น HTTP, HTTPS, FTP, SMTP ซึ่งเพียงพอสำหรับสภาพแวดล้อมสำนักงาน แต่ในโรงงานอุตสาหกรรม การสื่อสารระหว่าง PLC, RTU, HMI และ SCADA Server ใช้โปรโตคอลเฉพาะทาง ซึ่ง IT Firewall ไม่สามารถตรวจสอบเนื้อหา (Deep Packet Inspection) ได้อย่างถูกต้อง ทำให้คำสั่งที่เป็นอันตราย เช่น การสั่งปิดเครื่องจักร หรือการเปลี่ยนค่า Set Point อาจผ่านเข้ามาได้โดยไม่ถูกตรวจจับ ความสามารถหลักของ OT Firewall Deep Packet Inspection (DPI) สำหรับโปรโตคอลอุตสาหกรรม: วิเคราะห์ทุกคำสั่งในโปรโตคอล Modbus, DNP3, OPC UA เพื่อบล็อกคำสั่งที่ผิดปกติ เช่น “Force Coil Off” หรือ “Write Register” ที่ไม่ได้รับอนุญาต Whitelist-based Policy: อนุญาตเฉพาะการสื่อสารที่รู้จักและคาดหวังเท่านั้น ซึ่งเหมาะกับ OT ที่รูปแบบการสื่อสารค่อนข้างคงที่ Low Latency: หน่วงเวลาน้อยกว่า 1ms เพื่อไม่กระทบต่อ Real-time Control Loop Industrial-grade Hardware: ทนอุณหภูมิ -40°C ถึง 70°C, รองรับ DIN-rail mount, มี Dual Power Supply Network Segmentation: แบ่งเครือข่ายเป็น Zone ย่อยตามแนวทาง IEC 62443 และ Purdue Model ตารางเปรียบเทียบ…
Read More
Smart Flow Meter ในยุค Industrial IoT: เทคโนโลยีวัดการไหลอัจฉริยะที่ขับเคลื่อน Smart Factory

Smart Flow Meter ในยุค Industrial IoT: เทคโนโลยีวัดการไหลอัจฉริยะที่ขับเคลื่อน Smart Factory

Article
Smart Flow Meter ในยุค Industrial IoT: จากเครื่องวัดธรรมดาสู่อุปกรณ์อัจฉริยะเชื่อมต่อได้ ในกระบวนการผลิตอุตสาหกรรม Flow Meter หรือเครื่องวัดอัตราการไหล เป็นหนึ่งในเครื่องมือวัด (Instrumentation) ที่สำคัญที่สุด ไม่ว่าจะเป็นการวัดการไหลของน้ำ ก๊าซ ไอน้ำ น้ำมัน หรือสารเคมี จากข้อมูลของ MarketsandMarkets ปี 2025 ตลาด Flow Meter ทั่วโลกมีมูลค่า 8.9 พันล้านดอลลาร์สหรัฐ และคาดว่าจะถึง 12.4 พันล้านดอลลาร์ภายในปี 2030 ประเภทของ Flow Meter ที่ใช้ในอุตสาหกรรม ประเภท หลักการ ของเหลว/ก๊าซ ความแม่นยำ ใช้มากใน Electromagnetic Faraday's Law ของเหลวนำไฟฟ้า ±0.2–0.5% ควบคุมกระบวนการ, น้ำเสีย Coriolis Coriolis Effect ของเหลว + ก๊าซ ±0.05–0.1% ปิโตรเคมี, อาหาร, ยา Ultrasonic Transit Time / Doppler ของเหลว + ก๊าซ ±0.5–1.0% น้ำมัน, ก๊าซธรรมชาติ, HVAC Vortex Von Kármán Effect ของเหลว + ก๊าซ + ไอน้ำ ±0.75–1.5% ไอน้ำ, ก๊าซอัด Thermal Mass Heat Transfer ก๊าซ ±1.0–1.5% ก๊าซธรรมชาติ, Argon, Compressed Air Differential Pressure (DP) Bernoulli's Principle ของเหลว + ก๊าซ + ไอน้ำ ±1.0–2.0% 通用 — ใช้ได้กับทุกอุตสาหกรรม Smart Flow Meter แตกต่างจาก Flow Meter แบบดั้งเดิมอย่างไร? Smart Flow Meter ในยุค IIoT ไม่ได้วัดแค่อัตราการไหลอย่างเดียว แต่มาพร้อมความสามารถที่เหนือกว่า: Multi-Variable Measurement: วัด Flow Rate, Temperature, Pressure, Density พร้อมกันในตัวเดียว…
Read More
SIS (Safety Instrumented System): ระบบความปลอดภัยอัตโนมัติที่ปกป้องชีวิตและทรัพย์สินในโรงงานอุตสาหกรรม

SIS (Safety Instrumented System): ระบบความปลอดภัยอัตโนมัติที่ปกป้องชีวิตและทรัพย์สินในโรงงานอุตสาหกรรม

Article
SIS (Safety Instrumented System): ระบบความปลอดภัยอัตโนมัติที่ปกป้องชีวิตและทรัพย์สินในโรงงานอุตสาหกรรม ในโรงงานอุตสาหกรรมที่มีความเสี่ยงสูง เช่น โรงกลั่นน้ำมัน โรงงานปิโตรเคมี โรงงานก๊าซ และโรงงานผลิตสารเคมี Safety Instrumented System (SIS) คือระบบความปลอดภัยชั้นสุดท้าย (Last Layer of Protection) ที่ทำงานเมื่อระบบควบคุมกระบวนการ (BPCS) ไม่สามารถควบคุมสถานการณ์ได้ ตามมาตรฐาน IEC 61511 ซึ่งเป็นมาตรฐานสากลสำหรับ SIS ในอุตสาหกรรมกระบวนการ SIS ประกอบด้วยอะไรบ้าง? SIS ทำงานในรูปแบบ Safety Instrumented Function (SIF) ซึ่งประกอบด้วย 3 องค์ประกอบหลัก: Sensor (Field Device): ตรวจจับสภาวะผิดปกติ เช่น Pressure Transmitter, Temperature Sensor, Level Switch, Flame Detector, Gas Detector Logic Solver: ประมวลผลสัญญาณจาก Sensor และตัดสินใจว่าต้องดำเนินการหรือไม่ มักใช้ Safety PLC (เช่น Siemens S7-400FH, Emerson DeltaV SIS, HIMA HIMax) ที่ผ่านการรับรอง SIL ตาม IEC 61508 Final Element: ดำเนินการป้องกัน เช่น Shutdown Valve (SDV), Blowdown Valve (BDV), Fire & Gas Deluge Valve, Pump Trip SIF Component ตัวอย่างอุปกรณ์ SIL Rating ที่รองรับ หมายเหตุ Sensor Pressure Transmitter SIL 2/3 SIL 2–3 ต้องเป็น SIL Certified จาก TÜV/Exida Logic Solver Safety PLC (HIMA, Siemens) SIL 3–4 Redundancy: 1oo2, 2oo3 Voting Final Element Shutdown Valve + Solenoid…
Read More
Collaborative Robots (Cobots): หุ่นยนต์ทำงานร่วมกับมนุษย์ในโรงงานอัจฉริยะยุค Industry 4.0

Collaborative Robots (Cobots): หุ่นยนต์ทำงานร่วมกับมนุษย์ในโรงงานอัจฉริยะยุค Industry 4.0

Article
Collaborative Robots (Cobots) คืออะไร? หุ่นยนต์รุ่นใหม่ที่ทำงานเคียงข้างมนุษย์ ในยุคที่ Industry 4.0 เข้ามาเปลี่ยนแปลงโฉมหน้าของโรงงานอุตสาหกรรม Collaborative Robots หรือ Cobots กลายเป็นหนึ่งในเทคโนโลยีที่เติบโตเร็วที่สุด ตามรายงานของ International Federation of Robotics (IFR) ปี 2025 ตลาด Cobots ทั่วโลกมีมูลค่าเกิน 2.4 พันล้านดอลลาร์สหรัฐ และคาดว่าจะเติบโตในอัตรา CAGR 32% จนถึงปี 2030 ความแตกต่างระหว่าง Industrial Robot แบบดั้งเดิมกับ Cobot หุ่นยนต์อุตสาหกรรมแบบดั้งเดิม (Traditional Industrial Robot) ต้องทำงานในกรง (Cage) แยกจากคนงาน เนื่องจากมีกำลังและความเร็วสูง อันตรายหากมีมนุษย์อยู่ใกล้ ในขณะที่ Cobot ถูกออกแบบมาให้ทำงานร่วมกับมนุษย์ได้โดยตรง โดยมีระบบความปลอดภัยในตัว คุณสมบัติ Industrial Robot Collaborative Robot (Cobot) พื้นที่ทำงาน ต้องมีกรง/รั้วกั้น ทำงานร่วมกับคนได้เลย น้ำหนักบรรทุก 10–2,300 kg 3–35 kg ความเร็ว สูงมาก (1–5 m/s) จำกัดที่ 250 mm/s (ตาม ISO/TS 15066) การติดตั้ง ใช้เวลาหลายวัน–หลายสัปดาห์ Plug-and-play ภายในไม่กี่ชั่วโมง ราคาเฉลี่ย $50,000–$500,000+ $15,000–$80,000 การเขียนโปรแกรม ต้องมีวิศวกร Robot Programmer Hand Guiding / Blockly / Python เทคโนโลยีความปลอดภัยที่ทำให้ Cobot ทำงานร่วมกับมนุษย์ได้ Cobot ต้องผ่านมาตรฐาน ISO 10218-1:2024 และ ISO/TS 15066:2016 ซึ่งกำหนดข้อกำหนดด้านความปลอดภัยสำหรับหุ่นยนต์ที่ทำงานร่วมกับมนุษย์ โดยมีระบบความปลอดภัยหลัก 4 ประเภท: Power and Force Limiting (PFL): จำกัดแรงกระแทกไม่เกินค่าที่ปลอดภัยต่อร่างกายมนุษย์ ตามตาราง Biomechanical Limits ใน ISO/TS 15066 เช่น แรงกระแทกที่มือไม่เกิน 140 N Safety-Rated Monitored Stop: หุ่นยนต์หยุดทันทีเมื่อมนุษย์เข้ามาในโซนทำงาน และกลับมาทำงานต่อเมื่อมนุษย์ออกไป Hand Guiding: มนุษย์สามารถจับแขนหุ่นยนต์สอนงานได้โดยตรง (Lead-Through…
Read More
Time-Series Database สำหรับอุตสาหกรรม: InfluxDB vs TimescaleDB vs Prometheus — เลือกอย่างไรให้โรงงาน Smart Factory

Time-Series Database สำหรับอุตสาหกรรม: InfluxDB vs TimescaleDB vs Prometheus — เลือกอย่างไรให้โรงงาน Smart Factory

Article
ทำไมโรงงานอุตสาหกรรมต้องใช้ Time-Series Database? ในโรงงานอุตสาหกรรมยุค Industry 4.0 เซ็นเซอร์ IoT หลายพันตัวส่งข้อมูลทุกวินาที — อุณหภูมิ, ความดัน, การสั่นสะเทือน, กระแสไฟฟ้า, รอบการหมุนของมอเตอร์ ข้อมูลเหล่านี้มีลักษณะพิเศษคือ มีการเวลา (Timestamp) ติดมาด้วยเสมอ และต้องเขียนเร็ว อ่านเป็นช่วงเวลา ซึ่ง Relational Database ทั่วไปอย่าง MySQL หรือ PostgreSQL ไม่ได้ถูกออกแบบมาจัดการข้อมูลลักษณะนี้โดยเฉพาะ Time-Series Database (TSDB) คือฐานข้อมูลที่ถูกออกแบบมาเพื่อจัดเก็บและ Query ข้อมูลที่มี Timestamp เป็นหลัก โดยเฉพาะข้อมูลจากเซ็นเซอร์และอุปกรณ์ IoT ในโรงงาน ซึ่งมีปริมาณมหาศาลและต้องการ Latency ต่ำ 💡 สถิติสำคัญ: โรงงานอัจฉริยะขนาดกลาง (500-1,000 เซ็นเซอร์) สร้างข้อมูลประมาณ 1-5 GB/วัน หรือ 300 GB-1.8 TB/ปี — นี่คือเหตุผลที่ TSDB จำเป็นอย่างยิ่ง 3 ตัวเลือกยอดนิยมสำหรับโรงงาน 1. InfluxDB — ออกแบบมาเพื่อ IoT โดยเฉพาะ InfluxDB พัฒนาโดย InfluxData เป็น TSDB แบบ Open-Source ที่ได้รับความนิยมสูงสุดในวงการ IoT ใช้ภาษา Flux ในการ Query และมีระบบ TSM (Time Structured Merge Tree) Engine ที่รองรับการเขียนข้อมูลความเร็วสูง จุดเด่น: ติดตั้งง่าย, มี Telegraf Collector พร้อม 400+ Input Plugin, มี Dashboard (Grafana หรือ Chronograf) ในตัว เหมาะกับ: Monitoring, Alerting, Predictive Maintenance ที่ต้อง Query ข้อมูลย้อนหลังระดับนาที License: Open Source (MIT) + Enterprise/Cloud Performance: เขียนได้ >500,000 points/วินาที บนฮาร์ดแวร์ทั่วไป 2. TimescaleDB — PostgreSQL Extension สำหรับ Time-Series TimescaleDB…
Read More
Computer Vision ใน Quality Control: AI ตรวจสอบคุณภาพสินค้าแม่นยำกว่าดวงตามนุษย์ 10 เท่า

Computer Vision ใน Quality Control: AI ตรวจสอบคุณภาพสินค้าแม่นยำกว่าดวงตามนุษย์ 10 เท่า

Article
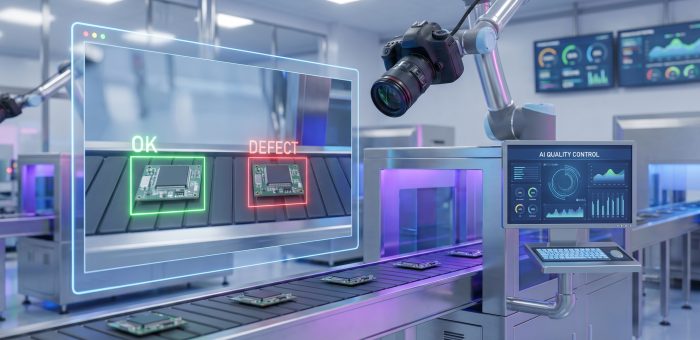
Computer Vision กำลังเปลี่ยนหน้าการตรวจสอบคุณภาพในโรงงาน ในอดีต การตรวจสอบคุณภาพ (Quality Control) ในโรงงานอุตสาหกรรมพึ่งพา ดวงตามนุษย์ เป็นหลัก ช่าง QC นั่งตรวจสินค้าทีละชิ้นบนสายพาน ซึ่งมีข้อจำกัดชัดเจน: ความเหนื่อยล้าจากการทำงานซ้ำๆ, ความแม่นยำลดลงหลัง 2-3 ชั่วโมง, และอัตราพลาด (False Negative) สูงถึง 20-30% ตามงานวิจัยจาก ASQ (American Society for Quality) Computer Vision (CV) ด้วยเทคโนโลยี Deep Learning กำลังเข้ามาแทนที่กระบวนการนี้ — ด้วยอัตราตรวจจับข้อบกพร่อง (Defect Detection) สูงถึง 99.5% และความเร็วในการตรวจที่ 100-1,000 ชิ้น/นาที ขึ้นอยู่กับประเภทสินค้า เทคโนโลยีหลักที่อยู่เบื้องหลัง AI Quality Control Convolutional Neural Network (CNN) สถาปัตยกรรม CNN เป็นหัวใจหลักของ Computer Vision สำหรับ Quality Control โดยเฉพาะโมเดลตระกูล: ResNet-50/101: สำหรับจำแนกประเภทข้อบกพร่อง (Classification) — เช่น รอยร้าว, รอยขีดข่วน, สีผิดเพี้ยน YOLOv8/v9: สำหรับ Object Detection แบบ Real-time — สามารถตรวจจับตำแหน่งข้อบกพร่องพร้อมกันหลายจุดในภาพเดียว U-Net / Mask R-CNN: สำหรับ Semantic Segmentation — ระบุขอบเขตข้อบกพร่องแบบ Pixel-level Vision Transformer (ViT): โมเดลยุคใหม่ที่ให้ความแม่นยำสูงขึ้น โดยเฉพาะกับข้อบกพร่องที่ซับซ้อน ฮาร์ดแวร์ที่จำเป็น ระบบ Computer Vision QC ที่สมบูรณ์ต้องประกอบด้วย: Industrial Camera: Area Scan (2-45 MP) สำหรับชิ้นงานนิ่ง หรือ Line Scan สำหรับสายพานเคลื่อนที่ต่อเนื่อง Lighting System: Backlight, Ring Light, Dome Light, Structured Light ขึ้นอยู่กับประเภทของข้อบกพร่องที่ต้องการตรวจจับ Edge GPU: NVIDIA Jetson AGX Orin (275 TOPS) สำหรับ…
Read More
Federated Learning ในอุตสาหกรรม: AI แบบไม่ต้องส่งข้อมูลออกนอกโรงงาน

Federated Learning ในอุตสาหกรรม: AI แบบไม่ต้องส่งข้อมูลออกนอกโรงงาน

Article
Federated Learning คืออะไร? และทำไมโรงงานถึงต้องรู้? หนึ่งในความท้าทายที่ใหญ่ที่สุดในการนำ AI มาใช้ในโรงงานอุตสาหกรรมคือ "ไม่อยากส่งข้อมูลออกนอกโรงงาน" — ไม่ว่าจะเป็นข้อมูลการผลิต, สูตรการผลิต, พารามิเตอร์เครื่องจักร, หรือข้อมูลลูกค้า ล้วนเป็นความลับทางการค้า (Trade Secret) ที่ไม่ควรส่งไปยัง Cloud ของผู้ให้บริการ AI Federated Learning (FL) คือเทคนิค Machine Learning ที่อนุญาตให้ ฝึกโมเดล AI โดยไม่ต้องย้ายข้อมูลออกจากแหล่งกำเนิด — โรงงานแต่ละแห่งฝึกโมเดลจากข้อมูลของตัวเอง แล้วส่งเฉพาะ "น้ำหนักของโมเดล" (Model Weights/Gradients) ไปรวมกันที่ Central Server ทำให้ได้โมเดลที่แม่นยำกว่า โดยข้อมูลดิบไม่เคยออกจากโรงงาน 💡 Analogy: ลองจินตนาการว่าแต่ละโรงงานคือ "นักเรียน" ที่เรียนหนังสือจากหนังสือของตัวเอง (ข้อมูล) แล้วส่งเฉพาะ "สรุปความรู้" (Model Weights) ไปให้ครู (Central Server) รวมสรุปจากทุกคนเป็น "ความรู้ร่วม" — โดยไม่มีใครเห็นหนังสือของใคร ทำไม Federated Learning ถึงสำคัญสำหรับอุตสาหกรรม? 1. ปกป้องข้อมูลลับทางการค้า โรงงานผลิตชิ้นส่วนยานยนต์, อิเล็กทรอนิกส์, หรืออาหาร — ข้อมูลสูตรการผลิต, พารามิเตอร์เครื่องจักร, อัตราการผลิต ล้วนเป็นความลับทางการคารที่เสียหายได้หลายล้านบาทหากรั่วไหว FL ช่วยให้ฝึก AI โดย ข้อมูลดิบไม่เคยออกจากโรงงาน 2. ละเว้นข้อกังวลด้าน GDPR / PDPA กฎหมายคุ้มครองข้อมูลส่วนบุคคล (GDPR ในยุโรป, PDPA ในไทย) จำกัดการส่งข้อมูลข้ามพรมแดน FL ช่วยให้ ข้อมูลยังอยู่ในประเทศ โดยส่งเฉพาะ Model Updates เท่านั้น 3. รวมความรู้จากหลายโรงงาน บริษัทที่มีโรงงานหลายแห่ง หรือกลุ่มอุตสาหกรรมที่ต้องการร่วมมือกัน — สามารถฝึกโมเดล AI ร่วมกันได้ โดยข้อมูลของแต่ละโรงงาน ไม่ถูกแบ่งปันกัน 4. ใช้ประโยชน์จาก Edge Computing FL ทำงานได้ดีบน Edge Device — สามารถฝึกโมเดลบน Edge GPU ที่วางอยู่ในโรงงานโดยตรง ลด Latency และลดความจำเป็นในการเชื่อมต่อ Internet ตลอดเวลา ตารางเปรียบเทียบ: Centralized ML vs Federated Learning ประเภท…
Read More
Modbus ในยุค Industry 4.0: โปรโตคอลเก่าแก่ที่ยังคงเป็นกระดูกสันหลังของระบบอัตโนมัติ

Modbus ในยุค Industry 4.0: โปรโตคอลเก่าแก่ที่ยังคงเป็นกระดูกสันหลังของระบบอัตโนมัติ

Article
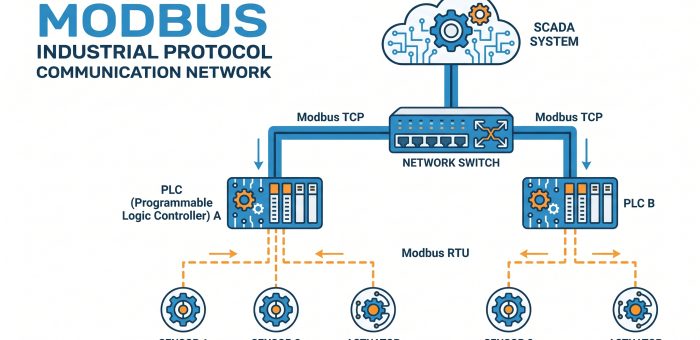
ในโลกของระบบอัตโนมัติอุตสาหกรรม Modbus ถือเป็นหนึ่งในโปรโตคอลสื่อสารที่เก่าแก่ที่สุดที่ยังคงใช้งานอย่างแพร่หลายในปัจจุบัน ถูกพัฒนาโดย Modicon (ปัจจุบันคือ Schneider Electric) เมื่อปี 1979 เพื่อใช้สื่อสารระหว่าง PLC กับอุปกรณ์ต่างๆ ในระบบควบคุม แม้จะมีอายุกว่า 45 ปี แต่ Modbus ยังคงเป็นกระดูกสันหลังของการสื่อสารในโรงงานอุตสาหกรรมทั่วโลก Modbus คืออะไร? ทำไมถึงยังใช้ในยุค Industry 4.0 Modbus เป็นโปรโตคอลแบบ Master-Slave (หรือ Client-Server ในเวอร์ชันใหม่) ที่ออกแบบมาเพื่อการสื่อสารแบบง่าย ต้นทุนต่ำ และเปิดกว้าง (Open Protocol) ไม่มีค่าลิขสิทธิ์ ทำให้ผู้ผลิตอุปกรณ์ทุกรายสามารถนำไปใช้งานได้โดยไม่ต้องจ่ายค่า Fee นี่คือเหตุผลหลักที่ทำให้ Modbus กลายเป็นมาตรฐาน de facto ในอุตสาหกรรม รูปแบบของ Modbus ที่ใช้กันทั่วไป Modbus มี 3 รูปแบบหลักที่ยังคงใช้งานในปัจจุบัน แต่ละรูปแบบมีข้อดีและข้อจำกัดที่แตกต่างกัน: Modbus RTU (Remote Terminal Unit) — สื่อสารผ่าน Serial Port แบบ RS-232 หรือ RS-485 ใช้ Binary Encoding มีความเร็วสูงสุด 115,200 bps เหมาะสำหรับระยะทางไกลสูงสุด 1,200 เมตร (RS-485) Modbus ASCII — สื่อสารผ่าน Serial เช่นกัน แต่ใช้ ASCII Character ทำให้อ่านได้ง่ายกว่าแต่ช้ากว่า RTU ประมาณ 2 เท่า ปัจจุบันใช้น้อยมาก Modbus TCP — สื่อสารผ่าน TCP/IP Network รับส่งข้อมูลผ่าน Port 502 รองรับความเร็วสูงและสามารถเชื่อมต่อกับระบบ IT ได้โดยตรง ตารางเปรียบเทียบ Modbus RTU vs Modbus TCP Feature Modbus RTU Modbus TCP Physical Layer RS-232 / RS-485 Ethernet (TCP/IP) ความเร็วสูงสุด 115,200 bps 100 Mbps+ (ขึ้นกับเครือข่าย) ระยะสูงสุด 1,200 m…
Read More
TSN (Time-Sensitive Networking): เครือข่ายเวลาจริงที่เปลี่ยนโฉมหน้าโรงงานอัจฉริยะ

TSN (Time-Sensitive Networking): เครือข่ายเวลาจริงที่เปลี่ยนโฉมหน้าโรงงานอัจฉริยะ

Article
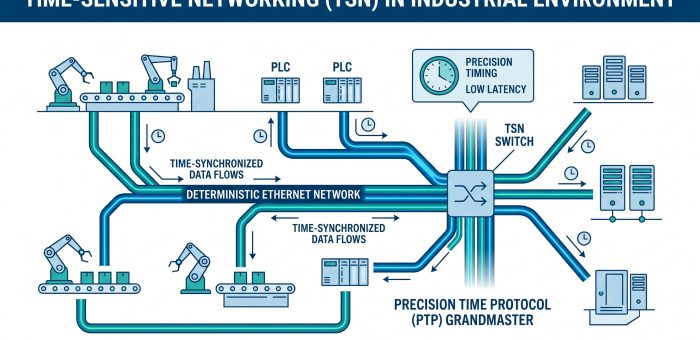
ในโลกของระบบอัตโนมัติอุตสาหกรรมที่ต้องการความแม่นยำระดับมิลลิวินาที TSN (Time-Sensitive Networking) กำลังเปลี่ยนแปลงพื้นฐานของเครือข่ายในโรงงานอย่างสมบูรณ์ TSN ไม่ใช่แค่ Ethernet เวอร์ชันใหม่ แต่เป็นชุดมาตรฐาน IEEE 802.1 ที่เพิ่มความสามารถ Deterministic Communication ให้กับ Ethernet มาตรฐานเดิม TSN คืออะไร? และทำไมจึงสำคัญสำหรับ Smart Factory TSN คือชุดมาตรฐานที่พัฒนาโดย IEEE 802.1 Working Group ที่เพิ่มความสามารถด้าน Time Synchronization และ Scheduled Traffic ให้กับ Ethernet มาตรฐาน ทำให้สามารถส่งข้อมูลที่มี Time Constraint ได้อย่างแม่นยำ โดยไม่มี Jitter หรือ Delay ที่ไม่คาดคิด ก่อนหน้า TSN โรงงานต้องใช้เครือข่ายแยกกัน 2 ระบบ: IT Network สำหรับข้อมูลทั่วไป และ OT Network ที่ใช้ Fieldbus เฉพาะทางเช่น PROFINET, EtherCAT, POWERLINK เพื่อให้ได้ Real-Time Performance แต่ TSN เปลี่ยนเรื่องนี้ทั้งหมด มาตรฐาน IEEE 802.1 หลักที่อยู่ใน TSN IEEE 802.1AS — Time-Aware Shaper (gPTM) ซิงโครไนซ์นาฬิกาทุก Node ในเครือข่ายให้ตรงกันภายใน ±1 μs IEEE 802.1Qbv — Time-Aware Shaper กำหนดตารางเวลาส่งข้อมูลแบบ Gate-Control List IEEE 802.1Qbu / 802.3br — Frame Preemption ให้ Frame สำคัญสามารถขัดจังหวะ Frame ที่สำคัญน้อยกว่า IEEE 802.1Qcc — Stream Reservation จอง Bandwidth สำหรับ Stream ที่ต้องการ Guaranteed Delivery IEEE 802.1CB — Frame Replication and Elimination for Reliability (FRER) ส่งข้อมูลซ้ำเพื่อ Redundancy…
Read More
DDS (Data Distribution Service): Real-Time Middleware ที่ขับเคลื่อนระบบ Autonomous ในโรงงาน

DDS (Data Distribution Service): Real-Time Middleware ที่ขับเคลื่อนระบบ Autonomous ในโรงงาน

Article
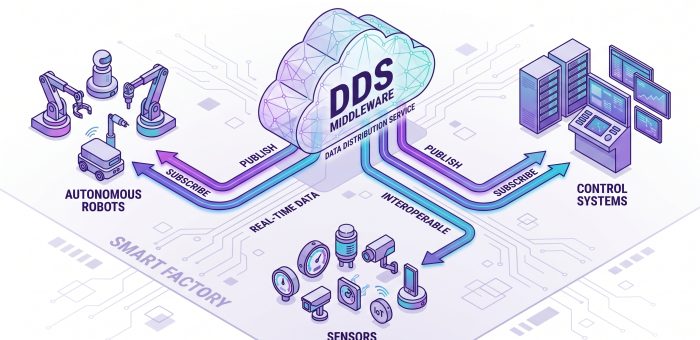
เมื่อระบบอัตโนมัติในโรงงานก้าวไปสู่ยุค Autonomous Systems โปรโตคอลสื่อสารแบบดั้งเดิมอย่าง Request-Response เริ่มไม่เพียงพอ DDS (Data Distribution Service) จึงก้าวขึ้นเป็น Middleware ที่ขับเคลื่อนระบบ Autonomous ทั้งหมด ตั้งแต่หุ่นยนต์ในโรงงานไปจนถึงระบบ Defense และ Healthcare ด้วยสถาปัตยกรรม Publish-Subscribe ที่รองรับ Real-Time Data ระดับ Microsecond DDS คืออะไร? Middleware ที่อยู่เหนือโปรโตคอลทั่วไป DDS ไม่ใช่ Protocol ธรรมดา แต่เป็น Middleware Standard จาก OMG (Object Management Group) เดียวกันกับที่สร้าง CORBA และ UML โดย DDS กำหนดมาตรฐานการแจกจ่ายข้อมูลแบบ Publish-Subscribe ที่ Decouple ผู้ส่ง (Data Writer) และผู้รับ (Data Reader) ออกจากกันอย่างสมบูรณ์ หมายความว่า Publisher ไม่จำเป็นต้องรู้ว่ามีใครรับข้อมูล และ Subscriber ไม่จำเป็นต้องรู้ว่าข้อมูลมาจากไหน — ทั้งสองฝ่ายสื่อสารผ่าน Topic ซึ่งเป็น Data Channel ที่กำหนดโครงสร้างข้อมูล (IDL — Interface Definition Language) สถาปัตยกรรม DDS: DCPS Layer Domain — Logical Network ที่แยกกัน อุปกรณ์ใน Domain เดียวกันเท่านั้นที่สื่อสารกันได้ Topic — ช่องทางข้อมูลที่กำหนด Data Type เช่น RobotPose, TemperatureReading DataWriter — Publisher ฝั่งที่เขียนข้อมูลลง Topic DataReader — Subscriber ฝั่งที่อ่านข้อมูลจาก Topic Publisher / Subscriber — Container ที่จัดการ DataWriter / DataReader หลายตัว ตารางเปรียบเทียบ DDS vs MQTT vs OPC UA Feature DDS MQTT OPC UA Architecture…
Read More