บทวิเคราะห์: Hybrid Manufacturing — เมื่อ DED กับ CNC Milling อยู่ใน Setup เดียว และตลาดซ่อมแซม 9 แสนล้านดอลลาร์กำลังเปลี่ยนมือ

บทวิเคราะห์: Hybrid Manufacturing — เมื่อ DED กับ CNC Milling อยู่ใน Setup เดียว และตลาดซ่อมแซม 9 แสนล้านดอลลาร์กำลังเปลี่ยนมือ

Article
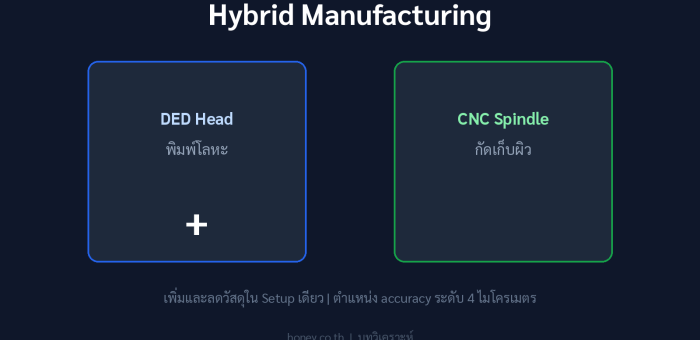
ตลอดสิบปีที่ผ่านมา วงการพิมพ์โลหะมีความเชื่อแฝงอยู่ข้อหนึ่งว่า "เครื่องพิมพ์กับเครื่องกัด CNC ต้องแยกบ้านอยู่" ชิ้นงานพิมพ์เสร็จต้องขนไปเครื่องกัดต่อ ตั้ง Fixture ใหม่ หา Reference ใหม่ และยอมรับ Error ที่สะสมมากับของทุกครั้งที่ย้ายเครื่อง ปี 2025-2026 ความเชื่อนั้นกำลังพังลง Hybrid Manufacturing ที่วางหัวพิมพ์ DED กับ Spindle กัดลงบนตัวเครื่อง 5 แกนเดียวกัน กลายเป็นหัวข้อที่ถูกพูดถึงมากที่สุดในงานแสดงเทคโนโลยีการผลิตระดับโลก เกิดอะไรขึ้นในตลาดช่วง 2025-2026 รายงานวิจัยตลาดหลายสำนัก (Emergen Research, Spherical Insights, Expert Market Research) ประเมินตลาด Hybrid Additive Manufacturing ปี 2025 ไว้ระหว่าง 1.3-3.7 พันล้านดอลลาร์ ด้วยอัตราเติบโตเฉลี่ยที่น่าตกใจ: CAGR ระหว่าง 12.6-23.3% ต่อปี จนถึงปี 2035 กลุ่มผู้ใช้นำคือ Aerospace & Defense ที่ครองสัดส่วนราว 32-43% ของมูลค่า ขณะที่ภูมิภาคเอเชียแปซิฟิกถูกทำนายว่าโตเร็วที่สุด ประมาณการตลาด Hybrid Additive Manufacturing 2025-2035 จากรายงานวิจัยหลายสำนัก ช่วงประมาการกว้างเพราะแต่ละสำนักนิยามขอบเขตตลาดต่างกัน (ที่มา: Honey Corporation) จุดเปลี่ยนที่จับต้องได้คือการเปิดตัวแพลตฟอร์มรุ่นใหม่ที่รวม 6 กระบวนการ (พิมพ์ DED, กัด, เคลียร์, เตรียมความร้อน, และสแกนสามมิติ) ไว้ในเครื่องเดียว พร้อมตัวเลขที่น่าสนใจ: Build Rate เร็วขึ้น 35%, Work Volume ใหญ่ขึ้น 170%, ต้นทุนต่อชิ้นงานลดลง 47% และความแม่นยำตำแหน่งระดับ 4 ไมโครเมตร ผู้ผลิตเครื่องมือกลเครื่องดังกล่าวรายงานด้วยว่าผลิตชิ้นส่วนประกอบเครื่องจักรของตัวเองด้วยระบบไฮบริดมากกว่า 3,000 ชิ้นต่อปีแล้ว ทำไม "Setup เดียว" ถึงสำคัญมากกว่าที่คิด วงจรทำงานของเครื่อง Hybrid: พิมพ์ DED แล้วกัดเก็บผิวสลับกันทีละชั้น ทำให้เข้าถึง Channel ภายในที่ CNC เข้าไม่ถึงหลังปิดผิวบน (ที่มา: Honey Corporation) เหตุผลเชิงเทคนิคที่ลึกกว่า "สะดวก" มีสามชั้น ชั้นแรกคือ Internal Feature — ท่อทางเดินของเหลวหรือ Channel ระบายความร้อนภายในชิ้นงาน พิมพ์ได้ด้วย AM แต่พอปิดผิวบนแล้ว เครื่องกัดธรรมดาเข้าไม่ถึงเพื่อเก็บผิวด้านใน…
Read More
Case Study: อะไหล่ 80,000 ชิ้นในไฟล์ CAD — เมื่อการรถไฟยุโรปเลิกตุนของในโกดัง แล้วพิมพ์เมื่อต้องใช้

Case Study: อะไหล่ 80,000 ชิ้นในไฟล์ CAD — เมื่อการรถไฟยุโรปเลิกตุนของในโกดัง แล้วพิมพ์เมื่อต้องใช้

Article
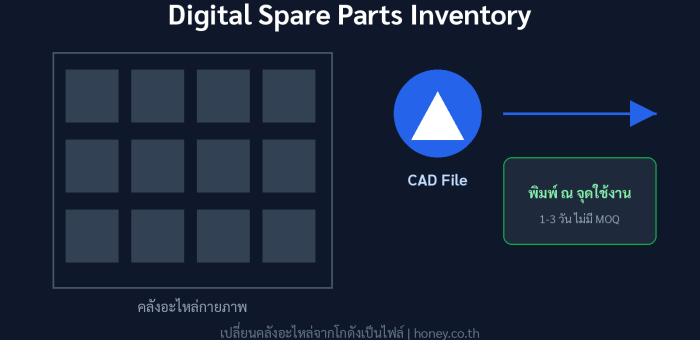
คำถามคลาสสิกของหัวหน้าฝ่ายซ่อมบำรุงทุกโรงงาน: "อะไหล่ตัวนี้พังปีละ 2 ครั้ง แต่ต้องสั่งขั้นต่ำ 100 ชิ้น เก็บไว้ที่ไหน" คำถามนี้ไม่ได้มีเฉพาะในไทย การรถไฟแห่งชาติของเนเธอร์แลนด์เองก็เคยเผชิญปัญหาเดียวกันจนต้องตั้งทีมบริหารความล้าสมัยของอะไหล่ (Obsolescence Management) ขึ้นมาโดยเฉพาะ บทความนี้เล่า case study จากงานจริงของอุตสาหกรรมการรถไฟยุโรปที่เปลี่ยนคลังอะไหล่กายภาพให้กลายเป็นไฟล์ CAD ปัญหา (Problem): โกดังที่กินเงินทุนทั้งที่ของไม่ขาย อะไหล่ยานพาหนะและเครื่องจักรอุตสาหกรรมมีลักษณะร่วมกันคือ "demand ช้าแต่ดุ" — บางชิ้นเว้นระยะเป็นปีกว่าจะมีคำสั่งซ่อม แต่เมื่อพัดต้องได้ทันที ผู้ผลิตต้นทางจึงตั้ง MOQ (Minimum Order Quantity) สูงเพื่อกลบต้นทุนตั้งเบ้า ฝั่งผู้ซื้อก็ต้องกองสต๊อกจำนวนมากไว้ในโกดัง ทำให้เงินทุนจม ของบางส่วนไม่ได้ใช้ตลอดอายุ และเมื่อเครื่องจักรรุ่นนั้นปลดระวาง อะไหล่ทั้งล็อตก็กลายเป็นเศษโลหะทันที ที่เจ็บที่สุดคือปลอกป้องกันชิ้นเล็กมูลค่าต่ำมาก ที่เมื่อพัดไป ทำให้ชิ้นส่วนอิเล็กทรอนิกส์ที่มีมูลค่าสูงกว่าหลายเท่าต้องแวดล้อมด้วยสภาพแวดล้อมที่ไม่เหมาะสมจนเสียตามไปด้วย ทางออก (Solution): เก็บอะไหล่เป็นไฟล์ ไม่ใช่เป็นลัง โครงการ Digital Warehouse ของผู้ให้บริการโลจิสติกส์ระดับโลกและคู่ค้าในอุตสาหกรรมรถไฟยุโรปเปลี่ยนโมเดลทั้งหมด แทนที่จะเก็บของจริง ระบบจะเก็บ "Virtual Inventory" คือคลังไฟล์ CAD ที่ผ่านการรับรองวัสดุและกระบวนการผลิตไว้แล้ว เมื่อมีคำสั่งซ่อม ไฟล์จะถูกส่งไปยังจุดผลิตกระจายที่ใกล้ลูกค้าที่สุด พิมพ์สามมิติด้วยวัสดุที่ qualify แล้ว ตามด้วยงาน Post-process ในโรงฝึก ก่อนส่งมอบภายใน 1-3 วัน เปรียบเทียบขั้นตอนจัดหาอะไหล่แบบเดิมที่ติด MOQ และรอนาน กับแบบ Digital Inventory ที่พิมพ์เมื่อต้องใช้ (ที่มา: Honey Corporation) ปัจจัยที่ทำให้โมเดลนี้เดินได้จริงมี 3 อย่าง คือ (1) กระบวนการ Reverse Engineering ที่แปลงชิ้นส่วนกายภาพกลับเป็นไฟล์ CAD ที่มี Tolerance ชัดเจน (2) การรับรองวัสดุและกระบวนการตามมาตรฐานอุตสาหกรรมยานพาหนะ และ (3) เครือข่ายจุดผลิตกระจายที่ผ่าน Audit แล้ว ทั้งสามอย่างนี้ต้องทำเป็นระบบ ไม่ใช่แค่ซื้อเครื่องพิมพ์วางไว้ที่โกดัง ผลลัพธ์ (Results): ตัวเลขจากงานจริง 7 ปี ตัวเลขสะสมจากโครงการอะไหล่ดิจิทัลในอุตสาหกรรมการรถไฟยุโรป: พิมพ์ไปแล้วกว่า 80,000 ชิ้น เก็บ Virtual Inventory กว่า 2,100 รายการ และตั้งเป้า Digitalize อะไหล่ 10% ภายในปี 2030 (ที่มา: ข้อมูลเปิดเผยต่อสาธารณะ) ตัวเลขที่เผยแพร่ต่อสาธารณะจากโครงการประเภทนี้น่าสนใจมากกว่าที่คนส่วนใหญ่คิด: การรถไฟแห่งชาติของเยอรมนีพิมพ์อะไหล่และ Manufacturing Aid สะสมไปแล้วกว่า 80,000 ชิ้นในเวลา 7…
Read More
SLS (Selective Laser Sintering): พิมพ์โพลิเมอร์ผงด้วยเลเซอร์ CO₂ โดยไม่ต้องมี Support — Deep Dive จาก Sintering Window ถึงการ Reuse ผง

SLS (Selective Laser Sintering): พิมพ์โพลิเมอร์ผงด้วยเลเซอร์ CO₂ โดยไม่ต้องมี Support — Deep Dive จาก Sintering Window ถึงการ Reuse ผง

Article
ในครอบคลุกเทคโนโลยีพิมพ์สามมิติสำหรับงานผลิตจริง นอกเหนือจาก FDM ที่ทุกโรงงานคุ้นเคยแล้ว ยังมีอีกหนึ่งตัวเลือกที่วิศวกรต่างประเทศเรียกว่า "workhorse ของงานโพลิเมอร์" นั่นคือ SLS (Selective Laser Sintering) เทคโนโลยีที่ใช้เลเซอร์ CO2 หลอมผงโพลิเมอร์ทีละชั้นจนกลายเป็นชิ้นงาน โดยไม่ต้องสร้าง Support Structure แม้แต่ชิ้นเดียว รายงานของ Mordor Intelligence ประเมินตลาด SLS ทั้งระบบไว้ที่ราว 4.8 พันล้านดอลลาร์ในปี 2025 และโตเป็น 5.7 พันล้านดอลลาร์ในปี 2026 ขณะที่ตลาดบริการพิมพ์ SLS แบบ outsource ก็เติบโตที่ CAGR ราว 11-12% ต่อปี ตัวเลขเหล่านี้บอกว่า SLS ไม่ใช่เทคโนโลยีห้องแล็บอีกต่อไป แต่เป็นเครื่องมือการผลิตที่วิศวกรโรงงานควรเข้าใจกลไกของมันจริง ๆ หลักการทำงาน: อุ่นผงก่อน แล้วให้เลเซอร์เติมอีกไม่กี่องศา หัวใจของ SLS อยู่ที่การควบคุมอุณหภูมิแบบ "เฉียบพลันณ์" ระบบจะอุ่นเตียงผงทั้งห้องพิมพ์ไว้ที่ราว 168-172 องศาเซลเซียส สำหรับผง PA12 ซึ่งต่ำกว่าจุดเริ่มหลอมเหลวเพียงเล็กน้อย เลเซอร์จึงต้องเติมพลังงานเพิ่มอีกแค่ไม่กี่องศาเท่านั้นก็พอให้ผงหลอมตัวเข้าด้วยกัน วิธีนี้ลดพลังงานที่ต้องใช้ ลดความเครียดสะสมในชิ้นงาน และป้องกันการบิดงอได้พร้อมกัน ภาพตัดขวางห้องพิมพ์ SLS: เลเซอร์ CO2 สแกนผง PA12 ทีละชั้น ผงที่ไม่ถูกหลอมจะทำหน้าที่รองรับชิ้นงานแทน Support Structure (ที่มา: Honey Corporation) Sintering Window: ช่วงอุณหภูมิที่กำหนดความสำเร็จของงานพิมพ์ งานวิจัยในวาระ Polymers (MDPI, 2023) อธิบายว่า PA12 ที่ใช้ใน SLS จะต้องมี "sintering window" คือช่วงห่างระหว่างอุณหภูมิเริ่มหลอมเหลวกับอุณหภูมิเริ่มตกผลึกที่กว้างพอ ถ้าช่วงนี้แคบเกินไป ผงจะตกผลึกก่อนเลเซอร์สแกนเสร็จ ทำให้ชิ้นงาน curl และบิดเบี้ยว นี่คือเหตุผลที่ไม่สามารถเอาพลาสติกทั่วไปมาพิมพ์ SLS ได้ แต่ต้องเป็นเกรดผงที่ออกแบบมาเฉพาะ แผนภาพ Sintering Window ของ PA12: ช่วงอุณหภูมิระหว่าง Onset หลอมเหลวกับ Onset ตกผลึกคือช่วงทำงานของเลเซอร์ (ที่มา: Honey Corporation) วัสดุหลักในตลาด SLS วัสดุจุดเด่นงานที่เหมาะ PA12 (Nylon 12)แข็งแรงสมดุล ทนสารเคมี ครองส่วนแบ่งมากที่สุดชิ้นส่วนฟังก์ชันนัล, Housing, Duct PA11ทนแรงกระแทกสูง ผลิตจากน้ำมันละหุ่ง (Bio-based)ชิ้นส่วนที่ต้องเน้นความยั่งยืน, Snap-fit PA12 + แก้ว…
Read More
บทวิเคราะห์ Cold Spray: ซ่อมเครื่องจักรด้วยผงโลหะความเร็วเหนือเสียง โดยไม่หลอม ไม่บิดเบี้ยว และไม่ต้องห้องก๊าซเฉื่อย

บทวิเคราะห์ Cold Spray: ซ่อมเครื่องจักรด้วยผงโลหะความเร็วเหนือเสียง โดยไม่หลอม ไม่บิดเบี้ยว และไม่ต้องห้องก๊าซเฉื่อย

Article
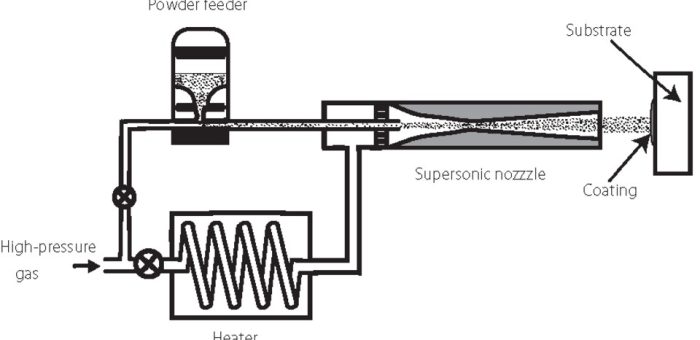
ซ่อมโดยไม่หลอม — ในโลกของ Additive Manufacturing ที่ทุกคนพูดถึงการ "สร้าง" ชิ้นส่วนใหม่ มีสายเทคโนโลยีหนึ่งที่เติบโตเงียบ ๆ จากทิศตรงข้าม คือการ "ซ่อม" ชิ้นส่วนเดิมให้กลับมาใช้งานได้ นั่นคือ Cold Spray (Gas Dynamic Cold Spray) กระบวนการพ่นผงโลหะด้วยความเร็วเหนือเสียงที่ ไม่หลอมโลหะตลอดกระบวนการ — และในมุมของผู้ดูแลสายการผลิต นี่อาจเป็นคำตอบของคำถามที่แพงกว่าการสร้างใหม่ นั่นคือ downtime Cold Spray ถูกคิดค้นโดยนักวิทยาศาสตร์รัสเซียในทศวรรษ 1990 ขณะทดลองเรื่องการกัดกร่อนของผงในอุโมงค์ลม แล้วบังเอิญพบว่าผงโลหะความเร็วสูงเกาะแน่นกับพื้นผิวเป้าหมายจนกลายเป็นเคลือบ เทคโนโลยีนี้ถูกพาไปสู่เชิงพาณิชย์ในทศวรรษเดียวกัน และวันนี้ถูกใช้ซ่อมชิ้นส่วนอากาศยานและอุปกรณ์ทหารเรือสหรัฐในระดับปฏิบัติการจริง หลักการ: พลังงานจลน์แทนความร้อน ขณะที่ thermal spray รุ่นเก่าอย่าง HVOF หรือ plasma spray ต้องหลอมหรือกึ่งหลอมผงก่อนพ่น Cold Spray เร่งผงโลหะขนาด 1–50 ไมโครเมตร ในกระแสก๊าซไนโตรเจนหรือฮีเลียมเหนือเสียง (สูงสุดราว 1,200 ม./วินาที) อุณหภูมิก๊าซไม่เกิน ~900°C ซึ่งต่ำกว่าจุดหลอมของโลหะที่พ่น เมื่ออนุภาคชนพื้นผิวด้วยความเร็วเหนือ critical velocity พลังงานจลน์เปลี่ยนเป็นการเสียรูปพลาสติก อนุภาคกระแทกแบนราบและยึดเกาะด้วยกลไก adiabatic shear instability — โลหะไหลตัวแบบของเหลวที่บริเวณรอยต่อแทบจะเข้าใกล้จุดหลอม ทั้งที่อุณหภูมิกว้างของชิ้นงานยังเย็น แผนภาพหลักการ Cold Spray: ผงโลหะถูกเร่งผ่าน nozzle De Laval จนเหนือเสียง ก่อนยึดเกาะพื้นผิวแบบ solid-state | ที่มา: Wikimedia Commons (CC BY 4.0) ทำไมโลกอุตสาหกรรมถึงหันมาสนใจ เหตุผลที่ Cold Spray ได้แรงผลักดันในช่วงหลายปีมานี้ วงจรมาจากปัญหาจริงของโรงงาน: ความร้อนต่ำ = ไม่บิดเบี้ยว — ชิ้นงาน base แทบไม่โดนความร้อน จึงซ่อมได้โดยไม่ทำให้ dimension ดั้งเดิมเปลี่ยน ไม่ต้อง heat treatment ซ้ำ ไม่ต้องห้องก๊าซเฉื่อย — ต่างจาก laser-based AM ที่ต้อง vacuum หรือก๊าซเฉื่อย Cold Spray ทำงานในบรรยากาศปกติ ทำให้ทำงานกับชิ้นงานใหญ่และถึงขนาด 9×3×1.5 เมตรได้ (เครื่องพิมพ์โลหะ cold spray ที่ใหญ่ที่สุดในโลกใช้หลักการนี้) อัตราการเติมวัสดุสูงถึง 45 กก./ชม. — เร็วกว่า…
Read More
Case Study: โรงหล่อที่ลบ pattern ออกจากสมการ — เมื่อ Sand Binder Jetting ตัด lead time งานต้นแบบจาก 8 สัปดาห์เหลือ 5 วัน

Case Study: โรงหล่อที่ลบ pattern ออกจากสมการ — เมื่อ Sand Binder Jetting ตัด lead time งานต้นแบบจาก 8 สัปดาห์เหลือ 5 วัน

Article
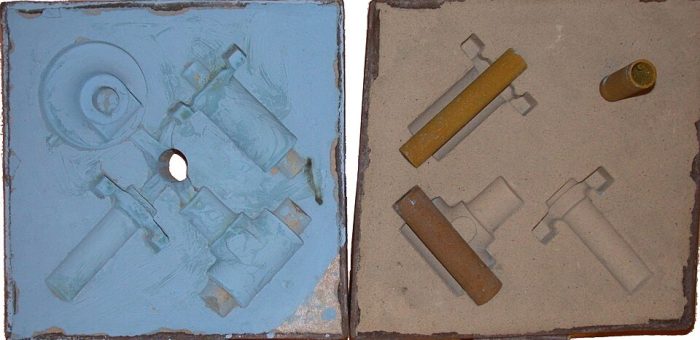
Case Study: โรงหล่อที่ลบคำว่า "แม่พิมพ์" ออกจากปฏิทิน — โรงหล่อโลหะแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออกรับงานหล่อชิ้นส่วนเครื่องจักรครึ่งผลิตภัณฑ์ ปัญหาเดิมที่ทำให้เสียงานมาตลอดคือ ลูกค้าต้องการชิ้นหล่อต้นแบบ 2–3 ชิ้นเพื่อทดสอบการประกอบ แต่กระบวนการเดิมบังคับให้ทำแม่พิมพ์ไม้/โลหะก่อนเสมอ รอคิว 4–8 สัปดาห์ และถ้าทดสอบแล้วต้องแก้ขนาด ก็ต้องเริ่มกระบวนการแม่พิมพ์ใหม่อีกรอบ ลูกค้าหลายรายเลือกส่งงานไปต่างประเทศแทน ปัญหา: Pattern คือ bottleneck ที่ไม่มีใครแก้มา 50 ปี ในการหล่อทรายแบบดั้งเดิม ทุกชิ้นงานเริ่มจากการสร้าง pattern (แบบจำลองของชิ้นงาน) จากไม้ อะลูมิเนียม หรือพลาสติก แล้วบดทรายลงรอบ ๆ เพื่อสร้างโพรงแม่พิมพ์ pattern ต้องเผื่อ contraction allowance ตามโลหะที่หล่อ ต้องมี draft angle ให้ดึงออกได้ และต้องทำ core print สำหรับวางแกนทราย (core) ที่สร้างช่องภายใน — ทั้งหมดนี้คือทักษะช่างแม่พิมพ์ระดับสูงที่หายากขึ้นทุกปี และเป็นต้นทุนคงที่ที่โรงหล่อต้องจ่ายไม่ว่าจะหล่อ 2 ชิ้นหรือ 2,000 ชิ้น แม่พิมพ์ทรายครึ่งบน (cope) ครึ่งล่าง (drag) พร้อม core ทรายสำหรับสร้างช่องภายใน — องค์ประกอบเดิมที่ยังต้องใช้ต่อ แต่ต้นทางการทำ pattern เปลี่ยนไปตลอด | ที่มา: Wikimedia Commons (CC BY-SA 2.0) ทางออก: พิมพ์แม่พิมพ์ทรายโดยไม่ต้องมี pattern โรงหล่อนี้เริ่มนำ เครื่องพิมพ์แม่พิมพ์ทรายขนาดใหญ่ (Sand Binder Jetting) มาใช้ในปี 2024 หลักการคือพิมพ์ทรายผสม binder สะสมชั้นทับชั้นโดยตรงจากไฟล์ CAD กลายเป็นแม่พิมพ์และ core พร้อมใช้งาน — ข้ามขั้นตอนสร้าง pattern ทั้งหมด สำหรับงานต้นแบบ แม่พิมพ์ขนาดกลางพิมพ์เสร็จภายใน 1–3 วัน และเพราะทุกแม่พิมพ์มาจากไฟล์ การแก้ไขดีไซน์รอบที่สองแค่แก้ CAD แล้วกดพิมพ์ใหม่ ไม่ต้องรอช่างแก้แม่พิมพ์ไม้ สิ่งที่เปลี่ยนไม่ใช่แค่ความเร็ว แต่คือ เส้น parting line ที่หายไป — แบบพิมพ์สามารถมี undercut และช่องภายในที่ pattern ดั้งเดิมดึงออกจากทรายไม่ได้ ทำให้วิศวกรรวมชิ้นส่วนหลายชิ้นเป็นชิ้นเดียว ลดจุดร้อยที่เคยเป็นจุดรั่วของงานหล่อแบบประกอบ ชิ้นงานหล่อดิบ (บรอนซ์และอะลูมิเนียม) ก่อนแต่งผิว — คุณภาพผิวของงานพิมพ์ทรายใกล้เคียงงาน no-bake แบบดั้งเดิม | ที่มา: Wikimedia…
Read More
Metal FFF และ Bound Metal Deposition: พิมพ์โลหะ 316L บนเครื่อง FFF ธรรมดา ก่อนส่งเตา Sintering — คู่มือจาก Green Part ถึงชิ้นงานความหนาแน่น 96%

Metal FFF และ Bound Metal Deposition: พิมพ์โลหะ 316L บนเครื่อง FFF ธรรมดา ก่อนส่งเตา Sintering — คู่มือจาก Green Part ถึงชิ้นงานความหนาแน่น 96%

Article
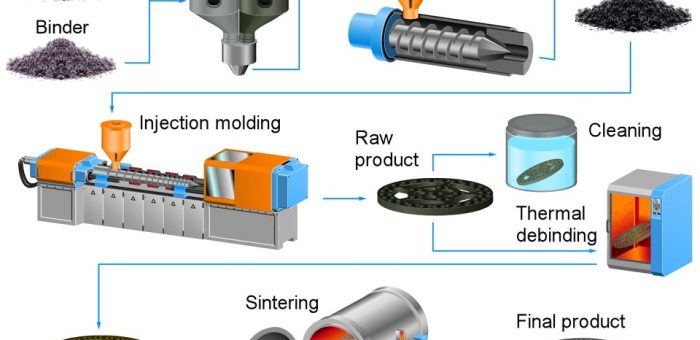
โลหะบนเครื่องพิมพ์ FFF — ถ้าพูดถึงงานพิมพ์โลหะสามมิติ (Metal AM) คนส่วนใหญ่นึกถึงเครื่องเลเซอร์ผงโลหะที่ต้องลงทุนสูงและห้องก๊าซเฉื่อย แต่ปี 2026 มีเส้นทางอื่นที่ "เบากว่า" และเข้าถึงง่ายกว่ามาก นั่นคือการเอาผงโลหะผสมในฟิลาเมนต์พลาสติก แล้วก็บนเครื่องพิมพ์ FFF (Fused Filament Fabrication) ธรรมดา ก่อนส่งไปเผาในเตา sintering — แนวทางที่อุตสาหกรรมเรียกว่า Metal FFF หรือ Bound Metal Deposition แนวคิดนี้ยืมมาจากเทคโนโลยีที่พิสูจน์ตัวมานานกว่า 40 ปี นั่นคือ Metal Injection Molding (MIM) ซึ่งผสมผงโลหะละเอียดกับไบน์เดอร์พลาสติก ฉีดขึ้นรูป แล้วล้างไบน์เดอร์ออกก่อน sintering ที่อุณหภูมิ 1,350–1,400°C จนได้ความหนาแน่น 96–99% Metal FFF จึงเป็น "MIM ที่เปลี่ยนขั้นตอนฉีดเป็นการพิมพ์" ทำให้ได้ทั้งความแข็งแรงระดับโลหะหล่อ และอิสระทางเรขาคณิตของการพิมพ์ โดยไม่ต้องทำแม่พิมพ์ แผนภาพหลักการ Powder Injection Molding (MIM) ที่ Metal FFF ยืมกระบวนการ debinding–sintering มาใช้ทั้งชุด | ที่มา: Wikimedia Commons (CC BY-SA 4.0) ทำงานอย่างไร: 3 ขั้นตอน Print → Debind → Sinter ขั้นที่ 1 — พิมพ์ "Green Part": ฟิลาเมนต์โลหะประกอบด้วยผงสเตนเลส 316L หรือ 17-4 PH ประมาณ 80–90% โดยน้ำหนัก ผสมกับไบน์เดอร์พอลิเมอร์ที่ทำหน้าที่เป็น "พาหะ" ให้วัสดุไหลผ่านหัวฉีดได้เหมือนพลาสติกทั่วไป เครื่องพิมพ์ FFF มาตรฐานที่รองรับ Bowden หรือ Direct Drive ก็สามารถใช้งานได้ ชิ้นงานที่ได้เรียกว่า green part ซึ่งมีขนาดใหญ่กว่าชิ้นงานจริง เพราะต้องเผื่อการหดตัวหลังเผา ขั้นที่ 2 — Debinding: ชิ้นงานถูกแช่ในตัวทำละลาย (สำหรับระบบ catalyst หรือ solvent debinding) เพื่อดึงไบน์เดอร์ส่วนแรกออก เหลือโครงสร้างรูพรุนที่เปราะแต่คงรูป เรียกว่า brown part — ขั้นตอนนี้คือหัวใจที่ตัดสินว่าชิ้นงานจะแตกหรือไม่ในเตา ขั้นที่ 3 — Sintering:…
Read More
บทวิเคราะห์ Powder Lifecycle Management: เมื่อผงโลหะ 90% ของเตียงพิมพ์ต้องถูกติดตามทุกรอบ ไม่ใช่แค่นับ reuse

บทวิเคราะห์ Powder Lifecycle Management: เมื่อผงโลหะ 90% ของเตียงพิมพ์ต้องถูกติดตามทุกรอบ ไม่ใช่แค่นับ reuse

Article
ในโลกของ Metal Additive Manufacturing มีตัวแปรที่ถูกพูดถึงน้อยกว่าเครื่องพิมพ์และดีไซน์ แต่ส่งผลต่อคุณภาพชิ้นงานโดยตรงเท่ากัน: ผงโลหะที่ใช้แล้วนำกลับมาใช้ใหม่ (powder reuse) เพราะในกระบวนการ Powder Bed Fusion ผงทั้งเตียงไม่ได้ถูกหลอมหมด — มีเพียงส่วนที่เป็นชิ้นงานจริงเท่านั้น ที่เหลือกว่า 90–95% ของผงต้องถูกเก็บ ร่อน ผสม และนำกลับเข้าเตียงพิมพ์รอบถัดไป คำถามที่ทุกโรงพิมพ์ต้องตอบให้ได้คือ "ผงรอบที่เท่าไหร่ที่ยังปลอดภัย และเรารู้ได้อย่างไรว่าถึงรอบนั้นแล้ว" กลไกเบื้องหลัง: อะไรเปลี่ยนไปในผงทุกครั้งที่ถูกพิมพ์ ทุกครั้งที่ผงผ่านวงจร heat exposure ในเตียงพิมพ์ มี 4 กลไกหลักที่เปลี่ยนแปลงคุณสมบัติของผงอย่างสะสม: Oxygen pickup — ไทเทเนียมและอัลลอยที่มีองค์ประกอบไวปฏิกิริยาดูดซับออกซิเจนเพิ่มขึ้นทุกรอบ แม้ในบรรยากาศก๊าซเฉื่อยที่ควบคุมดีแล้วก็ตาม ระดับออกซิเจนในผงจะไต่ขึ้นเรื่อยๆ จนกระทบความเหนียวของชิ้นงาน Morphology degradation — ผงเม็ดกลม (spherical) ที่ไหลดีค่อยๆ เปลี่ยนรูปทรงเปลี่ยน บางส่วน sinter ติดกันเป็นเม็ดผิดรูป (satellites) ส่งผลต่อ flowability และ bulk density ที่เทลงเตียง PSD shift — particle size distribution เลื่อนไปทางเม็ดใหญ่ขึ้น เพราะเม็ดเล็กถูก heat ทำลายหรือร่อนออกก่อน Spatter contamination — ฟองไอโลหะที่กระเด็นออกจาก melt pool กลายเป็นเม็ดผงเผาไหม้ (oxidized spatter) ปนเปื้อนอยู่ในผงที่เก็บกลับ ภาพ SEM ผงสแตนเลส 316L ช่วง atomize แรก — เม็ดกลมสม่ำเสมอคือสิ่งที่ reuse หลายรอบจะค่อยๆ ทำลาย (ภาพ: Wikimedia Commons, CC BY 4.0) งานวิจัยบอกอะไรเรา งานวิจัยจำนวนมากในทศวรรษที่ผ่านมาพยายามตอบคำถามนี้ด้วยการทดสอบ reuse หลายสิบรอบต่อเนื่อง ภาพรวมที่เห็นสอดคล้องกันคือ การเปลี่ยนแปลงของผงเกิดขึ้นจริงและวัดได้ตั้งแต่รอบแรกๆ แต่ทิศทางและอัตราไม่ได้เลวร้ายเสมอไป — หลายการทดสอบพบว่าค่า flowability บางตัวชี้วัดดีขึ้นในช่วงแรกเพราะความชื้นและไอระเหยถูกกำจัดออก ก่อนที่ผลจาก morphology และออกซิเจนจะกลับมากดลงในรอบถัดๆ ไป สรุปได้ว่าไม่มีตัวเลข "จำนวนรอบมหัศจรรย์" ที่ใช้ได้กับทุกวัสดุ ทุกเครื่อง และทุกชิ้นงาน — สิ่งที่เป็นสากลคือ ผงต้องถูกทดสอบอย่างเป็นระบบทุกครั้งที่ผ่านการใช้งาน ไม่ใช่นับรอบอย่างเดียว มุมมองจาก Honey Corporation: เราเห็นแนวโน้มเดียวกันนี้ในหลายโครงการ industrial — ปัญหาไม่ใช่การขาดเครื่องมือทดสอบผง แต่คือการที่ข้อมูลการทดสอบถูกเก็บกระจัดกระจายในไฟล์ Excel ของแต่ละกะ…
Read More
How-to: Industrial CT ตรวจชิ้นงาน Additive Manufacturing ตั้งแต่เลือก Voxel ถึง Porosity Analysis ใน 7 ขั้นตอน

How-to: Industrial CT ตรวจชิ้นงาน Additive Manufacturing ตั้งแต่เลือก Voxel ถึง Porosity Analysis ใน 7 ขั้นตอน

Article
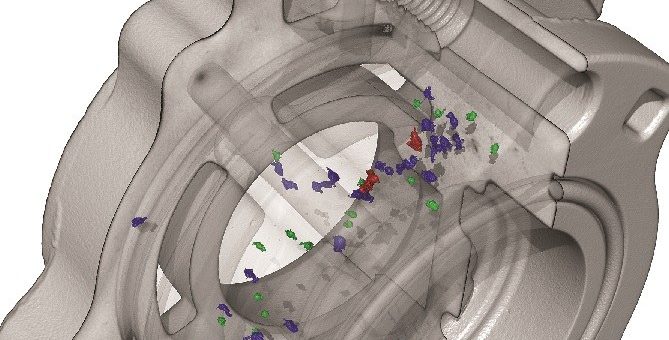
Industrial Computed Tomography (Industrial CT) คือเทคโนโลยีถ่ายภาพ 3 มิติด้วยรังสีเอกซ์ที่ก้าวขึ้นมาเป็น "มาตรฐานใหม่" ของการตรวจสอบชิ้นส่วน Additive Manufacturing ในช่วงหลายปีที่ผ่านมา เพราะมันตอบโจทย์ที่ NDT วิธีอื่นตอบไม่ได้: มองเห็นภายในชิ้นงานทั้งชิ้นโดยไม่ต้องทำลาย จากภายนอกจนถึงแกนกลาง ในหนึ่งการสแกน ทั้งยังได้ไฟล์โมเดล 3 มิติครบถ้วนที่นำไปเทียบกับไฟล์ CAD ต้นฉบับได้เลย หลักการทำงานสรุปได้ง่าย: หลอดเอกซ์เรย์หมุนรอบชิ้นงาน (หรือชิ้นงานหมุนรอบแหล่งกำเนิด) ตรวจจับด้วย flat panel detector นับพันภาพ 2 มิติจากมุมต่างๆ แล้วสร้างแบบจำลอง 3 มิติคืนกลับด้วยอัลกอริทึม reconstruction ผลลัพธ์คือ voxel model — คือพิกเซลที่มีความหนา จุดข้อมูลที่เล็กที่สุดของภาพ ซึ่งขนาด voxel กำหนดว่าเราจะมองเห็นรู (porosity) เล็กแค่ไหนได้ เครื่อง Industrial CT ยุคใหม่ใช้ digital direct detection — ความละเอียดและความไวต่อความหนาแน่นวัสดุสูงกว่า film ดั้งเดิมหลายเท่า (ภาพ: Wikimedia Commons, CC BY-SA 4.0) เจ็บปวดที่ CT มาแก้: Defect ที่ซ่อนอยู่ใต้พื้นผิว ชิ้นงาน AM มี defect จำเพาะที่โปรเซสแบบดั้งเดิมไม่มี — lack of fusion (หลอมไม่ติดกันเพราะพลังงานต่ำเกิน) กลายเป็นรูเปล่ายืดยาวพร้อมขอบแหลม, keyhole porosity (เปิดโพรงไอโลหะแล้วพังทลายกลายเป็นรูกลม), และ trapped powder ในช่องภายในที่ออกแบบให้เป็น channel หรือ lattice สิ่งเหล่านี้อยู่ "ใต้ผิว" การตรวจด้วยตา (VT) มองไม่เห็น Penetrant Testing (PT) ก็จับไม่ได้เพราะรูไม่เปิดออกผิว และ Ultrasonic Testing (UT) แบบดั้งเดิมเจอปัญหาพื้นผิวหยาบของ AM ที่ทำให้ coupling แย่ — CT จึงเป็นคำตอบที่เหลืออยู่เพียงคำตอบเดียวสำหรับชิ้นงาน AM ที่มีความซับซ้อนสูง ตัวอย่าง void ที่ CT ตรวจพบภายในชิ้นงาน — defect ประเภทนี้ VT/PT มองไม่เห็นเพราะไม่เปิดออกสู่ผิว (ภาพ: Wikimedia Commons, CC BY-SA…
Read More
Electron Beam Melting (EBM): เทคโนโลยีพิมพ์โลหะในสุญญากาศที่ Residual Stress ต่ำจนแทบไม่ต้อง Heat Treatment

Electron Beam Melting (EBM): เทคโนโลยีพิมพ์โลหะในสุญญากาศที่ Residual Stress ต่ำจนแทบไม่ต้อง Heat Treatment

Article
Electron Beam Melting (EBM) คือเทคโนโลยีพิมพ์โลหะแบบ Powder Bed Fusion ที่ใช้ "ลำอิเล็กตรอน" แทนเลเซอร์ในการหลอมผงโลหะทีละชั้น ภายใต้สภาวะสุญญากาศสูง ซึ่งเป็นความต่างเชิงกายภาพที่นำไปสู่ความต่างเชิงผลลัพธ์ที่สำคัญมาก เพราะลำอิเล็กตรอนเป็นอนุภาคมีประจุ จึงเบี่ยงเบนด้วยสนามแม่เหล็กได้เร็วหลายพันเฮิรตซ์ และส่งพลังงานได้สูงกว่าเลเซอร์หลายเท่าโดยไม่ต้องมีก๊าซเฉื่อย ทำให้กระบวนการทั้งหมดเกิดขึ้นในห้องสุญญากาศระดับ 10-4 torr ขึ้นไป จุดเด่นที่สุดของ EBM คืออุณหภูมิกระบวนการที่สูงกว่า LPBF อย่างมีนัยสำคัญ — ตัวเตามักถูก preheat และคงไว้ที่ระดับ 650–1,000°C ตลอดการพิมพ์ ผงวัสดุจึงถูกหลอมขณะที่เตียงพิมพ์ร้อนจัดอยู่แล้ว อุณหภูมิหลังการพิมพ์ (part temperature) กับอุณหภูมิหลอมจึงใกล้กันมาก gradient ทางความร้อนต่ำ residual stress จึงต่ำกว่า LPBF ที่พิมพ์บนเตียงเย็น เป็นเหตุผลที่งานวิจัยหลายชิ้นระบุว่า EBM มัก ไม่จำเป็นต้องทำ Heat Treatment ลดความเค้น (stress relief) หลังพิมพ์ หรือทำเพียงเบา ๆ ต่างจาก LPBF ที่แทบทุกชิ้นงานต้องผ่านขั้นตอนนี้เสมอ เครื่องพิมพ์โลหะระบบ Electron Beam Melting — ลำอิเล็กตรอนในห้องสุญญากาศทำหน้าที่หลอมผงโลหะทีละชั้น (ภาพ: Wikimedia Commons, CC BY 2.0) EBM vs LPBF: ตารางเปรียบเทียบเชิงเทคนิค ปัจจัย EBM (Electron Beam) LPBF (Laser Beam) แหล่งพลังงานลำอิเล็กตรอนในสุญญากาศเลเซอร์ไฟเบอร์ + ก๊าซเฉื่อย (Argon/Nitrogen) อุณหภูมิเตียงพิมพ์650–1,000°C (preheat สูง)100–200°C (บางรุ่นถึง 500°C) Residual Stressต่ำ — มักไม่ต้อง stress reliefสูง — ต้อง heat treatment แทบทุกชิ้น อัตราพิมพ์ (Build Rate)สูงกว่า — พลังงานและ scan speed สูงต่ำกว่า แต่ควบคุมพารามิเตอร์ละเอียดกว่า ความละเอียดพื้นผิวหยาบกว่า (Ra ~20–40 µm) ผงเม็ดใหญ่ 45–106 µmละเอียดกว่า (Ra ~5–15 µm) ผงเม็ดเล็ก 15–45 µm วัสดุที่นิยมTi-6Al-4V, CoCr, Inconel 718/625, ทองแดง, TiAlAlSi10Mg, 316L,…
Read More
บทวิเคราะห์ PEEK บนเครื่องพิมพ์ FFF: เมื่อโพลิเมอร์ทน 260°C ย้ายจากห้องแล็บสู่สายการผลิตจริง

บทวิเคราะห์ PEEK บนเครื่องพิมพ์ FFF: เมื่อโพลิเมอร์ทน 260°C ย้ายจากห้องแล็บสู่สายการผลิตจริง

Article
ในโลกของ Additive Manufacturing โพลิเมอร์ การพิมพ์ PLA และ ABS บนเครื่อง FFF สำนักงานเป็นเรื่องปกติมานาน แต่ปี 2025–2026 คือช่วงเวลาที่ PEEK (Polyether Ether Ketone) — โพลิเมอร์เกรดวิศวกรรมกึ่งผลึกที่ทนอุณหภูมิ 260°C ต่อเนื่อง — เริ่มย้ายจากห้องแล็บสู่โรงงานจริง บทวิเคราะห์นี้มองว่าเกิดอะไรขึ้นกับตลาด และโรงงานไทยควรวางตำแหน่งตัวเองอย่างไร PEEK แตกต่างจาก PLA/ABS อย่างไร PEEK เป็นพอลิเมอร์กึ่งผลึก (semi-crystalline) ในตระกูล polyaryletherketone (PAEK) จุดเด่นคือ อุณหภูมิใช้งานต่อเนื่องราว 260°C (สูงกว่า ULTEM และ PPSU), ทนสารเคมีเกือบทุกชนิดที่พบในโรงงาน, ค่าความต้านทานแรงดันไฟฟ้า (dielectric) ดี และมีความแข็งแรงต่อน้ำหนักใกล้เคียงโลหะบางชนิดในบางแอปพลิเคชัน งานวิจัยที่ตีพิมพ์ใน Polymer Testing ยืนยันว่าคุณสมบัติเชิงกลของชิ้นงาน PEEK ที่พิมพ์ด้วย FDM ขึ้นกับ อุณหภูมิหัวฉีด (nozzle temperature) และ building orientation อย่างมีนัยสำคัญ — พารามิเตอร์สองตัวนี้กำหนดระดับความผลึก (crystallinity) ที่ได้ ซึ่งส่งผลต่อความแข็งแรงและความทนความร้อนโดยตรง หลักการ FFF/FDM — เส้นใยหลอมเหลวถูกอัดผ่านหัวฉีด สำหรับ PEEK หัวฉีดต้องทนถึง 400–500°C และห้องพิมพ์ต้องร้อน (ภาพ: Wikimedia Commons, CC BY-SA 4.0) อะไรทำให้ PEEK AM มาถึงตอนนี้ สามแรงกดดันมาบรรจบกัน: (1) เครื่องพิมพ์ FFF ห้องร้อน (heated chamber) ระดับอุตสาหกรรมหาซื้อได้ง่ายขึ้นมาก (2) อุปสรรคด้านความต้องการช่างเทคนิคที่เข้าใจพารามิเตอร์ crystallinity ลดลง เพราะผู้ผลิตเครื่องมี material profile สำเร็จรูปมากขึ้น และ (3) อุตสาหกรรมเป้าหมาย — โดยเฉพาะ semiconductor และ medical — เร่งหาชิ้นส่วนที่ PLA/ABS ทำไม่ได้ เปรียบเทียบวัสดุโพลิเมอร์สำหรับงานอุตสาหกรรม คุณสมบัติ PLA ABS PEEK อุณหภูมิใช้งานต่อเนื่อง~50–60°C~80–90°C~260°C ทนสารเคมีต่ำปานกลางสูงมาก ความแข็งแรงเชิงกลปานกลาง (เปราะ)ปานกลางสูง — ใกล้เคียงโลหะบางชนิด ความยากการพิมพ์ง่ายที่สุดปานกลางยาก — ต้องการห้องร้อน +…
Read More