Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Article
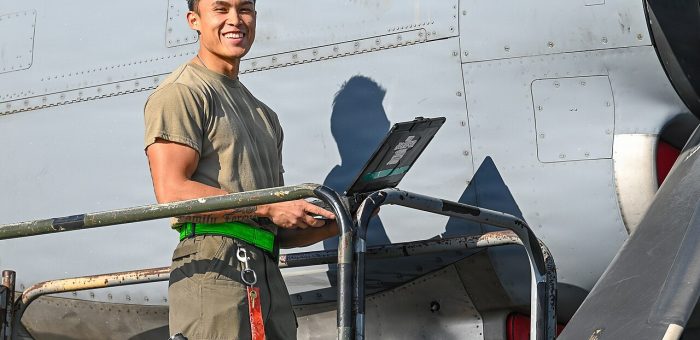
ปัญหา: เมื่อ Work Order เกิดช้ากว่าความเสียหาย ลองนึกภาพโรงงานผลิตชิ้นส่วนแห่งหนึ่งที่มีเครื่องจักรหลักกว่า 120 เครื่อง ทีมซ่อมบำรุง 12 คน และระบบบันทึกงานซ่อม ( CMMS ) ที่ใช้มานานกว่าสิบปี ทุกอย่างดูเรียบร้อยบนกระดาษ — แต่ในความจริง กระบวนการซ่อมบำรุงยังคง "รอ" สามสิ่ง: รอช่างเดินตรวจ, รอคนกรอกใบสั่งงาน และรอผู้จัดการอนุมัติ ผลคือเหตุการณ์เสียหายเล็กๆ กลายเป็น downtime ใหญ่เพราะมาถึงหูทีมซ่อมช้าเกินไป ช่างเทคนิคกับเอกสารงานซ่อมหน้าเครื่องจักร — ขั้นตอน "กรอกใบสั่งงาน" ที่ดูเล็กน้อยคือคอขวดที่แท้จริงของการซ่อมบำรุงสมัยใหม่ (ภาพ: Wikimedia Commons / U.S. Air Force, public domain) สิ่งที่เกิดขึ้นที่โรงงานแห่งนี้สะท้อนภาพอุตสาหกรรมกว้างๆ ตามข้อมูลจากการวิเคราะห์ของผู้ให้บริการแพลตฟอร์ม IIoT ปี 2025: การบริหารซ่อมบำรุงแบบดั้งเดิมที่พึ่งการตรวจด้วยตนเอง การซ่อมเมื่อเสีย และตารางซ่อมตามปฏิทิน นำไปสู่ downtime ที่หลีกเลี่ยงได้และต้นทุนสูงเกินจำเป็น ขณะที่การซ่อมบำรุงเชิงพยากรณ์ ( Predictive Maintenance ) ที่ขับเคลื่อนด้วย IoT ช่วยลดต้นทุนซ่อมบำรุงได้ถึง 30% และขจัดการเสียหายกระจาย ( breakdown ) ได้ 70-75% ทางออก: ต่อเซ็นเซอร์เข้ากับ CMMS ให้ Work Order "เกิดเอง" หัวใจของการแก้ปัญหาไม่ใช่การซื้อเซ็นเซอร์เพิ่ม แต่คือการ เชื่อมช่องว่างระหว่างโลกของข้อมูลกับโลกของการปฏิบัติงาน สถาปัตยกรรมที่ใช้แก้ปัญหามี 5 ขั้นตอน ซึ่งล้วนทำงานอัตโนมัติตั้งแต่ขั้นที่ 1 ถึง 4: เซ็นเซอร์เก็บข้อมูล — เซ็นเซอร์ไร้สาย ( vibration, temperature, pressure, humidity ) ตรวจวัดสภาพเครื่องจักรต่อเนื่อง ส่งข้อมูลขึ้นแพลตฟอร์ม — ค่าที่วัดได้ส่งตรงสู่ระบบ CMMS แบบ real-time ผ่านเกตเวย์ IIoT แจ้งเตือนและสร้าง Work Order อัตโนมัติ — เมื่อค่าใดๆ เกินเกณฑ์ที่กำหนด ระบบสร้างใบสั่งงานทันทีโดยไม่ต้องมีคนกรอก ทีมซ่อมรับมือ — ช่างได้รับแจ้งเตือนแบบ real-time ลดเวลาตอบสนองลงอย่างมีนัยสำคัญ ข้อมูลสะสมเป็นฐานของ AI — ข้อมูลย้อนหลังถูก Machine Learning วิเคราะห์หาแนวโน้ม กลายเป็น Predictive Maintenance ที่แท้จริง เซ็นเซอร์วัดการสั่นสะเทือนไร้สายที่ติดตั้งกับเครื่องจักร —…
Read More
Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Airborne Ultrasound Inspection: ตรวจจับรอยโรคเครื่องจักรด้วยคลื่นเสียงความถี่สูงก่อนใครจะรู้ตัว

Article
ทำไมคลื่นเสียงความถี่สูงถึงเป็น "สัญญาณเตือนภัยล่วงหน้า" ที่โรงงานมักมองข้าม ในโลกของ Predictive Maintenance หลายคนนึกถึง Vibration Analysis และ Infrared Thermography เป็นอันดับแรก แต่มีเทคโนโลยีหนึ่งที่ถูกใช้งานในโรงงานอุตสาหกรรมมานานกว่า 40 ปี กลับถูกใช้ต่ำกว่าศักยภาพจริงอย่างมาก นั่นคือ Airborne Ultrasound Inspection หรือการตรวจวัดคลื่นเสียงความถี่สูง หลักการทำงานเรียบง่ายแต่ทรงพลัง: ทุกปรากฏการณ์ที่เกิดขึ้นก่อนการเสียหายของเครื่องจักร — ไม่ว่าจะเป็น แรงเสียดทาน (friction), ความปั่นป่วนของก๊าซ (turbulence), การกระแทก (impact) หรือ ปรากฏการณ์ไฟฟ้าผิดปกติ — ล้วนปล่อยพลังงานคลื่นเสียงความถี่สูงออกมาในช่วง 20 kHz ขึ้นไป ซึ่งหูมนุษย์ได้ยินไม่ได้ แต่เซ็นเซอร์อัลตร้าโซนิกได้ยิน "ชัดเจน" ระบบแอร์คอมเพรสเซอร์แบบโรตารีสกรูในโรงงาน — จุดที่ระบบอัลตร้าโซนิกล็อกหาจุดรั่วได้เร็วที่สุด เพราะการรั่วของอากาศอัดเกิด "ความปั่นป่วน" ที่ปล่อยคลื่นเสียง 20-100 kHz ออกมา (ภาพ: Wikimedia Commons / public domain) จุดเด่นที่ทำให้อัลตร้าโซนิกแตกต่างจากเทคโนโลยี PdM อื่นคือ ความไวในระยะเริ่มต้นของความเสียหาย หลาย failure mode ปล่อยพลังงานอัลตร้าโซนิกออกมา ก่อนที่ระดับการสั่นสะเทือนจะเพิ่มขึ้น หรือก่อนที่อุณหภูมิพื้นผิวจะร้อนจนมองเห็นด้วยกล้อง Thermography ทำให้เป็นเทคโนโลยี early warning ที่แท้จริง เทคโนโลยี PdM หลักเปรียบเทียบกันแบบมืออาชีพ เทคโนโลยี สัญญาณที่ตรวจจับ จุดแข็ง ข้อจำกัด Ultrasoundคลื่นเสียง 20-100 kHzตรวจจับได้เร็วที่สุดในระยะเริ่มต้น, หาจุดรั่วแม่นยำ, ทำงานขณะเดินเครื่องบอกตำแหน่งเก่งกว่าบอกความรุนแรง Vibrationการสั่นสะเทือน 0-20 kHzวิเคราะห์ failure mode เชิงลึกได้ ( imbalance, misalignment, bearing defect )ต้องติดตั้งเซ็นเซอร์, ต้องมีข้อมูลเชิงลึก Thermographyอุณหภูมิผิว -20 ถึง 1,500°Cเห็นภาพรวมทั้งบริเวณ, non-contactพบปัญหาหลังความร้อนสะสมแล้ว ( ช้ากว่า ) Oil Analysisอนุภาคสึกหรอในน้ำมันยืนยันสาเหตุการสึกหรอได้ชัดเจนต้องเก็บตัวอย่างส่งแล็บ, ไม่ real-time จะเห็นได้ว่าไม่มีเทคโนโลยีใดชนะขาด แต่ Ultrasound โดดเด่นที่สุดในมิติของ ความเร็วในการตรวจจับ และ ความคุ้มค่า — การสำรวจอัลตร้าโซนิกไม่ต้องหยุดเครื่อง ไม่ต้องติดตั้งเซ็นเซอร์ถาวร และให้ผลตอบแทน (ROI) เร็วที่สุดในบรรดาเทคโนโลยี PdM ทั้งหมด จนหลายโรงงานใช้เป็น "จุดเริ่มต้น" ที่สร้างงบประมาณให้โปรแกรม PdM ทั้งหมด 5…
Read More

Case Study: Autonomous Production System จาก Reactive Maintenance สู่ระบบผลิตอัตโนมัติ OEE 79% ใน 13 เดือน

Article
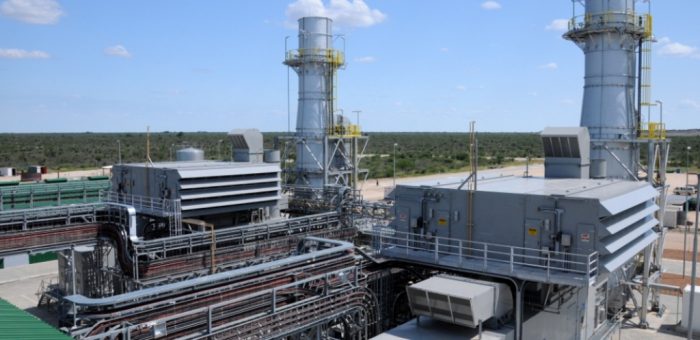
บทความนี้นำเสนอ Case Study การนำ Autonomous Production System ไปใช้ในโรงงานผลิตชิ้นส่วนอุตสาหกรรม โดยวิเคราะห์เส้นทางจากปัญหา การออกแบบระบบ ไปจนถึงผลลัพธ์ที่เกิดขึ้นจริง เป็นแนวทางสำหรับผู้บริหารโรงงานที่กำลังพิจารณาเปลี่ยนจาก Reactive Maintenance สู่ระบบที่เครื่องจักรสามารถปรับตัวเองได้ ปัญหา: เมื่อ "Unplanned Downtime" กลายเป็นความเจ็บปวดประจำวัน โรงงานผลิตชิ้นส่วนโลหะแม่พิมพ์ขนาดกลางแห่งหนึ่ง มีสายการผลิตหลัก 6 สาย ใช้เครื่องจักรกว่า 120 เครื่อง ปัญหาหลักคือ Unplanned Downtime เฉลี่ย 14 ชั่วโมง/สัปดาห์ ส่งผลให้ OEE (Overall Equipment Effectiveness) ต่ำเพียง 58% เทียบกับเป้าหมายอุตสาหกรรมที่ 85% สาเหตุหลักมาจาก: Reactive Maintenance: ซ่อมเฉพาะเมื่อเครื่องเสีย ไม่มีการพยากรณ์ล่วงหน้า Alarm Flood: ระบบ SCADA ส่งการแจ้งเตือนมากกว่า 800 ครั้ง/วัน ช่างไม่สามารถแยกแยะสัญญาณสำคัญได้ Manual Scheduling: เมื่อเครื่องเสีย นักวางแผนต้องใช้เวลา 2-3 ชั่วโมงในการจัดลำดับการผลิตใหม่ โครงสร้างพื้นฐาน Edge Computing และเซิร์ฟเวอร์สำหรับประมวลผลข้อมูลเซ็นเซอร์แบบเรียลไทม์ รากฐานสำคัญของ Autonomous Production System (ภาพ: Wikimedia Commons) การวินิจฉัยและออกแบบระบบ ทีมวิศวกรวิเคราะห์สถาปัตยกรรมที่มีอยู่และออกแบบ Autonomous Production System แบ่งเป็น 3 ระยะ: ระยะ งานหลัก ระยะเวลา ผลลัพธ์ที่คาดหวัง ระยะที่ 1 ติดตั้ง IIoT Sensors + เชื่อม PLC ผ่าน OPC UA + MQTT Broker 3 เดือน Data Visibility: เห็นข้อมูลเครื่องจักรทุกตัวแบบเรียลไทม์ ระยะที่ 2 Deploy Anomaly Detection + Vibration Analysis Model บน Edge Device 4 เดือน Predictive Alerts: เตือนล่วงหน้า 24-72 ชม. ก่อนเครื่องเสีย ระยะที่ 3 Multi-Agent System: Agent บำรุงรักษา +…
Read More
Partial Discharge Monitoring: สัญญาณเตือนภัยล่วงหน้าจากฉนวนสินทรัพย์ไฟฟ้ากำลัง

Partial Discharge Monitoring: สัญญาณเตือนภัยล่วงหน้าจากฉนวนสินทรัพย์ไฟฟ้ากำลัง

Article
หม้อแปลงกำลัง หน้าสวิตช์เกียร์ หรือสายเคเบิลแรงสูง ไม่ได้ล้มเหลวกะทันหัน — มันเริ่มตายตั้งแต่วันที่ฉนวนเริ่มมี Partial Discharge (PD) คืนแรก เทคโนโลยี PD Monitoring คือประกาศณีย์แห่งการ "ได้ยินเสียงฟ้าผ่าเล็กๆ" ก่อนที่มันจะกลายเป็นไฟไหม้เครื่องหม้อแปลง — บทความนี้วิเคราะห์ว่าทำไมการเฝ้าระวัง PD แบบต่อเนื่องจึงกลายเป็นมาตรฐานใหม่ของสินทรัพย์ไฟฟ้ากำลังในยุค IIoT หม้อแปลงไฟฟ้ากำลังในสถานีไฟฟ้าย่อย — สินทรัพย์ที่ Partial Discharge เป็นสาเหตุหลักของการเสื่อมสภาพฉนวนและไฟไหม้ (ภาพ: Flickr, CC BY 2.0) Partial Discharge คืออะไร? Partial Discharge (PD) คือการคายประจุไฟฟ้าเฉพาะส่วนที่เกิดขึ้นในหรือบนผิวของระบบฉนวนแรงดันสูง โดยที่การคายประจุนั้น ไม่ได้เชื่อมต่อ (bridge) ระหว่างตัวนำทั้งสองขั้วอย่างสมบูรณ์ แม้จะเป็น "บางส่วน" แต่พลังงานของมันสร้างความเสียหายสะสม — กัดกร่อนฉนวนจากภายใน จนวันหนึ่งฉนวนทะลุทะลวง (breakdown) กลายเป็นไฟอาร์คเต็มตัว PD แบ่งเป็นสามประเภทตามตำแหน่งที่เกิด: Internal/Void Discharge: เกิดในโพรงอากาศ (void) ภายในฉนวนของแข็ง — อันตรายที่สุดเพราะมองไม่เห็นและกัดกร่อนจากข้างใน Surface Discharge: เกิดบนผิวฉนวน มักตามมลพิษ/ความชื้น — พบบนปลายสายเคเบิลและบุชชิง Corona Discharge: เกิดในอากาศรอบตัวนำที่มีสนามไฟฟ้าสูง (รอยบนผิว ปลายแหลม) สัญญาณทิ้งร่องรอย: PD "เผยตัว" ผ่าน 4 รูปแบบพลังงาน ทุกครั้งที่ PD เกิด มันปล่อยพลังงานออกมาพร้อมกัน 4 รูปแบบ — และนี่คือเหตุผลที่เรามี 4 เทคนิคการตรวจจับ ที่แต่ละแบบ "ฟัง" พลังงานคนละชนิดกัน: เทคนิคตรวจจับ สิ่งที่วัด ช่วงความถี่ จุดเด่น Electrical (IEC 60270) ประจุ apparent (pC) ผ่าน coupling capacitor / HFCT ต่ำ-กลาง (เคฮertz) วัดปริมาณได้ตรง ใช้เป็นอ้างอิง calibrate UHF คลื่นแม่เหล็กไฟฟ้าที่ PD แผ่ออก 300 MHz – 3 GHz ความไวสูง ทนต่อสัญญาณรบกวน ดีใน GIS Acoustic Emission คลื่นเสียงเหนือความถี่ยินจาก PD 40 – 300…
Read More
Acoustic Emission Monitoring: ดักฟังคลื่นเงียบจากวัสดุเพื่อพยากรณ์ความเสียหายก่อนเกิด

Acoustic Emission Monitoring: ดักฟังคลื่นเงียบจากวัสดุเพื่อพยากรณ์ความเสียหายก่อนเกิด

Article
เมื่อวัสดุเครื่องจักรเริ่มแตกร้าว ก่อนที่ตาเราจะเห็น หรือก่อนที่เซ็นเซอร์สั่นสะเทือนจะตรวจจับได้ วัสดุนั้นกำลัง "เคยชิน" คลื่นความเค้น (stress wave) ความถี่สูงออกมาเบาๆ เทคนิคที่ดักฟังคลื่นเงียบนี้คือ Acoustic Emission (AE) Monitoring — หนึ่งในเทคโนโลยี Non-Destructive Testing (NDT) ที่ทรงพลังที่สุดของวงการ Predictive Maintenance Acoustic Emission คืออะไร? Acoustic Emission (AE) คือปรากฏการณ์ที่วัสดุปล่อยคลื่นยืดหยุ่นชั่วขณะ (transient elastic wave) ออกมาเมื่อเกิดการเปลี่ยนแปลงโครงสร้างภายใน เช่น การเกิดรอยร้าว (crack initiation/propagation) การหลุดร่อง (delamination) การเสียรูปแบบพลาสติก (plastic deformation) หรือการรั่วของก๊าซ/ของเหลว คลื่นเหล่านี้มีความถี่อยู่ในย่าน 100 kHz ถึง 1 MHz (สูงกว่าเสียงที่หูมนุษย์ได้ยิน) และถูกตรวจจับด้วย เซ็นเซอร์เพียโซอิเล็กทริก (piezoelectric sensor) ที่แปลงคลื่นแรงดันเป็นสัญญาณไฟฟ้า เซ็นเซอร์เพียโซอิเล็กทริกแบบที่ใช้ในงาน Acoustic Emission Monitoring — แกนกลางคือวัสดุเซรามิกที่แปลงคลื่นความเค้นเป็นสัญญาณไฟฟ้า (ภาพ: Wikimedia Commons, CC BY-SA 4.0) สิ่งที่ทำให้ AE แตกต่างจากเทคนิค NDT อื่นอย่าง Ultrasonic Testing คือการที่ AE เป็นระบบ "Passive" — ไม่ปล่อยพลังงานเข้าไปกระตุ้น แต่ ดักฟัง สิ่งที่วัสดุปล่อยออกมาเอง นั่นหมายความว่า AE บอกได้ว่ารอยร้าวนั้น "กำลังเติบโตอยู่จริง" หรือไม่ ซึ่งเป็นข้อมูลสำคัญที่ตรวจการณ์แบบ snapshot มอบไม่ได้ พารามิเตอร์สำคัญที่วิศวกรต้องอ่านออก สัญญาณ AE แต่ละ "Hit" จะถูกสกัดเป็นพารามิเตอร์หลายตัวที่สะท้อนลักษณะของแหล่งกำเนิด: พารามิเตอร์ ความหมาย สื่อถึงอะไร Amplitude (dB) ค่าสูงสุดของสัญญาณ (มักวัด 40–100 dB) ความรุนแรงของเหตุการณ์ — ค่าสูงมักชี้การแตกร้าวรุนแรง Energy พื้นที่ใต้รูปคลื่น (μV²·s) พลังงานรวม — เกี่ยวข้องกับขนาดความเสียหาย Counts จำนวนครั้งที่สัญญาณข้าม threshold ความซับซ้อนของคลื่น — รอยร้าวมักให้ counts สูง Duration / Rise Time ระยะเวลาของสัญญาณ / เวลาขึ้นสู่…
Read More
Edge Device Fleet Management และ OTA Updates: การจัดการอุปกรณ์ Edge นับหมื่นเครื่องอย่างปลอดภัย

Edge Device Fleet Management และ OTA Updates: การจัดการอุปกรณ์ Edge นับหมื่นเครื่องอย่างปลอดภัย

Article
ทำไม Edge Device Fleet Management จึงสำคัญในยุค IIoT ในโรงงานอัจฉริยะยุคใหม่ การมี Edge Device ตั้งแต่ 500 ถึง 10,000 เครื่องกระจายอยู่ทั่วสายการผลิต คลังสินค้า และนิคมอุตสาหกรรมกลายเป็นเรื่องปกติ อุปกรณ์เหล่านี้อาจเป็น Edge Gateway, Industrial PC, Smart Sensor, หรือ PLC ที่เชื่อมต่อกับระบบคลาวด์ คำถามคือ เมื่อต้องอัปเดต firmware หรือ configuration ของอุปกรณ์ 5,000 เครื่องพร้อมกัน จะทำอย่างไรโดยไม่หยุดสายการผลิต? Edge Device Fleet Management คือศาสตร์และเครื่องมือสำหรับจัดการอุปกรณ์ Edge จำนวนมากในปริมาณที่คนไม่สามารถดูแลได้ด้วยมือ (manual management) ครอบคลุมตั้งแต่การลงทะเบียนอุปกรณ์ (provisioning), การกระจายซอฟต์แวร์ (OTA updates), การตรวจสอบสุขภาพ (health monitoring), ไปจนถึงการยกเลิกอุปกรณ์ (decommissioning) วงจรชีวิตของ Edge Device ใน Fleet Management ระยะ (Phase) กิจกรรมหลัก เครื่องมือ/มาตรฐาน ความท้าทายหลัก 1. Provisioning ลงทะเบียน, ออก certificate, กำหนด config เริ่มต้น Zero-Touch Enrollment, X.509 Cert, TPM การป้องกัน device cloning/spoofing 2. Configuration กระจาย desired state config ไปยัง fleet Desired State Configuration, GitOps การ resolve conflict เมื่อ config ซ้อนทับ 3. Monitoring เฝ้าระวัง CPU, memory, network, temperature SNMP, Prometheus, Telemetry Stream Data volume จากอุปกรณ์หมื่นเครื่อง 4. Update (OTA) อัปเดต firmware, OS, application A/B Partition, Delta Update, Staged Rollout Brick risk,…
Read More
Private 5G + AI Case Study: โรงงานอัจฉริยะที่ใช้เครือข่าย 5G เฉพาะกิจควบคุม AGV 223 คันและดิจิทัลทวินแบบเรียลไทม์

Private 5G + AI Case Study: โรงงานอัจฉริยะที่ใช้เครือข่าย 5G เฉพาะกิจควบคุม AGV 223 คันและดิจิทัลทวินแบบเรียลไทม์

Article
บทนำ: โรงงานอัจฉริยะที่ขับเคลื่อนด้วย Private 5Gวงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation)วงจรงาน Machine Learning ในโรงงาน — ตั้งแต่เก็บข้อมูลเซ็นเซอร์จนถึงการใช้โมเดลตัดสินใจบนหน้างาน (ภาพประกอบ: Honey Corporation) ในเดือนกรกฎาคม 2026 สื่อระดับชาติของจีนรายงานเกี่ยวกับ โรงงานผลิตเซลล์แสงอาทิตย์ (Photovoltaic Cell) แห่งหนึ่งในเมืองจินหัว มณฑลเจ้อเจียง ที่กลายเป็นเคสศึกษา (Case Study) ที่โดดเด่นของการประยุกต์ใช้ Private 5G Network ร่วมกับปัญญาประดิษฐ์ (AI) และดิจิทัลทวิน (Digital Twin) ในโรงงานอุตสาหกรรมขนาดใหญ่ โรงงานแห่งนี้ใช้เครือข่าย 5G เฉพาะกิจครอบคลุมพื้นที่ขนาดมหึมา 580 เมตร × 100 เมตร เชื่อมต่ออุปกรณ์มากกว่า 800 ชิ้น รวมถึง AGV (Automated Guided Vehicle) จำนวน 223 คัน ที่วิ่งได้อิสระโดยไม่ต้องใช้แถบแม่เหล็กหรือ QR Code ใดๆ บนพื้น ผลลัพธ์ที่น่าทึ่งคือ อัตราการใช้กำลังการผลิต (Capacity Utilization Rate) สูงถึง 97% ซึ่งเป็นอัตราสูงสุดในอุตสาหกรรมเซลล์แสงอาทิตย์ของประเทศ โดยโรงงานสามารถผลิตเซลล์แสงอาทิตย์ได้วันละ 3.7 ล้านชิ้นจากกำลังการผลิตตามแบบ 3.78 ล้านชิ้นต่อวัน และที่สำคัญคือ ไม่เคยเกิดการหยุดชะงักของเครือข่ายแม้แต่ครั้งเดียว ตั้งแต้วันเริ่มเปิดการผลิต สถาปัตยกรรม Private 5G ในโรงงาน การใช้ Private 5G ในโรงงานอุตสาหกรรมแตกต่างจากเครือข่าย 5G สาธารณะอย่างมาก เพราะโรงงานต้องการ: คุณสมบัติ 5G สาธารณะ Private 5G (ในโรงงาน) Latency 10-30 ms 1-10 ms (URLLC) ความน่าเชื่อถือ 99.9% 99.999% (5-Nines) Device Density 10,000/km² 1,000,000/km² (mMTC) Security Shared Infrastructure Dedicated Core, Network Slicing Data Sovereignty ผ่านผู้ให้บริการ ภายในโรงงาน (On-Premises) AGV Navigation แบบ 5G Visual…
Read More
Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Article
Condition-Based Monitoring (CBM) หรือการตรวจสอบตามสภาพ เป็นกลยุทธ์การบำรุงรักษาที่เปลี่ยนจากการซ่อมตามกำหนดเวลา (Time-Based/Preventive) มาเป็นการตัดสินใจซ่อมบำรุง ตามสภาพจริงของเครื่องจักร โดยใช้ข้อมูลจาก Sensor ที่ติดตั้งอยู่กับ Asset อย่างต่อเนื่อง ตามนิยามจากมาตรฐาน ISO 17359 (Condition Monitoring and Diagnostics of Machines) ซึ่งเป็นกรอบมาตรฐานสากลสำหรับการวางระบบ Condition Monitoring ในอุตสาหกรรม CBM คืออะไร? แตกต่างจาก Preventive Maintenance อย่างไร?เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) สมมติว่าเรามีปั๊มน้ำ 1 เครื่อง แนวทาง Preventive Maintenance (PM) จะกำหนดให้เปลี่ยน Bearing ทุก 10,000 ชั่วโมงการทำงาน ไม่ว่า Bearing จะยังอยู่ในสภาพดีหรือไม่ แต่ CBM จะติด Vibration Sensor ที่ปั๊ม และตัดสินใจเปลี่ยนเฉพาะเมื่อสัญญาณสั่นสะเทือนเข้าสู่ Warning Zone หรือ Alert Threshold เท่านั้น ผลที่ได้คือลดการเปลี่ยนอะไหล่ก่อนกำหนด (Premature Replacement) และหลีกเลี่ยงการทำงานจนเสียกะทันหัน (Run-to-Failure) เปรียบเทียบกลยุทธ์การบำรุงรักษา กลยุทธ์ พื้นฐานการตัดสินใจ จุดแข็ง จุดอ่อน Reactive (Run-to-Failure) ซ่อมเมื่อเสีย ไม่ต้องลงทุนตั้งต้น Downtime สูง ค่าเสียหายมหาศาล Preventive (Time-Based) ตามปฏิทิน/ชั่วโมงทำงาน วางแผนง่าย คาดเดาได้ Over-Maintenance เปลี่ยนของที่ยังดีอยู่ Condition-Based (CBM) ตามสภาพจริงจาก Sensor ลด Downtime และต้นทุนอะไหล่ ต้องลงทุน Sensor และ Analytics Predictive (AI-driven) พยากรณ์ล่วงหน้าด้วย ML เตือนล่วงหน้านานที่สุด ต้องการ Data Science และข้อมูลประวัติ ประเภทของ Sensor ที่ใช้ใน CBM CBM อาศัยข้อมูลจาก Sensor หลายประเภท ขึ้นอยู่กับชนิดของเครื่องจักรและ Failure Mode ที่ต้องการตรวจจับ Accelerometer (Vibration…
Read More
Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Article
Infrared Thermography (IRT) หรือการถ่ายภาพความร้อนด้วยกล้องอินฟราเรด เป็นหนึ่งในเทคนิค Non-Destructive Testing (NDT) ที่ทรงประสิทธิภาพที่สุดสำหรับ Predictive Maintenance ในโรงงานอุตสาหกรรมยุคใหม่ ด้วยการตรวจจับรังสีอินฟราเรด (Infrared Radiation) ที่วัตถุทุกชนิดแผ่ออกมา ซึ่งอยู่ในช่วงความยาวคลื่นประมาณ 7.5-14 ไมโครเมตร (Long-Wave IR) กล้อง Thermal Imaging สามารถแปลงความแตกต่างของอุณหภูมิบนพื้นผิวให้กลายเป็นภาพสีที่มองเห็นได้ด้วยตาเปล่า โดยไม่ต้องสัมผัสหรือหยุดการทำงานของเครื่องจักร หลักการทำงานของ Infrared Thermographyเส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) ทุกวัตถุที่มีอุณหภูมิสูงกว่าศูนย์สัมบูรณ์ (Absolute Zero หรือ -273.15 C) จะแผ่รังสีความร้อนออกมา กล้อง Thermography ใช้ Focal Plane Array (FPA) detector ที่ทำจาก Microbolometer หรือ InSb (Indium Antimonide) ในการรับรังสีและแปลงเป็นสัญญาณไฟฟ้า จากนั้นประมวลผลเป็นภาพ Thermogram ที่แต่ละ Pixel แสดงค่าอุณหภูมิแบบ Quantitative ความละเอียดของกล้องระดับ Industrial-grade มักอยู่ที่ 320×240 ถึง 640×480 pixels ด้วยความไวทางความร้อน (Thermal Sensitivity / NETD) ประมาณ 0.03-0.05 C Emissivity – ปัจจัยสำคัญที่กำหนดความแม่นยำ Emissivity คือค่าที่บ่งบอกความสามารถของพื้นผิวในการแผ่รังสีความร้อนเทียบกับ Blackbody ที่สมบูรณ์แบบ (e = 1.0) ค่านี้ส่งผลโดยตรงต่อความแม่นยำในการอ่านอุณหภูมิ การตั้งค่า Emissivity ผิดพลาดเพียงเล็กน้อยอาจทำให้ค่าอุณหภูมิคลาดเคลื่อนได้หลายสิบองศา ประเภทพื้นผิว ค่า Emissivity (e) ความเหมาะสมต่อ Thermography Black Electrical Tape 0.95-0.97 ดีมาก (ใช้เป็นมาตรฐานอ้างอิง) Oxidized Steel 0.80-0.90 ดี Polished Copper 0.03-0.05 แย่ (สะท้อนแสง ต้องปรับค่า) Painted Surface (Matte) 0.92-0.98 ดีมาก การประยุกต์ใช้ Thermography ในโรงงานอุตสาหกรรม 1. ตรวจสอบระบบไฟฟ้า…
Read More
Motor Current Signature Analysis (MCSA): ตรวจสอบสุขภาพมอเตอร์ไฟฟ้าแบบ Non-Intrusive

Motor Current Signature Analysis (MCSA): ตรวจสอบสุขภาพมอเตอร์ไฟฟ้าแบบ Non-Intrusive

Article
หลายโรงงานมีมอเตอร์ไฟฟ้าจำนวนมาก — ตั้งแต่ปั๊ม เครื่องอัดอากาศ พัดลม จนถึง Conveyor — แต่การตรวจสอบสุขภาพมอเตอร์มักทำได้ยากเพราะชิ้นส่วนภายใน เช่น แบริ่ง เพลาโรเตอร์ ขดลวด อยู่ในตัวถังปิด แต่มีเทคนิคหนึ่งที่สามารถ “มองทะลุ” ได้โดยไม่ต้องแกะเครื่อง — นั่นคือการวิเคราะห์ลายเซ็นกระแสไฟฟ้าของมอเตอร์ หรือ Motor Current Signature Analysis (MCSA) MCSA คืออะไร?เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation)เส้นทางการบำรุงรักษาสมัยใหม่ — จากการซ่อมเมื่อพัง สู่การทำนายล่วงหน้าด้วยข้อมูลสภาพเครื่องจักร (ภาพประกอบ: Honey Corporation) Motor Current Signature Analysis (MCSA) เป็นเทคนิค Non-Intrusive Predictive Maintenance ที่ตรวจสอบสุขภาพของมอเตอร์ไฟฟ้าและเครื่องจักรที่ต่อกับมอเตอร์ โดยวัดและวิเคราะห์ สัญญาณกระแสไฟฟ้า (Stator Current) ที่ไหลเข้ามอเตอร์ หลักการคือ เมื่อมอเตอร์ทำงาน ความผิดปกติทางกลและทางไฟฟ้าจะสร้าง การแปรผันของ Torque ซึ่งส่งผลให้กระแสไฟฟ้าที่ดึงเข้ามี “ลายเซ็น” พิเศษที่สามารถตรวจจับได้ผ่าน FFT Spectrum ของกระแสไฟฟ้า จุดเด่นของ MCSA คือเป็น Non-Intrusive — เพียงแค่ clamp Current Transformer (CT) ที่สายไฟเข้ามอเตอร์ ไม่ต้องแกะเครื่อง ไม่ต้องหยุดการผลิต และสามารถตรวจสอบได้พร้อมกันทั้งสุขภาพทางกลและทางไฟฟ้าของมอเตอร์ หลักการทางฟิสิกส์: จาก Torque Ripple สู่ Current Signature มอเตอร์ไฟฟ้าทำงานโดยการสร้างสนามแม่เหล็กหมุนที่ดึงดูดโรเตอร์ให้หมุนตาม ในสภาวะปกติ Torque ที่สร้างขึ้นจะค่อนข้างสม่ำเสมอ แต่เมื่อมีความผิดปกติ เช่น แบริ่งเสีย เพลาคด เฟืองสึก หรือขดลวดมีปัญหา จะเกิด Torque Ripple — แรงบิดที่แปรผันไปจากค่าเฉลี่ย การแปรผันของ Torque นี้ส่งผลให้เกิดการแปรผันของกระแสไฟฟ้าที่มอเตอร์ดึงเข้า และการแปรผันนี้สามารถ “อ่าน” ได้ผ่าน Spectrum ของกระแสไฟฟ้า โดยแต่ละความผิดปกติจะสร้างความถี่ที่คำนวณได้ตามสูตรทางคณิตศาสตร์ ความผิดปกติที่ MCSA ตรวจจับได้ 1. Broken Rotor Bar (แท่งโรเตอร์หัก) เป็นความผิดปกติทางกลที่พบในมอเตอร์ Induction แบบ Squirrel Cage เมื่อแท่งโรเตอร์หัก จะสร้าง Sideband ที่ความถี่เท่ากับความถี่จ่ายไฟ (Line Frequency) บวก/ลบด้วยผลคูณของ…
Read More