Virtual Commissioning ผ่าน Digital Twin: ทดสอบ PLC Logic และสายการผลิตก่อนสร้างจริง

Virtual Commissioning ผ่าน Digital Twin: ทดสอบ PLC Logic และสายการผลิตก่อนสร้างจริง

Article
Virtual Commissioning ผ่าน Digital Twin: ทดสอบสายการผลิตก่อนสร้างจริง Virtual Commissioning คือกระบวนการทดสอบและตรวจสอบการทำงานของระบบอัตโนมัติทั้งหมด ไม่ว่าจะเป็น PLC logic, หุ่นยนต์, ระบบส่งวัสดุ หรือ HMI ผ่าน Digital Twin ในสภาพแวดล้อมเสมือนจริง ก่อนที่จะติดตั้งอุปกรณ์จริงในโรงงาน แนวคิดนี้เปลี่ยน paradigm ดั้งเดิมที่ต้องสร้างสายการผลิตจริงเสร็จก่อนแล้วค่อยเริ่มทดสอบและแก้ปัญหา ซึ่งมักใช้เวลา commissioning นาน 2-6 สัปดาห์ต่อสายการผลิต ตามมาตรฐาน VDI 3681 (Formalized Process Description) และ VDI 4499 (Digital Factory) ของสถาบันวิศวกรเยอรมัน Virtual Commissioning ถูกกำหนดให้เป็นขั้นตอนบังคับในกระบวนการวิศวกรรมสำหรับโรงงานอัจฉริยะ เพื่อลดความเสี่ยงและระยะเวลาในการเดินสายการผลิต (ramp-up) หลักการสำคัญ: "Fail in virtual, succeed in reality" ทุกข้อผิดพลาดที่พบในโลกเสมือนคือเวลาที่ประหยัดได้ในโลกจริง การแก้ bug ใน PLC logic บน Digital Twin ใช้เวลาเพียงไม่กี่ชั่วโมง แต่การแก้บนสายการผลิตจริงอาจใช้เวลาหลายวันและมีต้นทุนสูง สถาปัตยกรรม Virtual Commissioning 1. Behavior Simulation (Plant Simulation) สร้างโมเดลจำลองพฤติกรรมของสายการผลิตทั้งหมด รวมถึงเวลา cycle time ของแต่ละสถานี ความจุ buffer อัตราการไหลของชิ้นงาน และ bottleneck โมเดลนี้ทำงานแบบ discrete event simulation ที่จำลองการเคลื่อนที่ของชิ้นงานผ่านแต่ละขั้นตอน เพื่อยืนยันว่า throughput เป้าหมายทำได้จริง ตัวอย่างเช่น สายการผลิตที่ตั้งเป้า throughput 120 ชิ้น/นาที ต้องตรวจสอบว่า cycle time ของทุกสถานีน้อยกว่า 500 มิลลิวินาทีและมี buffer เพียงพอระหว่างสถานี 2. Kinematic & Dynamic Simulation โมเดล 3 มิติของหุ่นยนต์และกลไกต่างๆ ทำงานด้วยฟิสิกส์จำลอง (physics engine) เพื่อตรวจสอบ reachability, collision detection และ cycle time จริง ระบบคำนวณ trajectory ของหุ่นยนต์ 6 แกน เพื่อยืนยันว่าสามารถเข้าถึงจุดทำงานได้โดยไม่ชนกับ fixture หรือชิ้นงานอื่น…
Read More
Asset-Level Digital Twin (ดิจิทัลทวินระดับสินทรัพย์): รากฐานของการจำลองเครื่องจักรเชิงอัจฉริยะ

Asset-Level Digital Twin (ดิจิทัลทวินระดับสินทรัพย์): รากฐานของการจำลองเครื่องจักรเชิงอัจฉริยะ

Article
Digital Twin ระดับสินทรัพย์ (Asset-Level Twin) คืออะไร? Digital Twin ระดับสินทรัพย์ หรือ Asset-Level Digital Twin คือการสร้างแบบจำลองเสมือนจริงของสินทรัพย์เดี่ยวหนึ่งชิ้น เช่น ปั๊มน้ำ มอเตอร์ไฟฟ้า วาล์ว หรือคอมเพรสเซอร์ โดยเชื่อมต่อกับข้อมูลเซ็นเซอร์เรียลไทม์จากสินทรัพย์ทางกายภาพอย่างต่อเนื่อง แตกต่างจาก Digital Twin ในวงกว้างที่ครอบคลุมทั้งกระบวนการหรือระบบโรงงาน Asset Twin เจาะจงลึกระดับเครื่องจักรเดียว ทำให้สามารถตรวจสอบพารามิเตอร์ทุกตัวได้อย่างละเอียด ตามกรอบมาตรฐาน ISO 23247 ซึ่งเป็นมาตรฐานสากลสำหรับ Digital Twin ในงานผลิต กำหนดให้ Asset Twin ทำหน้าที่เป็น "เลเยอร์พื้นฐาน" ที่รวบรวมข้อมูลจากชั้น Entity ส่งขึ้นสู่ชั้นฟังก์ชันการวิเคราะห์เพื่อตัดสินใจ โครงสร้างนี้แบ่งเป็น 6 เลเยอร์: Physical Entity, Device Communication, Data Ingestion, Digital Model, Twin Governance และ User Application โครงสร้างข้อมูลที่ Asset Twin ต้องการ เพื่อให้ Asset Twin ทำงานได้อย่างแม่นยำ ต้องอาศัยข้อมูลหลายประเภทที่ไหลเข้าสู่ระบบอย่างต่อเนื่อง: Time-Series Data — การสั่นสะเทือน (vibration) อุณหภูมิ แรงดัน กระแสไฟฟ้า ที่อัปเดตทุก 1–100 มิลลิวินาที CAD/BIM Geometry — โมเดล 3 มิติของสินทรัพย์ที่มีความละเอียดระดับชิ้นส่วนภายใน Asset Metadata — หมายเลขซีเรียล วันที่ติดตั้ง ข้อมูลผู้ผลิต และคู่มือการบำรุงรักษา Historical Records — ประวัติการซ่อมบำรุง การเปลี่ยนอะไหล่ และเหตุการณ์ผิดปกติในอดีต 💡 จุดเด่นของ Asset Twin: สามารถสร้างได้ทีละสินทรัพย์โดยไม่ต้องลงทุนโครงสร้างระบบทั้งโรงงานพร้อมกัน เหมาะกับการเริ่มต้นนำร่อง (pilot) เพื่อพิสูจน์คุณค่าก่อนขยายผล วิธีการสร้างและเชื่อมต่อ Asset-Level Digital Twin 1. การรวบรวมข้อมูลดิบ (Data Acquisition) Asset Twin เริ่มต้นจากการติดตั้งเซ็นเซอร์วัดค่าสำคัญบนสินทรัพย์จริง ตัวอย่างเช่น มอเตอร์ไฟฟ้าขนาด 75 kW ต้องการเซ็นเซอร์วัดการสั่นสะเทือน 3 แกน (sampling rate ≥ 25.6 kHz เพื่อจับความถี่เรโซแนนซ์)…
Read More
Smart Manufacturing 2026: 5 Megatrends เทคโนโลยีที่กำลังเขียนบทใหม่ให้โรงงานอัจฉริยะ

Smart Manufacturing 2026: 5 Megatrends เทคโนโลยีที่กำลังเขียนบทใหม่ให้โรงงานอัจฉริยะ

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของวงการผลิตอุตสาหกรรมโลก เทคโนโลยีที่เคยอยู่ในขั้นทดลองได้กลายเป็นเครื่องมือหลักที่โรงงานใช้จริงในการแข่งขัน รายงานวิเคราะห์อุตสาหกรรมหลายแหล่งชี้ให้เห็น 5 Megatrends ที่กำลังเขียนบทใหม่ให้ Smart Manufacturing ในปีนี้ 🚀 ภาพรวม: ปี 2026 คือปีแห่งการลงมือทำจริง (deployment year) — ไม่ใช่ปีแห่งการทดลองอีกต่อไป โรงงานทั่วโลกกำลังเปลี่ยนจาก PoC สู่ production-scale AI, จาก connectivity เชิงเส้นสู่ระบบที่ขับเคลื่อนด้วยข้อมูลแบบ autonomous Megatrend 1: Multi-Agent AI Systems เปลี่ยนโรงงานเป็น Autonomous Entity แนวโน้มที่โดดเด่นที่สุดของปี 2026 คือการขยายตัวของ Industrial AI Agent Platforms แทนที่จะใช้ AI ตัวเดียวควบคุมทุกอย่าง โรงงานกำลังใช้ specialized agents หลายตัวทำงานร่วมกันในรูปแบบ orchestrated multi-agent system เกณฑ์เปรียบเทียบ Monolithic AI (รุ่นเก่า) Multi-Agent System (2026) สถาปัตยกรรม AI ตัวเดียวคุมทุกฟังก์ชัน Agent เฉพาะทางทำงานแบบ orchestrate ความยืดหยุ่น ต่ำ — แก้ส่วนหนึ่งกระทบทั้งระบบ สูง — retrain agent เดียวได้โดยไม่กระทบอื่น ความเสี่ยง error สูง — compounding errors ต่ำ — error ถูกจำกัดใน domain เดียว การขยายขนาด ยาก — ต้อง retrain ทั้งระบบ ง่าย — เพิ่ม agent ใหม่ตามต้องการ Megatrend 2: Hyperautomation ผสาน RPA + AI + IIoT Hyperautomation ไม่ใช่แค่ automation แบบเดิม แต่คือการผสาน Robotic Process Automation (RPA) สำหรับงานดิจิทัลซ้ำๆ, AI/ML สำหรับการตัดสินใจ, และ IIoT สำหรับข้อมูลจากเครื่องจักรจริง ทำให้กระบวนการทั้งหมดทำงานได้โดยอัตโนมัติตั้งแต่ต้นน้ำถึงปลายน้ำ ตัวอย่างเช่น เมื่อเซ็นเซอร์วัดการสั่นสะเทือนตรวจพบความผิดปกติ → AI วิเคราะห์และพยากรณ์อายุการใช้งาน →…
Read More
Case Study: วิสัยทัศน์ “All-AI Factory” ปี 2030 — จุดจบของ Pilot Purgatory และหนทางสู่โรงงาน AI เต็มรูปแบบ

Case Study: วิสัยทัศน์ “All-AI Factory” ปี 2030 — จุดจบของ Pilot Purgatory และหนทางสู่โรงงาน AI เต็มรูปแบบ

Article
ในช่วงกลางปี 2026 วงการผลิตอุตสาหกรรมทั่วโลกสั่นสะเทือนจากประกาศที่สำคัญ: ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์รายใหญ่ของโลกจากเอเชียตะวันออก ได้ตั้งเป้าหมายแปลงโรงงานทั้งหมดในเครือของตนให้กลายเป็น "All-AI Factory" หรือโรงงานที่ขับเคลื่อนด้วยปัญญาประดิษฐ์เต็มรูปแบบภายในปี 2030 ประกาศนี้ไม่ใช่อีกหนึ่งโครงการนำร่อง (pilot) ที่จบลงที่ห้องทดลอง แต่เป็นคำมั่นสัญญาระดับองค์กรที่ส่งสัญญาณชัดเจนว่ายุคแห่ง "Pilot Purgatory" หรือวงวนโครงการทดลองที่ไม่เคยขยายผลได้จริงได้จบลงแล้ว 💡 ข้อเท็จจริงสำคัญ: ผู้ผลิตรายนี้วางแผนใช้ Digital Twin Simulation ควบคู่กับ Specialized AI Agents เฉพาะทาง 3 ด้านหลัก ได้แก่ การควบคุมคุณภาพ (Quality) การจัดการการผลิต (Production) และการบริหารโลจิสติกส์ (Logistics) เพื่อสร้างสถาปัตยกรรมโรงงานที่ทำงานแบบอัตโนมัติเกือบสมบูรณ์ 1. ทำไม "Pilot Purgatory" คือปัญหาใหญ่ที่สุดของวงการ Pilot Purgatory คือภาวะที่โรงงานอุตสาหกรรมทั่วโลกติดอยู่ในวงวนของการทำ PoC (Proof of Concept) ซ้ำแล้วซ้ำเล่า โดยโครงการสร้างข้อมูลได้ดี แต่ไม่เคยถูกขยายขนาด (scale) สู่การใช้งานจริงทั่วทั้งโรงงาน จากข้อมูลของสำนักข่าวอุตสาหกรรม IIoT เปิดเผยว่า: โรงงานอัจฉริยะทั่วไปในปัจจุบัน มีอัตราการทำงานอัตโนมัติในสายการผลิตเพียง 30–40% เท่านั้น ส่วนที่เหลืออีก 60–70% ยังพึ่งพาการตัดสินใจและการปฏิบัติการของมนุษย์อย่างมาก การนำ Digital Twin ไปใช้จริงในระดับโรงงานยังอยู่ในขั้นต้น (early stage) สำหรับอุตสาหกรรมส่วนใหญ่ ช่องว่างระหว่าง 30–40% automation กับเป้าหมาย 100% AI-driven คือความท้าทายทางวิศวกรรม การเชื่อมต่อระบบ (integration) และการบริหารการเปลี่ยนแปลง (change management) ที่ยิ่งใหญ่ที่สุดของยุคสมัยนี้ 2. สถาปัตยกรรม All-AI Factory: Multi-Agent ไม่ใช่ AI ตัวเดียว หัวใจสำคัญของกลยุทธ์นี้คือการใช้ Specialized AI Agents หลายตัวทำงานร่วมกัน แทนที่จะใช้ AI ขนาดใหญ่ตัวเดียว (monolithic AI) ควบคุมทุกอย่าง การแบ่ง AI Agent แต่ละตัวให้รับผิดชอบด้านเฉพาะทางช่วยให้: AI Agent หน้าที่หลัก แหล่งข้อมูล Quality Agent ตรวจจับตำหนิ วิเคราะห์รากเหตุ ปรับพารามิเตอร์กระบวนการแบบ real-time Computer Vision, AOI, เซ็นเซอร์คุณภาพ Production Agent จัดตารางการผลิต จัดสรรทรัพยากร ปรับ OEE แบบ dynamic MES,…
Read More
Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Process Historian: คลังข้อมูลเชิงเวลาที่เปลี่ยน SCADA ให้กลายเป็นแพลตฟอร์มวิเคราะห์ข้อมูลอัจฉริยะสำหรับโรงงานอัตโนมัติ

Article
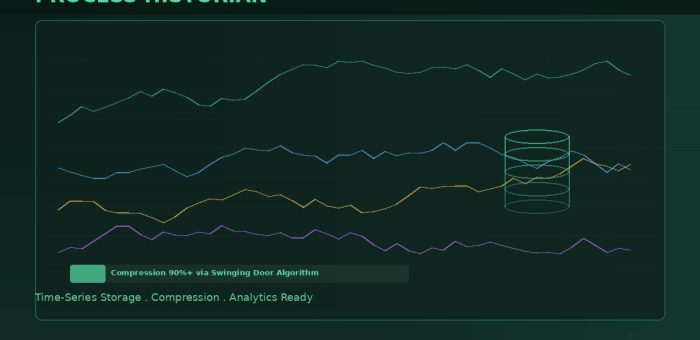
ข้อเท็จจริง: โรงงานอัจฉริยะขนาดกลางสร้างข้อมูลมากกว่า 1 เทระไบต์ต่อปี จากเซ็นเซอร์และอุปกรณ์นับหมื่นตัว — หากไม่มีระบบจัดเก็บและเรียกใช้ที่ออกแบบมาเฉพาะสำหรับข้อมูลเชิงเวลา ข้อมูลเหล่านี้จะกลายเป็น Digital Waste ที่ไม่มีวันนำมาใช้ประโยชน์ได้ Process Historian คืออะไร? Process Historian (หรือ Data Historian) คือระบบจัดเก็บข้อมูลแบบ Time-Series ที่ออกแบบเฉพาะสำหรับอุตสาหกรรม ทำหน้าที่รับบันทึกข้อมูลจาก PLC, DCS, SCADA, และเซ็นเซอร์ทุกประเภทอย่างต่อเนื่อง ด้วยอัตราการเก็บข้อมูลตั้งแต่มิลลิวินาทีถึงนาที และเก็บรักษาไว้เป็นปีหรือทศวรรษ โดยไม่สูญเสียความสามารถในการเรียกใช้แบบเรียลไทม์ แม้จะมี Time-Series Database ทั่วไปในตลาด แต่ Process Historian มีความแตกต่างสำคัญคือ การเก็บข้อมูลด้วย Compression Algorithm เฉพาะทาง ที่ลดขนาดข้อมูลได้มากกว่า 90% โดยที่ยังคงความแม่นยำของแนวโน้มข้อมูลไว้ได้ ทำให้สามารถเก็บข้อมูลนับล้าน Tag ได้ในพื้นที่จัดเก็บที่จำกัด ทำไมต้องใช้ Process Historian ไม่ใช่ Database ทั่วไป? Relational Database (SQL) แบบดั้งเดิมถูกออกแบบสำหรับ Transaction Processing ที่เน้นความสมบูรณ์ของข้อมูล (ACID) แต่ Process Historian ต้องเผชิญกับความท้าทายที่แตกต่าง: Write Speed: เขียนข้อมูล 50,000-500,000 Tag ทุก 1 วินาที — SQL Database ไม่สามารถรองรับได้โดยไม่เสียประสิทธิภาพ Data Volume: 1 Tag ที่เก็บทุก 1 วินาทีเท่ากับ 31.5 ล้านค่าต่อปี คูณด้วย 10,000 Tag = 315 พันล้านค่าต่อปี Query Pattern: ส่วนใหญ่เป็นการเรียกดูแนวโน้มในช่วงเวลาหนึ่ง (Time Range Query) ไม่ใช่การค้นหาแบบ Key-Lookup Data Quality: ข้อมูลจากอุปกรณ์อุตสาหกรรมมักมีค่าผิดปกติ (Outlier), หายไป (Missing), หรือรบกวน (Noise) ที่ต้องกรองก่อนบันทึก Compression Algorithm ที่สำคัญ หัวใจของ Process Historian คือวิธีการบีบอัดข้อมูลที่ ลดขนาดได้มากแต่ไม่ทำให้แนวโน้มผิดเพี้ยน Algorithm ที่ใช้กันแพร่หลาย: AlgorithmหลักการอัตราการบีบอัดความเหมาะสมBoxcar (Deviation)เก็บเฉพาะจุดที่เบี่ยงเบนเกินจากเส้นตรงที่กำหนด10:1 - 50:1ข้อมูลที่ค่อนข้างคงที่Swinging Doorเปรียบเทียบความชันสูงสุด/ต่ำสุดจากจุดสุดท้ายที่เก็บ20:1 - 100:1ข้อมูลที่มีทั้งช่วงนิ่งและเปลี่ยนแปลงSlope Projectionพยากรณ์ค่าถัดไปจากแนวโน้ม บันทึกเมื่อผิดพลาดเกินกำหนด30:1 -…
Read More
ISA-101 High-Performance HMI: มาตรฐานออกแบบหน้าจอควบคุมที่ลด Human Error และยกระดับ Situation Awareness ในโรงงานอัตโนมัติ

ISA-101 High-Performance HMI: มาตรฐานออกแบบหน้าจอควบคุมที่ลด Human Error และยกระดับ Situation Awareness ในโรงงานอัตโนมัติ

Article
ความจริงที่หลายคนมองข้าม: อุบัติเหตุระดับหายนะในอุตสาหกรรมมากกว่า 40% มีสาเหตุส่วนหนึ่งมาจากการออกแบบหน้าจอควบคุมที่ไม่ดี — ไม่ใช่จากความผิดพลาดของอุปกรณ์ แต่จากการที่โอเปอเรเตอร์มองไม่เห็นสิ่งที่สำคัญในเวลาที่วิกฤตกำลังเกิดขึ้น ISA-101 คืออะไร? มาตรฐาน ISA-101.01 (Interface for Human Machine Interface) เป็นมาตรฐานสากลที่พัฒนาโดย International Society of Automation (ISA) เพื่อกำหนดแนวทางการออกแบบหน้าจอ HMI ที่มีประสิทธิภาพสูง (High-Performance HMI) โดยมีเป้าหมายหลักคือ เพิ่ม Situation Awareness ของโอเปอเรเตอร์ และลดข้อผิดพลาดจากปัจจัยมนุษย์ในระหว่างการทำงานปกติและสถานการณ์ผิดปกติ มาตรฐานนี้เกิดขึ้นจากการศึกษาของ Abnormal Situation Management (ASM) Consortium ซึ่งเป็นกลุ่มวิจัยที่รวบรวมข้อมูลจากอุตสาหกรรมกระบวนการผลิตนานกว่า 20 ปี พบว่าหน้าจอควบคุมแบบดั้งเดิมที่เต็มไปด้วยสีสันสดใสและกราฟิก 3 มิติ กลับเป็นอุปสรรคต่อการตัดสินใจของโอเปอเรเตอร์ในยามวิกฤต ปัญหาของ Traditional HMI หน้าจอ HMI แบบดั้งเดิมมักออกแบบเพื่อ "สวยงาม" มากกว่า "ใช้งานได้จริงในสถานการณ์ผิดปกติ" ลองนึกภาพหน้าจอที่เต็มไปด้วยไอคอนปั๊มและท่อที่หมุนสวยงาม ใช้สีเขียวแทนทุกอย่างที่ทำงานปกติ จนสายตาชินกับสีเขียวจนไม่สังเกตเห็นความผิดปกติเล็กๆ ที่ค่อยๆ พัฒนา มีตัวเลข Process Variable (PV) นับร้อยค่าในจอเดียวโดยไม่มีการจัดลำดับความสำคัญ และเมื่อเกิด Alarm หน้าจอจะเปลี่ยนเป็นสีแดงเต็มจอ แต่โอเปอเรเตอร์กลับไม่รู้ว่าแดงตรงไหนคือปัญหาจริง ผลที่ตามมาคือปรากฏการณ์ที่เรียกว่า "Keyhole Effect" — โอเปอเรเตอร์มองเห็นเฉพาะส่วนเล็กๆ ของภาพรวม เหมือนมองผ่านรูกุญแจ ทำให้ไม่สามารถเชื่อมโยงสัญญาณเตือนหลายๆ ตัวเข้าด้วยกันเพื่อเข้าใจสถานการณ์โดยรวมได้ หลักการของ High-Performance HMI ISA-101 นำเสนอแนวคิดการออกแบบที่แตกต่างอย่างสิ้นเชิงจากแบบดั้งเดิม: 1. การใช้สีแบบ Gray-Scale Emphasis หน้าจอปกติควรเป็นสีเทา (Gray-Scale) เพื่อให้สีที่สดใสถูกใช้เฉพาะเพื่อ ดึงความสนใจไปยังสิ่งที่ผิดปกติ เท่านั้น เมื่อทุกอย่างทำงานปกติ หน้าจอจะเป็นเทาอ่อนสบายตา แต่เมื่อค่าใดเบี่ยงเบน สีที่เด่นจะปรากฏขึ้นทันทีทำให้โอเปอเรเตอร์สังเกตเห็นได้ทันทีโดยไม่ต้องอ่านตัวเลข 2. การจัดลำดับชั้นการแสดงผล (Display Hierarchy) ISA-101 กำหนดโครงสร้างการแสดงผลเป็น 3 ระดับ: ระดับชื่อหน้าที่ข้อมูลที่แสดงLevel 1Process Overviewภาพรวมทั้งโรงงาน/หน่วยผลิตสถานะรวม, ตัวชี้วัด KPI, Alarm SummaryLevel 2Unit Displayรายละเอียดของหน่วยผลิตเฉพาะค่า PV, Setpoint, Output, สถานะอุปกรณ์Level 3Detail Displayรายละเอียดเชิงลึกของลูปควบคุมเดี่ยวTrend, Tuning Parameters, Diagnostic 3. การแยก Dynamic และ Static Elements ข้อมูลที่เปลี่ยนแปลงตลอดเวลา (Dynamic)…
Read More
Model Predictive Control (MPC): เทคโนโลยีควบคุมขั้นสูงที่เหนือกว่า PID สำหรับกระบวนการผลิต Multivariable

Model Predictive Control (MPC): เทคโนโลยีควบคุมขั้นสูงที่เหนือกว่า PID สำหรับกระบวนการผลิต Multivariable

Article
ความท้าทาย: เมื่อกระบวนการผลิตมีตัวแปรควบคุม 20-50 ตัวที่มีผลต่อกันและกัน (Interaction) การใช้ PID Controller แบบดั้งเดิมที่ควบคุมทีละลูปจะไม่เพียงพอ — MPC คือคำตอบที่พยากรณ์อนาคตและหาการกระทำที่เหมาะสมที่สุดในทุกขณะ ทำไม PID ไม่เพียงพอสำหรับกระบวนการผลิตที่ซับซ้อน? PID Controller เป็นกลไกควบคุมที่ทำงานได้ดีมากกว่า 90% ของลูปควบคุมในอุตสาหกรรม แต่เมื่อกระบวนการมีความซับซ้อนสูง เช่น หอกลั่นน้ำมัน (Distillation Column) ที่มีตัวแปรอุณหภูมิ ความดัน อัตราการไหล และองค์ประกอบทางเคมีที่มีผลต่อกันและกัน PID เริ่มมีข้อจำกัด: Interaction: การเปลี่ยน Setpoint ของลูปหนึ่งส่งผลกระทบต่อลูปอื่น ทำให้เกิดการสั่น (Oscillation) และความไม่เสถียร Dead Time: กระบวนการที่มี Delay สูง เช่น การเปลี่ยนอุณหภูมิในเตาเผา ทำให้ PID ตอบสนองช้าและ Overshoot Constraints: PID ไม่สามารถคำนึงถึงข้อจำกัด เช่น อุณหภูมิสูงสุด ความดันต่ำสุด อัตราการเปลี่ยนแปลงสูงสุด ได้โดยตรง Multivariable: PID ควบคุมทีละตัวแปร ไม่สามารถหาคำตอบที่เหมาะสมที่สุดเมื่อต้องสมดุลหลายเป้าหมายพร้อมกัน MPC คืออะไร? Model Predictive Control (MPC) หรือที่รู้จักในนาม Advanced Process Control (APC) เป็นเทคนิคควบคุมที่ใช้แบบจำลองทางคณิตศาสตร์ (Process Model) ของกระบวนการเพื่อ พยากรณ์พฤติกรรมในอนาคต และคำนวณหาชุดการกระทำควบคุม (Control Moves) ที่จะนำกระบวนการไปสู่เป้าหมายโดย ลดค่าความคลาดเคลื่อนให้น้อยที่สุด ภายใต้ข้อจำกัดที่กำหนด MPC ทำงานในรอบ (Control Cycle) แต่ละรอบดังนี้: วัดค่า Process Variable (PV) ปัจจุบันจากเซ็นเซอร์ ใช้ Process Model พยากรณ์ PV ในอนาคตตลอดช่วง Prediction Horizon (เช่น 30-120 นาทีข้างหน้า) แก้ปัญหา Optimization เพื่อหา Control Moves ที่ลด Cost Function (ผลรวมของความคลาดเคลื่อนจาก Setpoint + ความรุนแรงของการเปลี่ยนแปลง) ให้น้อยที่สุด ภายใต้ Constraints ส่ง Control Move แรกไปยัง Actuator จริง แล้วรอรอบถัดไปเพื่อคำนวณใหม่ องค์ประกอบหลักของ MPC องค์ประกอบคำอธิบายตัวอย่างค่าProcess Modelแบบจำลองความสัมพันธ์ระหว่าง…
Read More
PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

Article
ในยุคที่ระบบอัตโนมัติของโรงงานต้องสื่อสารกันด้วยความเร็วระดับมิลลิวินาที การเลือกโปรโตคอลเครือข่ายอุตสาหกรรมจึงไม่ใช่แค่เรื่องของ "เชื่อมต่อได้หรือไม่" แต่คือเรื่องของ "เชื่อมต่อได้แม่นยำและกำหนดเวลาได้แน่นอน (Deterministic)" PROFINET (PROcess Field NET) คือหนึ่งในมาตรฐาน Industrial Ethernet ที่ได้รับความนิยมสูงสุดในโลก โดยพัฒนาภายใต้มาตรฐานสากล IEC 61158 และ IEC 61784 ออกแบบมาเพื่อเชื่อมต่ออุปกรณ์ระดับ Field เช่น เซ็นเซอร์ มอเตอร์ และ Drive เข้ากับระบบควบคุมระดับสูงในแบบเรียลไทม์อย่างแท้จริง PROFINET คืออะไร? ทำไมถึงสำคัญใน Smart Factory PROFINET เป็นมาตรฐาน Industrial Ethernet แบบเปิด (Open Standard) ที่ใช้โครงสร้าง Ethernet มาตรฐาน (IEEE 802.3) เป็นพื้นฐาน แต่เพิ่มกลไกการสื่อสารเรียลไทม์เข้าไปเพื่อให้สามารถรับประกัน Cycle Time ที่แน่นอนได้ ซึ่งเป็นสิ่งที่ Ethernet แบบดั้งเดิมที่ใช้ TCP/IP ทำไม่ได้ เนื่องจากลักษณะของ CSMA/CD ที่ไม่สามารถกำหนดเวลาการส่งข้อมูลได้ จุดเด่นของ PROFINET คือการแบ่งประสิทธิภาพออกเป็น Conformance Classes (CC) ที่ชัดเจน ทำให้วิศวกรสามารถเลือกระดับที่เหมาะสมกับแอปพลิเคชันของตนได้ ไม่ว่าจะเป็นการควบคุมกระบวนการทั่วไปหรือการควบคุม Motion ที่ต้องการความแม่นยำระดับไมโครวินาที สถาปัตยกรรม PROFINET IO: 3 บทบาทหลัก โครงสร้างการสื่อสารของ PROFINET (เรียกว่า PROFINET IO) แบ่งอุปกรณ์ออกเป็น 3 บทบาทหลัก: IO Controller — อุปกรณ์ที่ทำหน้าที่ควบคุม เช่น PLC ที่ประมวลผลโปรแกรมและส่งคำสั่งไปยัง Field Device ทำหน้าที่เป็น "สมอง" ของระบบ IO Device — อุปกรณ์ระดับ Field ที่รับคำสั่งจาก IO Controller เช่น เซ็นเซอร์ I/O Module มอเตอร์ Drive และ Valve แต่ละตัวจะมีหมายเลขประจำตัวเรียกว่า Device Name IO Supervisor — อุปกรณ์สำหรับการวินิจฉัยและบำรุงรักษา เช่น Engineering Tool หรือ HMI ที่ใช้ตรวจสอบสถานะและพารามิเตอร์ของอุปกรณ์ การสื่อสารระหว่างกันใช้แนวคิด Application Relation (AR) และ Communication Relation…
Read More
Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Digital Transformation Roadmap สำหรับโรงงานอุตสาหกรรม: จาก Assessment สู่ Scale-Up ใน 4 ระยะ

Article
งานวิจัยหลายชิ้นชี้ว่า ประมาณ 70% ของโครงการ Digital Transformation ในอุตสาหกรรมไม่บรรลุเป้าหมาย ที่ตั้งไว้ สาเหตุหลักไม่ใช่เทคโนโลยีไม่ดี แต่คือการ ขาดแผนงานที่ชัดเจน (Roadmap) และการกระโดดไป "ซื้อเทคโนโลยี" ก่อนเข้าใจปัญหาจริง บทความนี้นำเสนอแนวทางการสร้าง Digital Transformation Roadmap แบบ 4 ระยะที่พิสูจน์มาแล้วว่าใช้งานได้จริงในโรงงานอุตสาหกรรม หลักคิด: แปลงดิจิทัลไม่ใช่โครงการ แต่คือกระบวนการ ความผิดพลาดที่พบบ่อยที่สุดคือการมอง digital transformation เป็น "โครงการจบใน 6 เดือน" ความจริงคือมันคือ การเปลี่ยนแปลงกระบวนการทำงานอย่างต่อเนื่อง ที่ต้องการทั้งเทคโนโลยี คน และกระบวนการ ขับเคลื่อนไปด้วยกัน โดยมี 4 ระยะ ที่ต้องผ่านตามลำดับ 4 ระยะของ Digital Transformation Roadmap ระยะเป้าหมายผลลัพธ์หลักระยะเวลา 1. Assessประเมินความพร้อมดิจิทัลและไขปัญหาMaturity score + use case backlog1-3 เดือน 2. Pilotทดลองในขอบเขตจำกัด (1 สายการผลิต)POC ที่พิสูจน์ ROI ได้3-6 เดือน 3. Scaleขยายสู่ทุกสายการผลิตPlatform + data foundation12-24 เดือน 4. Optimizeใช้ AI ปรับปรุงอย่างต่อเนื่องAutonomous optimizationต่อเนื่อง ระยะที่ 1: Assess — รู้จักตัวเองก่อน ก่อนลงมือซื้ออะไร ต้อง ประเมินความพร้อมดิจิทัล (Digital Maturity Assessment) ในมิติของเทคโนโลยี กระบวนการ คน และข้อมูล การประเมินมักใช้กรอบอ้างอิงเช่น Acatech Industry 4.0 Maturity Index หรือโมเดลของ Gartner ที่ให้คะแนน 0-5 ในแต่ละด้าน ผลลัพธ์ของระยะนี้คือ use case backlog — รายการโอกาสที่จะปรับปรุง เรียงตามผลตอบแทนและความเป็นไปได้ ตัวอย่างเช่น "ลด unplanned downtime 30%" หรือ "ลดการใช้พลังงาน 15%" ระยะที่ 2: Pilot — พิสูจน์ให้เห็นก่อนลุย เลือก 1 use case ที่มีผลกระทบสูงและความเสี่ยงต่ำ มาทำเป็นนำร่อง (pilot) ในขอบเขตจำกัด เช่น…
Read More
Industrial Microgrid สำหรับนิคมอุตสาหกรรม: พลังงานอิสระ น่าเชื่อถือ และยืดหยุ่นด้วย IIoT

Industrial Microgrid สำหรับนิคมอุตสาหกรรม: พลังงานอิสระ น่าเชื่อถือ และยืดหยุ่นด้วย IIoT

Article
Microgrid หรือ "ระบบไฟฟ้าขนาดเล็ก" คือเครือข่ายพลังงานในพื้นที่จำกัดที่มีกำลังการผลิตและกักเก็บของตนเอง สามารถทำงานร่วมกับสายส่งหลักได้ และที่สำคัญยิ่งกว่าคือ สามารถ "ตัดขาด" จากสายส่งหลักและดำเนินการผลิตไฟฟ้าเองได้อย่างอิสระ (Island Mode) คุณสมบัตินี้ทำให้ Microgrid กลายเป็นกลยุทธ์หลักของนิคมอุตสาหกรรมยุคใหม่ที่ต้องการทั้งความเชื่อมั่นไฟฟ้า ความคุ้มค่า และความยั่งยืนทางสิ่งแวดล้อมในขณะเดียวกัน สำหรับวิศวกร OT/IIoT แล้ว Microgrid ไม่ใช่แค่เรื่องของไฟฟ้า แต่เป็น "ระบบควบคุมกระบวนการ" ที่ต้องทำงานแบบเรียลไทม์ เช่นเดียวกับ SCADA และ PLC สถาปัตยกรรมของ Industrial Microgrid Microgrid ที่ออกแบบมาเพื่อนิคมอุตสาหกรรมประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ต้องทำงานสอดประสานกัน: Distributed Energy Resources (DERs) — แหล่งผลิตไฟฟ้ากระจาย เช่น โซลาร์เซลล์หลังคาโรงงาน, ระบบ Cogeneration (CHP), เซลล์เชื้อเพลิง (Fuel Cell) และเครื่องกำเนิดไฟสำรอง Energy Storage System (ESS/BESS) — แบตเตอรี่กักเก็บพลังงาน ทำหน้าที่เป็นทั้งแหล่งสำรองและตัวปรับสมดุลโหลดในช่วงเปลี่ยนผ่าน โหลด (Critical & Flexible Loads) — แยกโหลดสำคัญ (เช่น ระบบควบคุม คอมพิวเตอร์ การผลิตหลัก) ออกจากโหลดที่สามารถลด/เลื่อนเวลาได้ Microgrid Controller (MGCC) — สมองกลของระบบ ทำหน้าที่จัดสรดสมดุลกำลังผลิต-โหลด ควบคุมความถี่และแรงดัน และตัดสินใจเมื่อจะเชื่อมต่อหรือแยกจากสายส่ง Grid-Connected vs Island Mode: หัวใจของ Microgrid คุณสมบัติที่ทำให้ Microgrid แตกต่างจากระบบไฟฟ้ากระจายทั่วไปคือความสามารถในการสลับโหมดการทำงานได้อย่างราบรื่น: เกณฑ์เปรียบเทียบ Grid-Connected Mode Island Mode แหล่งอ้างอิงความถี่/แรงดันสายส่งหลัก (Grid)Microgrid เอง (BESS/DER) ความเสถียรความถี่สูง (Grid ครอบคลุม)ต้องควบคุมเอง (ต้องการมากขึ้น) เป้าหมายหลักลดต้นทุน / ส่งไฟกลับความต่อเนื่องของการผลิต การเปลี่ยนโหมด (Transition)Seamless Transfer — สลับได้ภายในไม่กี่ cycle (มิลลิวินาที) ด้วย Static Transfer Switch เมื่อสายส่งหลักขัดข้อง Microgrid Controller จะตรวจจับการเปลี่ยนแปลงและสั่ง Static Transfer Switch (STS) ตัดการเชื่อมต่อภายในเสี้ยววินาที พร้อมสั่ง BESS และ DER รักษาโหลดสำคัญไว้ต่อเนื่องโดยไม่หยุดการผลิต กระบวนการนี้ต้องการการสื่อสารและการควบคุมที่แม่นยำระดับมิลลิวินาที มาตรฐานและโปรโตคอลที่ควบคุม Microgrid…
Read More