
OT Vulnerability Management: วิธีจัดการช่องโหว่ในระบบควบคุมอุตสาหกรรม ตอนที่ช่องโหว่ Critical เพิ่มขึ้น 49% ในครึ่งปีแรก

OT Vulnerability Management: วิธีจัดการช่องโหว่ในระบบควบคุมอุตสาหกรรม ตอนที่ช่องโหว่ Critical เพิ่มขึ้น 49% ในครึ่งปีแรก

Article
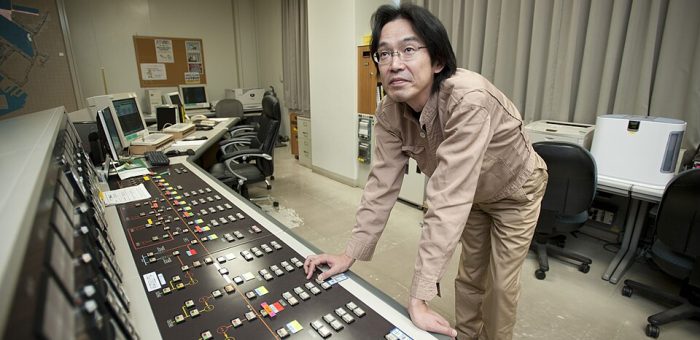
ในช่วงครึ่งปีแรกของปี 2025 มีการเปิดเผยช่องโหว่ที่ส่งผลกระทบต่อระบบ Operational Technology (OT) จำนวน 670 รายการ และ 49% ของช่องโหว่เหล่านี้ถูกจัดระดับความรุนแรงเป็น Critical หรือ High (CVSS ≥ 7.0) ข้อมูลจาก IBM X-Force Vulnerability Database ยังระบุด้วยว่า 21% ของช่องโหว่ระดับ Critical มี exploit code ที่เผยแพร่ต่อสาธารณะ พร้อมใช้งานสำหรับผู้โจมตี เลขเหล่านี้สะท้อนภาพความท้าทายที่ทีมรักษาความปลอดภัย OT ของโรงงานอุตสาหกรรมต้องเผชิญทุกวัน จะทำอย่างไรให้สามารถคัดกรอง ประเมิน และแก้ไขช่องโหว่ได้ทันท่วงที โดยไม่กระทบการผลิตที่ต้องทำงาน 24/7 ไม่หยุดชะงัก บทความนี้จะเจาะลึกกระบวนการ OT Vulnerability Management ตั้งแต่การค้นพบสินทรัพย์ การประเมินความเสี่ยง การจัดลำดับความสำคัญ ไปจนถึงกลยุทธ์การแก้ไขที่เหมาะสมกับสภาพแวดล้อมโรงงานจริง ห้องควบคุม SCADA — จุดที่ช่องโหว่ระดับ Critical สามารถสร้างผลกระทบทางกายภาพได้ทันที (ที่มา: Wikimedia Commons, CC BY-SA) OT Vulnerability Management ต่างจาก IT อย่างไร? การจัดการช่องโหว่ในโลก IT ค่อนข้างตรงไปตรงมา ตรวจพบ แพตช์ รีบูต เสร็จ แต่ในโลก OT เรื่องซับซ้อนกว่ามาก เพราะทุกการเปลี่ยนแปลงบนระบบควบคุมอาจหมายถึงการหยุดสายการผลิต ความเสียหายต่ออุปกรณ์ หรือในกรณีร้ายแรง — อันตรายถึงชีวิตคนงาน ตารางต่อไปนี้เปรียบเทียบความแตกต่างสำคัญ: มิติเปรียบเทียบ IT Vulnerability Management OT Vulnerability Management Patch Window รายสัปดาห์/รายเดือน 3–6 เดือน (ต้องรอ Maintenance Window) วงจรชีวิตอุปกรณ์ 3–5 ปี 10–25 ปี (บางครั้งผู้ผลิตเลิกสนับสนุน) ผลกระทบจาก Scan ต่ำ (ระบบทนได้) สูงมาก (Active Scan อาจ crash PLC) ลำดับความสำคัญ Data Confidentiality Safety & Availability มาก่อน Asset Visibility CMDB ครบถ้วน บ่อยครั้งไม่รู้ว่ามีอุปกรณ์อะไรบ้าง 5 ขั้นตอนของ OT Vulnerability Management…
Read More
Case Study: OT Threat Intelligence — เมื่อการรู้ล่วงหน้าช่วยหยุดภัยคุกคามก่อนถึงสายการผลิต

Case Study: OT Threat Intelligence — เมื่อการรู้ล่วงหน้าช่วยหยุดภัยคุกคามก่อนถึงสายการผลิต

Article
"ทำไมเราไม่รู้ว่ากลุ่มผู้โจมตีกำลังมุ่งหน้ามาหาเรา?" — นี่คือคำถามที่ CISO ของโรงงานผลิตชิ้นส่วนยนต์แห่งหนึ่งในภาคตะวันออกของไทยถามหลังจากต้องหยุดสายการผลิตนานถึง 72 ชั่วโมง เนื่องจากการโจมตี Ransomware ที่ลุกลามจากระบบ IT เข้าสู่ระบบ OT ในเดือนมีนาคม 2026 เหตุการณ์นี้สะท้อนปัญหาที่โรงงานอุตสาหกรรมทั่วโลกกำลังเผชิญ นั่นคือการขาด OT Threat Intelligence ที่มีคุณภาพและทันสถานการณ์ Case Study: การโจมตีแบบประสานงานบนระบบ OT ของโรงประปา 30+ แห่ง ในเดือนกรกฎาคม 2026 เกิดเหตุการณ์ที่สร้างแบบอย่างของความซับซ้อนในการโจมตี OT — ผู้โจมตีพยายามบุกรุกระบบ SCADA ของโรงประปามากกว่า 30 แห่ง ในรัฐมินนิโซตา สหรัฐอเมริกา การโจมตีใช้เทคนิค Multi-Vector Coordinated Attack ที่ผสมผสาน: การหาประโยชน์จากช่องโหว่ VPN Concentrator ที่เป็น perimeter device การขโมยข้อมูลประจำตัวจาก Third-party Contractor การเคลื่อนที่ในแนวราบ (Lateral Movement) จาก IT สู่ OT ผ่าน trusted bridge การจัดการโปรโตคอล ICS เช่น Modbus และ DNP3 เพื่อหยุดการทำงานของปั๊มน้ำ เหตุการณ์นี้สอนบทเรียนสำคัญ: การป้องกันแบบเดิมที่รอให้เกิดเหตุแล้วค่อยตอบสนอง (Reactive) ไม่เพียงพออีกต่อไป ผู้ปฏิบัติงานในห้องควบคุม SCADA — จุดที่ Threat Intelligence มีบทบาทสำคัญในการเตือนภัยล่วงหน้า (ที่มา: U.S. Navy, Public Domain) ปัญหา (Problem): โรงงานส่วนใหญ่บอดต่อภัยคุกคาม จากข้อมูลของ IBM X-Force ในปี 2025 พบว่า 15% ขององค์กรที่ศึกษาประสบเหตุการณ์ความมั่นคงปลอดภัยที่ส่งผลกระทบต่อสภาพแวดล้อม OT และในกลุ่มนี้ 23% รายงานว่าเหตุการณ์สร้างความเสียหายต่อระบบหรืออุปกรณ์ OT โดยตรง ความเสียหายเฉลี่ยอยู่ที่ USD 4.56 ล้านเหรียญต่อเหตุการณ์ สูงกว่าค่าเฉลี่ยทั่วโลก (USD 4.44 ล้าน) ปัญหาหลักที่ทำให้โรงงานบอดต่อภัยคุกคามมี 4 จุด: ช่องว่าง รายละเอียด ผลกระทบ IT-Centric Intel ข้อมูลภัยคุกคามมาจากแหล่ง IT ไม่ครอบคลุมโปรโตคอลอุตสาหกรรม พลาดภัยคุกคามเฉพาะ OT เช่น ICS Malware No Context…
Read More

PLC (Programmable Logic Controller): สมองกลของระบบอัตโนมัติที่วิ่ง Scan Cycle ทุก 1 มิลลิวินาที — วิเคราะห์สถาปัตยกรรมและภาษา IEC 61131-3

Article
ในโรงงานอุตสาหกรรมแทบทุกแห่ง มีอุปกรณ์อิเล็กทรอนิกส์ตัวหนึ่งที่ทำงานเงียบๆ ภายในตู้ควบคุม 24 ชั่วโมงต่อวัน 365 วันต่อปี โดยไม่มีวันหยุด — PLC (Programmable Logic Controller) หรือ "คอนโทรลเลอร์เชิงตรรกะที่โปรแกรมได้" อุปกรณ์นี้คือสมองกลของระบบอัตโนมัติที่คอยรับข้อมูลจากเซ็นเซอร์ ประมวลผลตามโปรแกรมที่วิศวกรเขียนไว้ แล้วสั่งงานอุปกรณ์ประกอบการ (actuator) เช่น วาล์ว มอเตอร์ และคอนเทคเตอร์ ให้ทำงานตามลำดับที่กำหนด บทความนี้เจาะลึกการทำงานของ PLC ตั้งแต่สถาปัตยกรรมฮาร์ดแวร์ กระบวนการ Scan Cycle ภาษาโปรแกรมตามมาตรฐาน IEC 61131-3 ไปจนถึงเทรนด์ล่าสุดในปี 2026 ที่ PLC กำลังกลายเป็น Edge Computing Node ที่เชื่อมโยงกับระบบ Cloud และ AI ได้อย่างไร ประวัติศาสตร์: จาก Relay Logic สู่ Microprocessor ก่อนที่ PLC จะถูกประดิษฐ์ขึ้น in ปี 1968 ระบบควบคุมอัตโนมัติทั้งหมดพึ่งพา Relay Logic — วงจรที่ใช้รีเลย์ไฟฟ้าหลายร้อยตัวเดินสายต่อกันบนแผงวงจรขนาดใหญ่ เมื่อต้องการเปลี่ยนลำดับการทำงาน วิศวกรต้องเดินสายไฟใหม่ทั้งหมด ใช้เวลาหลายวันถึงหลายสัปดาห์ Dick Morley วิศวกรชาวอเมริกัน ได้พัฒนา PLC ตัวแรกชื่อ Modicon 084 สำหรับ General Motors เพื่อแก้ปัญหานี้ ความก้าวล้ำคือการแยก "ฮาร์ดแวร์" ออกจาก "โลจิก" — เปลี่ยนการเดินสายใหม่เป็นการแก้โค้ดซอฟต์แวร์ จากจุดนั้น PLC ก็กลายเป็นหัวใจของระบบอัตโนมัติในโรงงานทั่วโลก ตู้ควบคุมอุตสาหกรรม (Control Cabinet) ที่บรรจุ PLC CPU, โมดูล I/O และอุปกรณ์ควบคุม — บางครั้งประกอบด้วยระบบ Redundancy เพื่อความน่าเชื่อถือสูงสุด สถาปัตยกรรมภายในของ PLC PLC ประกอบด้วยส่วนหลัก 4 ส่วนที่ทำงานประสานกัน: ส่วนประกอบ หน้าที่ คุณสมบัติเด่น CPU / Processor ประมวลผลโปรแกรมควบคุม คำนวณโลจิก และจัดการการสื่อสาร ความเร็วระดับไมโครวินาที, บางรุ่นรองรับ 64-bit dual-core Input Modules รับสัญญาณจากเซ็นเซอร์ (ดิจิทัล 24VDC หรืออะนาล็อก 4-20mA) Optical isolation ป้องกันกระแสไฟเกิน, รองรับ…
Read More

Case Study: Resilient Manufacturing 2026 — สร้างความยืดหยุ่นด้วย Digital Platform เมื่อ Disruption เพิ่ม 38%

Article
Case Study — บทความรูปแบบกรณีศึกษา วิเคราะห์การสร้างความยืดหยุ่นในโรงงานอุตสาหกรรมด้วย Digital Platform ในยุคที่ Supply Chain Disruption เพิ่มขึ้นอย่างต่อเนื่อง ในปี 2025 Supply Chain Disruption ทั่วโลกเพิ่มขึ้น 38% เมื่อเทียบกับปีก่อนหน้า โดยเหตุการณ์ทางภูมิรัฐศาสตร์เพิ่มขึ้น 54%, การเปลี่ยนแปลงด้านกฎระเบียบเพิ่มขึ้น 92% และภัยคุกคามทางไซเบอร์เพิ่มขึ้น 64% ตัวเลขเหล่านี้สะท้อนว่า ความยืดหยุ่น (Resilience) ไม่ใช่ตัวเลือกอีกต่อไป แต่เป็นความจำเป็นเพื่อการอยู่รอดของโรงงานอุตสาหกรรม ปัญหา: โรงงานที่พึ่งพา Single Source กรณีศึกษานี้อิงจากโรงงานผลิตชิ้นส่วนอุตสาหกรรมขนาดกลางที่ประสบปัญหาหยุดสายการผลิตนานถึง 9 วัน เนื่องจาก Supplier หลักไม่สามารถส่งมอบวัตถุดิบได้ สาเหตุจากภัยพิบัติทางธรรมชาติในพื้นที่ของ Supplier โรงงานไม่มีระบบเตือนล่วงหน้า ไม่มี Supplier สำรอง และไม่สามารถประเมินผลกระทบได้แบบเรียลไทม์ บทเรียน: การพึ่งพา Single Source โดยไม่มีระบบตรวจสอบ คือการเดิมพันกับความเสี่ยงที่ควบคุมไม่ได้ ภาพประกอบ: การจัดการ Supply Chain Disruption ต้องอาศัยข้อมูลแบบเรียลไทม์และระบบเตือนภัยล่วงหน้า (ภาพจาก Unsplash) แนวทางแก้ไข: สร้าง Digital Resilience Platform แนวทางการแก้ไขคือการสร้าง Digital Resilience Platform ที่ประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ทำงานร่วมกัน: ส่วนที่ 1: Supply Chain Visibility (การมองเห็นห่วงโซ่อุปทาน) ติดตั้ง IoT Tracking ที่วัตถุดิบและสินค้าสำคัญ ผสานกับ RFID และ GPS Tracking เพื่อให้ทราบตำแหน่งและสถานะของวัตถุดิบแบบเรียลไทม์ตลอดทั้ง Supply Chain ตั้งแต่ Supplier จนถึงคลังวัตถุดิบในโรงงาน ส่วนที่ 2: Predictive Risk Analytics (การวิเคราะห์ความเสี่ยงล่วงหน้า) ใช้ AI และ Machine Learning วิเคราะห์ข้อมูลจากหลายแหล่ง — ข่าวสารทางภูมิรัฐศาสตร์ สภาพอากาศ สถานการณ์ Supplier — เพื่อทำนายความเสี่ยงที่อาจส่งผลกระทบต่อห่วงโซ่อุปทาน ระบบสามารถแจ้งเตือนล่วงหน้า 3–7 วัน ก่อนเกิด Disruption ส่วนที่ 3: Digital Control Tower (หอคอยควบคุมดิจิทัล) สร้าง Dashboard กลาง ที่รวมข้อมูลจากทุกระบบ —…
Read More

Industrial Metaverse ในโรงงานอุตสาหกรรม: เมื่อโลกเสมือนและโลกแห่งความจริงกลายเป็นหนึ่งเดียว

Article
ในปี 2026 คำว่า "Industrial Metaverse" ไม่ใช่แค่คำโฆษณาชวกเชื่อจากวงการเทคโนโลยีอีกต่อไป แต่เป็นแนวคิดที่กำลังเปลี่ยนวิธีที่โรงงานออกแบบ จำลอง และควบคุมการผลิต บริษัทวิเคราะห์อุตสาหกรรมหลายแห่งคาดการณ์ว่าตลาด Industrial Metaverse จะแตะ 100 พันล้านดอลลาร์สหรัฐภายในปี 2030 โดยภาคการผลิตครองสัดส่วนใหญ่ Industrial Metaverse คือการผสานระหว่าง Digital Twin, Extended Reality (XR), AI, และ IoT ให้กลายเป็นสภาพแวดล้อมเสมือนที่สะท้อนโรงงานจริงแบบเรียลไทม์ ทีมวิศวกรสามารถ "เดิน" เข้าไปในโรงงานเสมือน สังเกตเครื่องจักรทำงาน ทดสอบสถานการณ์สมมติ (What-If Analysis) และตัดสินใจได้โดยไม่ต้องหยุดสายการผลิตจริง สถาปัตยกรรมของ Industrial Metaverse มีอะไรบ้าง? Industrial Metaverse ไม่ใช่เทคโนโลยีเดียว แต่เป็น Stack ของเทคโนโลยี 5 ชั้น ที่ทำงานร่วมกัน: ชั้นเทคโนโลยี หน้าที่ เทคโนโลยีหลัก Latency ที่ต้องการ 1. Physical Layer เครื่องจักร เซ็นเซอร์ และอุปกรณ์จริงในโรงงาน IIoT Sensors, PLC, SCADA N/A (ข้อมูลดิบ) 2. Data Layer รวบรวมและประมวลผลข้อมูลจากเซ็นเซอร์ Edge Gateway, Time-Series DB, OPC UA 1–10 ms 3. Digital Twin Layer สร้างแบบจำลองเสมือนของสินทรัพย์และกระบวนการ Asset Twin, Process Twin, System Twin 10–100 ms 4. Intelligence Layer AI วิเคราะห์และเพิ่มประสิทธิภาพ Machine Learning, Physics-Based Simulation 100 ms – 1s 5. Experience Layer อินเทอร์เฟซให้มนุษย์โต้ตอบกับโลกเสมือน AR/VR/MR Headset, 3D Visualization < 20 ms (Motion-to-Photon) ภาพประกอบ: โครงสร้างพื้นฐานของ Industrial Metaverse เชื่อมต่อข้อมูลจากเซ็นเซอร์ IIoT ผ่าน Edge Computing สู่ Digital Twin และแสดงผลใน…
Read More

Cognitive Manufacturing: เมื่อโรงงานเรียนรู้ ปรับตัว และเพิ่มประสิทธิภาพด้วยตัวเอง

Article
บทความวิเคราะห์ — มุมมองจาก Honey Corporation เกี่ยวกับแนวโน้มการผลิตแบบ Cognitive Manufacturing ที่กำลังเปลี่ยนโรงงานจาก "ทำตามคำสั่ง" เป็น "คิดเองและปรับตัวเอง" ลองนึกภาพโรงงานที่ไม่ต้องรอให้เครื่องจักรเสียก่อนแล้วค่อยซ่อม ไม่ต้องรอให้คุณภาพตกก่อนแล้วค่อยแก้ และไม่ต้องรอให้พลังงานสิ้นเปลืองก่อนแล้วค่อยปรับ แต่เครื่องจักร เรียนรู้จากข้อมูลของตัวเอง และปรับพารามิเตอร์การทำงานแบบอัตโนมัติเพื่อให้ได้ผลลัพธ์ที่ดีที่สุดเสมอ นี่คือสิ่งที่วงการเรียกว่า Cognitive Manufacturing หรือ "การผลิตแบบปัญญาประดิษฐ์" Cognitive Manufacturing คืออะไร? และต่างจาก Smart Factory อย่างไร? หลายคนสงสัยว่า Cognitive Manufacturing ต่างจาก Smart Factory หรือ Industry 4.0 ที่เราคุ้นเคยอย่างไร ความแตกต่างหลักอยู่ที่ ระดับของความเป็นอิสระในการตัดสินใจ: มิติเปรียบเทียบ Smart Factory (Industry 4.0) Cognitive Manufacturing การตัดสินใจ มนุษย์ตัดสินใจจาก Dashboard ระบบตัดสินใจเอง มนุษย์กำกับ การเรียนรู้ กฎและ Threshold ถูกตั้งไว้ล่วงหน้า เรียนรู้จากข้อมูลใหม่ต่อเนื่อง การตอบสนอง แจ้งเตือน → มนุษย์แก้ไข ตรวจจับ → ปรับพารามิเตอร์เอง ข้อมูลที่ใช้ เซ็นเซอร์และ Log การผลิต หลายแหล่งรวมถึง Physics Model และความรู้ของผู้เชี่ยวชาญ เป้าหมาย ให้ข้อมูลที่ถูกต้อง ผลลัพธ์ที่ดีขึ้นเรื่อยๆ โดยอัตโนมัติ ภาพประกอบ: Cognitive Manufacturing ใช้ AI และ Machine Learning เรียนรู้จากข้อมูลการผลิตเพื่อปรับปรุงกระบวนการอย่างต่อเนื่อง (ภาพจาก Unsplash) 3 ความสามารถหลักของ Cognitive Manufacturing 1. การสร้างความรู้ด้วยตัวเอง (Autonomous Knowledge Creation) แทนที่จะใช้ Model ที่ถูกเทรนมาล่วงหน้า Cognitive System จะ เรียนรู้ต่อเนื่อง จากข้อมูลใหม่ที่ไหลเข้ามาทุกวัน ตัวอย่างเช่น ระบบที่เริ่มจากการรู้จำรูปแบบการสั่นสะเทือนปกติของมอเตอร์ แล้วค่อยๆ เรียนรู้ที่จะแยกแยะรูปแบบที่บ่งบอกถึงการสึกหรอในแต่ละตำแหน่งโดยไม่ต้องมีคนมาระบุให้ (Unsupervised Learning) 2. การให้เหตุผล (Reasoning and Inference) Cognitive System ไม่ได้แค่บอกว่า "มีปัญหา" แต่สามารถ อธิบายเหตุผล ได้ เช่น "อุณหภูมิเบอริ่งตำแหน่ง A เพิ่มขึ้น 3°C ใน…
Read More

วิเคราะห์ตลาด IIoT 2025-2034: จาก 864 พันล้านสู่ 5.55 ล้านล้านดอลลาร์ — โอกาสและความท้าทายสำหรับโรงงานไทย

Article
ตลาด Internet of Things (IoT) ทั่วโลกมีมูลค่า 864 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะเติบโตเป็น 5.55 ล้านล้านดอลลาร์สหรัฐภายในปี 2034 (ข้อมูล Fortune Business Insights) นี่คือการเติบโตกว่า 6 เท่าตัวในเวลาเพียง 9 ปี แต่ตัวเลขรวมนี้ซ่อนเรื่องราวที่ซับซ้อนกว่านั้น — โดยเฉพาะส่วน Industrial IoT (IIoT) ที่กำลังขับเคลื่อนการเปลี่ยนแปลงครั้งใหญ่ในอุตสาหกรรมการผลิต บทความนี้วิเคราะห์แนวโน้มตลาด IIoT และการลงทุนใน Smart Factory ปี 2025-2026 พร้อมมุมมองเชิงปฏิบัติสำหรับผู้บริหารโรงงานในประเทศไทย ศูนย์ข้อมูลที่ขับเคลื่อน IIoT Platform และ Cloud Analytics โครงสร้างพื้นฐานสำคัญที่รองรับการเติบโตของตลาด IoT แบบทวีคูณ (ภาพ: Wikimedia Commons) ภาพรวมตลาด: IIoT คือส่วนที่เติบโตเร็วที่สุด จากข้อมูล Mordor Intelligence ตลาด IIoT โดยเฉพาะมีมูลค่า 142.4 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะสูงถึง 191.4 พันล้านดอลลาร์สหรัฐภายในปี 2031 ในขณะที่ข้อมูลจาก Statista ระบุว่า IIoT คิดเป็น 24.3% ของรายได้ตลาด IoT ทั้งหมดในปี 2023 และสัดส่วนนี้กำลังขยายตัวอย่างต่อเนื่อง สิ่งที่น่าสนใจคือ การลงทุนด้าน IoT ในภาคอุตสาหกรรมสูงกว่าภาคอื่นๆ ข้อมูลจาก N-iX ระบุว่าอุตสาหกรรมการผลิตเป็นผู้นำในการพัฒนา IoT โดยมีการลงทุนที่สูงกว่าภาคอื่นๆ อย่างชัดเจน 6 เทรนด์หลักที่ขับเคลื่อนการลงทุนในปี 2026 เทรนด์ ความสำคัญสำหรับโรงงาน ระดับการนำไปใช้ 1. IT/OT Convergence เชื่อมระบบเทคโนโลยีสารสนเทศกับระบบควบคุมการผลิต ทำลาย Silos ข้อมูล กำลังเติบโต 2. Open Standards OPC UA, MQTT Sparkplug ลด Vendor Lock-in และค่าใช้จ่ายการเชื่อมต่อ เป็นมาตรฐาน 3. Digital Twin + AAS สร้างแบบจำลองเสมือนของเครื่องจักรและกระบวนการเพื่อจำลองสถานการณ์ เริ่มแพร่หลาย 4. Industrial Agentic AI ระบบ AI ที่ตัดสินใจและดำเนินการเองในกระบวนการผลิต เกิดใหม่/เติบโตเร็ว 5. Private 5G…
Read More

Agentic AI ใน Smart Manufacturing 2026: เมื่อโรงงานเริ่มตัดสินใจเองด้วย Autonomous AI Agent

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของอุตสาหกรรมการผลิต ข้อมูลจาก Deloitte ระบุว่าการนำ Agentic AI มาใช้ในการผลิตเพิ่มขึ้นถึง 4 เท่าตัวในเวลาเพียงหนึ่งปี จาก 6% สู่ 24% ของผู้ผลิตทั่วโลก ตัวเลขนี้สะท้อนการเปลี่ยนแปลงครั้งใหญ่: โรงงานไม่ได้ใช้ AI แค่วิเคราะห์ข้อมูลอีกต่อไป แต่เริ่มปล่อยให้ระบบ AI ตัดสินใจและดำเนินการเองในกระบวนการผลิตจริง บทความนี้เจาะลึก Agentic AI ในบริบท Smart Manufacturing ตั้งแต่แนวคิด สถาปัตยกรรม กรณีศึกษาผลลัพธ์จริง ไปจนถึงความท้าทายที่ผู้บริหารโรงงานต้องเตรียมรับมือ หุ่นยนต์อุตสาหกรรมในโรงหล่อ — เมื่อ AI Agent เข้ามาประสานงาน หุ่นยนต์เหล่านี้ไม่ได้ทำงานตามโปรแกรมตายตัว แต่ปรับตัวตามสภาพการผลิตแบบเรียลไทม์ (ภาพ: Wikimedia Commons) Agentic AI คืออะไร? แตกต่างจาก AI แบบเดิมอย่างไร? Agentic AI (AI เชิงตัวแทน) คือระบบ AI ที่สามารถ รับรู้ ให้เหตุผล ตัดสินใจ และลงมือทำ ได้อย่างอิสระตามเป้าหมายที่กำหนด โดยไม่ต้องมีมนุษย์สั่งการทีละขั้น แตกต่างจาก AI แบบดั้งเดิมที่ทำหน้าที่ "ตอบคำถาม" หรือ "วิเคราะห์ข้อมูล" เพียงอย่างเดียว คุณสมบัติ AI แบบดั้งเดิม (Reactive) Agentic AI (Autonomous) การตัดสินใจ แนะนำ/วิเคราะห์ แล้วมนุษย์ตัดสินใจ ตัดสินใจและดำเนินการเอง ขอบเขตการทำงาน งานเดี่ยว เช่น ตรวจจับ Defect ประสานหลายระบบ เช่น จัดตารางผลิตและสั่งวัตถุดิบ การเรียนรู้ ต้อง retrain เมื่อข้อมูลเปลี่ยน ปรับตัวต่อเนื่องจาก feedback loop การโต้ตอบ ทางเดียว (Output สู่ Human) สองทาง เรียก API สั่ง PLC แจ้งเตือน ตัวอย่างในโรงงาน Computer Vision ตรวจคุณภาพ Agent จัดการบำรุงรักษาทั้งระบบ 5 Use Case ที่ Agentic AI สร้างผลลัพธ์จริงในโรงงาน จากข้อมูล iFactory AI (กุมภาพันธ์ 2026) ผู้ผลิตชั้นนำเริ่มใช้ Multi-Agent Systems ในพื้นที่ปฏิบัติการหลัก 5…
Read More

Binder Jetting: เทคโนโลยีพิมพ์สามมิติที่กำลังท้าทายอุตสาหกรรมหล่อโลหะแบบดั้งเดิม — วิเคราะห์แนวโน้มสำหรับโรงงานไทย

Article
บทนำ: เมื่อเทคโนโลยีใหม่มาท้าทายอุตสาหกรรมเก่าแก่ อุตสาหกรรมหล่อโลหะ (metal casting) และ Metal Injection Molding (MIM) เป็นกระบวนการผลิตที่มีอายุกว่า 5,000 ปี แต่ในช่วงไม่กี่ปีที่ผ่านมา เทคโนโลยี Binder Jetting กำลังก้าวขึ้นมาเป็น "ผู้ท้าชิง" ที่น่าจับตามอง ด้วยจุดเด่นด้านความเร็วในการผลิต ความสามารถในการสร้างรูปทรงซับซ้อน และต้นทุนต่อชิ้นที่ลดลงเรื่อย ๆ บทความนี้วิเคราะห์ว่าทำไม Binder Jetting จึงเป็นเทคโนโลยีที่โรงงานไทยควรติดตาม และมีโอกาสอะไรบ้างในอนาคต Binder Jetting คืออะไร แผนภาพหลักการ Binder Jetting: printhead พ่น binder (กาว) ลงบน powder bed ทีละชั้นตามรูปทรงที่ต้องการ จากนั้นชิ้นงาน "green part" จะถูกนำไป sinter/infiltrate เพื่อเพิ่มความหนาแน่น (ที่มา: Wikimedia Commons, CC BY-SA) Binder Jetting จัดอยู่ในกลุ่ม Material Jetting ตามมาตรฐาน ISO/ASTM 52900 เป็นกระบวนการที่ใช้ หัวพิมพ์ inkjet พ่นสารยึดเกาะ (binder / binding agent) ลงบนผงวัสดุ (powder bed) ทีละชั้น เพื่อยึดอนุภาคผงเข้าด้วยกันตามรูปทรงที่ออกแบบ วัสดุที่ใช้ได้หลากหลายมาก ทั้งโลหะ (สแตนเลส 316L, 17-4 PH, ทองแดง, Inconel) ทรายหล่อ (silica sand) เซรามิก และคอมโพสิต กระบวนการมีขั้นตอนหลักดังนี้: การกระจายผง — ใบปัด (recoater) กวาดผงวัสดุให้ปกคลุม build platform ในแต่ละชั้น (layer thickness 80–200 µm) การพ่น binder — หัวพิมพ์ inkjet พ่น binder ตามหน้าตัด (cross-section) ของชิ้นงาน การทำซ้ำ — build platform ลดลงและวนซ้ำจนครบทุกชั้น การ post-process (สำคัญมาก) — ชิ้นงานที่ได้เรียกว่า "green part" ยังมีความหนาแน่นต่ำ (50–65%) ต้องนำไป sinter ในเตาอุณหภูมิสูง หรือ infiltrate…
Read More

SLA (Stereolithography): เทคโนโลยีพิมพ์สามมิติด้วยเลเซอร์ UV ที่สร้างชิ้นส่วนความละเอียดระดับไมโครเมตร

Article
SLA คืออะไร — เทคโนโลยีพิมพ์สามมิติที่เก่าแก่ที่สุดที่ยังใช้งานอยู่ Stereolithography หรือ SLA คือเทคโนโลยีการพิมพ์สามมิติ (Additive Manufacturing) ที่ถูกคิดค้นขึ้นในปี 1983 โดย Chuck Hull และได้รับสิทธิบัตรในปี 1986 นับเป็นเทคโนโลยี 3D printing แบบแรกของโลกที่ยังคงใช้งานในอุตสาหกรรมจนถึงทุกวันนี้ ภายใต้มาตรฐาน ISO/ASTM 52900 กระบวนการนี้จัดอยู่ในกลุ่ม Vat Photopolymerization ซึ่งใช้แสงเลเซอร์ในย่าน Ultraviolet (UV) เพื่อกระตุ้นปฏิกิริยา photopolymerization ทำให้เรซินโพลีเมอร์เหลวเปลี่ยนสถานะเป็นของแข็งทีละชั้น จุดเด่นที่ทำให้ SLA ยังคงได้รับความนิยมในอุตสาหกรรมคือ ความละเอียดและความเรียบของพื้นผิว ที่เหนือกว่าเทคโนโลยี FDM และ SLS อย่างชัดเจน โดย SLA สามารถพิมพ์ชิ้นส่วนที่มีความสูงชั้น (layer thickness) เล็กเพียง 25 ไมโครเมตร (0.025 มม.) และความละเอียดในแนวราบ (XY resolution) ตั้งแต่ 25–65 ไมโครเมตร ขึ้นกับขนาดจุดเลเซอร์ (laser spot size) หลักการทำงานของ SLA — Vat Photopolymerization แผนภาพหลักการทำงานของ SLA: เลเซอร์ UV ส่องผ่านกระจก galvanometer เพื่อ scan หน้าตัดของชิ้นส่วนบนผิวเรซินเหลว ทำให้เกิดปฏิกิริยา photopolymerization เป็นของแข็งทีละชั้น (ที่มา: Wikimedia Commons, CC BY-SA) กระบวนการ SLA แบ่งออกเป็นขั้นตอนหลักดังนี้: การเตรียมเรซิน — เทเรซินโพลีเมอร์เหลว (photopolymer) ลงในถาด (vat) ที่มีความลึกประมาณ 100–200 มม. การ scan ด้วยเลเซอร์ UV — แสงเลเซอร์ (ความยาวคลื่น 355 nm สำหรับระบบอุตสาหกรรม หรือ 405 nm สำหรับระบบ desktop) ถูกส่งผ่านกระจก galvanometer mirror เพื่อ scan หน้าตัด (cross-section) ของชิ้นส่วนบนผิวเรซิน เกิดปฏิกิริยา polymerization เป็นชั้นบาง ๆ การเคลื่อนแท่นพิมพ์ — หลังเสร็จแต่ละชั้น แท่นพิมพ์ (build platform) จะเคลื่อนที่ตามความสูงของชั้น…
Read More