Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Article
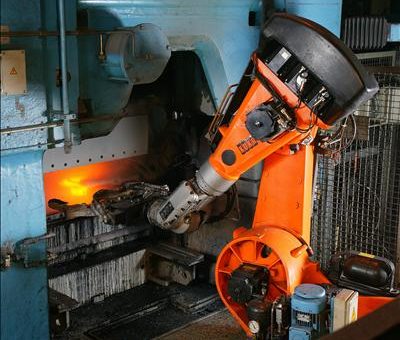
หลายโรงงานยังมองว่าเครื่องพิมพ์สามมิติแบบ FDM (Fused Deposition Modeling) หรือที่เรียกตามมาตรฐาน ISO/ASTM 52900 ว่า Material Extrusion เป็นเพียงอุปกรณ์ทำต้นแบบไว้บนโต๊ะช่าง แต่ในปี 2026 ภาพนั้นเปลี่ยนไปแล้ว ตัวเลขจากบทวิเคราะห์ตลาดล่าสุดชี้ว่า Material Extrusion กลายเป็นกระบวนการผลิตที่ ประหยัดที่สุดสำหรับการผลิตจำนวนมาก แซงหน้ากระบวนการผงพอลิเมอร์อย่าง SLS และ MJF ในหลายๆ กรณี ด้วยเหตุผลสามข้อ: ต้นทุนเครื่องจักรต่ำกว่า วัสดุตั้งต้น (filament) ถูกกว่าต่อกิโลกรัม และขั้นตอนหลังการพิมพ์ (post-processing) ง่ายกว่าอย่างมีนัยสำคัญ บทความนี้เจาะลึกว่าเทคโนโลยีที่เคยถูกมองว่า "เล็ก" นี้ ทำงานอย่างไร ข้อจำกัดที่ต้องเข้าใจก่อนส่งชิ้นงานลงไลน์ผลิตจริง และทำไมโรงงานอุตสาหกรรมในไทยควรให้ความสนใจ เครื่องพิมพ์ FDM ระดับอุตสาหกรรม — หลักการทำงานคือการรีดวัสดุหลอมเหลวออกมาเป็นเส้นแล้ววางซ้อนทีละชั้น (ภาพ: Wikimedia Commons, CC0) หลักการทำงาน: การวางวัสดุทีละชั้นอย่างมีวินัย เครื่อง FDM ทำงานโดยดึงเส้น filament จาก spool เข้าสู่หัวรีด (extruder) ที่มี heater block ทำงานที่อุณหภูมิ 200–450°C ขึ้นอยู่กับชนิดวัสดุ วัสดุหลอมเหลวจะถูกรีดออกผ่านหัวฉีด (nozzle) ขนาดเล็ก โดยทั่วไป 0.4 มม. สำหรับงานละเอียด หรือ 0.6–1.2 มม. สำหรับชิ้นงานใหญ่ที่ต้องการความเร็ว แขนกลไก CoreXY หรือ Cartesian จะเลื่อนหัวฉีดไปตามพาธที่ซอฟต์แวร์ slicer คำนวณไว้ วางพลาสติกลงบนแผ่นรองพิมพ์ทีละชั้น ความสูงชั้น (layer height) โดยทั่วไปอยู่ระหว่าง 0.1–0.3 มม. จุดที่ต่างจากเทคโนโลยีอื่นคือ ความสัมพันธ์ระหว่างทิศทางการพิมพ์กับความแข็งแรง เนื่องจากชิ้นงานถูกสร้างจากเส้นวัสดุที่เชื่อมกันด้วยการหลอมประกบบางๆ ความแข็งแรงในแนวตั้งฉากกับชั้น (Z-axis) จะต่ำกว่าแนวระนาบประมาณ 20–50% วิศวกรต้องวางแนวชิ้นงาน (part orientation) ให้แรงกระทำหลักไม่ดึงขาดระหว่างชั้น — นี่คือความรู้ที่แยกระหว่าง "พิมพ์ได้" กับ "ใช้งานจริงได้" วัสดุอุตสาหกรรม: จาก PLA ถึง PEEK และคอมโพสิต ความก้าวหน้าที่ยกระดับ FDM จากงานต้นแบบสู่งานผลิตจริงคือวัสดุ การเติม Carbon Fiber หรือ Glass Fiber ลงในเมทริกซ์ Nylon หรือ PEEK ในอัตรา 30–50% ทำให้ชิ้นงานที่พิมพ์เสร็จ สามารถทดแทนชิ้นส่วนหล่ออะลูมิเนียมหรือสังกะสีแบบ Die-cast…
Read More
บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

Article
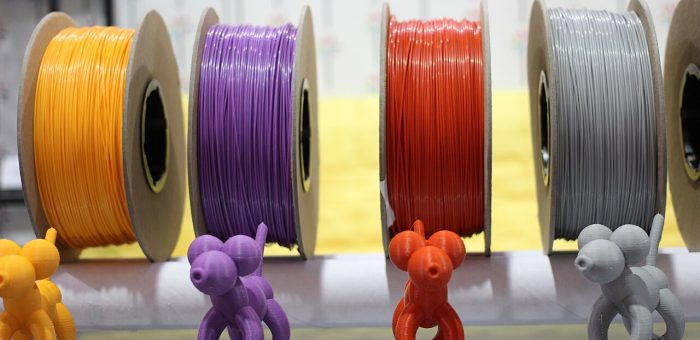
ทุกครั้งที่วัสดุใหม่ถูกนำเสนอในวงการผลิต คำถามแรกของวิศวกรมักเป็นเหมือนเดิม: "จริงหรือ hype" บทวิเคราะห์นี้มองตัวเลขที่ออกมาในปี 2026 เกี่ยวกับ filament ที่เติม nanomaterial แล้วชั่งน้ำหนักว่าเทคโนโลยีนี้พร้อมแค่ไหนสำหรับโรงงานอุตสาหกรรมในไทย โดยไม่ได้มาทำการตลาดให้ใคร แต่มาช่วยตัดสินใจ จุดเริ่มของเรื่องคือตัวเลขหนึ่งง่ายๆ: ตลาดวัสดุเสริมพิมพ์สามมิติระดับนาโน (3D printed nanomaterials) ถูกคาดการณ์ว่าจะแตะ 1.2 พันล้านดอลลาร์สหรัฐในปี 2026 จากบทวิเคราะห์ตลาดระดับสากล ตัวเลขนี้บอกอะไรมากกว่าที่เห็น — มันแปลว่าเทคโนโลยีนี้ผ่านช่วง "ทดลองในห้องแล็บ" แล้ว และกำลังเข้าสู่ช่วงที่มี demand จริงจากสายการผลิต ตัวเลขที่ต้องรู้: แข็งแรงขึ้น 50–200% จริงหรือ ข้อมูลจากบทวิเคราะห์เทคโนโลยีตีพิมพ์ปี 2026 ระบุว่า filament ที่เติม nanomaterial สามารถเพิ่มความต้านทานแรงดึง (tensile strength) ได้ระหว่าง 50–200% ขึ้นอยู่กับวัสดุตั้งต้นและตัวเสริมที่ใช้ ตัวเสริมสองตัวหลักคือ graphene ที่เพิ่มความนำไฟฟ้าและความแกร่งโดยไม่เพิ่มน้ำหนัก และ carbon nanotubes (CNTs) ที่ยกระดับความทนแรงกระแทกและเสถียรภาพทางความร้อน วัสดุ ความแข็งแรงเพิ่มขึ้น คุณสมบัติเด่น การใช้งานหลัก PLA + Grapheneถึง 50%นำไฟฟ้า + แกร่งกล่องอิเล็กทรอนิกส์ Nylon + CNTถึง 150%ทนแรงกระแทกชิ้นส่วนยานยนต์ PEEK + Carbon Fiberถึง 200%เสถียรภาพความร้อนแบร็กเก็ตอวกาศ ABS + Nano-silicaถึง 80%ความแกร่งผิวเครื่องมือแพทย์ ตัวเลขเหล่านี้มาจากการทดสอบในสภาวะมาตรฐาน ซึ่งสำคัญมากสำหรับวิศวกรที่จะนำไปใช้ — ตัวเลขจาก data sheet ไม่ใช่ตัวเลขจากชิ้นงานพิมพ์จริง เพราะชิ้นงาน FDM มีความแข็งแรงแตกต่างกันตามทิศทางการพิมพ์ ดังนั้นก่อนเอาตัวเลข 200% ไปคำนวณ safety factor ต้องทดสอบชิ้นงานที่พิมพ์ในทิศทางที่จะใช้งานจริงเสมอ วัสดุพิมพ์สามมิติหลากชนิด — การเลือกให้ตรงสเปกการใช้งานสำคัญกว่าการไล่ตามตัวเลขความแข็งแรงสูงสุด (ภาพ: Wikimedia Commons, CC BY 2.0) มุมมอง: สามเหตุผลที่โรงงานไทยควรจับตา แต่ไม่ต้องรีบ เหตุผลที่หนึ่ง — ตัวเลขเศรษฐศาสตร์เริ่มเข้าขั้น เมื่อวัสดุ filament มีต้นทุนต่อหน่วยลดลงและแข็งแรงขึ้น การผลิตชิ้นส่วนฟังก์ชันด้วยวิธี Material Extrusion กลายเป็นทางเลือกที่คุ้มค่าสำหรับปริมาณการผลิตระดับกลาง โดยไม่ต้องลงทุนแม่พิมพ์ เกินมาในงานจิ๊ก-ฟิกซ์เจอร์ อะไหล่ตามสั่ง และชิ้นส่วน EOAT ที่วอลุ่มไม่มากพอจะทำแม่พิมพ์ เหตุผลที่สอง — AI เปลี่ยนเกมการออกแบบวัสดุ สิ่งที่น่าสนใจที่สุดในปี 2026 ไม่ใช่ตัว filament…
Read More
บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

Article
สองปีก่อน กล้อง Passthrough บน Headset VR เป็นแค่ "ฟีเจอร์ความปลอดภัย" — แตะข้าง Headset สองครั้งเพื่อแอบดูโลกจริง หาขวดน้ำบนโต๊ะ หลบสุนัขที่นอนขวาง แล้วกลับเข้าสู่โลกเสมือนทันที ภาพที่เห็นหยาบ เบลอ และสีซีด แต่ปี 2026 บทบาทนี้เปลี่ยนไปสิ้นเชิง Mixed Reality กลายเป็นโหมดหลักของ Headset ยุคใหม่ และคุณภาพกล้อง Passthrough กลายเป็นปัจจัยชี้ขาดว่าอุปกรณ์จะ "ใช้งานได้จริง" หรือแค่ "ดูเจ๋งในงานแสดงสินค้า" ในบริบทของโรงงานอุตสาหกรรม คำถามนี้สำคัญกว่าที่คิด เพราะงานส่วนใหญ่บนไลน์ผลิตคือ Mixed Reality โดยธรรมชาติ — ช่างต้องอ่านค่า Meter บนเครื่องมือจริง ตรวจสีของชิ้นงานจริง และรับ Overlay คำแนะนำจากระบบพร้อมกัน ถ้าภาพ Passthrough ไม่ถึงระดับ งานเหล่านี้ก็ปลดล็อกไม่ได้ แผนภาพ: พัฒนาการ 3 ยุคของกล้อง Passthrough — จากมองทะลุเพื่อความปลอดภัย สู่ใช้งานร่วมกับโลกจริง (ภาพ: Honey Corporation) เกณฑ์ 3 ตัวที่ต้องวัดก่อนเลือกใช้ในโรงงาน การวิเคราะห์คุณภาพ Passthrough ไม่ควรดูแค่สเปกจำนวนกล้อง แต่ควรวัดจากความสามารถใน 3 มิติ: ความคมชัดเชิงอ่าน (Reading Fidelity) — อ่านข้อความขนาดเล็กบนจอโทรศัพท์ หมายเลขซีเรียลบนชิ้นส่วน หรือค่าบน Meter ได้หรือไม่ นี่คือเส้นแบ่งระหว่าง "ใช้ช่วยงานได้" กับ "ใช้แทนตาเปล่าได้" แนวโน้มอุตสาหกรรมปี 2026 ชี้ว่า Headset ระดับสูงสุดบางรุ่นให้ภาพใกล้เคียง "มองผ่านแว่นกันแดดจางๆ" แล้ว ความล่าช้า (Motion-to-Photon Latency) — ระยะเวลาตั้งแต่หัวขยับจนภาพอัปเดต ถ้าเกินระดับหลักสิบมิลลิวินาที ผู้ใช้จะรู้สึกหน่วงและเมื่อยตาเร็ว ซึ่งใช้งานหลายชั่วโมงต่อกะไม่ได้ ความแม่นสี (Color Accuracy) — งานตรวจสอบคุณภาพที่ต้องแยกเฉดสีของ Coating หรือสัญญาณไฟเตือน จะพังทันทีถ้ากล้องบิดเบือนสี ปัญหาที่พบบ่อยในรุ่นก่อนๆ คือสีซีดและ Contrast ต่ำ มุมมองของเรา: ยิ่ง Passthrough ใกล้ตาเปล่ามากขึ้นเท่าไร เส้นแบ่งระหว่าง VR กับ AR ก็ยิ่งเลือนหาย — อนาคตของอุปกรณ์ในโรงงานไม่ใช่ "เลือกตัวใดตัวหนึ่ง" แต่คือ Headset เดียวที่สลับโหมดได้ตามงาน กรอบวิเคราะห์ 4 ระดับสำหรับงานอุตสาหกรรม ระดับ ความสามารถที่ปลดล็อก…
Read More
Case Study: Eye Tracking ใน XR Training — เมื่อสายตาคนงานกลายเป็นข้อมูลพัฒนาการฝึกอบรมความปลอดภัย

Case Study: Eye Tracking ใน XR Training — เมื่อสายตาคนงานกลายเป็นข้อมูลพัฒนาการฝึกอบรมความปลอดภัย

Article
ปัญหา: โรงงานแห่งหนึ่งในภาคตะวันออกใช้งบฝึกอบรมความปลอดภัยและการปฏิบัติงานกับพนักงานใหม่ทุกปี แต่เมื่อสอบถามผู้จัดการฝ่ายผลิตกลับได้คำตอบเดิมๆ — "อบรมแล้วก็ผ่านทุกคน แต่อุบัติเหตุหน้าเครื่องจักรไม่เคยลด" คำถามคือ ระหว่างการอบรมกับพฤติกรรมจริงบนไลน์ผลิต มีอะไรหลุดรอดไปบ้าง? คำตอบที่เทคโนโลยีให้ได้ในวันนี้คือ สายตาของคนงานเอง ทางออก: การฝึกอบรมในรูปแบบ XR (VR/MR) ที่ติดตั้งระบบ Eye Tracking สามารถบันทึกได้ว่าผู้เรียน "มองอะไร นานแค่ไหน และกวาดตาไปทางไหน" ตลอดการฝึก — ข้อมูลที่การอบรมในห้องเรียนธรรมดาไม่มีทางรู้ได้ ไม่ใช่แค่เก็บเพื่อดูเล่น แต่นำมาวิเคราะห์เป็นตัวชี้วัดเชิงลึก เช่น ใช้เวลานานแค่ไหนกว่าจะมองเห็นสัญญาณเตือนภัย (Time to First Fixation) หรือลำดับการกวาดตา (Scanpath) ต่างจากผู้เชี่ยวชาญตรงไหน แผนภาพ: ตัวอย่าง Gaze Heatmap บนหน้าจอ HMI และตัวชี้วัดที่ Eye Tracking วัดได้ (ภาพ: Honey Corporation) หลักฐานเชิงประจักษ์ที่หนุนแนวทางนี้ งานวิจัยกึ่งทดลอง (Quasi-experimental Study) ชิ้นล่าสุดของมหาวิทยาลัยในเครือ Scientific Reports (Nature) ปี 2025 ศึกษาพนักงานอุตสาหกรรม 200 คน แบ่งเป็นกลุ่มทดลอง (ฝึกด้วย VR) และกลุ่มควบคุม (อบรมแบบเดิม) ผลการทดสอบทางสถิติ (Mann-Whitney U test) พบว่ากลุ่มที่ฝึกด้วย VR มีคะแนน Self-efficacy ด้านความปลอดภัยสูงกว่าอย่างมีนัยสำคัญ และงานวิจัยเดียวกันอ้างอิงข้อมูลก่อนหน้าว่า VR เพิ่ม Safety Awareness ได้ราว 30% เมื่อเทียบกับวิธีดั้งเดิม ด้านตัวเลขเชิงพาณิชย์ การศึกษาคลาสสิกของ PwC ที่วัดผลการฝึก Soft Skill ด้วย VR พบว่าผู้เรียนจบหลักสูตรเร็วขึ้นถึง 4 เท่า มั่นใจในการนำไปใช้มากกว่า 275% และโฟกัสกว่า e-learning ถึง 4 เท่า — ตัวเลขเหล่านี้อธิบายว่าทำไมองค์กรระดับโลกจึงลงทุนซื้อ Headset หลักหมื่นเครื่องเพื่อใช้ในการ Onboarding จุดเปลี่ยนสำคัญ: Eye Tracking เปลี่ยนการฝึกอบรมจาก "เดาว่าเขาเข้าใจ" เป็น "วัดว่าเขาเห็น" — ความแตกต่างระหว่างสองคำนี้คือช่องว่างที่อุบัติเหตุในโรงงานซ่อนอยู่ ตัวชี้วัดที่ควรเก็บ — และนัยของแต่ละตัว ตัวชี้วัด ความหมาย ใช้ตัดสินอะไรได้ Time to First Fixation (TTFF) เวลาจากเริ่มภารกิจจนมองเห็นจุดอันตราย ความไวในการสังเกตอันตราย —…
Read More
VR Offline Robot Programming: ก้าวต่อจาก Teach Pendant — สอนงานหุ่นยนต์ในโลกเสมือนก่อนส่งลงไลน์ผลิตจริง

VR Offline Robot Programming: ก้าวต่อจาก Teach Pendant — สอนงานหุ่นยนต์ในโลกเสมือนก่อนส่งลงไลน์ผลิตจริง

Article
โรงงานส่วนใหญ่ในประเทศไทยยังสอนงานหุ่นยนต์อุตสาหกรรมด้วยวิธีเดิมๆ นั่นคือให้ช่างยืนถือ Teach Pendant (จอยควบคุมรูปทรงจอยสติ๊ก) กดทีละแกน เดินหุ่นไปทีละจุด ทั้งที่ไลน์ผลิตต้องหยุดชะงักเพราะหุ่นยนต์กำลังถูก "สอน" อยู่ แถมยังมีความเสี่ยงชนเครื่องจักรหรือ Fixture รอบข้างเสมอ แนวทาง VR Offline Programming (OLP) กำลังเปลี่ยนภาพนี้ โดยให้วิศวกรสวม Headset VR เข้าไป "สอนงาน" หุ่นยนต์เสมือนในโลกดิจิทัลที่จำลอง Cell การผลิตจริงมาทุกมิติ ก่อนส่งโปรแกรมที่ผ่านการตรวจสอบแล้วลงสู่หุ่นยนต์ตัวจริง งานวิจัยล่าสุดที่ตีพิมพ์ใน The International Journal of Advanced Manufacturing Technology (Springer, 2025) ได้นำเสนอระบบ VR-based Offline Programming ที่ผสาน Motion Capture เข้ากับความเป็นจริงเสมือน โดยผู้วิจัยใช้กล้องจับการเคลื่อนไหวของมือและข้อมือผู้สอน แปลงเป็นเส้นทางเคลื่อนที่ (Trajectory) ของ End-effector โดยตรง แทนการกดปุ่มทีละแกนเหมือนเดิม ผลคือกระบวนการสร้างโปรแกรมหุ่นยนต์เร็วขึ้นอย่างมีนัยสำคัญ และลดภาระงานของช่างเฉพาะทางลงอย่างเห็นได้ชัด แผนภาพ: เวิร์กโฟลว์ VR Offline Programming ตั้งแต่สอนงานในโลกเสมือน จำลอง ไปจนถึง Deploy ลงหุ่นยนต์จริง (ภาพ: Honey Corporation) ทำไมการสอนหุ่นยนต์แบบเดิมถึงเป็นคอขวดของโรงงาน ปัญหาของ Teach Pendant ไม่ได้อยู่ที่ตัวเทคโนโลยี แต่อยู่ที่ "ต้นทุนแฝง" ที่โรงงานหลายแห่งมองข้าม: Downtime ของไลน์ผลิต — ทุกนาทีที่หุ่นยนต์ถูกสอนงานคือนาทีที่ไลน์ไม่ได้ผลิต งานศึกษาด้าน Robot Cell Integration หลายชิ้นชี้ว่าการสอนหุ่นยนต์ใหม่หนึ่งงาน (Task) ใช้เวลาหลายชั่วโมงถึงหลายวัน ขึ้นกับความซับซ้อนของ Path ความเสี่ยงต่อคนและเครื่องจักร — การ Jog หุ่นยนต์ใน Cell จริงมีโอกาสชน Fixture หรือส่วนประกอบรอบตัว ความเสียหายที่เกิดขึ้นมักแพงกว่าเวลาที่เสียไปหลายเท่า อินเทอร์เฟซที่ไม่เป็นธรรมชาติ — Teach Pendant บังคับให้ผู้ใช้คิดเป็นพิกัดตัวเลขและระนาบ 2 มิติ ทั้งที่งานจริงเป็นปัญหา 3 มิติเต็มตัว ต้องพึ่งช่างเฉพาะทาง — Process Engineer ที่เข้าใจงานมากที่สุดมักไม่ใช่คนเขียนโปรแกรมหุ่นยนต์ ทำให้ความรู้เชิงกระบวนการถูกแปลงหลายทอดกว่าจะกลายเป็นโปรแกรม ข้อสังเกตสำคัญจากงานวิจัย: ประสบการณ์ของผู้ใช้ (User Experience) ในการโปรแกรมหุ่นยนต์ ส่งผอบโดยตรงต่อคุณภาพของเส้นทางเคลื่อนที่ที่ได้ — VR ไม่ได้แค่ "สวย" แต่เปลี่ยนวิธีคิดของผู้สอนให้เป็นธรรมชาติมากขึ้น กลไกสำคัญ: จากมือมนุษย์ สู่เส้นทางหุ่นยนต์ หัวใจของ…
Read More
Asset Administration Shell (AAS): บัตรประจำตัวดิจิทัลมาตรฐาน IEC 63278 ของทุกสินทรัพย์ในโรงงาน

Asset Administration Shell (AAS): บัตรประจำตัวดิจิทัลมาตรฐาน IEC 63278 ของทุกสินทรัพย์ในโรงงาน

Article
ถ้าถามว่าอะไรคือคอขวดที่แท้จริงของ Digital Twin ในปี 2026 คำตอบไม่ใช่การสร้างโมเดลสามมิติสวยงาม แต่คือการทำให้ข้อมูลของเครื่องจักรจากผู้ผลิตหลายสิบราย เข้าใจกันได้โดยไม่ต้องแปลเป็นภาษากลางทีละคู่ โจทย์นี้คือที่มาของ Asset Administration Shell หรือ AAS มาตรฐานที่ถูกขนานนามว่า "บัตรประจำตัวดิจิทัลมาตรฐานของทุกสินทรัพย์" ในขบวนการ Industrie 4.0 ของยุโรป AAS ถูกพัฒนาต่อยอดเป็นมาตรฐานสากล IEC 63278 ดูแลโดย Industrial Digital Twin Association (IDTA) ซึ่งมีสมาชิกรวมทั้งผู้ผลิตเครื่องจักรอุตสาหกรรมและผู้ให้บริการซอฟต์แวร์รายใหญ่ทั่วโลก แนวคิดหลักเรียบง่าย: ทุกสินทรัพย์ ไม่ว่าเครื่องจักร เซ็นเซอร์ ซอฟต์แวร์ หรือทั้งโรงงาน ควรมี "เปลือก" (Shell) ดิจิทัลที่อธิบายตัวเองด้วยโครงสร้างเดียวกัน ทำให้ระบบใดก็ตามอ่านความสามารถและข้อมูลของสินทรัพย์นั้นได้ทันที โดยไม่ต้องรู้จักผู้ผลิตเป็นการส่วนตัว โครงสร้าง AAS: สินทรัพย์จริงหนึ่งชิ้นมี Submodels มาตรฐานหลายด้าน — ภาพวาดโดยทีม Honey Corporation Submodels: หัวใจของความเข้ากันได้ ความแข็งแรงของ AAS อยู่ที่ระบบ Submodels ที่แบ่งข้อมูลของสินทรัพย์ออกเป็นมุมมองเฉพาะด้าน แต่ละ Submodel มีเทมเพลตมาตรฐานที่ IDTA เผยแพร่และดูแล ตัวอย่างเช่น Nameplate เก็บข้อมูลผู้ผลิตและหมายเลขซีเรียล, Technical Data เก็บสเปกการทำงาน, Documentation เก็บคู่มือและแบบ CAD, Handover Documentation เก็บเอกสารส่งมอบโรงงาน, Time Series Data เก็บค่าเซ็นเซอร์ย้อนหลัง และ Carbon Footprint เก็บข้อมูลคาร์บอนที่สำคัญขึ้นเรื่อยๆ ตามกระแส ESG การที่โครงสร้างพวกนี้เป็นมาตรฐานเปิดหมายความว่า ระบบ CMMS, MES, หรือแพลตฟอร์ม Digital Twin จากค่ายใดก็อ่านข้อมูลได้เหมือนกัน การเปลี่ยนผู้ให้บริการซอฟต์แวร์จึงไม่ได้แปลว่าต้องเสียข้อมูลไปทั้งกอง นี่คือสิ่งที่ต่างจาก data sheet แบบ PDF ที่มนุษย์อ่านอย่างเดียว เพราะ AAS ออกแบบมาเพื่อให้เครื่องอ่านเครื่องโดยตรง รองรับทั้งรูปแบบ JSON, XML, RDF และไฟล์แพ็กเกจ AASX ที่รวมไบนารีประกอบ เทคโนโลยีเดิมที่คุ้นเคย ยังใช้ได้ทั้งหมด จุดที่ทำให้ AAS ลงมือทำได้จริงคือมันไม่ได้มาแทนที่โปรโตคอลที่โรงงานใช้อยู่ แต่ทำงานร่วมกับ OPC UA ผ่าน companion specification, MQTT สำหรับข้อมูลเซ็นเซอร์แบบเบา และ REST API ตามสเปก OpenAPI สำหรับระบบคลาวด์…
Read More
ISO 23247: มาตรฐาน Digital Twin Framework ที่ทำให้โรงงานพูดภาษาเดียวกัน

ISO 23247: มาตรฐาน Digital Twin Framework ที่ทำให้โรงงานพูดภาษาเดียวกัน

Article
หลายโรงงานที่เริ่มต้นทำ Digital Twin มักเจอปัญหาเดียวกัน คือระบบที่ได้มา "ติด" กับผู้ให้บริการรายใดรายหนึ่งเต็มที่ ขยายไปเครื่องจักรตระกูลอื่นไม่ได้ เชื่อมกับระบบเดิมอย่าง MES หรือ ERP ต้องเขียน adapter ใหม่ทุกครั้ง สาเหตุลึกๆ ไม่ใช่เทคโนโลยี แต่เป็นการที่ยังไม่มี "ภาษากลาง" ในการจัดโครงสร้างดิจิทัลทวินร่วมกัน ซึ่งเป็นช่องว่างที่มาตรฐาน ISO 23247 ถูกออกแบบมาเติมให้ครบ ชุดมาตรฐาน ISO 23247 ชื่ออย่างเป็นทางการว่า "Automation systems and integration — Digital twin framework for manufacturing" เผยแพร่ครั้งแรกในปี 2021 ครอบคลุมตั้งแต่แนวคิดภาพรวม สถาปัตยกรรมอ้างอิง การแทนค่าข้อมูล ไปจนถึงการแลกเปลี่ยนข้อมูลระหว่างเอนทิตี้ จุดเด่นที่ทำให้มันต่างจากเอกสารแนวคิดทั่วไปคือ มาตรฐานนี้ไม่ได้บอกแค่ว่า Digital Twin คืออะไร แต่กำหนดโครงสร้างอ้างอิงที่แบ่งระบบออกเป็นชั้นทำงานชัดเจน พร้อมชื่อเรียก ขอบเขต และหน้าที่ของแต่ละส่วน ทำให้ทีมงานจากคนละองค์กรนั่งโต๊ะเดียวกันแล้วเข้าใจกันได้ทันที รากฐานมาจากสถาปัตยกรรม IoT ระดับสากล สิ่งที่น่าสนใจสำหรับผู้ที่ทำงานด้าน IIoT คือ ISO 23247 ไม่ได้คิดโครงสร้างขึ้นมาใหม่จากศูนย์ แต่ยืมพื้นฐานจากสถาปัตยกรรมอ้างอิง IoT อย่าง ISO/IEC 30141 แล้วปรับแต่ง functional entities ให้เหมาะกับบริบทการผลิต หมายความว่าถ้าโรงงานของคุณมีระบบเก็บข้อมูลเครื่องจักรผ่าน OPC UA หรือ MQTT อยู่แล้ว คุณมีวัตถุดิบชั้นที่สองของมาตรฐานนี้พร้อมใช้แล้วโดยไม่ต้องเริ่มใหม่ แนวคิดพื้นฐาน: ความต่างระหว่าง Digital Model (ไม่มีการไหลของข้อมูลอัตโนมัติ), Digital Shadow (ไหลทางเดียว) และ Digital Twin (ไหลสองทาง) — ที่มา: Wikimedia Commons (สาธารณะ) สถาปัตยกรรมอ้างอิง 4 ชั้น ที่หัวใจของ ISO 23247 แกนกลางของมาตรฐานคือการแบ่งระบบ Digital Twin เพื่อการผลิตออกเป็น 4 ชั้น โดยแต่ละชั้นเป็น "Entity" ที่มีหน้าที่และความรับผิดชอบของตัวเอง และการสื่อสารข้ามชั้น (Cross-Entity Exchange) ถูกกำหนดไว้อย่างเป็นทางการ สถาปัตยกรรมอ้างอิง 4 ชั้นตาม ISO 23247 — ภาพวาดโดยทีม Honey Corporation ชั้นที่ 1: Observable Manufacturing Elements คือทุกสิ่งบนสายการผลิตที่ต้องการจะสร้างแฝดดิจิทัล…
Read More
MEC + Private 5G ในโรงงาน: บทวิเคราะห์ว่า Edge ของค่ายโทรคมนาคมคืออนาคตหรือแค่ Hype

MEC + Private 5G ในโรงงาน: บทวิเคราะห์ว่า Edge ของค่ายโทรคมนาคมคืออนาคตหรือแค่ Hype

Article
ในแวดวง Smart Factory ตอนนี้ แทบไม่มีงานสัมมนาไหนที่ไม่พูดถึง Multi-Access Edge Computing (MEC) — แนวคิดที่ ETSI กำหนดมาตรฐานไว้ เพื่อย้ายทรัพยากรคำนวณไปไว้ที่ "ขอบ" ของเครือข่ายโทรคมนาคม ใกล้ผู้ใช้และอุปกรณ์มากที่สุด คำถามที่ผู้บริหารโรงงานหลายท่านถามเราคือ "มันต่างจาก Edge Server ที่วางในโรงงานเองยังไง และคุ้มไหม" บทความนี้วิเคราะห์แบบตรงไปตรงมา จากมุมมองของผู้ติดตั้งระบบจริง MEC คืออะไร ในมุมของโรงงาน สถาปัตยกรรม MEC ตามมาตรฐาน ETSI แบ่งเป็น 2 ระดับหลัก คือ System Level ที่ทำหน้าที่ orchestrate และบริหารทรัพยากรทั้งหมด และ Server Level ที่เป็นที่รันแอปพลิเคชันจริง อยู่ใกล้ base station หรือจุดเข้าเครือข่าย จุดที่ทำให้ MEC พิเศษคือมันไม่ใช่แค่ "เซิร์ฟเวอร์ที่วางใกล้ ๆ" แต่มาพร้อมกลไกระดับมาตรฐาน เช่น การจัดการ service registry, DNS handling ที่ edge และ API สำหรับแอปให้เรียกดูสถานะเครือข่าย (เช่น ตรวจว่าอุปกรณ์ตัวนี้อยู่ cell ไหน) ซึ่งเปิด use case ที่เครือข่ายปกติทำไม่ได้ เมื่อ MEC จับคู่กับ Private 5G — เครือข่ายมือถือเฉพาะกิจที่โรงงานถือใบอนุญาตหรือใช้ spectrum ส่วนตัว — ผลลัพธ์คือโรงงานได้ทั้งการเชื่อมต่อไร้สายที่ทั้งเร็วและคาดเดาได้ (deterministic) และแหล่งคำนวณที่อยู่ใกล้มากจน latency เหลือระดับมิลลิวินาทีหลักเดียว การติดตั้งเสาอากาศของระบบเครือข่าย 5G — จุดเริ่มต้นของการนำ MEC เข้าสู่พื้นที่โรงงาน (ภาพ: Wikimedia Commons, CC BY-SA 4.0) เส้นแบ่งสำคัญ: MEC กับ Edge Server ในโรงงาน มิติ Edge Server ในโรงงาน (On-Prem) MEC บน Private 5G ความเป็นเจ้าของโรงงานถือฮาร์ดแวร์และดูแลเองทั้งหมดอาจเป็นของผู้ให้บริการเครือข่ายหรือเป็นของโรงงาน แล้วแต่โมเดล ความครอบคลุมจำกัดที่พื้นที่มีสาย LAN/Wi-Fiครอบคลุมทั้งโรงงานผ่านคลื่นวิทยุ รวมพื้นที่ที่เดินสายยาก การเคลื่อนที่อุปกรณ์ต้องนิ่ง หรือใช้ Wi-Fi roaming ที่มักกระตุกรองรับ mobility จริง เหมาะกับ AGV/AMR…
Read More
Fog Computing ในโรงงานอุตสาหกรรม: ชั้นคำนวณแบบหลายชั้น (Multi-tier) ที่ต่างจาก Edge Computing อย่างไร

Fog Computing ในโรงงานอุตสาหกรรม: ชั้นคำนวณแบบหลายชั้น (Multi-tier) ที่ต่างจาก Edge Computing อย่างไร

Article
หลายโรงงานที่เริ่มทำ IIoT มักเจอคำถามเดียวกัน คือ "เราควรวิเคราะห์ข้อมูลที่ Edge หรือส่งขึ้น Cloud ดี" คำตอบที่งานวิจัยและการใช้งานจริงชี้ตรงกันคือ ไม่ต้องเลือกอย่างใดอย่างหนึ่ง เพราะระบบ IIoT สมัยใหม่ควรเป็นสถาปัตยกรรมแบบหลายชั้น (Multi-tier) ที่เรียกชั้นกลางระหว่างเครื่องจักรกับคลาวด์ว่า Fog Computing — ชั้นคำนวณที่กระจายอยู่ตามโหนดเกตเวย์และเซิร์ฟเวอร์ระดับโรงงาน ก่อนข้อมูลจะไหลขึ้นสู่คลาวด์จริง บทความนี้เจาะลึกว่า Fog Computing ทำงานอย่างไร ต่างจาก Edge Computing ตรงไหน และโรงงานควรออกแบบชั้น Fog อย่างไรให้คุ้มค่ากับการลงทุน หลักการทำงานของ Fog Computing แนวคิด Fog Computing เกิดจากข้อจำกัดของ Cloud Computing แบบศูนย์กลาง คือ หากส่งข้อมูลดิบจากเซ็นเซอร์ทุกตัวขึ้นคลาวด์ แบนด์วิดธ์และค่า latency จะบานปลายทันทีเมื่อจำนวนอุปกรณ์เพิ่มขึ้นเป็นพันเป็นหมื่นตัว Fog Computing จึงแทรก "ชั้นหมอก" ของทรัพยากรคำนวณลงไประหว่างอุปกรณ์ปลายทางกับคลาวด์ ทำหน้าที่ 3 อย่างหลักคือ รวบรวมและกรองข้อมูล (Aggregation) — รับข้อมูลจากหลาย ๆ Edge Device ในโซนเดียวกัน บีบอัด ลดความถี่ และส่งเฉพาะข้อมูลที่มีค่าขึ้นคลาวด์ ประสานงานระหว่างโหนด (Orchestration) — จัดสรรงานคำนวณให้เหมาะกับทรัพยากรของแต่ละโหนดในโรงงาน ทำหน้าที่เป็นสะพาน (Bridge) — แปลงโปรโตคอลจาก Modbus TCP, OPC UA ให้เป็น MQTT หรือ REST API ก่อนส่งออกสู่ภายนอก สถาปัตยกรรม Fog Computing: ชั้นหมอกของโหนดคำนวณ (Fog Nodes) ทำหน้าที่รวบรวมและกรองข้อมูลจากอุปกรณ์ก่อนส่งขึ้นคลาวด์ (ภาพ: Wikimedia Commons, CC BY 4.0) Fog vs Edge vs Cloud — ตารางเปรียบเทียบ ประเด็น Edge Computing Fog Computing Cloud Computing ตำแหน่งบนหรือใกล้เครื่องจักรโดยตรงโหนดกลางระหว่าง Edge กับ Cloudดาต้าเซ็นเตอร์ภายนอก Latencyต่ำสุด (ระดับมิลลิวินาที)ต่ำ แต่สูงกว่า Edgeสูง (อาจถึงหลายสิบมิลลิวินาที) การประมวลผลข้อมูลเรียลไทม์บนเครื่องรวมกรองข้อมูลหลาย Edge ก่อนส่งต่อการวิเคราะห์เชิงลึกและเก็บถาวร ขนาดระบบระดับเครื่อง/เซลล์เดียวระดับโรงงาน/หลายไลน์ผลิตระดับองค์กร/หลายสาขา กรณีใช้งานPredictive Maintenance, Machine Vision, ควบคุมเรียลไทม์เชื่อมหลายไลน์, จัดการข้อมูลหลายไซต์,…
Read More
Micro-segmentation ในเครือข่าย OT: เหตุใด VLAN แบบดั้งเดิมไม่เพียงพออีกต่อไป

Micro-segmentation ในเครือข่าย OT: เหตุใด VLAN แบบดั้งเดิมไม่เพียงพออีกต่อไป

Article
บทความนี้เป็นการวิเคราะห์ในมุมมองของวิศวกรระบบที่ทำงานจริงในโรงงานอุตสาหกรรม — มิใช่บทความวิชาการ แต่เป็นเสียงสะท้อนจากประสบการณ์ติดตั้งและดูแลระบบ OT ที่ Honey Corporation สะสมมาตลอดหลายปี หากย้อนกลับไป 10 ปี คำว่า "Network Segmentation" ในโรงงานอุตสาหกรรมแปลว่าง่ายๆ คือ "Air Gap" — แยกระบบ OT ออกจาก IT โดยสมบูรณ์ ไม่มีสายเคเบิลเชื่อม ไม่มีการสื่อสารข้าม วิธีนี้ใช้ได้ดีในยุคที่โรงงานยังไม่ต้องการข้อมูลเรียลไทม์จากสายการผลิต แต่ปี 2026 ปรัชญานี้ตายแล้ว และสิ่งที่มาแทนคือ Micro-segmentation ระบบอัตโนมัติในโรงงานยุคใหม่ — แต่ละสายการผลิตต้องการการแยกเครือข่ายระดับคลาสที่ละเอียดกว่า VLAN แบบดั้งเดิม (ที่มา: Wikimedia Commons, CC BY-SA) ทำไม Traditional Segmentation ไม่พอแล้ว? Network Segmentation แบบดั้งเดิมที่ใช้ VLAN และ Subnet แบ่งตามโมเดล Purdue Reference Architecture (Level 0–5) ยังคงเป็นรากฐานที่ดี แต่มีข้อจำกัดร้ายแรงในโลกความจริงของโรงงานยุคใหม่: ปัญหาที่พบจริงในโรงงาน: เมื่อผู้โจมตีสามารถเจาะเข้า VLAN เดียวของ OT ได้ (เช่น ผ่าน Engineering Workstation ที่ถูก compromise) อุปกรณ์ OT ทุกตัวใน VLAN นั้นก็ตกอยู่ในอันตรายทันที — เพราะภายใน VLAN ไม่มีการควบคุมการสื่อสารระหว่างอุปกรณ์ การเคลื่อนที่ในแนวราบ (Lateral Movement) เกิดขึ้นได้โดยอิสระ ข้อมูลจาก Zero Networks ระบุว่า 75% ของการโจมตี OT เริ่มจากการเจาะ IT และเมื่อผู้โจมตีเข้าสู่เครือข่าย IT ได้แล้ว หากไม่มีการควบคุมการสื่อสารระดับละเอียดระหว่างอุปกรณ์ การเคลื่อนที่จาก IT สู่ OT ก็เป็นเพียงเรื่องเวลา Micro-segmentation คืออะไร? Micro-segmentation คือการควบคุมการสื่อสารระหว่างอุปกรณ์ ในระดับแต่ละเครื่อง (Asset-Level) ไม่ใช่แค่ระดับเครือข่าย (Network-Level) แทนที่จะใช้ VLAN เป็นขอบเขตการแยก แต่ละอุปกรณ์จะมีนโยบายการสื่อสารเฉพาะที่กำหนดว่า: อุปกรณ์ A สามารถคุยกับอุปกรณ์ B ผ่าน Port X ได้ อุปกรณ์ A ไม่สามารถคุยกับอุปกรณ์ C ได้เลย อุปกรณ์…
Read More