AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

Article
เมื่อ AI เข้ามาอยู่ในสายการผลิต ใครจะเป็นคนเฝ้า AI ของคุณ? สองปีที่ผ่านมา โรงงานไทยต่างรีบดึง AI เข้าไปอยู่ในทุกจุดของสายการผลิต ตั้งแต่กล้องตรวจสอบคุณภาพบนสายพาน โมเดลทำนายการเสียหายของเครื่องจักร ไปจนถึงผู้ช่วย AI ที่ช่วยแนะนำการตั้งค่าพารามิเตอร์เครื่องจักร แต่มีคำถามหนึ่งที่หลายองค์กรยังไม่เคยตอบตัวเอง — ถ้า AI ตัวนั้นถูกโจมตี ใครจะรู้ตัว และรู้ได้อย่างไร รายงานดัชนีภัยคุกคามไซเบอร์ระดับโลกปี 2025 ระบุว่าอุตสาหกรรมการผลิตครองสัดส่วนการโจมตีทางไซเบอร์ถึง 17% ของทั้งหมดในปี 2025 เพิ่มขึ้นจาก 9% เมื่อปีก่อน ขณะที่ผลสำรวจผู้ผลิตทั่วโลกช่วงต้นปี 2026 พบว่า 40% ของผู้ผลิตส่วนใหญ่ระบุว่าความมั่นคงปลอดภัยไซเบอร์เป็นอุปสรรคอันดับ 1 ของการนำ AI มาใช้ — พวกเขามองเห็นความเสี่ยง แต่ทางออกที่ถูกต้องไม่ใช่การใช้ AI ให้น้อยลง หากคือการออกแบบระบบ AI ที่ "ปลอดภัยตั้งแต่ต้นทาง" (Security by Design) สายการผลิตอัตโนมัติสมัยใหม่มี AI ฝังอยู่ในทุกจุดตัดสินใจ — ตั้งแต่กล้องตรวจคุณภาพจนถึงการควบคุมเครื่องจักร (ภาพ: Wikimedia Commons, Public Domain) AI ในโรงงานถูกโจมตีได้จากทางไหนบ้าง? เส้นแบ่งระหว่าง "ปัญญาประดิษฐ์" กับ "ช่องโหว่ความปลอดภัย" ในโรงงานบางครั้งบางเกินไป การโจมตี AI ในสภาพแวดล้อมอุตสาหกรรมไม่ได้มากับไฟล์ malware ที่ antivirus สแกนเจอ หากมากับการบิดเบือน "ข้อมูล" และ "กระบวนการตัดสินใจ" ของ AI เอง ซึ่งเป็นมุมที่ทีม IT แบบดั้งเดิมมักมองข้าม เวกเตอร์การโจมตี กลไกการโจมตี ผลกระทบต่อสายการผลิต Adversarial Examples เพิ่มสัญญาณรบกวนขนาดเล็กที่ตามนุษย์มองไม่เห็น ทำให้โมเดล Computer Vision จำแนกชิ้นงานพลาด ชิ้นงานบกพร่องเล็ดลอดถึงลูกค้า หรือชิ้นงานดีถูกทิ้งเป็น scrap ทั้งที่เครื่องจักรปกติดี Model Poisoning แทรกข้อมูลปลอมเข้าชุดข้อมูลเทรน เช่น ป้ายกำกับผิดในระบบติดป้ายอัตโนมัติ จนโมเดลเรียนรู้ว่าความผิดปกติคือเรื่องปกติ โมเดล "เงียบๆ โง่ลง" อัตราการจับ scrap ค่อยๆ ตกลงเป็นเดือนโดยไม่มีใครรู้ตัว Data Evasion ปรับสภาพสัญญาณจากเซ็นเซอร์ เช่น ออฟเซ็ตอุณหภูมิเล็กน้อย ให้พ้นช่วงตรวจจับของโมเดล Anomaly Detection ความผิดพลาดของเครื่องจักรถูก "ทำให้มองไม่เห็น" จนเกิดความเสียหายจริง Prompt Injection ฝังคำสั่งแอบแฝงในเอกสารทางเทคนิค คู่มือ หรือ work…
Read More
5G RedCap (NR-Light): เช็กลิสต์เลือกใช้ 5G ระดับกลางสำหรับ IIoT — เมื่อ LTE-M น้อยไป แต่ 5G เต็มรูปแบบเกินจำเป็น

5G RedCap (NR-Light): เช็กลิสต์เลือกใช้ 5G ระดับกลางสำหรับ IIoT — เมื่อ LTE-M น้อยไป แต่ 5G เต็มรูปแบบเกินจำเป็น

Article
โจทย์คลาสสิกของวิศวกร IIoT: ต้องติดตามอุปกรณ์หลายร้อยจุดที่กระจายทั่วโรงงานหรือนิคมอุตสาหกรรม — กล้องวงจรปิดความละเอียดกลาง, สมาร์ทมิเตอร์, เซ็นเซอร์แวดล้อม, อุปกรณ์สวมใส่ — ถ้าใช้ LTE-M หรือ NB-IoT ก็ได้ความคุ้มค่าพลังงานแต่ throughput ต่ำเกินไปสำหรับภาพ ถ้าใช้ 5G NR เต็มรูปแบบก็ได้สมรรถนะเกินความจำเป็นและแพงเกินไปต่อจุด ช่องว่างตรงกลางนี้เองที่ 5G RedCap (Reduced Capability หรือ NR-Light) ถูกออกแบบมาเติม โดยเป็นมาตรฐาน 3GPP Release 17 (ตีพิมพ์ปี 2022) ที่ "ตัดความสามารถ" ของ 5G NR ลงเพื่อแลกกับโมเด็มที่เข้าถึงง่ายและพลังงานที่ต่ำลงมาก เหมาะกับอุปกรณ์ IIoT ระดับกลาง Smart meter และ gateway ด้านพลังงานคือกลุ่มงานที่ RedCap ตอบโจทย์ — ต้องการ throughput มากกว่า NB-IoT แต่ไม่ถึงกับต้อง 5G เต็มสเปก (ภาพ: Wikimedia Commons) RedCap ตัดอะไรออกจาก 5G NR — และได้อะไรคืน หลักการของ RedCap คือการลดความซับซ้อนของชิปเซ็ตโดยตรง ซึ่งส่งผลทั้งด้านการลงทุนและการใช้พลังงาน: Bandwidth ลดเหลือ 20 MHz ใน sub-6 GHz (จาก 100 MHz ของ NR เต็มรูปแบบ) และ 100 MHz ใน mmWave (จาก 400 MHz) จำนวนเสาอากาศลดเหลือ 1–2 ชั้น แทน 4 ชั้น ลดทั้ง RF chain และขนาดโมเด็ม รองรับ half-duplex FDD ได้ (ส่งกับรับไม่พร้อมกันในโหมดนี้) เพื่อลดความซับซ้อนอีกชั้น ผลลัพธ์: throughput สูงสุดราว 150–220 Mbps downlink ใน sub-6 GHz — ต่ำกว่า 5G เต็มรูปแบบ แต่สูงกว่า LTE-M หลายสิบเท่า สิ่งที่ RedCap ไม่ได้ตัดออกคือสถาปัตยกรรมเครือข่าย: อุปกรณ์ยังเชื่อมต่อกับ gNB มาตรฐานเดียวกัน…
Read More
Wi-Fi 7 ในโรงงาน: ทำไม 44.5% ของยอดขาย Enterprise AP ทั่วโลกเป็น Wi-Fi 7 แล้ว — ในขณะที่ 6 GHz ของไทยยังเปิดได้แค่ครึ่งเดียว

Wi-Fi 7 ในโรงงาน: ทำไม 44.5% ของยอดขาย Enterprise AP ทั่วโลกเป็น Wi-Fi 7 แล้ว — ในขณะที่ 6 GHz ของไทยยังเปิดได้แค่ครึ่งเดียว

Article
ตัวเลขหนึ่งจาก IDC Quarterly Wireless LAN Tracker ช่วง Q1 2026 น่าจับตามาก: Wi-Fi 7 คิดเป็น 44.5% ของรายได้ Access Point ระดับ Enterprise ทั่วโลก ขึ้นจากไม่ถึง 1% เมื่อสองปีก่อน (Q1 2024) — นี่คือการเปลี่ยนผ่านเจเนอเรชันที่เร็วที่สุดครั้งหนึ่งในประวัติศาสตร์ Enterprise WLAN และเร็วกว่าช่วง Wi-Fi 6 ราว 3 เท่า แต่ประโยคที่ผู้บริหารโรงงานไทยควรตั้งคำถามคือ: ถ้า AP ตัวใหม่เป็น Wi-Fi 7 แล้วเกือบครึ่งตลาด เราจะได้ประโยชน์จริงแค่ไหน เมื่อสเปกตรัม 6 GHz ของประเทศไทยเปิดใช้ได้เพียงย่านล่าง 500 MHz จากทั้งหมด 1,200 MHz? บทวิเคราะห์นี้มองจากมุมของวิศวกรระบบที่ต้องออกแบบเครือข่ายโรงงานจริง ไม่ใช่มุมของผู้ขายฮาร์ดแวร์ AMR และ AGV คือกลุ่มงานที่ได้ประโยชน์จาก Wi-Fi 7 ชัดที่สุด — roaming ระหว่าง AP ที่ต่อเนื่องและ latency ที่นิ่งกว่าคือความต่างระหว่าง "หยุดกระตุก" กับ "วิ่งลื่นตลอดกะ" (ภาพ: Wikimedia Commons) Wi-Fi 7 (IEEE 802.11be) เปลี่ยนอะไร — นอกจากตัวเลขความเร็ว สเปกกระดาษของ Wi-Fi 7 คือ 46 Gbps ตามทฤษฎี จาก 320 MHz channel + 4096-QAM + 16 spatial streams แต่การทดสอบจริงพบ throughput ราว 2 Gbps ในสภาวะที่ดี — ตัวเลขที่แฟนซีแต่ไม่ใช่หัวใจของเรื่องสำหรับโรงงาน สิ่งที่สำคัญกว่าคือ Multi-Link Operation (MLO): อุปกรณ์หนึ่งตัวเชื่อมต่อหลายย่านความถี่ (2.4/5/6 GHz) พร้อมกันในฐานะการเชื่อมต่อเชิงตรรกะเดียว ถ้าลิงก์ใดลิ่มหรือ interference หนัก ข้อมูลวิ่งไปอีกลิงก์ทันทีโดยไม่ต้องรอ re-associate ซึ่งเป็นจุดตายคลาสสิกของ AGV ที่วิ่งข้าม cell ของ AP หลายตัว คุณสมบัติ Wi-Fi 6 Wi-Fi…
Read More
IO-Link (IEC 61131-9): โปรโตคอล Point-to-Point ที่เปลี่ยน Sensor ธรรมดาให้เป็น Smart Sensor — ทำไม 71 ล้าน Node ทั่วโลกเลือกใช้มัน

IO-Link (IEC 61131-9): โปรโตคอล Point-to-Point ที่เปลี่ยน Sensor ธรรมดาให้เป็น Smart Sensor — ทำไม 71 ล้าน Node ทั่วโลกเลือกใช้มัน

Article
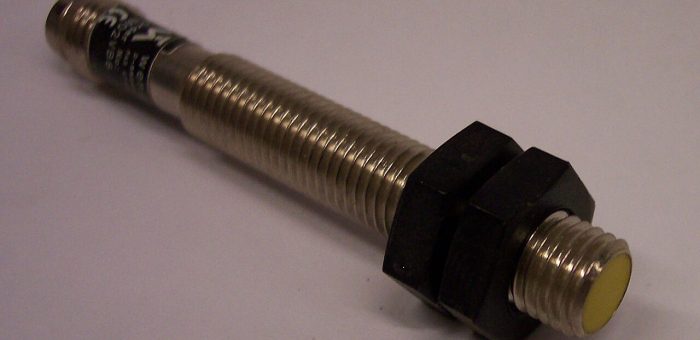
ถ้าถามว่าอะไรคือจุดตายของโครงการ Digital Transformation ในโรงงานส่วนใหญ่ คำตอบมักไม่ใช่ AI หรือ Cloud แต่เป็น "ข้อมูลจากเซ็นเซอร์" ที่ไปไม่ถึงระบบบน เซ็นเซอร์แบบดั้งเดิมส่งได้แค่สัญญาณ 4–20 mA หรือ digital I/O จุดเดียว ไม่บอกตัวตน ไม่บอกสุขภาพตัวเอง และไม่มี parameter ให้ตั้งค่าระยะไกล วิศวกรต้องเดินไปปรับค่าที่ตัวเครื่องทีละจุด ซึ่งในโรงงานที่มี I/O หลายพันจุดหมายถึงเวลาหลายร้อยชั่วโมงต่อปี IO-Link คือคำตอบของปัญหานี้ที่ถูกมองข้ามบ่อยที่สุด มาตรฐานสากล IEC 61131-9 ที่ชื่อฟังดูธรรมดา แต่ข้อมูลจาก IO-Link Community ระบุว่า ปี 2025 มี IO-Link Node ติดตั้งสะสมแล้วกว่า 71 ล้านจุดทั่วโลก และเพิ่มใหม่ในปีเดียวถึง 9.7 ล้าน Node — ตัวเลขที่แซงหลายเทคโนโลยีที่ได้รับความสนใจมากกว่าหลายเท่า เซ็นเซอร์ inductive proximity รุ่นที่รองรับ IO-Link สามารถส่งค่าวัดตามจริง สถานะตัวเอง และรับค่าตั้งค่าผ่านสายสัญญาณเดียวกัน (ภาพ: Wikimedia Commons) IO-Link คืออะไร — สื่อสารแบบ Point-to-Point บนสายเดิม IO-Link (IEC 61131-9) คือมาตรฐานการสื่อสารแบบ point-to-point ระหว่าง IO-Link Master กับเซ็นเซอร์หรือ actuator สูงสุด 1 อุปกรณ์ต่อพอร์ต ใช้สายสัญญาณมาตรฐาน 3 สาย (ไม่ twisted-pair พิเศษ ไม่ต้องใช้สาย shield) ระยะสูงสุด 20 เมตร และสื่อสารด้วยอัตรา 230.4 kbps ในโหมด COM3 จุดเด่นที่สุดคือ ความเข้ากันได้แบบย้อนหลัง: พอร์ต IO-Link ทำงานเป็น digital I/O ปกติ (SIO mode) ได้เมื่อเสียบเซ็นเซอร์เก่า ทำให้โรงงานอัปเกรดทีละจุดได้โดยไม่ต้องเปลี่ยนระบบทั้งหมด ซึ่งเป็นเหตุผลหลักที่ IO-Link แพร่หลายเร็วกว่า fieldbus รุ่นก่อน องค์ประกอบของระบบ IO-Link ระบบ IO-Link ประกอบด้วย 3 ส่วนหลัก ที่ทำงานร่วมกันเป็นชั้นข้อมูลจากฟิลด์ไปจนถึงระบบบน: IO-Link Master — ศูนย์กลางที่เชื่อมต่อกับ field device ผ่านพอร์ต M12…
Read More
Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Article
223 ประภาคาร 30 ประเทศ และบทเรียนที่โรงงานไทยหยิบไปใช้ได้ ตลอด 8 ปีที่ผ่านมา เครือข่าย Global Lighthouse Network ของ World Economic Forum ทำหน้าที่เหมือน "ห้องทดลองกลางแจ้ง" ของการผลิตโลก — คัดเลือกโรงงานที่พิสูจน์แล้วว่าใช้เทคโนโลยีปฏิวัติอุตสาหกรรม (4IR) สร้างผลลัพธ์ที่วัดได้จริง ไม่ใช่แค่ทำ PoC เก็บไว้โชว์ รายงานฉบับล่าสุด (มกราคม 2026) เผยตัวเลขที่สะท้อนทิศทางของอุตสาหกรรมชัดเจนกว่าที่เคย นั่นคือเครือข่ายเติบโตจาก 16 โรงงานแรก เป็น 223 ไซต์ในกว่า 30 ประเทศ 40 อุตสาหกรรม และหนึ่งในนั้นอยู่ที่ศรีราชา ประเทศไทย ประเด็นที่น่าสนใจที่สุดของรายงานปีนี้ไม่ใช่จำนวนโรงงาน แต่คือ สัดส่วนของ AI ในโซลูชันที่ทำงานจริง: AI เชิงวิเคราะห์และ Machine Learning ถูกฝังอยู่ในเกือบ 62% ของ use case หลัก ขณะที่ Generative AI โตจาก 9% ในปี 2024 เป็น 23% ในปี 2025 และ AI Agent เพิ่งเริ่มต้นที่ 5% — ตัวเลขชุดนี้บอกว่าเรากำลังเปลี่ยนผ่านจาก "โรงงานอัจฉริยะ" ที่รวบรวมข้อมูล ไปสู่ "โรงงานอัจฉริยะเชิงปัญญา" (Cognitive Factory) ที่เรียนรู้และปรับตัวเอง สายการผลิตยุคใหม่ — พื้นที่ทดลองจริงของ 4IR ที่ Lighthouse ทั่วโลกพิสูจน์ผลลัพธ์ (ภาพ: Wikimedia Commons) จาก Pilot Purgatory สู่ Scaling Slump — และทางออก 3 Archetype รายงานชี้ว่าปัญหาของธุรกิจการผลิตส่วนใหญ่ไม่ได้อยู่ที่การเริ่มต้น แต่อยู่ที่การขยายผล หลายโรงงานติดอยู่ใน "Pilot Purgatory" คือทำนำร่องได้แต่ขยายไม่ได้ และเมื่อผ่านจุดนั้นไปได้ก็เจอกับ "Scaling Slump" ระยะที่โซลูชันขยายแล้วผลลัพธ์กลับเพิ่มช้าลงไม่เป็นสัดส่วนกับการลงทุน รายงานแก้ปัญหานี้ด้วยการระบุ 3 รูปแบบของผู้สำเร็จ (Scaling Archetypes): Archetype กลยุทธ์หลัก เหมาะกับใคร 1. Centre of Excellenceรวมผู้เชี่ยวชาญไว้ที่ส่วนกลาง สร้างแพลตฟอร์มร่วมและ playbook แล้วเป็นตัวขับเคลื่อนให้ทุกโรงงานในเครือเครือบริษัทหลายไซต์ มีงบดิจิทัลระดับกลาง 2. Workforce…
Read More
Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Article
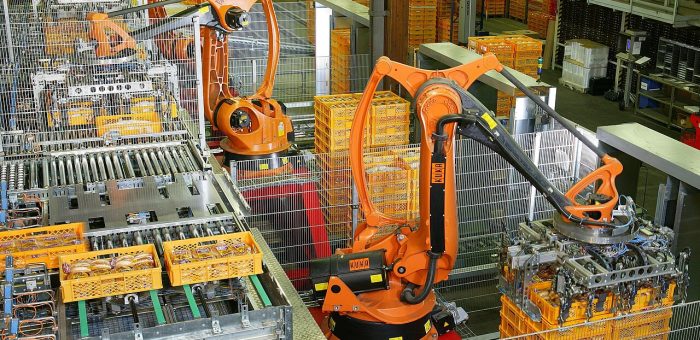
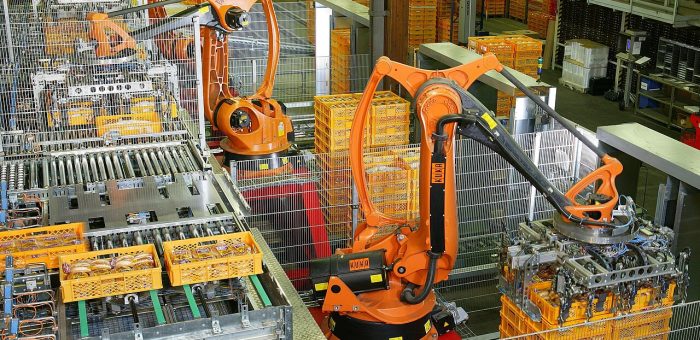
แนวคิดที่กลับมาเป็นข่าวอีกครั้งในปี 2026 คำว่า "Dark Factory" หรือ "Lights-Out Manufacturing" ไม่ใช่แนวคิดใหม่ แต่ในปี 2026 มันกลับมาเป็นหัวข้อสนทนาของวงการผลิตอีกครั้ง เพราะเทคโนโลยีที่จำเป็นต้นทุนต่ำลงและแข็งแรงขึ้นจนแนวคิดนี้เปลี่ยนจาก "การทดลอง" เป็น "กลยุทธ์การแข่งขัน" ของผู้ผลิตจริงหลายราย สิ่งที่เปลี่ยนไปคือชั้นของเทคโนโลยีที่ทำให้โรงงานรันได้โดยไม่ต้องมีคนเฝ้า ทั้งหุ่นยนต์ที่ปรับตัวได้ เซ็นเซอร์ IIoT ที่เข้าถึงง่ายขึ้น และซอฟต์แวร์ orchestration ที่เชื่อมทุกอย่างเข้าด้วยกัน นิยามสั้นๆ: Dark Factory คือโรงงานที่ทำงานโดยไม่ต้องมีคนอยู่หน้างาน เครื่องจักรและหุ่นยนต์จัดการกระบวนการทั้งหมดตั้งแต่ป้อนวัตถุดิบ ประกอบ ตรวจสอบ จนถึงบรรจุ มนุษย์เข้ามาเฉพาะเมื่อต้องดูแลระบบจากระยะไกล หรือทำ maintenance ตามแผน ส่วนชื่อ "มืด" มาจากการที่ไม่ต้องเปิดไฟ เปิดแอร์ หรือสร้างสวัสดิการให้คน จึงประหยัดพลังงานและพื้นที่ได้อีกส่วน หุ่นยนต์อุตสาหกรรมทำงานจัดเรียงสินค้าบนพาเลท — งานซ้ำซากปริมาณมากคือจุดเริ่มต้นที่พบมากที่สุดของ lights-out operation (ภาพ: Wikimedia Commons) โรงงานจริงที่ปิดไฟแล้ว ยังผลิตได้ 30 วัน กรณีศึกษาที่ถูกอ้างถึงมากที่สุดคือโรงงานผู้ผลิตหุ่นยนต์ในเมืองโอชิโนะ ประเทศญี่ปุ่น ซึ่งใช้หุ่นยนต์ประกอบหุ่นยนต์ตัวอื่นด้วยกันเอง โดยมีรายงานว่าสายการผลิตสามารถ รันแบบไม่มีคนเฝ้าต่อเนื่องได้นานถึง 30 วัน จุดยืนคือการออกแบบเครื่องจักรแบบ modular มาตรฐานเดียวกันทั้งไลน์ ควบคุมสภาพแวดล้อมการผลิตอย่างเข้มงวด และใช้ predictive maintenance คาดการณ์ปัญหาล่วงหน้า วิศวกรเข้ามาเฉพาะตามแผนบำรุงรักษาและตรวจสอบ อีกตัวอย่างที่มักถูกพูดถึงคือโรงงานเครื่องใช้ไฟฟ้าในเมืองดรัคเติน ประเทศเนเธอร์แลนด์ ที่ผลิตเครื่องโกนหนวดด้วย หุ่นยนต์ 128 ตัว กับคนเพียง 9 คน ที่ดูแลเรื่องคุณภาพ จุดเด่นคือระบบ modular cell + vision-guided ที่สลับผลิตรุ่นต่างๆ ได้เร็ว และ predictive maintenance ที่เห็นสัญญาณความเสียหายล่วงหน้าถึง 72 ชั่วโมง ขณะที่อุตสาหกรรมเซมิคอนดักเตอร์ 300 มิลลิเมตรคือ dark factory โดยความจำเป็น — คนคือแหล่งปนเปื้อน (contamination) ที่ใหญ่ที่สุดในห้องสะอาด จึงต้องใช้ AMHS (ระบบลำเลียงวัสดุอัตโนมัติ) และ FOUP เคลื่อนย้ายวาเฟอร์ผ่านขั้นตอนนับร้อยโดยไม่มีมือมนุษย์แตะ แขนกลอุตสาหกรรมยุคใหม่ออกแบบให้สอนงานได้ง่ายและปรับเปลี่ยนงานได้เร็ว — เงื่อนไขสำคัญของ hybrid lights-out (ภาพ: Wikimedia Commons) เทคโนโลยีเบื้องหลัง: ชั้นต่อชั้นที่ต้องครบ Lights-out ไม่ได้แปลว่าซื้อหุ่นยนต์มาวางแล้วจบ แต่คือการเรียงชั้นเทคโนโลยีให้ต่อกันครบ ดังนี้: ชั้นเทคโนโลยี หน้าที่ ตัวอย่างเทคโนโลยี 1. Executionทำงานแทนแรงงานคน ทั้งจับ…
Read More
Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Article
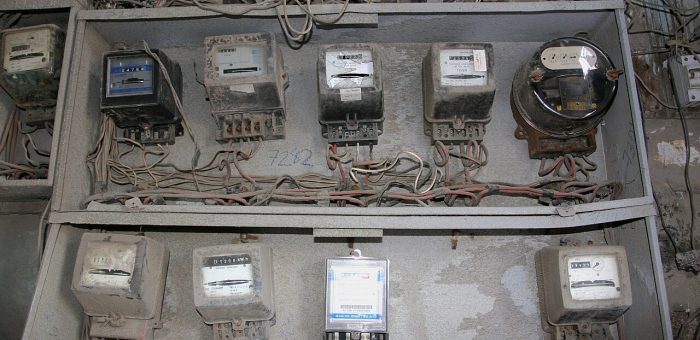
บทเรียนจากโรงงานที่ "ประหยัดไฟได้ 20% แต่พิสูจน์ไม่ได้" นี่คือเรื่องจริงที่เกิดซ้ำ ๆ ในวงการพลังงานโรงงาน: ทีมวิศวกรลงมือปรับปรุงระบบอากาศอัด ปรับ setpoint ชิลเลอร์ และติดตั้ง VFD ที่ปั๊มหล่อเย็น จนค่าไฟรวมทั้งโรงงานลดลงจริง แต่เมื่อถึงวันประชุมขออนุมัติงบรอบถัดไป ฝ่ายบัญชีถามคำถามเดียวที่ทุกคนตอบไม่ได้ — "ตัวเลขที่ลดลงนั้นมาจากโครงการของพวกคุณ หรือมาจากการที่ยอดสั่งผลิตเดือนนั้นตกลง?" คำถามนี้คือเหตุผลที่มาตรฐาน ISO 50006 มีอยู่ และเป็นสาเหตุที่ทีมงาน Honey Corporation ย้ำเสมอว่า โครงการพลังงานที่ดีต้องเริ่มจาก "ตัวชี้วัดที่ตั้งข้อสงสัยได้" ก่อนติดตั้งอุปกรณ์สักชิ้น มิเตอร์ย่อยหลายตัวตามแนวระบบ — โครงสร้างพื้นฐานของการวัด EnPI ที่สามารถตรวจสอบย้อนกลับได้ (ภาพ: Wikimedia Commons) ปัญหา: Energy Data ที่โกหกตัวเองเงียบ ๆ ตัวชี้วัดพลังงานแบบดิบ (kWh ต่อเดือน) ผสมสัญญาณจริงกับ "noise" เชิงปฏิบัติการเข้าด้วยกัน ตัวอย่างจากคู่มือ ISO 50006 ฉบับปฏิบัติ: สายการผลิตหนึ่งเพิ่ม throughput 20% ขณะที่ kWh รวมคงที่ ผู้จัดการที่ดูตัวเลขดิบจะสรุปว่า "สถานะคงเดิม" แต่เมื่อ normalize ด้วยสมการถดถัยแล้ว ผลคือ ประสิทธิภาพพลังงานดีขึ้นจริง 17% — เรื่องราวที่ตัวเลขดิบลบทิ้งไปทั้งหมด ความแตกต่างระหว่าง "ค่าไฟลด" กับ "ประสิทธิภาพดีขึ้น" คือความแตกต่างระหว่างโครงการที่เล็งระยะสั้น กับโครงการที่ผ่านการตรวจสอบ (audit-proof) วิธีแก้: EnPI ตามกรอบ ISO 50006 ทำงานอย่างไร ISO 50006 (ฉบับปรับปรุงล่าสุด 2023) คือมาตรฐานที่กำหนดวิธีสร้าง EnPI (Energy Performance Indicator) ที่ "ตั้งข้อสงสัยได้และพิสูจน์ได้" ภายในกรอบ ISO 50001 โดยแนวคิดแกนกลางคือ EnPI ที่ไม่มี baseline คืออัตราส่วนที่ไร้ความหมาย องค์ประกอบสำคัญมี 3 ส่วน: Relevant Variables — ปัจจัยนอกเหนือการควบคุมที่กระทบการใช้พลังงานอย่างชอบธรรม เช่น ปริมาณการผลิต (production volume) อุณหภูมิ ambient หรือความชื้นสัมพัทธ์ ระบบอากาศอัด track กับอัตราการผลิต ส่วนชิลเลอร์ track กับ wet-bulb temperature — การเลือกผิดตัวแปร ณ จุดนี้ทำให้ EnPI ทั้งระบบเพี้ยน…
Read More
12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

Article
งาน Hannover Messe 2026 (20–24 เมษายน 2026 เมืองฮาโนเวอร์ ประเทศเยอรมนี) จบไปแล้วหลายเดือน แต่สัญญาณที่ได้จากงานกลับชัดเจนขึ้นเรื่อยๆ ว่าอุตสาหกรรมการผลิตกำลังเปลี่ยนผ่านไปตรงไหน — IoT Analytics ส่งทีมวิเคราะห์ 12 คนลงพื้นที่ เดินสำรวจกว่า 400 บูธ สัมภาษณ์เชิงลึกมากกว่า 300 ราย และสรุปออกมาเป็นรายงาน 197 หน้า ชี้ 12 เทรนด์เทคโนโลยีอุตสาหกรรมสำคัญประจำปี บทความนี้พาไล่ทีละเทรนด์ พร้อมมุมมองว่าโรงงานไทยควรเอาอะไรไปใช้จริง บรรยากาศงาน Hannover Messe — งานแสดงสินค้าอุตสาหกรรมที่ใหญ่ที่สุดในโลก (ภาพ: Olaf Kosinsky / Wikimedia Commons, CC BY-SA 3.0 DE) บริบทปี 2026: ความตึงเครียดระหว่าง AI กับข้อมูลที่เชื่อถือได้ ประเด็นกลางที่ IoT Analytics จับได้จากงานปีนี้คือ "ความตึงเครียด" ระหว่างสองฝั่ง — ผู้ขายเทคโนโลยีรีบผลักดันให้ AI ตัดสินใจอัตโนมัติบนสายการผลิตเพื่อสร้างรายได้ใหม่ ขณะที่คนส่วนใหญ่ในภาคการผลิตยังไม่ได้แก้ปัญหาพื้นฐาน คือ ข้อมูลที่เชื่อถือได้และมีบริบท (contextualized data) ที่จำเป็นต่อการให้ AI ตัดสินใจอย่างปลอดภัย ตัวเลขจากงานสะท้อนภาพนี้ชัด: ผู้เข้าชมราว 110,000 คน และผู้แสดงสินค้าราว 3,000 ราย ต่ำกว่าระดับก่อนโควิด — แต่คุณภาพผู้เข้าร่วมสูงมาก เต็มไปด้วยผู้บริหารระดับสูงด้านวิศวกรรมของกลุ่มอุตสาหกรรมใหญ่ๆ ทั่วโลก ไล่ทีละเทรนด์: 12 สัญญาณจากฮาโนเวอร์ ฮอลล์จัดแสดงสินค้าของงาน — ปีละ 3,000 ผู้แสดงสินค้าจากทั่วโลก (ภาพ: Ra Boe / Wikimedia Commons, CC BY-SA 3.0 DE) # เทรนด์ สิ่งที่เกิดขึ้นจริงบนพื้นงาน ผลกระทบต่อโรงงานไทย 1Agentic AIการคุยกันเลย Generative AI ไปสู่ AI Agent ที่ลงมือทำงานเองในกระบวนการผลิตเริ่มที่งานเอกสารและการจัดตารางผลิตก่อน ยังไม่ต้องรีบปล่อยให้คุมสายการผลิต 2Physical AIML ย้ายจากเซิร์ฟเวอร์ลงสู่เครื่องจักร ตัดสินใจเรียลไทม์ระดับเครื่องงานควบคุมคุณภาพและปรับสภาพเครื่องอัตโนมัติที่ต้องการ latency ต่ำ 3Humanoid Robotเข้าสู่ระยะ Early-stage Pilot ในโรงงานจริงติดตามผลนำร่องต่างประเทศได้ แต่ยังห่างการใช้งานกระจาย 4Industrial Foundation Modelผู้ให้บริการอุตสาหกรรมเริ่มสร้างโมเดล AI เฉพาะโดเมน…
Read More
Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Article
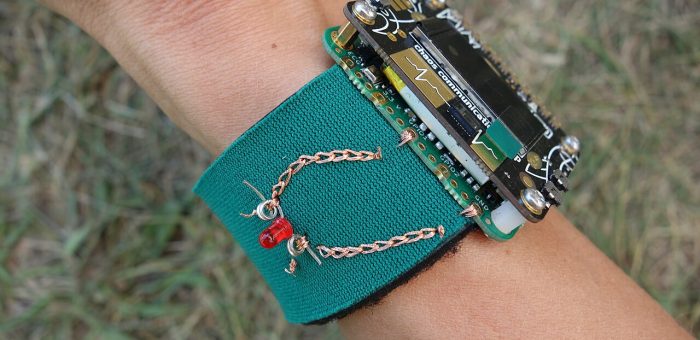
เสื้อผ้าที่คุณสวมใส่ทำงานในโรงงาน กำลังจะกลายเป็น "เซ็นเซอร์ชุดหนึ่ง" — Smart Textiles หรือสิ่งทออัจฉริยะ คือการผสานเส้นใยนำไฟฟ้า ตัวเก็บประจุ และวงจรยืดหยุ่นเข้าไปในเนื้อผ้า PPE จนกลายเป็นอุปกรณ์ IoT ที่สวมใส่ได้ทั้งตัว ต่างจาก Smartwatch หรือแถบติดตามที่เป็น "ก้อน" แขวนไว้บนร่างกาย E-Textiles ซ่อนอิเล็กทรอนิกส์ไว้ในเส้นด้าย ทำให้คนงานสวมใส่ได้ทั้งกะโดยไม่รู้สึกว่ากำลังแบกอุปกรณ์เพิ่ม ตลาด Smart Textiles ทั่วโลกเติบโตจาก 2.41 พันล้านดอลลาร์สหรัฐในปี 2025 เป็น 5.56 พันล้านดอลลาร์ในปี 2030 หรือ CAGR 18.2% ตามรายงานของ MarketsandMarkets — โดย segment อุตสาหกรรมและความปลอดภัยเป็นกลุ่มที่เติบโตเร็วที่สุดกลุ่มหนึ่ง เพราะแรงกดดันด้านกฎหมายความปลอดภัยและปัญหาแรงงานสูงวัยกำลังบีบให้โรงงานทุกแห่งต้องหันมาใช้ข้อมูลจากร่างกายคนงานจริง ไม่ใช่การสุ่มตรวจเป็นครั้งคราว ตัวอย่าง E-Textile: วงจรอิเล็กทรอนิกส์ที่ปัก/ทอเข้ากับเส้นใยบนเนื้อผ้า (ภาพ: Wikimedia Commons) สถาปัตยกรรมของ Smart Textiles มี 3 ระดับ วิศวกรที่วางแผนใช้งานต้องเข้าใจก่อนว่า "ผ้าอัจฉริยะ" ไม่ได้มีแบบเดียว แต่แบ่งตามระดับการรวมอิเล็กทรอนิกส์เป็น 3 แบบ: ระดับลักษณะข้อดีข้อจำกัด Passive Smart Textileผ้ารับรู้สภาพแวดล้อมเท่านั้น เช่น เส้นใยกันความร้อน UV-blockingทนทาน ซักได้ ไม่ต้องจ่ายไฟไม่ส่งข้อมูลออกมา Active Smart Textileมีเซ็นเซอร์ + actuator เช่น ผ้าทำความร้อนอัตโนมัติ ผ้าวัด ECGเก็บข้อมูลจริง ปรับตัวได้ต้องมีแหล่งจ่ายไฟและการเชื่อมต่อ Ultra Smart Textileผสาน AI ในตัว ตัดสินใจเอง เช่น ปลดปล่อยความเย็นเมื่อพยากรณ์ heat strokeป้องกันภัยล่วงหน้าแบบ proactiveต้นทุนสูง ต้องออกแบบระบบนิรภัย เทคโนโลยีหลักที่ทำให้ผ้า "ฉลาด" ได้ 1. เส้นใยนำไฟฟ้า (Conductive Fiber) หัวใจคือเส้นใยที่นำไฟฟ้าได้ เช่น เส้นใยสแตนเลสผสมโพลีเอสเตอร์ หรือเส้นด้ายเคลือบเงิน (silver-coated yarn) ที่ให้ค่าความต้านทานต่ำแต่ยังซักได้หลายสิบรอบ การเลือกใยนำไฟฟ้ากับงานอุตสาหกรรมต้องดูจำนวนรอบการซัก–สวมใส่ (wash cycles) และความทนต่อเหงื่อเกลือ ซึ่งกัดกร่อนเคลือบเงินได้ 2. การปักวงจร (Embroidered Electronics) เทคโนโลยีปักดิจิทัลช่วยให้วางวงจรบนผ้าได้เหมือน PCB แบบยืดหยุ่น — ต้นทุนต่อชิ้นต่ำกว่าการพิมพ์ และแก้ pattern ได้เร็ว เหมาะกับการผลิตจำนวนน้อยหลากหลายรุ่น ซึ่งเป็นจุดแข็งของผู้ผลิตสิ่งทอไทยที่ทำ custom PPE อยู่แล้ว 3.…
Read More
Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Article
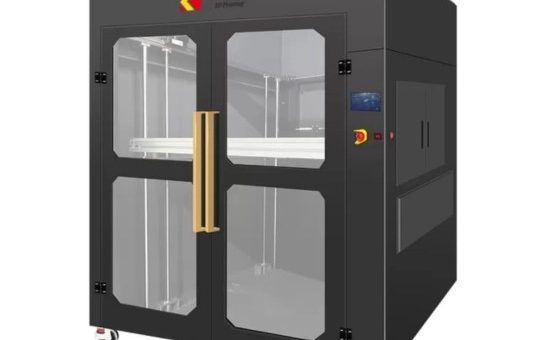
หลายโรงงานยังมองว่าเครื่องพิมพ์สามมิติแบบ FDM (Fused Deposition Modeling) หรือที่เรียกตามมาตรฐาน ISO/ASTM 52900 ว่า Material Extrusion เป็นเพียงอุปกรณ์ทำต้นแบบไว้บนโต๊ะช่าง แต่ในปี 2026 ภาพนั้นเปลี่ยนไปแล้ว ตัวเลขจากบทวิเคราะห์ตลาดล่าสุดชี้ว่า Material Extrusion กลายเป็นกระบวนการผลิตที่ ประหยัดที่สุดสำหรับการผลิตจำนวนมาก แซงหน้ากระบวนการผงพอลิเมอร์อย่าง SLS และ MJF ในหลายๆ กรณี ด้วยเหตุผลสามข้อ: ต้นทุนเครื่องจักรต่ำกว่า วัสดุตั้งต้น (filament) ถูกกว่าต่อกิโลกรัม และขั้นตอนหลังการพิมพ์ (post-processing) ง่ายกว่าอย่างมีนัยสำคัญ บทความนี้เจาะลึกว่าเทคโนโลยีที่เคยถูกมองว่า "เล็ก" นี้ ทำงานอย่างไร ข้อจำกัดที่ต้องเข้าใจก่อนส่งชิ้นงานลงไลน์ผลิตจริง และทำไมโรงงานอุตสาหกรรมในไทยควรให้ความสนใจ เครื่องพิมพ์ FDM ระดับอุตสาหกรรม — หลักการทำงานคือการรีดวัสดุหลอมเหลวออกมาเป็นเส้นแล้ววางซ้อนทีละชั้น (ภาพ: Wikimedia Commons, CC0) หลักการทำงาน: การวางวัสดุทีละชั้นอย่างมีวินัย เครื่อง FDM ทำงานโดยดึงเส้น filament จาก spool เข้าสู่หัวรีด (extruder) ที่มี heater block ทำงานที่อุณหภูมิ 200–450°C ขึ้นอยู่กับชนิดวัสดุ วัสดุหลอมเหลวจะถูกรีดออกผ่านหัวฉีด (nozzle) ขนาดเล็ก โดยทั่วไป 0.4 มม. สำหรับงานละเอียด หรือ 0.6–1.2 มม. สำหรับชิ้นงานใหญ่ที่ต้องการความเร็ว แขนกลไก CoreXY หรือ Cartesian จะเลื่อนหัวฉีดไปตามพาธที่ซอฟต์แวร์ slicer คำนวณไว้ วางพลาสติกลงบนแผ่นรองพิมพ์ทีละชั้น ความสูงชั้น (layer height) โดยทั่วไปอยู่ระหว่าง 0.1–0.3 มม. จุดที่ต่างจากเทคโนโลยีอื่นคือ ความสัมพันธ์ระหว่างทิศทางการพิมพ์กับความแข็งแรง เนื่องจากชิ้นงานถูกสร้างจากเส้นวัสดุที่เชื่อมกันด้วยการหลอมประกบบางๆ ความแข็งแรงในแนวตั้งฉากกับชั้น (Z-axis) จะต่ำกว่าแนวระนาบประมาณ 20–50% วิศวกรต้องวางแนวชิ้นงาน (part orientation) ให้แรงกระทำหลักไม่ดึงขาดระหว่างชั้น — นี่คือความรู้ที่แยกระหว่าง "พิมพ์ได้" กับ "ใช้งานจริงได้" วัสดุอุตสาหกรรม: จาก PLA ถึง PEEK และคอมโพสิต ความก้าวหน้าที่ยกระดับ FDM จากงานต้นแบบสู่งานผลิตจริงคือวัสดุ การเติม Carbon Fiber หรือ Glass Fiber ลงในเมทริกซ์ Nylon หรือ PEEK ในอัตรา 30–50% ทำให้ชิ้นงานที่พิมพ์เสร็จ สามารถทดแทนชิ้นส่วนหล่ออะลูมิเนียมหรือสังกะสีแบบ Die-cast…
Read More