Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Case Study: เมื่อ Work Order เกิดเอง — เชื่อม IIoT Sensor เข้า CMMS เปลี่ยนซ่อมบำรุงแบบไหน

Article
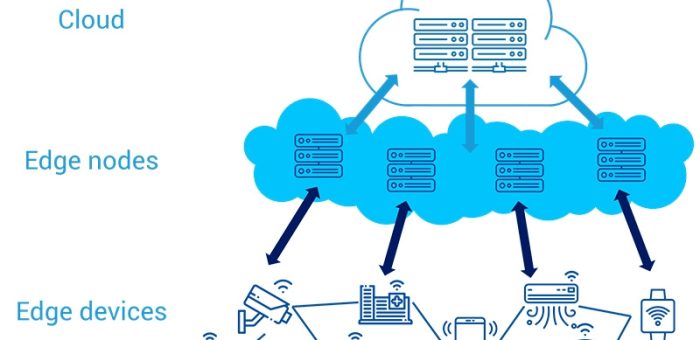
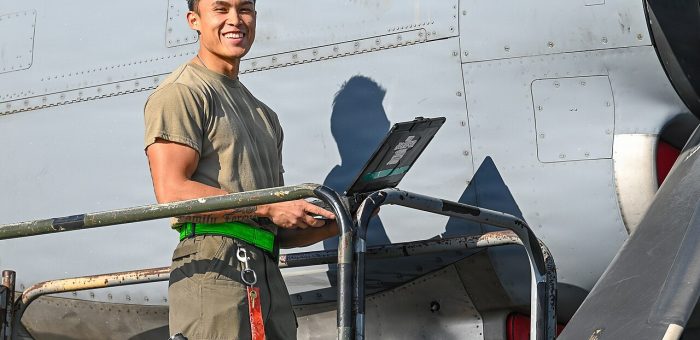
ปัญหา: เมื่อ Work Order เกิดช้ากว่าความเสียหาย ลองนึกภาพโรงงานผลิตชิ้นส่วนแห่งหนึ่งที่มีเครื่องจักรหลักกว่า 120 เครื่อง ทีมซ่อมบำรุง 12 คน และระบบบันทึกงานซ่อม ( CMMS ) ที่ใช้มานานกว่าสิบปี ทุกอย่างดูเรียบร้อยบนกระดาษ — แต่ในความจริง กระบวนการซ่อมบำรุงยังคง "รอ" สามสิ่ง: รอช่างเดินตรวจ, รอคนกรอกใบสั่งงาน และรอผู้จัดการอนุมัติ ผลคือเหตุการณ์เสียหายเล็กๆ กลายเป็น downtime ใหญ่เพราะมาถึงหูทีมซ่อมช้าเกินไป ช่างเทคนิคกับเอกสารงานซ่อมหน้าเครื่องจักร — ขั้นตอน "กรอกใบสั่งงาน" ที่ดูเล็กน้อยคือคอขวดที่แท้จริงของการซ่อมบำรุงสมัยใหม่ (ภาพ: Wikimedia Commons / U.S. Air Force, public domain) สิ่งที่เกิดขึ้นที่โรงงานแห่งนี้สะท้อนภาพอุตสาหกรรมกว้างๆ ตามข้อมูลจากการวิเคราะห์ของผู้ให้บริการแพลตฟอร์ม IIoT ปี 2025: การบริหารซ่อมบำรุงแบบดั้งเดิมที่พึ่งการตรวจด้วยตนเอง การซ่อมเมื่อเสีย และตารางซ่อมตามปฏิทิน นำไปสู่ downtime ที่หลีกเลี่ยงได้และต้นทุนสูงเกินจำเป็น ขณะที่การซ่อมบำรุงเชิงพยากรณ์ ( Predictive Maintenance ) ที่ขับเคลื่อนด้วย IoT ช่วยลดต้นทุนซ่อมบำรุงได้ถึง 30% และขจัดการเสียหายกระจาย ( breakdown ) ได้ 70-75% ทางออก: ต่อเซ็นเซอร์เข้ากับ CMMS ให้ Work Order "เกิดเอง" หัวใจของการแก้ปัญหาไม่ใช่การซื้อเซ็นเซอร์เพิ่ม แต่คือการ เชื่อมช่องว่างระหว่างโลกของข้อมูลกับโลกของการปฏิบัติงาน สถาปัตยกรรมที่ใช้แก้ปัญหามี 5 ขั้นตอน ซึ่งล้วนทำงานอัตโนมัติตั้งแต่ขั้นที่ 1 ถึง 4: เซ็นเซอร์เก็บข้อมูล — เซ็นเซอร์ไร้สาย ( vibration, temperature, pressure, humidity ) ตรวจวัดสภาพเครื่องจักรต่อเนื่อง ส่งข้อมูลขึ้นแพลตฟอร์ม — ค่าที่วัดได้ส่งตรงสู่ระบบ CMMS แบบ real-time ผ่านเกตเวย์ IIoT แจ้งเตือนและสร้าง Work Order อัตโนมัติ — เมื่อค่าใดๆ เกินเกณฑ์ที่กำหนด ระบบสร้างใบสั่งงานทันทีโดยไม่ต้องมีคนกรอก ทีมซ่อมรับมือ — ช่างได้รับแจ้งเตือนแบบ real-time ลดเวลาตอบสนองลงอย่างมีนัยสำคัญ ข้อมูลสะสมเป็นฐานของ AI — ข้อมูลย้อนหลังถูก Machine Learning วิเคราะห์หาแนวโน้ม กลายเป็น Predictive Maintenance ที่แท้จริง เซ็นเซอร์วัดการสั่นสะเทือนไร้สายที่ติดตั้งกับเครื่องจักร —…
Read More
Hybrid Twin: เมื่อ Physics-based Model จับมือ Machine Learning เพื่อโมเดลที่แม่นและทนทานกว่า

Hybrid Twin: เมื่อ Physics-based Model จับมือ Machine Learning เพื่อโมเดลที่แม่นและทนทานกว่า

Article
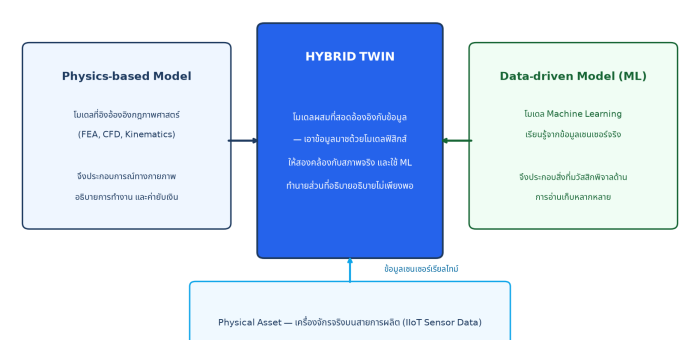
ในโครงการทำ Predictive Twin หลายโครงการที่เราเห็นล้มเหลว มีจุดตายตรงกันคือเลือกใช้ Machine Learning เพียงอย่างเดียว โมเดลทำนายแม่นยำในช่วงทดสอบ แต่พอเครื่องจักรเปลี่ยนสภาวะทำงาน ความแม่นยำก็ไถลลงจนใช้งานจริงไม่ได้ ในทางกลับกัน โมเดลฟิสิกส์ที่แม่นยำสุดๆ ก็มีข้อจำกัดเรื่องเวลาคำนวณและต้นทุนการสร้าง คำตอบที่งานวิจัยอุตสาหกรรมหันไปใช้กันมากขึ้นคือ Hybrid Twin — การผสานจุดแข็งของสองโลกเข้าไว้ในโมเดลเดียว ปัญหา: ทำไมโมเดลชนิดเดียวไม่พอ ลองนึกภาพการทำนายอุณหภูมิแบริ่งของมอเตอร์ไฟฟ้าขนาดใหญ่ วิธีฟิสิกส์ (Physics-based) คือสร้างโมเดลความร้อนและการสั่นสะเทือนจากสมการถ่ายเทความร้อนและพลศาสตร์ วิธีนี้เชื่อถือได้สูงเมื่ออยู่ในเงื่อนไขที่โมเดลออกแบบมา วิศวกรอธิบายได้ว่าทำไมค่าทำนายเป็นเช่นนั้น แต่การสร้างโมเดล FEA หรือ CFD ที่ละเอียดขึ้น มัคช์กับเครื่องจักรจริง ต้องใช้เวลาคำนวณนานและทรัพยากรจำนวนมาก ที่สำคัญข้อผิดพลาดเล็กๆ ในค่าสัมประสิทธิ์ เช่น สัมประสิทธิ์การนำความร้อนของวัสดุ สะสมกันเป็นความคลาดเคลื่อนของผลลัพธ์ ส่วนวิธีข้อมูล (Data-driven) อย่าง Deep Learning เรียนรู้จากข้อมูลเซ็นเซอร์จริงหลายหมื่นจุด ทำนายได้เร็วและแม่นในสภาวะที่เคยเห็น แต่โมเดลไม่เข้าใจกลไกเบื้องหลัง เมื่อเจอสภาวะใหม่ที่ไม่เคยมีในชุดข้อมูลฝึก เช่น เปลี่ยนวัตถุดิบ เปลี่ยนอัตราการผลิต หรือแว่วเสียงแปลกประหลาด โมเดลก็เดาผิดได้อย่างมั่นใจ งานวิจัยที่ตีพิมพ์ในวารสาร Procedia CIRP ปี 2022 เรียกปัญหานี้ว่าช่องว่างระหว่างสองกระบวนทัศน์ และเสนอว่าการผสานกันคือทางออกที่ยั่งยืนกว่า การจำลองทางฟิสิกส์อย่าง crash-test simulation แม่นยำแต่ต้องแลกกับเวลาคำนวณ — ที่มา: Wikimedia Commons (CC BY-SA) แนวทางแก้: โครงสร้างของ Hybrid Twin หลักคิดของ Hybrid Twin มีสามชั้นต่อกัน ชั้นแรกคือโมเดลฟิสิกส์แบบลดทอน (Reduced-order Model) ที่ย่อส่วนจากโมเดล FEA/CFD เต็มรูปแบบให้คำนวณได้เร็วขึ้นหลายเท่าตัว โดยยอมรับความคลาดเคลื่อนเล็กน้อย ชั้นที่สองคือโมเดลแทรกแซง (Correction Model) ที่เป็น Machine Learning หน้าที่เดียวคือเรียนรู้ "ส่วนต่าง" ระหว่างค่าทำนายของโมเดลฟิสิกส์กับค่าจริงจากเซ็นเซอร์ และชั้นที่สามคือวงจรสอบเทียบอัตโนมัติที่อัปเดตโมเดลแทรกแซงอย่างต่อเนื่องเมื่อข้อมูลใหม่ไหลเข้ามา โครงสร้าง Hybrid Twin: โมเดลฟิสิกส์ให้ความเข้าใจกลไก ML ชดเชยส่วนต่างจากข้อมูลจริง — ภาพวาดโดยทีม Honey Corporation ผลลัพธ์ที่ได้คือระบบที่ทำนายเร็วเท่า Machine Learning แต่ยังคงความน่าเชื่อถือนอกเงื่อนไขที่เคยเห็น เพราะเมื่อสภาวะเปลี่ยน โมเดลฟิสิกส์ยังจับพฤติกรรมหลักได้ ส่วน ML แค่ปรับค่าชดเชย แนวทางนี้ถูกนำไปใช้จริงในงานวิจัยระดับสากล เช่น โครงการ Horizon Europe ที่ใช้แนวคิด hybrid modeling ผสาน Digital Twin กับการผลิตจริง และงานวิจัยในวารสาร Journal of Engineering…
Read More
วิธีวาง Kubernetes สำหรับ Edge Computing ในโรงงาน: คู่มือเลือก Lightweight K8s แบบ Step-by-Step

วิธีวาง Kubernetes สำหรับ Edge Computing ในโรงงาน: คู่มือเลือก Lightweight K8s แบบ Step-by-Step

Article
ถ้าคุณกำลังวางแผนรันแอปพลิเคชัน IIoT บนเครื่อง Edge Gateway ในโรงงาน คำถามที่เจอตั้งแต่วันแรกคือ "Kubernetes ตัวเต็มเลย หรือต้องใช้ Lightweight Distribution" — บทความนี้เป็นคู่มือแบบทีละขั้นตอน อิงข้อมูลจากคู่มือและเอกสารปี 2026 ล่าสุด ว่าควรเลือกอย่างไรและวางระบบอย่างไรให้รอดจากสภาพแวดล้อมจริงของโรงงาน ทำไม Kubernetes ตัวเต็มถึงไม่เหมาะกับ Edge Kubernetes ดั้งเดิมถูกออกแบบมาเพื่อดาต้าเซ็นเตอร์ที่มีเครือข่ายเสถียร หน่วยความจำเหลือเฟือ และ Control Plane ที่ออนไลน์ตลอดเวลา แต่เครื่อง Edge ในโรงงานคือสภาพตรงข้ามทุกข้อ — อินเทอร์เน็ตเป็น 4G ที่หลุดบ่อย, เครื่องเป็นกล่อง fanless RAM 512 MB ถึง 2 GB และบางครั้งออฟไลน์เป็นชั่วโมง Lightweight Distribution จึงเกิดขึ้นเพื่อ "ตัดของที่ Edge ไม่ใช้ออก" เช่น Legacy Storage Driver และ In-tree Cloud Provider เพื่อคืนหน่วยความจำให้แอปพลิเคชันโรงงาน ตัวเลขสำคัญที่ควรจำ: Lightweight Distribution ยอดนิยมตัวหนึ่งสามารถบรรจุ Control Plane และ Kubelet ทั้งหมดไว้ใน binary เดียวขนาดไม่ถึง 100 MB รันได้บนอุปกรณ์ RAM 512 MB และใช้ SQLite เป็น datastore แทน etcd cluster ในโหมด single-node Step 1: ประเมินข้อจำกัดของเครื่อง Edge ก่อนเลือก ก่อนตัดสินใจ ให้เช็ค 4 ข้อจำกัดหลักของสถานการณ์คุณ: Footprint — เครื่อง Edge มี RAM เท่าไหร่ (512 MB–2 GB คือช่วงปกติ) และพื้นที่ดิสก์พอสำหรับ container images หลายเวอร์ชันหรือไม่ Offline Autonomy — ถ้า WAN หลุด 2 ชั่วโมง Pod ที่รันอยู่ต้องไม่ตาย และต้อง restart container ที่ crash ได้เองโดยไม่ต้องหา API Server Fleet Scale…
Read More

วิเคราะห์ตลาด IIoT 2025-2034: จาก 864 พันล้านสู่ 5.55 ล้านล้านดอลลาร์ — โอกาสและความท้าทายสำหรับโรงงานไทย

Article
ตลาด Internet of Things (IoT) ทั่วโลกมีมูลค่า 864 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะเติบโตเป็น 5.55 ล้านล้านดอลลาร์สหรัฐภายในปี 2034 (ข้อมูล Fortune Business Insights) นี่คือการเติบโตกว่า 6 เท่าตัวในเวลาเพียง 9 ปี แต่ตัวเลขรวมนี้ซ่อนเรื่องราวที่ซับซ้อนกว่านั้น — โดยเฉพาะส่วน Industrial IoT (IIoT) ที่กำลังขับเคลื่อนการเปลี่ยนแปลงครั้งใหญ่ในอุตสาหกรรมการผลิต บทความนี้วิเคราะห์แนวโน้มตลาด IIoT และการลงทุนใน Smart Factory ปี 2025-2026 พร้อมมุมมองเชิงปฏิบัติสำหรับผู้บริหารโรงงานในประเทศไทย ศูนย์ข้อมูลที่ขับเคลื่อน IIoT Platform และ Cloud Analytics โครงสร้างพื้นฐานสำคัญที่รองรับการเติบโตของตลาด IoT แบบทวีคูณ (ภาพ: Wikimedia Commons) ภาพรวมตลาด: IIoT คือส่วนที่เติบโตเร็วที่สุด จากข้อมูล Mordor Intelligence ตลาด IIoT โดยเฉพาะมีมูลค่า 142.4 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะสูงถึง 191.4 พันล้านดอลลาร์สหรัฐภายในปี 2031 ในขณะที่ข้อมูลจาก Statista ระบุว่า IIoT คิดเป็น 24.3% ของรายได้ตลาด IoT ทั้งหมดในปี 2023 และสัดส่วนนี้กำลังขยายตัวอย่างต่อเนื่อง สิ่งที่น่าสนใจคือ การลงทุนด้าน IoT ในภาคอุตสาหกรรมสูงกว่าภาคอื่นๆ ข้อมูลจาก N-iX ระบุว่าอุตสาหกรรมการผลิตเป็นผู้นำในการพัฒนา IoT โดยมีการลงทุนที่สูงกว่าภาคอื่นๆ อย่างชัดเจน 6 เทรนด์หลักที่ขับเคลื่อนการลงทุนในปี 2026 เทรนด์ ความสำคัญสำหรับโรงงาน ระดับการนำไปใช้ 1. IT/OT Convergence เชื่อมระบบเทคโนโลยีสารสนเทศกับระบบควบคุมการผลิต ทำลาย Silos ข้อมูล กำลังเติบโต 2. Open Standards OPC UA, MQTT Sparkplug ลด Vendor Lock-in และค่าใช้จ่ายการเชื่อมต่อ เป็นมาตรฐาน 3. Digital Twin + AAS สร้างแบบจำลองเสมือนของเครื่องจักรและกระบวนการเพื่อจำลองสถานการณ์ เริ่มแพร่หลาย 4. Industrial Agentic AI ระบบ AI ที่ตัดสินใจและดำเนินการเองในกระบวนการผลิต เกิดใหม่/เติบโตเร็ว 5. Private 5G…
Read More

Case Study: Autonomous Production System จาก Reactive Maintenance สู่ระบบผลิตอัตโนมัติ OEE 79% ใน 13 เดือน

Article
บทความนี้นำเสนอ Case Study การนำ Autonomous Production System ไปใช้ในโรงงานผลิตชิ้นส่วนอุตสาหกรรม โดยวิเคราะห์เส้นทางจากปัญหา การออกแบบระบบ ไปจนถึงผลลัพธ์ที่เกิดขึ้นจริง เป็นแนวทางสำหรับผู้บริหารโรงงานที่กำลังพิจารณาเปลี่ยนจาก Reactive Maintenance สู่ระบบที่เครื่องจักรสามารถปรับตัวเองได้ ปัญหา: เมื่อ "Unplanned Downtime" กลายเป็นความเจ็บปวดประจำวัน โรงงานผลิตชิ้นส่วนโลหะแม่พิมพ์ขนาดกลางแห่งหนึ่ง มีสายการผลิตหลัก 6 สาย ใช้เครื่องจักรกว่า 120 เครื่อง ปัญหาหลักคือ Unplanned Downtime เฉลี่ย 14 ชั่วโมง/สัปดาห์ ส่งผลให้ OEE (Overall Equipment Effectiveness) ต่ำเพียง 58% เทียบกับเป้าหมายอุตสาหกรรมที่ 85% สาเหตุหลักมาจาก: Reactive Maintenance: ซ่อมเฉพาะเมื่อเครื่องเสีย ไม่มีการพยากรณ์ล่วงหน้า Alarm Flood: ระบบ SCADA ส่งการแจ้งเตือนมากกว่า 800 ครั้ง/วัน ช่างไม่สามารถแยกแยะสัญญาณสำคัญได้ Manual Scheduling: เมื่อเครื่องเสีย นักวางแผนต้องใช้เวลา 2-3 ชั่วโมงในการจัดลำดับการผลิตใหม่ โครงสร้างพื้นฐาน Edge Computing และเซิร์ฟเวอร์สำหรับประมวลผลข้อมูลเซ็นเซอร์แบบเรียลไทม์ รากฐานสำคัญของ Autonomous Production System (ภาพ: Wikimedia Commons) การวินิจฉัยและออกแบบระบบ ทีมวิศวกรวิเคราะห์สถาปัตยกรรมที่มีอยู่และออกแบบ Autonomous Production System แบ่งเป็น 3 ระยะ: ระยะ งานหลัก ระยะเวลา ผลลัพธ์ที่คาดหวัง ระยะที่ 1 ติดตั้ง IIoT Sensors + เชื่อม PLC ผ่าน OPC UA + MQTT Broker 3 เดือน Data Visibility: เห็นข้อมูลเครื่องจักรทุกตัวแบบเรียลไทม์ ระยะที่ 2 Deploy Anomaly Detection + Vibration Analysis Model บน Edge Device 4 เดือน Predictive Alerts: เตือนล่วงหน้า 24-72 ชม. ก่อนเครื่องเสีย ระยะที่ 3 Multi-Agent System: Agent บำรุงรักษา +…
Read More

Agentic AI ใน Smart Manufacturing 2026: เมื่อโรงงานเริ่มตัดสินใจเองด้วย Autonomous AI Agent

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของอุตสาหกรรมการผลิต ข้อมูลจาก Deloitte ระบุว่าการนำ Agentic AI มาใช้ในการผลิตเพิ่มขึ้นถึง 4 เท่าตัวในเวลาเพียงหนึ่งปี จาก 6% สู่ 24% ของผู้ผลิตทั่วโลก ตัวเลขนี้สะท้อนการเปลี่ยนแปลงครั้งใหญ่: โรงงานไม่ได้ใช้ AI แค่วิเคราะห์ข้อมูลอีกต่อไป แต่เริ่มปล่อยให้ระบบ AI ตัดสินใจและดำเนินการเองในกระบวนการผลิตจริง บทความนี้เจาะลึก Agentic AI ในบริบท Smart Manufacturing ตั้งแต่แนวคิด สถาปัตยกรรม กรณีศึกษาผลลัพธ์จริง ไปจนถึงความท้าทายที่ผู้บริหารโรงงานต้องเตรียมรับมือ หุ่นยนต์อุตสาหกรรมในโรงหล่อ — เมื่อ AI Agent เข้ามาประสานงาน หุ่นยนต์เหล่านี้ไม่ได้ทำงานตามโปรแกรมตายตัว แต่ปรับตัวตามสภาพการผลิตแบบเรียลไทม์ (ภาพ: Wikimedia Commons) Agentic AI คืออะไร? แตกต่างจาก AI แบบเดิมอย่างไร? Agentic AI (AI เชิงตัวแทน) คือระบบ AI ที่สามารถ รับรู้ ให้เหตุผล ตัดสินใจ และลงมือทำ ได้อย่างอิสระตามเป้าหมายที่กำหนด โดยไม่ต้องมีมนุษย์สั่งการทีละขั้น แตกต่างจาก AI แบบดั้งเดิมที่ทำหน้าที่ "ตอบคำถาม" หรือ "วิเคราะห์ข้อมูล" เพียงอย่างเดียว คุณสมบัติ AI แบบดั้งเดิม (Reactive) Agentic AI (Autonomous) การตัดสินใจ แนะนำ/วิเคราะห์ แล้วมนุษย์ตัดสินใจ ตัดสินใจและดำเนินการเอง ขอบเขตการทำงาน งานเดี่ยว เช่น ตรวจจับ Defect ประสานหลายระบบ เช่น จัดตารางผลิตและสั่งวัตถุดิบ การเรียนรู้ ต้อง retrain เมื่อข้อมูลเปลี่ยน ปรับตัวต่อเนื่องจาก feedback loop การโต้ตอบ ทางเดียว (Output สู่ Human) สองทาง เรียก API สั่ง PLC แจ้งเตือน ตัวอย่างในโรงงาน Computer Vision ตรวจคุณภาพ Agent จัดการบำรุงรักษาทั้งระบบ 5 Use Case ที่ Agentic AI สร้างผลลัพธ์จริงในโรงงาน จากข้อมูล iFactory AI (กุมภาพันธ์ 2026) ผู้ผลิตชั้นนำเริ่มใช้ Multi-Agent Systems ในพื้นที่ปฏิบัติการหลัก 5…
Read More
MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

Article
MES คืออะไร? ระบบจัดการการผลิตที่เชื่อมต่อระหว่างฝ่ายชั้นโรงงานกับสำนักงานใหญ่ Manufacturing Execution System หรือ MES คือระบบปฏิบัติการที่ทำหน้าที่เป็น "สมองกลกลาง" ของโรงงานอุตสาหกรรม โดยนิยามตามมาตรฐาน ISA-95 ระบบนี้อยู่ใน Level 3 ของพีรามิดการทำงานอัตโนมัติ (Automation Pyramid) ซึ่งอยู่เหนือ SCADA และ PLC แต่อยู่ใต้ระบบ ERP ที่ระดับองค์กร หน้าที่หลักของ MES คือการรับคำสั่งผลิตจากระบบวางแผน แล้วแปลเป็นคำสั่งปฏิบัติการที่ระดับเครื่องจักร พร้อมรวบรวมข้อมูลการผลิตจริงส่งกลับขึ้นไปวิเคราะห์ ในโรงงานที่ยังไม่มี MES ปัญหาที่พบบ่อยที่สุดคือ "ช่องว่างข้อมูล" (Data Gap) ระหว่างฝ่ายวางแผนกับฝ่ายผลิตจริง ทีมวางแผนอาจสั่งผลิตสินค้า 10,000 ชิ้น แต่ฝ่ายผลิตพบว่าเครื่องจักรบางเครื่องล่ม หรือวัตถุดิบไม่พอ ส่งผลให้กำหนดส่งมอบคลาดเคลื่อน เมื่อมี MES เข้ามาเชื่อมช่องว่างนี้ ข้อมูลจะไหลผ่านได้ทั้งสองทิศทางแบบเรียลไทม์ ฟังก์ชันหลัก 11 ประการตามมาตรฐาน ISA-95 มาตรฐาน ISA-95 (Part 3) กำหนดฟังก์ชันหลักของ MES ไว้อย่างชัดเจน โดยครอบคลุมกระบวนการผลิตตั้งแต่ต้นน้ำถึงปลายน้ำ: ฟังก์ชัน (ISA-95) หน้าที่ ตัวอย่างในโรงงาน Operations Definition นิยามสูตรการผลิต (Recipe/BOM) กำหนดขั้นตอน 10 สเต็ปสำหรับชิ้นส่วน A Operations Scheduling จัดตารางการผลิต จองเครื่องจักร #3 เวลา 09:00–14:00 Operations Dispatching ส่งคำสั่งผลิตไปยังเครื่องจักร ส่ง Work Order ไปยัง HMI ของสายการผลิต Operations Execution ควบคุมและติดตามการทำงานจริง ตรวจสอบว่าแต่ละสเต็ปผ่านเรียบร้อย Data Collection เก็บข้อมูลผลิตจริง อุณหภูมิ แรงดัน จำนวนชิ้นดี/เสีย Quality Management จัดการคุณภาพตามข้อกำหนด SPC บันทึกค่าวัดทุก 5 นาทีเข้าแผนภูมิควบคุม Maintenance Mgmt จัดการบำรุงรักษาเครื่องจักร สั่งหยุดเครื่องเมื่อ Run-Hour เกินกำหนด Inventory Mgmt ติดตามวัตถุดิบและ Work-in-Process แจ้งเตือนเมื่อวัตถุดิบเหลือต่ำกว่าจุดสั่งซื้อ OEE: ตัวชี้วัดที่ MES คำนวณได้อัตโนมัติ One of the most powerful capabilities of MES is real-time…
Read More
Wireless Body Area Network (WBAN/IEEE 802.15.6): โครงสร้างพื้นฐานสื่อสารที่เชื่อมอุปกรณ์สวมใส่ทุกชนิดบนร่างกายคนงาน

Wireless Body Area Network (WBAN/IEEE 802.15.6): โครงสร้างพื้นฐานสื่อสารที่เชื่อมอุปกรณ์สวมใส่ทุกชนิดบนร่างกายคนงาน

Article
เมื่อคนงานสวมใส่อุปกรณ์อัจฉริยะหลายชิ้นพร้อมกัน — หมวกกันน็อกอัจฉริยะ ถุงมือ Smart Gloves กำไลวัดชีพ และเซ็นเซอร์ตำแหน่ง — ปัญหาใหม่คืออุปกรณ์เหล่านี้จะสื่อสารกันอย่างไรโดยไม่รบกวนเครือข่ายโรงงาน คำตอบคือ Wireless Body Area Network (WBAN) ตามมาตรฐาน IEEE 802.15.6 บทความนี้เจาะลึกสถาปัตยกรรมและการประยุกต์ใช้ในโรงงานอุตสาหกรรม WBAN คืออะไร? Wireless Body Area Network (WBAN) หรือ Wireless BAN คือเครือข่ายสื่อสารไร้สายที่ประกอบด้วยอุปกรณ์ขนาดเล็กหลายตัวที่สวมใส่หรือฝังอยู่บนร่างกายมนุษย์ สื่อสารกันในระยะใกล้มาก (ประมาณ 2–5 เมตรจากร่างกาย) โดยมีมาตรฐานสากลคือ IEEE 802.15.6 ที่ออกแบบมาเฉพาะสำหรับการสื่อสารภายในและรอบร่างกายมนุษย์ โดยเน้นพลังงานต่ำ ความหน่วงต่ำ และความปลอดภัยสูง 💡 ความแตกต่างจาก PAN: WBAN ต่างจาก Wireless PAN (เช่น Bluetooth) ตรงที่ออกแบบเฉพาะสำหรับระยะบนร่างกาย ไม่ใช่ระยะห้อง และต้องรองรับ QoS ระดับ Medical Grade สำหรับข้อมูลวิกฤต เช่น การตรวจจับการหัวใจหยุดเต้น สถาปัตยกรรม IEEE 802.15.6 มาตรฐาน IEEE 802.15.6 กำหนดโครงสร้างเครือข่ายแบบ Star Topology ที่มี Hub เป็นศูนย์กลางและ Nodes ที่สวมใส่บนร่างกายเป็นสมาชิก Hub ทำหน้าที่ประสานงานสื่อสารและเชื่อมต่อกับเครือข่ายภายนอก เช่น Edge Gateway หรือ Smartphone ในขณะที่ Nodes ส่งข้อมูลเซ็นเซอร์ไปยัง Hub โหมดการทำงาน 3 แบบ Beacon Mode with Beacon Periods: Hub ส่ง Beacon เป็นรอบเพื่อกำหนดช่วงเวลาที่ Node สามารถส่งข้อมูลได้ — ประหยัดพลังงานมากที่สุดเหมาะกับ Sensor ที่ส่งข้อมูลเป็นช่วง Non-Beacon Mode with Superframes: Hub กำหนดช่วงเวลาที่สามารถส่งแบบ Contention-Based หรือ Scheduled — สมดุลระหว่างพลังงานและความยืดหยุ่น Non-Beacon Mode without Superframes: Nodes ส่งข้อมูลได้ทันทีแบบ Unslotted Aloha — หน่วงต่ำสุดแต่ใช้พลังงานมาก ช่องความถี่ที่ IEEE 802.15.6 รองรับ มาตรฐานกำหนดช่องความถี่ทางกายภาพ…
Read More
Wearable RTLS Tags: แท็กติดตามตำแหน่งแบบสวมใส่ที่เปลี่ยนโรงงานให้ปลอดภัยและมีประสิทธิภาพด้วย UWB และ BLE

Wearable RTLS Tags: แท็กติดตามตำแหน่งแบบสวมใส่ที่เปลี่ยนโรงงานให้ปลอดภัยและมีประสิทธิภาพด้วย UWB และ BLE

Article
การรู้ตำแหน่งของคนงานและอุปกรณ์ในโรงงานแบบเรียลไทม์เคยเป็นเรื่องยาก แต่ด้วยเทคโนโลยี Wearable RTLS Tags ทำให้โรงงานสามารถติดตามทุกคนและทุกชิ้นส่วนด้วยความแม่นยำในระดับเซนติเมตร บทความนี้เจาะลึกเทคโนโลยี UWB, BLE และ RFID สำหรับการติดตามตำแหน่งแบบสวมใส่ในโรงงานอัตโนมัติ Wearable RTLS Tag คืออะไร? RTLS (Real-Time Locating System) Tag เป็นอุปกรณ์สวมใส่ขนาดเล็กที่คนงานติดไว้บนเสื้อเซฟตี้ หมวก หรือป้ายชื่อ ทำหน้าที่ส่งสัญญาณไปยัง Anchor หรือ Reader ที่ติดตั้งกระจายในโรงงาน เพื่อคำนวณตำแหน่งได้ตลอดเวลา แท็กเหล่านี้ทำงานร่วมกับ RTLS Platform ที่แสดงตำแหน่งบน Floor Plan ดิจิทัล พร้อมฟังก์ชัน Geofencing, Collision Warning และ Evacuation Management เปรียบเทียบเทคโนโลยี RTLS ที่ใช้ในอุตสาหกรรม การเลือกเทคโนโลยี RTLS ที่เหมาะสมขึ้นอยู่กับความต้องการด้านความแม่นยำ ระยะทาง และงบประมาณโครงสร้างพื้นฐาน ตารางต่อไปนี้เปรียบเทียบ 4 เทคโนโลยีหลัก: เทคโนโลยี ความแม่นยำ ระยะทางสูงสุด Latency อายุแบตเตอรี่ UWB (IEEE 802.15.4z) 10–30 cm 30–100 m <1 ms 1–3 ปี BLE 5.x (Angle of Arrival) 0.5–2 m 10–50 m 10–50 ms 2–5 ปี Wi-Fi (RSSI Fingerprinting) 3–10 m 50–100 m 1–5 s 1–2 ปี Passive RFID 2–5 m (Zone-based) 3–8 m ทันที ไม่ต้องใช้แบต 💡 ข้อสังเกต: UWB ให้ความแม่นยำสูงสุดเพราะใช้ช่วงความถี่กว้าง 500 MHz+ และเทคนิค Time of Flight (ToF) วัดเวลาการเดินทางของสัญญาณระดับนาโนวินาที ในขณะที่ BLE AoA ใช้ Antenna Array หลายตัววัดมุมมาของสัญญาณเพื่อคำนวณทิศทาง หลักการคำนวณตำแหน่ง: TDoA vs ToF vs AoA อัลกอริทึมคำนวณตำแหน่งของ…
Read More
Smart Helmet: หมวกกันน็อกอัจฉริยะที่ผสานเซ็นเซอร์ตรวจจับการกระแทก ก๊าซพิษ และส่ง SOS อัตโนมัติ

Smart Helmet: หมวกกันน็อกอัจฉริยะที่ผสานเซ็นเซอร์ตรวจจับการกระแทก ก๊าซพิษ และส่ง SOS อัตโนมัติ

Article
หมวกกันน็อกอุตสาหกรรมเคยเป็นเพียงเกราะป้องกันการตกกระแทก แต่ในยุค Industry 4.0 หมวกกันน็อกอัจฉริยะ (Smart Helmet) ได้กลายเป็นแพลตฟอร์ม IoT ที่สวมใส่บนศีรษะคนงาน บทความนี้เจาะลึกสถาปัตยกรรม เซ็นเซอร์ มาตรฐาน และการเชื่อมต่อกับระบบ SCADA/MES ของหมวกกันน็อกอัจฉริยะในโรงงานอุตสาหกรรม Smart Helmet คืออะไร? Smart Helmet คือหมวกกันน็อกที่ผสานรวมเซ็นเซอร์อิเล็กทรอนิกส์ ระบบสื่อสารไร้สาย และไมโครโปรเซสเซอร์เข้าไว้ในโครงสร้างเดียว โดยยังคงมาตรฐานการป้องกันการกระแทกตามข้อกำหนด ANSI Z89.1 Type I Class E ที่ทนแรงดันไฟฟ้าสูงสุด 20,000 โวลต์ สิ่งที่ทำให้ Smart Helmet แตกต่างจากหมวกธรรมดาคือการเปลี่ยนจาก "การป้องกันแบบ Passive" (รอให้เกิดอุบัติเหตุ) เป็น "การป้องกันแบบ Active" (ตรวจจับและเตือนภัยก่อนเกิดอันตราย) สถาปัตยกรรมฮาร์ดแวร์ของ Smart Helmet Smart Helmet รุ่นใหม่ประกอบด้วยเลเยอร์ฮาร์ดแวร์ที่ซับซ้อน ทำงานภายใต้ข้อจำกัดด้านน้ำหนัก (ไม่เกิน 400–600 กรัม) และอุณหภูมิการทำงานตั้งแต่ -20°C ถึง +55°C ระบบ ส่วนประกอบหลัก หน้าที่ ตรวจจับการกระแทก MEMS Accelerometer (±200g), Gyroscope วัดแรง G จากการตกกระแทก ส่ง SOS อัตโนมัติเมื่อเกิน 150g ตรวจจับสภาพแวดล้อม Multi-gas Sensor (CO, H2S, O2, LEL), Temp/Humidity ตรวจจับก๊าซพิษและความร้อน ส่งเตือนเมื่อเกิน TLV ตรวจจับเสียง MEMS Microphone (85–120 dB) วัดระดับเสียง ส่งเตือนเมื่อเกิน 85 dB(A) ตาม OSHA ระบุตำแหน่ง UWB Anchor / BLE Beacon RTLS ความแม่นยำ 10–30 cm สำหรับ Geofencing สื่อสาร BLE 5.2 + Wi-Fi / LPWAN (NB-IoT) ส่งข้อมูลไป Edge Gateway และ Cloud Platform พลังงาน Li-Po Battery 1,000–2,000 mAh อายุการทำงาน 8–16 ชั่วโมงต่อการชาร์จ…
Read More