In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

In-Process Monitoring สำหรับ Additive Manufacturing: ระบบตรวจสอบคุณภาพเรียลไทม์ที่กำจัด Defect ทันที

Article
In-Process Monitoring สำหรับ Additive Manufacturing (AM) คือการติดตั้งเซ็นเซอร์และระบบตรวจวัดภายในเครื่องพิมพ์สามมิติเพื่อสังเกตและบันทึกปรากฏการณ์ทางกายภาพที่เกิดขึ้นทุกขณะขณะพิมพ์ ตั้งแต่อุณหภูมิ Melt Pool ขนาดของ HAZ (Heat Affected Zone) ไปจนถึงรูปร่างของแต่ละเลเยอร์ เป้าหมายคือการตรวจจับ Defect ทันทีที่เกิด และปรับพารามิเตอร์การพิมพ์แบบ Closed-Loop เพื่อแก้ไขก่อนที่จะสายเกินไป ทำไม In-Process Monitoring จึงจำเป็น กระบวนการ Laser Powder Bed Fusion (LPBF) และ Directed Energy Deposition (DED) เกิดปรากฏการณ์ทางฟิสิกส์ที่ซับซ้อนในระดับ Microsecond แสงเลเซอร์หลอมผงโลหะที่อุณหภูมิสูงกว่า 2,500 C เป็น Melt Pool ขนาด 50-200 um ความผันแปรเล็กน้อยใน Laser Power, Scan Speed, หรือ Powder Bed Flatness สามารถสร้าง Defect ได้ทันที: Lack of Fusion: พลังงานไม่พอ - เกิดช่องว่างระหว่าง Track (Porosity 10-100 um) Keyholing: พลังงานสูงเกิน - หลอมลึกเกินไป สร้าง Pore กลมจากไอโลหะที่ติดอยู่ Spatter: อนุภาคโลหะกระเด็นไปปนเปื้อนผงในเลเยอร์ถัดไป Delamination: ความเค้นตกค้าง (Residual Stress) ทำให้เลเยอร์หลุดหรือบิดเบี้ยว Elevation/Deformation: ผิวเลเยอร์ไม่เรียบ - ส่งผลต่อเลเยอร์ถัดไป เซ็นเซอร์และเทคโนโลยีตรวจวัด เซ็นเซอร์ วัดอะไร Sampling Rate ตรวจจับ Defect ตำแหน่ง Coaxial Photodiode Melt Pool Emission Intensity 100 kHz+ Keyholing, Lack of Fusion In-Beam (Coaxial) High-Speed Camera Melt Pool Size Shape 10,000 fps Melt Pool Instability Coaxial / Off-Axis Pyrometer Melt Pool Temperature 10 kHz…
Read More
FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

FactoryOps: เลเยอร์ปฏิบัติการที่หายไปใน Smart Factory — เติมช่องว่างการมองเห็นที่ PLC/SCADA/MES ทำไม่ได้

Article
โรงงานแห่งหนึ่งอาจมีหุ่นยนต์ คอนโทรลเลอร์ และซอฟต์แวร์ควบคุมครบทุกสายการผลิต แต่กลับไม่สามารถบอกได้แบบเรียลไทม์ว่าเครื่องจักรเครื่องไหนหยุดทำงานเมื่อไหร่ และเสียผลผลิตไปเท่าไหร่ในกะล่าสุด นี่คือ "ช่องว่างการมองเห็น" (Visibility Gap) ที่กำลังคุกคามกำไรของโรงงานอัตโนมัติทั่วโลกในปี 2026 FactoryOps คือหมวดซอฟต์แวร์ปฏิบัติการที่กำลังผุดขึ้นมาเพื่อเติมช่องว่างนี้โดยเฉพาะ ทำงานคู่ขนานกับ PLC, SCADA และ MES ที่มีอยู่แล้ว โดยไม่ต้องเปลี่ยนหรือโปรแกรมใหม่ และไม่จำกัดอายุหรือยี่ห้อของเครื่องจักร Stack ที่โรงงานส่วนใหญ่มีอยู่แล้ว ระบบอัตโนมัติอุตสาหกรรมในปัจจุบันเป็นการสะสมชั้นเทคโนโลยีมาตลอดหลายทศวรรษ แต่ละชั้นแก้ปัญหาจริงของยุคนั้น แต่ไม่มีชั้นไหนออกแบบมาเพื่อให้ "มุมมองเดียวแบบสด" (Single Live View) ของทุกเครื่องจักรพร้อมกัน ชั้นเทคโนโลยี หน้าที่หลัก มาตรฐาน จุดบอด PLC ควบคุมเครื่องจักรแบบเรียลไทม์ IEC 61131-3 มีเฉพาะ Control Data ไม่บอกบริบทการผลิต SCADA / HMI มุมมองควบคุมระดับสาย/ไซต์ ISA-101 ไม่เชื่อมโยงกับต้นทุนและกำไร MES ติดตามคำสั่งผลิตและ WIP ISA-95 ข้อมูลอ้างอิง Order ไม่ใช่เครื่องจักรเครื่องเดียว IIoT Cloud วิเคราะห์ข้อมูลบนคลาวด์ MQTT / OPC UA Delay นาทีถึงชั่วโมง ไม่ตอบทันเหตุการณ์ ทำไมข้อมูลยังแยกกันอยู่ทั้งที่มีระบบครบ? รายงาน State of Smart Manufacturing พบว่า มากกว่า 50% ของโรงงานยังพึ่งสเปรดชีตหรือบันทึกด้วยมือ สำหรับข้อมูลการผลิต การหยุดทำงาน และของเสีย แม้ในโรงงานที่มีระบบอัตโนมัติระดับสูงแล้วก็ตาม สาเหตุเป็นปัญหาโครงสร้าง: PLC ผลิต Control Data, SCADA ผลิต Supervisory Data, ส่วน MES ผลิต Order Data — แต่สามกระแสนี้อยู่คนละระบบ ไม่แชร์ timestamp หรือนิยาม "เหตุการณ์การผลิต" ร่วมกัน "ระบบอัตโนมัติสั่งการให้เครื่องจักรทำงาน แต่มันไม่ได้ให้ 'แหล่งความจริงเดียว' ข้ามโรงงานโดยอัตโนมัติ นั่นเป็นเลเยอร์คนละชั้น" ผลคือสิ่งที่ทีมปฏิบัติการเรียกว่า "สงครามข้อมูลวันจันทร์เช้า" (Monday Morning Data Fight) — บันทึกกะ รายงาน MES และความจำของหัวหน้ากะให้เรื่องเล่าที่ขัดแย้งกัน การตัดสินใจจึงอิงตัวเลขล้าหรือเถียงกันไม่รู้จบ และต้นทุนจริงของ Downtime ยังซ่อนอยู่จนกว่าจะปรากฏเป็นกำไรที่ลดลง FactoryOps เติมอะไร และอยู่ตรงไหนของ Stack แพลตฟอร์ม FactoryOps วางตัวระหว่างชั้นพื้นโรงงานกับ ERP แทนที่จะไปแทน…
Read More
AR Head-Mounted Display (HMD): อุปกรณ์สวมใส่แบบดื่มด่ำที่เปลี่ยนการออกแบบและฝึกอบรมในโรงงานด้วย Digital Twin 3 มิติ

AR Head-Mounted Display (HMD): อุปกรณ์สวมใส่แบบดื่มด่ำที่เปลี่ยนการออกแบบและฝึกอบรมในโรงงานด้วย Digital Twin 3 มิติ

Article
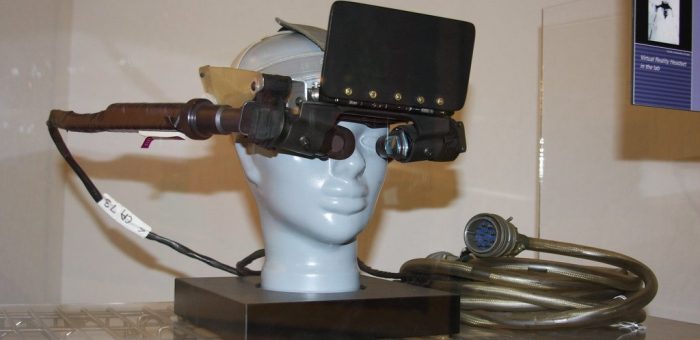
AR Head-Mounted Display หรือ HMD คืออุปกรณ์สวมใส่ประเภทหนึ่งที่ให้ประสบการณ์ Augmented Reality แบบดื่มด่ำ (Immersive) มากกว่า Smart Glasses ทั่วไป ด้วยหน้าจอที่กว้างกว่า การติดตามเชิงพื้นที่ (Spatial Tracking) ที่แม่นยำกว่า และความสามารถในการซ้อนภาพดิจิทัล 3 มิติทับบนโลกจริงได้อย่างสมจริง บทความนี้เจาะลึกเทคโนโลยี HMD และความแตกต่างจาก Smart Glasses ในบริบทอุตสาหกรรม AR HMD ต่างจาก Smart Glasses อย่างไร? แม้ทั้งสองจะเป็นอุปกรณ์สวมใส่บนศีรษะ แต่มีจุดประสงค์และขีดความสามารถต่างกันอย่างชัดเจน Smart Glasses ออกแบบเพื่อ การใช้งานต่อเนื่องตลอดวัน โดยแสดงข้อมูลเสริมเล็กน้อย ส่วน AR HMD ออกแบบเพื่อ ประสบการณ์ดื่มด่ำเป็นช่วงเวลาสั้น ที่ต้องการ FOV กว้างและการโต้ตอบ 3 มิติเชิงลึก คุณสมบัติSmart GlassesAR HMD FOV (มุมมอง)20-50 deg90-120 deg น้ำหนัก50-130 กรัม300-600 กรัม เวลาใช้งานต่อเนื่อง8-10 ชม.2-4 ชม. การโต้ตอบเสียง/สายตามือ/ท่าทาง/สายตา กรณีใช้งานPick-by-VisionDesign Review, Training เทคโนโลยีการแสดงผลของ AR HMD เนื่องจาก HMD ต้องแสดงภาพใน FOV ที่กว้างและความละเอียดสูงพอที่จะมองเห็นพิกเซลไม่ได้ (Retina Resolution) เทคโนโลยีหน้าจอจึงก้าวหน้ากว่า Smart Glasses อย่างมาก โดยมี 2 แนวทางหลัก: 1. Optical See-Through (OST) ใช้ Waveguide หรือ Birdbath ให้ผู้สวมมองโลกจริงผ่านเลนส์โปร่งใส พร้อมเห็นภาพดิจิทัลซ้อนทับ ข้อดีคือไม่มีความหน่วง (Latency) ระหว่างโลกจริงกับภาพซ้อนทับ แต่ภาพดิจิทัอาจจางในที่แสงจ้า และ FOV ยังจำกัดที่ประมาณ 50-70 องศา 2. Video See-Through (VST) / Passthrough ผู้สวมไม่ได้มองโลกจริงโดยตรง แต่มองผ่านหน้าจอที่แสดงวิดีโอจากกล้องภายนอกความละเอียดสูง (Passthrough Camera) ทำให้สามารถ ซ้อนภาพดิจิทัลได้แน่นอนและสมบูรณ์ โดยไม่จำกัดด้วยแสง และ FOV กว้างถึง 100-120 องศา แต่ต้องการการประมวลผลความหน่วงต่ำมาก (Motion-to-Photon Latency < 20 ms) ไม่งั้นจะเวียนศีรษะ แนวโน้มล่าสุดคือการใช้…
Read More
Wearable Safety Devices: อุปกรณ์สวมใส่อัจฉริยะที่ปกป้องชีวิตคนงานและลดอุบัติเหตุในโรงงานด้วยข้อมูลเรียลไทม์

Wearable Safety Devices: อุปกรณ์สวมใส่อัจฉริยะที่ปกป้องชีวิตคนงานและลดอุบัติเหตุในโรงงานด้วยข้อมูลเรียลไทม์

Article
Wearable Safety Devices หรืออุปกรณ์สวมใส่เพื่อความปลอดภัย คือหัวใจสำคัญของการเปลี่ยนโรงงานจากการป้องกันภัยแบบรอให้เกิดเหตุ (Reactive) ไปสู่การป้องกันล่วงหน้า (Proactive) ในยุคที่ความปลอดภัยในที่ทำงานถูกวัดผลเป็นตัวเลขและข้อมูลเรียลไทม์ บทความนี้เจาะลึกประเภทของอุปกรณ์ เทคโนโลยีเซ็นเซอร์ และวิธีการนำไปใช้ในโรงงานอุตสาหกรรม Wearable Safety Devices คืออะไร? หมายถึง อุปกรณ์อิเล็กทรอนิกส์ขนาดเล็กที่คนงานสวมใส่ติดตัว เพื่อตรวจจับอันตราย ติดตามสถานะทางกายภาพ และเรียกความช่วยเหลือเมื่อเกิดเหตุฉุกเฉิน ต่างจากอุปกรณ์สวมใส่ทั่วไปเพราะมุ่งเน้น การปกป้องชีวิตและสุขภาพ เป็นสำคัญ ตัวอย่างเช่น ป้ายสะท้อนแสงอัจฉริยะ เข็มขัดนิรภัย IoT กำไลข้อมือตรวจจับก๊าซ และเซ็นเซอร์ฝังในชุดสวมใส่ ประเภทของ Wearable Safety Devices แบ่งตามหน้าที่หลักได้ 6 ประเภท: Man-Down / SOS Alert: ตรวจจับการล้มหรือการหยุดเคลื่อนไหวผิดปกติ แล้วส่งสัญญาณเตือนอัตโนมัติพร้อมพิกัด GPS ใช้ IMU ตรวจจับท่าทางและความเร่ง Proximity Warning (ป้องกันการชน): แจ้งเตือนเมื่อคนงานเข้าใกล้เครื่องจักรหรือยานพาหนะเกินระยะปลอดภัย ใช้ UWB หรือ BLE วัดระยะแบบเรียลไทม์ระยะ 10-50 เซนติเมตร Gas Detection Wearable: เซ็นเซอร์ตรวจจับก๊าซพิษและก๊าซระเบิด เช่น CO, H2S, LEL ติดปกเสื้อหรือหมวกกันน็อก แจ้งเตือนด้วยเสียงและแสงเมื่อค่าเกินขีดจำกัด Fall Detection: อัลกอริทึมวิเคราะห์ความเร่งและความเร่งเชิงมุมเพื่อแยกการล้มจริงจากการเคลื่อนไหวปกติ ลดการแจ้งเตือนผิดพลาด (False Alarm) Environmental Monitor: วัดอุณหภูมิ ความชื้น เสียงดัง และรังสี ในสภาพแวดล้อมเฉพาะ เช่น ห้องเครื่อง โรงหลอมโลหะ Location Tracking: ติดตามตำแหน่งคนงานในโรงงานแบบเรียลไทม์ด้วย UWB, BLE Beacon หรือ RFID เพื่อความปลอดภัยและจัดการเข้าออก เทคโนโลยีเซ็นเซอร์และการเชื่อมต่อ ประสิทธิภาพของ Wearable Safety Devices ขึ้นกับชุดเซ็นเซอร์และระบบสื่อสารที่สมดุลระหว่างความแม่นยำ การใช้พลังงาน และความหน่วงต่ำ ตารางต่อไปนี้สรุปเทคโนโลยีหลัก: เทคโนโลยีหน้าที่ความแม่นยำจุดเด่น UWBวัดระยะ/ตำแหน่ง10-30 ซม.แม่นยำสูง ต้าน interference BLE Beaconตำแหน่งคร่าวๆ1-3 เมตรพลังงานต่ำ ติดตั้งง่าย IMU (6-9 แกน)ตรวจท่าทาง/การล้ม-ตรวจ Man-Down ได้แม่นยำ Electrochemical Sensorตรวจจับก๊าซพิษppmจำเพาะต่อชนิดก๊าซ LoRaWANส่งข้อมูลทางไกลระยะ กม.ครอบคลุมพื้นที่กว้าง การออกแบบที่ดีมักผสมหลายเทคโนโลยี เช่น ใช้ UWB วัดระยะใกล้เครื่องจักรเพื่อความแม่นยำ และ LoRaWAN ส่งสัญญาณเตือนข้ามโรงงาน เพื่อให้ทั้งความปลอดภัยระดับเซนติเมตรและการแจ้งเตือนระดับกิโลเมตรทำงานพร้อมกัน กรณีศึกษา:…
Read More
Smart Glasses: แว่นตาอัจฉริยะที่ปลดปล่อยมือคนงานและเปลี่ยนการทำงานในโรงงานอุตสาหกรรมยุค Industry 4.0

Smart Glasses: แว่นตาอัจฉริยะที่ปลดปล่อยมือคนงานและเปลี่ยนการทำงานในโรงงานอุตสาหกรรมยุค Industry 4.0

Article
Smart Glasses หรือแว่นตาอัจฉริยะ เป็นหนึ่งในอุปกรณ์สวมใส่ (Wearable) ที่สร้างผลกระทบต่อการทำงานในโรงงานอุตสาหกรรมมากที่สุดในยุค Industry 4.0 เพราะเปลี่ยนมือทั้งสองข้างของคนงานให้เป็นอินเทอร์เฟซรับข้อมูลไปพร้อมกับทำงาน โดยไม่ต้องวางเครื่องมือลงเพื่อไปดูจอคอมพิวเตอร์หรือกระดาษคู่มือ บทความนี้เจาะลึกทุกมิติของ Smart Glasses ในบริบทอุตสาหกรรม Smart Glasses ในทางอุตสาหกรรม คืออะไร? ในบริบทโรงงาน Smart Glasses หมายถึง แว่นตาที่มีระบบแสดงผลแบบ Heads-Up Display (HUD) ฝังในเลนส์หรือกรอบ ฉายข้อมูลดิจิทัล เช่น คำสั่งประกอบ ผลตรวจสอบ หรือสัญลักษณ์ชี้นำ เข้าสู่ลานสายตาแบบเรียลไทม์ ขณะที่ยังมองเห็นสภาพแวดล้อมจริง จุดที่ต่างจาก AR Head-Mounted Display แบบเต็มใบหน้าคือ น้ำหนักเบาและออกแบบให้สวมตลอดกะการทำงาน 8-10 ชั่วโมง โดยทั่วไปน้ำหนัก 50-130 กรัม สถาปัตยกรรมฮาร์ดแวร์พื้นฐาน Smart Glasses ระดับอุตสาหกรรมประกอบด้วยชิ้นส่วนหลัก 6 ส่วน: Optical Engine: ตัวฉายภาพ ปัจจุบันใช้ Micro-OLED และ Micro-LED ให้ความสว่าง 1,000-3,000 nits เพื่อมองเห็นในโรงงานแสงจ้า Waveguide (ทางนำแสง): แผ่นแก้วบางส่งต่อภาพเข้าตา เทคโนโลยีหลักคือ Surface Relief Grating และ Holographic Waveguide Sensor Suite: กล้อง HD/4K มุมมองบุคคลที่หนึ่ง, IMU 6 แกนติดตามการเคลื่อนไหวศีรษะ, ไมโครโฟนอาร์เรย์รับคำสั่งเสียง ชิปประมวลผล: SoC รองรับ Edge AI เพื่อลดความหน่วงจากการส่งข้อมูลขึ้น Cloud ระบบเชื่อมต่อ: Wi-Fi 6, Bluetooth 5.x และบางรุ่นรองรับ 5G แบตเตอรี่: ความจุ 600-1,500 mAh ฝังในกรอบหรือแยกเป็นแพ็กกระจายน้ำหนัก เทคโนโลยีการแสดงผล: หัวใจของ Smart Glasses ปัญหาเทคนิคที่ยากที่สุดคือการฉายภาพดิจิทัลให้ลอยในลานสายตาพร้อมภาพโลกจริง เทคโนโลยีหลักมี 3 ตระกูล: เทคโนโลยีFOVจุดเด่นจุดด้อย Prism15-25 degความซับซ้อนต่ำ ภาพสว่างบังสายตา FOV แคบ Birdbath30-50 degภาพคมชัด สีสมจริงหนา บังแสง ~50% Waveguide40-60 degบางใส FOV กว้างความซับซ้อนสูงในการผลิต ในโรงงาน Waveguide เป็นมาตรฐานใหม่ เพราะให้ความโปร่งใสสูงกว่า 80% และ FOV…
Read More
AR Remote Assistance: ระบบผู้เชี่ยวชาญทางไกลผ่าน Augmented Reality

AR Remote Assistance: ระบบผู้เชี่ยวชาญทางไกลผ่าน Augmented Reality

Article
AR Remote Assistance (การให้ความช่วยเหลือทางไกลผ่าน Augmented Reality) คือเทคโนโลยีที่กำลังแก้ปัญหาคลาสสิกของโรงงานทุกแห่ง — เมื่อเครื่องจักรเสียและช่างเทคนิคในพื้นที่แก้ไม่ได้ ต้องรอผู้เชี่ยวชาญเดินทางมา ซึ่งอาจใช้เวลาหลายชั่วโมงถึงหลายวัน ด้วย AR Remote Assistance ผู้เชี่ยวชาญที่อยู่อีกฟากโลกสามารถเห็นสิ่งที่ช่างในพื้นที่เห็นแบบเรียลไทม์ และวาดลูกศร วงกลม คำอธิบายลอยบนหน้าจอได้ทันที การลด "Mean Time To Repair" (MTTR) ลงเหลือไม่กี่นาทีแทนที่จะเป็นหลายวัน คือเหตุผลที่โรงงานชั้นนำทั่วโลกหันมาใช้ระบบนี้อย่างรวดเร็ว AR Remote Assistance ทำงานอย่างไร? แนวคิดหลักคือ "See-What-I-See" — ช่างเทคนิคในพื้นที่สวมแว่น AR หรือถือแท็บเล็ต/สมาร์ทโฟน กล้องจะส่งวิดีโอสดไปยังผู้เชี่ยวชาญทางไกล ผู้เชี่ยวชาญสามารถ: วาดคำอธิบาย (annotation) ลอยบนวัตถุจริงที่ปรากฏบนหน้าจอ เช่น ลูกศรชี้ไปที่สกรูที่ต้องขัน วงกลมระบุจุดที่รั่ว วางเอกสาร แบบแปลน หรือคู่มือลอยข้างเครื่องจักร เพื่อให้ช่างดูไปพร้อมกับทำงาน สื่อสารด้วยเสียงแบบสองทาง hands-free แชร์สิ่งที่ตัวเองเห็นกลับมา (reverse sharing) เพื่ออธิบายขั้นตอน ความมหัศจรรย์อยู่ที่ Spatial Anchoring — เมื่อผู้เชี่ยวชาญวาดลูกศรไว้ที่ตำแหน่งหนึ่ง ลูกศรนั้นจะยึดติดกับวัตถุจริงในพื้นที่สามมิติ แม้ช่างจะขยับหัวหรือเดินไปรอบ ๆ เครื่องจักร ลูกศรก็ยังอยู่กับที่เดิม ทำให้คำแนะนำชัดเจนและไม่สับสน เปรียบเทียบวิธีการให้ความช่วยเหลือทางไกลแบบต่าง ๆ วิธีการ ความชัดเจนของคำแนะนำ ความเร็วในการแก้ปัญหา Hands-free โทรศัพท์พูดอย่างเดียว ต่ำ (อธิบายด้วยปาก) ช้า มักเข้าใจผิด ใช่ วิดีโอคอลทั่วไป ปานกลาง ปานกลาง ไม่ (ต้องถือ) แท็บเล็ต + AR สูง เร็ว ไม่ (ต้องถือ) AR Smart Glasses สูงมาก เร็วที่สุด ใช่ (สวมบนศีรษะ) กรณีศึกษาการใช้งานในโรงงานอุตสาหกรรม 1. การซ่อมบำรุงเครื่องจักรเร่งด่วน เมื่อหุ่นยนต์ในสายการผลิตหยุดทำงานกะกลางคัน ช่างในพื้นที่สวมแว่น AR แล้วโทรหาวิศวกรผู้เชี่ยวชาญที่สำนักงานใหญ่ วิศวกรเห็นภาพจากกล้องบนแว่นแบบเรียลไทม์ วาดลูกศรชี้ไปที่สวิตช์ที่ต้องกด และวงกลมระบุขั้วสายไฟที่หลวม ช่างแก้ปัญหาได้ภายใน 8 นาที แทนที่จะต้องรอวิศวกรเดินทางมา 2–3 ชั่วโมง 2. การ Commissioning และติดตั้งเครื่องจักรใหม่ เทคนิเชียนที่ติดตั้งเครื่องจักรใหม่ในโรงงานสาขาสามารถรับคำแนะนำแบบ step-by-step จากวิศวกรของผู้ผลิตเครื่องจักรโดยตรง ผ่าน AR annotation ที่ชี้ไปที่ขั้วต่อ สายพาน และช่องเสียบสายเคเบิล ลดความผิดพลาดในการต่อสายและเร่งการติดตั้ง 3. การตรวจสอบคุณภาพ (Quality…
Read More
Predictive Twin: เมื่อ Digital Twin พยากรณ์ความเสียหายก่อนเกิดด้วย Machine Learning

Predictive Twin: เมื่อ Digital Twin พยากรณ์ความเสียหายก่อนเกิดด้วย Machine Learning

Article
Predictive Twin คืออะไร? เมื่อ Digital Twin เรียนรู้และทำนายอนาคต Predictive Twin คือ Digital Twin ที่ก้าวไปไกลกว่าการแสดงสถานะปัจจุบันของสินทรัพย์ แต่เพิ่มความสามารถในการ พยากรณ์สถานะในอนาคต โดยใช้ Machine Learning ร่วมกับแบบจำลองทางฟิสิกส์ พยากรณ์ว่าสินทรัพย์จะทำงานต่อได้นานเท่าใด เมื่อใดจะเกิดความเสียหาย และสภาวะใดที่จะทำให้เครื่องจักรเสื่อมสภาพเร็วกว่าปกติ แนวคิดนี้อยู่บนพื้นฐานของ Remaining Useful Life (RUL) การประมาณการอายุการใช้งานที่เหลืออยู่ของสินทรัพย์ ซึ่งคำนวณจากแนวโน้มการเสื่อมสภาพ (degradation trend) ที่วิเคราะห์จากข้อมูลเซ็นเซอร์ย้อนหลัง 30-90 วัน ร่วมกับโมเดลพยากรณ์ที่ฝึกด้วยข้อมูลความล้มเหลวในอดีต ความแตกต่างสำคัญ: Digital Twin ทั่วไปตอบคำถาม "ตอนนี้เครื่องเป็นอย่างไร?" แต่ Predictive Twin ตอบคำถาม "เครื่องจะเป็นอย่างไรในอีก 30 วันข้างหน้า และเราควรทำอะไรตอนนี้?" สถาปัตยกรรมของ Predictive Twin Predictive Twin ประกอบด้วย 4 ชั้นการประมวลผลที่ทำงานสอดประสานกัน: ชั้นที่ 1: Data Collection & Feature Extraction ข้อมูลดิบจากเซ็นเซอร์ถูกส่งเข้าระบบด้วยความถี่สูง เช่น vibration sensor ส่งข้อมูลที่ 25.6 kHz ระบบทำ Fast Fourier Transform (FFT) แปลงสัญญาณในโดเมนเวลาเป็นโดเมนความถี่ เพื่อสกัด features สำคัญ เช่น RMS amplitude, peak-to-peak, kurtosis, crest factor และ spectral kurtosis ค่าเหล่านี้บ่งชี้ระดับความเสียหายของตัวเบียริ่งและเฟืองที่ละเอียดกว่าค่าเฉลี่ยทั่วไป ชั้นที่ 2: Physics-Based Degradation Model โมเดลทางฟิสิกส์ เช่น Paris Law สำหรับการเติบโตของรอยร้าว (crack propagation) หรือ Lundberg-Palmgren equation สำหรับอายุการใช้งานตัวเบียริ่ง ใช้คำนวณอัตราการเสื่อมสภาพตามกฎทางวิศวกรรม โมเดลเหล่านี้ให้ผลลัพธ์ที่เชื่อถือได้เมื่อสภาวะการทำงานอยู่ในช่วงที่โมเดลออกแบบมา แต่มีข้อจำกัดเมื่อสภาวะเปลี่ยนแปลงไปจากเดิม ชั้นที่ 3: Machine Learning Prediction โมเดล Machine Learning ที่ใช้บ่อยที่สุดใน Predictive Twin ได้แก่: LSTM (Long Short-Term Memory) เหมาะกับข้อมูลอนุกรมเวลา พยากรณ์แนวโน้มการเสื่อมสภาพล่วงหน้า 7-30 วัน ความแม่นยำ…
Read More
Asset-Level Digital Twin (ดิจิทัลทวินระดับสินทรัพย์): รากฐานของการจำลองเครื่องจักรเชิงอัจฉริยะ

Asset-Level Digital Twin (ดิจิทัลทวินระดับสินทรัพย์): รากฐานของการจำลองเครื่องจักรเชิงอัจฉริยะ

Article
Digital Twin ระดับสินทรัพย์ (Asset-Level Twin) คืออะไร? Digital Twin ระดับสินทรัพย์ หรือ Asset-Level Digital Twin คือการสร้างแบบจำลองเสมือนจริงของสินทรัพย์เดี่ยวหนึ่งชิ้น เช่น ปั๊มน้ำ มอเตอร์ไฟฟ้า วาล์ว หรือคอมเพรสเซอร์ โดยเชื่อมต่อกับข้อมูลเซ็นเซอร์เรียลไทม์จากสินทรัพย์ทางกายภาพอย่างต่อเนื่อง แตกต่างจาก Digital Twin ในวงกว้างที่ครอบคลุมทั้งกระบวนการหรือระบบโรงงาน Asset Twin เจาะจงลึกระดับเครื่องจักรเดียว ทำให้สามารถตรวจสอบพารามิเตอร์ทุกตัวได้อย่างละเอียด ตามกรอบมาตรฐาน ISO 23247 ซึ่งเป็นมาตรฐานสากลสำหรับ Digital Twin ในงานผลิต กำหนดให้ Asset Twin ทำหน้าที่เป็น "เลเยอร์พื้นฐาน" ที่รวบรวมข้อมูลจากชั้น Entity ส่งขึ้นสู่ชั้นฟังก์ชันการวิเคราะห์เพื่อตัดสินใจ โครงสร้างนี้แบ่งเป็น 6 เลเยอร์: Physical Entity, Device Communication, Data Ingestion, Digital Model, Twin Governance และ User Application โครงสร้างข้อมูลที่ Asset Twin ต้องการ เพื่อให้ Asset Twin ทำงานได้อย่างแม่นยำ ต้องอาศัยข้อมูลหลายประเภทที่ไหลเข้าสู่ระบบอย่างต่อเนื่อง: Time-Series Data — การสั่นสะเทือน (vibration) อุณหภูมิ แรงดัน กระแสไฟฟ้า ที่อัปเดตทุก 1–100 มิลลิวินาที CAD/BIM Geometry — โมเดล 3 มิติของสินทรัพย์ที่มีความละเอียดระดับชิ้นส่วนภายใน Asset Metadata — หมายเลขซีเรียล วันที่ติดตั้ง ข้อมูลผู้ผลิต และคู่มือการบำรุงรักษา Historical Records — ประวัติการซ่อมบำรุง การเปลี่ยนอะไหล่ และเหตุการณ์ผิดปกติในอดีต 💡 จุดเด่นของ Asset Twin: สามารถสร้างได้ทีละสินทรัพย์โดยไม่ต้องลงทุนโครงสร้างระบบทั้งโรงงานพร้อมกัน เหมาะกับการเริ่มต้นนำร่อง (pilot) เพื่อพิสูจน์คุณค่าก่อนขยายผล วิธีการสร้างและเชื่อมต่อ Asset-Level Digital Twin 1. การรวบรวมข้อมูลดิบ (Data Acquisition) Asset Twin เริ่มต้นจากการติดตั้งเซ็นเซอร์วัดค่าสำคัญบนสินทรัพย์จริง ตัวอย่างเช่น มอเตอร์ไฟฟ้าขนาด 75 kW ต้องการเซ็นเซอร์วัดการสั่นสะเทือน 3 แกน (sampling rate ≥ 25.6 kHz เพื่อจับความถี่เรโซแนนซ์)…
Read More
WebSocket สำหรับ IIoT: โปรโตคอล Full-Duplex เรียลไทม์สำหรับ Web-Based SCADA Dashboard

WebSocket สำหรับ IIoT: โปรโตคอล Full-Duplex เรียลไทม์สำหรับ Web-Based SCADA Dashboard

Article
เมื่อ Dashboard ของ SCADA หรือ HMI ต้องแสดงค่าเซ็นเซอร์ที่เปลี่ยนแปลงทุกวินาที หรือเมื่อผู้ควบคุมต้องการเห็นสถานะเครื่องจักรแบบเรียลไทม์บนเว็บเบราว์เซอร์ โปรโตคอลแบบเดิมอย่าง HTTP Request-Response ก็เริ่มไม่เพียงพอ WebSocket (RFC 6455) จึงกลายเป็นหัวใจสำคัญของการสร้างระบบติดตามและควบคุมโรงงานผ่านเว็บที่ตอบสนองแบบทันที (Real-Time) WebSocket คืออะไร และทำไม IIoT ถึงต้องการ WebSocket เป็นโปรโตคอลสื่อสารแบบ Full-Duplex (สองทางพร้อมกัน) ที่ทำงานบน TCP Connection เดียว แตกต่างจาก HTTP แบบดั้งเดิมที่เป็น Request-Response (ฝั่ง Client ถามแล้ว Server ตอบ แล้วปิดการเชื่อมต่อ) WebSocket เปิดการเชื่อมต่อครั้งเดียวแล้วคงไว้ตลอดเวลา (Persistent Connection) ทำให้ทั้งสองฝั่งสามารถส่งข้อมูลหากันได้ตลอดเวลาโดยไม่ต้องรอฝั่งใดฝั่งหนึ่งเริ่มก่อน การสร้าง WebSocket Connection เริ่มต้นด้วย HTTP Upgrade Handshake - Client ส่ง HTTP Request พร้อม Header Upgrade: websocket เมื่อ Server ตอบรับ (HTTP 101 Switching Protocols) การเชื่อมต่อก็เปลี่ยนจาก HTTP ไปเป็น WebSocket ทันที จุดนี้สำคัญเพราะทำให้ WebSocket สามารถทะลุผ่าน Firewall และ Reverse Proxy มาตรฐานได้โดยใช้พอร์ต 80 หรือ 443 เหมือนเว็บไซต์ทั่วไป เปรียบเทียบวิธีการสื่อสาร Real-Time ใน IIoT วิธีการ ทิศทาง Overhead/ข้อความ Latency การใช้ทรัพยากร HTTP Polling Request-Response ~500-800 bytes (Header ซ้ำทุกครั้ง) สูง (รอทุก N วินาที) สูงมาก Long Polling ครึ่งสองทาง ~500-800 bytes ปานกลาง สูง SSE (Server-Sent Events) Server > Client เท่านั้น ต่ำ ต่ำ ปานกลาง WebSocket Full-Duplex (สองทาง) 2-10 bytes (Frame Header)…
Read More
PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

PROFINET: มาตรฐาน Industrial Ethernet เรียลไทม์ที่ขับเคลื่อน Factory Automation ยุคใหม่

Article
ในยุคที่ระบบอัตโนมัติของโรงงานต้องสื่อสารกันด้วยความเร็วระดับมิลลิวินาที การเลือกโปรโตคอลเครือข่ายอุตสาหกรรมจึงไม่ใช่แค่เรื่องของ "เชื่อมต่อได้หรือไม่" แต่คือเรื่องของ "เชื่อมต่อได้แม่นยำและกำหนดเวลาได้แน่นอน (Deterministic)" PROFINET (PROcess Field NET) คือหนึ่งในมาตรฐาน Industrial Ethernet ที่ได้รับความนิยมสูงสุดในโลก โดยพัฒนาภายใต้มาตรฐานสากล IEC 61158 และ IEC 61784 ออกแบบมาเพื่อเชื่อมต่ออุปกรณ์ระดับ Field เช่น เซ็นเซอร์ มอเตอร์ และ Drive เข้ากับระบบควบคุมระดับสูงในแบบเรียลไทม์อย่างแท้จริง PROFINET คืออะไร? ทำไมถึงสำคัญใน Smart Factory PROFINET เป็นมาตรฐาน Industrial Ethernet แบบเปิด (Open Standard) ที่ใช้โครงสร้าง Ethernet มาตรฐาน (IEEE 802.3) เป็นพื้นฐาน แต่เพิ่มกลไกการสื่อสารเรียลไทม์เข้าไปเพื่อให้สามารถรับประกัน Cycle Time ที่แน่นอนได้ ซึ่งเป็นสิ่งที่ Ethernet แบบดั้งเดิมที่ใช้ TCP/IP ทำไม่ได้ เนื่องจากลักษณะของ CSMA/CD ที่ไม่สามารถกำหนดเวลาการส่งข้อมูลได้ จุดเด่นของ PROFINET คือการแบ่งประสิทธิภาพออกเป็น Conformance Classes (CC) ที่ชัดเจน ทำให้วิศวกรสามารถเลือกระดับที่เหมาะสมกับแอปพลิเคชันของตนได้ ไม่ว่าจะเป็นการควบคุมกระบวนการทั่วไปหรือการควบคุม Motion ที่ต้องการความแม่นยำระดับไมโครวินาที สถาปัตยกรรม PROFINET IO: 3 บทบาทหลัก โครงสร้างการสื่อสารของ PROFINET (เรียกว่า PROFINET IO) แบ่งอุปกรณ์ออกเป็น 3 บทบาทหลัก: IO Controller — อุปกรณ์ที่ทำหน้าที่ควบคุม เช่น PLC ที่ประมวลผลโปรแกรมและส่งคำสั่งไปยัง Field Device ทำหน้าที่เป็น "สมอง" ของระบบ IO Device — อุปกรณ์ระดับ Field ที่รับคำสั่งจาก IO Controller เช่น เซ็นเซอร์ I/O Module มอเตอร์ Drive และ Valve แต่ละตัวจะมีหมายเลขประจำตัวเรียกว่า Device Name IO Supervisor — อุปกรณ์สำหรับการวินิจฉัยและบำรุงรักษา เช่น Engineering Tool หรือ HMI ที่ใช้ตรวจสอบสถานะและพารามิเตอร์ของอุปกรณ์ การสื่อสารระหว่างกันใช้แนวคิด Application Relation (AR) และ Communication Relation…
Read More